中文简体
Podczas proszkowania kolorowej przedmieszki maszyna może utrzymywać normalną wydajność przy uruchomieniu, ale po okresie ciągłej pracy produkcja może stopniowo spadać. W innych przypadkach warunki pracy mogą wydawać się niezmienione, jednak ilość zebranego proszku różni się w zależności od okresu produkcyjnego.
Niestabilna produkcja utrudnia planowanie produkcji, rzeczywistą ocenę wydajności i ciągłe zarządzanie produkcją. Jednakże spadek końcowej ilości zebranego proszku nie musi oznaczać, że silnikowi rozdrabniacza brakuje wystarczającej mocy lub że tarcze mielące są zużyte.
Potencjalne przyczyny obejmują niestabilne podawanie, przyczepność materiału, zmiany stanu tarczy szlifierskiej, wahania temperatury i blokady w systemie odprowadzania lub zbierania proszku. Rozwiązywanie problemów należy rozpocząć od określenia, który etap jest odpowiedzialny za zmianę, przed podjęciem decyzji o dostosowaniu parametrów pracy lub wymianie podzespołów.
Jakie są typowe oznaki niestabilnej produkcji rozdrabniacza kolorowych przedmieszek?
Czas i charakterystyka zmian wyników mogą pomóc w zawężeniu możliwych przyczyn.
Objawy te raczej służą wskazówkom do rozwiązywania problemów niż ostatecznej diagnozie. Należy również sprawdzić dokumentację eksploatacyjną i rzeczywiste warunki materialne, aby zidentyfikować przyczynę.
Typowe przyczyny wahań wydajności w rozdrabniaczach kolorowych koncentratów
Niestabilne podawanie lub niedopasowanie między szybkością podawania a wydajnością przetwarzania

Niewystarczające podawanie ogranicza rzeczywistą przepustowość maszyny, natomiast częste zmiany szybkości posuwu mogą powodować wahania obciążenia i wydajności szlifowania.
Co sprawdzić:
-
Czy podawanie materiału ma charakter ciągły, czy też występują na nim mostki, blokady lub sporadyczne przerwy.
-
Czy zmiany szybkości posuwu pokrywają się ze zmianami wydajności.
-
Czy obecne warunki podawania są odpowiednie dla formy materiału i wydajności maszyny.
Recommended actions:
W pierwszej kolejności należy sprawdzić stan pracy układu podawania. Następnie dostosuj prędkość posuwu do rzeczywistej wydajności przetwarzania. Jeśli po ustabilizowaniu się zasilania, wydajność nadal spada, należy sprawdzić proces proszkowania i dalsze systemy, a nie po prostu zwiększać prędkość podawania.
Przyczepność materiału lub aglomeracja proszku
Różne nośniki polimerowe, receptury i dodatki mogą wpływać na miękkość, przyczepność i charakterystykę płynięcia kolorowych przedmieszek. Jeżeli materiał przylgnie do powierzchni tarczy mielącej lub wewnętrznych ścianek komory mielącej, może się stopniowo gromadzić i zakłócać ciągłą obróbkę i odprowadzanie.
Co sprawdzić:
-
Czy na tarczach szlifierskich lub wewnątrz komory mielącej utworzył się widoczny osad materiału.
-
Czy wyrzucony proszek zawiera aglomeraty.
-
Czy wydajność przetwarzania zmienia się po zmianie partii materiału lub receptury.
Recommended actions:
Ocenić temperaturę, warunki zasilania i chłodzenia w odniesieniu do miejsca gromadzenia się materiału i obserwowanego stanu materiału. W przypadku preparatów, które wielokrotnie powodują przyczepność, należy przeprowadzić badania materiałowe w celu określenia odpowiednich warunków przetwarzania, zamiast traktować niższą prędkość podawania jako rozwiązanie uniwersalne.
Nieprawidłowy odstęp tarczy szlifierskiej lub zużycie kluczowych elementów

Szczelina tarczy szlifierskiej i stan powierzchni roboczej wpływają na proces mielenia i stopień rozdrobnienia powstałego proszku. Nieodpowiednie ustawienie szczeliny, zużycie tarczy lub uszkodzenie powierzchni może zmienić wydajność przetwarzania maszyny.
Jednak sam spadek wydajności nie oznacza, że tarcze szlifierskie są zużyte lub wymagają wymiany.
Jak zdiagnozować problem:
-
Sprawdź, czy szczelina tarczy szlifierskiej spełnia wymagania operacyjne i konserwacyjne konkretnego modelu maszyny.
-
Sprawdź powierzchnie tarcz szlifierskich pod kątem nietypowego zużycia lub uszkodzeń.
-
Porównaj stopień rozdrobnienia proszku i rozkład wielkości cząstek przed i po zmianie wydajności.
-
Jeżeli jednocześnie wystąpią nietypowe wibracje lub hałas, należy przeprowadzić dalsze kontrole zgodnie z procedurami konserwacji maszyny.
Recommended actions:
Po wyłączeniu maszyny i zastosowaniu się do wymaganych procedur bezpieczeństwa i konserwacji należy sprawdzić tarcze szlifierskie i powiązane elementy oraz sprawdzić ustawienie szczeliny. Porównaj wyniki testu przed i po jakiejkolwiek regulacji. Dostosuj lub wymień komponenty tylko wtedy, gdy wyniki kontroli wskazują, że ich stan lub ustawienie szczeliny może mieć wpływ na wydajność produkcji.
Niewystarczające chłodzenie lub niestabilna kontrola temperatury

Na ciepło wytwarzane podczas proszkowania wpływają właściwości materiału, warunki przetwarzania i obciążenie maszyny. W przypadku materiałów, które łatwo miękną, zmiany temperatury mogą dodatkowo wpływać na przyczepność i wydajność wyładowania.
Wzrost temperatury nie musi oznaczać awarii układu chłodzenia. Może to być również związane ze zmianami obciążenia paszy lub właściwości materiału.
Co sprawdzić:
-
Czy temperatury materiału lub komory mielenia różnią się znacznie przed i po zmianie mocy.
-
Czy systemy chłodzenia powietrzem i wodą działają prawidłowo.
-
Czy kanały chłodzące są zablokowane lub czy zmieniła się rzeczywista wydajność chłodzenia.
Recommended actions:
Porównaj zapisy temperatury z wydajnością, przyczepnością materiału i warunkami podawania. Jeśli wzrost temperatury nastąpi wraz ze zmianami wydajności przetwarzania, sprawdź wydajność chłodzenia i powiązane warunki pracy, aby zweryfikować przyczynę.
Ograniczone wyładowanie lub zbieranie proszku

Końcowy zebrany produkt zależy nie tylko od procesu proszkowania, ale także od transportu proszku, separacji i wydajności zbierania. Nagromadzenie materiału w rurociągach, blokady w separatorach cyklonowych lub lejach zbierających oraz nieprawidłowości w systemie odpylania mogą zmniejszyć ilość ostatecznie zebranego proszku.
Co sprawdzić:
-
Czy proszek jest wyrzucany w sposób ciągły.
-
Czy materiał zgromadził się w rurociągach transportowych, separatorach cyklonowych lub lejach zbiorczych.
-
Czy urządzenia zapewniające przepływ powietrza, uszczelnienia i odpylanie działają prawidłowo.
Recommended actions:
Sprawdź całą drogę od rozładunku do końcowego odbioru, aby zidentyfikować zatrzymanie materiału lub straty. Jeśli maszyna główna nie wykazuje wyraźnych zmian w stanie roboczym, a zebrana produkcja nadal spada, należy nadać priorytet sprawdzeniu systemu znajdującego się dalej, aby uniknąć błędnego zdiagnozowania problemu ze zbieraniem jako niewystarczającej wydajności przetwarzania maszyny głównej.
Niedopasowanie między właściwościami materiału, konfiguracją sprzętu i wymaganiami produkcyjnymi
Wydajność znamionowa maszyny nie oznacza, że tę samą wydajność można osiągnąć przy każdym materiale i we wszystkich warunkach przetwarzania. Właściwości materiału, stopień rozdrobnienia docelowego, wymagana przepustowość i wymagania dotyczące ciągłej pracy mogą mieć wpływ na przydatność sprzętu.
Testy krótkotrwałe mogą zapewnić wstępne zrozumienie wydajności przetwarzania materiału, ale mogą nie w pełni odzwierciedlać warunki podczas długotrwałej pracy.
Co sprawdzić:
-
Czy bieżący materiał odpowiada materiałowi użytemu podczas testów wyboru oryginalnego sprzętu.
-
Czy rzeczywiste właściwości proszku spełniają wymagania dotyczące docelowego rozdrobnienia.
-
Czy istniejąca maszyna główna i systemy pomocnicze są odpowiednie dla wymaganej wydajności i czasu pracy.
Recommended actions:
Ponownie oceń konfigurację sprzętu pod kątem rzeczywistych wymagań materiałowych i produkcyjnych. Jeśli przydatność sprzętu nie została odpowiednio zweryfikowana, przed podjęciem decyzji, czy konieczne są zmiany konfiguracji, należy określić wymaganą dokładność, wydajność i warunki pracy.
Jak dokładnie zmierzyć wydajność rozdrabniacza
Po wstępnym rozwiązaniu problemu konieczna jest spójna metoda pomiaru, aby potwierdzić, czy zebrana produkcja rzeczywiście spadła i pomóc określić, który etap jest za to odpowiedzialny.
Krok 1: Zmierz rzeczywistą szybkość zbierania proszku
Wybierz jasno określony okres pomiarowy i zapisz rzeczywisty czas pracy maszyny oraz masę netto zebranego proszku.
Przykładowo, jeśli maszyna zbierze 120 kg netto proszku w ciągu 30 minut rzeczywistego czasu pracy:
Średnia wydajność zbierania proszku = 120 kg ÷ 0,5 h = 240 kg/h
Stanowi to średni stopień zbierania proszku w tym okresie. Niekoniecznie jest to równoznaczne z rzeczywistą przepustowością materiału rozdrabniacza, ponieważ część materiału może tymczasowo pozostać w maszynie lub systemie przenośnikowym, podczas gdy inny materiał może zostać utracony przed dotarciem do punktu odbioru.
Krok 2: Porównaj dane, aby rozróżnić problemy związane z maszyną główną od problemów z gromadzeniem danych
Porównaj dane zarejestrowane podczas stabilnej pracy z danymi zebranymi po spadku wydajności. Jednocześnie przeglądaj zapisy dotyczące podawania, temperatury, stanu proszku i wyładunku.
Jeżeli warunki na to pozwalają, do weryfikacji można zastosować uproszczony bilans materiałowy:
Materiał wprowadzony w danym okresie = proszek zebrany w danym okresie. Rozliczone straty materiałowe. Zwiększenie zapasów materiałów w systemie
Przyrost zapasów materiałowych oblicza się jako ilość materiału pozostałego w systemie na koniec okresu pomiarowego pomniejszona o ilość materiału pozostałą na początku. Jeżeli ilość materiału zatrzymywanego w systemie maleje, wartość ta może być ujemna.
Okresy pomiarowe i granice systemu muszą być spójne we wszystkich terminach, należy również wziąć pod uwagę błędy pomiaru.
Jeżeli nie można bezpośrednio zmierzyć rzeczywistej wydajności na etapie proszkowania, wynik należy podać jako średnią szybkość zbierania proszku, a nie traktować go jako rzeczywistą wydajność przerobową maszyny.
Krok 3: Zweryfikuj przyczynę poprzez kontrolowane testy porównawcze
W oparciu o podejrzane czynniki zidentyfikowane w obu etapach, należy dostosować jedną odpowiednią zmienną na raz i powtórzyć test w porównywalnych warunkach pracy. W miarę możliwości należy zachować spójność partii materiału, docelowego stopnia rozdrobnienia i metody pomiaru oraz dokumentować wszelkie warunki, których nie można utrzymać na stałym poziomie.
Oceń łącznie następujące wskaźniki:
-
Wydajność lub średnia szybkość zbierania proszku.
-
Rozdrobnienie proszku i rozkład wielkości cząstek.
-
Zmiany temperatury i przyczepność materiału.
-
Warunki rozładowania i gromadzenia proszku.
Korektę należy uznać za skuteczną tylko wtedy, gdy poprawa jest powtarzalna i nie powoduje innych niedopuszczalnych problemów produkcyjnych.
W jaki sposób Mao Yue pomaga klientom ocenić problemy z wydajnością rozdrabniacza?
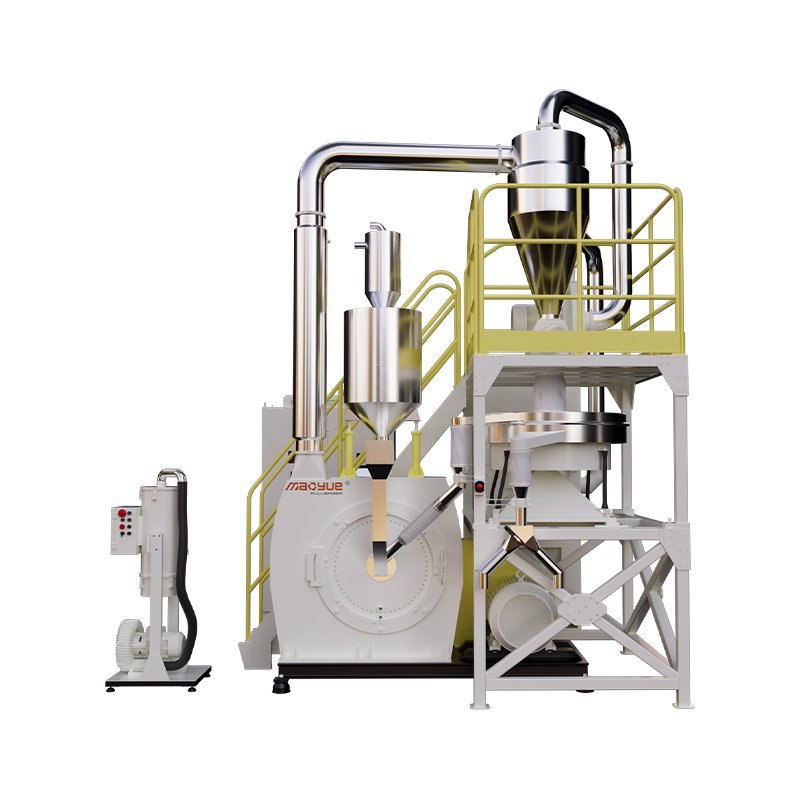
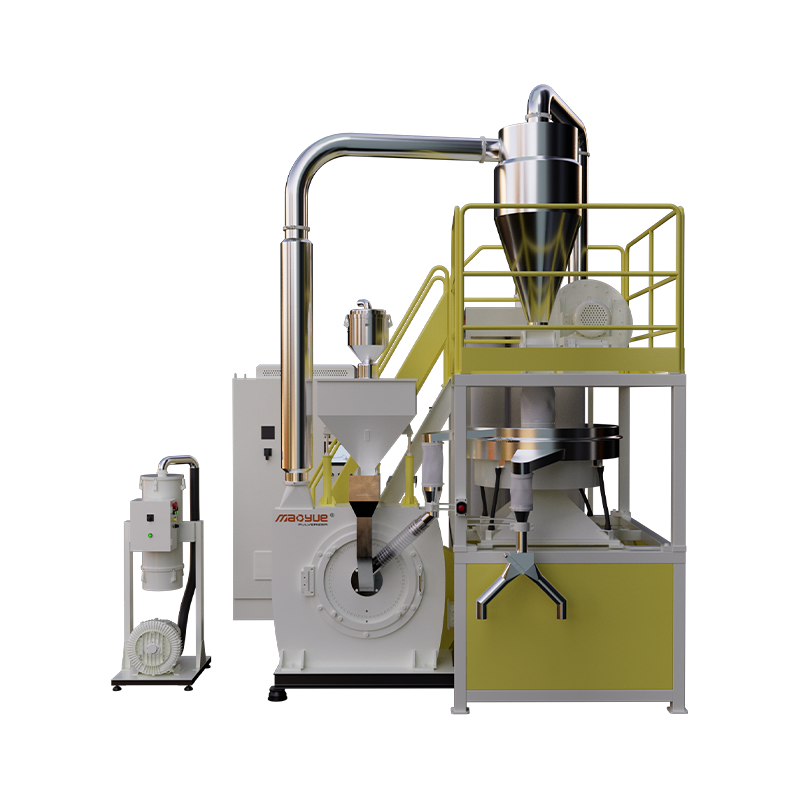
W przypadku projektów przetwarzania kolorowych przedmieszek, w których problemem są wahania wydajności, Mao Yue koncentruje się na czymś więcej niż tylko polecaniu pulweryzatora. Poprzez faktyczne testowanie materiałów, dopasowywanie konfiguracji sprzętu, wewnętrzną produkcję kluczowych komponentów i ocenę kompletnej linii technologicznej, Mao Yue pomaga klientom ocenić, czy sprzęt jest odpowiedni do ich rzeczywistych wymagań produkcyjnych.

Sprawdź przydatność sprzętu poprzez testowanie materiałów i ocenę ciągłej pracy
Mao Yue ocenia sprzęt na podstawie rzeczywistych materiałów i wymagań produkcyjnych klientów, a nie wyłącznie na nazwach materiałów lub znamionowej wydajności maszyny.
Testując próbki materiałów dostarczone przez klientów i biorąc pod uwagę docelowe rozdrobnienie, oczekiwaną wydajność i wymagania aplikacji, Mao Yue może ocenić jakość proszku, rozkład wielkości cząstek, płynność materiału i zmiany temperatury w warunkach testowych.
W przypadku zastosowań wymagających ciągłej pracy czas trwania testu i kryteria oceny można również uzgodnić z wyprzedzeniem.
Wyniki testów dają klientom bardziej wiarygodną podstawę do oceny przydatności sprzętu przed zakupem.
Dopasuj rozdrabniacz i systemy pomocnicze do wyników testu

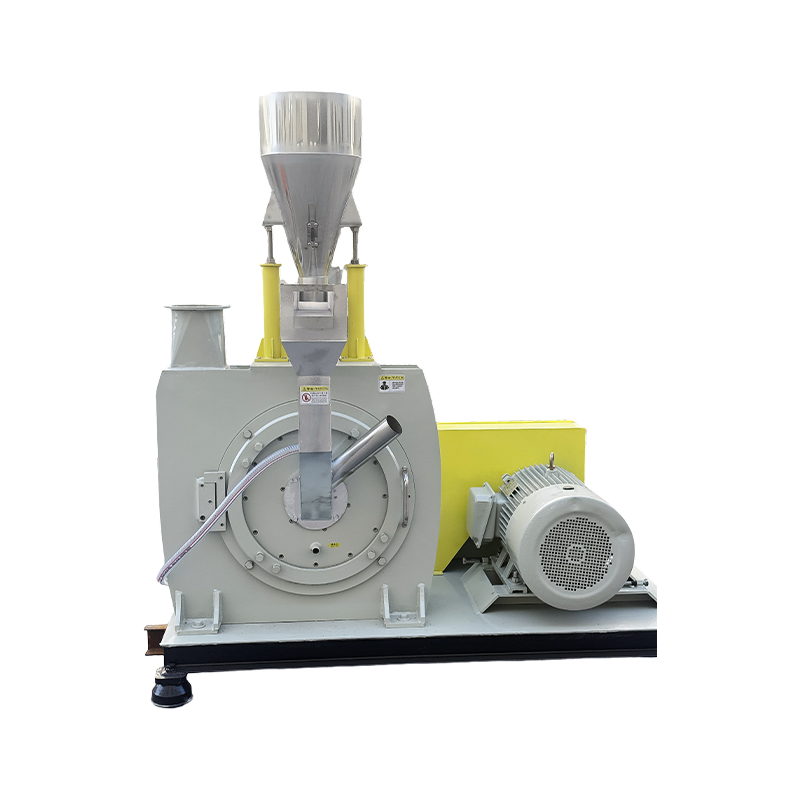
Wyniki testów mogą pomóc w określeniu, które części linii produkcyjnej wymagają dokładniejszej oceny. W zależności od docelowej wydajności klienta i specyfikacji proszku, ocena konfiguracji sprzętu może obejmować główny młyn, system podawania, system chłodzenia, sprzęt przesiewający oraz jednostki transportujące i zbierające proszek.
Na przykład, jeśli proszek już osiągnął wymagany stopień rozdrobnienia, ale ostateczna zebrana ilość materiału wyjściowego pozostaje niska, należy zbadać etapy wyładunku i zbierania, a nie skupiać się wyłącznie na głównym młynie.
Jeśli wraz z przyczepnością materiału nastąpi wzrost temperatury, należy łącznie ocenić właściwości materiału, warunki podawania i konfigurację chłodzenia.
Mao Yue skupia się na dopasowaniu kompletnej linii technologicznej do wymagań materiałowych i produkcyjnych klienta, zamiast po prostu wybierać maszynę o wyższej wydajności znamionowej.
Własna produkcja tarcz i ostrzy szlifierskich w celu kontrolowania produkcji kluczowych komponentów

Mao Yue produkuje własne tarcze i ostrza szlifierskie, co pozwala na większą kontrolę nad kluczowymi procesami produkcji i kontroli tych kluczowych komponentów.
Konstrukcja tarczy szlifierskiej, dokładność obróbki, stan powierzchni i zużycie mogą mieć wpływ na wydajność proszkowania podczas pracy. Zarządzając produkcją kluczowych komponentów i kontrolując stan komponentów, Mao Yue może zapewnić bardziej ukierunkowane wsparcie techniczne, gdy klienci oceniają zużycie tarczy szlifierskiej, wymagania konserwacyjne lub termin wymiany.
Dla klientów stanowi to jaśniejszą podstawę do zrozumienia stanu krytycznych elementów ulegających zużyciu oraz planowania konserwacji i wymiany w trakcie pracy maszyny.
Jakie informacje należy przygotować przed skontaktowaniem się z producentem sprzętu?
Jeżeli w Twoim rozdrabniaczu przedmieszki barwnej spada wydajność, wahają się prędkości zbierania proszku lub niestabilna, ciągła praca, przygotuj następujące informacje, aby ułatwić bardziej ukierunkowaną ocenę:
-
Informacje o materiale: Nośnik polimerowy, odpowiednie szczegóły dotyczące receptury i partia materiału.
-
Warunki karmienia: Postać materiału, wielkość cząstek lub peletek, metoda podawania i przybliżona prędkość podawania.
-
Wymagania dotyczące proszku: Docelowe rozdrobnienie i wymagany rozkład wielkości cząstek.
-
Cele produkcyjne: Wymagana wydajność w kg/h i przewidywana dzienna liczba godzin pracy.
-
Opis problemu: Moc początkowa, moc późniejsza, rzeczywisty czas pracy i początek spadku.
-
Warunki pracy: Zapisy temperatury, przyczepność materiału, przerwy w działaniu lub gromadzenie się materiału.
-
Istniejący sprzęt: Model rozdrabniacza i moc silnika, metoda chłodzenia, konfiguracja wyładowania i konfiguracja zbierania proszku.
Oceń konfigurację rozdrabniacza kolorowych koncentratów
Jeśli w Twoim rozdrabniaczu kolorowych koncentratów spada wydajność, wahania szybkości zbierania proszku lub przyczepność materiału podczas ciągłej produkcji, skontaktuj się z Mao Yue.
Podaj rodzaj materiału, docelowe rozdrobnienie proszku, moc wyjściową, docelową wydajność i warunki pracy. W oparciu o rzeczywiste wymagania produkcyjne Mao Yue może pomóc ocenić konfigurację sprzętu i, w stosownych przypadkach, omówić plan testowania materiałów.
Wyniki testów dotyczą konkretnych zastosowanych materiałów i warunków testowych. Na rzeczywistą wydajność produkcji może w dalszym ciągu wpływać receptura, parametry operacyjne i warunki panujące na miejscu.