中文简体
Aglomeracja proszku kolorowej przedmieszki i sklejanie się materiału podczas proszkowania może mieć wpływ na konsystencję proszku, transport materiału i ciągłość produkcji. Podczas mielenia materiał może przyklejać się do tarcz mielących, gromadzić się w komorze mielenia lub tworzyć grudki po wyrzuceniu.
Problemy te mogą być związane z właściwościami nośnika polimerowego, różnicami w składzie, ciepłem tarcia, niestabilnym podawaniem, niewystarczającym chłodzeniem lub zmianami stanu tarczy szlifierskiej.
Aby ograniczyć aglomerację, ważne jest zidentyfikowanie miejsc, w których występuje sklejanie się, zbadanie potencjalnych czynników przyczyniających się do tego i sprawdzenie, czy korekty poprawiają jakość proszku i stabilność produkcji poprzez rzeczywiste badania materiałów.
Dlaczego kolorowa przedmieszka ma tendencję do aglomeracji podczas proszkowania?
Składy kolorowych przedmieszek są różne, dlatego aglomerację należy zbadać w oparciu o rzeczywisty materiał, a nie zakładać, że wszystkie receptury zachowują się w ten sam sposób podczas proszkowania.
Ciepło tarcia powoduje zmiękczenie polimeru
Proszkowanie mechaniczne generuje ciepło w wyniku tarcia pomiędzy materiałem a powierzchniami szlifującymi. Gdy temperatura zbliża się do zakresu mięknienia lub kleistości konkretnego preparatu, niektóre nośniki polimerowe mogą stać się lepkie i trudniejsze do skutecznego rozbicia.
Zmiękczony materiał może przylgnąć do tarcz mielących lub powierzchni komory. Drobny proszek może następnie gromadzić się na tych osadach, stopniowo tworząc większe grudki.
Różnice we właściwościach i recepturach surowców
Różne nośniki polimerowe w różny sposób reagują na temperaturę i siły mechaniczne. Pigmenty, wypełniacze, woski, smary i inne dodatki mogą również wpływać na wydajność proszkowania.
Dlatego warunki mielenia odpowiednie dla jednego preparatu kolorowego przedmieszki mogą nie być odpowiednie dla innego. Aby określić odpowiednie warunki pracy, potrzebne są rzeczywiste badania materiałów.
Niestabilne podawanie lub gromadzenie się materiału
Nadmierne podawanie może zwiększyć obciążenie materiału i wytwarzanie ciepła, natomiast zmienne prędkości posuwu mogą spowodować niestabilność procesu mielenia.
Jeśli materiał dostanie się do komory mielenia szybciej, niż można go przetworzyć i wyładować, może wystąpić akumulacja. Osady te mogą gromadzić dodatkowy proszek i zwiększać ryzyko aglomeracji.
Niewystarczająca wydajność chłodzenia
Jeśli przepływ powietrza chłodzącego jest niewystarczający, kanały chłodzące są zablokowane lub układ chłodzenia nie jest w stanie sprostać rzeczywistemu obciążeniu produkcyjnemu, podczas ciągłej pracy może gromadzić się ciepło.
Proszek, który dobrze sprawdza się podczas krótkiej próby maszynowej, może nadal powodować problemy z sklejaniem się podczas długotrwałej produkcji. Zmiany temperatury podczas pracy ciągłej dostarczają zatem bardziej przydatnych informacji niż obserwacje dokonywane tylko podczas uruchamiania.
Stan tarczy szlifierskiej i ustawienia odstępu między tarczami
Zużycie tarczy szlifierskiej, nierówne powierzchnie robocze lub nieprawidłowe ustawienia szczeliny tarczy mogą zmienić wydajność szlifowania i warunki tarcia. W zależności od właściwości materiału i parametrów roboczych zmiany te mogą mieć wpływ na temperaturę, wydajność i rozkład wielkości cząstek.
Dlatego należy ocenić stan tarczy szlifierskiej wraz z wydajnością podawania i chłodzenia, aby określić, czy zmiany mechaniczne mają wpływ na produkcję.
W jaki sposób można zmniejszyć aglomerację i sklejanie się podczas proszkowania przedmieszki kolorowej?
Skutecznym podejściem jest dopasowanie właściwości materiału do odpowiednich warunków szlifowania i wydajności chłodzenia, a następnie weryfikacja wyników poprzez ukierunkowane testy.
Krok 1: Przetestuj rzeczywisty kolor przedmieszki
Rozpocznij od przetestowania materiału przeznaczonego do produkcji. Zapisz nośnik polimerowy, dostępne informacje o składzie, wielkość wsadu, docelowe rozdrobnienie i wymaganą wydajność.
Podczas badania należy obserwować, gdzie następuje sklejanie i porównać uzyskany proszek z docelowym rozkładem wielkości cząstek. Pomaga to określić, czy główny problem dotyczy właściwości materiału, akumulacji ciepła, warunków podawania lub wydajności szlifowania.
Krok 2: Dopasuj warunki szlifowania do właściwości materiału

Sprawdź szczelinę tarczy szlifierskiej, prędkość posuwu, regulowaną prędkość obrotową, jeśli ma to zastosowanie, i docelową dokładność.
Jeśli materiał stanie się lepki, nie zmniejszaj automatycznie odstępu między tarczami ani nie zwiększaj intensywności szlifowania. W pewnych warunkach te regulacje mogą zwiększyć tarcie i temperaturę.
Dostosuj jeden główny parametr na raz i porównaj wyniki przed i po każdej zmianie. Celem jest osiągnięcie wymaganego rozdrobnienia przy jednoczesnym uniknięciu niepotrzebnego wytwarzania ciepła i gromadzenia się materiału.
Krok 3: Kontroluj wzrost temperatury podczas ciągłej produkcji

Monitoruj zmiany temperatury podczas uruchamiania i długotrwałej pracy. Jeśli sklejanie staje się coraz większe wraz ze wzrostem czasu pracy, porównaj trend temperatury z lokalizacją i rozmiarem osadów materiału.
Sprawdź także przepływ powietrza chłodzącego, cyrkulację wody, jeśli ma to zastosowanie, oraz stan kanałów chłodzących. W zależności od materiału, konfiguracji maszyny i obciążenia produkcyjnego, chłodzenie powietrzem lub kombinowane chłodzenie powietrzem i wodą może pomóc w usuwaniu ciepła wytwarzanego podczas proszkowania.
Jednakże zwiększenie wydajności chłodniczej nie eliminuje automatycznie aglomeracji. Należy jeszcze sprawdzić przydatność konfiguracji chłodzenia w rzeczywistych warunkach materiałowych i eksploatacyjnych.
Krok 4: Utrzymuj stabilne podawanie i odprowadzanie materiału

Utrzymuj stabilne podawanie i upewnij się, że systemy przenoszenia, przesiewania i zbierania są w stanie obsłużyć rzeczywistą wydajność produkcji.
Sprawdź kanały doprowadzające i odprowadzające, sprzęt przesiewający i elementy zbierające pył pod kątem blokad lub nagromadzenia materiału.
Jeżeli komora mielenia pozostaje stosunkowo czysta, ale po wyładowaniu pojawiają się grudki, należy raczej zbadać warunki transportu, przesiewania, zbierania i postępowania z materiałem za urządzeniem, zamiast zakładać, że problem ma swoje źródło wyłącznie w komorze mielenia.
Krok 5: Sprawdź stan tarczy szlifierskiej i sprawdź wyniki

Sprawdź zużycie tarczy szlifierskiej, jednorodność powierzchni roboczej i wszelkie zmiany w szczelinie tarczy. Po każdej regulacji, jeśli to możliwe, porównaj wyniki operacyjne w identycznych warunkach.
Skoncentruj się na następujących wskaźnikach:
-
Temperatura proszku w stałych punktach pobierania próbek
-
Miejsca przyklejania się i odkładania materiału
-
Rozkład wielkości cząstek i udział cząstek nadwymiarowych
-
Rzeczywista wydajność podczas produkcji ciągłej
-
Wysyp proszku i stabilność przenoszenia
Skuteczna regulacja powinna zmniejszyć sklejanie się lub zbrylanie, przy jednoczesnym spełnieniu wymaganego poziomu rozdrobnienia i wydajności. Konieczne jest również ciągłe testowanie produkcji przez odpowiedni okres, aby potwierdzić, że ulepszenie może zostać utrzymane.
Przewodnik rozwiązywania problemów z koncentratem proszkowym Color Masterbatch: Gdzie pojawia się problem?
Obserwacje te służą raczej wskazówkom do rozwiązywania problemów niż ostatecznym diagnozom. Do tego samego problemu może przyczyniać się wiele czynników, dlatego konieczne jest przeprowadzenie ukierunkowanych testów w celu zidentyfikowania rzeczywistych przyczyn.
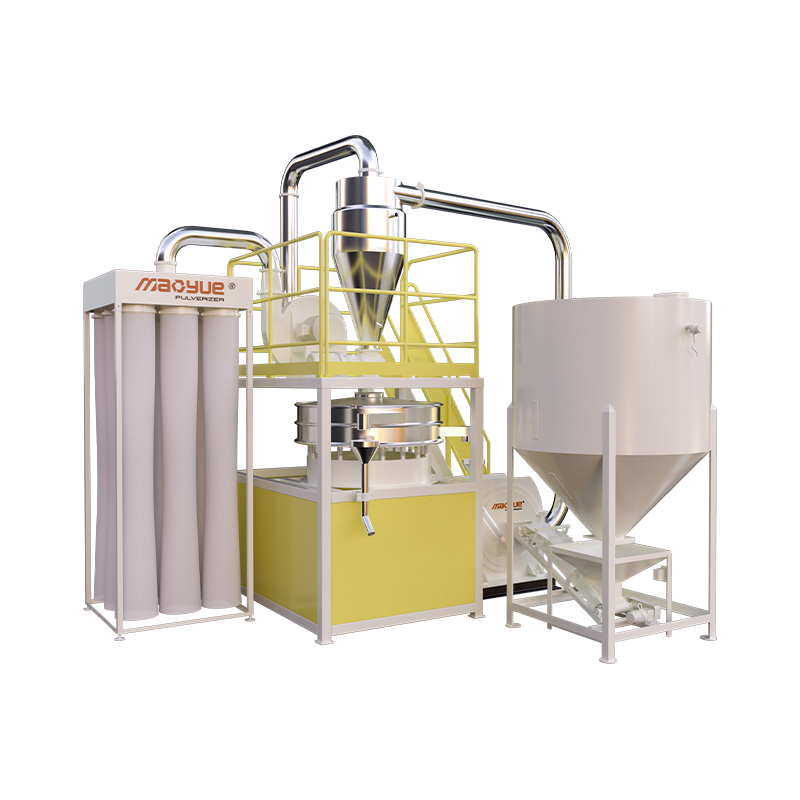
W jaki sposób rozdrabniacze Mao Yue mogą pomóc w rozwiązaniu problemu aglomeracji proszków kolorowych przedmieszki?
Aglomeracja proszku kolorowej przedmieszki może wynikać z różnic w nośnikach polimerowych, recepturach i warunkach produkcji. Poprzez faktyczne testowanie materiałów, dopasowanie konfiguracji sprzętu i wewnętrzną produkcję kluczowych komponentów roboczych, Mao Yue pomaga klientom ocenić przydatność maszyny przed zakupem i podejmować bardziej świadome decyzje dotyczące wyboru sprzętu.

Rzeczywiste testowanie materiałów w celu uzyskania bardziej świadomego wyboru sprzętu
Różne receptury kolorowych przedmieszek mogą wykazywać różne wzrosty temperatury, tendencję do sklejania się i charakterystykę proszku podczas proszkowania. Same specyfikacje maszyn nie są w stanie dokładnie przewidzieć rzeczywistej wydajności produkcji.
Mao Yue wspiera próby materiałowe przy użyciu rzeczywistych kolorowych przedmieszek klientów. W oparciu o docelowe rozdrobnienie i wymagania dotyczące wydajności, testy oceniają stan proszku, wydajność, zmiany temperatury i obserwowalne sklejanie się w ustalonych warunkach testowych.
Testy te pomagają klientom ocenić przydatność maszyny do konkretnych materiałów przed zakupem i zapewniają bardziej praktyczną podstawę doboru sprzętu niż poleganie wyłącznie na ogólnych specyfikacjach.
Dopasuj konfiguracje sprzętu i procesu do wymagań produkcyjnych
Wybór sprzętu wymaga czegoś więcej niż tylko uwzględnienia docelowej dokładności i wydajności. Należy również ocenić właściwości materiału, warunki podawania, wymagania dotyczące chłodzenia i późniejsze systemy zbierania.
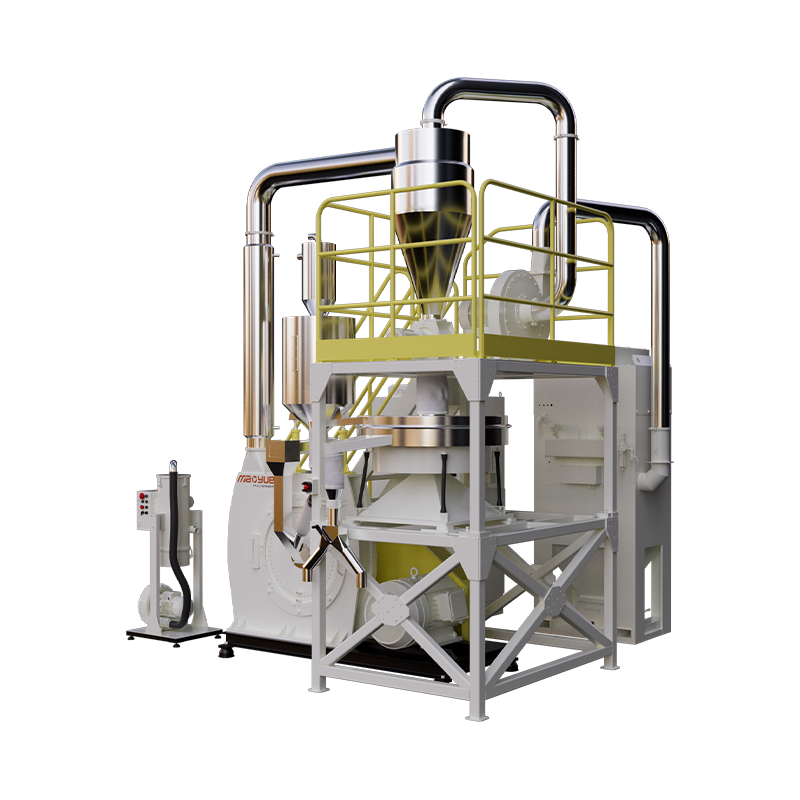
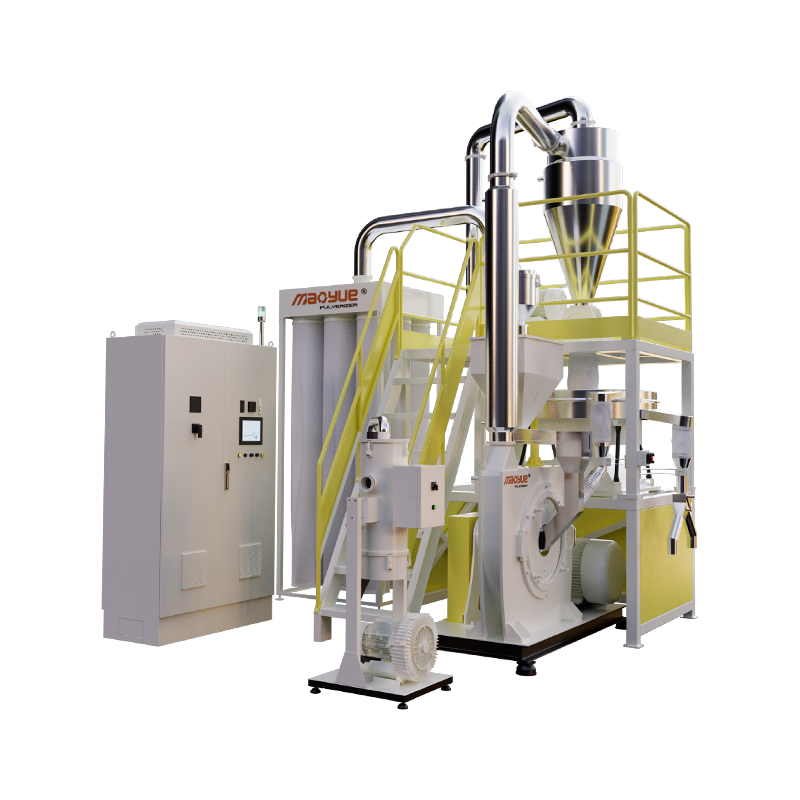
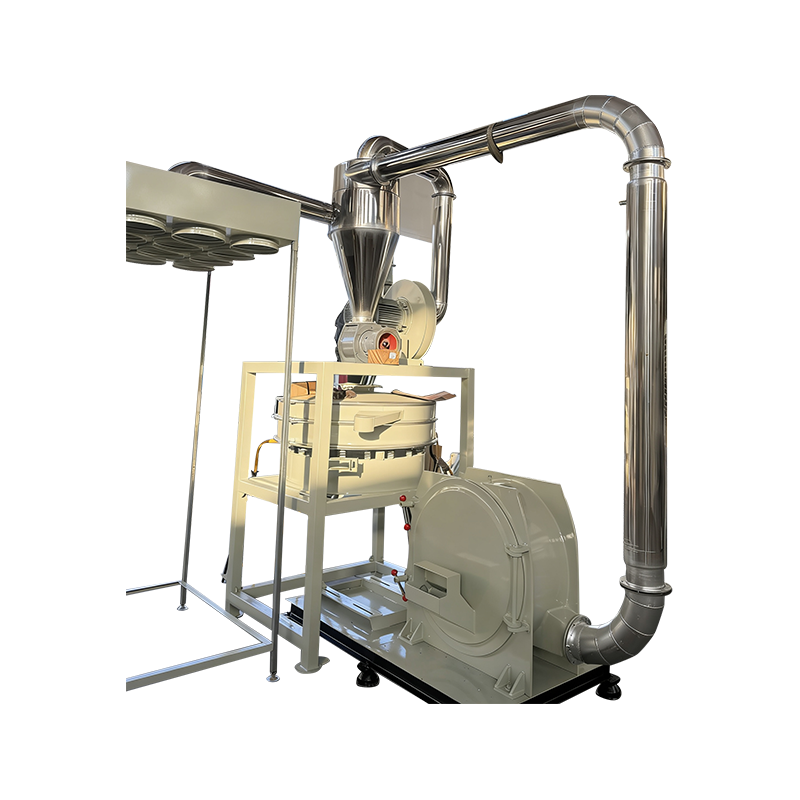
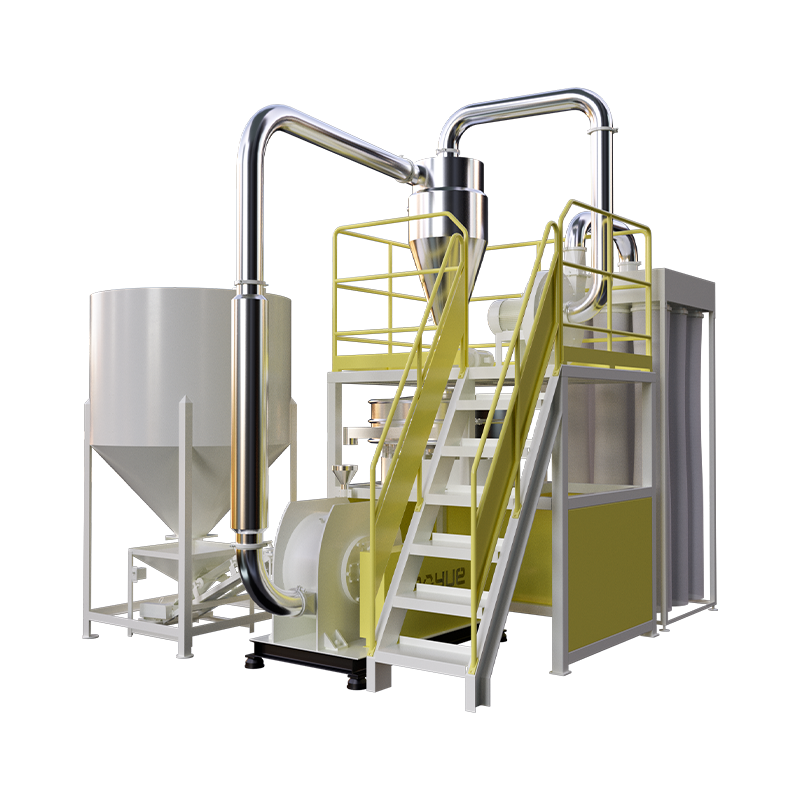
W oparciu o wyniki testów materiałów i wymagania produkcyjne Mao Yue ocenia odpowiednie konfiguracje tarcz szlifierskich, metody podawania, rozwiązania chłodzenia i systemy gromadzenia materiału. W zależności od zastosowania można rozważyć chłodzenie powietrzem lub kombinowane chłodzenie powietrzem i wodą, a przydatność ocenia się na podstawie rzeczywistej wydajności operacyjnej.
To podejście oparte na materiałach i procesach pomaga klientom zrozumieć, jak różne konfiguracje mogą wpływać na jakość proszku, wydajność produkcyjną i stabilność operacyjną przed zakupem, zmniejszając niepewność związaną z wyborem sprzętu wyłącznie w oparciu o teoretyczną wydajność lub standardowe konfiguracje.
Własna produkcja tarcz szlifierskich i kluczowych komponentów

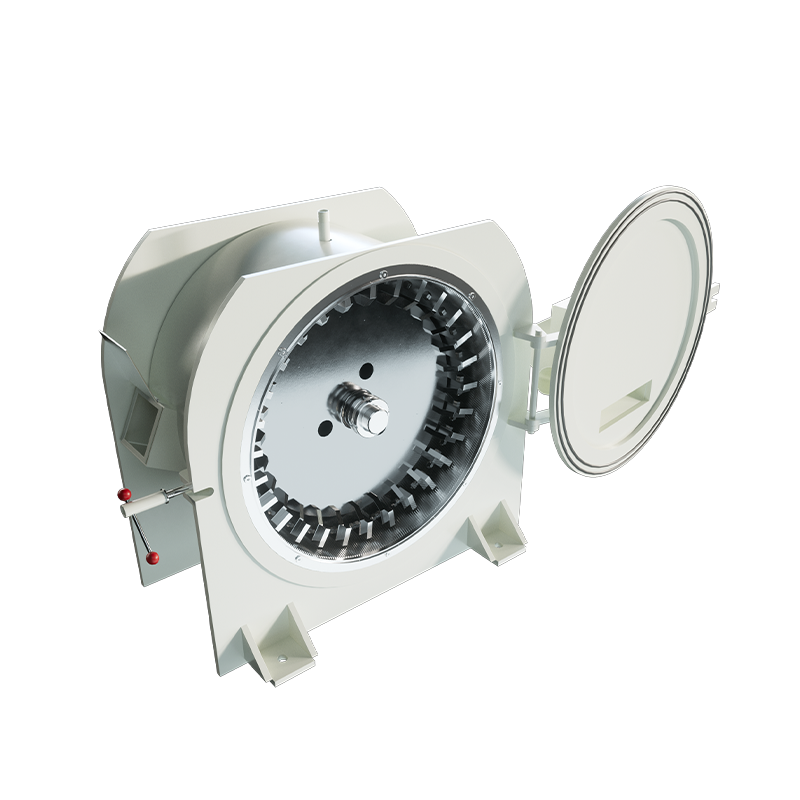
Tarcze i ostrza szlifierskie są krytycznymi elementami roboczymi młynów tarczowych do tworzyw sztucznych. Ich geometria robocza, stan powierzchni i zużycie mogą wpływać na wydajność szlifowania, wydajność i rozkład wielkości cząstek.
Mao Yue produkuje własne tarcze i ostrza szlifierskie, zachowując kontrolę nad projektem kluczowych komponentów, procesami produkcyjnymi i inspekcją. Pomaga to w zarządzaniu spójnością produkcji i sprawia, że stan tarczy szlifierskiej jest ważnym czynnikiem, który należy badać w przypadku zmiany wydajności produkcji.
W przypadku wystąpienia wahań wielkości cząstek, wahań wydajności lub zwiększonego sklejania można wspólnie ocenić właściwości materiału, parametry operacyjne i stan kluczowych komponentów, aby określić, czy zużycie tarczy szlifierskiej lub zmiany warunków pracy są czynnikami przyczyniającymi się do tego, zamiast automatycznie przypisywać wszystkie problemy z aglomeracją maszynie lub temperaturze.
Dla klientów wymagających długoterminowej, ciągłej produkcji, kontrola nad produkcją i inspekcją kluczowych komponentów zapewnia bardziej niezawodną podstawę do konserwacji sprzętu, oceny warunków produkcji i późniejszych dostosowań procesu.
Uzyskaj rozwiązanie do proszkowania kolorowej przedmieszki dla swojego materiału
Aglomeracja proszku kolorowej przedmieszki może obejmować wiele czynników, w tym właściwości materiału, warunki mielenia i konfigurację sprzętu. Odpowiednie rozwiązanie powinno opierać się na rzeczywistych wymaganiach materiałowych i produkcyjnych.
Skontaktuj się z Mao Yue z typem kolorowej przedmieszki, wielkością podawanego materiału, docelowym rozdrobnieniem, oczekiwaną wydajnością i bieżącymi problemami z aglomeracją, aby umówić się na rzeczywistą próbę materiału. W ustalonych warunkach testowych Mao Yue może ocenić stopień rozdrobnienia proszku, wydajność, zmiany temperatury i zauważalne przywieranie, aby pomóc w wyborze sprzętu i dopasowaniu konfiguracji.