Geometria tarczy szlifierskiej określa coś więcej niż tylko wielkość cząstek
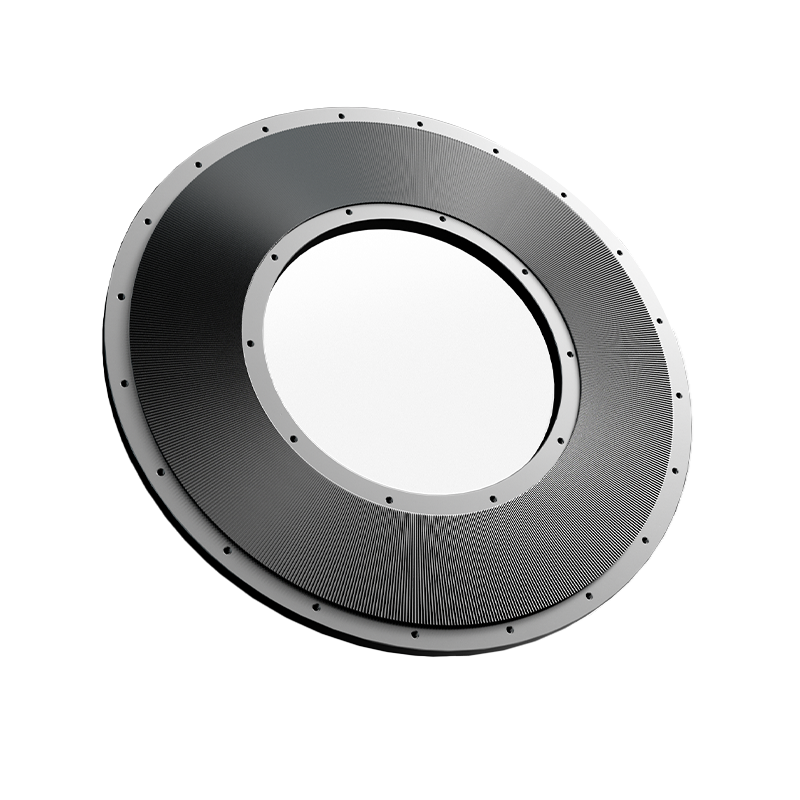
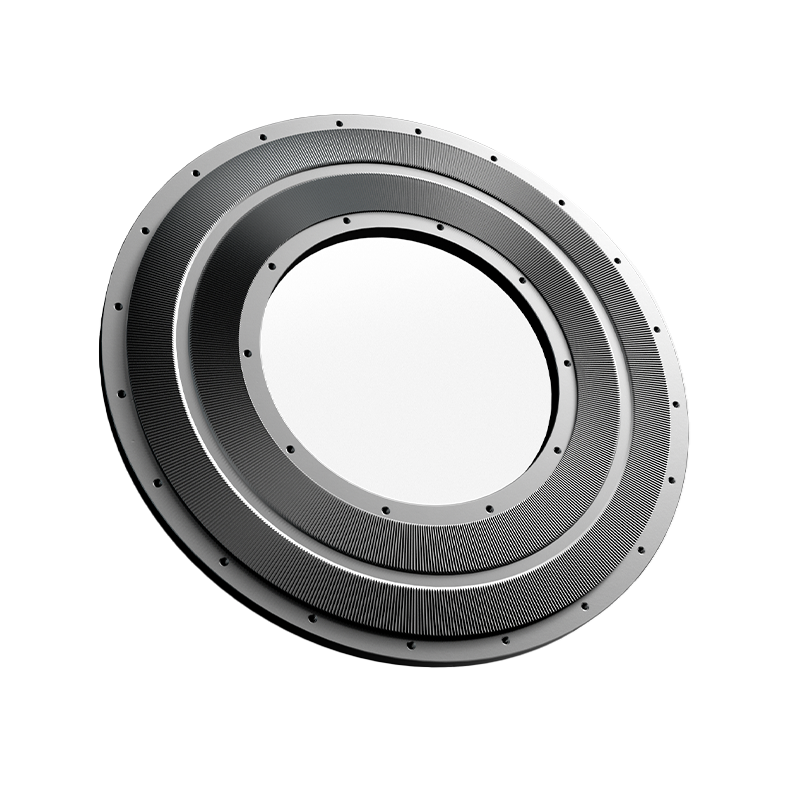
Oceniając A Tarcza szlifierska PE wielu użytkowników skupia się na odporności na zużycie lub twardości. Jednak geometria tarczy mielącej ma jeszcze większy wpływ na wydajność proszkowania. Profil zęba, głębokość rowka, kąt szlifowania, rozkład promieniowy i liczba ścieżek skrawania wspólnie określają, w jaki sposób cząstki polietylenu wchodzą, przemieszczają się i opuszczają komorę mielenia. Te parametry geometryczne wpływają na równowagę pomiędzy ścinaniem, ściskaniem i tarciem, ostatecznie wpływając na morfologię cząstek, a nie po prostu na zmniejszenie rozmiaru materiału.
Nowoczesne konstrukcje dysków w coraz większym stopniu opierają się na mechanice przepływu, a nie na samych doświadczeniach empirycznych. Inżynierowie korzystają z analizy obliczeniowej, aby zoptymalizować ruch cząstek pomiędzy obracającymi się i nieruchomymi tarczami, redukując martwe strefy i poprawiając wykorzystanie materiału. Rezultatem jest bardziej stabilny proces szlifowania przy zmniejszonych wahaniach mocy i zwiększonej powtarzalności produkcji.
Ważne parametry geometryczne
| Funkcja projektowa | Funkcja inżynierska |
| Szlifowanie kąta zębów | Kontroluje intensywność ścinania |
| Głębokość rowka | Reguluje czas przebywania cząstek |
| Promieniowy rozkład kanałów | Poprawia efektywność transportu proszku |
| Luz szlifierski | Określa konsystencję wielkości cząstek |
Wzory zużycia powierzchni ujawniają stan tarczy rozdrabniacza
A Dysk rozdrabniający nie zużywa się równomiernie przez cały okres użytkowania. Różne wzorce zużycia często wskazują na specyficzne warunki pracy. Równomierne polerowanie zasadniczo odzwierciedla zrównoważony przepływ materiału, natomiast zlokalizowane rowki mogą sugerować nierówne podawanie lub nieprawidłowe ustawienie krążka. Mikroodpryski wokół zębów szlifierskich często wynikają z nadmiernych obciążeń udarowych lub zanieczyszczonego surowca zawierającego twarde ciała obce.
Regularna kontrola profili zużycia pozwala personelowi konserwacyjnemu zidentyfikować nieprawidłowości w procesie, zanim jakość produktu zacznie się pogarszać. Zamiast wymieniać tarcze wyłącznie na podstawie godzin pracy, konserwacja oparta na stanie poprawia wykorzystanie podzespołów, jednocześnie ograniczając nieoczekiwane przestoje.
Typowe wskaźniki zużycia
- Równomierne polerowanie zwykle wskazuje na stabilne warunki szlifowania.
- Asymetryczne zużycie może wskazywać na niewspółosiowość wirnika.
- Miejscowe uszkodzenia krawędzi często sugerują zanieczyszczenie materiałem obcym.
- Szybkie zużycie zębów może wynikać z nadmiernego luzu szlifierskiego lub wypełniaczy ściernych.
Obróbka cieplna równoważy twardość i odporność na pękanie
Występ A Tarcza szlifierska PE zależy nie tylko od doboru materiału, ale także od struktury metalurgicznej powstałej podczas obróbki cieplnej. Nadmierna twardość poprawia odporność na ścieranie, ale może zwiększać kruchość, natomiast niewystarczająca twardość skraca żywotność ze względu na przyspieszone zużycie. Dlatego producenci optymalizują procesy hartowania, odpuszczania i odprężania, aby osiągnąć odpowiednią równowagę pomiędzy twardością, wytrzymałością i stabilnością wymiarową.
Zaawansowana obróbka cieplna minimalizuje również naprężenia szczątkowe wewnątrz tarczy, zmniejszając prawdopodobieństwo odkształcenia podczas długotrwałej pracy z dużą prędkością. Stabilna geometria pomaga utrzymać stały luz szlifowania, zapewniając powtarzalną jakość proszku przez tysiące godzin produkcji.
Porównanie celów obróbki cieplnej
| Cel obróbki cieplnej | Korzyści dla tarczy szlifierskiej |
| Kontrolowana twardość | Poprawia odporność na zużycie |
| Ulga w stresie | Zachowuje stabilność wymiarową |
| Udoskonalenie mikrostruktury | Zwiększa odporność na zmęczenie |
Regulacja luzu tarczy ma większy wpływ niż zwiększanie prędkości obrotowej
Zwiększanie prędkości obrotowej jest często postrzegane jako najszybszy sposób na poprawę wydajności produkcyjnej, jednak nadmierna prędkość może podnieść temperaturę szlifowania, przyspieszyć zużycie i zwiększyć jednostkowe zużycie energii. W wielu przypadkach optymalizacja luzu pomiędzy elementem obrotowym i stacjonarnym Dysk rozdrabniający powoduje większą poprawę rozkładu wielkości cząstek bez zwiększania obciążenia mechanicznego.
Odpowiednio ustawiona szczelina mieląca umożliwia cząstkom poddanie wielu kontrolowanych działań ścinających przed opuszczeniem komory mielącej. Poprawia to jednorodność proszku, jednocześnie redukując niepotrzebne nadmierne mielenie i minimalizując wytwarzanie drobnego pyłu. Optymalizację luzu należy zatem uznać za rutynową regulację procesu, a nie jednorazową procedurę instalacyjną.
Precyzyjna produkcja tworzy długoterminową wartość wykraczającą poza pojedyncze komponenty
W nowoczesnej obróbce polimerów tarcze szlifierskie nie są już uważane za zwykłe części eksploatacyjne. Stały się precyzyjnie zaprojektowanymi komponentami procesów, które bezpośrednio wpływają na efektywność energetyczną, morfologię cząstek, niezawodność sprzętu i planowanie konserwacji. Ponieważ stiardy jakości produkcji w branżach formowania rotacyjnego i modyfikacji polimerów stale rosną, producenci kładą większy nacisk na powtarzalność wymiarową, wymienność komponentów i wydajność w całym cyklu życia, zamiast skupiać się wyłącznie na początkowych kosztach zakupu.
Filozofia ta znajduje odzwierciedlenie w praktykach produkcyjnych firmy Changzhou Mao Yue Intelligent Equipment Co., Ltd., która od ponad 30 lat specjalizuje się w technologii proszkowania tworzyw sztucznych. Jako jeden z pionierów rynku rozdrabniaczy tworzyw sztucznych, firma produkuje każdy komponent zgodnie z europejskimi standardami jakości. Jej rozdrabniacze tarczowe cieszą się powszechnym uznaniem w zakresie produkcji proszków o wąskim rozkładzie wielkości cząstek i doskonałej płynności do formowania rotacyjnego, przedmieszek i przetwarzania polimerów. Te same zasady inżynieryjne obowiązują we wszystkich Tarcza szlifierska PE and Dysk rozdrabniający umożliwiają klientom osiągnięcie wyższej wydajności procesu, niższego całkowitego kosztu posiadania i niezmiennie niezawodnego przygotowania proszku w wymagających zastosowaniach przemysłowych.



 中文简体