中文简体
Proszek PVC z recyklingu umożliwia producentom profili okiennych ponowne wykorzystanie złomu produkcyjnego, zmniejszenie ilości odpadów materiałowych i poprawę wykorzystania surowców. Jednakże dodanie materiału pochodzącego z recyklingu może czasami powodować wady powierzchniowe gotowych profili, w tym czarne plamy, szorstkie powierzchnie, wypukłe cząsteczki, smugi i nierówny połysk.
Czy proszek PCV z recyklingu zawsze powoduje takie problemy? Nie. Na jakość powierzchni wpływa kilka czynników, w tym zanieczyszczenie materiału, rozkład wielkości cząstek, historia wcześniejszej obróbki termicznej, zgodność receptury i warunki wytłaczania.
Kluczem jest określenie, czy problem ma swoje źródło w materiale poddanym recyklingowi, w procesie proszkowania, czy w dalszej części linii wytłaczania.
W artykule zbadano główne przyczyny wad powierzchniowych profili okiennych z PCV pochodzących z recyklingu, wyjaśniono, jak zidentyfikować ich źródła oraz omówiono, w jaki sposób odpowiednie procesy proszkowania PCV i kontrola surowca mogą poprawić konsystencję proszku.
Jakie wady powierzchni mogą wystąpić w profilach okiennych z PCV z recyklingu?
Różne wady powierzchni mogą wskazywać na różne problemy związane z surowcami, wytłaczaniem lub dalszą obróbką. Ich wygląd, lokalizacja i częstotliwość mogą dostarczyć przydatnych wskazówek do identyfikacji źródła.
Zależności te stanowią raczej wstępne wskaźniki diagnostyczne niż ostateczne wnioski przyczynowo-skutkowe. Ta sama wada może wynikać z wielu czynników, dlatego do dalszego badania potrzebne są zapisy produkcyjne i kontrolowane próby.
Czarne plamy i ciemne wtrącenia
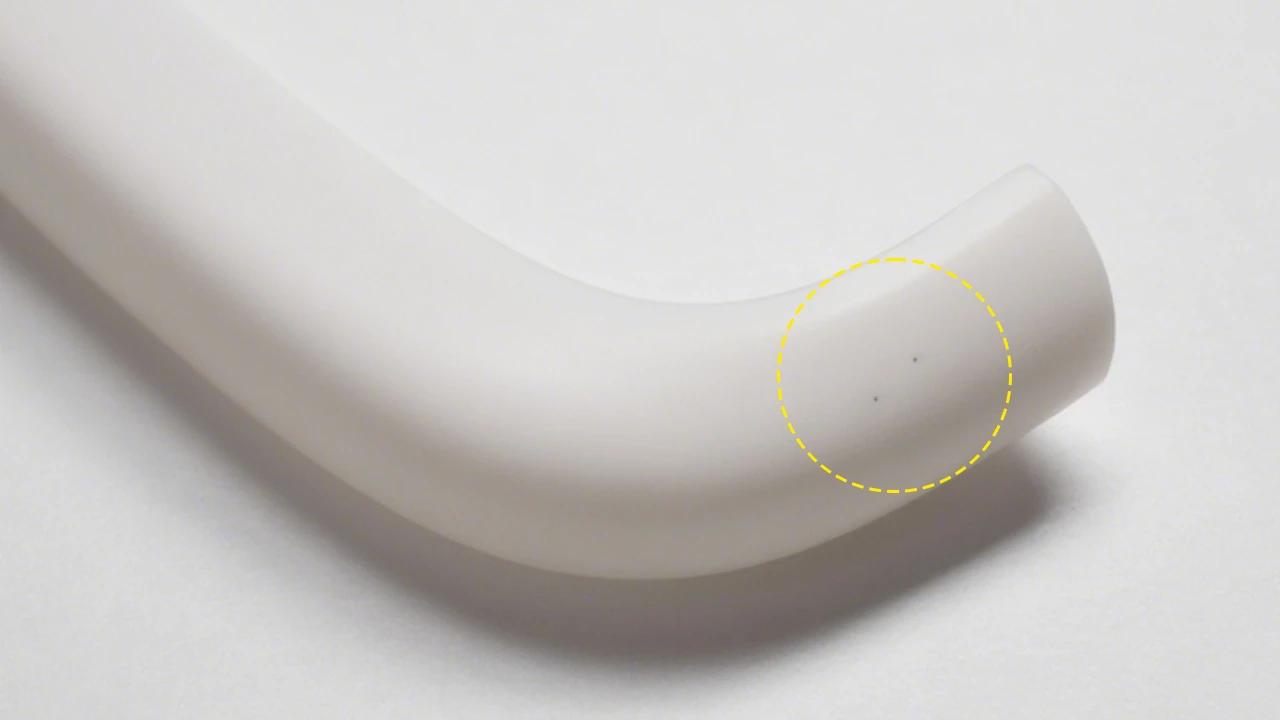
Czarne plamy są szczególnie widoczne na białych lub jasnych profilach okiennych z PCV. Nawet niewielka liczba plam może mieć wpływ na wygląd produktu i akceptację jakości.
Mogą one pochodzić z ciał obcych w przetworzonym PCW, materiału wcześniej zdegradowanego lub nagromadzonych osadów wewnątrz wytłaczarki lub matrycy.
Jeżeli po wprowadzeniu danej partii materiału pochodzącego z recyklingu, czarne plamy znacznie się nasilą, należy w pierwszej kolejności sprawdzić surowiec i sproszkowany proszek z tej partii. Jeśli podczas ciągłej produkcji stopniowo pojawiają się czarne plamy, należy również zbadać nagromadzenie sprzętu i miejscowe przegrzanie wewnątrz systemu wytłaczania.
Chropowate powierzchnie, wystające cząstki i smugi
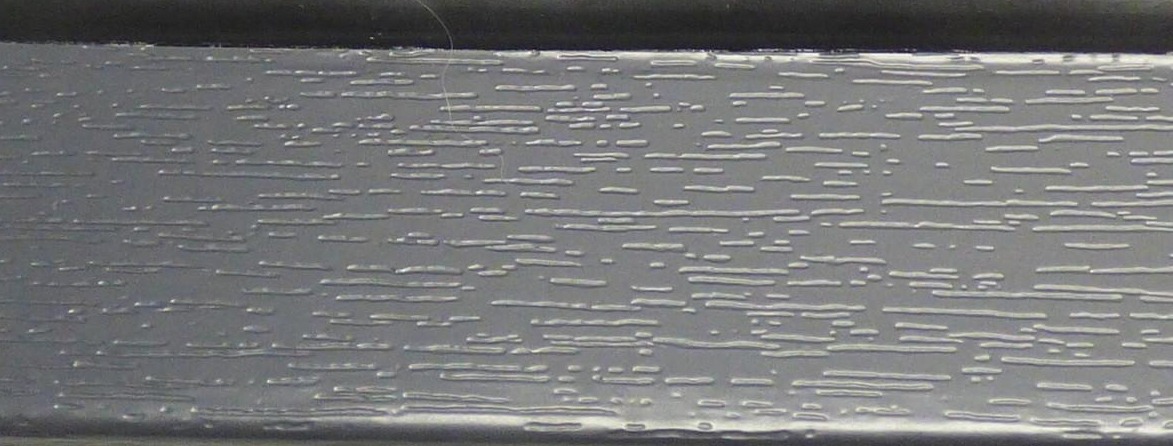
Szorstkie powierzchnie mogą być związane z niewystarczającym stopieniem, niezgodnością materiału lub niestabilnym przetwarzaniem stopu. Podniesione cząstki mogą wskazywać na obecność ciał obcych, niedostatecznie przetworzone cząstki lub nierówną dyspersję wypełniacza.
Ważne jest, aby rozróżnić trzy różne koncepcje: wielkość cząstek proszku, dyspersja materiału i stapianie PVC. Nawet jeśli proszek spełnia wymaganą specyfikację wielkości cząstek, nie musi to koniecznie oznaczać, że wszystkie składniki są równomiernie rozproszone lub że PVC może osiągnąć wystarczające stopienie w istniejących warunkach wytłaczania.
Smugi na powierzchni wymagają innego podejścia. Jeśli smugi stale pojawiają się w tym samym miejscu na profilu, należy sprawdzić powierzchnię matrycy, kanały przepływowe i sprzęt kalibracyjny. Jeśli zmieniają się one w zależności od partii surowców, należy zbadać konsystencję materiału i stabilność wytłaczania.
Dlaczego proszek PCV z recyklingu może wpływać na jakość powierzchni profili okiennych?
PVC z recyklingu nie musi oznaczać materiału złej jakości. Często można ponownie wykorzystać czysty złom produkcyjny ze znanego źródła i stosunkowo spójnego składu.
Prawdziwym wyzwaniem jest kontrolowanie różnic w materiałach pochodzących z recyklingu i zapewnienie, że jakość proszku odpowiada wymaganiom dalszego wytłaczania.
Na szczególną uwagę zasługuje pięć czynników.
Zanieczyszczenie PCV z recyklingu
Profile okienne z PCV z odzysku mogą zawierać gumowe paski uszczelniające, fragmenty metalu, pozostałości kleju, folie ochronne, kurz lub inne polimery.
Zanieczyszczenia te mogą podczas wytłaczania zachowywać się inaczej niż sztywne PCV. Niektóre mogą pozostać w postaci obcych wtrąceń, podczas gdy inne mogą mięknąć, rozkładać się lub wykazywać inne zachowanie podczas przetwarzania w warunkach wytłaczania. Może to powodować powstawanie czarnych plam, wypukłych cząstek lub nieregularności powierzchni.
Proszkowanie zmniejsza rozmiar materiału, ale nie może usunąć niezgodnych polimerów ani zanieczyszczeń chemicznych. W niektórych przypadkach rozdrobnienie zmieszanych materiałów na mniejsze cząstki może utrudnić późniejszą identyfikację i separację.
Dlatego przed drobnoziarnistym proszkowaniem należy zakończyć sortowanie materiału, usuwanie metalu i niezbędne czyszczenie.
Rozkład wielkości cząstek i cząstki grube
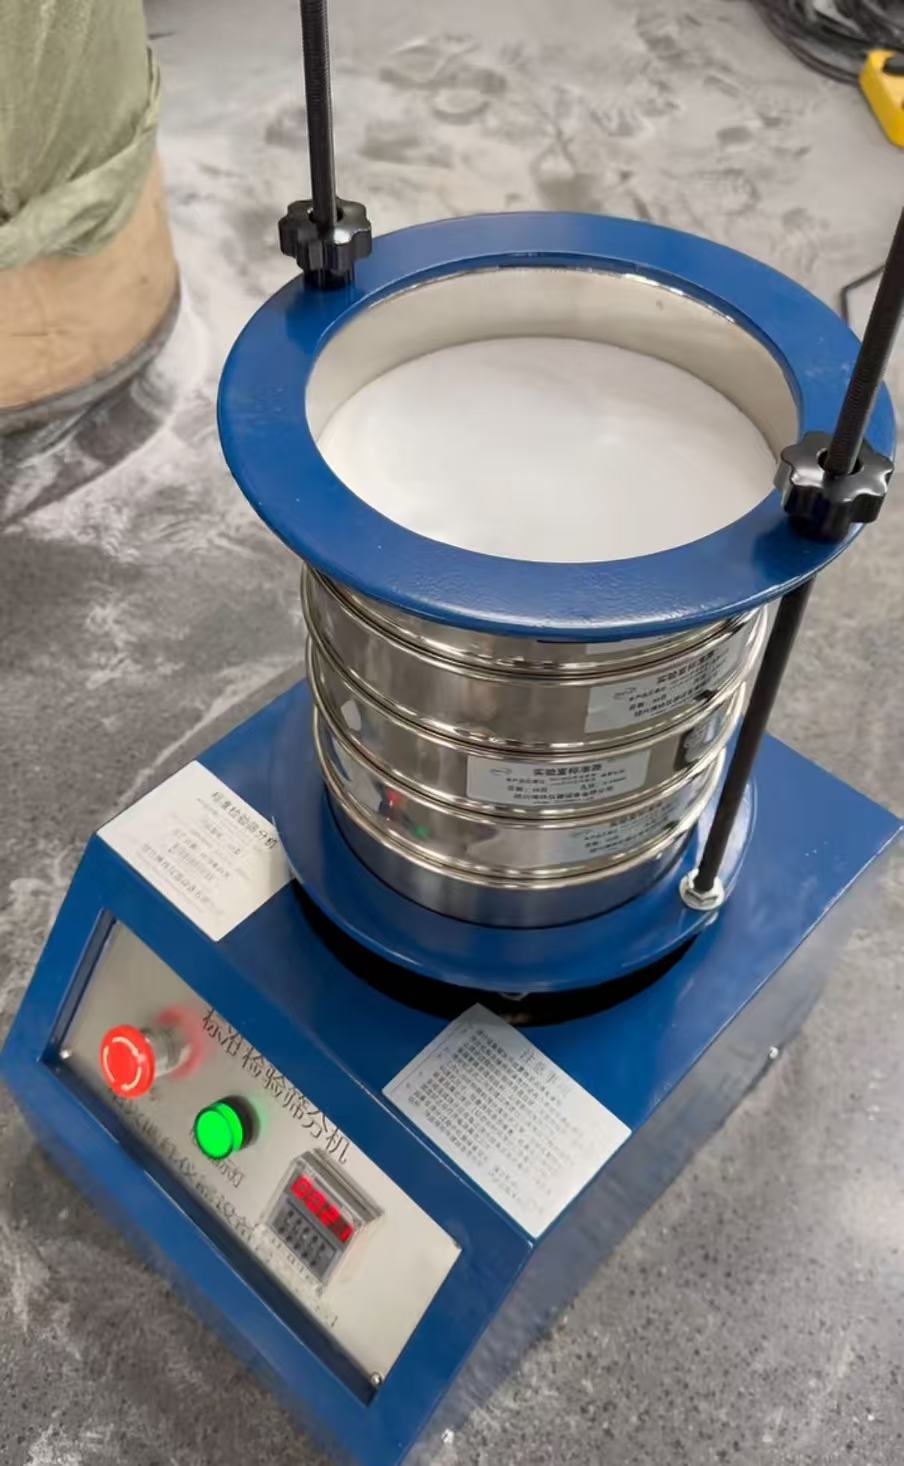
Rozkład wielkości cząstek odnosi się do proporcji cząstek w różnych zakresach wielkości w próbce proszku. Osiągnięcie docelowej średniej wielkości cząstek nie musi koniecznie oznaczać, że cała partia ma spójny rozkład wielkości cząstek.
Jeśli grube cząstki nie nadają się do istniejących procesów mieszania i wytłaczania, mogą mieć wpływ na stabilność podawania, jednorodność mieszania i późniejsze stopienie. Nadmierna zawartość drobnego pyłu może zwiększyć powstawanie pyłu, segregację materiału i niestabilność podawania.
Należy rozróżnić trzy pojęcia:
-
Rozmiar cząstek: Wymiary fizyczne i rozkład cząstek proszku.
-
Dyspersja materiału: Jak PVC, wypełniacze i inne składniki są rozmieszczone w mieszaninie.
-
Stopień stopienia: Tworzenie jednorodnego stopionego PVC podczas wytłaczania.
Czynniki te są ze sobą powiązane, ale nie są zamienne. Drobniejszy proszek niekoniecznie skutkuje lepszą dyspersją lub stopieniem materiału.
Dlatego celem proszkowania nie powinno być po prostu wytworzenie jak najdrobniejszego proszku. Zamiast tego celem powinien być spójny rozkład wielkości cząstek, który spełnia rzeczywiste wymagania dotyczące przetwarzania w oparciu o sprzęt mieszający klienta, metodę podawania i proces wytłaczania.
Degradacja termiczna i historia poprzedniego przetwarzania
PVC jest wrażliwe na nadmierną ekspozycję na ciepło. Recyklingowany PCW był zwykle poddawany co najmniej jednemu wcześniejszemu cyklowi przetwarzania, a niektóre odzyskane materiały mogły zostać poddane dodatkowemu ogrzewaniu lub wielokrotnemu przetwarzaniu.
Jednym z ważnych mechanizmów degradacji jest odchlorowodorowanie. Podczas tego procesu PVC uwalnia chlorowodór (HCl), tworząc sprzężone struktury wzdłuż łańcuchów polimeru. Może to spowodować odbarwienie i jeszcze bardziej przyspieszyć degradację termiczną.
Pozostała stabilność termiczna PVC pochodzącego z recyklingu zależy od jego wcześniejszej historii przetwarzania, systemu stabilizatorów, składu i rzeczywistej ekspozycji na ciepło.
Podczas proszkowania wprowadzana jest także energia mechaniczna, której część zamieniana jest na ciepło. Niewystarczające chłodzenie, nieodpowiednie warunki pracy lub zużyte elementy szlifierskie mogą powodować niepotrzebny wzrost temperatury.
Jednakże wzrost temperatury proszku nie musi koniecznie oznaczać, że PVC uległ degradacji termicznej. Oceniając potencjalną degradację, należy uwzględnić zapisy temperatury, odbarwienie materiału, odpowiednie badania stabilności termicznej i kontrolowane próby wytłaczania.
Niezgodność receptur i mieszane materiały pochodzące z recyklingu
Różni producenci profili okiennych z PCV mogą stosować różne systemy stabilizatorów, zawartość wypełniaczy, smary, pigmenty i dodatki technologiczne.
Dwie partie PVC pochodzącego z recyklingu mogą wyglądać podobnie, ale zachowywać się inaczej podczas wytłaczania. Różnice w zawartości wypełniacza lub systemach smarowania mogą wpływać na zachowanie stapiania, przetwarzanie stopu i narastanie matrycy.
Rozpylacz może kontrolować proces fizycznego zmniejszania rozmiaru, ale nie może zapewnić pełnej kompatybilności chemicznie różnych składów PVC ani przywrócić pierwotnej receptury materiału.
Dlatego też materiały pochodzące z recyklingu należy klasyfikować według ich źródła i dostępnych informacji o składzie przed podjęciem decyzji, czy można je wymieszać i ponownie wykorzystać.
Wilgoć, lotne zanieczyszczenia i postępowanie z proszkami
Proszek PVC z recyklingu może zawierać wilgoć resztkową z prania, pozostałości środków czyszczących lub inne lotne zanieczyszczenia wprowadzone podczas recyklingu i przechowywania.
Różne źródła gazu mogą powodować podobne defekty powierzchni podczas wytłaczania, ale leżące u ich podstaw mechanizmy niekoniecznie są takie same:
-
Wilgotność: Może tworzyć parę wodną w warunkach przetwarzania.
-
Zanieczyszczenia lotne: Może uwalniać substancje lotne w temperaturach wytłaczania.
-
Porwane powietrze: Może tworzyć pęcherzyki lub puste przestrzenie w stopie.
-
Niewystarczająca wentylacja: Może uniemożliwić skuteczne usuwanie gazów.
Dlatego też dziurek i pęcherzyków nie należy automatycznie przypisywać wilgoci. Stan materiału, system odpowietrzania i parametry wytłaczania należy oceniać łącznie.
Jeżeli materiał poddany recyklingowi został wyprany, należy sprawdzić stan jego wysuszenia. Proszek należy również przechowywać w czystym, kontrolowanym środowisku, aby zapobiec wchłanianiu wilgoci i zanieczyszczeniu krzyżowemu pomiędzy partiami.
Jak ustalić, czy proszek PVC z recyklingu jest rzeczywistą przyczyną?
Kiedy po dodaniu PVC z recyklingu pojawią się defekty powierzchniowe, łatwo jest bezpośrednio zrzucić winę na jakość proszku. Jednakże parametry wytłaczania, warunki matrycy i gromadzenie się materiału wewnątrz sprzętu przetwarzającego mogą powodować podobne defekty.
Rzetelna diagnoza wymaga oddzielenia czynników surowcowych od warunków przetwarzania. Jeśli to możliwe, zmieniaj tylko jedną zmienną na raz i zapisuj rzeczywiste wyniki.
Krok 1: Porównaj materiał pierwotny i różne partie materiałów pochodzących z recyklingu
Najpierw należy ustalić recepturę referencyjną, która wykazała już stabilną produkcję akceptowalnych profili okiennych.
W możliwie najbardziej stałych warunkach wytłaczania należy wprowadzić kontrolowaną proporcję PVC pochodzącego z recyklingu z określonej partii.
Porównaj wygląd profilu, ciśnienie wytłaczania, obciążenie ślimaka, zachowanie podczas stapiania i stabilność produkcji.
Jeżeli po dodaniu określonej partii materiału pochodzącego z recyklingu defekty stale się zwiększają i zmniejszają się po usunięciu tej partii, materiał należy zbadać dalej.
Nadal potrzebne są dodatkowe badania w celu ustalenia, czy rzeczywistą przyczyną jest zanieczyszczenie, różnice w recepturze lub wcześniejsza degradacja termiczna.
Krok 2: Sprawdź jakość proszku przed wytłaczaniem
Gdy głównym podejrzanym źródłem stanie się materiał pochodzący z recyklingu, należy sprawdzić jego właściwości fizyczne i chemiczne przed dokonaniem natychmiastowych zmian w sprzęcie proszkowym.
Kontrola powinna odpowiedzieć na kilka pytań praktycznych:
-
Czy proszek jest zanieczyszczony?
-
Czy rozkład wielkości cząstek jest spójny?
-
Czy jest za dużo grubych lub drobnych cząstek?
-
Czy skład materiału odpowiada potwierdzonej recepturze?
-
Czy występują oznaki degradacji termicznej?
-
Czy proszek zawiera resztkową wilgoć lub lotne zanieczyszczenia?
Tabela 2: Lista kontrolna kontroli jakości proszku PVC z recyklingu
W przypadku badania wielkości cząstek należy rejestrować procent zatrzymany na każdym sicie, a nie podawać jedynie średnią wielkość cząstek.
W przypadku podejrzenia zanieczyszczenia należy sprawdzić zarówno oryginalny materiał z recyklingu, jak i sproszkowany proszek. Niektóre niezgodne materiały stają się trudniejsze do zidentyfikowania po zmniejszeniu rozmiaru.
Krok 3: Sprawdź parametry wytłaczania i warunki wyposażenia
Jeżeli badanie proszku nie wykaże oczywistych nieprawidłowości, należy zbadać dalszą linię wytłaczania.
Kluczowe punkty kontroli obejmują:
-
Rozkład temperatury cylindra i matrycy
-
Obciążenie ślimaka i ciśnienie wytłaczania
-
Czas przebywania materiału
-
Stabilność karmienia
-
Warunki stapiania i przetwarzania stopu
-
Nagromadzenie matrycy lub uszkodzenie powierzchni
-
Stan sprzętu kalibracyjnego
Lokalizacja i czas pojawienia się defektów mogą dostarczyć przydatnych wskazówek. Smugi, które stale pojawiają się w ustalonych pozycjach, mogą być związane z lokalnymi problemami z matrycą lub kalibracją. Wady, które nasilają się po wprowadzeniu danej partii materiału pochodzącego z recyklingu, wskazują, że surowiec zasługuje na bliższą kontrolę.
Obserwacje te powinny raczej ukierunkować dalsze badania, a nie być traktowane jako ostateczne wnioski.
Wyniki diagnostyczne i możliwe przyczyny
Jak zredukować wady powierzchniowe profili okiennych z PCV z recyklingu?
Po zidentyfikowaniu potencjalnego źródła wady działania naprawcze powinny skupiać się na odpowiednim etapie przetwarzania, a nie na wprowadzaniu niepotrzebnych poprawek na całej linii produkcyjnej.
Popraw sortowanie surowców i kontrolę zanieczyszczeń
Priorytetowo należy traktować złom poprodukcyjny PCW ze znanego źródła i stosunkowo spójnego składu. Czysty złom z własnej produkcji należy traktować oddzielnie od złożonych materiałów pochodzących z recyklingu poużytkowego.
Przed drobnym proszkowaniem należy usunąć elementy metalowe, gumowe paski uszczelniające, folie ochronne, pozostałości kleju i inne materiały inne niż PCV. W zależności od surowca można zastosować wykrywanie metalu, przemywanie, oddzielanie powietrzem lub inne odpowiednie metody oddzielania.
Przed sproszkowaniem należy przeprowadzić kontrolę zanieczyszczeń, ponieważ młynek zmniejsza wielkość materiału, ale nie zastępuje sprzętu do sortowania lub separacji.
Kontroluj wielkość cząstek proszku zgodnie z wymaganiami dalszego przetwarzania
Docelowy rozkład wielkości cząstek należy określić na podstawie rzeczywistych prób mieszania i wytłaczania. Następnie można odpowiednio dostosować szczelinę mielenia, prędkość podawania, stan elementu mielącego i konfigurację przesiewania.
Podczas produkcji należy monitorować zarówno cząstki grube, jak i nadmierne drobne. Samo szukanie drobniejszego proszku nie jest skuteczną strategią kontroli jakości.
Odpowiednie specyfikacje proszku mogą się różnić w zależności od składu PVC i procesów wytłaczania. Stabilny rozkład wielkości cząstek, który spełnia wymagania dalszego przetwarzania, jest na ogół bardziej wartościowy niż niepotrzebnie drobny proszek.
Kontroluj wzrost temperatury podczas proszkowania

Proszkowanie PVC wymaga odpowiedniego zarządzania temperaturą.
Należy sprawdzić wydajność chłodzenia, prędkość podawania, zużycie elementów szlifierskich i wydajność rozładowania. Podczas prób materiałów należy rejestrować temperatury w stałych miejscach pomiaru, aby porównać zmiany w różnych warunkach pracy.
Jeżeli wystąpi odbarwienie proszku, sklejanie się lub nieprawidłowe zachowanie podczas przetwarzania, należy zbadać przyczynę przed zwiększeniem wydajności produkcyjnej lub dostosowaniem parametrów roboczych.
Optymalizuj proporcje materiałów pochodzących z recyklingu i warunki wytłaczania
Odpowiednią proporcję PCW pochodzącego z recyklingu należy określić na podstawie jakości materiału, struktury produktu, możliwości wytłaczania i mających zastosowanie wymagań.
W niektórych systemach profili okiennych w wewnętrznej warstwie rdzenia zastosowano PCV z recyklingu, a warstwę zewnętrzną nałożono odpowiednimi materiałami, aby spełnić wymagania dotyczące wyglądu i odporności na warunki atmosferyczne. Materiał odpowiedni do wewnętrznych zastosowań konstrukcyjnych może niekoniecznie spełniać wymagania dotyczące odsłoniętych powierzchni.
Należy przeprowadzić kontrolowane próby produkcyjne w celu oceny proporcji materiałów pochodzących z recyklingu. Preparat powinien zostać dopuszczony do regularnej produkcji po sprawdzeniu wyglądu powierzchni, właściwości mechanicznych i stabilności wymiarowej.
Co należy wziąć pod uwagę przy zakupie rozdrabniacza PCV?
Jeśli jakość proszku PVC pochodzącego z recyklingu jest niespójna, wymiana młyna nie powinna być decyzją. Kupujący powinni określić, która część istniejącego procesu nie spełnia wymaganych specyfikacji proszku.
W przypadku zastosowań związanych z recyklingiem profili okiennych z PCV na szczególną uwagę zasługują trzy czynniki związane z wyposażeniem.
Struktura szlifowania i części eksploatacyjne
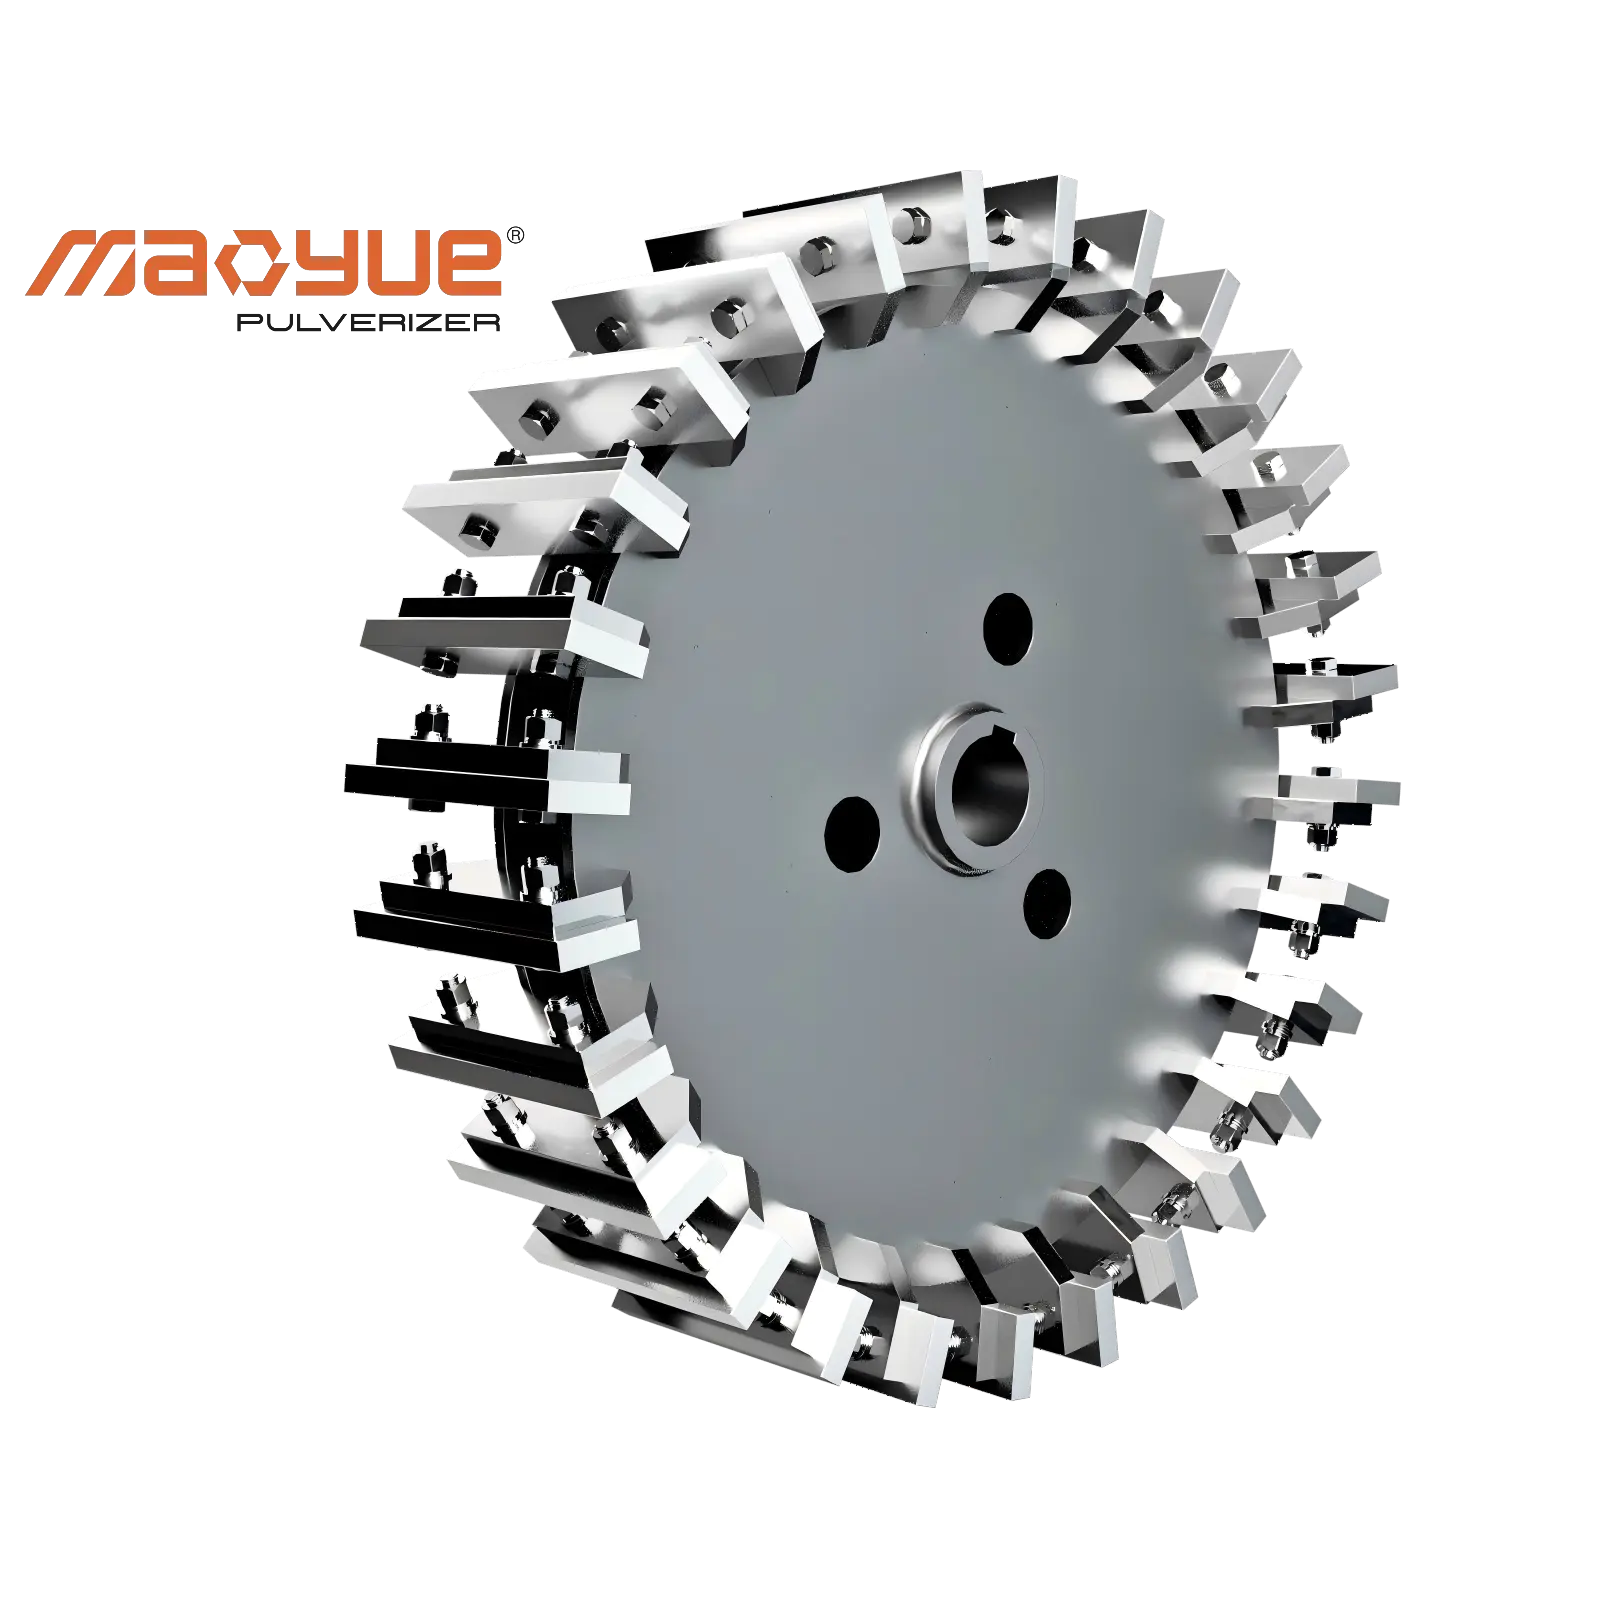
Struktura szlifowania wpływa bezpośrednio na wydajność zmniejszania rozmiaru złomu sztywnego profilu PCV.
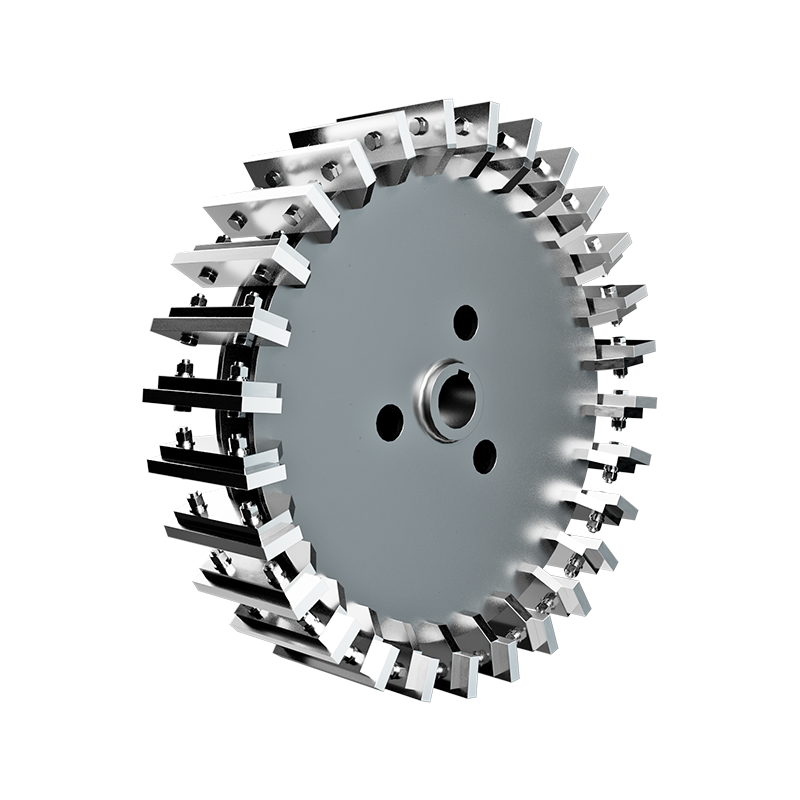
Geometria zębów szlifierskich, twardość materiału, dokładność obróbki, warunki montażu i stan zużycia mogą mieć wpływ na rozkład wielkości cząstek proszku i stabilność przetwarzania.
Kupujący powinni poprosić dostawców o określenie materiału, wymiarów, struktury i wymagań konserwacyjnych elementów szlifowanych. Powinni także potwierdzić, czy części zamienne mogą zostać dostarczone zgodnie z oryginalnymi specyfikacjami.
Ważne jest również zrozumienie, w jaki sposób oceniane są okresy wymiany części zużywalnych, czy części zamienne mogą być dostarczane w sposób ciągły i czy konserwacja wymaga wymiany całego zespołu.
Długoterminowa wartość młyna zależy nie tylko od jego początkowej wydajności operacyjnej, ale także od dostępności i łatwości konserwacji najważniejszych części eksploatacyjnych.
Chłodzenie, przesiewanie i wydajność produkcji
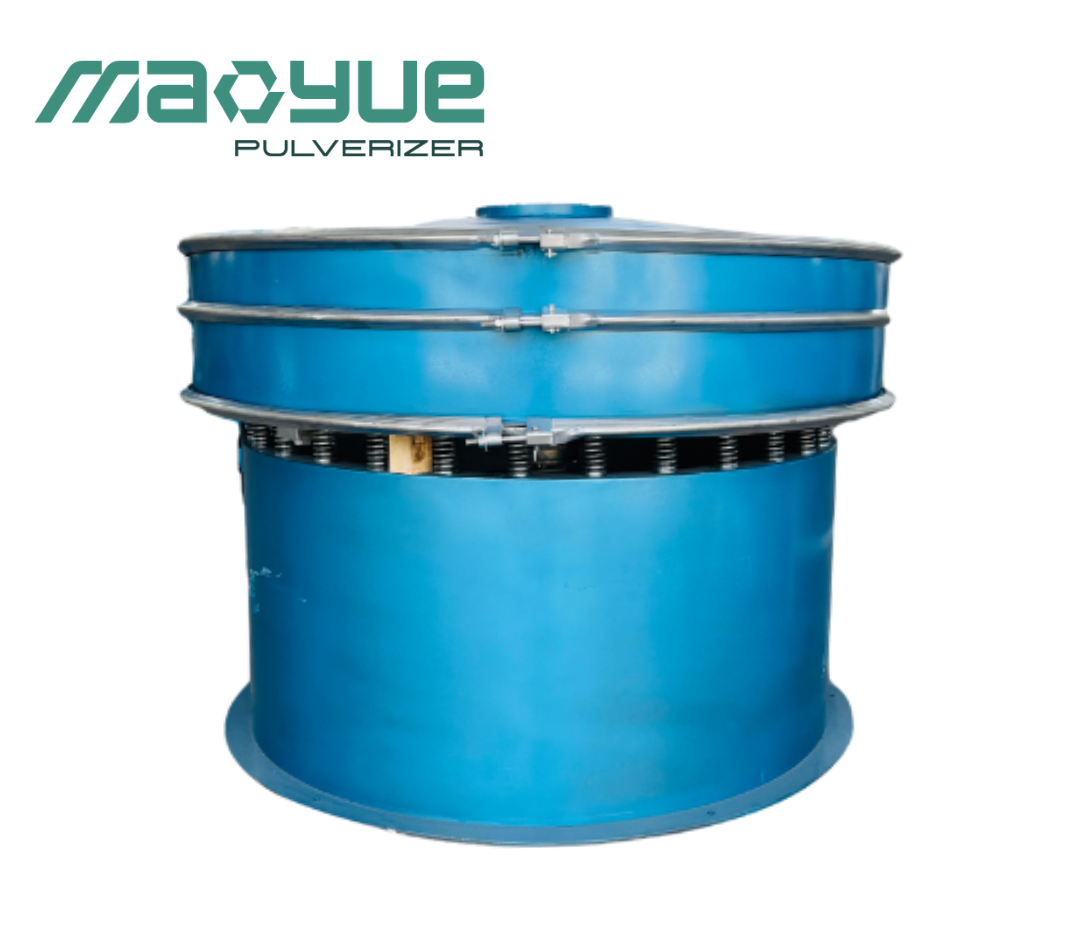
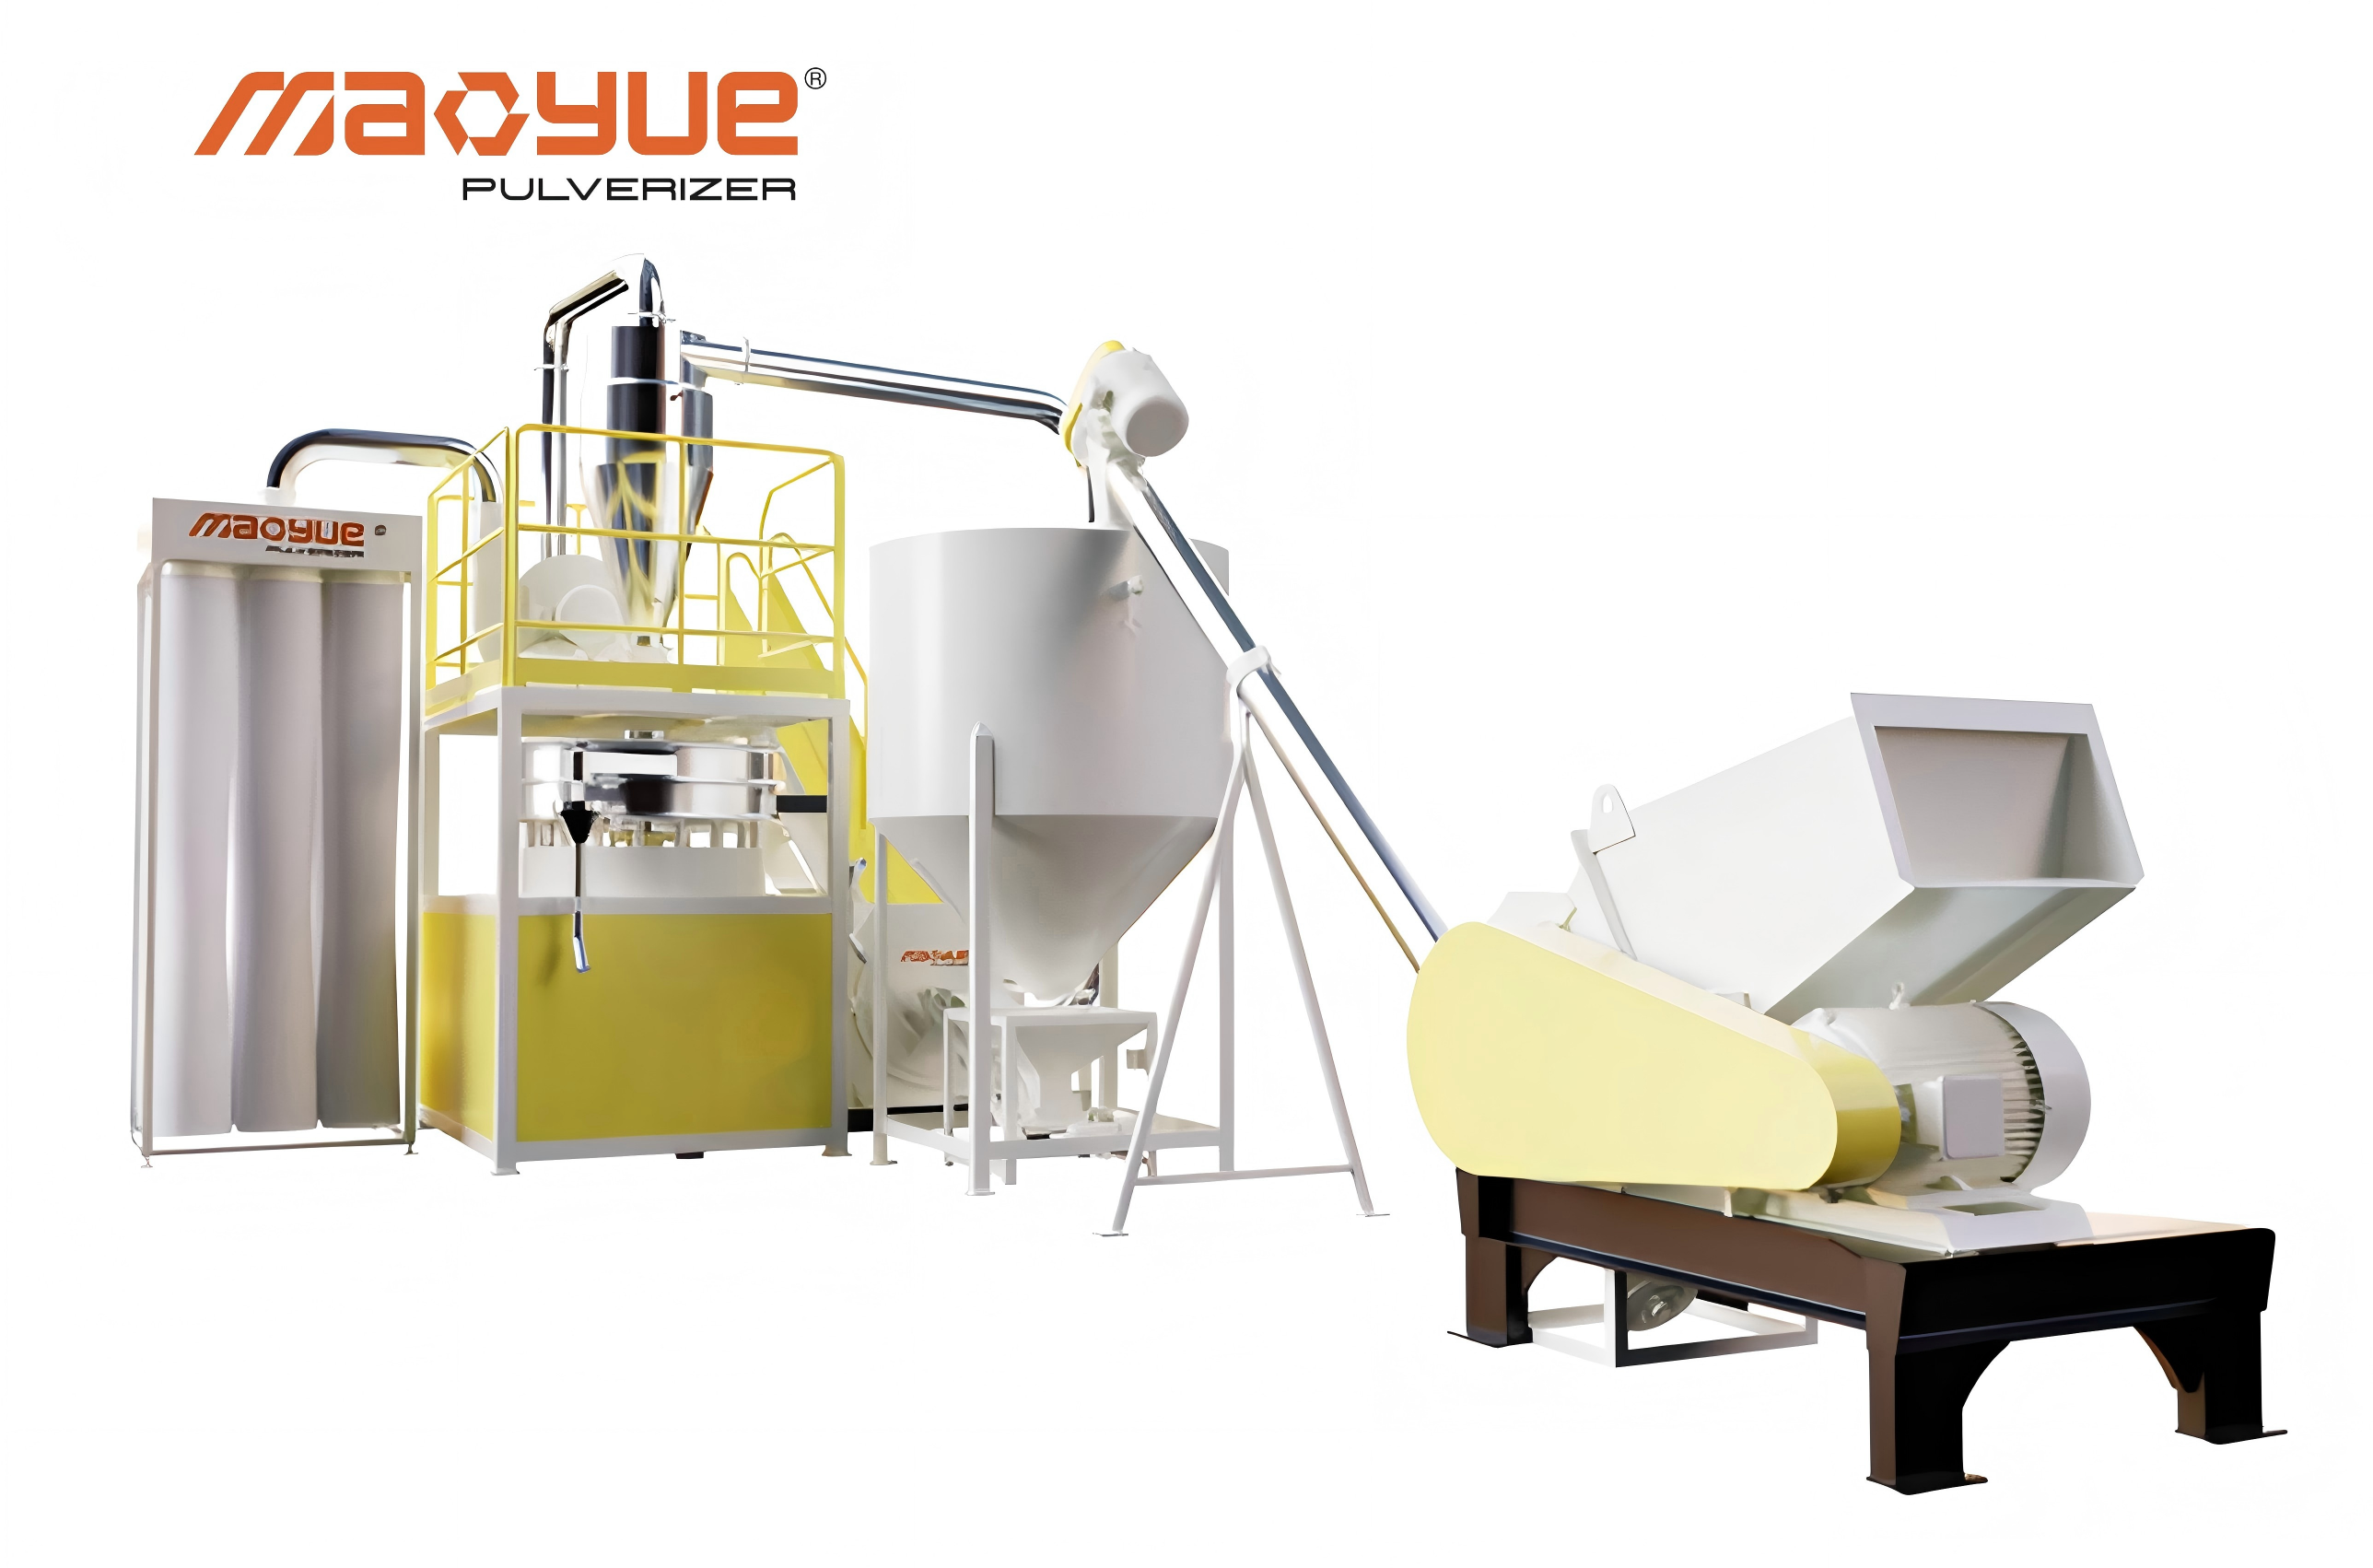
Układ chłodzenia pomaga kontrolować wzrost temperatury podczas mielenia, a urządzenia przesiewające klasyfikują proszek według wymaganej wielkości cząstek.
Jednakże przesiewanie nie jest w stanie usunąć wszystkich niezgodnych polimerów ani przywrócić PVC, który uległ już degradacji. Każdy etap przetwarzania służy innemu celowi.
Podczas oceny sprzętu kupujący powinni zażądać demonstracji ciągłego działania i zapisów szybkości podawania, temperatury przetwarzania, rozkładu wielkości cząstek, rzeczywistego odzysku proszku i kwalifikowanej wydajności proszku.
Na szczególną uwagę zasługują dwa wskaźniki produkcji:
-
Rzeczywisty odzysk proszku: Ilość proszku fizycznie zebrana z układu przetwórczego w określonym czasie, oceniana w odniesieniu do ilości surowca.
-
Kwalifikowana wydajność proszku: Ilość proszku produkowanego na godzinę, która spełnia uzgodnione wymagania dotyczące wielkości cząstek i jakości.
Większa prędkość podawania nie musi oznaczać wyższej wydajności użytkowej. Część zebranego proszku może nie spełniać specyfikacji docelowych, podczas gdy inny materiał może pozostać w systemie lub zostać utracony podczas przetwarzania.
Dla kupujących kwalifikowana wydajność proszku zapewnia bardziej realistyczne wskazanie produktywności sprzętu i wartości inwestycji niż sama znamionowa wydajność podawania.
Próby materiałowe i weryfikacja wydajności
Rozdrabniacz PVC powinien zostać przetestowany przy użyciu materiałów odpowiadających rzeczywistym warunkom produkcji kupującego.
Czysty złom z własnej produkcji i mieszane profile okienne pochodzące z recyklingu mogą zachowywać się inaczej ze względu na różnice w zanieczyszczeniu, wymiarach, składzie i historii wcześniejszego przetwarzania.
Przed badaniem należy jasno określić docelowy rozkład wielkości cząstek, wymaganą wydajność przetwarzania, metodę monitorowania temperatury i procedurę pobierania próbek.
Po badaniu wyniki należy porównać z ustalonymi wymaganiami technicznymi. W przypadku zastosowań o rygorystycznych wymaganiach dotyczących jakości powierzchni powstały proszek powinien być również oceniany w dalszym procesie wytłaczania klienta.
Pomyślna próba proszkowania demonstruje możliwości urządzenia w zakresie przetwarzania proszku, ale nie gwarantuje automatycznie, że gotowe profile będą wolne od wad. Zgodność materiałów i warunki wytłaczania nadal wymagają dalszej weryfikacji.
W jaki sposób Mao Yue pomaga poprawić konsystencję proszku PVC z recyklingu?
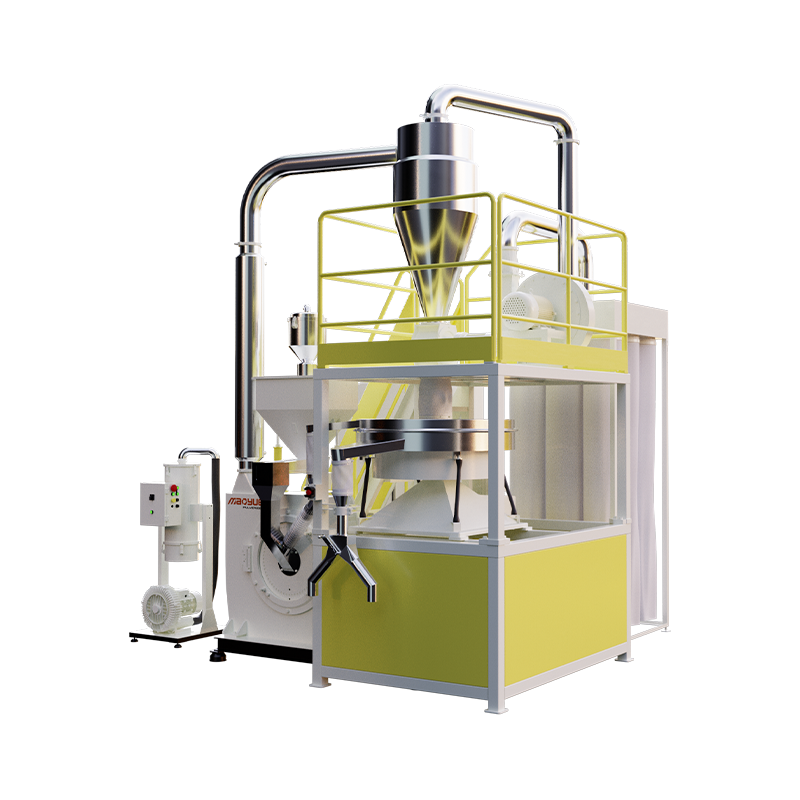
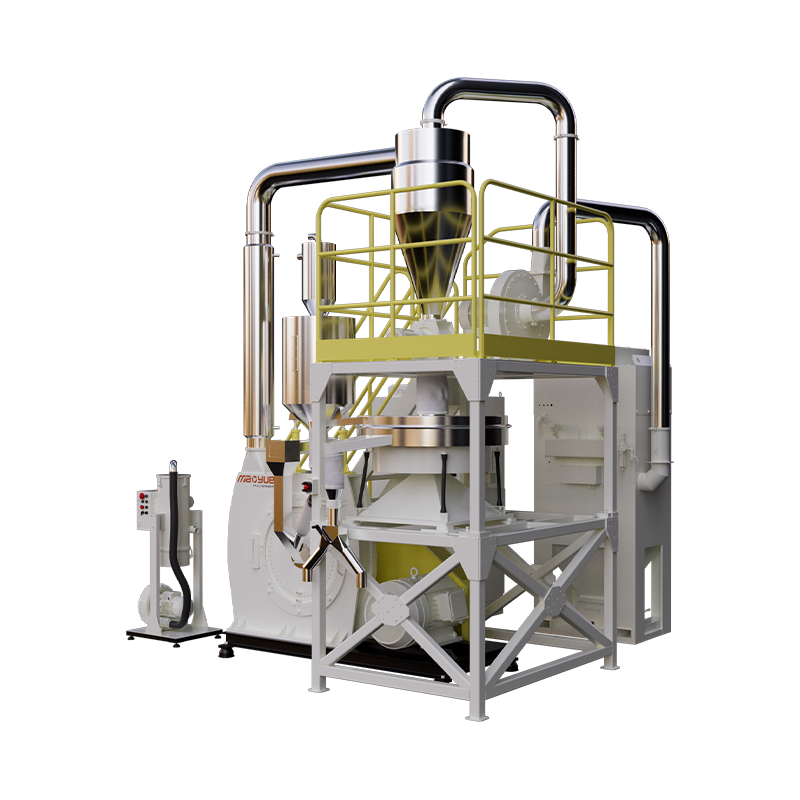
Dla producentów profili okiennych wartość młyna PCV nie polega po prostu na tym, czy potrafi on przetworzyć złom produkcyjny na proszek. Co ważniejsze, sprzęt powinien stale wytwarzać proszek spełniający wymagane specyfikacje, umożliwiając jednocześnie ocenę konfiguracji sprzętu, wydajności operacyjnej i długoterminowych kosztów konserwacji.
Mao Yue wspiera wybór sprzętu i weryfikację wydajności w trzech kluczowych obszarach: wewnętrzna produkcja kluczowych elementów szlifierskich, ocena konfiguracji sprzętu i faktyczne testowanie materiałów.
Własna produkcja elementów do mielenia PCV w celu zmniejszenia niepewności związanej z konserwacją
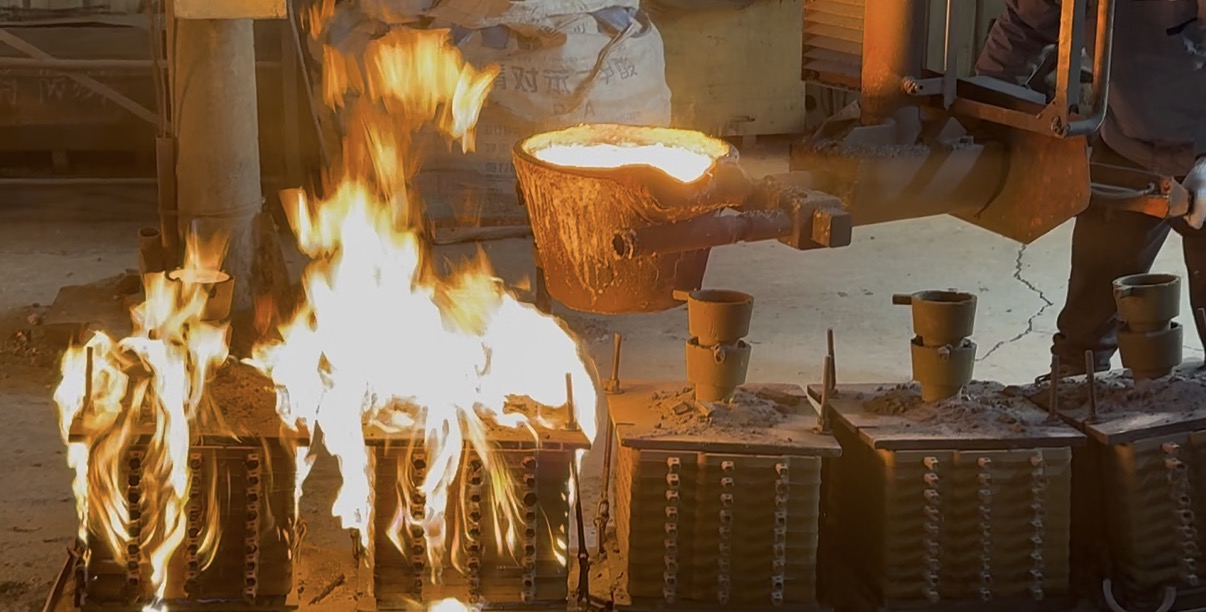
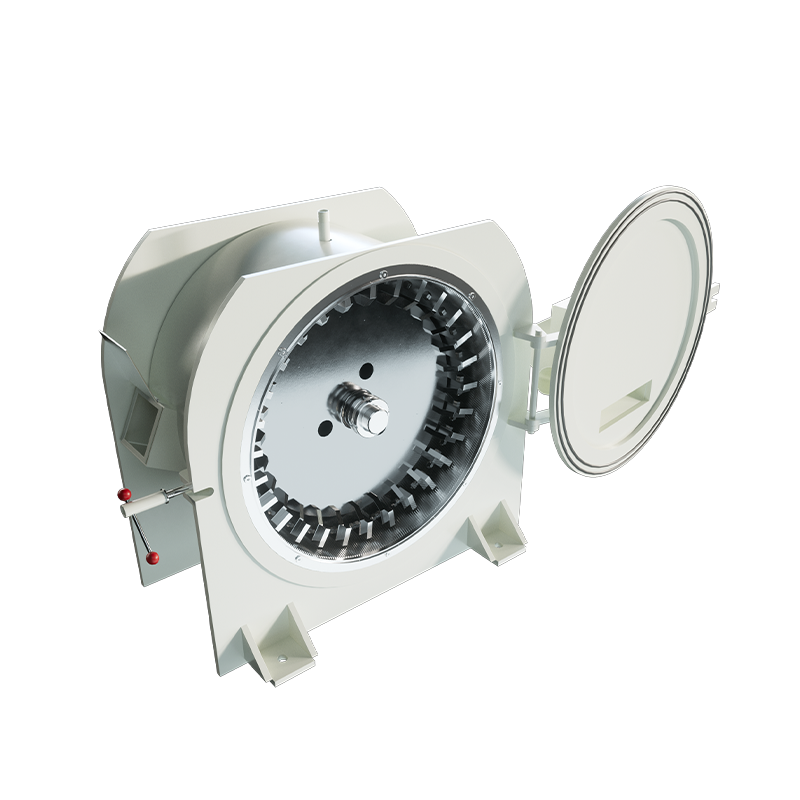
Mao Yue samodzielnie produkuje najważniejsze elementy mielące z PCW, w tym rotory, płytki zębate i ostrza.
Dla producentów zajmujących się rozdrabnianiem PVC w dłuższej perspektywie elementy mielące wpływają nie tylko na wydajność przetwarzania, ale także na planowanie konserwacji i koszty części zamiennych.
Własne możliwości produkcyjne Mao Yue pozwalają klientom potwierdzić przed zakupem materiał, wymiary, strukturę i zakres dostaw kluczowych elementów szlifierskich. Części zamienne i zapotrzebowanie na wymianę można również zaplanować zgodnie z rzeczywistymi warunkami pracy.
Oznacza to, że kupujący nie muszą porównywać ofert sprzętu wyłącznie na podstawie głównej ceny maszyny. Mogą także ocenić ustalenia dotyczące dostaw krytycznych części zużywalnych i z wyprzedzeniem oszacować przyszłe wydatki na konserwację.
W przypadku firm zajmujących się recyklingiem PCW, które wymagają ciągłej produkcji, jasno określone komponenty i niezawodne zestawienia części zamiennych pomagają zmniejszyć niepewność w długoterminowej konserwacji.
Dopasowanie struktury mielenia i konfiguracji chłodzenia do charakterystyki materiału
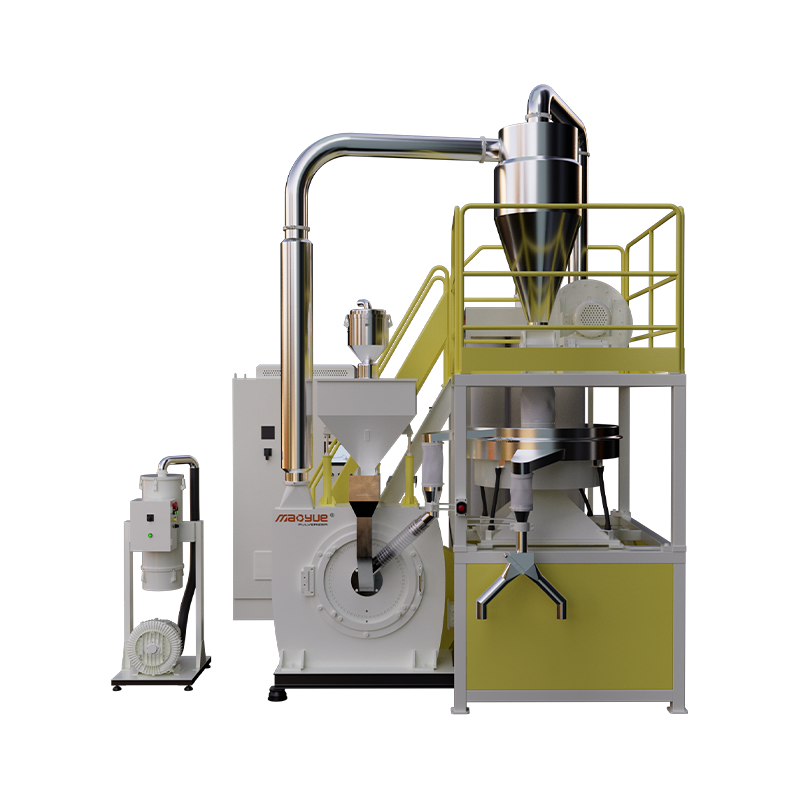
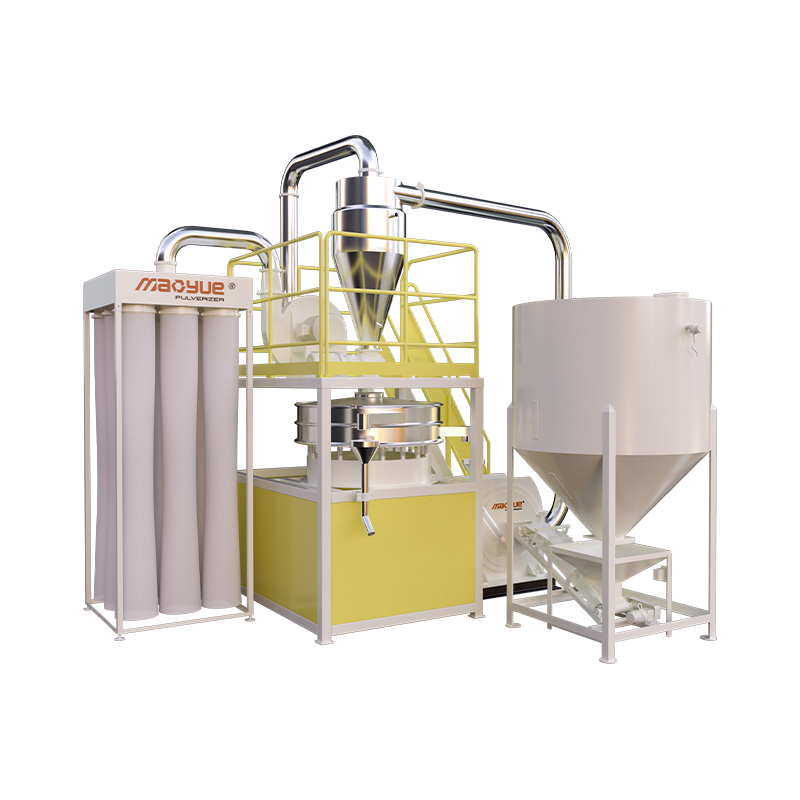
Rozdrabniacze Mao Yue PVC przyjmują strukturę rozdrabniającą typu rotor i stojan i są wyposażone w odpowiednie systemy chłodzenia zgodnie z rzeczywistymi wymaganiami zastosowania.
Różne materiały PVC różnią się wymiarami, składem, warunkami podawania i docelową wielkością cząstek. Dlatego konfiguracji sprzętu nie należy określać wyłącznie na podstawie mocy silnika lub pojemności znamionowej.
Podczas oceny sprzętu Mao Yue może ocenić strukturę mielenia, warunki pracy i konfigurację chłodzenia w oparciu o stan materiału klienta, docelową wielkość cząstek i wymaganą wydajność przetwarzania.
Podczas prób materiałowych można również rejestrować temperaturę przetwarzania i rozkład wielkości cząstek proszku, aby ocenić, czy wybrana konfiguracja spełnia oczekiwane wymagania przetwarzania.
Ta ocena konfiguracji oparta na materiałach pomaga klientom zmniejszyć ryzyko zakupu związane z wyborem sprzętu wyłącznie w oparciu o specyfikacje techniczne.
Weryfikacja wydajności sprzętu poprzez rzeczywiste testy materiałów
Klienci tak naprawdę muszą potwierdzić nie tylko to, czy młyn może normalnie działać, ale czy może przetworzyć rzeczywisty złom profili okiennych z PCV na proszek odpowiedni do ich wymagań w zakresie recyklingu.
Mao Yue może przeprowadzić próby proszkowania przy użyciu rzeczywistych materiałów PVC dostarczonych przez klientów i ocenić wyniki w kolejnych etapach.
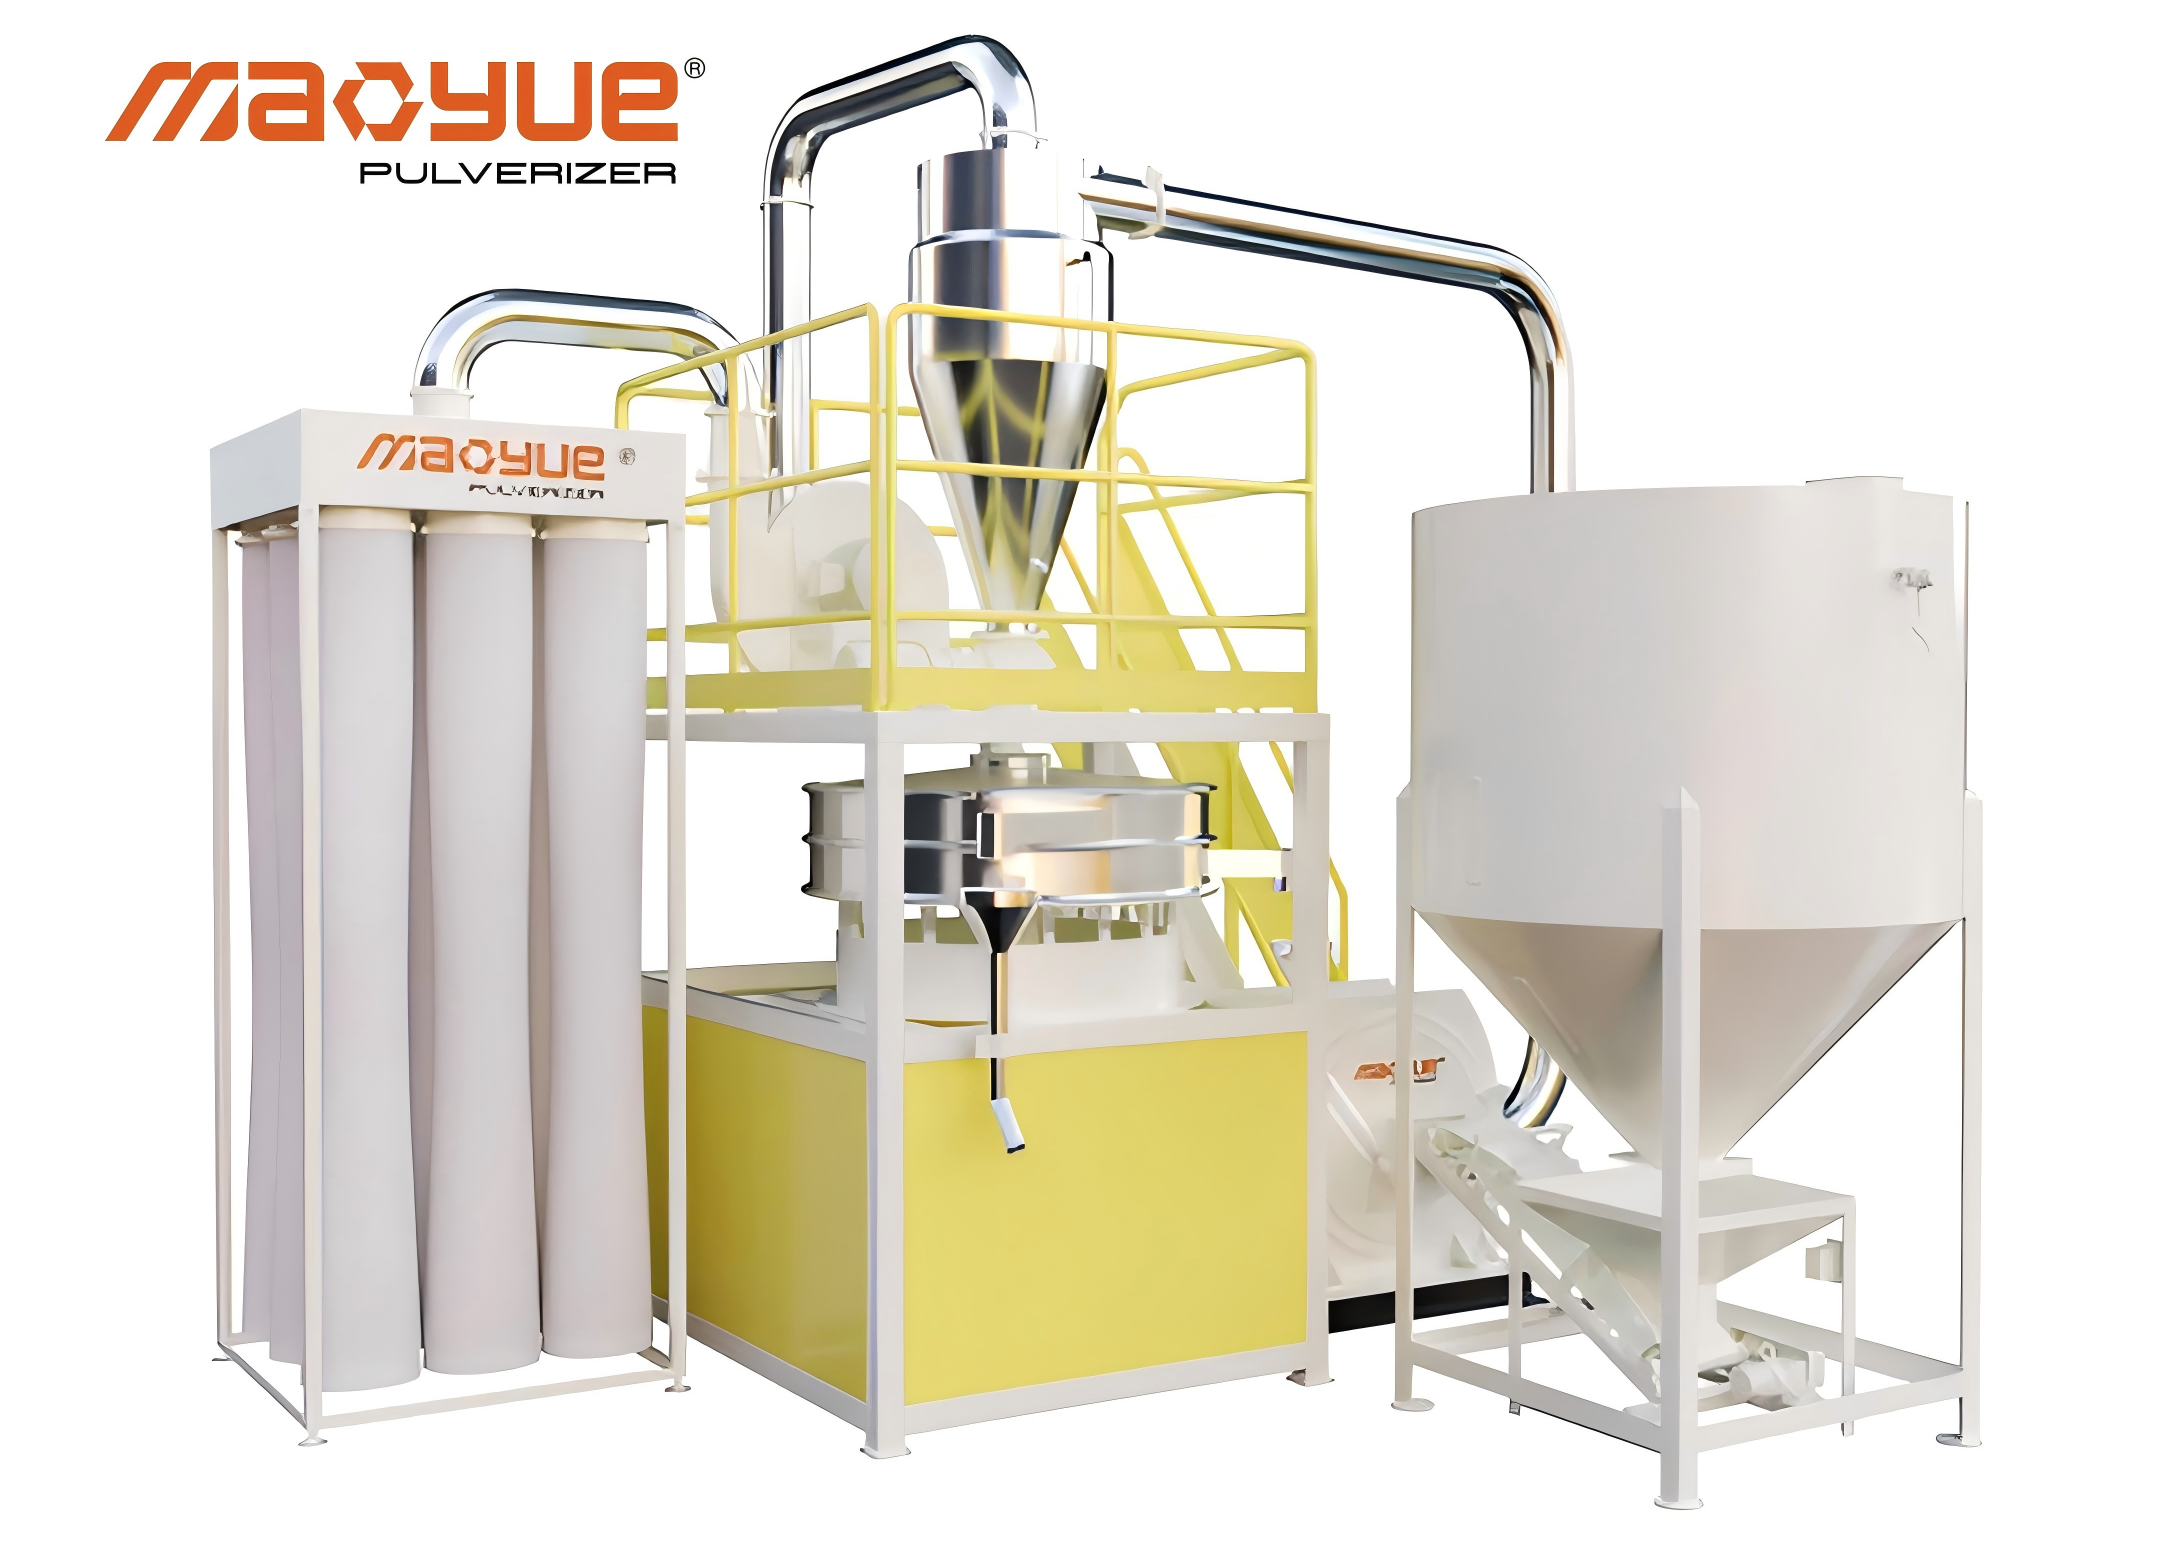
Przed testowaniem: Zdefiniuj warunki testu
-
Źródło i podstawowy skład materiału PVC
-
Wymiary surowca i stan podawania
-
Docelowy rozkład wielkości cząstek proszku
-
Oczekiwana wydajność przetwarzania
Podczas testowania: Rejestruj działanie sprzętu
-
Rzeczywista prędkość karmienia
-
Temperatura przetwarzania
-
Wydajność mielenia i chłodzenia
-
Ciągła wydajność operacyjna
Po przetestowaniu: Oceń wyniki przetwarzania proszku
-
Rozkład wielkości cząstek i udział cząstek grubych
-
Rzeczywisty odzysk proszku
-
Kwalifikowana wydajność proszku
-
Wygląd proszku i inne uzgodnione specyfikacje
Wyniki te pozwalają klientom porównać wydajność sprzętu z rzeczywistymi wymaganiami produkcyjnymi i określić, czy wybrana konfiguracja jest odpowiednia do ich zastosowania w zakresie recyklingu.
W przypadku producentów profili okiennych proszek próbny należy również ocenić w zamierzonym dalszym procesie wytłaczania w celu dalszej weryfikacji kompatybilności materiałowej i jakości gotowego profilu.
Ważne jest, aby wyjaśnić, że próba proszkowania weryfikuje zdolność urządzenia do przetwarzania proszku. Nie może samodzielnie zagwarantować, że gotowe profile będą wolne od wad powierzchniowych. Skład surowca, warunki wytłaczania i warunki matrycy należy nadal oceniać osobno.
Często zadawane pytania dotyczące proszku PVC z recyklingu
Czy proszek PCV z recyklingu można stosować w profilach okiennych?
Tak. PCV z recyklingu można stosować w odpowiednich procesach produkcji profili okiennych, jeśli jego skład materiału, poziom zanieczyszczeń, stabilność termiczna i inne wymagane właściwości spełniają odpowiednie specyfikacje techniczne.
Niektórzy producenci wykorzystują PCV z recyklingu w wewnętrznej strukturze profili, nakładając jednocześnie odpowiednie materiały na odsłonięte powierzchnie zewnętrzne.
Konkretne zastosowanie zależy od projektu produktu, warunków przetwarzania i mających zastosowanie wymagań jakościowych.
Czy drobniejszy proszek PCV zapewnia gładszą powierzchnię profili okiennych?
Nie. Drobniejszy proszek PCV niekoniecznie zapewnia gładszą powierzchnię profili okiennych.
Rozmiar cząstek to tylko jeden z czynników wpływających na mieszanie, podawanie i stapianie. Nadmierne drobne cząstki mogą zwiększyć trudności w posługiwaniu się proszkiem, podczas gdy nieodpowiednie receptury lub niestabilne warunki wytłaczania mogą w dalszym ciągu powodować wady powierzchni.
Odpowiednie specyfikacje proszku należy określić na podstawie rzeczywistych prób przetwarzania.
Czy rozdrabniacz PCV może wyeliminować czarne plamy?
Rozpylacz PCV nie jest w stanie wyeliminować czarnych plam z każdego źródła.
Lepsza kontrola mielenia może pomóc w zmniejszeniu wahań jakości proszku związanych z procesem proszkowania. Jeśli jednak czarne plamy powstają w wyniku niezgodnych zanieczyszczeń, wcześniej zdegradowanego materiału lub osadów wewnątrz wytłaczarki, wymagane są inne środki zaradcze.
Przed podjęciem decyzji, który sprzęt lub etap przetwarzania wymaga regulacji, należy zidentyfikować źródło czarnych plam.
W jaki sposób należy przetestować proszek PVC z recyklingu przed zakupem rozdrabniacza PVC?
Kupujący powinni określić wymagane specyfikacje proszku i dostarczyć reprezentatywne próbki swoich rzeczywistych materiałów.
Próby proszkowania można wykorzystać do oceny rozkładu wielkości cząstek, wydajności temperaturowej, odzysku proszku i kwalifikowanej wydajności proszku.
Powstały proszek należy następnie przetestować w zamierzonych warunkach wytłaczania, aby potwierdzić, czy spełnia on wymagany wygląd profilu i specyfikacje wydajności produktu.
Wniosek: Poprawa jakości proszku PVC wymaga lepszej kontroli procesu
Wady powierzchni profili okiennych z PCV z recyklingu mogą wynikać z zanieczyszczenia, nieodpowiedniego rozkładu wielkości cząstek, degradacji termicznej materiału, różnic w składzie lub niestabilnych warunków wytłaczania.
Skuteczne rozwiązania należy rozpocząć od zidentyfikowania rzeczywistego źródła problemu, a nie od automatycznego zrzucania winy na proszek z recyklingu lub młyn.
Dla producentów zajmujących się recyklingiem ścinków profili okiennych z PCV, prawidłowe sortowanie, kontrolowane proszkowanie, zarządzanie temperaturą i testowanie materiałów to ważne kroki w kierunku poprawy konsystencji proszku.
Kupując rozdrabniacz PVC, kupujący powinni skupić się na mierzalnych specyfikacjach proszku, kwalifikowanej wydajności proszku, jakości elementów mielących i długoterminowych wymaganiach konserwacyjnych, a nie porównywać jedynie wydajność znamionową lub minimalny stopień rozdrobnienia.
Skontaktuj się z firmą Mao Yue w sprawie prób proszkowania złomu profili okiennych z PCV
Czy poddajesz recyklingowi ścinki profili okiennych z PCV, ale jakość proszku jest nierówna, występują nadmierne cząstki gruboziarniste lub niestabilna wydajność przetwarzania?
Mao Yue może ocenić rzeczywisty materiał PVC, docelowy rozkład wielkości cząstek i wymaganą wydajność przetwarzania, aby pomóc w określeniu odpowiedniej konfiguracji proszkowania.
Dzięki produkowanym na miejscu wirnikom, płytkom zębatym i elementom szlifierskim z PCV, a także rzeczywistym możliwościom testowania materiałów, Mao Yue pomaga klientom ocenić wydajność szlifowania, konsystencję proszku, odpowiednią wydajność proszku i przyszłe wymagania konserwacyjne przed inwestycją w sprzęt.
Proszę przekazać Mao Yue następujące informacje:
-
Zdjęcia i szczegóły materiałowe złomu profili okiennych PCV
-
Docelowa wielkość cząstek proszku
-
Wymagana wydajność przetwarzania
-
Aktualne wyzwania produkcyjne