中文简体
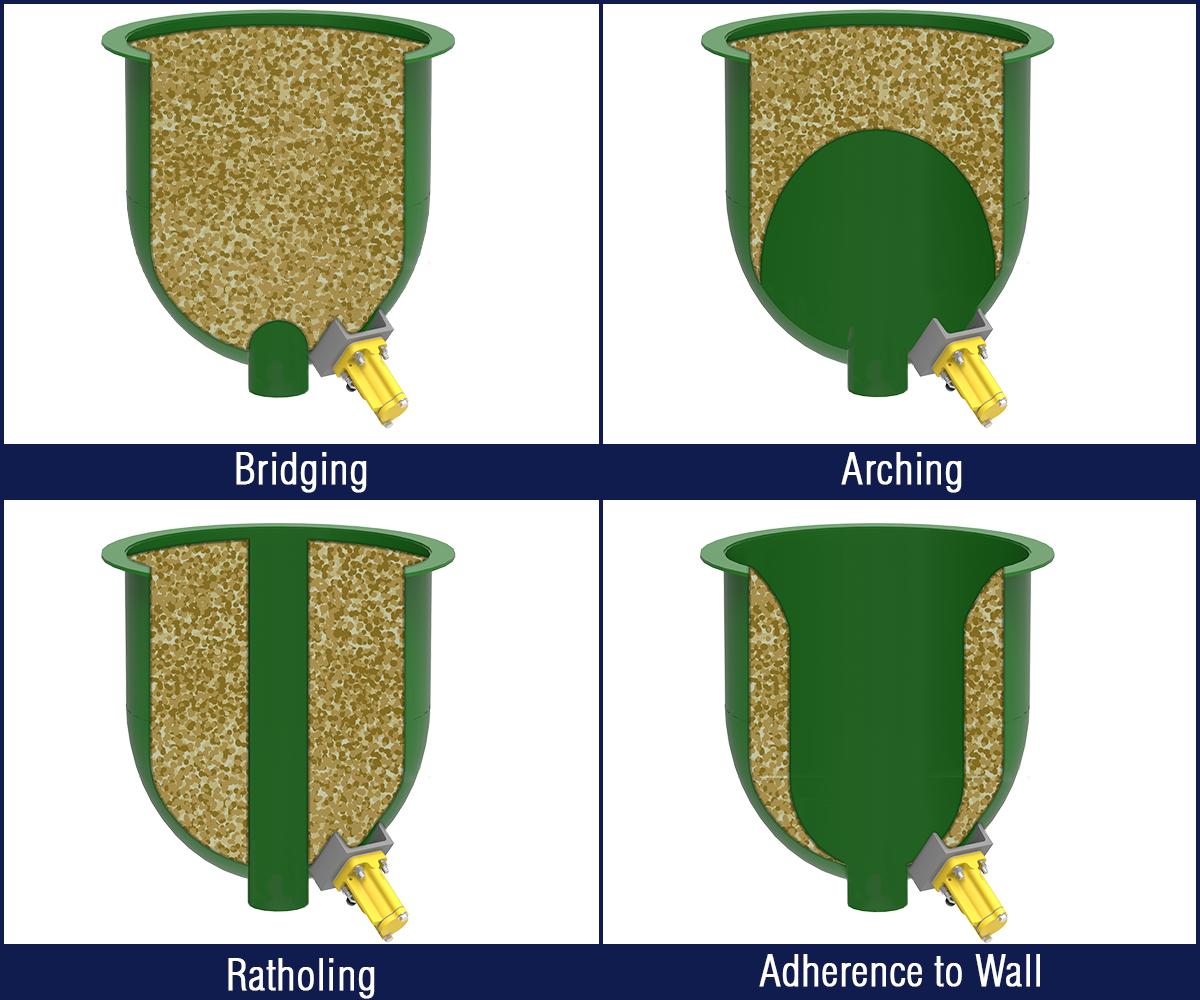
W przypadku proszkowania kolorowych przedmieszki drobniejszy proszek niekoniecznie oznacza lepszą wydajność proszkowania. Niektóre drobne, kolorowe przedmieszki w proszku mogą wykazywać zwiększoną spójność międzycząstkową, powodować mostkowanie leja zasypowego, powolny wyładunek lub niestabilne podawanie, co może mieć wpływ na ciągłość produkcji na dalszym etapie produkcji.
Jednakże sypkość proszku zależy nie tylko od wielkości cząstek, ale także od składu przedmieszki, kształtu cząstek, rozkładu wielkości cząstek i warunków przechowywania.
Dla producentów przedmieszek kolorowych kluczem jest wyprodukowanie odpowiedniego proszku, który spełnia wymagania dotyczące docelowej wielkości cząstek, przy jednoczesnym zachowaniu stabilnego wypływu i przydatności do dalszego podawania.
W tym artykule wyjaśniono przyczyny słabej sypkości drobnego kolorowego proszku przedmieszki, metody diagnostyczne na miejscu, parametry testowania i czynniki wydajności sprzętu, które kupujący powinni wziąć pod uwagę przy wyborze rozdrabniacza kolorowego przedmieszki.
Dlaczego drobny barwnik w proszku może być trudny do swobodnego przepływu?
Na zachowanie przepływu proszku wpływa masa cząstek, siły międzycząstkowe i warunki naprężeń zewnętrznych.
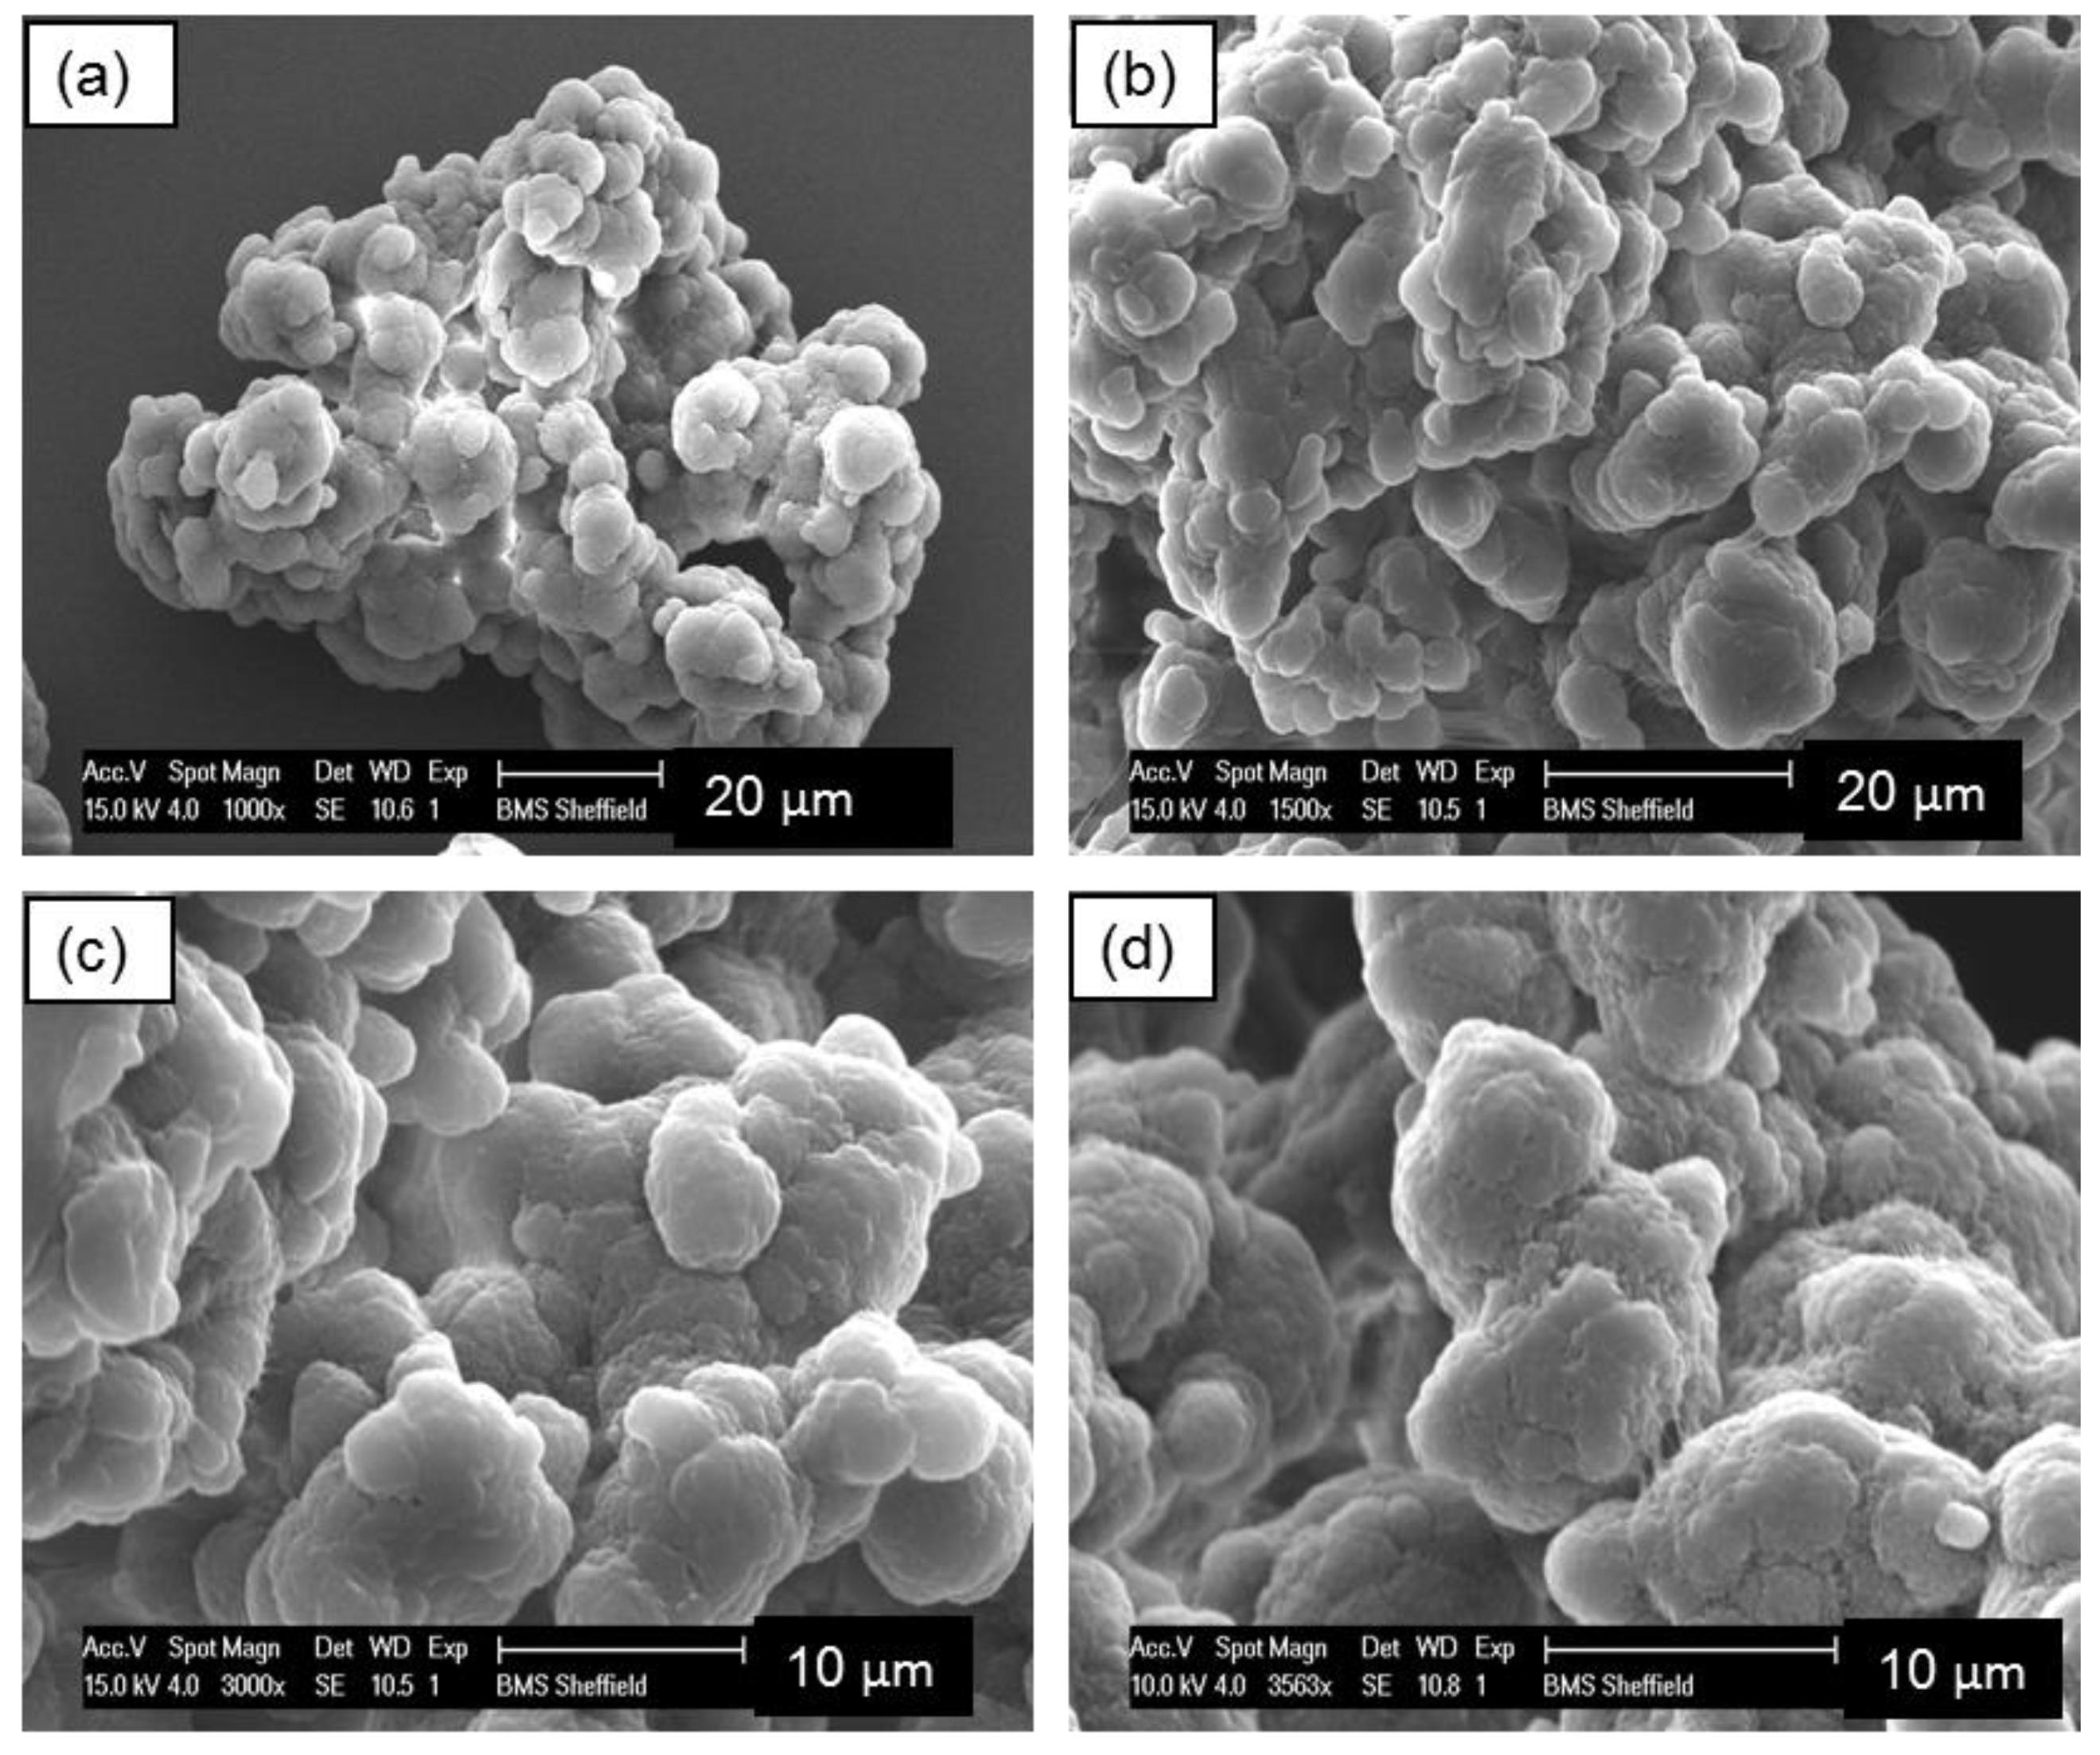
W miarę zmniejszania się wielkości cząstek kolorowej przedmieszki ogólnie zwiększa się całkowite pole powierzchni na jednostkę masy. Siły międzycząsteczkowe, w tym siły van der Waalsa, oddziaływania elektrostatyczne i inne siły adhezyjne, mogą stać się bardziej znaczące w stosunku do masy cząstek.
W przypadku niektórych drobnych proszków siły te zwiększają tendencję cząstek do przylegania do siebie, co utrudnia swobodne poruszanie się proszku pod wpływem grawitacji.
Gdy siły międzycząsteczkowe są wystarczające, aby przeciwstawić się siłom napędowym podczas wyładowywania, proszek może tworzyć stabilne struktury, które utrudniają normalny przepływ.
Dlatego też płynięcie drobnej kolorowej przedmieszki zależy od zależności pomiędzy siłami międzycząstkowymi i naprężeniami działającymi na proszek, a nie od samej wielkości cząstek.
Jakie czynniki wpływają na płynność drobnego koncentratu w proszku?
Wysoka zawartość drobnych cząstek może zwiększyć spójność cząstek
Zawartość drobnych cząstek ogólnie odnosi się do proporcji cząstek mniejszych niż określony próg wielkości cząstek.
Wraz ze wzrostem udziału bardzo drobnych cząstek powierzchnia właściwa proszku i możliwości kontaktu cząstek mogą się zmieniać, co zwiększa znaczenie sił międzycząstkowych.
W przypadku preparatów przedmieszek podatnych na kohezję, wyższa zawartość drobnych cząstek może zmniejszyć zdolność proszku do swobodnego przepływu.
Jednakże różne formulacje reagują w różny sposób na zawartość drobnych cząstek. W związku z tym należy ustalić odpowiedni zakres zawartości drobnego pyłu w oparciu o wymagania dotyczące dalszego przetwarzania.
Podczas oceny należy jasno określić próg wielkości cząstek, podstawę pomiaru i metodę badania, aby uniknąć bezpośredniego porównywania wyników uzyskanych w różnych warunkach badania.
Rozkład wielkości cząstek wpływa na upakowanie proszku i zachowanie przepływu
Rozkład wielkości cząstek opisuje proporcje cząstek o różnych rozmiarach w proszku.
Nawet jeśli dwie partie kolorowej przedmieszki w proszku mają podobne wartości D50, ich zachowanie przy pakowaniu może się różnić.
Kiedy mniejsze cząstki wypełniają przestrzenie pomiędzy większymi cząstkami, struktura porów proszku, gęstość nasypowa i zachowanie konsolidacji mogą ulec zmianie.
W pewnych warunkach składu i naprężenia taki układ cząstek może powodować powstanie bardziej gęstej struktury proszku, co utrudnia ponowne rozpoczęcie wyładowywania.
D10, D50 i D90 są powszechnie stosowane do opisu rozkładu wielkości cząstek. D50 reprezentuje raczej medianę wielkości cząstek niż średnią arytmetyczną wielkości cząstek.
Szerszy rozkład wielkości cząstek niekoniecznie skutkuje gorszą płynnością. Jego rzeczywisty efekt zależy od składu cząstek i właściwości proszku.
Kształt cząstek i właściwości powierzchni wpływają na opór przepływu
Kształt, chropowatość powierzchni i skład cząstek kolorowej przedmieszki wpływają na tarcie i przyczepność pomiędzy cząstkami.
Cząstki o nieregularnym kształcie mogą generować większy opór ruchu w wyniku kontaktu kątowego lub mechanicznego blokowania.
Pigmenty, wypełniacze i dodatki mogą również zmieniać właściwości powierzchni cząstek, powodując, że różne receptury przedmieszki wykazują odmienną charakterystykę płynięcia.
Ponadto niektóre proszki mogą gromadzić ładunki elektrostatyczne podczas tarcia lub przenoszenia, zwiększając przyczepność między cząstkami lub między cząstkami a powierzchniami sprzętu.
W przypadku preparatów wrażliwych na ciepło wzrost temperatury przetwarzania może również wpływać na właściwości adhezyjne powierzchni cząstek.
Razem te czynniki wpływają na zachowanie przepływu proszku w rzeczywistych warunkach pracy.
Warunki przechowywania i konsolidacji wpływają na wypływ proszku
Niektóre kolorowe przedmieszki w proszku płyną normalnie natychmiast po sproszkowaniu, ale wykazują inne właściwości płynięcia po przechowywaniu.
Gdy proszek zostanie poddany działaniu ciężaru materiału znajdującego się nad nim w zbiorniku, warunki kontaktu cząstek i naprężenia wewnętrzne mogą ulec zmianie.
W przypadku proszków spoistych dłuższe okresy przechowywania lub wyższe naprężenia konsolidacyjne mogą zwiększyć wytrzymałość na ścinanie, utrudniając ponowne rozpoczęcie rozładunku.
Temperatura otoczenia, wilgotność i właściwości materiału mogą również wpływać na zachowanie proszku podczas przechowywania.
Dlatego przy ocenie zastosowań związanych z długotrwałym przechowywaniem należy wziąć pod uwagę zachowanie przepływu proszku w rzeczywistych warunkach konsolidacji.
W jaki sposób słaba sypkość drobnej przedmieszki w proszku wpływa na produkcję?
Słaba sypkość proszku wpływa głównie na rozładunek leja zasypowego, magazynowanie materiału i dozowane podawanie dalej.
Na problemy te może również mieć wpływ rozmiar wylotu leja zasypowego, tarcie ścianek, geometria leja zasypowego i sprzęt podający.
Jak przetestować płynność proszku koncentratu drobnego koloru?
W przypadku niestabilnego wyładowania proszku ważne jest, aby ocenić, czy proszek wykazuje silną spójność i czy istniejący sprzęt do podawania jest odpowiedni ze względu na jego właściwości.
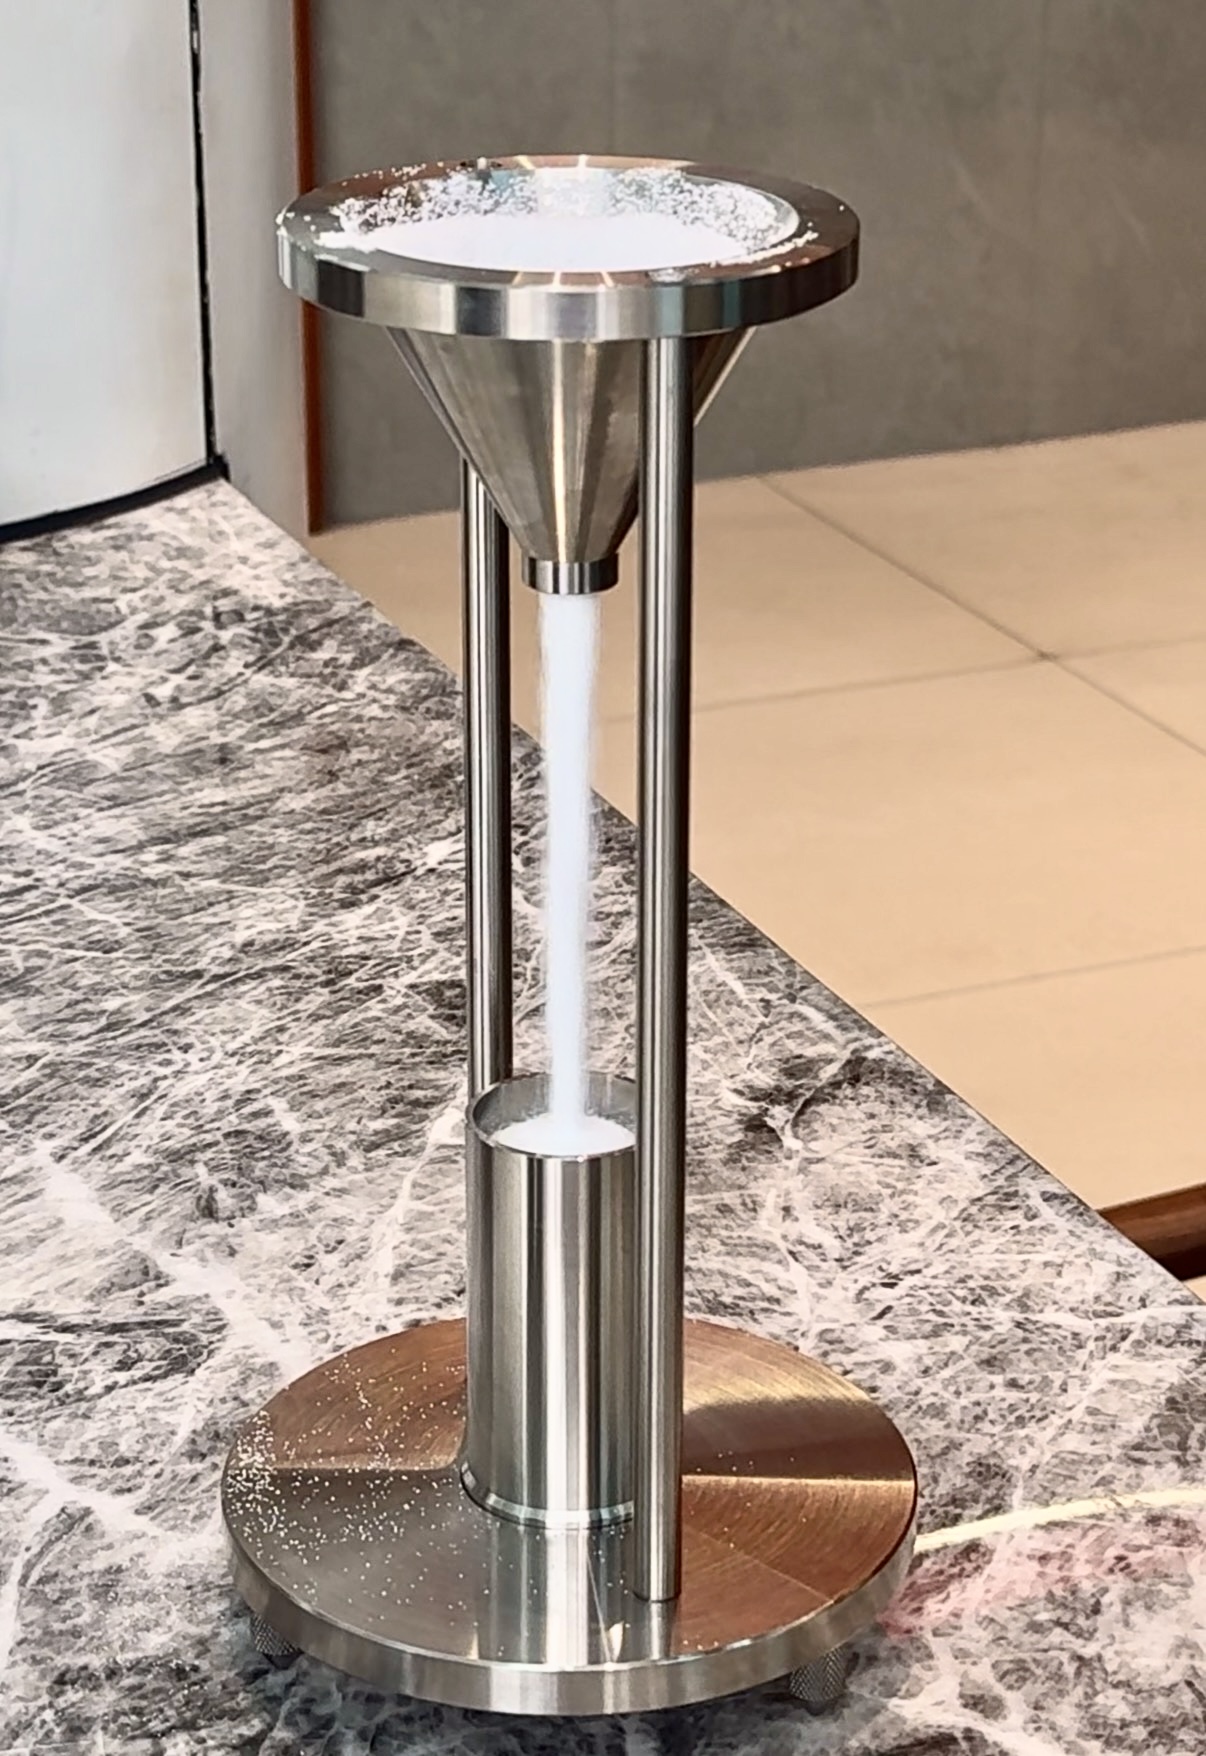
Różne metody badania płynności dostarczają różnych typów informacji.
Jakie są ograniczenia różnych testów płynności?
W przypadku proszków spoistych, które nie mogą swobodnie przepływać przez standardowy lejek, czasu przepływu nie należy po prostu rejestrować jako zerowego, ani też nie należy klasyfikować proszku jako nieodpowiedniego na podstawie samego wyniku.
Badanie kąta usypu jest przydatne do wstępnych porównań podobnych proszków, ale nie pozwala na niezależne przewidzenie, czy w zbiorniku przemysłowym wystąpi mostkowanie.
Pomiary gęstości nasypowej i utrzęsionej dostarczają informacji o zachowaniu się proszku w proszku, ale nie mogą zastąpić badania ścinania przy określaniu parametrów konstrukcyjnych zbiornika.
W przypadku bardzo spoistych drobnych proszków badanie ścinania dostarcza informacji na temat zachowania się proszku w zakresie plastyczności przy różnych naprężeniach konsolidacyjnych. W połączeniu z pomiarami tarcia ścian i innymi istotnymi danymi, wyniki te mogą pomóc w ocenie projektu zbiornika.
Rzeczywiste testy rozładowania służą do sprawdzenia zgodności proszku z określonym sprzętem.
Jak zdiagnozować niestabilne wyładowanie drobnej przedmieszki w kolorze?
Praktyczny proces rozwiązywania problemów obejmuje trzy kroki: identyfikację lokalizacji problemu, porównanie właściwości proszku i weryfikację prawdopodobnej przyczyny.
Krok 1: Zidentyfikuj, gdzie pojawia się problem
Rozpocznij od obserwacji warunków pracy leja zasypowego i sprzętu podającego.
Ten krok pomaga określić, które części systemu wymagają dalszych badań.
Krok 2: Porównaj normalne i problematyczne próbki proszku
Zbierz próbki w takich samych lub porównywalnych warunkach i zapisz następujące parametry:
-
D10, D50, D90 i określona zawartość drobnego pyłu.
-
Odpowiednie wyniki testów płynności proszku lub ścinania.
-
Gęstość nasypowa i gęstość utrzęsiona.
-
Czas przechowywania, temperatura i warunki środowiskowe.
-
Rzeczywista szybkość wyładunku i wahania karmienia.
Procedury pobierania próbek, przechowywania i testowania powinny być możliwie spójne, aby zminimalizować różnice spowodowane warunkami testowania.
Krok 3: Ustal kolejne badanie na podstawie wyników testu
Wyniki te pomagają ustalić priorytety dalszych badań, ale nie pozwalają na samodzielne ustalenie pierwotnej przyczyny.
Jeśli to konieczne, porównaj ten sam proszek w różnych warunkach podawania lub przetestuj różne próbki proszku przy użyciu tych samych ustawień sprzętu.
Wyniki należy zweryfikować, stosując rzeczywiste natężenia przepływu, wahania przepływu i zapisy ciągłej pracy.
Jak poprawić płynność drobnego koncentratu w proszku?
Środki usprawniające należy wybierać w zależności od zidentyfikowanej przyczyny, zamiast zakładać, że zwiększenie rozmiaru cząstek rozwiąże każdy problem z przepływem.
Jeżeli zmiany właściwości proszku wynikają z procesu proszkowania, można ocenić stan tarczy mielącej, szczelinę mielenia, parametry podawania i warunki przesiewania.
Jeśli proszek spełnia docelowe specyfikacje, ale problem wynika głównie z geometrii leja zasypowego lub sprzętu podającego, ulepszenia powinny skupiać się na odpowiednim sprzęcie.
Po dokonaniu korekt wyniki należy zweryfikować w porównywalnych warunkach, aby upewnić się, że poprawa wypływu nie spowoduje niedopuszczalnych zmian w jakości proszku.
Co powinni porównać kupujący przy wyborze rozdrabniacza kolorowych koncentratów?
Dla firm kupujących rozdrabniacz kolorowych koncentratów możliwość wytworzenia drobniejszego proszku jest tylko jednym z kryteriów wyboru.
Co ważniejsze, sprzęt powinien stale wytwarzać proszek spełniający docelowy rozmiar cząstek, płynność i wymagania dotyczące dalszego przetwarzania w rzeczywistych warunkach pracy.
Kupujący powinni zatem przeprowadzić próby z wykorzystaniem rzeczywistych materiałów i zażądać od dostawców porównywalnych zapisów z testów.
Jakich danych próbnych powinni żądać kupujący od dostawców?
Płynność proszku można sprawdzić przy użyciu istniejącego sprzętu dozującego klienta lub odpowiednich testów laboratoryjnych. Zdolności przetwarzania rozdrabniacza nie należy traktować jako równoważnej wydajności rozładunku leja zasypowego.
Jak obliczyć rzeczywistą kwalifikowaną wydajność proszku
Kwalifikowana wydajność proszku (kg/h) = masa zebranego proszku spełniająca uzgodnione wymagania jakościowe (kg) ÷ odpowiedni czas trwania testu (h)
Na przykład, jeśli próba proszkowania daje 800 kg kwalifikowanego proszku w uzgodnionym dwugodzinnym okresie testowym, wydajność kwalifikowanego proszku wynosi 400 kg/h.
Liczby te służą wyłącznie celom obliczeniowym i nie reprezentują rzeczywistych wyników testów sprzętu Mao Yue.
Jeśli sypkość jest uwzględniona w kryteriach akceptacji klienta, kwalifikowany proszek musi spełniać uzgodnioną wielkość cząstek, płynność i inne obowiązujące wymagania jakościowe.
Test powinien również jasno określić, w jaki sposób uwzględniany jest materiał poddany recyklingowi lub zwrócony, podstawa czasu trwania testu oraz sposób postępowania w przypadku nietypowych przestojów, aby zapewnić znaczące porównania między urządzeniami.
Kupujący mogą wykorzystać te wyniki do porównania rzeczywistych możliwości produkcyjnych różnych maszyn przy tym samym materiale i uzgodnionych warunkach pracy.
W jaki sposób Mao Yue może pomóc poprawić wielkość i płynność kolorowej przedmieszki w proszku?
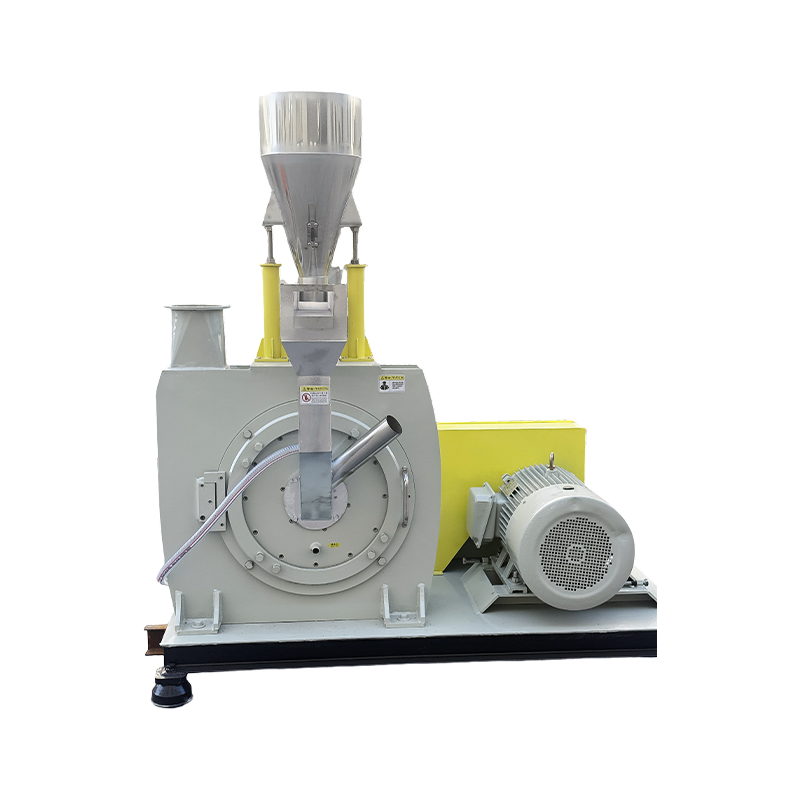
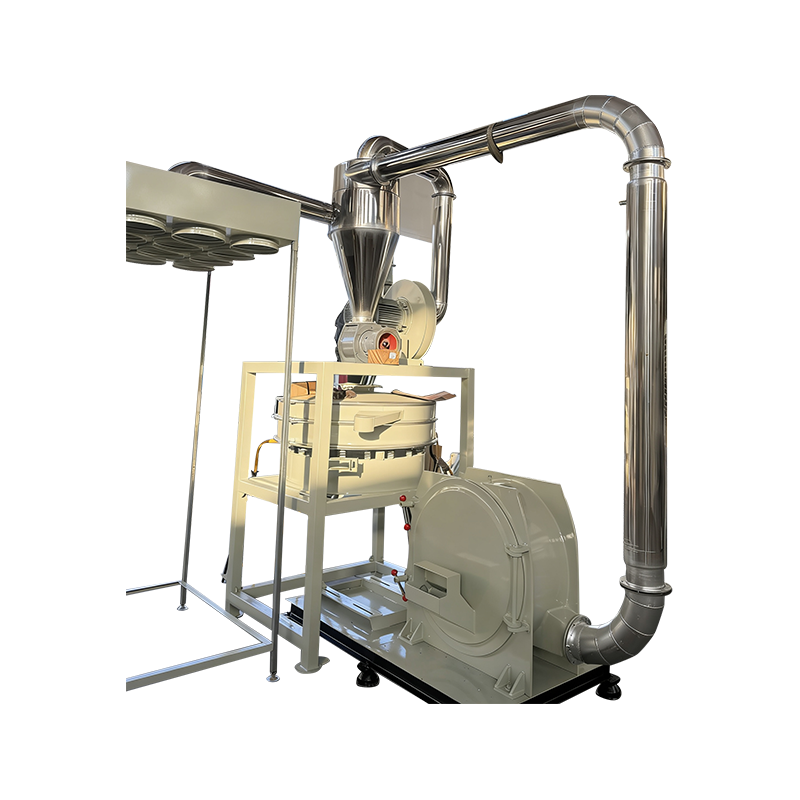
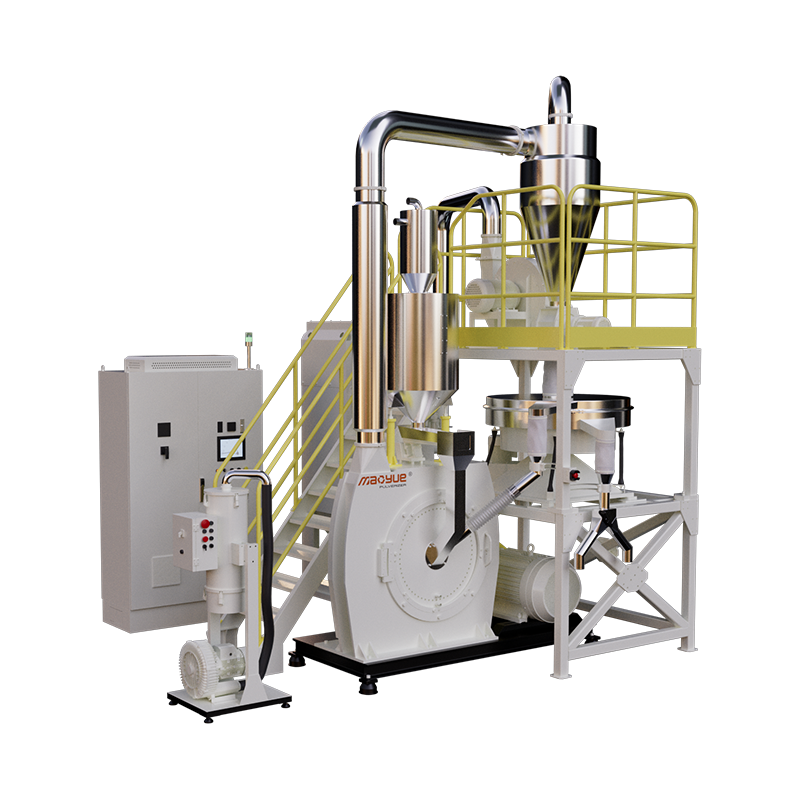
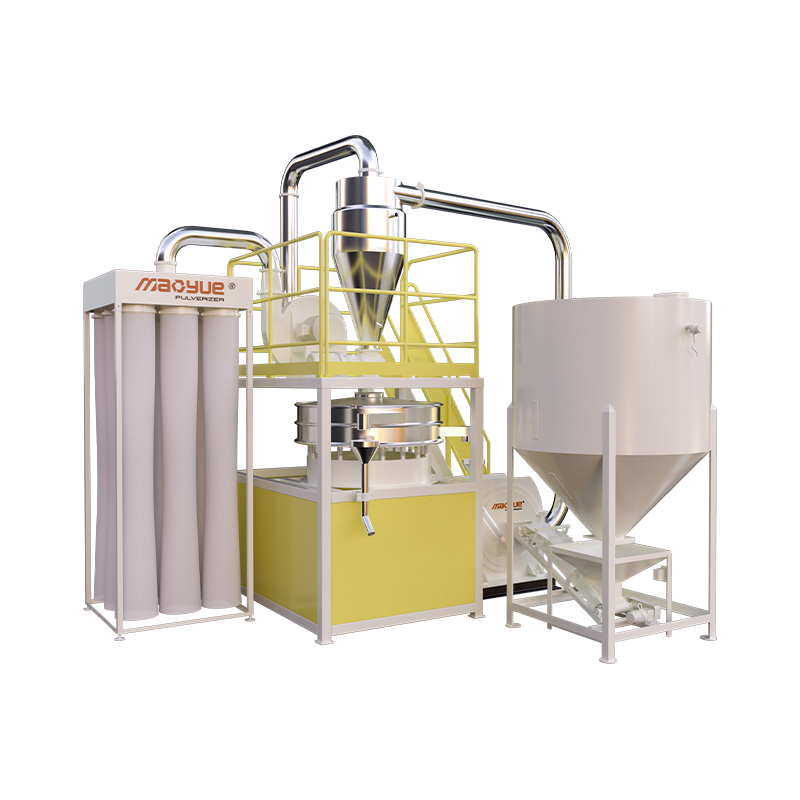
Jako producent rozdrabniaczy tworzyw sztucznych i tarcz do szlifowania rdzeni, Mao Yue zapewnia wsparcie techniczne w zakresie własnej produkcji tarcz szlifierskich, kontroli temperatury, konfiguracji sprzętu i rzeczywistych testów materiałów.
Własna produkcja tarcz szlifierskich do kontroli wielkości cząstek i konserwacji
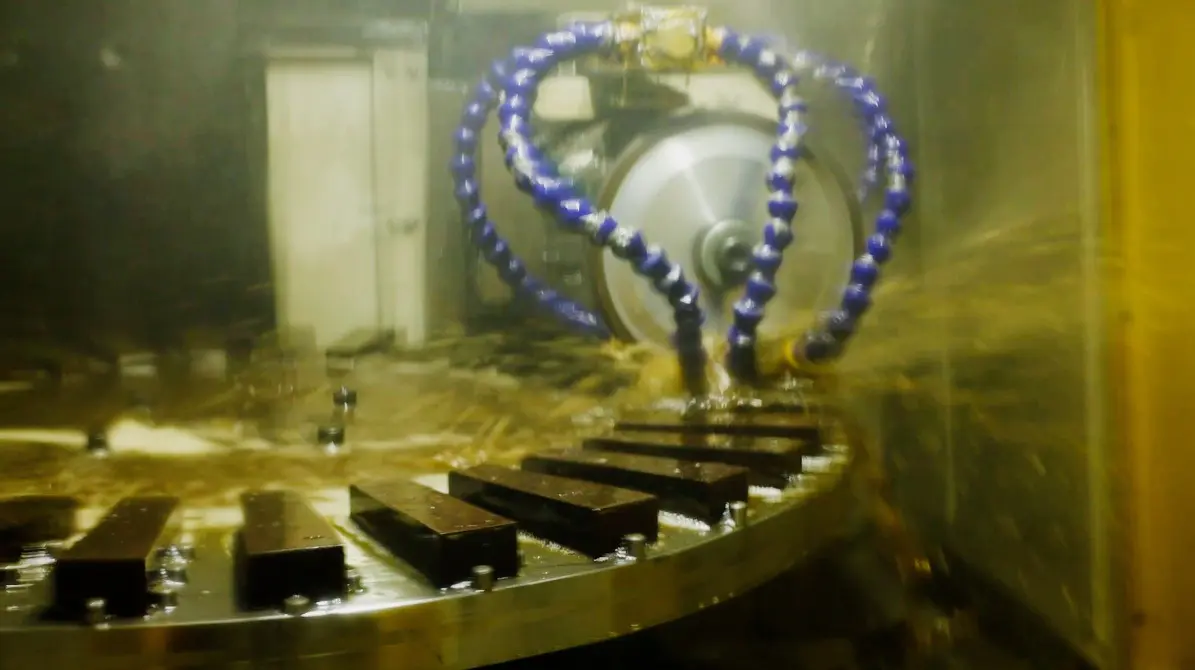
Geometria zębów tarczy szlifierskiej, stan krawędzi skrawającej i szczelina szlifierska wpływają na proces proszkowania i końcowy rozkład wielkości cząstek.
Mao Yue samodzielnie produkuje tarcze szlifierskie i narzędzia skrawające, korzystając ze stali narzędziowych, takich jak DC53, w połączeniu z precyzyjnym szlifowaniem i możliwościami konserwacji.
W przypadku różnych receptur przedmieszek i wymagań dotyczących docelowej wielkości cząstek Mao Yue może ocenić strukturę tarczy mielącej, szczeliny robocze i parametry operacyjne.
Porównując rozkład wielkości cząstek, określoną zawartość drobnych cząstek i kwalifikowaną wydajność proszku podczas prób, klienci mogą ocenić, czy wybrana konfiguracja spełnia ich wymagania produkcyjne.
Gdy zużycie tarczy szlifierskiej powoduje zmiany w specyfikacji proszku, można również ocenić możliwości ponownego szlifowania, wymiany i konserwacji.
Chłodzenie powietrzem i wodą w celu zmniejszenia ryzyka przyczepności termicznej

Niektóre receptury przedmieszek są wrażliwe na temperaturę przetwarzania.
Kiedy podczas proszkowania gromadzi się ciepło i materiał zbliża się do zakresu temperatur mięknienia lub kleistości, może wzrosnąć przyczepność cząstek do powierzchni i gromadzenie się proszku wewnątrz urządzenia.
W zależności od konfiguracji sprzętu, rozdrabniacze Mao Yue PE mogą łączyć chłodzenie powietrzem i wodą z kontrolowanymi parametrami podawania i pracy.
Klienci mogą ocenić przydatność chłodzenia swoich materiałów, monitorując temperatury robocze, stan proszku i gromadzenie się materiału podczas ciągłej pracy.
Wydajność chłodzenia należy sprawdzić poprzez testy przeprowadzone na rzeczywistym materiale w określonych warunkach pracy.
Rzeczywiste próby materiałów do oceny właściwości proszku
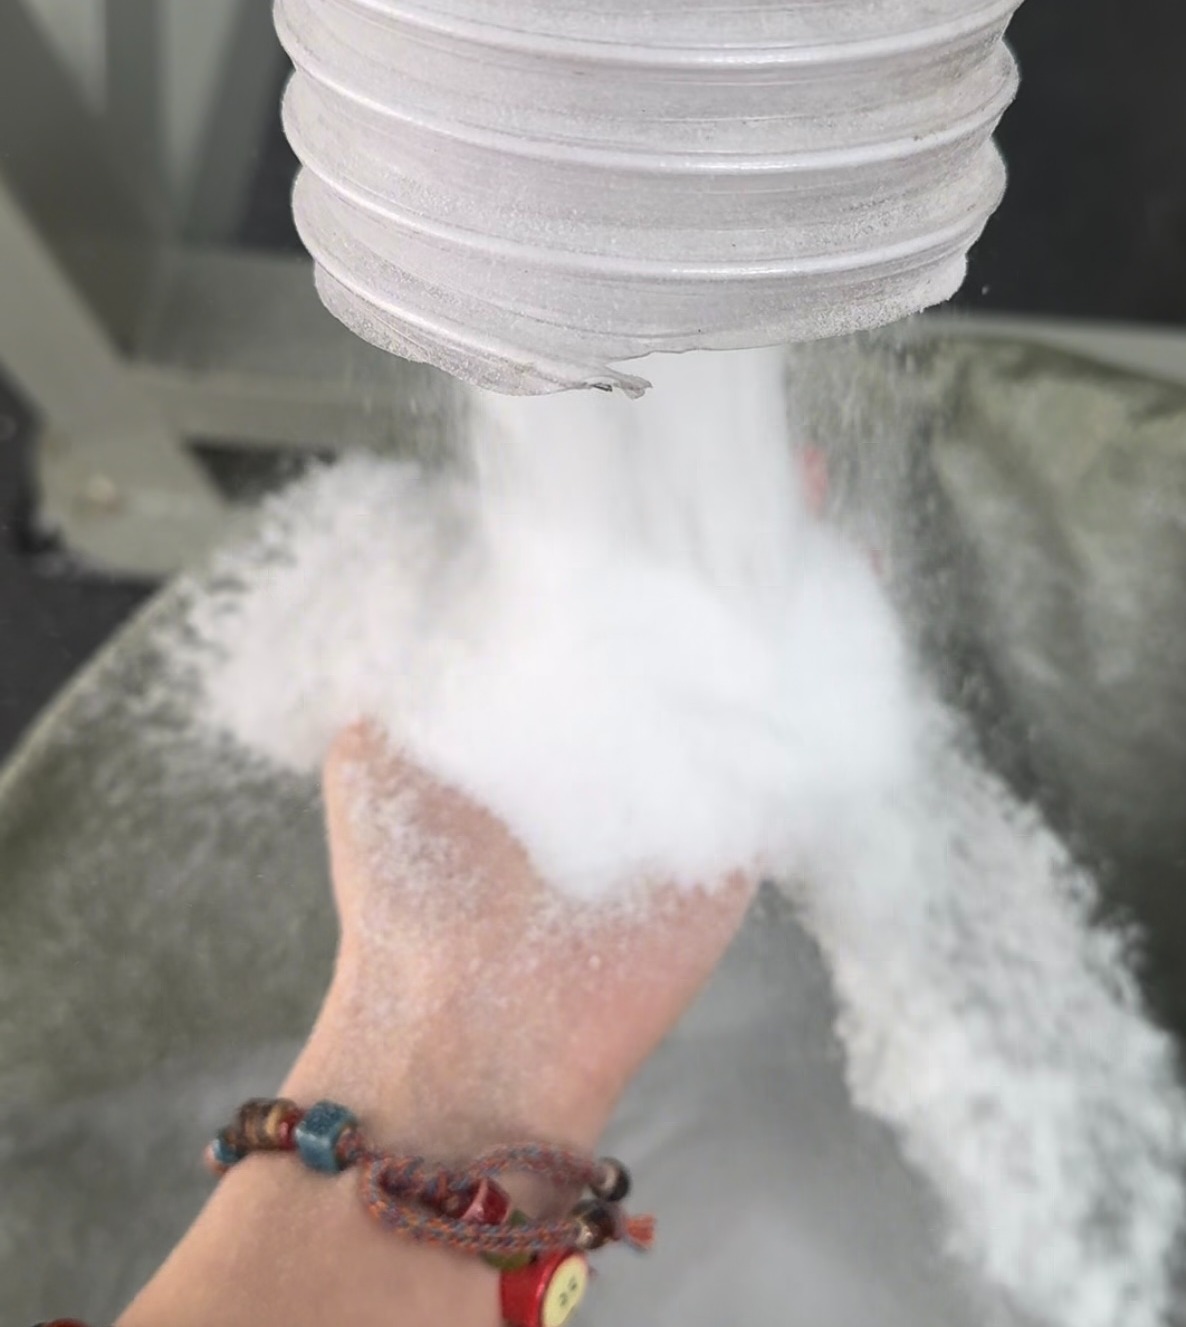
Mao Yue może przeprowadzić próby proszkowania przy użyciu dostarczonych przez klienta próbek kolorowych przedmieszek i wykorzystać wyniki, takie jak rozkład wielkości cząstek, temperatura robocza i odpowiednia wydajność proszku, w celu ułatwienia konfiguracji tarczy mielącej i doboru sprzętu.
W przypadku pomiarów płynności wymagających specjalistycznych przyrządów można uwzględnić wyniki uzyskane przez klienta lub laboratorium strony trzeciej w celu dalszej oceny przydatności do dalszych zastosowań.
Ocena sprzętu w oparciu o wymagania dotyczące zasilania w dalszej części łańcucha dostaw
Kiedy klienci zdefiniowali wymagania dotyczące rozładunku leja zasypowego lub dozowanego podawania, Mao Yue może wykorzystać rzeczywiste wyniki prób materiałowych w celu oceny związku pomiędzy docelowym rozmiarem cząstek, kontrolą drobnego materiału i konfiguracją rozdrabniacza.
Jeżeli badania wykażą, że zmiany właściwości proszku przyczyniają się do problemów z wyładowaniem, można ocenić zmiany w procesie proszkowania.
Jeśli główny problem wynika z wylotów leja samowyładowczego, tarcia ścian lub sprzętu do podawania, należy opracować ulepszenia, korzystając z odpowiedniego projektu sprzętu i danych z testów.
Mao Yue skupia się na kontrolowaniu i weryfikowaniu właściwości proszku, na które może wpływać proces proszkowania, zamiast przypisywać wszystkie problemy z płynnością młynowi.
Dzięki jasnemu zdefiniowaniu związku między możliwościami sprzętu a wymaganiami dotyczącymi zasilania na dalszym etapie klienci mogą podejmować bardziej świadome decyzje dotyczące zakupów.
Często zadawane pytania
Czy proszek przedmieszkowy o drobniejszym kolorze zawsze ma gorszą płynność?
Nie. Drobniejsze cząstki mogą wykazywać silniejszą spójność międzycząstkową, ale rzeczywista sypkość zależy również od kształtu cząstek, składu, efektów elektrostatycznych, temperatury i warunków środowiskowych. Aby ocenić rzeczywiste zachowanie, wymagane jest testowanie.
Jaki rozmiar cząstek jest uważany za zbyt drobny dla kolorowej przedmieszki w proszku?
Nie ma uniwersalnego progu wielkości cząstek mającego zastosowanie do wszystkich receptur przedmieszek. Należy go określić na podstawie wymagań dalszego zastosowania, docelowego rozkładu wielkości cząstek i rzeczywistej wydajności podawania.
Czy drobny barwnik w proszku może być transportowany pneumatycznie?
Tak. Jednakże przepływ powietrza, konfigurację rurociągu, sprzęt do separacji i systemy zbierania należy ocenić zgodnie z właściwościami proszku.
W jaki sposób kupujący mogą określić, czy rozdrabniacz nadaje się do produkcji przedmieszek kolorowych?
Kupujący powinni przeprowadzić próby przy użyciu rzeczywistych materiałów i porównać docelową wielkość cząstek, płynność, odpowiednią wydajność proszku i ciągłą wydajność operacyjną.
Wniosek: Przedmieszka w proszku o drobniejszym kolorze nie zawsze jest lepsza
Na sypkość drobnej kolorowej przedmieszki w proszku wpływają siły międzycząstkowe, skład wielkości cząstek, właściwości powierzchni i warunki przechowywania.
W przypadku producentów przedmieszki kontrolowanie właściwości proszku i dopasowywanie ich do wymagań dotyczących podawania na dalszych etapach produkcji może pomóc w poprawie ciągłości produkcji.
Przy wyborze rozdrabniacza należy zastosować rzeczywiste próby materiałowe i uzgodnione kryteria akceptacji, aby sprawdzić, czy sprzęt spełnia wymagania produkcyjne.
Poproś Mao Yue o test sproszkowania kolorowej przedmieszki
Jeśli oceniasz sprzęt do proszkowania kolorowych przedmieszek lub chcesz poprawić zawartość drobnych cząstek, rozkład wielkości cząstek i wydajność kwalifikowanego proszku, skontaktuj się z Mao Yue, aby omówić rzeczywistą próbę sproszkowania materiału.
Podaj następujące informacje:
-
Rzeczywiste próbki przedmieszek: nośnik polimerowy, wielkość materiału i istotne informacje o recepturze.
-
Specyfikacje docelowego proszku: Wymagana wielkość cząstek, dopuszczalna zawartość drobnych cząstek i obowiązujące wymagania jakościowe.
-
Wymagania dotyczące wydajności: Docelowa wydajność proszku i ciągłe warunki pracy.
-
Dalsze zastosowanie: Konfiguracja zbiornika, metoda dozowania i istniejące problemy z płynnością.
Dzięki własnej produkcji tarcz szlifierskich, konfiguracjom chłodzenia i rzeczywistym możliwościom testowania materiałów, Mao Yue może pomóc w ocenie odpowiednich procesów proszkowania i rozwiązań sprzętowych.
Skontaktuj się z Mao Yue aby omówić próbę sproszkowania kolorowej przedmieszki oraz otrzymać zalecenia dotyczące konfiguracji sprzętu i testów w oparciu o rzeczywisty materiał.