中文简体
Najczęstszym problemem proszków na linii do formowania rotacyjnego lub linii przedmieszek nie jest uszkodzony młyn. Jest to młyn kupiony do niewłaściwego zadania: właściwa cena, odpowiednia powierzchnia, zła kombinacja przesiewacza, prędkości rotora i geometrii cięcia w stosunku do materiału znajdującego się przed nim.
Najpierw konkluzja. Młyn proszkowy należy wybrać na podstawie trzech liczb, a nie jednej: docelowej wielkości cząstek z górnym cięciem, które faktycznie akceptujesz, przepustowości w kilogramach na godzinę przy tym rozdrobnieniu oraz najwyższej temperatury, jaką materiał toleruje w strefie mielenia. Moc silnika wynika z tych trzech; nie definiuje ich. Dobrze ustawiony młyn tarczowy o mocy 45 kW często przewyższa źle ustawiony młyn tarczowy o mocy 75 kW zarówno pod względem wydajności, jak i jakości proszku, zużywając przy tym mniej energii na tonę.
W poniższych sekcjach opisano, w jaki sposób główne projekty zmniejszają ilość plastiku, gdzie pasują młyny tarczowe i nożowe, jak czytać specyfikację siatki i co należy uwzględnić w zapytaniu ofertowym, aby oferty były porównywalne.
Co robi młyn proszkowy, a czego nie może zrobić
Młyn proszkowy rozdrabnia materiał stały do kontrolowanej wielkości cząstek za pomocą uderzenia, ścinania, ścierania lub kombinacji trzech. W przypadku tworzyw sztucznych użytecznym produktem wyjściowym jest proszek, zwykle o wielkości od około 150 do 800 mikronów. Miarą jakości nie jest sama średnia wielkość cząstek, ale kształt całego rozkładu: ile znajduje się powyżej górnej części kawałka, ile spada poniżej 100 mikronów w postaci drobnych cząstek i jak stabilne te proporcje pozostają przez całą zmianę.
W cytatach mylone są dwa terminy, a to zamieszanie kosztuje kupującego czas. Granulator lub kruszarka rozbija złom na płatki o wielkości około 6 do 12 mm. Młyn proszkowy rozbija te płatki lub pierwotne peletki na proszek. Dostawca, który myli te dwa pojęcia, zacytuje maszynę, która wykonuje jedno zadanie dobrze, a drugie źle.
Młyn również nie może wykonywać pracy, która należy do góry rzeki. Nie usunie metalu, piasku ani papieru i nie wysuszy wilgotnego surowca. Jeśli przemiał jest niespójny, napraw to w pierwszej kolejności, w przeciwnym razie zapłacisz za to podwójnie – raz za jakość proszku, a drugi za przyspieszone zużycie.
Jeśli słownictwo jest nadal nieznane, to wyjaśnienie co robi plastikowy młynek jasno określa różnicę pomiędzy kruszeniem a mieleniem.
Projekty młynów i odpowiednie materiały
Tabela jest filtrem krótkiej listy, a nie specyfikacją. Końcowe rozdrobnienie i wydajność zależą od wytrzymałości materiału, sita lub klasyfikatora, prędkości rotora, wilgotności wsadu i równomierności dozowania wsadu.
| Projekt | Jak redukuje materiał | Typowa finezja | Gdzie to pasuje |
|---|---|---|---|
| Młyn młotkowy | Wahające się młoty uderzają materiałem w płytę kruszącą i ekran | 10-80 oczek | Krucha, krucha pasza; wstępne mielenie; wypełnione związki |
| Młyn nożowy | Obracające się ostrza ścinają noże ze stałym łożem i wyładowują materiał przez sito | 8-40 oczek | Złom PVC, PE, odpady rurowe i profilowe, grudki oczyszczające |
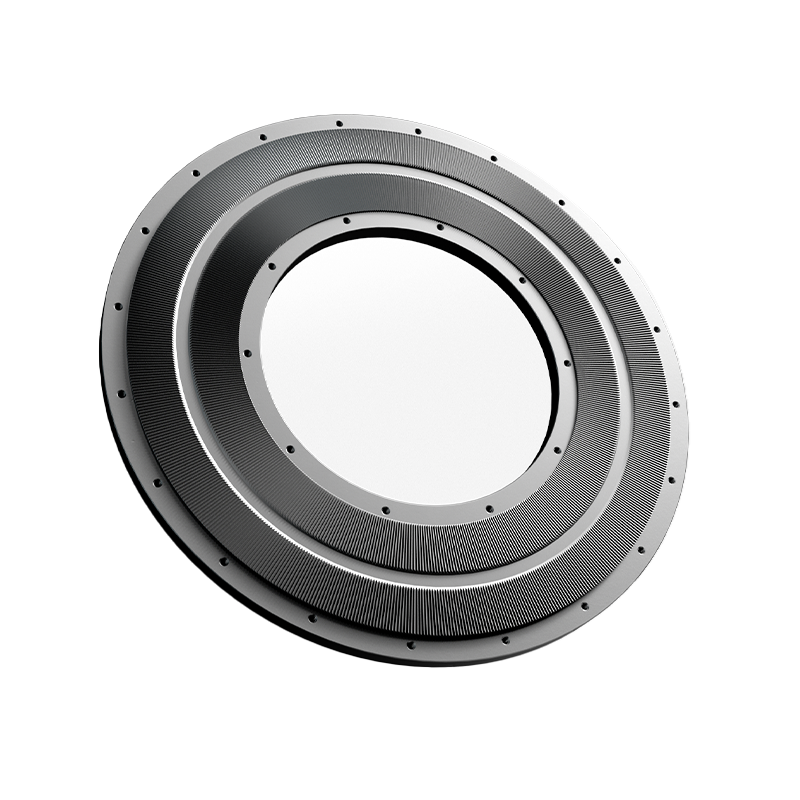
| Młyn dyskowy | Ścinanie i ścieranie pomiędzy obracającą się tarczą zębatą a nieruchomym pierścieniem | 30-120 oczek | PE do formowania rotacyjnego, przedmieszki, PP, PA |
| Młyn kulowy | Upadające media zgniatają się pod wpływem uderzenia i ścierania | Poniżej 50 mikronów | Minerały, pigmenty, systemy mocno wypełnione |
| Młyn strumieniowy | Uderzenie cząstka w cząstkę w strumieniu gazu | 1-20 mikronów | Wysokowartościowe, wrażliwe na ciepło proszki specjalne |
Dlaczego zakłady produkujące tworzywa sztuczne zazwyczaj wybierają młyny tarczowe lub młyny nożowe
W przypadku tworzyw sztucznych pole szybko się zawęża. Młyny kulowe i strumieniowe kosztują zbyt dużo w przeliczeniu na tonę standardowej żywicy, a młyny młotkowe pracują, ale nagrzewają się i wytwarzają większy rozrzut. Pozostał młyn dyskowy do poliolefin i przedmieszek oraz młyn nożowy do PCW i złomu mieszanego.
Polietylen do formowania rotacyjnego
Formowanie rotacyjne jest najbardziej wrażliwym i powszechnym zastosowaniem. Standardową praktyką jest proszek o wielkości 35 oczek, około 500 mikronów, z ciasnym górnym nacięciem. Nadwymiarowe cząstki nie topią się z taką samą szybkością jak reszta wsadu, więc pozostawiają niestopione plamki lub plamy żelu na powierzchni części, natomiast zbyt wiele drobnych cząstek powoduje powstawanie pęcherzyków, dymu i nierównej grubości ścianek. Młyn tarczowy z wewnętrznym klasyfikatorem i silnym przepływem powietrza przez strefę mielenia dobrze sobie z tym radzi: utrzymuje materiał w chłodzie i powraca do nadwymiaru w kolejnym przejściu, zamiast przepychać go na siłę przez sito.
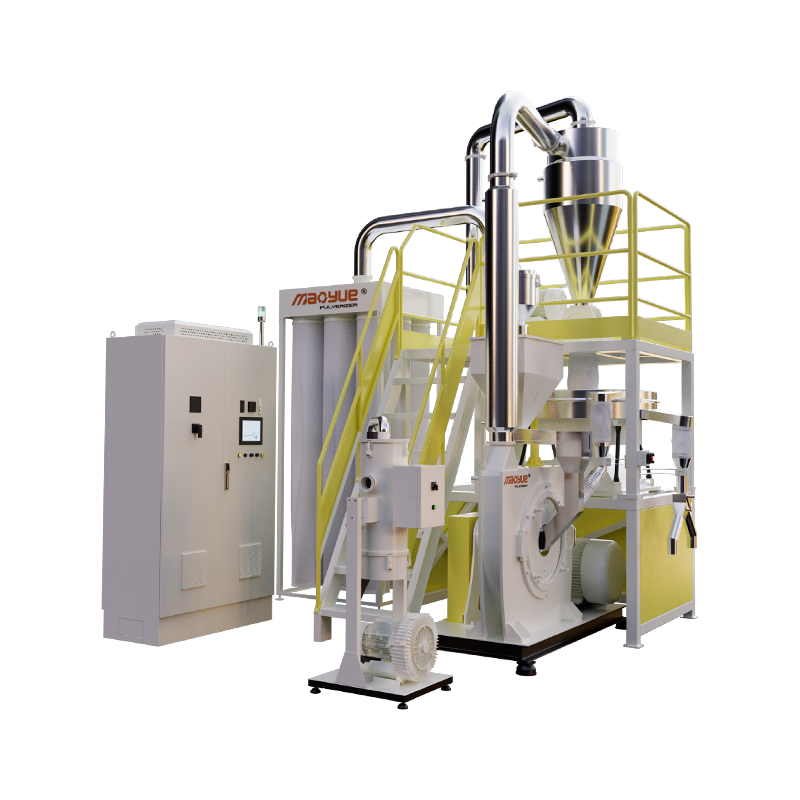
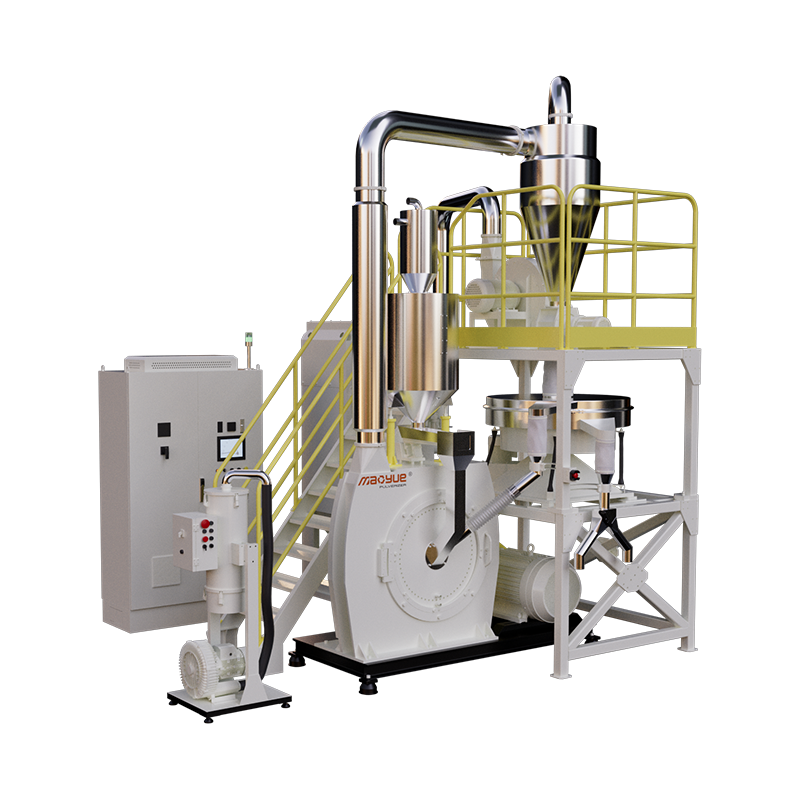
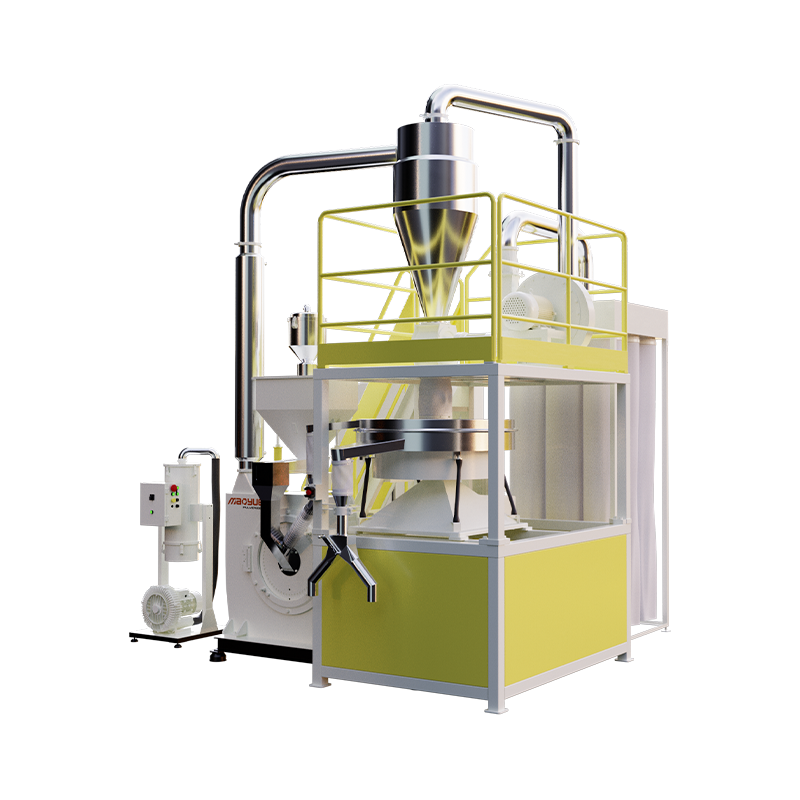 Rozdrabniacz proszków do formowania rotacyjnego PE typu Mao Yue 600 Średni i duży rozdrabniacz PE do formowania rotacyjnego o wydajności 300–800 kg/h i regulacji wielkości oczek 20–100, dostosowany do równomiernej produkcji proszku. Zobacz produkt →
PA i PP w temperaturze pokojowej
Poliamidy i polipropylen są twardsze i bardziej wrażliwe na ciepło niż PE. Mielenie kriogeniczne za pomocą ciekłego azotu rozwiązuje problem temperatury, ale powoduje zwiększenie kosztów materiałów eksploatacyjnych na każdą tonę i wymaga dostarczenia azotu na miejscu. Szlifowanie w temperaturze otoczenia jest alternatywą, jeśli maszyna jest do tego zbudowana: wirnik wytwarzający ścinanie bez nadmiernego ciepła, ścieżka powietrza odprowadzająca ciepło wraz z proszkiem oraz wylot, który nie pozwala na osadzanie się materiału w komorze. Maszyny niezawierające azotu PA i PP zaprojektowano dokładnie w oparciu o tę ideę, a oszczędności można łatwo obliczyć — brak rachunków za azot, brak instalacji kriogenicznej i odpowietrzanie.
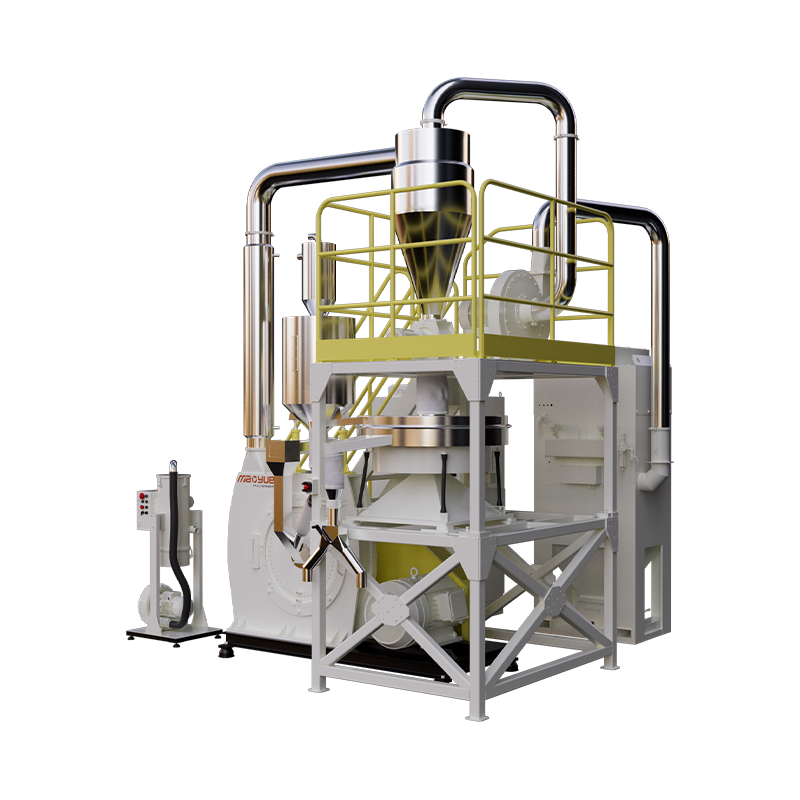
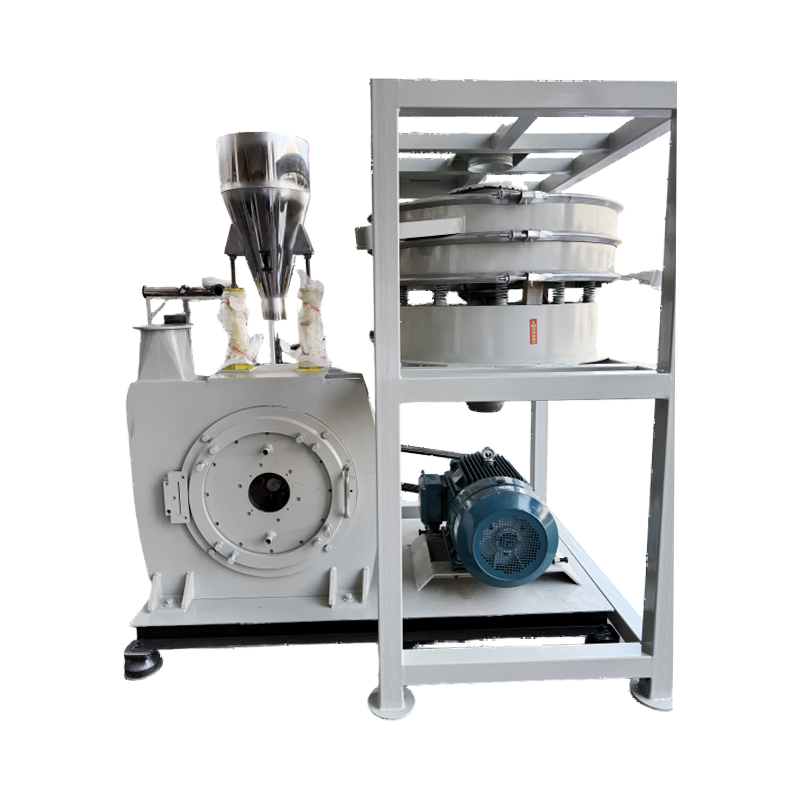 Szlifierka Mao Yue 500PA/PP w temperaturze otoczenia Podstawowy młynek PA/PP działający bez ciekłego azotu, o uziarnieniu 20–100 oczek i kontroli komory w zakresie ±3–5°C dla małych partii. Zobacz produkt →
Czytanie specyfikacji proszku bez bycia wprowadzonym w błąd
„Drobny proszek” nie jest specyfikacją. Przed porównaniem dwóch młynów ustal, w jaki sposób będzie mierzony proszek.
| Siatka | Przybliżone otwarcie | Typowe zastosowanie |
|---|---|---|
| 20 oczek | 841 mikronów | Grube gatunki do formowania rotacyjnego, niektóre masy do wytłaczania |
| 35 mesh | 500 mikronów | Standardowy proszek do formowania rotacyjnego |
| 60 oczek | 250 mikronów | Drobne formowanie rotacyjne, nośnik przedmieszki |
| 80 oczek | 177 mikronów | Przedmieszka, części cienkościenne |
| 100 mesh | 149 mikronów | Drobna przedmieszka, proszki powlekające |
| 200 oczek | 74 mikrony | Zastosowania specjalne i o wysokiej przejrzystości |
Liczba, która ma największe znaczenie w produkcji, to górne cięcie, czyli proporcja zatrzymana na docelowym sicie. Proszek o medianie 400 mikronów i 2% nadwymiaru zwykle działa lepiej niż proszek o medianie 450 mikronów i 12% nadwymiaru. Zapytaj także, jak przebiega test sitowy: masa próbki, czas przesiewania, wytrząsarka lub strumień powietrza i czy wynik jest średnią z trzech próbek. Dostawca, który nie może określić metody, nie podaje porównywalnego numeru.
Co należy umieścić w zapytaniu dotyczącym młyna proszkowego
Niejasne zapytania dają niejasne cytaty. Wyślij te szczegóły, a odpowiedzi staną się porównywalne linia po linii:
- Rodzaj, gatunek i zawartość wypełniacza w procentach — szkło i węglan wapnia gwałtownie zmieniają szybkość zużycia.
- Forma paszy i maksymalny rozmiar brył: pellety, płatki, przemiał lub bloki oczyszczające.
- Docelowe rozdrobnienie w oczkach lub mikronach, z akceptowalną górną granicą cięcia i drobnego materiału.
- Wymagana wydajność w kg/h przy takim rozdrobnieniu, a nie przy szeroko otwartym sicie.
- Gęstość nasypowa paszy i gotowego proszku do zaklejania silosów i przenośników.
- Dostępna moc, napięcie i faza, a także odsysanie pyłu, limity hałasu i wysokość sufitu.
- Ceny części zużywalnych, rysunki ostrzy i tarcz, warunki gwarancji i wsparcie przy uruchomieniu.
Jeżeli dwóch dostawców udzieli odpowiedzi na wszystkie siedem punktów w tych samych jednostkach, tańsza maszyna nie będzie automatycznie tańszą maszyną. Porównaj cenę części eksploatacyjnych za kilogram wyprodukowanego proszku.
Części eksploatacyjne, energia i rzeczywisty koszt na tonę
Młyn proszkowy jest przede wszystkim maszyną zużywającą się. Ostrza, zęby tarcz, przesiewacze i wirniki zużywają budżet zgodnie z przewidywalnym harmonogramem, a harmonogram ten jest ustalany na podstawie tego, co zasilasz maszynę: niewypełniony PE jest delikatny, a PA wypełniony w 30% szkłem nie. Ostrza ze stali stopowej i hartowane tarcze wytrzymują dłużej między wymianami, ale ważniejszym czynnikiem jest utrzymanie odstępu noża od łoża w granicach tolerancji producenta i ponowne wyważanie po każdej wymianie ostrza. Wirnik niewyważony o 20 gramów skróci żywotność łożyska i poszerzy rozprzestrzenianie się cząstek na długo przed całkowitą awarią.
Sztywny PVC jest w tym wypadku materiałem ściernym. Jest również niestabilny termicznie, więc nagrzany młyn będzie wytwarzał odbarwiony proszek szybciej niż produkt.
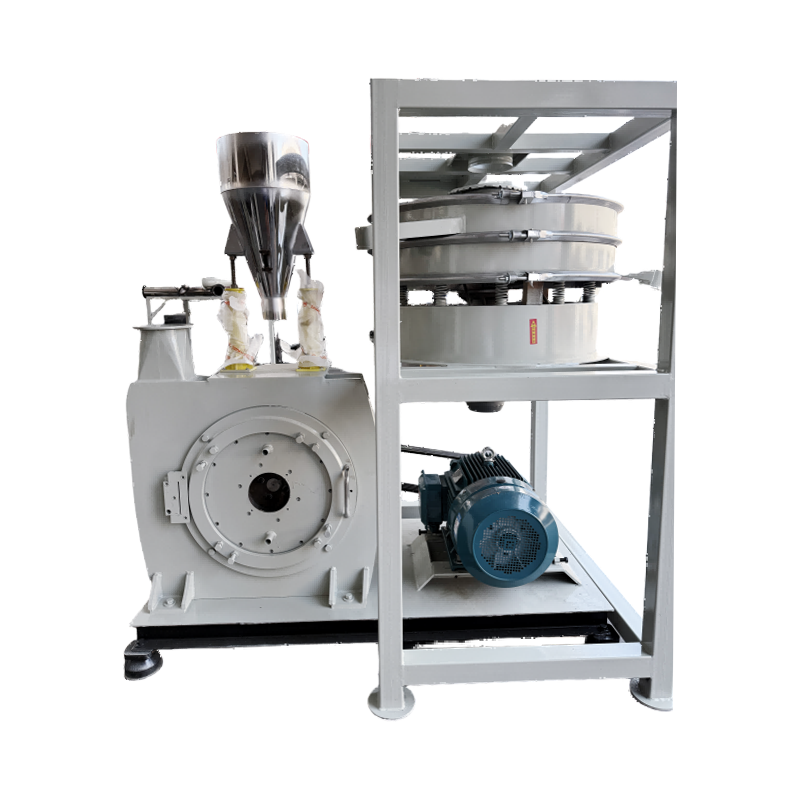
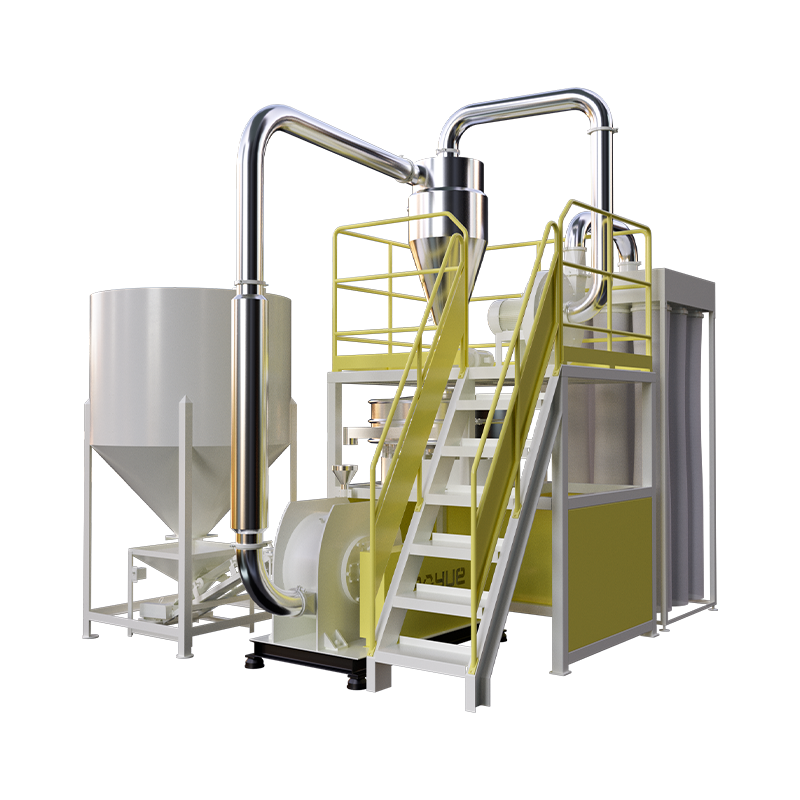 Odporny na zużycie rozdrabniacz Mao Yue 850 PVC Duży rozdrabniacz PVC do sztywnego złomu ściernego, z tarczami ze stopu odpornego na zużycie, podwójnym chłodzeniem i deklarowaną wydajnością 700–1 000 kg/h. Zobacz produkt →
Energia to druga połowa równania. Energia właściwa na tonę szybko rośnie, gdy młyn ma mielić poza swoim punktem projektowym: zużyte sita, stępione ostrza i nadmiernie dławiony wsad powodują dwukrotne przepuszczenie tego samego materiału. Rejestruj co miesiąc kWh na tonę wraz ze stanem ostrzy, a wzór pojawi się, zanim pojawi się rachunek za konserwację.
Praktyczne podsumowanie: dopasuj młyn do proszku, jakiego faktycznie potrzebuje Twój proces, a nie do największego silnika w katalogu. Uzyskaj próbkę dystrybucyjną, podaj standard sita, wypróbuj własny materiał i wyceń części zużywające się przed podpisaniem umowy – w tym właśnie kryją się koszty eksploatacji.
Jeśli teraz rozważasz opcje, asortyment rozdrabniaczy tworzyw sztucznych pokazuje opisane powyżej konfiguracje tarczy, noża i mielenia w temperaturze otoczenia, dla modeli o rozmiarach od 500 do 900. Wyślij szczegółowe informacje z listy kontrolnej — zawartość materiału i wypełniacza, formę podawania, docelową siatkę z górnym cięciem, wymagane kg/h i dostępną moc — a każda otrzymana wycena będzie warta porównania.