中文简体
Kiedy ten sam rozdrabniacz przedmieszki jest używany do przetwarzania materiałów o różnych kolorach, pozostałości proszku z poprzedniej partii produkcyjnej mogą zmieszać się z następną partią, powodując zanieczyszczenie krzyżowe kolorów.
Problem ten jest szczególnie zauważalny przy przejściu z materiałów o ciemnych kolorach, takich jak czarna przedmieszka, na materiały białe lub jasne. Nawet niewielkie ilości pozostałości pigmentu mogą wpłynąć na konsystencję koloru, zwiększyć ilość proszku niezgodnego ze specyfikacją i wydłużyć czas zmiany produkcji.
Jednakże zanieczyszczenie krzyżowe kolorów nie występuje tylko wewnątrz komory mielenia. Resztki proszku mogą również pozostać w systemach podawania, przenoszenia, przesiewania i zbierania. Dlatego ograniczenie zanieczyszczenia kolorów wymaga kontrolowania pozostałości materiału na całej ścieżce przetwarzania i weryfikowania skuteczności czyszczenia poprzez odpowiednie badania.
W tym artykule wyjaśniono główne przyczyny zanieczyszczenia krzyżowego kolorów podczas proszkowania przedmieszki, kluczowe obszary wymagające kontroli, praktyczne metody zmiany koloru oraz sposób, w jaki Maoyue pomaga klientom ocenić rozwiązania w zakresie proszkowania do produkcji wielobarwnej poprzez faktyczne testowanie materiałów i ocenę konfiguracji sprzętu.
Dlaczego podczas proszkowania przedmieszki dochodzi do zanieczyszczenia krzyżowego kolorów?
Zanieczyszczenie krzyżowe kolorów jest zwykle związane z pozostałościami materiału wewnątrz sprzętu, przyczepnością materiału i niepełnym czyszczeniem podczas zmiany koloru.
Nawet po wyładowaniu poprzedniej partii, w systemie może pozostać trochę proszku, który ponownie przedostanie się do strumienia materiału podczas następnej serii produkcyjnej.
Istnieją trzy główne przyczyny.
Pozostałości proszku pozostają wewnątrz urządzenia
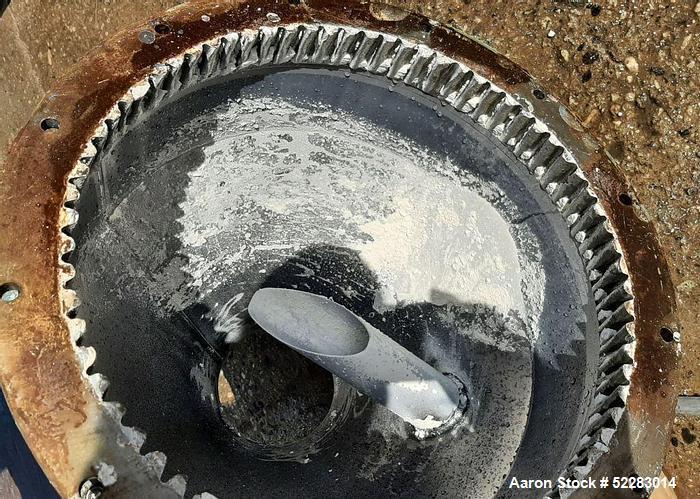
Podczas proszkowania pewna ilość proszku może gromadzić się wokół połączeń sprzętu, martwych stref przepływu materiału i innych obszarów, które trudno całkowicie opróżnić.
Pozostałości te mogą nie zostać całkowicie usunięte podczas normalnego usuwania. Gdy następna partia wejdzie do systemu, przepływ powietrza, wibracje i ruch materiału mogą uwolnić pozostały proszek z powrotem do procesu produkcyjnego, powodując zanieczyszczenie krzyżowe kolorów.
Materiał przylega do powierzchni sprzętu
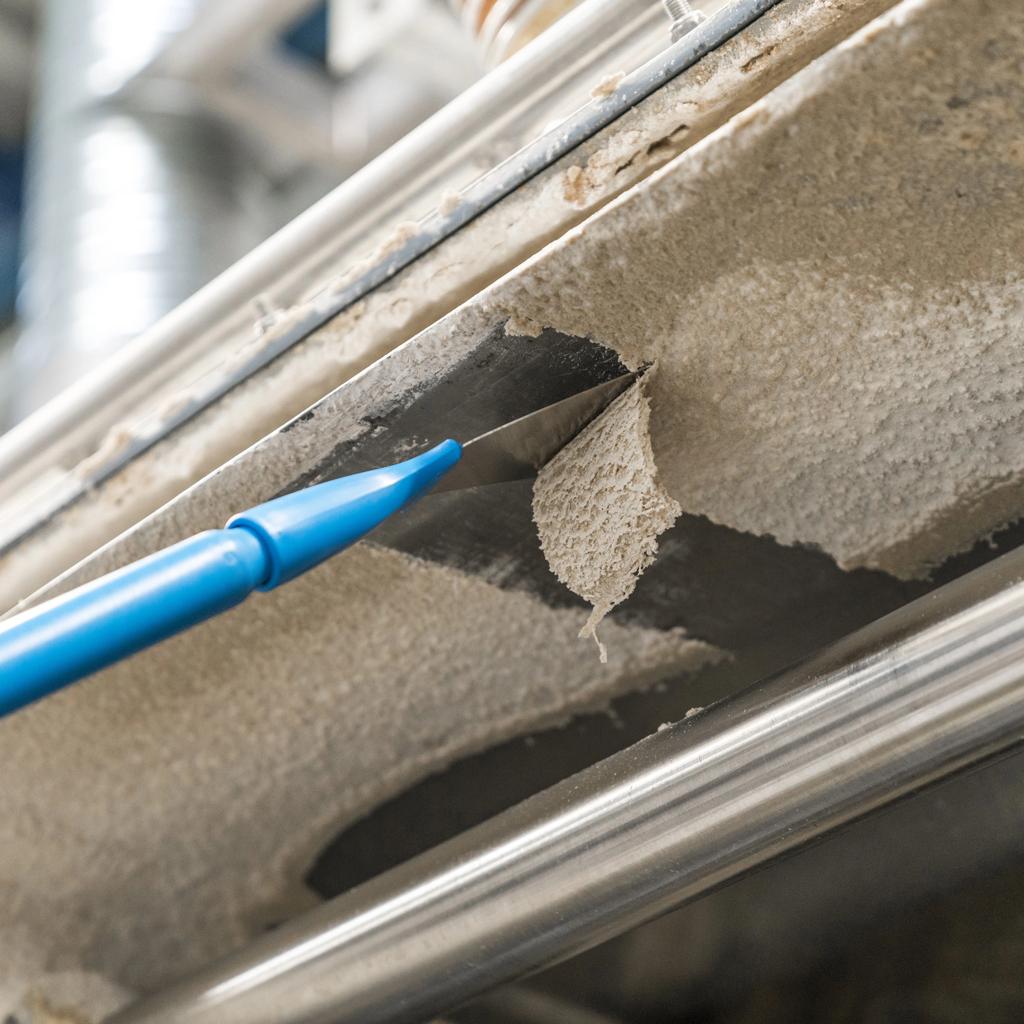
Różne receptury przedmieszek zawierają nośniki polimerowe, pigmenty, wypełniacze i dodatki, które wpływają na ich zachowanie podczas proszkowania.
W przypadku niektórych preparatów wrażliwych na temperaturę ciepło tarcia może spowodować zmiękczenie lub lepkość nośnika polimerowego, umożliwiając przyleganie materiału do tarcz mielących i powierzchni komory.
W porównaniu z sypkim proszkiem te przyklejone pozostałości są na ogół trudniejsze do usunięcia.
Procedury czyszczenia nie uwzględniają pozostałości materiału w systemie
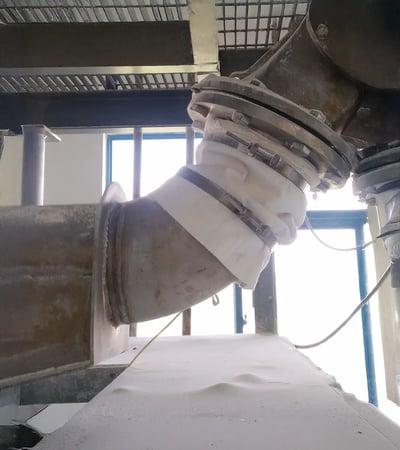
Nawet po oczyszczeniu komory mielenia proszek z poprzedniej partii może pozostać w rurach transportowych, separatorach cyklonowych, sitach i elementach zbierających proszek.
Jeśli te obszary zostaną przeoczone podczas czyszczenia, resztki proszku mogą przedostać się do następnej partii produkcyjnej i spowodować zanieczyszczenie.
Które obszary należy sprawdzić podczas zmiany koloru przedmieszki?
Przed zmianą kolorów należy sprawdzić potencjalne punkty gromadzenia się materiału na całej drodze przetwarzania, od podawania do końcowego odbioru proszku.
Kontrola nie powinna skupiać się wyłącznie na widocznych pozostałościach. Szczególną uwagę należy zwrócić również na obszary, w których proszek może pozostać uwięziony i uwolnić się podczas następnej partii produkcyjnej.
Jak zmniejszyć zanieczyszczenie krzyżowe kolorów podczas proszkowania przedmieszki?
Ograniczenie zanieczyszczenia krzyżowego kolorów wymaga połączenia planowania produkcji, pełnego czyszczenia systemu, konserwacji sprzętu i odpowiedniej konfiguracji komponentów, a nie polegania na jednym działaniu.
Ułóż odpowiednio sekwencje tworzenia kolorów
Jeśli pozwalają na to warunki produkcji, obróbka materiałów z jaśniejszych na ciemniejsze kolory może ogólnie zmniejszyć ryzyko widocznych różnic w kolorach spowodowanych pozostałościami pigmentów.
Na przykład przejście z przedmieszki białej na czarną jest zwykle mniej prawdopodobne, aby spowodować zauważalne zanieczyszczenie koloru niż przejście z czarnej na białą.
Jednakże sekwencjonowanie produkcji powinno również uwzględniać zgodność nośników polimerowych, dodatki i wymagania dotyczące jakości produktu, a nie polegać wyłącznie na intensywności koloru.
Zalecane podejście: Pogrupuj materiały o zgodnych recepturach i podobnej wrażliwości na zanieczyszczenia w sekwencje produkcyjne. Stosuj bardziej rygorystyczne procedury czyszczenia i weryfikacji w przypadku zmian obarczonych wysokim ryzykiem, szczególnie w przypadku zmiany kolorów z ciemnych na jasne.
Oczyść całą ścieżkę przepływu materiału
Czyszczenie polegające na zmianie koloru powinno obejmować wszystkie obszary kontaktu z materiałem, od podawania do końcowego odbioru proszku.
Przed czyszczeniem należy wyłączyć urządzenie zgodnie z ustalonymi procedurami i wdrożyć odpowiednie środki izolacji energetycznej. Czynności wymagające otwarcia komory mielenia lub usunięcia podzespołów powinny być wykonywane przez przeszkolony personel, zgodnie z wymogami konserwacji sprzętu.
Metody czyszczenia należy dobierać w zależności od struktury sprzętu i właściwości proszku. Należy unikać niekontrolowanego użycia sprężonego powietrza, aby zapobiec unoszeniu się drobnego proszku w powietrzu.
Tam, gdzie proszki tworzyw sztucznych mogą tworzyć palną atmosferę pyłową, sprzęt i procedury czyszczenia muszą spełniać obowiązujące wymagania bezpieczeństwa.
Zalecane podejście: Ustal listę kontrolną czyszczenia polegającą na zmianie koloru obejmującą całą ścieżkę przepływu materiału. Zdefiniuj metodę czyszczenia i wymagania kontrolne dla każdego obszaru, zamiast oceniać skuteczność czyszczenia wyłącznie na podstawie widocznego stanu komory mielenia.
Sprawdź stan tarczy szlifierskiej i przyczepność materiału

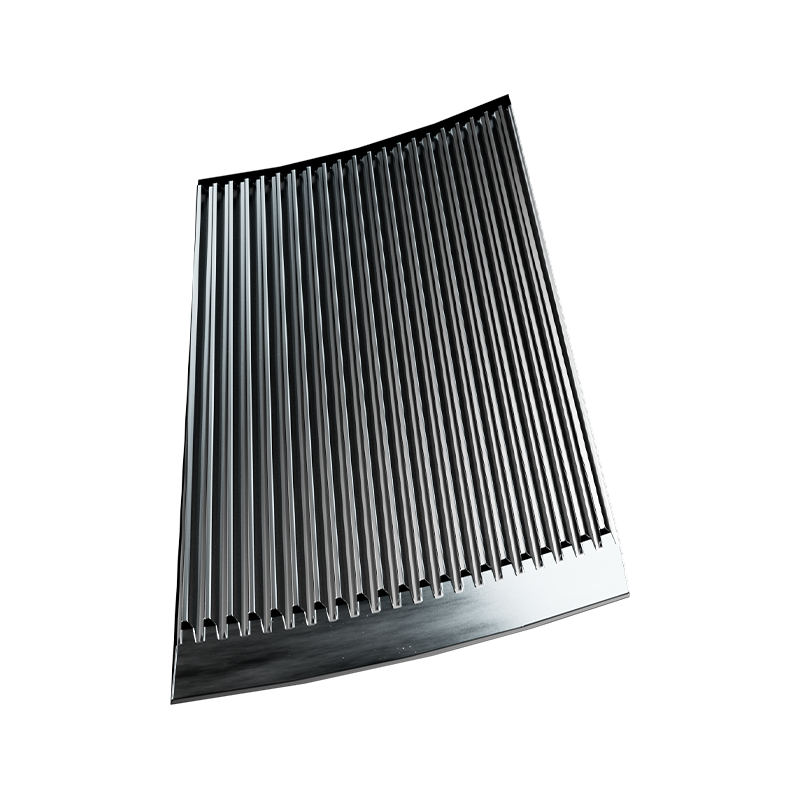
Stan powierzchni, geometria i szczelina robocza tarcz szlifierskich mogą wpływać na ruch materiału i miejscową akumulację wewnątrz komory mielącej.
Nieprawidłowe zużycie tarczy, uszkodzenie powierzchni lub znaczne przyleganie materiału może sprawić, że czyszczenie niektórych obszarów będzie trudniejsze.
Jednakże zużycie tarczy szlifierskiej niekoniecznie jest bezpośrednią przyczyną zanieczyszczenia krzyżowego kolorów. Jego znaczenie należy ocenić w oparciu o rzeczywiste lokalizacje pozostałości i warunki pracy.
Zalecane podejście: Podczas konserwacji sprzętu należy sprawdzać powierzchnie, krawędzie i powiązane elementy tarcz szlifierskich pod kątem nieprawidłowego przylegania, uszkodzeń lub miejscowego nagromadzenia materiału. Na podstawie ustaleń można określić, czy należy dostosować warunki pracy lub czy komponenty wymagają konserwacji.
Oceń dedykowane komponenty pod kątem częstej zmiany kolorów
W przypadku linii produkcyjnych, które często przetwarzają przedmieszki o różnych kolorach, niektóre wspólne składniki mogą stać się powtarzającymi się źródłami pozostałościowego zanieczyszczenia.
W zależności od konstrukcji urządzenia można rozważyć zastosowanie dedykowanych pojemników na proszek, sit, elastycznych węży transportowych lub narzędzi czyszczących.
Jeżeli produkty mają szczególnie rygorystyczne wymagania dotyczące zanieczyszczeń krzyżowych, można również ocenić potrzebę stworzenia oddzielnych linii produkcyjnych.
Zalecane podejście: Porównaj częstotliwość zmiany koloru, czas czyszczenia, przejściowe straty proszku, koszty dedykowanych komponentów i wymagania dotyczące akceptacji produktu, aby określić odpowiednią konfigurację dla rzeczywistej produkcji.

Jak sprawdzić skuteczność czyszczenia po zmianie koloru przedmieszki?
Zakończenie czyszczenia sprzętu nie oznacza automatycznie, że proszek z kolejnej partii spełnia wymagania jakościowe produktu.
W przypadku produkcji przedmieszek wielobarwnych zaleca się kontrolowaną operację próbną, etapowe pobieranie próbek i testowanie produktu w celu sprawdzenia, czy resztkowe zanieczyszczenie zostało zredukowane do akceptowalnego poziomu.
Krok 1: Pełne czyszczenie i kontrola sprzętu
Całkowity rozładunek materiału, wyłączenie sprzętu, czyszczenie i kontrola pozostałości materiału zgodnie z ustalonymi procedurami.
Przed ponownym uruchomieniem sprawdź, czy wszystkie usunięte komponenty zostały poprawnie ponownie zainstalowane i czy sprzęt spełnia wymagania dotyczące bezpiecznego uruchamiania.
Krok 2: Przeprowadź kontrolowaną serię próbną
Wprowadź następny kolor przedmieszki do pulweryzatora i zbierz początkowy proszek przejściowy oddzielnie od normalnego materiału produkcyjnego.
Proszku przejściowego, który nie przeszedł wymaganych kontroli jakości, nie należy mieszać bezpośrednio z zaakceptowanymi produktami.
Krok 3: Wykonaj etapowe pobieranie próbek i testowanie
Zbieraj próbki proszku w określonych ilościach produkcyjnych lub w określonych odstępach czasu, aby sprawdzić, czy nie występują cząstki o obcym zabarwieniu, zmiany koloru i odpowiednie wskaźniki jakości receptury.
W przypadku produktów o rygorystycznych wymaganiach kolorystycznych można zastosować odpowiednią metodę pomiaru różnicy kolorów CIELAB. Przygotowanie próbki i warunki pomiaru powinny być ustandaryzowane.
Pozytywny wynik testu koloru nie musi koniecznie oznaczać, że wyeliminowano zanieczyszczenia krzyżowe z udziałem nośników polimerowych, wypełniaczy lub dodatków. Produkty posiadające wymagania dotyczące czystości receptury powinny w stosownych przypadkach zostać poddane dodatkowej weryfikacji.
Krok 4: Ustal, czy można wznowić normalną produkcję
Konkretne kryteria uwalniania, ilości próbek i częstotliwość testów należy określić zgodnie z wymaganiami klienta dotyczącymi produktu.
W przypadku linii produkcyjnych z częstą zmianą kolorów należy rejestrować czas czyszczenia, przejściowe ilości proszku, wyniki badań i miejsca wymagające wielokrotnego czyszczenia.
Porównanie tych zapisów dla różnych partii produkcyjnych może pomóc w ustaleniu, czy procedura zmiany koloru uległa poprawie.
Typowy scenariusz: przejście z przedmieszki czarnej na białą
Przy zmianie przedmieszki czarnej na białą różne wzorce zanieczyszczeń mogą wskazywać na różne źródła pozostałości materiału.
Na przykład, jeśli czarne cząstki nadal pojawiają się sporadycznie po dłuższym okresie eksploatacji, należy sprawdzić obszary, w których materiał jest trudny do usunięcia, zamiast po prostu wydłużać przejściowy czas produkcji.
Porównanie wzorców zanieczyszczeń na różnych etapach może pomóc zawęzić potencjalne przyczyny i zidentyfikować bardziej ukierunkowane środki czyszczenia lub konserwacji.
W jaki sposób Mao Yue pomaga klientom zmniejszyć zanieczyszczenie krzyżowe kolorów podczas proszkowania przedmieszki?
W przypadku producentów przedmieszki, którzy często przełączają się pomiędzy różnymi kolorami, wybór młyna do rozdrabniania powinien uwzględniać coś więcej niż tylko wydajność produkcyjną i wielkość cząstek proszku. Przyczepność materiału, ryzyko pozostałości zanieczyszczeń, dostępność czyszczenia i przejściowe straty proszku są również ważnymi czynnikami.
Dzięki ponad 30-letniemu doświadczeniu w badaniach, rozwoju i produkcji rozdrabniaczy tworzyw sztucznych, Mao Yue pomaga klientom ocenić rozwiązania w zakresie proszkowania do produkcji wielobarwnej poprzez rzeczywiste testy materiałów, wewnętrzną produkcję tarcz i ostrzy szlifierskich oraz pełną ocenę konfiguracji systemu proszkowania.
Zidentyfikuj ryzyko przyczepności materiału i pozostałości poprzez rzeczywiste testy materiałów

Nośniki polimerowe, pigmenty i dodatki w różnych recepturach przedmieszek mogą wpływać na przyczepność i akumulację materiału podczas proszkowania.
Mao Yue przeprowadza próby z użyciem przedmieszek dostarczonych przez klienta, obserwując zmiany temperatury przetwarzania, przyczepność do powierzchni tarczy szlifierskiej i pozostałości materiału w komorze mielenia.
Obserwacje te pomagają zidentyfikować właściwości materiału i warunki pracy, które mogą zwiększać trudności w czyszczeniu podczas zmiany koloru.
W przypadku klientów mających częste wymagania dotyczące zmiany koloru, wykonalność prób zmiany koloru można również omówić w oparciu o konkretne potrzeby. Takie próby można zastosować do obserwacji pozostałości materiału po czyszczeniu i wzorów zanieczyszczeń podczas kolejnej serii produkcyjnej koloru.
Wartość klienta: Przed wyborem sprzętu należy poznać rzeczywiste zachowanie podczas przetwarzania materiału i potencjalne ryzyko pozostałości, co zmniejszy niepewność związaną z oceną przydatności zmiany koloru wyłącznie w oparciu o specyfikacje maszyny.
Własna produkcja tarcz i ostrzy szlifierskich zapewnia wsparcie techniczne dla głównych komponentów
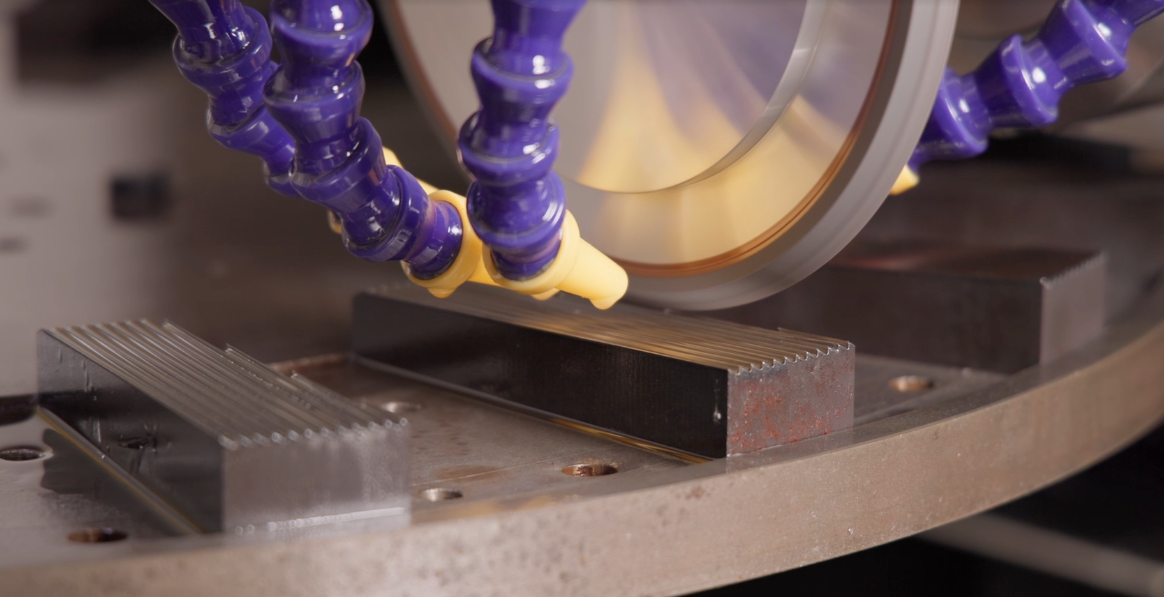
Stan powierzchni tarczy szlifierskiej, miejscowe zużycie i przyczepność materiału mogą wpływać na gromadzenie się proszku i trudności w czyszczeniu.
Mao Yue samodzielnie produkuje tarcze i ostrza szlifierskie, co pozwala na bezpośrednią kontrolę nad geometrią komponentów rdzenia, spójnością obróbki i kontrolą jakości.
Kiedy klienci doświadczają powtarzającego się przylegania materiału lub miejscowego gromadzenia się wokół tarcz szlifierskich, Mao Yue może ocenić strukturę komponentów, stan zużycia i rzeczywiste parametry pracy, aby określić, czy problem jest związany z podstawowymi komponentami.
Na podstawie ustaleń zespół techniczny może ocenić, czy konieczna jest konserwacja, regulacje operacyjne lub dalsza ocena dopasowania komponentów.
Wartość klienta: Uzyskaj dostęp do pomocy technicznej poparte możliwościami własnej produkcji i kontroli komponentów, co zmniejsza ryzyko niepotrzebnej wymiany komponentów, zanim zostanie zidentyfikowana podstawowa przyczyna.
Oceń konfiguracje sprzętu na podstawie wyników testów i wymagań dotyczących zmiany koloru
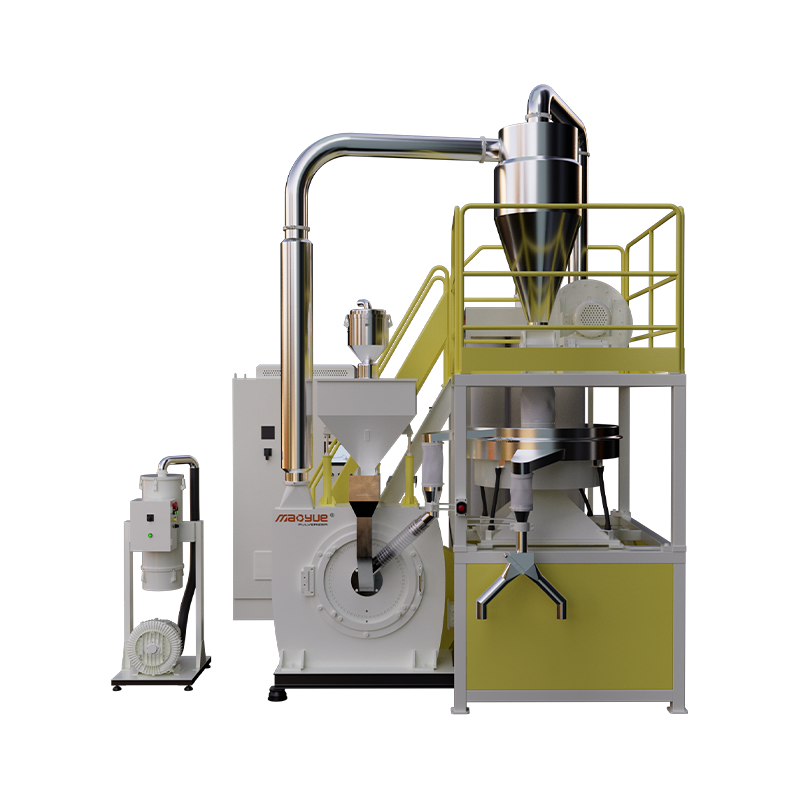
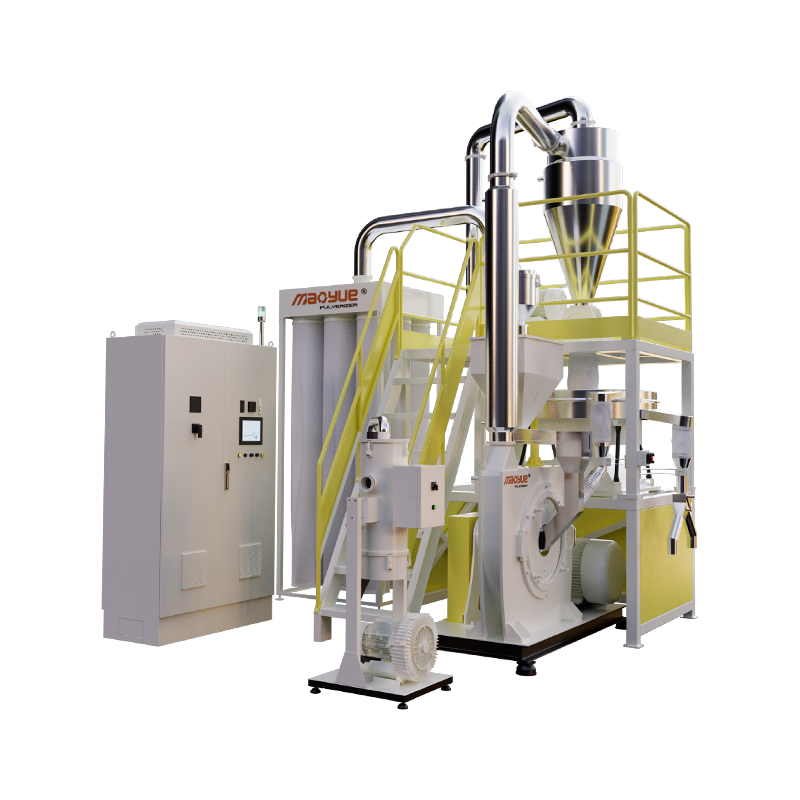
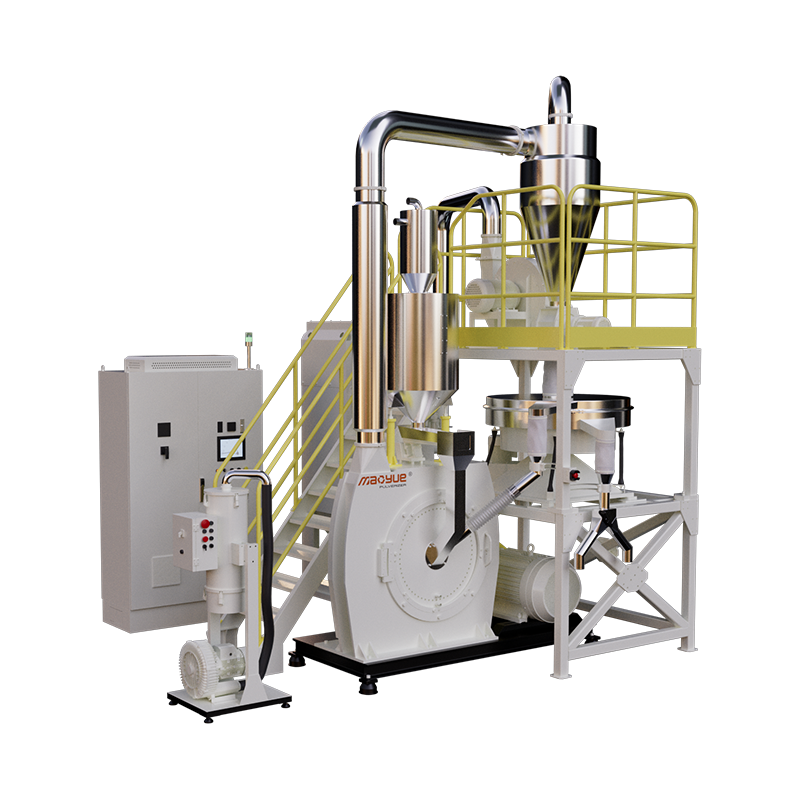
Zanieczyszczenie krzyżowe kolorów może powstać poza komorą mielenia. Dlatego przy wyborze sprzętu należy również wziąć pod uwagę potencjalne pozostałości w systemach transportu, przesiewania i zbierania proszku.
Mao Yue może ocenić opcje konfiguracji sprzętu w oparciu o rzeczywiste wyniki testów materiałów, częstotliwość zmiany koloru i wymagania dotyczące akceptacji produktu.
Wartość klienta: Połącz rzeczywiste badania materiałów z wymaganiami produkcyjnymi, aby zapewnić bardziej ukierunkowaną podstawę doboru sprzętu, kontroli zanieczyszczeń resztkowych, przejściowej redukcji strat proszku i lepszego zarządzania zmianą koloru.
Rzeczywiste ulepszenia należy nadal weryfikować poprzez próby zmiany koloru i zapisy produkcyjne.
Często zadawane pytania dotyczące zanieczyszczeń krzyżowych kolorów koncentratów
Czy rozdrabniacz przedmieszki może całkowicie zapobiec zanieczyszczeniu krzyżowemu kolorów?
W przypadku wspólnych systemów proszkowania nie należy zakładać zerowego zanieczyszczenia krzyżowego bez odpowiedniej weryfikacji. Rzeczywisty poziom zanieczyszczeń resztkowych zależy od właściwości materiału, procedur czyszczenia i konfiguracji sprzętu.
Czy czyszczenie samej komory mielenia wystarczy przy zmianie koloru przedmieszki?
Nie koniecznie. Resztki proszku mogą również pozostać w komponentach zasilających, transportujących, przesiewających i zbierających. Należy sprawdzić całą ścieżkę przepływu materiału.
Czy przejście z przedmieszki czarnej na białą wymaga dokładniejszego czyszczenia?
Na ogół konieczne jest zwrócenie większej uwagi na czyszczenie, ponieważ ciemne pozostałości są łatwiej wykrywane w białym lub jasnym proszku. Jednakże szczegółowe wymagania dotyczące czyszczenia powinny być określone przez standardy jakości produktu.
W jaki sposób można ograniczyć straty proszku podczas zmiany koloru przedmieszki?
Odpady proszku można zmniejszyć poprzez optymalizację sekwencji produkcyjnych, czyszczenie obszarów podatnych na gromadzenie się materiału, oddzielanie proszku przejściowego i ustanowienie jasnych kryteriów uwalniania produktu.
Rzeczywistą poprawę należy zweryfikować poprzez rejestry zmiany koloru i dane z testów.
Wniosek
Ograniczenie zanieczyszczenia krzyżowego kolorów podczas proszkowania przedmieszki wymaga kontrolowania pozostałości materiału w całym systemie proszkowania i weryfikowania skuteczności czyszczenia poprzez etapowe pobieranie próbek i testowanie produktu.
W przypadku linii produkcyjnych z częstą zmianą kolorów przy wyborze sprzętu należy również wziąć pod uwagę dostępność czyszczenia, częstotliwość zmian, przejściowe straty proszku i wymagania dotyczące akceptacji produktu.
Szukasz rozdrabniacza koncentratu odpowiedniego do produkcji wielobarwnej?
Skontaktuj się z Mao Yue z informacjami o materiale przedmieszki, docelowym rozmiarze cząstek, wymaganiach dotyczących wydajności produkcyjnej, częstotliwości zmiany koloru i bieżących wyzwaniach związanych z zanieczyszczeniem.
Nasz zespół techniczny może pomóc w ocenie odpowiednich konfiguracji sprzętu do proszkowania i omówić rzeczywiste opcje testowania materiałów dla Twoich potrzeb produkcyjnych.