中文简体
Podczas proszkowania kolorowych przedmieszek niektórzy producenci mogą stwierdzić, że ich młyny działają normalnie, a ilość zebranego proszku jest mniejsza niż oczekiwano. Część proszku może gromadzić się wewnątrz rurociągów transportowych, przylegać do powierzchni sprzętu lub być przenoszona przez strumień powietrza do dalszego układu zbierania pyłu.
Niewystarczający odbiór proszku nie musi koniecznie oznaczać spadku wydajności młyna. Problem może być związany z rozkładem wielkości cząstek, przepływem powietrza transportowego, separacją cyklonową, elektrycznością statyczną, temperaturą przetwarzania lub warunkami filtracji i rozładowania.
Dla producentów przedmieszek kolorowych ważniejsze jest to, ile odzyskanego proszku spełnia docelową wielkość cząstek i wymagania dotyczące dalszego przetwarzania, a także to, czy wydajność kwalifikowanego proszku może pozostać stabilna.
W tym artykule wyjaśniono sześć typowych przyczyn problemów ze zbieraniem kolorowych przedmieszki w proszku, metody diagnostyczne i wskaźniki odzysku proszku, które kupujący powinni wziąć pod uwagę przy zakupie sprzętu.
https://youtube.com/shorts/Xar9KV6QA28
Jakie są typowe objawy problemów ze zbieraniem kolorowych koncentratów w proszku?
Problemy z pobieraniem proszku występujące na różnych etapach pracy systemu często dają różne objawy.
Objawy te mogą pomóc w określeniu miejsca wystąpienia nieprawidłowości, ale nie mogą bezpośrednio potwierdzić jej przyczyny.
Ponadto proszek, który nie dostanie się do głównego pojemnika zbiorczego, niekoniecznie zostaje utracony. Część drobnego proszku może zostać wychwycona przez odpylacz. To, czy można go zaliczyć do proszku kwalifikowanego, zależy od tego, czy spełnia wymagane specyfikacje jakościowe.
Sześć głównych przyczyn problemów ze zbieraniem kolorowych koncentratów w proszku
Nadmierne drobne cząstki wpływają na separację proszku
Rozkład wielkości cząstek kolorowej przedmieszki w proszku wpływa na sposób poruszania się i rozdzielania cząstek w strumieniu powietrza.
Gdy udział drobnych cząstek jest zbyt wysoki, część proszku może nie zostać skutecznie oddzielona przez separator cyklonowy i zamiast tego może przedostać się wraz ze strumieniem powietrza do dalszego układu odpylania, zwiększając obciążenie filtracyjne.
Luz tarczy szlifierskiej, zużycie tarczy, warunki podawania i skład materiału mogą mieć wpływ na proporcję drobnych cząstek.
Dlatego też trudności w zbieraniu proszku mogą czasami wynikać z niedopasowania rozkładu wielkości cząstek powstających podczas proszkowania i warunków pracy dalszego układu separacji.
Niestabilny lub nieprawidłowo skonfigurowany przepływ powietrza transportowego
Pneumatyczny system przenoszenia transportuje proszek do separatora cyklonowego i dalszych urządzeń zbierających.
Jeżeli prędkość transportu jest niewystarczająca, proszek może osadzać się w poziomych rurociągach i kolankach. Z drugiej strony nadmierny przepływ powietrza może zwiększyć przenoszenie drobnych cząstek i wpłynąć na skuteczność separacji cyklonów.
Układ rurociągów, wyciek powietrza i zmiany oporu filtra mogą również wpływać na stabilność przepływu powietrza.
Poprawa transportu proszku wymaga zrównoważenia wydajności przenoszenia z wydajnością separacji na dalszym etapie, a nie po prostu zwiększania prędkości wentylatora.
Separator cyklonowy nie odpowiada rzeczywistej charakterystyce proszku
Separator cyklonowy wykorzystuje siły odśrodkowe generowane przez wirujący strumień powietrza do oddzielania cząstek od strumienia powietrza.
Jego skuteczność separacji zależy od wielkości cząstek, gęstości cząstek, warunków przepływu powietrza na wlocie, geometrii sprzętu i warunków wyładowywania proszku.
W przypadku proszków stosunkowo drobnych lub o małej gęstości nieodpowiednie warunki pracy mogą pozwolić na przedostanie się większej liczby cząstek do dalszego układu filtracyjnego.
Ponadto wyciek powietrza przez obrotowy zawór śluzy powietrznej, zablokowane wyloty lub nagromadzenie proszku wewnątrz zbiornika mogą zmniejszyć efektywną wydajność zbierania proszku.
Elektryczność statyczna powoduje przyczepność proszku
Podczas proszkowania kolorowej przedmieszki i transportu pneumatycznego tarcie pomiędzy cząstkami oraz pomiędzy cząstkami i powierzchniami sprzętu może generować elektryczność statyczną.
Siły elektrostatyczne mogą powodować przywieranie proszku do rurociągów, separatorów cyklonowych i powierzchni urządzeń zbierających, zwiększając ilość pozostałości materiału i wymagania dotyczące czyszczenia.
Na to zachowanie może mieć wpływ nośnik polimerowy, wielkość cząstek, wilgotność otoczenia i materiały mające kontakt z proszkiem.
Jednakże gromadzenie się proszku nie jest koniecznie spowodowane elektrycznością statyczną. Należy również zbadać związane z temperaturą nieprawidłowości w zakresie przyczepności i przepływu powietrza. W przypadku systemów, w których może występować palna atmosfera pyłowa, ryzyko pożaru i wybuchu pyłu należy ocenić zgodnie z obowiązującymi normami bezpieczeństwa.
Nadmierna temperatura powoduje aglomerację i adhezję proszku
Ciepło tarcia generowane podczas proszkowania może spowodować, że niektóre receptury kolorowych przedmieszek osiągną zakres mięknienia lub kleistości.
Gdy proszek zacznie przylegać lub aglomerować, jego płynność może się zmniejszyć, zwiększając prawdopodobieństwo jego gromadzenia się na kolankach rurociągów, wylotach cyklonu i lejach zbiorczych.
W przypadku preparatów wrażliwych na ciepło wzrost temperatury podczas ciągłej pracy może stopniowo pogarszać problemy z gromadzeniem proszku. Dlatego należy monitorować zarówno temperaturę przetwarzania, jak i stan proszku.
Zatkanie filtra i słabe odprowadzanie proszku
Kiedy na powierzchni filtra gromadzi się nadmierna ilość proszku, czyszczenie strumieniem impulsowym jest niewystarczające lub media filtracyjne są nieodpowiednie, opór filtracji może wzrosnąć i wpłynąć na stabilność przepływu powietrza w systemie.
Tymczasem proszek, który został już oddzielony, może nie zostać prawidłowo wyładowany z powodu mostkowania zbiornika, zablokowania obrotowej śluzy powietrznej lub innych nieprawidłowości w wyładowywaniu.
W takich sytuacjach problem pojawia się na etapie filtracji lub rozładowania. Samo dostosowanie luzu tarczy szlifierskiej lub zwiększenie wydajności młyna nie rozwiąże problemu.
Jak rozpoznać, gdzie gubi się kolorowy koncentrat w proszku?
Przed regulacją młyna lub systemu zbierania proszku ważne jest ustalenie porównywalnych warunków testowania i określenie, gdzie materiał przechodzi w całym systemie.
Należy rozróżnić dwie sytuacje:
-
Zmniejszona wydajność proszkowania: Zmniejsza się ilość faktycznie przetworzonego materiału w jednostce czasu.
-
Niewystarczający odzysk proszku: Materiał dostał się do systemu przetwarzania, ale części proszku nie można prawidłowo odzyskać w wyznaczonych punktach zbiórki.
Problemy te mogą występować jednocześnie, ale ich zidentyfikowanie wymaga zastosowania różnych pomiarów.
Krok 1: Ustal bilans materiałowy w celu śledzenia przepływu proszku
Po określeniu granic badań należy zarejestrować całkowitą masę paszy, proszek zebrany w każdym punkcie skupu, materiał odrzucony z przesiewu oraz mierzalne pozostałości materiału wewnątrz urządzenia.
Pełny bilans materiałowy powinien uwzględniać zmiany stanu zapasów materiałowych w systemie:
Materiał wejściowy = odzyskany proszek Inne zmierzone materiały wyjściowe Rzeczywiste straty materiałowe Wzrost netto zapasów materiałów systemu
Rzeczywiste straty mogą obejmować nie wychwycony pył, wyciekający materiał i inny materiał, którego nie można bezpośrednio odzyskać.
Jeżeli nie wszystkie straty da się zmierzyć bezpośrednio, można je oszacować na podstawie bilansu materiałowego, uwzględniając błędy ważenia i materiał niezmierzony.
W przypadku ciągłych badań produkcyjnych należy zwrócić szczególną uwagę na to, czy ilość materiału zatrzymanego wewnątrz urządzenia jest stała na początku i na końcu badania. W przeciwnym razie normalne zmiany w stanie zapasów systemu mogą zostać błędnie zinterpretowane jako straty proszku.
Krok 2: Sprawdź potencjalne przyczyny na podstawie objawów na miejscu
Celem diagnozy nie jest jednoczesne dostosowanie wszystkich elementów, ale identyfikacja prawdopodobnego źródła problemu ze zbieraniem danych w oparciu o dostępne dowody.
Krok 3: Dostosuj kluczowe zmienne i porównaj wyniki
Po zidentyfikowaniu priorytetowego obszaru kontroli należy zachować jak największą spójność surowca, szybkości podawania i innych warunków pracy oraz korygować jedną główną zmienną na raz.
Na przykład, po dostosowaniu przepływu powietrza transportowego, porównaj poniższe:
-
Czy nagromadzenie proszku wewnątrz rurociągów zmniejszyło się.
-
Czy zmieniły się ilości proszku zebranego przez separator cyklonowy i odpylacz.
-
Czy różnica ciśnień filtra pozostaje stabilna.
-
Czy poprawił się końcowy odzysk kwalifikowanego proszku.
Korektę można uznać za skuteczną z większą pewnością tylko wtedy, gdy zmiany w pozostałościach w systemie, odzysku proszku i odpowiedniej wydajności proszku łącznie potwierdzają poprawę.
W przeciwnym razie regulacja może po prostu przenieść proszek z jednego punktu zbiorczego do drugiego.
Jak zmierzyć skuteczność odzyskiwania proszku
Całkowita ilość zebranego proszku nie odzwierciedla w pełni rzeczywistej wartości produkcyjnej systemu proszkowania kolorowych przedmieszek.
Do oceny sprzętu producenci powinni wziąć pod uwagę pozorną szybkość odzyskiwania proszku, kwalifikowaną szybkość odzyskiwania proszku i kwalifikowaną wydajność proszku w jednostce czasu.
Pozorna szybkość odzyskiwania proszku
Pozorny współczynnik odzysku proszku (%) = Całkowita masa proszku odzyskanego podczas badania ÷ Całkowita masa materiału podanego podczas badania × 100 procent
Na przykład, jeśli do systemu zostanie wprowadzone 100 kg przedmieszki kolorowej, a w wyznaczonych punktach zbiórki zostanie odzyskanych 94 kg proszku, pozorny stopień odzysku wynosi 94%.
Jednak pozostałe 6 kg nie musi zostać całkowicie utracone. Część materiału może pozostać wewnątrz urządzenia, a część może zostać odrzucona podczas przesiewania.
Dlatego też wskaźnik ten należy interpretować łącznie z bilansem rzeczowym.
Kwalifikowany współczynnik odzysku proszku
Stopień odzysku kwalifikowanego proszku (%) = masa odzyskanego proszku spełniająca docelowe specyfikacje ÷ całkowita masa materiału podanego podczas badania × 100 procent
Wskaźnik ten pokazuje, jaka część materiału wejściowego ostatecznie staje się użytecznym proszkiem spełniającym wymagane specyfikacje.
Na przykład w identycznych warunkach testowych każdy z dwóch systemów przetwarza 100 kg przedmieszki kolorowej:
Powyższe liczby są hipotetycznymi przykładami służącymi do wyjaśnienia różnic między tymi wskaźnikami. Nie są to rzeczywiste wyniki testu Maoyue.
Chociaż System A zbiera ogółem więcej proszku, System B wytwarza większą ilość proszku, która spełnia docelowe specyfikacje.
Dlatego też wyższy całkowity stopień odzysku proszku niekoniecznie oznacza lepszą rzeczywistą wydajność produkcji.
Kupujący powinni również sprawdzić, czy odzyskany proszek spełnia wymagane wymagania dotyczące rozkładu wielkości cząstek, płynności i dalszego przetwarzania.
Kwalifikowana wydajność proszku
Kwalifikowana wydajność proszku (kg/h) = masa proszku spełniająca docelowe specyfikacje podczas testu ÷ efektywny czas testowania (h)
Kwalifikowana wydajność proszku odzwierciedla rzeczywistą zdolność produkcyjną sprzętu przy określonym materiale, specyfikacji proszku i warunkach pracy.
Dla klientów planujących ciągłą produkcję ważne jest również określenie, czy kwalifikowana wydajność proszku pozostaje stabilna w różnych okresach eksploatacji.
Na przykład system może osiągnąć wysoką wydajność proszku podczas krótkiego testu, ale jej wydajność może znacznie spaść podczas ciągłej pracy z powodu wzrostu temperatury, zwiększonego oporu filtracji lub problemów z wyładowaniem.
W takich przypadkach krótkoterminowe wyniki testów nie mogą bezpośrednio odzwierciedlać długoterminowych zdolności produkcyjnych.
Porównując różne rozwiązania sprzętowe, kupujący powinni, jeśli to możliwe, stosować spójne surowce, warunki testowania i kwalifikowane kryteria akceptacji proszku, zamiast oceniać wydajność wyłącznie na podstawie pojemności znamionowej lub ilości proszku zebranego podczas pojedynczego testu.
Jak poprawić efektywność zbierania kolorowych koncentratów w proszku
Ulepszenia powinny opierać się na rzeczywistych wynikach diagnostyki, a ich celem jest ograniczenie niepotrzebnego zatrzymywania materiału przy jednoczesnym zachowaniu jakości proszku i stabilnej, kwalifikowanej wydajności proszku.
Ważne jest, aby pamiętać, że te etapy wpływają na siebie nawzajem.
Na przykład zwiększenie przepływu powietrza może zmniejszyć gromadzenie się proszku wewnątrz rurociągów, ale także zwiększyć udział drobnych cząstek przedostających się do odpylacza.
Dlatego też po dokonaniu wszelkich dostosowań należy nadal weryfikować ogólną wydajność odzyskiwania systemu.
Jak kupujący powinni oceniać system proszkowania kolorowych przedmieszek?
Dla producentów planujących instalację lub modernizację linii do proszkowania kolorowych przedmieszek moc silnika i pojemność znamionowa powinny służyć jedynie jako wstępne odniesienia do wyboru sprzętu.
Co ważniejsze, kupujący powinni sprawdzić, czy system może osiągnąć wymaganą wydajność i wydajność odzysku proszku w określonych warunkach materiałowych, docelowych specyfikacjach proszku i ciągłych warunkach pracy.
Przed testowaniem kupujący powinni określić surowiec, docelowy rozmiar cząstek, kwalifikowane kryteria akceptacji proszku, czas trwania testu i wymagania dotyczące wydajności.
W przypadku zakupu kompletnej linii do proszkowania i zbierania proszku kupujący powinni również potwierdzić, czy sprzęt testujący ma konfiguracje przenoszenia, oddzielania i zbierania porównywalne z konfiguracją proponowanej linii produkcyjnej.
Wyniki niezależnego testu rozdrabniacza nie mogą bezpośrednio odzwierciedlać wydajności odzysku całej linii produkcyjnej.
W jaki sposób Mao Yue pomaga klientom ulepszyć kolekcję kolorowych koncentratów w proszku?
Wydajność zbierania kolorowych przedmieszki w proszku zależy nie tylko od separatorów cyklonowych lub odpylaczy, ale także od rozkładu wielkości cząstek, temperatury proszku i charakterystyki przepływu generowanej podczas proszkowania.
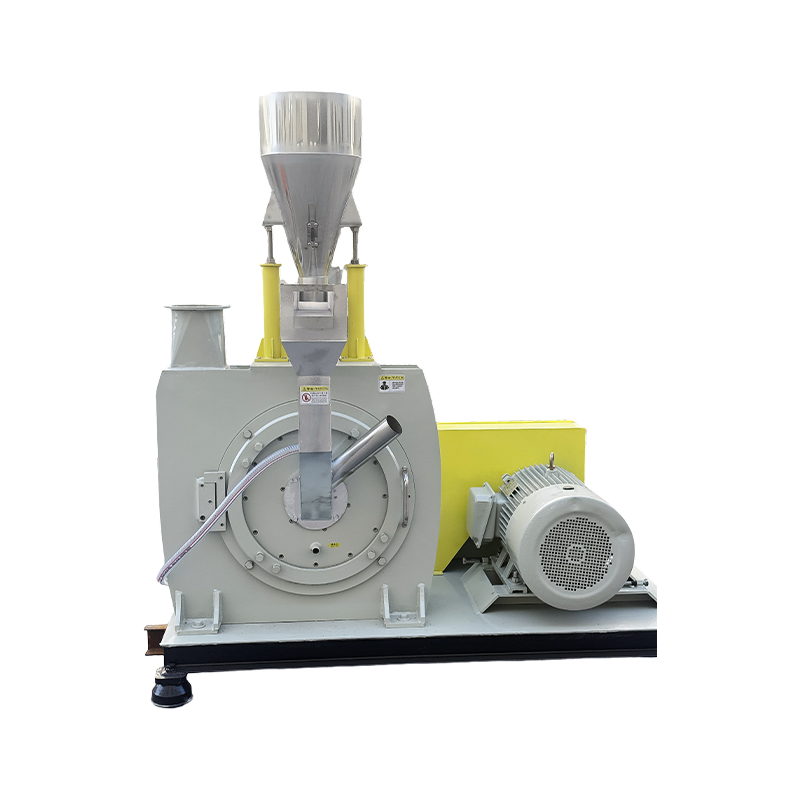
Dlatego też, oceniając projekty proszkowania kolorowych przedmieszek, Mao Yue uwzględnia komponenty mielenia rdzenia, rzeczywistą charakterystykę proszku i konfiguracje dalszego zbierania, aby pomóc klientom zidentyfikować kluczowe warunki wpływające na kwalifikowaną wydajność proszku i jego odzysk.
Własna produkcja tarcz szlifierskich zapewnia jakość proszku i zgodność z systemem zbierania
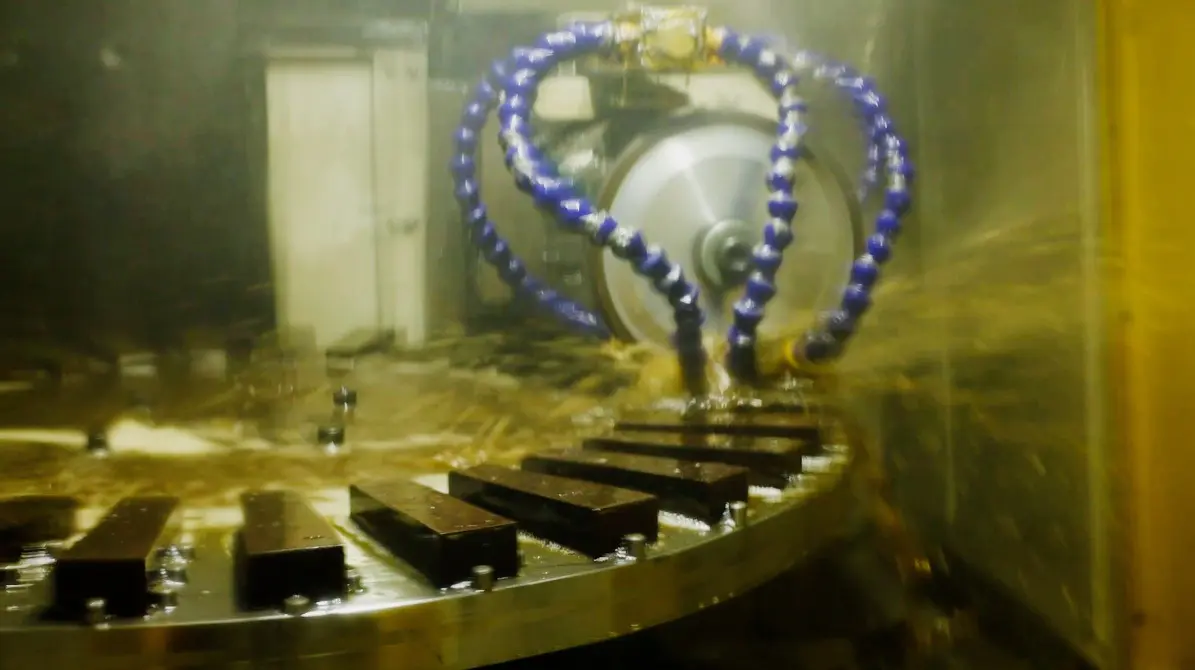
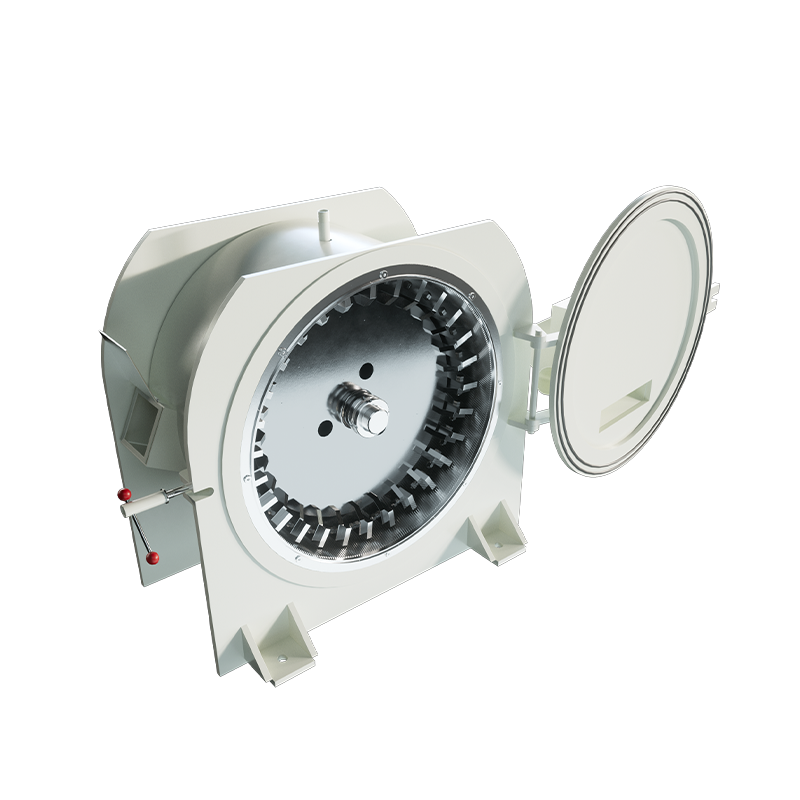
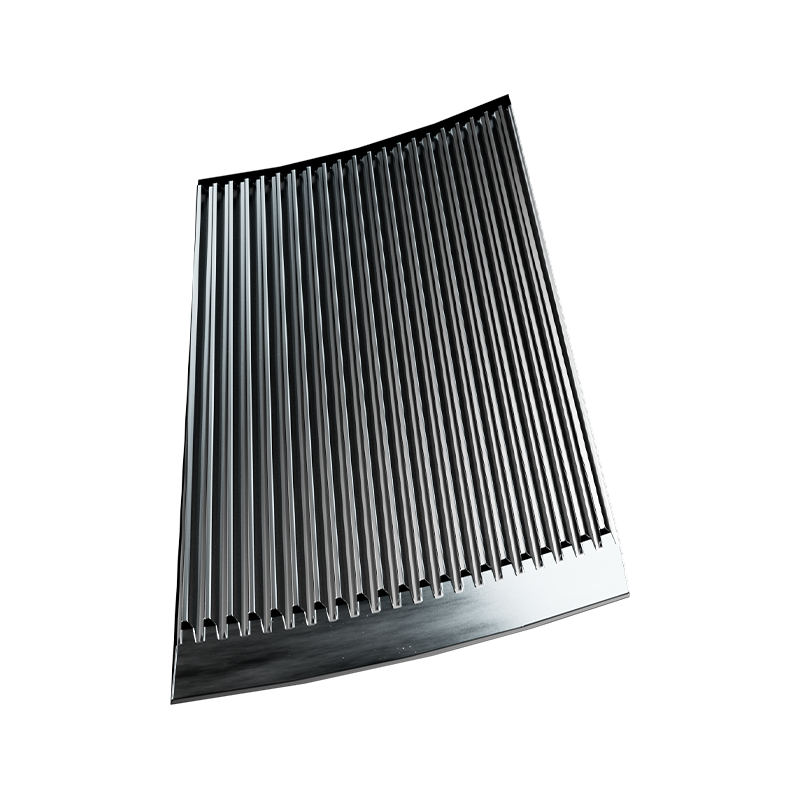
Mao Yue produkuje we własnym zakresie komponenty do proszkowania rdzenia, w tym tarcze i ostrza szlifierskie, a także dysponuje możliwościami precyzyjnej obróbki i kontroli.
Geometria zębów tarczy szlifierskiej, dokładność obróbki, dopasowanie montażowe i stan zużycia mogą mieć wpływ na rzeczywistą wydajność proszkowania.
W przypadku projektów obejmujących nadmierne drobne cząstki lub niestabilny rozkład wielkości cząstek Mao Yue może ocenić, czy luz tarczy szlifierskiej, stan zużycia i zgodność konstrukcyjna mają wpływ na problem, w oparciu o właściwości materiału, konstrukcję tarczy i warunki pracy.
Zaletą własnej produkcji komponentów jest możliwość połączenia produkcji tarcz szlifierskich, kompatybilności części zamiennych i rzeczywistych wymagań w zakresie proszkowania, zapewniając klientom bardziej bezpośrednie wsparcie techniczne i długoterminową pomoc konserwacyjną.
Zintegrowana ocena linii produkcyjnej zmniejsza rozbieżności między proszkowaniem a zbieraniem proszku
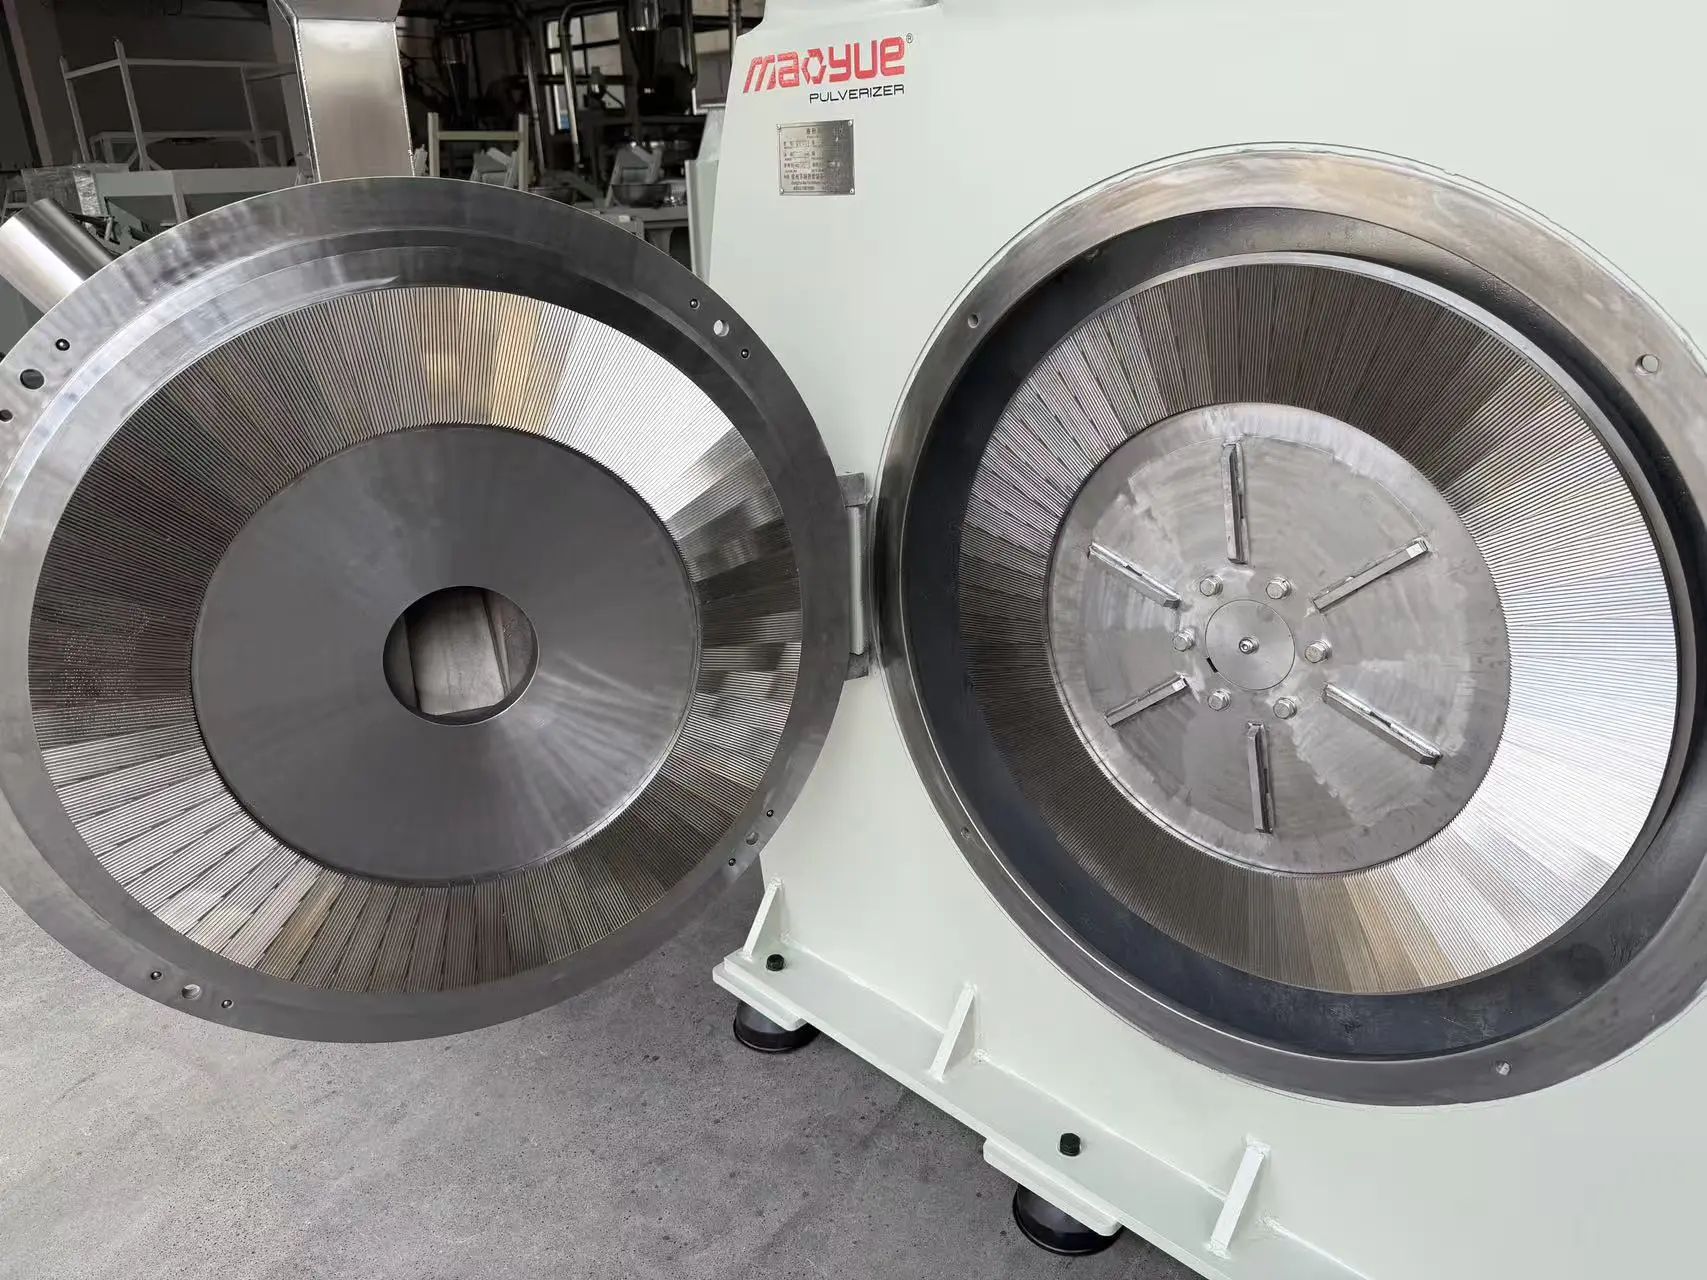
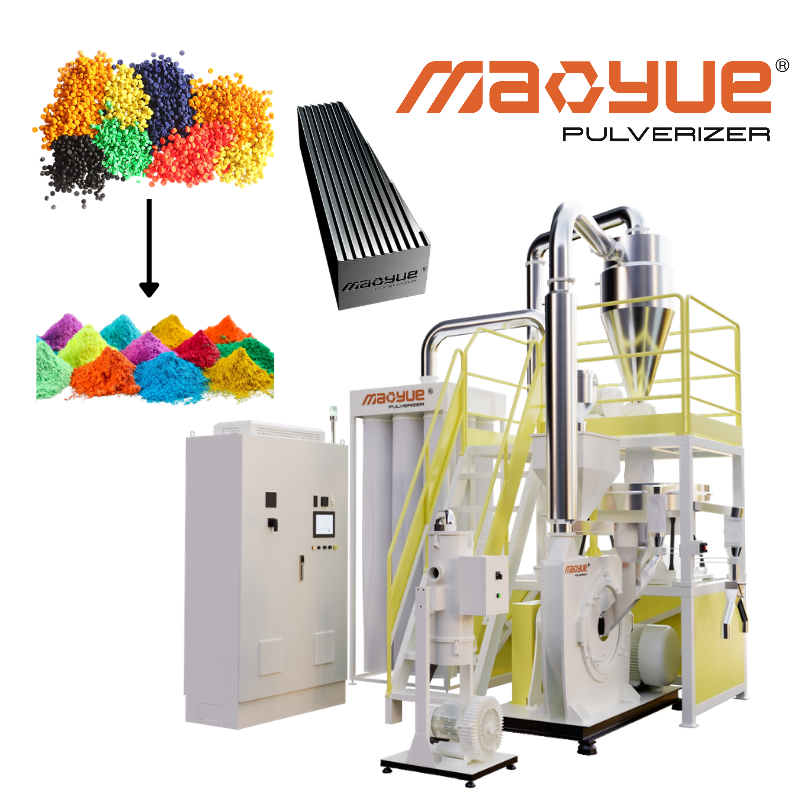
W zależności od wymagań klienta Mao Yue może zapewnić konfiguracje sprzętu obejmujące podawanie, proszkowanie, chłodzenie, transport pneumatyczny, oddzielanie cyklonowe, odsysanie pyłu impulsowo, przesiewanie i wyładunek proszku.
W przypadku projektów, w których występują trudności ze zbieraniem proszku, celem zintegrowanej oceny systemu nie jest po prostu dodanie większej liczby urządzeń do zbierania.
Zamiast tego należy określić, czy proszek wytwarzany podczas proszkowania może być w sposób spójny transportowany, oddzielany i odprowadzany przez dalszy system.
Oceniając młyn i dalsze urządzenia zbierające jako zintegrowany system, klienci mogą lepiej określić, czy potrzebne są ulepszenia w procesie proszkowania, konfiguracji transportu i separacji, czy też warunkach filtracji i tłoczenia.
W przypadku nowych linii produkcyjnych podejście polegające na dopasowaniu systemu pomaga zidentyfikować potencjalne problemy na etapie zakupu.
W przypadku modernizacji istniejących linii produkcyjnych pomaga określić bardziej ukierunkowane środki ulepszeń.
Rzeczywiste testy materiałów weryfikują kwalifikowaną wydajność proszku i wydajność odzyskiwania
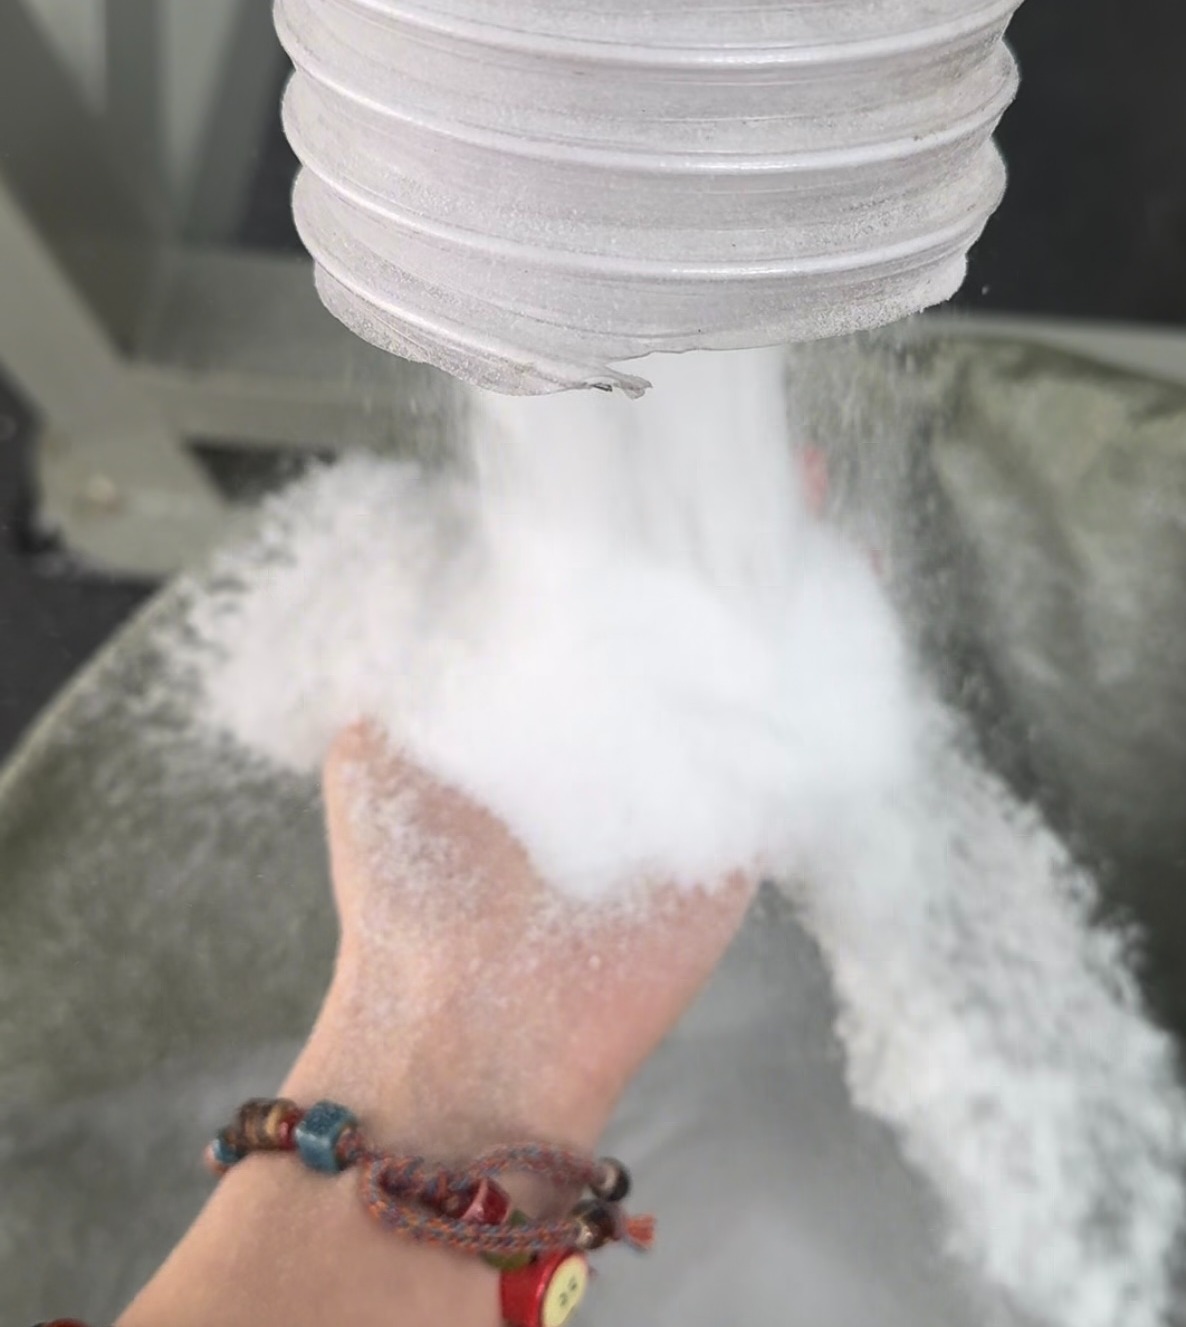
Różne receptury kolorowych przedmieszek mogą różnić się twardością, właściwościami termicznymi, płynnością i tendencją do przylegania.
Nawet jeśli docelowy rozmiar oczek jest identyczny, nie można zakładać, że ich wydajność proszkowania i zbierania jest taka sama.
Mao Yue wspiera próby proszkowania przy użyciu rzeczywistych materiałów klientów i może ocenić rozkład wielkości cząstek, temperaturę przetwarzania, rzeczywistą przepustowość i ciągłą wydajność operacyjną zgodnie z dostępnym sprzętem testującym i warunkami pomiaru.
W przypadku projektów zakupowych, w których głównym problemem jest odzysk proszku, badania powinny wykraczać poza określenie, czy materiał można sproszkować.
Ważniejszą kwestią jest to, ile kwalifikowanego proszku można w sposób ciągły wyprodukować i odzyskać.
Pomiary takie jak proszek zebrany w poszczególnych punktach zbiórki, pozostałości w systemie i warunki filtracji powinny zależeć od możliwości rzeczywistej konfiguracji testowej.
W przypadku wskaźników wydajności kompletnej linii produkcyjnej, których nie można bezpośrednio zweryfikować za pomocą niezależnych testów rozdrabniacza, konieczna jest dalsza ocena w oparciu o proponowaną konfigurację linii produkcyjnej.
Definiując warunki testowania, mierzalne wskaźniki wydajności i wymagania akceptacji, Maoyue pomaga klientom podejmować bardziej świadome decyzje dotyczące zakupu sprzętu, zamiast polegać wyłącznie na wydajności znamionowej lub specyfikacjach modelu sprzętu.
Często zadawane pytania dotyczące kolekcji proszków Color Masterbatch
Czy zwiększenie prędkości wentylatora może poprawić zbieranie proszku?
Nie koniecznie.
Zwiększanie przepływu powietrza może zmniejszyć osadzanie się proszku wewnątrz rurociągów transportowych, ale może również zwiększyć przenoszenie drobnych cząstek lub spowodować, że cyklonowy separator będzie działał poza odpowiednimi warunkami.
Korekty przepływu powietrza powinny opierać się na rzeczywistych pomiarach.
Czy wymiana tarcz szlifierskich może rozwiązać problemy związane ze zbieraniem kolorowych koncentratów w proszku?
Wymiana lub regulacja tarcz szlifierskich może poprawić zbieranie proszku tylko wtedy, gdy potwierdzony zostanie stan tarczy lub parametry proszkowania.
Jeśli główną przyczyną jest nieodpowiedni separator cyklonowy, nieprawidłowy przepływ powietrza lub zatkanie filtra, sama wymiana tarcz szlifierskich może nie poprawić wydajności zbierania.
Dlaczego wydajność kwalifikowanego proszku może pozostać niska nawet wtedy, gdy całkowity współczynnik odzysku proszku jest wysoki?
Ponieważ nie cały odzyskany proszek koniecznie spełnia wymagania dotyczące docelowej wielkości cząstek i dalszych zastosowań.
Niektóre proszki mogą być zbyt drobne, zbyt grube lub zbrylone.
Dlatego też całkowitą ilość odzyskanego proszku, proporcję kwalifikowanego proszku i ilość kwalifikowanego proszku należy mierzyć oddzielnie.
Wniosek: Odzysk proszku zależy od kompatybilności całego systemu proszkowania
Problemy ze zbieraniem kolorowych przedmieszki w proszku mogą obejmować wiele etapów, w tym proszkowanie, transportowanie, oddzielanie, filtrację i wyładunek.
Identyfikacja źródła problemu poprzez analizę bilansu materiałowego i dane operacyjne na miejscu pomaga producentom wdrożyć bardziej ukierunkowane ulepszenia.
Dla nabywców sprzętu kwalifikowana wydajność proszku, kwalifikowana szybkość odzyskiwania proszku i ciągła stabilność działania zapewniają bardziej znaczącą ocenę przydatności systemu niż sama pojemność znamionowa.
Masz problem ze zebraniem kolorowego koncentratu w proszku? Skontaktuj się z Mao Yue do oceny systemu rozdrabniania i zbierania
Jeśli na Twojej linii do proszkowania kolorowych przedmieszek gromadzi się proszek w rurociągach, występują trudności w zbieraniu drobnego proszku lub niewystarczająca wydajność wykwalifikowanego proszku, prosimy o udostępnienie Mao Yue rodzaju surowca, docelowej wielkości cząstek, wymaganej wydajności i informacji o istniejącym sprzęcie.
Zespół inżynierów Mao Yue może pomóc w ocenie odpowiednich konfiguracji rozdrabniacza, systemów zbierania proszku i rzeczywistych planów testowania materiałów w oparciu o Twoje wymagania produkcyjne.