中文简体
Jakość produktów formowanych rotacyjnie zależy nie tylko od surowca polietylenowego, ale także od wielkości cząstek proszku, rozkładu wielkości cząstek, płynności i rzeczywistych warunków przetwarzania.
Dla producentów zajmujących się formowaniem rotacyjnym rozdrobnienie materiału PE do docelowego rozmiaru oczek nie musi koniecznie oznaczać, że powstały proszek nadaje się do produkcji. Nadmierny udział grubych cząstek, zmiany w rozkładzie wielkości cząstek lub wzrost temperatury podczas ciągłej pracy mogą mieć wpływ na wydajność dalszego przetwarzania.
Jak zatem wyprodukować proszek PE odpowiedni do formowania rotacyjnego?
Kluczem jest dopasowanie właściwości surowca, sprzętu do proszkowania, metody chłodzenia, warunków przesiewania i wymagań kontroli gotowego proszku, a nie po prostu dążenie do drobniejszego proszku.
W tym artykule wyjaśniono proces produkcji proszku PE do formowania rotacyjnego, kluczowe czynniki przy wyborze rozdrabniacza, metody weryfikacji jakości proszku oraz sposób, w jaki Mao Yue pomaga klientom ocenić odpowiednie rozwiązania w zakresie proszkowania PE poprzez faktyczne testowanie materiałów i wewnętrzną produkcję głównych komponentów.
Co sprawia, że proszek PE nadaje się do formowania rotacyjnego?
Formowanie rotacyjne to proces, w którym podgrzana forma obraca się, dzięki czemu tworzywo sztuczne stopniowo topi się i pokrywa wewnętrzną powierzchnię formy. W przypadku wielu zastosowań formowania rotacyjnego polietylen należy sproszkować na proszek odpowiedni do późniejszego przetwarzania.
Proszek PE do formowania rotacyjnego należy oceniać na podstawie gatunku żywicy, struktury produktu i procesu formowania. Kluczowe czynniki obejmują:
-
Docelowa wielkość cząstek: Proszek musi spełniać wymagania dotyczące rozdrobnienia dla konkretnego zastosowania formowania rotacyjnego.
-
Rozkład wielkości cząstek: Oprócz średniej wielkości cząstek należy wziąć pod uwagę proporcje cząstek grubych, drobnych i cząstek spoza zakresu docelowego.
-
Płynność proszku: Kształt cząstek i proporcja drobnych cząstek mogą wpływać na sposób przemieszczania się proszku i jego rozprowadzania wewnątrz formy.
-
Stabilność temperatury: Wzrost temperatury podczas proszkowania powinien być odpowiednio kontrolowany, aby zmniejszyć ryzyko zmiękczenia, przylegania i aglomeracji materiału.
-
Spójność między partiami: Różne partie produkcyjne powinny utrzymywać w miarę spójne specyfikacje proszku i charakterystyki przetwarzania.
W przypadku niektórych zastosowań formowania rotacyjnego PE zakresem odniesienia może być siatka 20–40. Nie jest to jednak standard uniwersalny dla każdego produktu. Rzeczywisty cel należy określić na podstawie właściwości surowca, struktury produktu i procesu formowania rotacyjnego.
Dlatego odpowiedni proszek do formowania rotacyjnego PE musi nie tylko spełniać docelowe rozdrobnienie, ale także przejść kontrolę wielkości cząstek i, jeśli to konieczne, rzeczywiste próby formowania w celu sprawdzenia, czy spełnia wymagania produkcyjne.
Jaki jest proces produkcji proszku do formowania rotacyjnego PE?
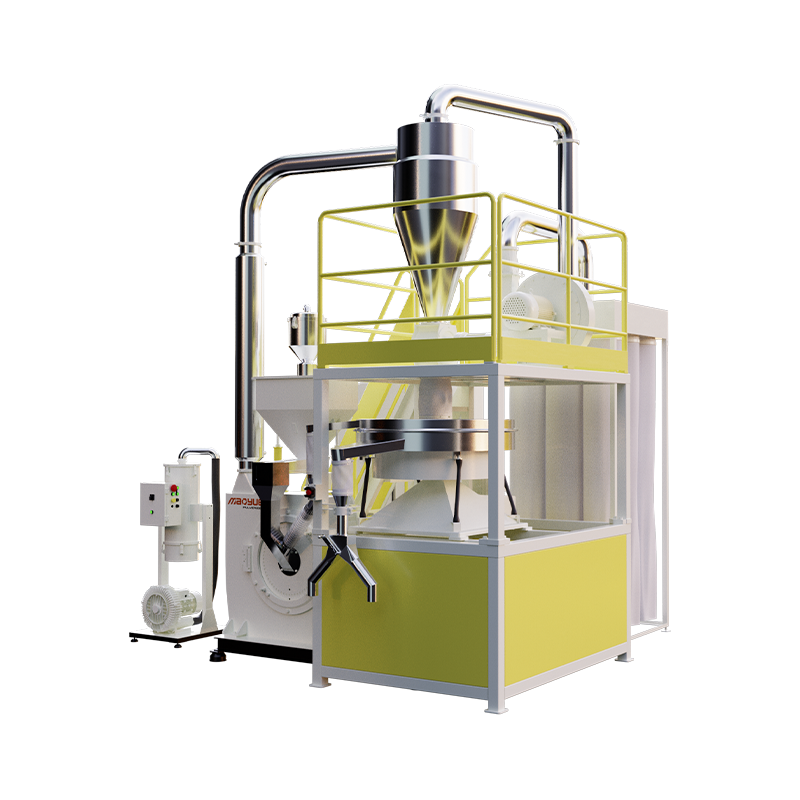
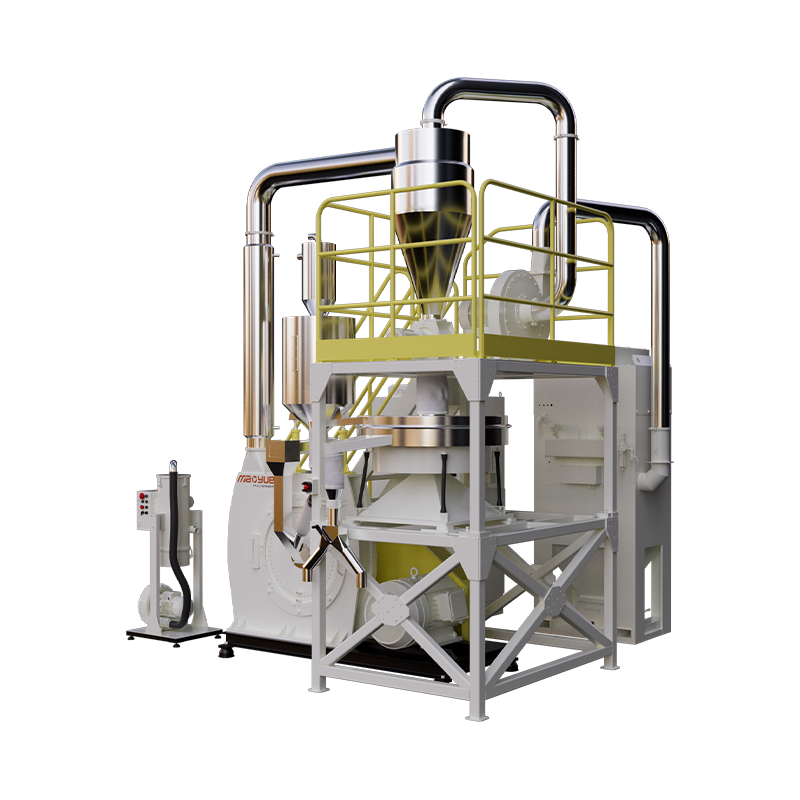
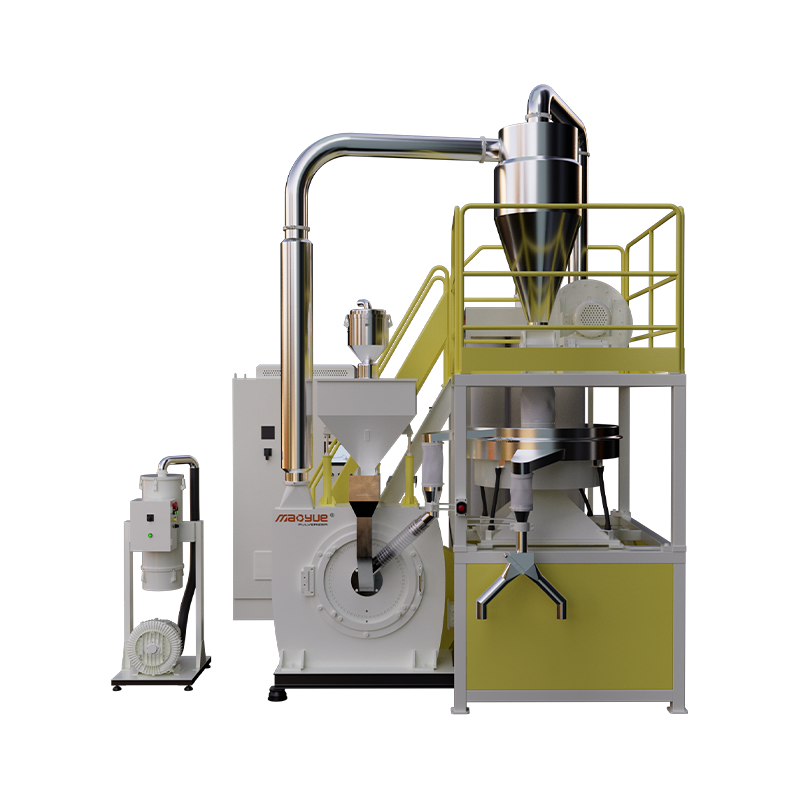
Produkcja proszku do formowania rotacyjnego PE zazwyczaj obejmuje ocenę surowców, podawanie, proszkowanie, chłodzenie, przesiewanie, zbieranie proszku i kontrolę gotowego produktu.
Typowy proces produkcyjny to:
Ocena surowca PE → Karmienie → Rozpylanie → Chłodzenie → Przesiewanie → Zbieranie proszku → Kontrola gotowego proszku
Każdy etap służy innemu celowi.
Ocena surowca: Potwierdź rodzaj materiału PE, gatunek żywicy, wielkość surowca i specyfikacje docelowego proszku, aby ułatwić wybór sprzętu i ocenę procesu.
Podawanie: Kontroluj stan i szybkość materiału wchodzącego do rozdrabniacza zgodnie z wymaganiami sprzętu, aby zmniejszyć wpływ wahań podawania na produkcję.
Proszkowanie: Użyj podstawowych elementów roboczych, takich jak tarcze i ostrza szlifierskie, aby przetworzyć materiał PE do docelowego zakresu wielkości proszku.
Chłodzenie: Pomoc kontrolować ciepło wytwarzane podczas proszkowania . Konfiguracja chłodzenia powinna odpowiadać właściwościom materiału i wymaganiom operacyjnym sprzętu.
Przesiewanie: Oddziela proszek spełniający określone wymagania przesiewania od cząstek wymagających dalszej obróbki, redukując w gotowym produkcie udział cząstek poza specyfikacją.
Zbieranie proszku: Przenoś i zbieraj zakwalifikowany proszek, eliminując kurz, wycieki i straty materiału.
Kontrola gotowego proszku: Sprawdź, czy proszek spełnia wcześniej określone specyfikacje i zweryfikuj inne kluczowe parametry zgodnie z wymaganiami klienta.
Cała linia produkcyjna musi zachować równowagę pomiędzy mocami przerobowymi poszczególnych etapów. Na przykład, jeśli system przesiewania lub zbierania nie jest w stanie obsłużyć materiału wyjściowego rozdrabniacza, ogólna produkcja może być ograniczona, nawet jeśli główna maszyna ma wystarczającą zdolność przerobową.
Jak wybrać system proszkowania do produkcji proszku PE do formowania rotacyjnego
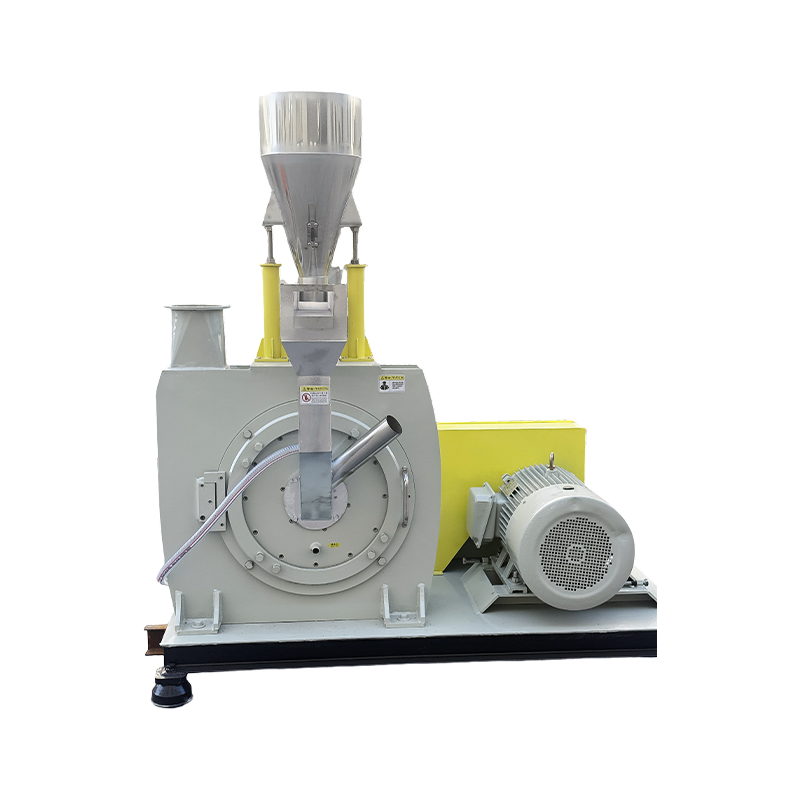
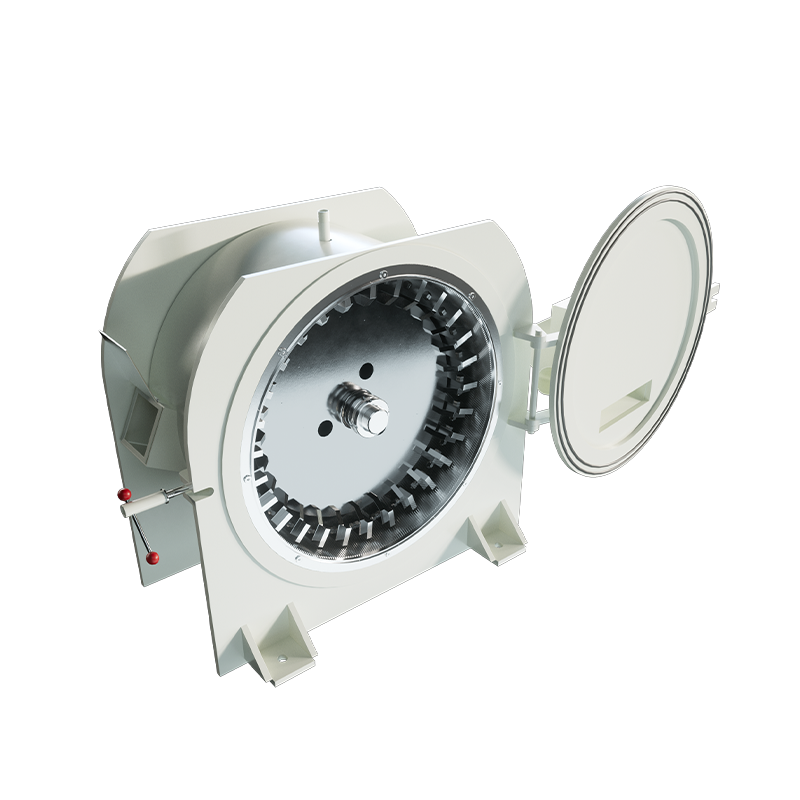
Rozdrabniacz tworzyw sztucznych jest podstawowym elementem wyposażenia w produkcji proszku PE do formowania rotacyjnego. Wybierając system, producenci powinni wziąć pod uwagę nie tylko moc silnika i pojemność znamionową. Należy również ocenić jakość komponentów rdzenia, regulację szczeliny szlifierskiej oraz zdolność całego systemu do spełnienia docelowych specyfikacji proszku i wymagań produkcyjnych.
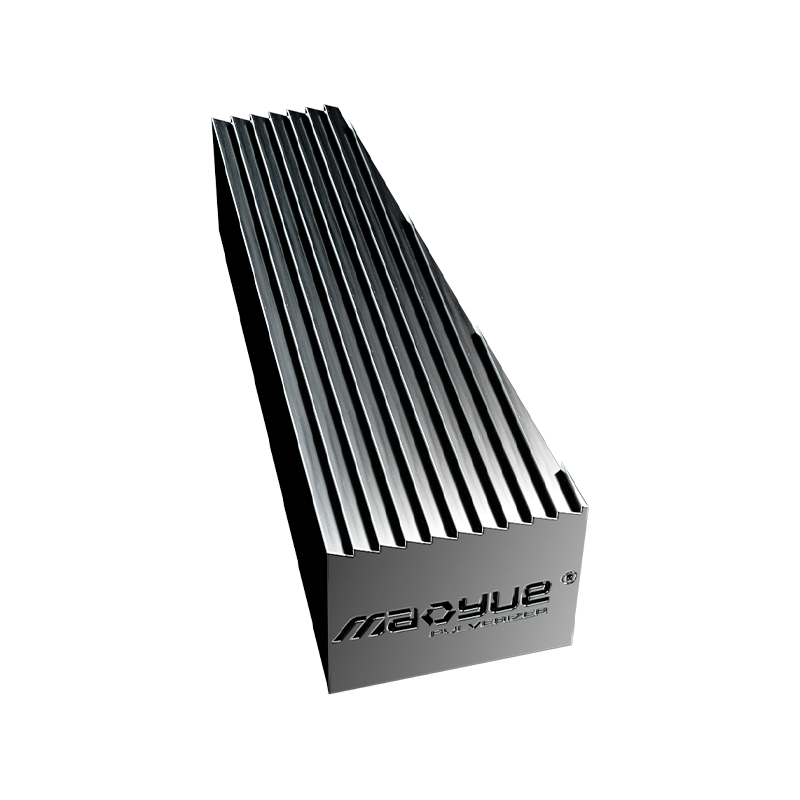
Warunki pracy tarcz i ostrzy szlifierskich

Geometria robocza, dokładność obróbki oraz stan zużycia tarcz i ostrzy szlifierskich mają wpływ na proces proszkowania. W miarę zużywania się tych elementów ich rzeczywiste warunki pracy mogą się zmieniać, co może mieć wpływ na proszek wielkość cząstek i wyjście.
Regulowana szczelina szlifowania

Szczelina szlifierska musi być dopasowana do właściwości surowca i specyfikacji docelowego proszku.
Odpowiednie ustawienie szczeliny pomaga zrównoważyć docelową dokładność, wydajność produkcji i warunki pracy sprzętu. W przypadku produkcji długoterminowej producenci powinni również rozważyć, czy szczelina może pozostać stabilna i czy po konserwacji można przywrócić odpowiednie warunki pracy.
Oceń konfigurację chłodzenia i wymagania dotyczące ciągłej pracy

Wydajność chłodzenia należy ocenić na podstawie właściwości surowca, docelowego stopnia rozdrobnienia, obciążenia proszkowego i oczekiwanego czasu pracy. Wybrana konfiguracja chłodzenia musi być w stanie spełnić zamierzone wymagania produkcyjne.
Sprawdź ogólną kompatybilność systemu

Znamionowa wydajność sprzętu niekoniecznie jest równa rzeczywistej wydajności podczas przetwarzania określonego materiału do określonego stopnia rozdrobnienia.
Oceniając sprzęt, należy wyjaśnić rodzaj surowca, docelowe rozdrobnienie, warunki pracy i sprzęt pomocniczy powiązany z podaną wydajnością. Jeśli linia produkcyjna obejmuje systemy podawania, przesiewania, przenoszenia i zbierania proszku, należy również sprawdzić zdolność przerobową każdego etapu.
Odpowiedni system proszkowania PE powinien zostać wybrany w oparciu o rzeczywiste cele produkcyjne, a nie poprzez porównanie samej mocy silnika lub modeli maszyn.
Jak sprawdzić jakość proszku PE i stabilność produkcji
Podstawowym celem etapu proszkowania jest doprowadzenie surowca do docelowych specyfikacji proszku, przy jednoczesnym monitorowaniu procesu pod kątem odchyleń.
W rzeczywistej produkcji jakość proszku i stabilność produkcji można ocenić na trzy sposoby.
Najpierw sprawdź, czy rozkład wielkości cząstek spełnia wymagania.
Przetestuj proporcje cząstek w różnych zakresach wielkości zgodnie z wcześniej określonymi specyfikacjami produktu, aby określić, czy gotowy proszek spełnia wymagania docelowe.
Po drugie, porównaj wyniki kontroli z różnych okresów produkcji.
Jeżeli rozkład wielkości cząstek zmienia się stale w podobnych warunkach produkcji, potrzebne są dalsze kontrole stanu sprzętu i parametrów operacyjnych, aby określić, czy proces odbiega od zamierzonego stanu.
Po trzecie, przeanalizuj nieprawidłowości wraz z warunkami wyjściowymi i operacyjnymi.
Jeśli proszek stopniowo staje się grubsze, podczas gdy wydajność maleje lub jeśli warunki pracy sprzętu ulegną zmianie, sprawdź tarcze i ostrza szlifierskie, szczelinę szlifierską i warunki podawania.
Połączenie wyników kontroli proszku z zapisami działania sprzętu zapewnia bardziej wiarygodną podstawę do podjęcia decyzji, czy konieczne są dostosowania procesu lub konserwacja sprzętu, zamiast polegać na jednym wyniku testu.
Jak kontrolować wzrost temperatury i zmniejszać aglomerację proszku PE
System chłodzenia należy ocenić pod kątem charakterystyki surowca, docelowych specyfikacji proszku, obciążenia sprzętu i wymagań dotyczących ciągłej pracy. Chłodzenie powietrzem lub kombinowane chłodzenie powietrzem i wodą należy wybrać w zależności od rzeczywistych warunków przetwarzania, a nie samego modelu maszyny.
Gdy wytworzone ciepło przekracza zdolność odprowadzania ciepła przez system, temperatura materiału może stopniowo rosnąć. Jeśli PE zmięknie lub stanie się lepki, może wystąpić aglomeracja proszku, zmniejszona płynność lub zmiany w wydajności produkcyjnej.
Kontrolowanie tego ryzyka wymaga oceny warunków przetwarzania, wydajności chłodzenia i rzeczywistej wydajności operacyjnej.
Warunki sproszkowania i przetwarzania
Szybkość podawania, docelowy stopień rozdrobnienia i obciążenie sprzętu wpływają na wytwarzanie ciepła podczas proszkowania.
Jeśli prędkość podawania zostanie zwiększona lub celem będzie drobniejszy proszek bez jednoczesnej oceny zdolności rozpraszania ciepła, warunki pracy sprzętu mogą stać się niestabilne. Dlatego parametry operacyjne należy dostosować do rzeczywistych celów materiałowych i produkcyjnych.
Układ chłodzenia i zdolność odprowadzania ciepła
Chłodzenie powietrzem pomaga usunąć ciepło powstające podczas proszkowania. Przy odpowiednio zaprojektowanym systemie chłodzenie wodą może zapewnić dodatkowe odprowadzanie ciepła.
Rzeczywista wydajność połączonego układu chłodzenia powietrzem i wodą zależy od konstrukcji sprzętu, warunków chłodzenia, właściwości surowców i obciążenia roboczego.
Ciągła wydajność operacyjna
Rozdrabniacz pracujący normalnie podczas krótkiej próby niekoniecznie utrzymuje te same warunki przetwarzania podczas przedłużonej produkcji.
W przypadku projektów związanych z produkcją ciągłą czas działania, zmiany temperatury, aglomerację proszku i wydajność należy oceniać łącznie, aby określić, czy sprzęt może stale spełniać wymagania produkcyjne.
Należy również pamiętać, że aglomeracja nie zawsze jest spowodowana wyłącznie niewystarczającym chłodzeniem. Charakterystyka surowców, warunki podawania i parametry proszkowania mogą również mieć znaczenie. Jeśli wystąpi aglomeracja, przed podjęciem decyzji o dostosowaniu warunków pracy lub ponownej ocenie konfiguracji systemu należy określić, gdzie pojawia się problem.
W jaki sposób Mao Yue pomaga klientom produkować proszek PE do formowania rotacyjnego?
Dla Mao Yue projekt rozdrabniacza do formowania rotacyjnego PE nie polega jedynie na dostawie maszyny. Celem jest ocena odpowiedniego rozwiązania w zakresie proszkowania w oparciu o surowiec klienta, docelowe specyfikacje proszku i wymagania wyjściowe.
Nasze podejście koncentruje się na trzech kluczowych obszarach.
Rzeczywiste testowanie materiałów: wybór sprzętu podstawowego na podstawie rzeczywistych warunków przetwarzania
Różne materiały PE mogą wykazywać różne właściwości technologiczne. Rzeczywistych wyników proszkowania nie można w pełni określić na podstawie samej nazwy żywicy, mocy silnika ani wydajności teoretycznej.
Mao Yue może przeprowadzić rzeczywiste testy materiałowe przy użyciu surowców dostarczonych przez klienta i ocenić rozwiązanie sprzętowe zgodnie z docelowym rozmiarem cząstek, oczekiwaną wydajnością i wymaganiami produkcyjnymi.
Testowanie może koncentrować się na następujących obszarach:
-
Kontrola proszku: Rejestrowanie wyników testów w oparciu o specyfikacje określone przez klienta w celu wsparcia konfiguracji sprzętu i oceny procesu.
-
Zdolność produkcyjna: Rejestruje rzeczywistą wydajność podczas przetwarzania określonego materiału do docelowej próby, zapewniając punkt odniesienia przy wyborze sprzętu.
-
Zmiany temperatury: Monitoruj wzrost temperatury podczas proszkowania, aby ocenić, czy konfiguracja chłodzenia i warunki pracy są odpowiednie.
-
Wydajność operacyjna: Oceń stan proszku i wydajność sprzętu, aby zidentyfikować parametry przetwarzania, które wymagają dalszej regulacji lub weryfikacji.
Wyniki testów pomagają klientom zrozumieć jakość proszku, rzeczywistą wydajność i zmiany temperatury dla konkretnego materiału PE w określonych warunkach przetwarzania. Mogą również pomóc w identyfikacji ryzyk produkcyjnych wymagających dalszej weryfikacji.
Wyniki testów materiałów nie zastępują jednak długoterminowej weryfikacji ciągłego działania ani rzeczywistych prób formowania rotacyjnego.
Własna produkcja tarcz i ostrzy szlifierskich: zastosowanie produkcji podstawowych komponentów do zarządzania wydajnością proszkowania

Mao Yue produkuje własne tarcze i ostrza szlifierskie, wykorzystując procesy obróbki i kontroli w celu kontrolowania krytycznej geometrii roboczej i dokładności wymiarowej.
Podczas długotrwałej produkcji wartość podstawowych komponentów polega nie tylko na ich początkowej dokładności obróbki, ale także na możliwości ich kontroli i konserwacji zgodnie z ich rzeczywistym stanem zużycia.
W przypadku zmiany wielkości cząstek proszku lub wydajności można sprawdzić stan pracy tarcz i ostrzy szlifierskich, szczelinę szlifierską oraz odpowiednie zapisy operacyjne, aby określić, czy konieczna jest konserwacja lub regulacja. Zapewnia to bardziej świadomą podstawę do podejmowania decyzji dotyczących konserwacji niż poleganie wyłącznie na twardości ostrza lub ustalonych odstępach czasu między wymianami.
Kompletna konfiguracja systemu: dopasowanie każdego etapu przetwarzania do wymagań produkcyjnych
Produkcja proszku PE do formowania rotacyjnego obejmuje podawanie, proszkowanie, chłodzenie, przesiewanie, transportowanie i zbieranie proszku. Różne projekty mają różne surowce, specyfikacje docelowe, wymagania wyjściowe i harmonogramy operacyjne, więc konfiguracje systemów również mogą się różnić.
Dla każdego projektu Mao Yue może ocenić:
-
Czy wydajność rozdrabniacza odpowiada docelowej wydajności.
-
Czy konfiguracja chłodzenia odpowiada właściwościom surowca i ciągłym wymaganiom operacyjnym.
-
Czy zdolność przesiewania spełnia docelowe specyfikacje proszku.
-
Czy systemy przenoszenia i zbierania są w stanie obsłużyć oczekiwaną wydajność produkcyjną.
Naszym celem nie jest zapewnienie każdemu klientowi identycznej konfiguracji. Zamiast tego oceniamy, jak różne etapy współdziałają w rzeczywistych warunkach przetwarzania, aby pomóc klientom w wyborze sprzętu i zaplanowaniu linii produkcyjnych.
Znajdź odpowiednie rozwiązanie w zakresie proszkowania dla swojej produkcji proszku PE do formowania rotacyjnego
Jeśli planujesz nową linię do produkcji proszku do formowania rotacyjnego PE lub w istniejącym sprzęcie występują problemy, takie jak niespójna wielkość cząstek, nadmierne gruboziarniste cząstki, wzrost temperatury, aglomeracja proszku lub niższa niż oczekiwana wydajność, skontaktuj się z Mao Yue w celu oceny technicznej.
Podziel się rodzajem materiału PE, docelowymi specyfikacjami proszku, oczekiwaną wydajnością i bieżącymi wyzwaniami produkcyjnymi. Jeżeli niektóre parametry nie zostały jeszcze określone, nadal możesz podać dostępne informacje. Następnie możemy omówić testowanie materiałów i wybór sprzętu w oparciu o rzeczywiste wymagania produkcyjne.
Często zadawane pytania: Często zadawane pytania dotyczące produkcji proszku do formowania rotacyjnego PE
Jaki rozmiar oczek jest zwykle wymagany w przypadku proszku do formowania rotacyjnego PE?
Nie ma jednego rozmiaru siatki odpowiedniego dla każdego zastosowania formowania rotacyjnego. Zakres oczek 20–40 może służyć jako odniesienie dla niektórych proszków PE do formowania rotacyjnego. Rzeczywiste wymagania należy określić w zależności od gatunku żywicy, struktury produktu i procesu formowania rotacyjnego.
Dlaczego proszek PE nadal zawiera zbyt wiele grubych cząstek po sproszkowaniu?
Możliwe przyczyny to stan pracy tarcz i ostrzy szlifierskich, szczelina szlifierska, warunki podawania surowca lub wydajność przesiewania. Najpierw należy określić, czy gruboziarniste cząstki powstają podczas proszkowania, czy też nie są skutecznie oddzielane podczas przesiewania.
Dlaczego proszek PE aglomeruje podczas proszkowania?
Wzrost temperatury może spowodować zmiękczenie i lepkość PE, ale właściwości surowca, warunki podawania i parametry proszkowania mogą również przyczyniać się do aglomeracji. Należy sprawdzić rzeczywisty proces produkcyjny, aby określić, gdzie występuje problem.
Czy chłodzenie ciekłym azotem jest konieczne do produkcji proszku PE do formowania rotacyjnego?
Chłodzenie ciekłym azotem nie jest konieczne w przypadku każdego zastosowania proszku PE do formowania rotacyjnego. Konieczność stosowania specjalistycznej metody chłodzenia należy ocenić na podstawie właściwości materiału, docelowego stopnia rozdrobnienia, wymagań wyjściowych i potrzeb w zakresie kontroli temperatury. W przypadku odpowiednich materiałów PE można rozważyć mechaniczne proszkowanie w temperaturze otoczenia z odpowiednim chłodzeniem powietrzem lub kombinowanym układem chłodzenia powietrzem i wodą.
Jak wybrać odpowiedni rozdrabniacz do formowania rotacyjnego PE?
Oceń rzeczywiste wyniki testów materiałów, docelowy rozmiar cząstek, wymagania wyjściowe, ciągłe warunki pracy, systemy chłodzenia i jakość produkcji głównych komponentów. Nie porównuj sprzętu wyłącznie na podstawie mocy silnika lub modelu maszyny.