中文简体
Po Rozpylacz PE działało przez pewien czas, wielkość cząstek powstałego proszku do formowania rotacyjnego PE może się zmienić, nawet jeśli prędkość maszyny, metoda podawania i inne parametry operacyjne pozostają względnie stabilne.
Czy to oznacza, że ostrza rozdrabniacza są zużyte?
W przypadku produkcji proszku do formowania rotacyjnego PE ostrza są ważnymi elementami wpływającymi na wydajność szlifowania. W miarę zużywania się ostrzy ich geometria robocza może się zmieniać, co ma wpływ na proces mielenia i końcowy rozkład wielkości cząstek. Jednakże zużycie ostrza niekoniecznie powoduje wzrost zawartości grubych cząstek, a same godziny pracy nie mogą określić, czy wymiana ostrza jest konieczna.
Aby zrozumieć, w jaki sposób zużycie ostrza młyna wpływa na wielkość cząstek proszku, ważne jest zbadanie mechanizmu zużycia i ocena rzeczywistych danych produkcyjnych.
Dlaczego zużycie ostrza zmienia wydajność rozdrabniania PE?
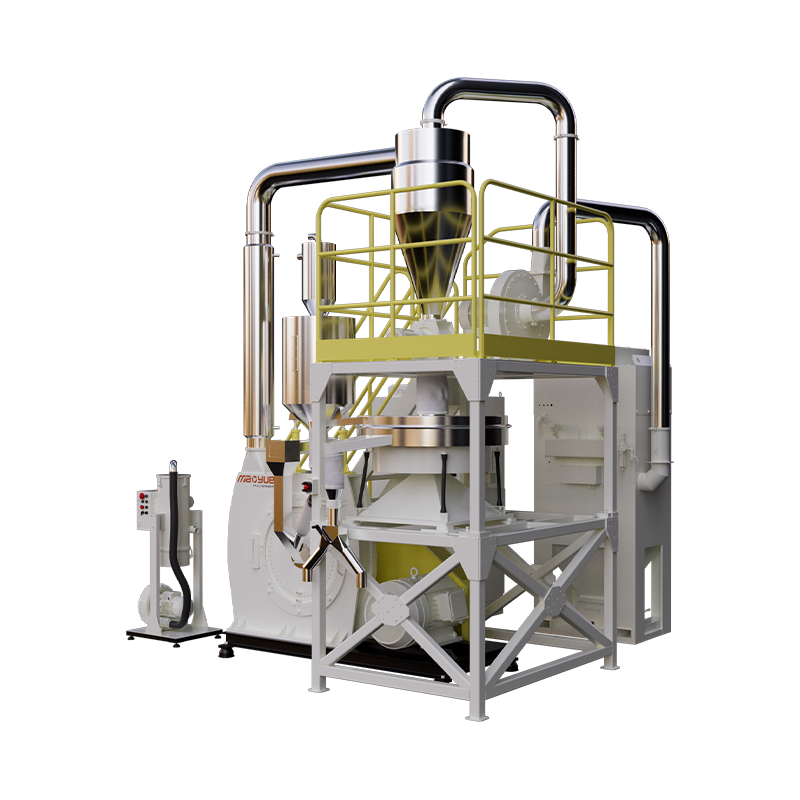
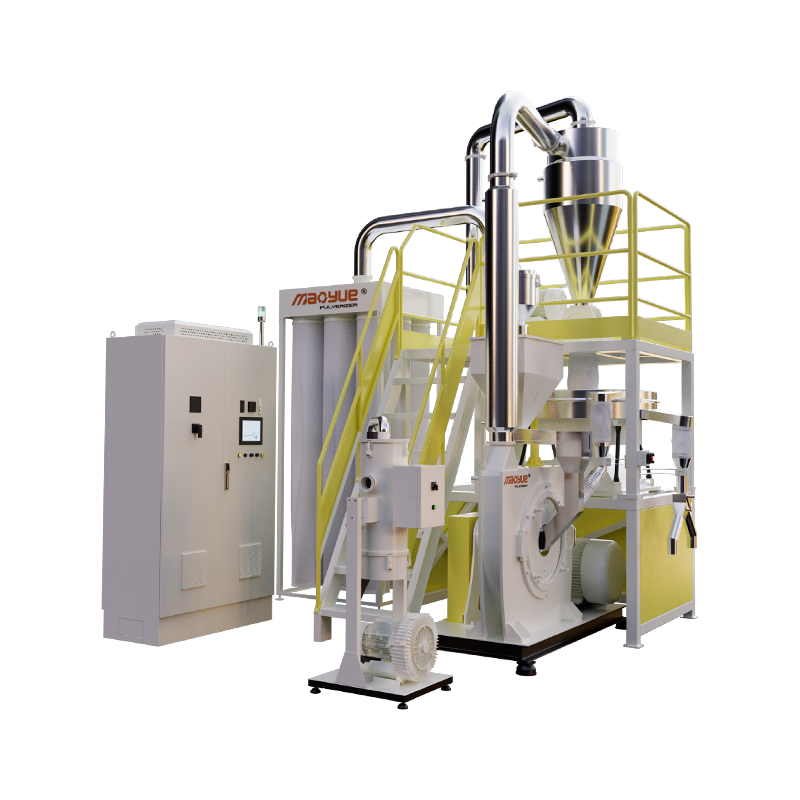
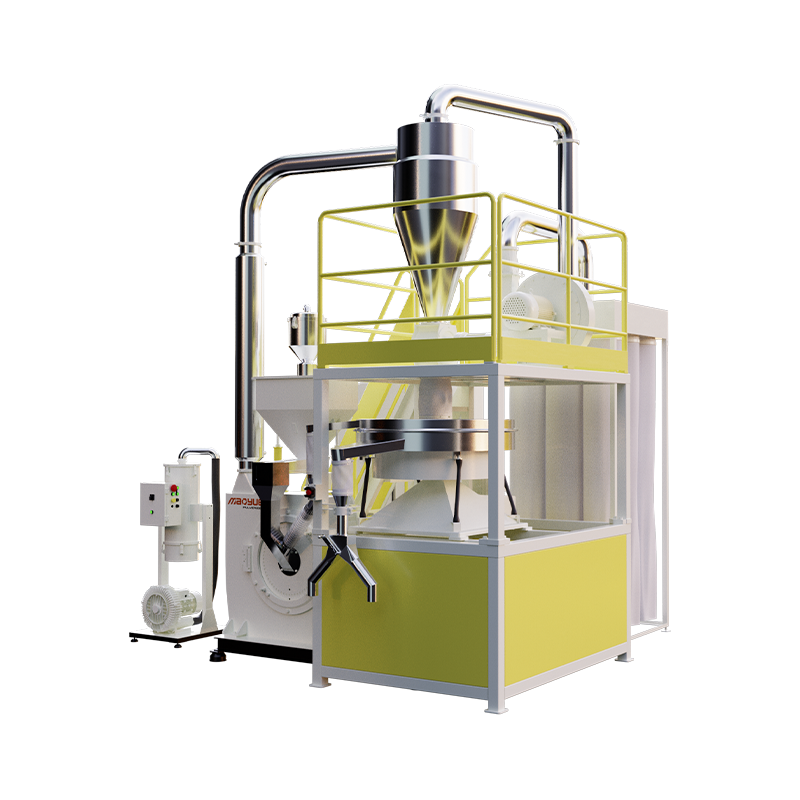
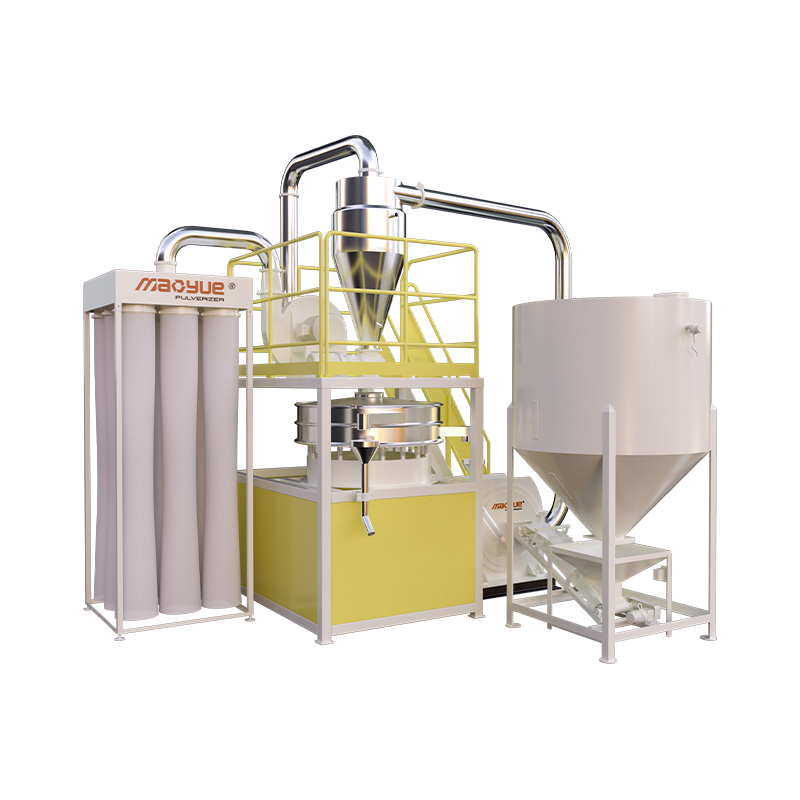
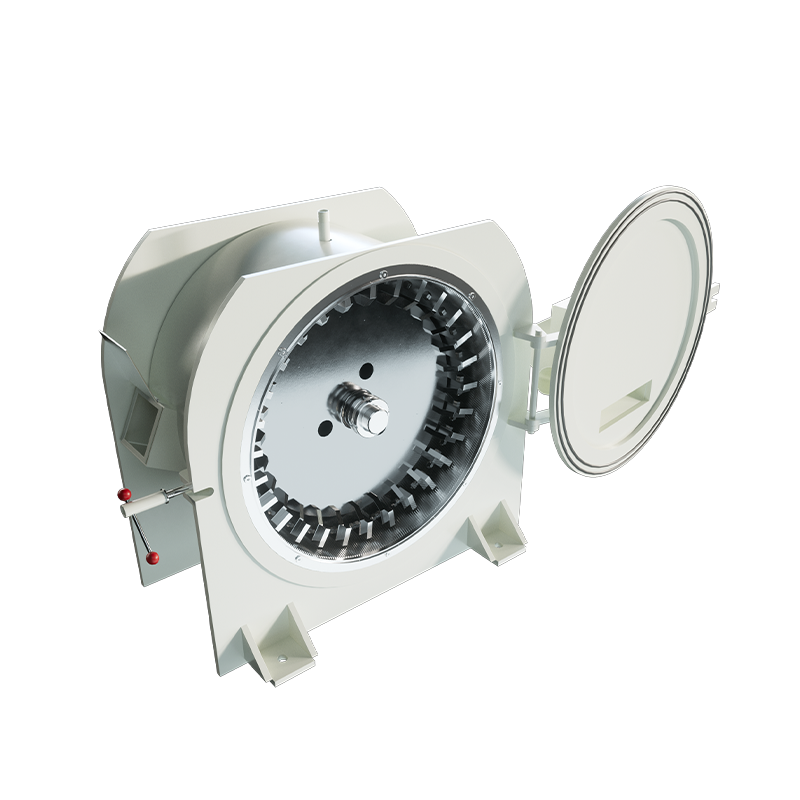
Plastikowa tarcza rozdrabniająca wykorzystuje interakcję pomiędzy obracającymi się i stacjonarnymi tarczami mielącymi, aby przykładać siły ścinające, udarowe i szlifujące na cząstki tworzywa sztucznego, stopniowo redukując je do docelowej wielkości cząstek.
Podczas długotrwałej pracy krawędzie ostrzy mogą się stępić, a powierzchnie robocze mogą stopniowo ulegać zużyciu. Zmiany te mogą mieć wpływ na proces redukcji materiału. Jednakże konstrukcje tarcz i zasady działania różnią się w zależności od modelu rozdrabniacza, dlatego nie należy zakładać, że określony efekt wystąpi w każdej maszynie.
Gdy stan ostrzy ulegnie zmianie, rzeczywisty proces szlifowania może różnić się od procesu nowych ostrzy, nawet jeśli prędkość maszyny i inne ustawienia robocze pozostaną niezmienione.
Dlatego ustalenie, czy zużycie ostrzy wpływa na produkcję, wymaga czegoś więcej niż tylko sprawdzenia, czy ostrza wydają się stępione. Kluczem jest ustalenie, czy zmiany w stanie ostrza mają wpływ na wydajność szlifowania.
W jaki sposób zużycie ostrza może wpływać na wielkość cząstek proszku do formowania rotacyjnego PE?
Zużycie ostrza może na różne sposoby wpływać na wielkość cząstek. Rzeczywisty wynik zależy od stopnia zużycia, konstrukcji ostrza, szczeliny szlifierskiej i właściwości materiału.

Udział grubych cząstek może wzrosnąć
Kiedy zużycie ostrza zmniejsza skuteczność ścinania i szlifowania, część materiału może nie zostać wystarczająco sproszkowana. W efekcie w gotowym proszku może wzrosnąć proporcja cząstek przekraczająca docelowy zakres wielkości cząstek.
W przypadku proszku do formowania rotacyjnego PE, który wymaga stałej wielkości cząstek, może to mieć wpływ na przepływ proszku, rozprzestrzenianie się wewnątrz formy i konsystencję przetwarzania.
Jednakże wzrost cząstek grubych nie świadczy bezpośrednio o zużyciu ostrzy. Warunki podawania, ustawienia szczeliny szlifierskiej i wydajność przesiewania mogą również przyczyniać się do podobnych problemów.
Rozkład wielkości cząstek może stać się szerszy
Dwie partie proszku mogą mieć podobne średnie rozmiary cząstek bez takiego samego rozkładu wielkości cząstek.
Na przykład dwie partie proszku PE mogą mieć porównywalne średnie rozmiary cząstek, podczas gdy jedna zawiera większą proporcję drobnych i grubych cząstek, a druga ma cząstki skoncentrowane w węższym zakresie wielkości.
Jeśli zużycie ostrza zmieni proces szlifowania, mogą również zmienić się proporcje cząstek w różnych zakresach wielkości. Dlatego ocena stanu ostrza wymaga czegoś więcej niż tylko pomiaru średniej wielkości cząstek. Należy również zbadać ogólny rozkład wielkości cząstek i odsetek cząstek spoza zakresu docelowego.
Spójność wielkości cząstek może się zmniejszyć
Jeżeli warunki pracy ostrza zmieniają się z biegiem czasu, jakość proszku może różnić się w zależności od okresu produkcyjnego.
Dla producentów urządzeń do formowania rotacyjnego działających w sposób ciągły oznacza to, że nawet gdy młyn pracuje normalnie, ważne jest monitorowanie, czy wielkość cząstek proszku stale spełnia wymagania produkcyjne.
Zmiany te nie są nieuniknioną konsekwencją zużycia ostrza. Ich rzeczywisty wpływ należy określić na podstawie danych produkcyjnych.
Jak określić, czy zmiany w wielkości cząstek proszku PE są powiązane ze zużyciem ostrza?
Kiedy zmienia się rozkład wielkości cząstek proszku do formowania rotacyjnego PE, nie należy natychmiast wymieniać ostrza. Bardziej niezawodnym podejściem jest porównanie danych produkcyjnych oraz sprawdzenie ostrzy i powiązanych warunków pracy.
Na szczególną uwagę zasługują cztery obszary.
-
Porównaj zmiany w rozkładzie wielkości cząstek.
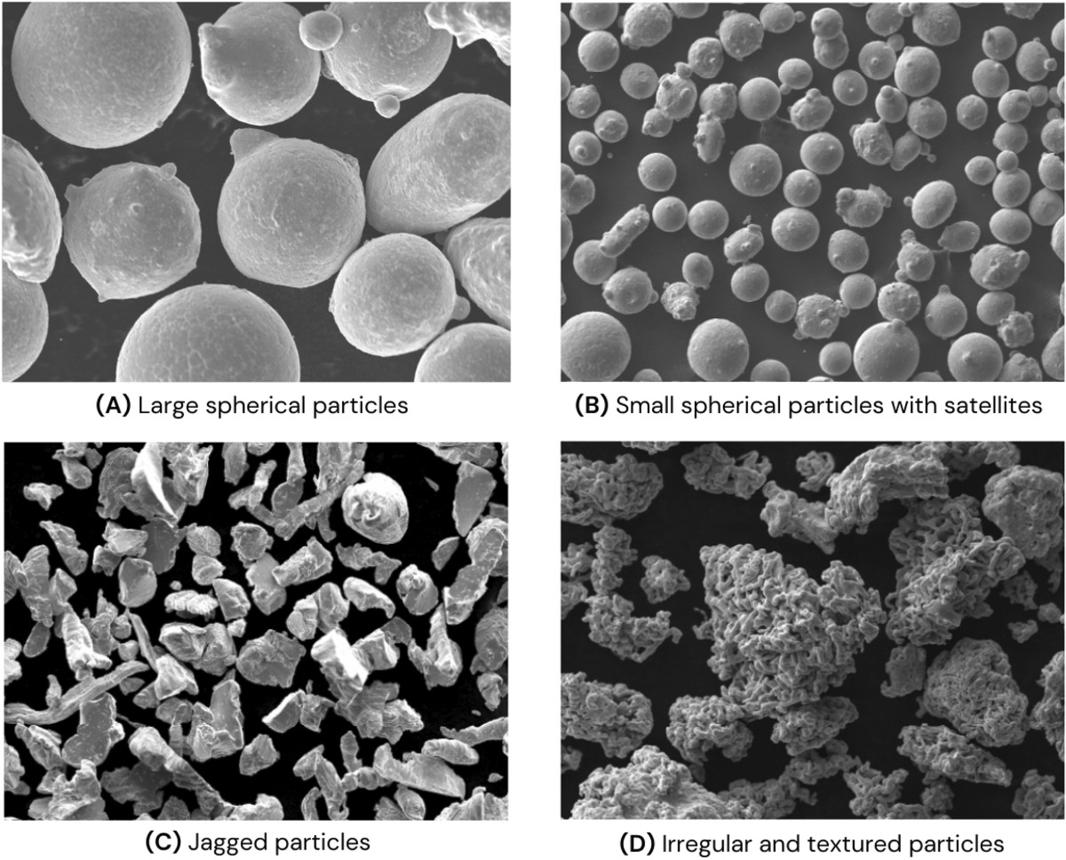
Porównaj wyniki testu proszku uzyskane dla nowych ostrzy lub ostrzy w dobrym stanie z wynikami bieżącymi. Zbadaj średni rozmiar cząstek, udział cząstek grubych i zmiany w różnych zakresach wielkości cząstek. Jeśli rozkład w dalszym ciągu odbiega od stanu pierwotnego, konieczna jest dalsza kontrola układu proszkowania.
-
Sprawdź ostrza i szczelinę szlifierską.

Sprawdź, czy ostrza nie wykazują zauważalnego stępienia, zużycia lub zmian w geometrii roboczej. Sprawdź także szczelinę szlifierską i przejrzyj historię jej regulacji. Ponieważ zmiany w szczelinie szlifierskiej mogą wpływać na wydajność proszkowania, zużycie ostrza i problemy związane ze szczeliną należy oceniać łącznie.
-
Porównaj przepustowość i wydajność operacyjną.

Jeżeli surowiec, docelowa wielkość cząstek i warunki pracy są w miarę spójne, porównaj wydajność w tym samym okresie operacyjnym. Jeśli zmiany w rozkładzie wielkości cząstek wystąpią wraz ze spadkiem wydajności, należy dokładniej zbadać stan ostrza i ustawienia mielenia.
-
Sprawdź etap selekcji.

Ważne jest rozróżnienie między grubymi cząstkami, które nie zostały wystarczająco sproszkowane, a cząstkami, które nie zostały skutecznie oddzielone podczas późniejszego przesiewania. Jeżeli istnieje zauważalna różnica między materiałem wyładowanym z młyna a końcowym produktem przesianym, należy zbadać skuteczność przesiewania, aby uniknąć przypisywania wszystkich problemów zużyciu ostrzy.
Porównując te próbki, należy zachować spójność lokalizacji pobierania próbek i metod testowania oraz rozważyć, czy materiał ponadgabarytowy jest zawracany do układu proszkowego.
Łącznie oceniając te czynniki, producenci mogą dokładniej określić, czy zużycie ostrza jest główną przyczyną zmian w wielkości cząstek.
Czy zużyte ostrza rozdrabniacza należy wyregulować, naostrzyć lub wymienić?
Zużycie ostrza nie oznacza automatycznie konieczności natychmiastowej wymiany. Odpowiednie działanie zależy od rzeczywistego stanu ostrza, konstrukcji maszyny i wymagań produkcyjnych.
-
Dostosuj szczelinę mielenia: Jeśli kontrola wykaże nieprawidłowe ustawienie szczeliny, a ostrza pozostają w stanie umożliwiającym regulację, oceń, jak zmiana szczeliny wpływa na wielkość cząstek i przepustowość.
-
Naostrz ponownie ostrza : Jeśli konstrukcja ostrza umożliwia ponowne naostrzenie i można przywrócić wymaganą geometrię roboczą i dokładność obróbki, można ocenić wykonalność ponownego naostrzenia.
-
Wymień ostrza lub tarcze szlifierskie: Jeśli zużycie ma wpływ na normalne działanie lub po ponownym naostrzeniu nie można uzyskać wymaganej wielkości cząstek i wydajności produkcyjnej, należy rozważyć wymianę.
Regulacja szczeliny nie może skompensować silnego zużycia ostrza, a ponowne naostrzenie nie jest odpowiednie dla każdego projektu ostrza.
Konserwacja ostrza nie powinna opierać się wyłącznie na ustalonej liczbie godzin pracy. Należy wziąć pod uwagę rzeczywiste zużycie, rozkład wielkości cząstek, wydajność produkcji i wymagania maszyny.
W jaki sposób Mao Yue kontroluje zużycie ostrza w produkcji proszku do formowania rotacyjnego PE?
W przypadku produkcji proszku do formowania rotacyjnego PE żywotność ostrza nie jest jedynym wskaźnikiem wydajności. Co ważniejsze, łopatki powinny utrzymywać odpowiednią geometrię roboczą podczas pracy, a system proszkowania powinien w dalszym ciągu spełniać wymagania klienta dotyczące wielkości cząstek i przepustowości.
Jako bezpośredni producent rozdrabniaczy tworzyw sztucznych, Mao Yue koncentruje się na własnej produkcji głównych komponentów, materiałów ostrzy i obróbce cieplnej, precyzyjnej obróbce skrawaniem i faktycznym testowaniu materiałów. Funkcje te pomagają klientom podejmować bardziej świadome decyzje podczas wyboru sprzętu i zastosowania produkcyjnego.

Własna produkcja elementów do szlifowania rdzenia: kontrola krytycznych wymiarów ostrzy i tarcz
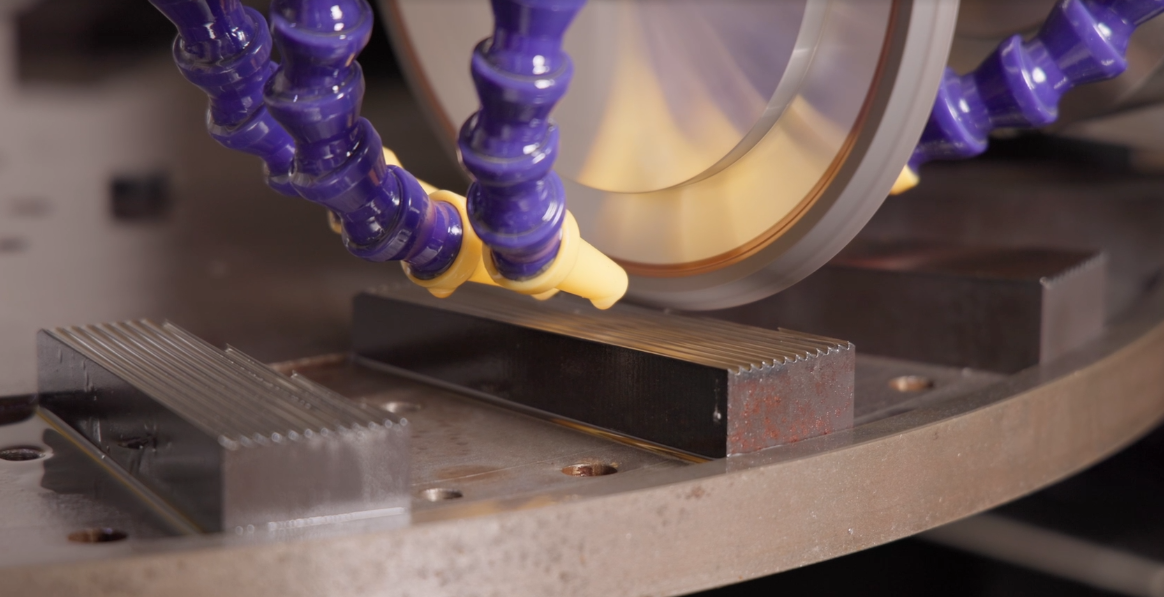
Mao Yue samodzielnie produkuje tarcze i ostrza szlifierskie oraz kontroluje wymiary obróbki głównych komponentów, a także jakość ponownego ostrzenia ostrzy.
Geometria robocza ostrzy i tarcz szlifierskich wpływa na rzeczywistą szczelinę szlifierską. Dlatego spójność wymiarowa i odpowiednie procedury ponownego ostrzenia są ważne dla utrzymania wydajności szlifowania.
Kontrolując produkcję i jakość kluczowych komponentów, Mao Yue może lepiej zarządzać kluczowymi czynnikami wpływającymi na wydajność szlifowania, zamiast całkowicie polegać na specyfikacjach i jakości komponentów pochodzących z zewnątrz.
Materiały odporne na zużycie i obróbka cieplna: równoważenie wymagań dotyczących żywotności i szlifowania
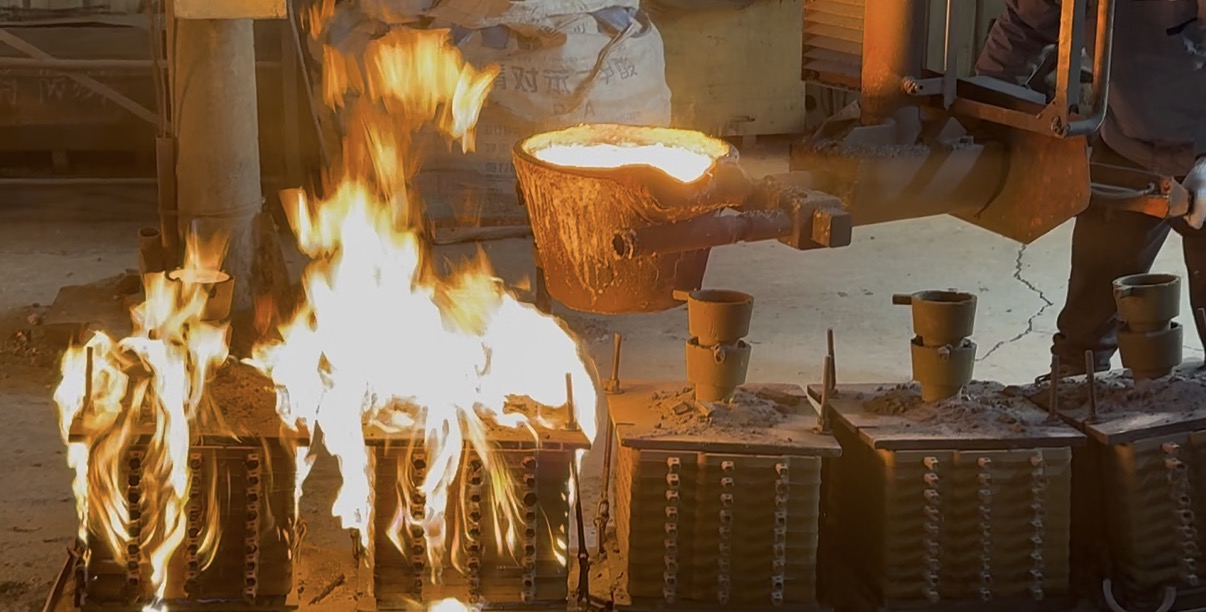
Odporność ostrza na zużycie zależy nie tylko od twardości stali, ale także od doboru materiału, obróbki cieplnej, geometrii ostrza i rzeczywistych warunków szlifowania.
Mao Yue wybiera odpowiednie materiały i procesy obróbki cieplnej zgodnie z wymaganiami zastosowania ostrza. W przypadku produkcji proszku PE do formowania rotacyjnego wydajność ostrza nie powinna być oceniana wyłącznie na podstawie twardości początkowej lub teoretycznej żywotności. Należy również wziąć pod uwagę rzeczywiste zużycie i jego wpływ na wielkość cząstek proszku i przepustowość maszyny.
Precyzyjna obróbka i kontrola jakości: ograniczenie różnic produkcyjnych w podstawowych komponentach
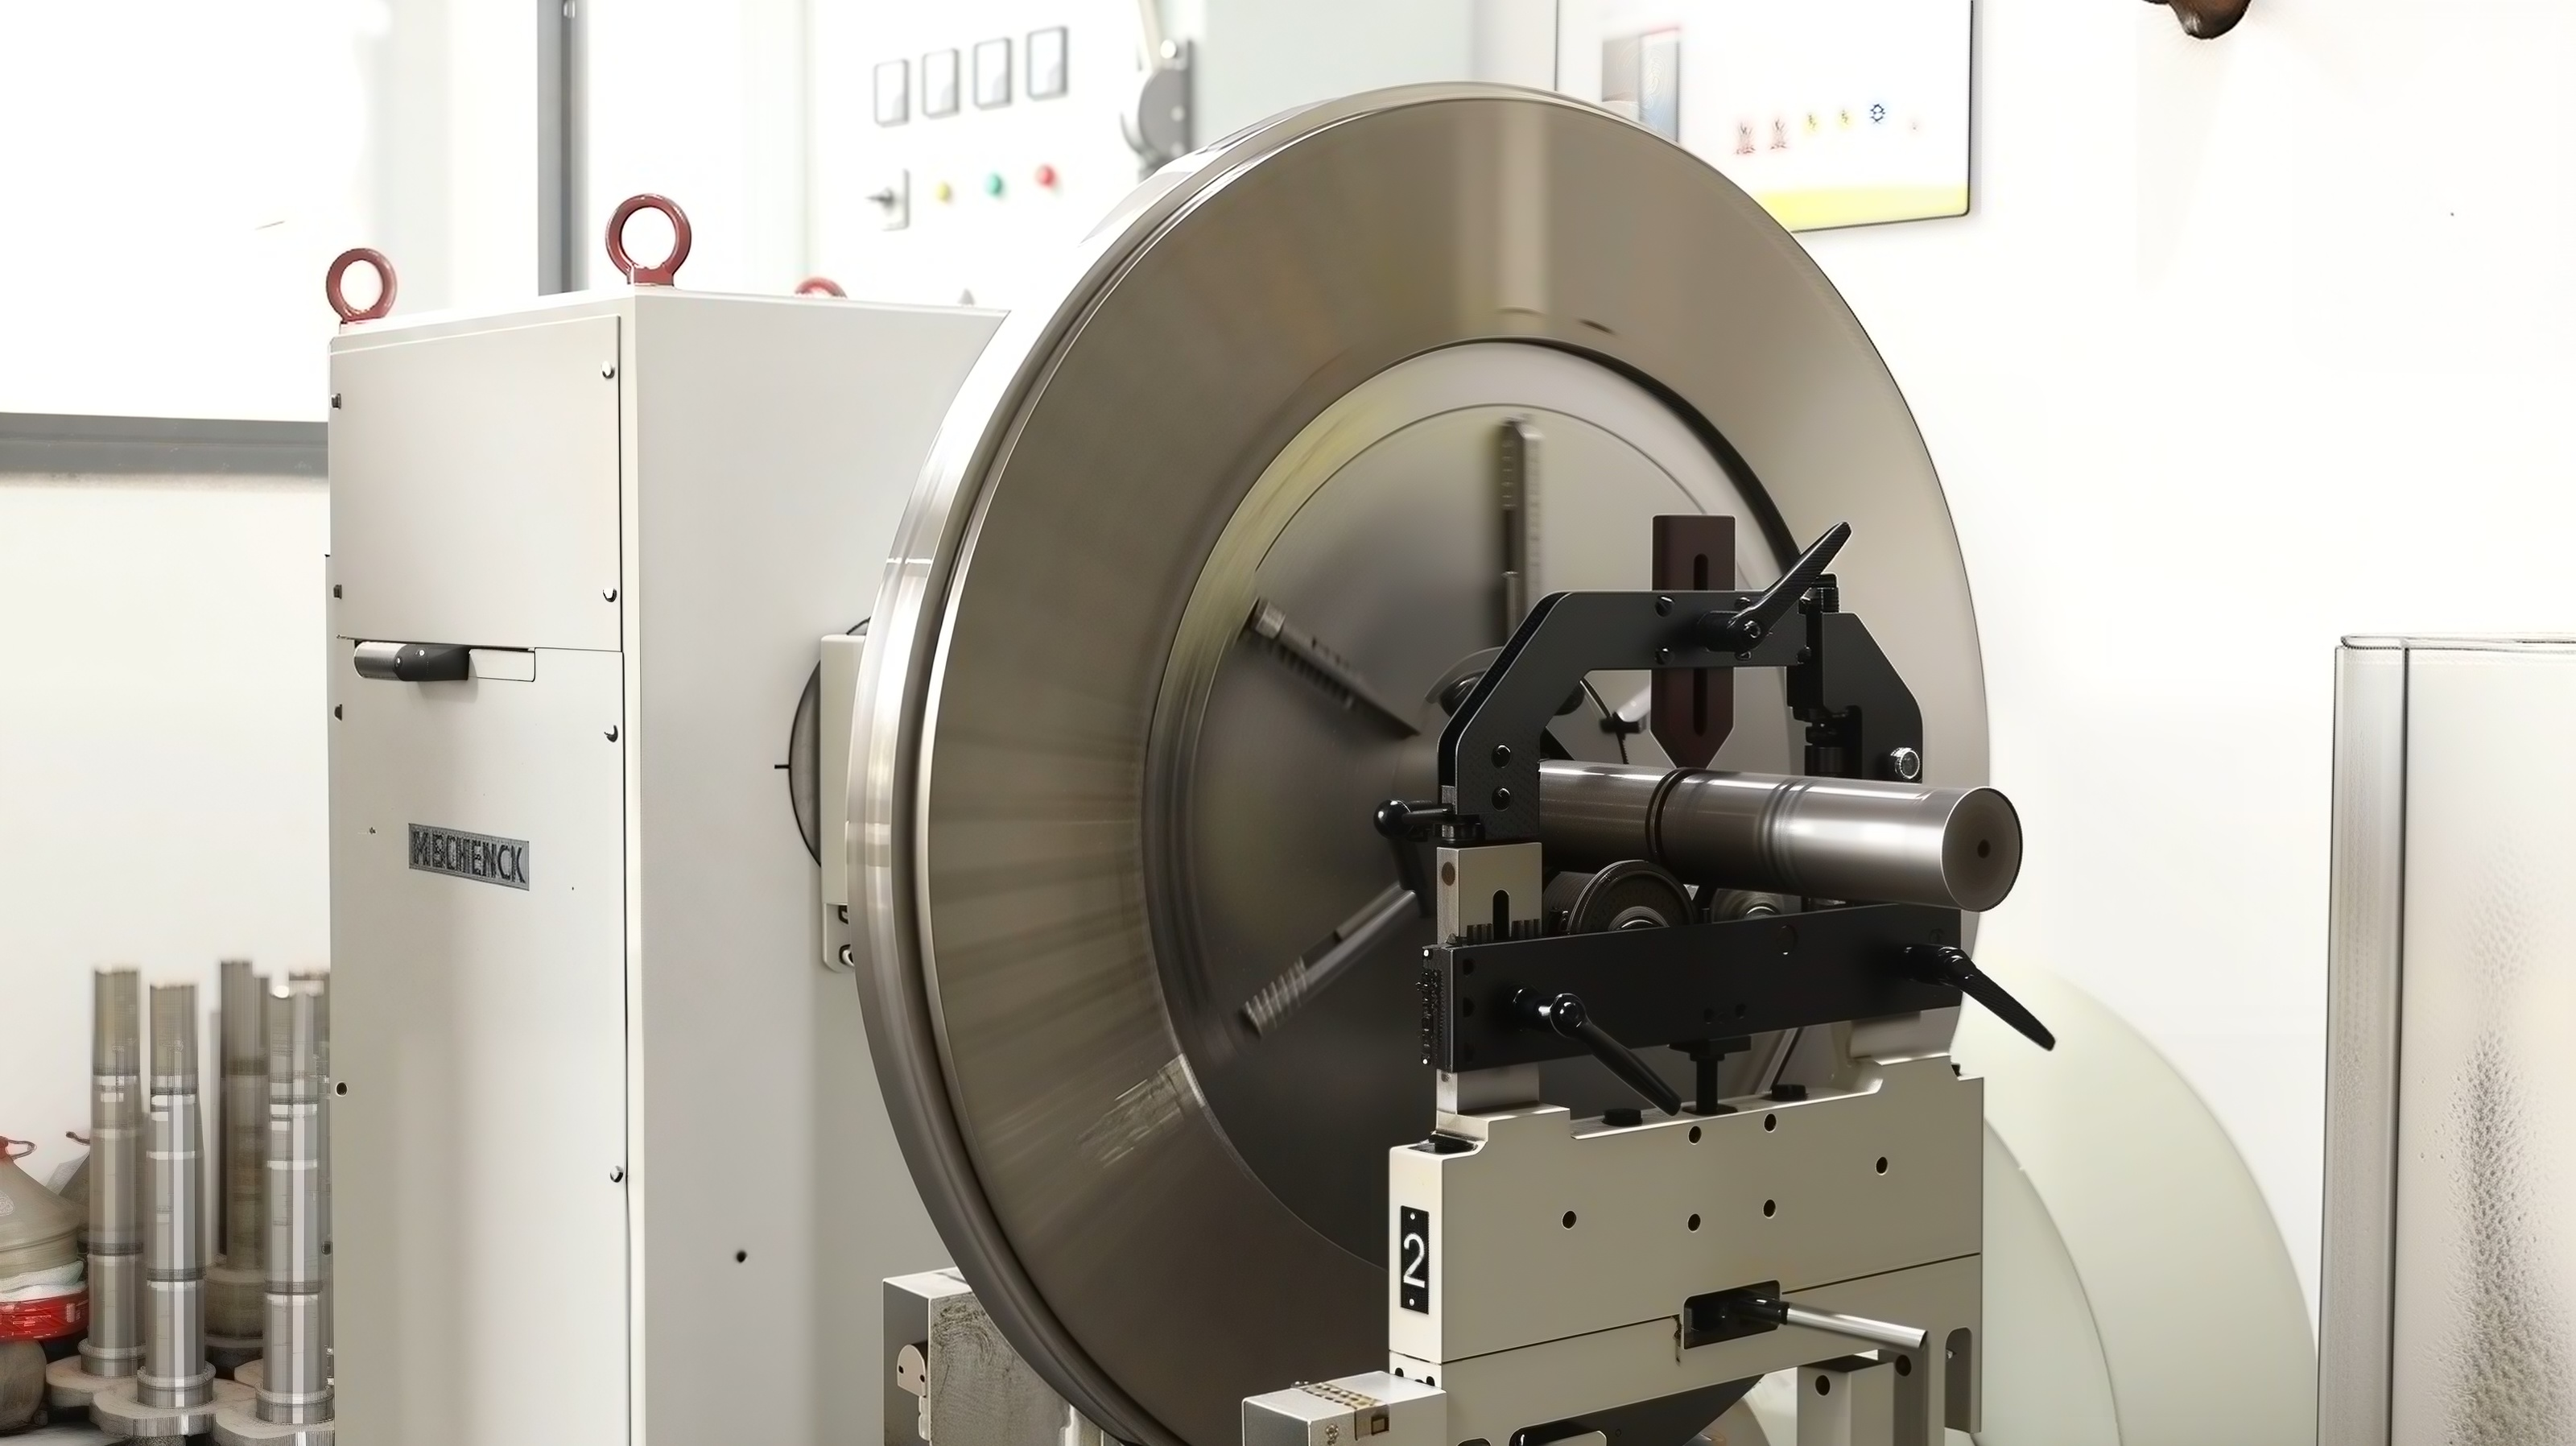
Mao Yue wykorzystuje precyzyjną obróbkę i kontrolę jakości, aby kontrolować jakość produkcji podstawowych komponentów. Wyważanie dynamiczne służy również do kontrolowania skutków niewyważenia obracających się elementów.
Te środki produkcyjne i kontrolne pomagają kontrolować różnice wymiarowe i stan obrotowy kluczowych komponentów, zapewniając podstawę stabilnej pracy maszyny. Rzeczywistą wydajność należy nadal oceniać w połączeniu z jakością montażu, stanem łożysk, praktykami konserwacji i specyficznymi warunkami produkcji.
Rzeczywiste testowanie materiałów PE: weryfikacja przydatności sprzętu na podstawie wyników produkcji
Same specyfikacje techniczne materiałów i komponentów nie mogą w pełni odzwierciedlać rzeczywistej wydajności produkcji. Dla Formowanie rotacyjne PE produkcji proszku, przydatność sprzętu należy ocenić w oparciu o surowiec klienta, docelowy rozmiar cząstek i wymagania dotyczące wydajności poprzez rzeczywiste testy materiałów.
Mao Yue może przeprowadzić próby materiałowe w oparciu o wymagania klienta dotyczące materiału PE i produkcji, koncentrując się na następujących wskaźnikach:
-
Docelowa wielkość cząstek i rozkład wielkości cząstek: Oceń stopień rozdrobnienia proszku i proporcje cząstek w różnych zakresach wielkości pod kątem wymagań aplikacji.
-
Zawartość cząstek grubych: Oceń, czy proporcja cząstek przekraczająca docelowy zakres wielkości spełnia wymagania produkcyjne klienta.
-
Rzeczywista wydajność przetwarzania: Sprawdź wydajność w określonych warunkach docelowej wielkości cząstek.
-
Ciągła wydajność pracy: Podczas testu należy obserwować temperaturę proszku i warunki pracy maszyny.
Dzięki rzeczywistym testom materiałów klienci mogą przed zakupem lepiej zrozumieć, w jakim stopniu sprzęt odpowiada ich surowcom i wymaganiom produkcyjnym. Wyniki stanowią punkt odniesienia przy wyborze sprzętu i planowaniu procesu.
Jeśli podczas późniejszej produkcji wystąpią zmiany wielkości cząstek, przyczynę można dokładniej zbadać, przeglądając wyniki testów wielkości cząstek, zużycie ostrza, ustawienia szczeliny szlifierskiej i zapisy wydajności, zamiast decydować o wymianie ostrza wyłącznie na podstawie wyglądu lub godzin pracy.
Wniosek: Użyj danych produkcyjnych, aby określić, kiedy konieczna jest konserwacja ostrza
Maszyna, która może nadal działać, niekoniecznie będzie w stanie nadal wytwarzać proszek o tej samej jakości.
Mao Yue może ocenić wymagania sprzętowe i przeprowadzić testy materiałowe w oparciu o rzeczywisty materiał PE, docelowy rozmiar cząstek i wymagania dotyczące wydajności, pomagając w wyborze rozwiązania proszkowego dostosowanego do warunków produkcji.
Często zadawane pytania
Czy zużycie ostrzy rozdrabniacza może wpływać na wielkość cząstek proszku PE?
Tak, może. Zużycie ostrza może zmienić geometrię roboczą i rzeczywiste warunki szlifowania, potencjalnie powodując zmiany w rozkładzie wielkości cząstek podczas ciągłej produkcji.
Czy zużycie ostrza zawsze powoduje wzrost dużych cząstek w proszku PE?
Nie. Wynik zależy od takich czynników, jak konstrukcja rozdrabniacza, szczelina mielenia, właściwości materiału PE, warunki podawania i system przesiewania. Należy zatem ocenić ogólny rozkład wielkości cząstek.
Jak określić, czy większe cząstki są spowodowane zużyciem ostrza, czy problemami z przesiewaniem?
Porównaj materiał wyładowany z młyna z końcowym przesianym produktem. Jeżeli na wylocie młyna znajduje się już nadmierna ilość grubych cząstek, należy zbadać proces mielenia. Jeśli wypływ z młyna jest akceptowalny, ale końcowy proszek zawiera zbyt wiele grubych cząstek, skoncentruj się na systemie przesiewania.
Jak często należy wymieniać ostrza rozdrabniacza PE?
Nie ma ustalonego okresu wymiany, który ma zastosowanie do wszystkich warunków pracy. Bardziej niezawodnym podejściem jest ocena zużycia ostrzy, godzin pracy, objętości przetworzonego materiału, przepustowości, rozkładu wielkości cząstek i rzeczywistej geometrii ostrzy.
Potrzebujesz rozdrabniacza do spójnej produkcji proszku PE do formowania rotacyjnego?
Jeśli oceniasz młyn do formowania rotacyjnego PE lub doświadczasz problemów z rozkładem wielkości cząstek lub przepustowością na istniejącej linii produkcyjnej, podaj Mao Yue rodzaj materiału PE, docelowy rozmiar oczek, wymaganą wydajność i bieżące problemy produkcyjne.
Możemy ocenić wymagania sprzętowe w oparciu o rzeczywiste warunki pracy i zorganizować testy materiałów.
Skontaktuj się z Mao Yue aby omówić wymagania dotyczące proszkowania PE i poprosić o rozwiązanie do testowania materiałów.