中文简体
Podczas produkcji ciągłej temperatura w rozdrabniaczu przedmieszki może stale rosnąć, nawet jeśli wydaje się, że maszyna działa normalnie.
Nadmierne ciepło może powodować zmiękczenie lub lepkość niektórych nośników polimerowych, co może spowodować przyklejenie się materiału do powierzchni szlifierskich i potencjalnie spowodować do aglomeracji proszku i niestabilnej produkcji. Problemy te mogą mieć wpływ na dalszą obróbkę proszku, wydajność produkcji i konsystencję produktu.
Wzrost temperatury nie musi jednak oznaczać, że układ chłodzenia ma niewystarczającą wydajność. Aby zidentyfikować przyczynę, należy ocenić rzeczywiste warunki pracy i zmiany zaobserwowane podczas procesu szlifowania.
Dlaczego podczas proszkowania przedmieszki wytwarza się nadmierna ilość ciepła?
Podczas proszkowania plastycznego energia mechaniczna zamieniana jest na ciepło w wyniku tarcia, uderzenia i odkształcenia materiału. Jeśli podczas produkcji ciągłej ciepło jest generowane szybciej, niż system jest w stanie je rozproszyć, ciepło może stopniowo się kumulować, powodując ciągły wzrost temperatury w komorze mielenia.
Pięć typowych przyczyn nadmiernej temperatury podczas sproszkowania przedmieszki
Układ chłodzenia nie jest w stanie wystarczająco szybko usunąć ciepła
Podczas ciągłego proszkowania ciepło powstające w komorze mielenia musi zostać szybko odprowadzone. Jeśli przepływ powietrza chłodzącego jest niewystarczający, obieg wody jest ograniczony, jeśli ma to zastosowanie, lub konfiguracja chłodzenia nie jest w stanie sprostać wymaganiom bieżącego obciążenia roboczego, ciepło może stopniowo gromadzić się.
Niewystarczające odprowadzanie ciepła może nie być oczywiste podczas krótkiej pracy próbnej, ale problem może stać się bardziej wyraźny w miarę wydłużania się czasu ciągłej pracy.
Nadmierny lub niestabilny posuw

Warunki podawania decydują o ilości materiału wchodzącego do komory mielenia, a także wpływają na stabilność obciążenia roboczego maszyny.
Gdy prędkość posuwu przekracza efektywną zdolność przerobową maszyny w bieżących warunkach pracy, obciążenie szlifowaniem i zachowanie materiału podczas wyładowywania mogą się zmienić, wpływając na stabilność temperatury podczas ciągłej produkcji.
Niestabilne zasilanie może również powodować powtarzające się wahania obciążenia roboczego, co utrudnia kontrolę temperatury.
Szczelina tarczy szlifierskiej nie odpowiada właściwościom materiału

Szczelina tarczy szlifierskiej wpływa na mechaniczną interakcję pomiędzy powierzchniami szlifującymi a materiałem.
Jeśli szczelina jest zbyt mała w stosunku do materiału i warunków pracy, szlifowanie może stać się nadmierne, zwiększając wytwarzanie ciepła. I odwrotnie, jeśli szczelina jest zbyt duża, maszyna może mieć trudności z osiągnięciem docelowej dokładności lub utrzymaniem wymaganej wydajności.
Odpowiednia szczelina tarczy mielącej zależy od składu przedmieszki, docelowej wielkości cząstek, warunków podawania i konstrukcji maszyny. Nie ma jednego ustawienia odstępu odpowiedniego dla każdego zastosowania przedmieszki.
Zużycie lub uszkodzenie elementów szlifierskich rdzenia wpływa na stabilność pracy

Tarcze szlifierskie i inne elementy robocze ulegają stopniowemu zużyciu w trakcie użytkowania. Wraz ze zmianą ich powierzchni roboczych i geometrii, proces szlifowania może również ulec zmianie.
W zależności od rodzaju i stopnia zużycia zmiany te mogą mieć wpływ na wydajność szlifowania, konsystencję cząstek proszku, przepływ materiału i stabilność pracy. Jeśli wzrost temperatury nastąpi wraz ze zmianami wydajności lub rozdrobnienia proszku, może to wskazywać na zmianę stanu komponentów rdzenia. Zanim jednak wyciągnie się wnioski, należy wziąć pod uwagę także inne czynniki operacyjne.
Formuła przedmieszki jest bardziej wrażliwa na temperaturę
Różne receptury przedmieszek mogą zachowywać się zupełnie inaczej podczas proszkowania.
Nośnik polimerowy, stężenie pigmentu, dodatki i inne składniki mogą wpływać na zachowanie materiału w zakresie mięknienia, kruchość, właściwości tarcia i reakcję na zmiany temperatury.
Niektóre preparaty mogą stać się lepkie wraz ze wzrostem temperatury. Nawet bez oczywistej wady mechanicznej materiał może przylegać do powierzchni tarcz szlifierskich lub tworzyć aglomeraty.
Dlatego dobra wydajność mielenia przy użyciu jednego preparatu w określonych warunkach nie gwarantuje takich samych wyników w przypadku zmiany receptury.
Jak zidentyfikować rzeczywistą przyczynę nadmiernej temperatury podczas proszkowania przedmieszki?
Ten sam wzrost temperatury może mieć różne przyczyny. Przed dostosowaniem parametrów maszyny lub dodaniem sprzętu chłodzącego porównaj trend temperatury z innymi zmianami zaobserwowanymi podczas produkcji.
Poniższa tabela może służyć jako wstępne informacje dotyczące rozwiązywania problemów.
Objawy podane w tej tabeli stanowią jedynie wstępne wskazania i nie mogą w sposób niezależny potwierdzić, że konkretny komponent lub system jest uszkodzony. Zaleca się rejestrowanie składu materiału, szybkości podawania, czasu pracy, trendu temperatury, docelowej wielkości cząstek, rzeczywistej wydajności i warunków chłodzenia. Porównanie tych zapisów w stosunkowo stałych warunkach pracy może pomóc w zawężeniu możliwych przyczyn.
W jaki sposób Mao Yue pomaga kontrolować temperaturę proszkowania przedmieszki?
Kontrola temperatury podczas proszkowania przedmieszki zależy nie tylko od układu chłodzenia, ale także od składu materiału, warunków podawania, ustawień tarczy mielącej, stanu komponentów rdzenia i ciągłego obciążenia roboczego.
Changzhou Mao Yue Firma Intelligent Equipment Co., Ltd. ocenia te czynniki na podstawie rzeczywistych testów materiałów, dopasowania warunków szlifowania, własnej produkcji i kontroli tarcz i ostrzy szlifierskich, konfiguracji chłodzenia oraz weryfikacji wydajności produkcji. Naszym celem jest określenie odpowiednich warunków mielenia dla każdego zastosowania przedmieszki, a nie wybór sprzętu w oparciu wyłącznie o specyfikacje znamionowe.
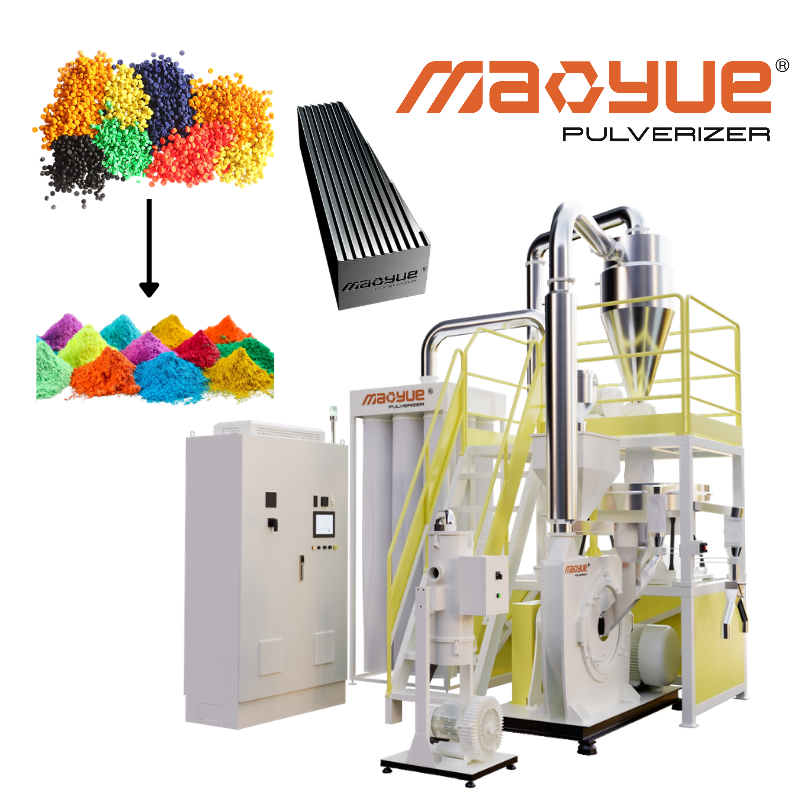
Przetestuj rzeczywistą przedmieszkę przed ustaleniem roztworu
Różne receptury przedmieszek mogą zachowywać się inaczej podczas proszkowania. Czynniki takie jak nośnik polimerowy, stężenie pigmentu i dodatki mogą wpływać na zachowanie materiału w zakresie zmiękczania, tendencję do przylegania i przydatność do szlifowania. Dlatego też na podstawie samej nazwy materiału lub ogólnych właściwości materiału nie można dokładnie określić rzeczywistej wydajności szlifowania.
Mao Yue testuje rzeczywiste przedmieszki klientów i obserwuje ich zachowanie podczas proszkowania. Szczególną uwagę zwraca się na ich reakcję na zmiany temperatury, tendencję do przywierania i zbrylania oraz zdolność do osiągania wymaganego rozdrobnienia proszku.
Na podstawie zaobserwowanego zachowania materiału możemy określić, które czynniki wymagają dalszej oceny, takie jak charakterystyka materiału, warunki podawania, szczelina tarczy szlifierskiej lub konfiguracja chłodzenia. Daje to podstawę do dopasowania warunków szlifowania do zastosowania i pozwala uniknąć opracowywania rozwiązań wyłącznie na podstawie kategorii materiałów lub znamionowych specyfikacji maszyny.
Dopasuj warunki szlifowania do właściwości materiału
Warunki mielenia przedmieszki należy ocenić w zależności od składu materiału, docelowej wielkości cząstek, warunków podawania i wymagań produkcyjnych.
Szczelina tarczy szlifierskiej i prędkość posuwu wpływają na działanie mechaniczne materiału i obciążenie robocze maszyny. Jeśli warunki pracy nie odpowiadają określonej recepturze, może to mieć wpływ na zachowanie się w temperaturze, rozdrobnienie proszku lub stabilność produkcji.
Mao Yue ocenia te czynniki łącznie, zamiast dostosowywać pojedynczy parametr oddzielnie. Celem jest spełnienie specyfikacji proszku i wymagań dotyczących wydajności, przy jednoczesnym uniknięciu niepotrzebnie agresywnego szlifowania i możliwej do uniknięcia akumulacji ciepła.
Produkuj i kontroluj elementy do szlifowania rdzeni we własnym zakresie

Mao Yue produkuje własne tarcze i ostrza szlifierskie, natomiast silniki i komponenty elektryczne pozyskuje z zewnątrz. Podczas procesów produkcji i kontroli naszych głównych komponentów możemy kontrolować ich geometrię, spójność produkcji i jakość powierzchni roboczej.
Czynniki te stanowią bardziej wiarygodną podstawę do oceny wydajności szlifowania. Podczas długotrwałej pracy powierzchnie robocze i geometria tarcz i ostrzy szlifierskich mogą ulec zmianie na skutek zużycia. Jeżeli zmianom temperatury towarzyszą zmiany wydajności lub rozdrobnienia proszku, sprawdzenie stanu tych elementów może pomóc w ustaleniu, czy zużycie może być czynnikiem.
Mao Yue nie zakłada, że podstawowe elementy zużywają się tylko dlatego, że wzrasta temperatura. Zamiast tego uwzględniamy łącznie wyniki kontroli komponentów, warunki pracy i rzeczywistą wydajność produkcji. Pomaga to klientom podejmować bardziej świadome decyzje dotyczące konserwacji podzespołów lub regulacji warunków szlifowania.
Skonfiguruj układ chłodzenia dla konkretnego zastosowania

W zależności od projektu maszyny i wymagań aplikacji, rozdrabniacze tworzyw sztucznych Mao Yue można skonfigurować z chłodzeniem powietrzem lub kombinowanym układem chłodzenia powietrzem i wodą.
Odpowiednia konfiguracja chłodzenia zależy od wrażliwości materiału na temperaturę, docelowej wydajności, warunków szlifowania i oczekiwanego czasu pracy. Dlatego wydajność chłodzenia należy oceniać łącznie z warunkami podawania i parametrami mielenia.
Jeśli nadmierna temperatura jest spowodowana przede wszystkim niedopasowanymi warunkami pracy lub materiałem, który łatwo mięknie i staje się lepki, samo zwiększenie wydajności chłodzenia może nie rozwiązać podstawowego problemu. Ocena rozwiązania chłodzącego wraz z warunkami mielenia pozwala na opracowanie bardziej ukierunkowanego rozwiązania dla konkretnego zastosowania.
Oceń wydajność produkcji w reprezentatywnych warunkach operacyjnych
Po określeniu właściwości materiału i ustaleniu wstępnych warunków szlifowania należy także ocenić, czy konfiguracja sprzętu i parametry pracy odpowiadają rzeczywistym wymaganiom produkcyjnym Klienta. Wyniki krótkiej pracy próbnej mogą nie odzwierciedlać w pełni wydajności maszyny w zamierzonych warunkach ciągłej pracy.
Dla każdego zastosowania Mao Yue może ocenić trend temperatury, stopień rozdrobnienia proszku, rzeczywistą wydajność i stabilność działania w ramach określonych parametrów operacyjnych i wykonalnych warunków testowych. Jeśli temperatura nadal rośnie, występuje przyczepność materiału lub wydajność ulega wahaniom podczas produkcji, zapisy testów można wykorzystać do dalszej oceny parametrów szlifowania, warunków chłodzenia i stanu elementu rdzenia.
Porównując rzeczywiste wyniki testów z docelowymi specyfikacjami proszku klienta, wymaganiami wyjściowymi i czasem pracy, łatwiej jest określić, czy proponowane rozwiązanie w zakresie szlifowania jest odpowiednie i czy konieczne są dalsze dostosowania konfiguracji sprzętu lub warunków pracy.
Ta weryfikacja oparta na aplikacji pomaga klientom zrozumieć przydatność i ograniczenia proponowanego rozwiązania przed wyborem sprzętu, zamiast polegać wyłącznie na mocy znamionowej lub pojedynczym parametrze technicznym.
Co należy wziąć pod uwagę przed wyborem rozdrabniacza przedmieszki?
Jeśli podczas rozdrabniania przedmieszki wielokrotnie pojawia się nadmierna temperatura, wybór rozdrabniacza w oparciu wyłącznie o moc silnika lub moc znamionową może nie rozwiązać podstawowej przyczyny.
Przed złożeniem prośby o wycenę warto wyjaśnić następujące wymagania aplikacyjne:
-
Jaki nośnik polimerowy i formułę przedmieszki należy przetworzyć?
-
Jaki docelowy rozmiar cząstek lub zakres oczek jest wymagany?
-
Jaka wydajność godzinowa jest potrzebna?
-
Ile godzin dziennie będzie pracować maszyna?
-
Czy materiał jest podatny na mięknięcie, przyleganie lub aglomerację podczas proszkowania?
-
Czy obecnie zainstalowany jest system chłodzenia? Jeśli tak, jaki rodzaj chłodzenia jest stosowany?
-
Czy dostawca może przetestować rzeczywisty materiał przed zaleceniem sprzętu?
Podanie tych informacji pomaga producentowi dokładniej ocenić zastosowanie, zamiast wybierać sprzęt wyłącznie na podstawie specyfikacji znamionowych.
Wniosek: Zidentyfikuj przyczynę wzrostu temperatury przed regulacją sprzętu
Jeśli w procesie proszkowania przedmieszki występują ciągłe wzrosty temperatury, przyczepność materiału lub aglomeracja proszku, skontaktuj się z Mao Yue .
Proszę podać typ przedmieszki, docelowy rozmiar cząstek, wymaganą wydajność i bieżące problemy produkcyjne. W oparciu o konkretne zastosowanie Mao Yue może ocenić rzeczywiste badania materiałów, warunki mielenia i konfigurację chłodzenia, aby pomóc w określeniu odpowiedniego rozwiązania w zakresie proszkowania.