中文简体
Rozdrabniacz, który zacina się na złomie profili PCV i ten, który zatrzymuje się na skutek oczyszczania PE, to często ten sam model, ale zasilany inaczej. To pierwszy przydatny fakt na temat niszczarek do tworzyw sztucznych: maszyna jest tylko jednym ogniwem w łańcuchu rozdrabniania, a większość problemów z wydajnością wynika ze specyfikacji tego łańcucha, a nie z samej niszczarki.
Najpierw nasuwa się praktyczny wniosek: wybierz łańcuch, a następnie maszynę. Zdecyduj, jakiego rozmiaru cząstek potrzebuje Twój dalszy proces, cofnij się, przechodząc przez proszkowanie, granulowanie i rozdrabnianie, a dopiero potem porównaj wirniki, sita i stal łopatkową. Zakłady, które najpierw kupują rozdrabniacz, a później dostosowują wszystko inne, zwykle płacą za to wymianą sit, zablokowaniem wirników i ponownym przemiałem, którego nie chce żadna wytłaczarka.
Gdzie niszczarka tworzyw sztucznych znajduje się w łańcuchu rozdrabniania
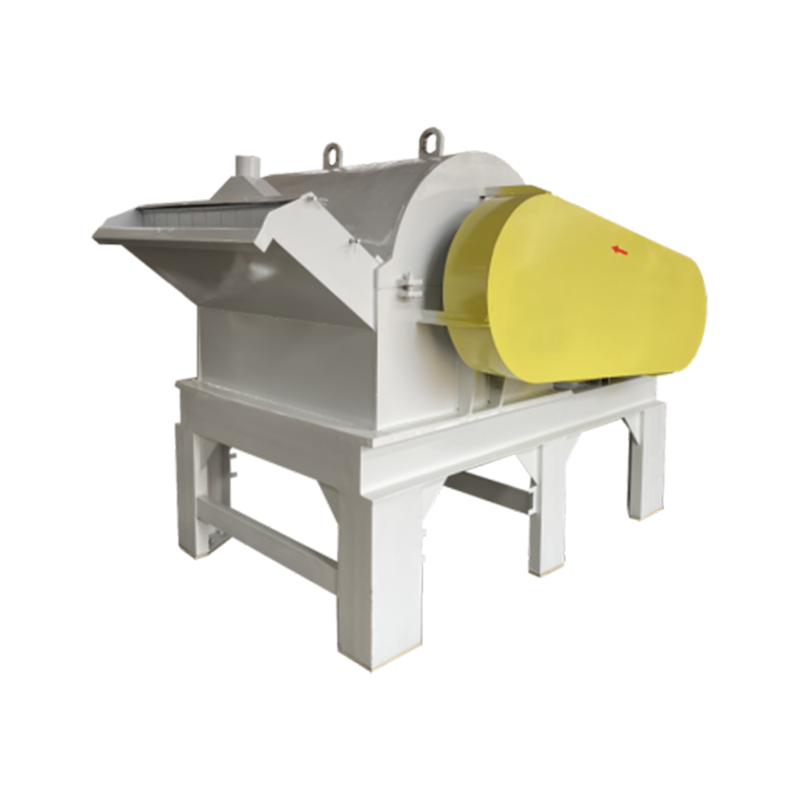
Rozdrabnianie to podstawowe rozdrabnianie. Rozdrabniacz zamienia bele, odpady, grubościenne rury, arkusze, ścinki profili i duże kształtki na kawałki, które może przyjąć granulator. Jest to maszyna o niskiej prędkości i wysokim momencie obrotowym, a jej celem jest zmniejszenie rozmiaru cząstek, a nie wytwarzanie cząstek o kontrolowanym rozmiarze. To rozróżnienie wyjaśnia, dlaczego sama niszczarka rzadko rozwiązuje problem odzyskiwania materiału.
| Scena | Typowa maszyna | Rozmiar wyjściowy | Główne części eksploatacyjne | Co decyduje na dalszym etapie |
|---|---|---|---|---|
| Pierwotne rozdrabnianie | Rozdrabniacz jedno lub dwuwałowy | Kawałki 20-100 mm | Rotor, przeciwnoże, przesiewacz | Konsystencja paszy do granulacji |
| Granulacja wtórna | Granulator lub kruszarka | Przemiał 6-12 mm | Ostrza obrotowe, noże łóżkowe, przesiewacz | Jakość przemiału do wytłaczania lub formowania |
| Drobne proszkowanie | Młyn tarczowy, nożowy lub młotkowy | Proszek, często 200-800 mikronów | Tarcze szlifierskie, ostrza, rotor | Przepływ proszku, spiekanie i dyspersja |
Z tabeli tej wynikają dwie konsekwencje. Po pierwsze, rozdrobniony materiał jest produktem pośrednim, a nie gotowym. Jeśli Twój proces wymaga granulatu lub proszku, rozdrabniacz jest etapem pierwszym z trzech. Po drugie, gdy linia nie działa prawidłowo, wąskim gardłem jest często etap po rozdrabniaczu: zbyt mały granulator lub młyn, który nie radzi sobie z kształtem przemiału wytwarzanego przez rozdrabniacz.
Przetwórcy, którzy woleliby nie integrować samodzielnie trzech oddzielnych maszyn, często kupują stopnie jako jeden skoordynowany zestaw, z dopasowaną przepustowością i dopasowaną wysokością rozładowania.
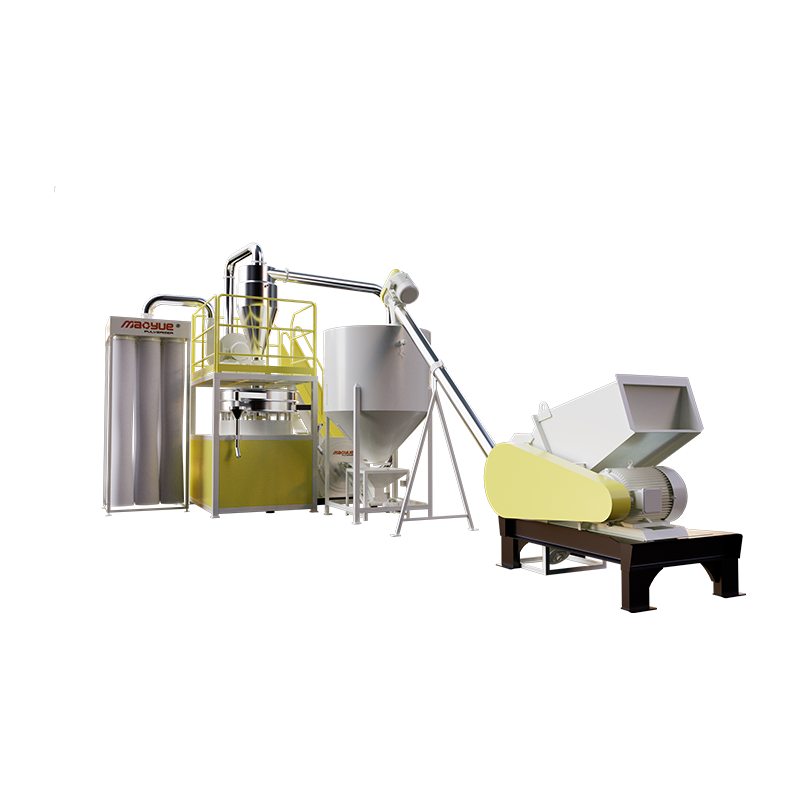
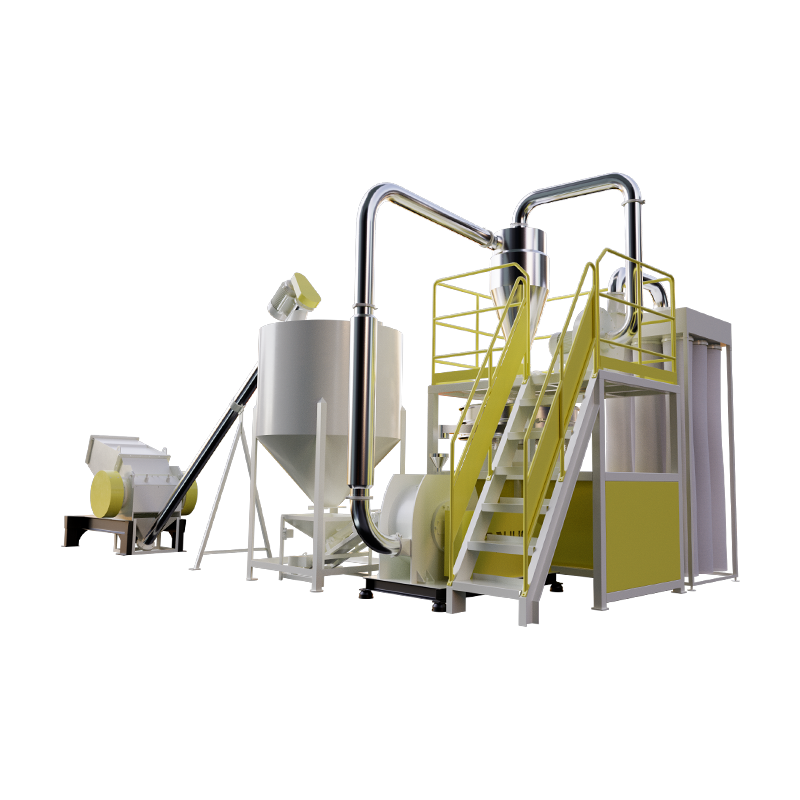 Linia produkcyjna do rozdrabniania i mielenia typu Mao Yue Skoordynowany zestaw rozdrabniająco-mielący dla procesorów poszukujących dopasowanej wydajności i wydajności, z opcjami młyna tarczowego i zamkniętym systemem zbierania pyłu. Zobacz produkt →
Skoordynowane linie charakteryzują się różnymi zasadami cięcia dokładnie z tego powodu: rozdrabniacz, granulator i młyn muszą uzgodnić wielkość wsadu, wielkość wyładunku i wydajność, w przeciwnym razie jedno z nich stanie się stałym ograniczeniem.
Dopasowanie rotora, frezu i sita do materiału
Zachowanie materiału zmienia specyfikację maszyny bardziej, niż przyznaje większość arkuszy danych. Poniższe różnice to te, które pojawiają się na hali produkcyjnej po pierwszym tygodniu produkcji.
Złom rur PVC, profili i arkuszy
PVC jest jednocześnie ścierne i wrażliwe na ciepło. Złom rur i profili często zawiera duże ilości wypełniacza, które szybko tępią krawędzie tnące, podczas gdy sam polimer może się odbarwić lub pogorszyć, jeśli pozostanie w komorze cięcia. Odporna na zużycie geometria ostrzy, duże prześwity i wirnik szybko przemieszczający materiał mają tutaj większe znaczenie niż moc głównego silnika.
PE do formowania rotacyjnego
W procesie formowania rotacyjnego proszek jest w rzeczywistości produktem. Młyn zapewniający szeroki rozkład cząstek będzie powodował powstawanie dziur, nierównej grubości ścianek i słabego wykończenia powierzchni w późniejszym czasie w piecu, niezależnie od tego, jak dobra jest forma. Spójność górnego cięcia często ma większe znaczenie niż szczytowa przepustowość, dlatego też dla tego zastosowania zaleca się konfiguracje o wysokiej jednorodności, a nie największy dostępny dysk.
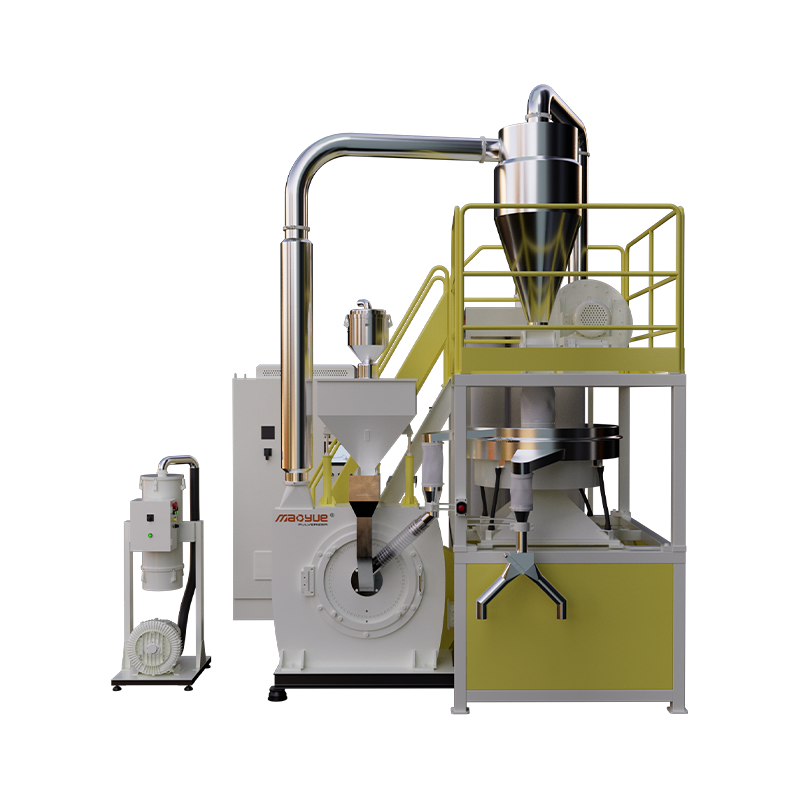
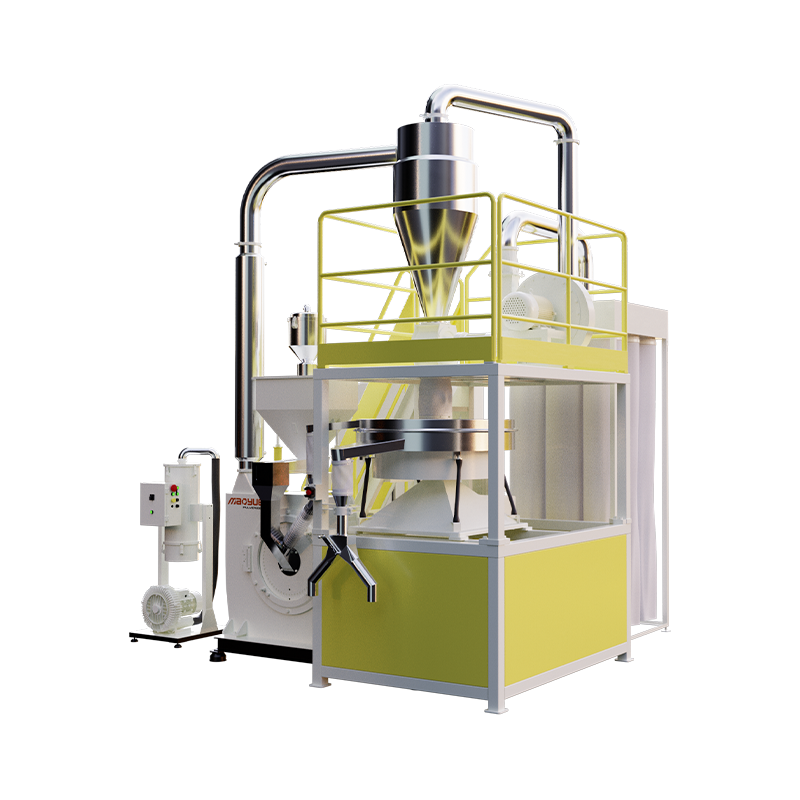 Rozdrabniacz proszku do formowania rotacyjnego Mao Yue 600 PE Rozpylacz do formowania rotacyjnego PE o wysokiej jednorodności z regulacją wielkości oczek 20–100, chłodzeniem wodnym, kontrolą temperatury PLC i wychwytywaniem ponad 99,9% pyłu. Zobacz produkt →
PP i PA
PP i PA grades are where temperature control decides whether a process is economic at all. Many of these resins soften and smear if ground too aggressively, so the choice is between cryogenic grinding and an ambient-temperature design that manages heat through airflow, rotor speed and controlled feed rate. Ambient grinding removes the cost of liquid nitrogen and the handling that comes with it, but it places real demands on the rotor and the feed system.
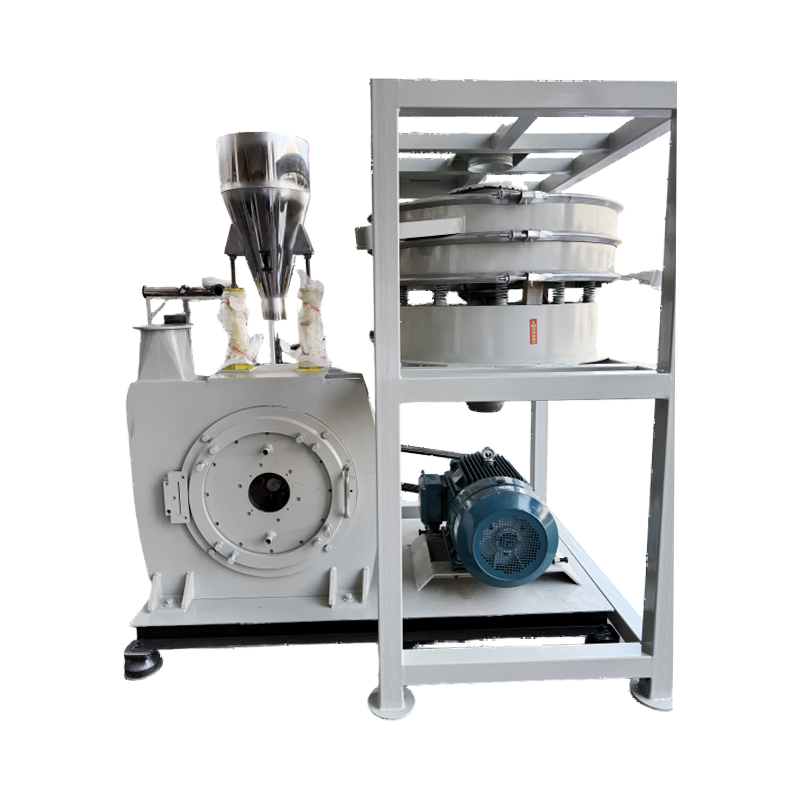 Rozdrabniacz Mao Yue PA/PP-500 w temperaturze otoczenia Podstawowy młynek do proszków PA/PP w temperaturze otoczenia, z tarczami o wysokiej zawartości chromu, molibdenu i wanadu i regulacją temperatury w zakresie ±3–5°C, do małych i średnich produkcji wielomateriałowych. Zobacz produkt →
Przedmieszki i mieszanki nadziewane
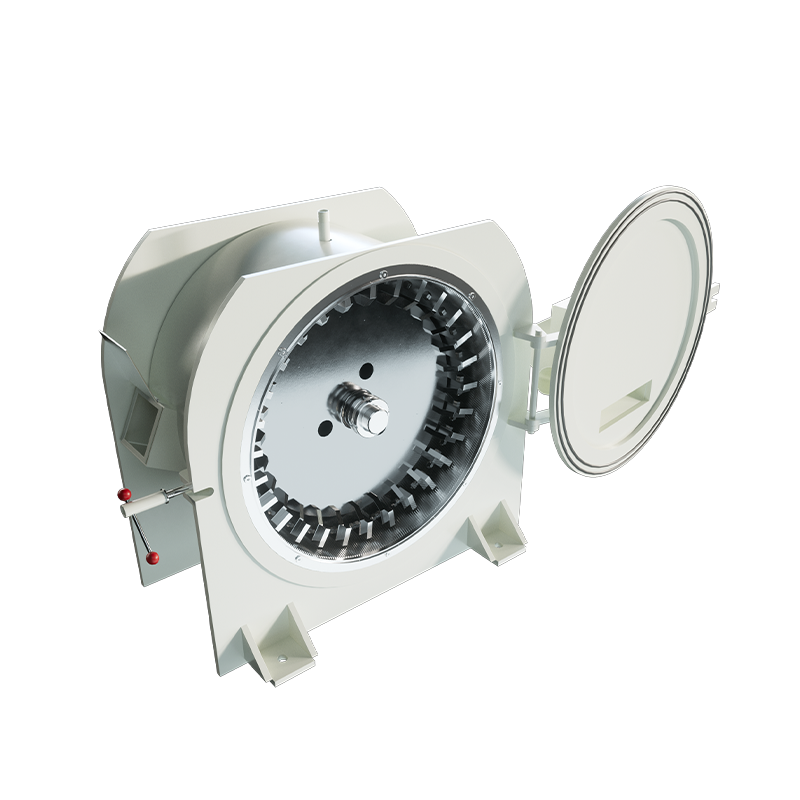
Kolorowa przedmieszka i wypełniacze zwiększają ścieranie mieszanki. Gatunki zawierające węglan wapnia, talk i szkło zauważalnie skracają żywotność ostrzy i tarcz, a ponadto nagradzają maszynę, którą można szybko otworzyć, ponownie ustawić i ponownie wyważyć. W przypadku instalacji kilku żywic na jednej platformie, dyski są wymienne i spójne asortyment rozdrabniaczy tworzyw sztucznych skrócić zarówno zapasy części zamiennych, jak i czas przezbrajania.
Specyfikacje decydujące o rzeczywistej przepustowości
Po ustaleniu materiału i docelowej wielkości cząstek, kilka specyfikacji określa, czy maszyna działa zgodnie z podaną wartością:
- Średnica rotora i szerokość robocza, które określają wielkość gardzieli i dostępny moment obrotowy.
- Geometria cięcia i liczba noży, łącznie z tym, czy w rotorze zastosowano układ noży prostych, w kształcie litery V czy naprzemiennych.
- Przysłona ekranu, która bezpośrednio reguluje rozmiar i pojemność wyjściową; każdy milimetr zmniejszenia rozmiaru kosztuje wydajność.
- Moc napędu i masa koła zamachowego, które mają znacznie większe znaczenie w przypadku czyszczenia i grubych przekrojów niż w przypadku cienkiej folii.
- Luz pomiędzy nożami obrotowymi i stałymi, zwykle ustalany w ułamkach milimetra; dryfujący luz objawia się żylastym przemieleniem i gromadzeniem się ciepła.
- Układ leja zasypowego i podawania za pomocą przenośnika, tłoka lub grawitacji; Najczęstszą przyczyną przestojów są skoki paszy.
Dostawcy często podają pojedynczą wielkość wydajności, nie podając materiału, sita ani docelowej wielkości cząstek. Liczba podana bez tych trzech zmiennych nie jest specyfikacją, jest to stwierdzenie marketingowe.
Ile kosztuje niszczarka tworzyw sztucznych w ciągu pięciu lat
Cena zakupu stanowi najmniejszą część całości. Koszty eksploatacji linii rozdrabniającej są zdominowane przez cztery elementy:
- Energia na przetworzoną tonę, która gwałtownie wzrasta, gdy od maszyny wymaga się drobniejszego mielenia, niż została zaprojektowana.
- Części eksploatacyjne na tonę, w tym ostrza, tarcze i sita; zawartość wypełniacza i zanieczyszczenia powodują znacznie więcej niż godziny pracy maszyny.
- Czas przestoju na wymianę noża lub dysku, zależny od dostępności komory cięcia.
- Drobne cząstki i straty pyłu, które zmniejszają wydajność użytkową i powodują koszty obsługi i filtracji.
Wybór stali na ostrza, jej twardość i sposób konserwacji jest jednym z najbardziej wiarygodnych wskaźników kosztów długoterminowych i zasługuje na więcej uwagi niż zwykle na etapie wyceny; to jest praktyczne odniesienie prowadnica ostrza rozdrabniacza pokrycie materiałów, konserwacja i dobór.
Pytania, które należy zadać dostawcy przed złożeniem zamówienia
Te pytania oddzielają dostawców, którzy rozumieją Twój proces, od tych, którzy po prostu sprzedają maszyny:
- Czy możesz przetestować mój rzeczywisty materiał i podać rozkład wielkości cząstek, a nie zakres w porównaniu z żywicą generyczną?
- Jaka jest przepustowość na tym materiale z ekranem który zamierzam zastosować?
- Ile godzin żywotności ostrza lub dysku powinienem się spodziewać, biorąc pod uwagę zawartość wypełniacza i poziom zanieczyszczenia?
- Ile czasu zajmuje całkowita wymiana noża w przypadku tego projektu i jakie narzędzia są wymagane?
- Jakie części zamienne znajdują się w magazynie i jaki jest czas realizacji wirnika lub tarczy?
- Jeśli w ciągu dwóch lat zwiększę skalę, który etap linii stanie się pierwszym wąskim gardłem?
Proszę o odpowiedzi na piśmie. Dostawca, który określi rozkład wielkości cząstek i wielkość przepustowości Twojego materiału, mówi Ci coś o tym, jak zaprojektowano maszynę i jak będzie wyglądać relacja po dostawie.
Prawidłowe ustawienie łańcucha
Niszczarka do tworzyw sztucznych to koń pociągowy, ale nie jest to kompletne rozwiązanie. Zakłady, które czerpią najwięcej z redukcji rozmiaru, traktują rozdrabnianie, granulowanie i proszkowanie jako jeden system, określają każdy etap w oparciu o materiał, który faktycznie zobaczy, i ustalają budżet na części zużywalne od pierwszego dnia, zamiast odkrywać je w drugim roku.
Zacznij od proszku lub przeszlifuj zgodnie z potrzebami procesu, zmierz faktycznie posiadany materiał i dobierz rozmiar każdego etapu z marginesem dla twardszego materiału wejściowego, o wykonanie którego nieuchronnie będziesz proszony. Sprzęt zbudowany jako dopasowany zestaw, obejmujący łopaty, tarcze i wirniki pochodzące z tego samego źródła, jest łatwiejszy w utrzymaniu i tańszy w całym okresie jego użytkowania.