中文简体
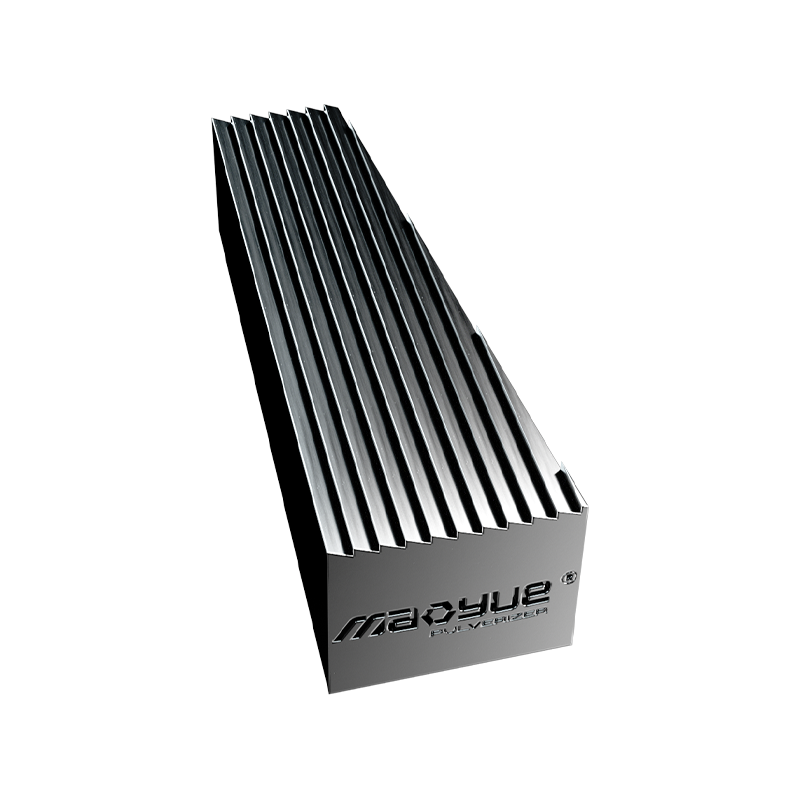
Ostrze maszyny rozdrabniającej jest krytycznym elementem decydującym o wydajności, jakości wyjściowej i kosztach operacyjnych każdego systemu mielenia tworzyw sztucznych. Wysokiej jakości ostrza mogą wydłużyć żywotność nawet o 300% w porównaniu do standardowych opcji ze stali węglowej, znacznie redukując przestoje i koszty konserwacji.
Wybór materiałów zapewniający optymalną wydajność
Wybór odpowiedniego materiału dla Ciebie ostrze maszyny rozdrabniającej jest niezbędny do obsługi różnych rodzajów tworzyw sztucznych. Twardość, wytrzymałość i odporność ostrza na zużycie bezpośrednio wpływają na jego zdolność do utrzymywania ostrości i odporności na odpryski podczas operacji z dużą prędkością.
Typowe materiały ostrzy
- Stal narzędziowa (D2, D3): Zapewnia doskonałą odporność na zużycie i twardość (HRC 58-62). Idealny do materiałów ściernych, takich jak nylon z dodatkiem szkła lub PP z dodatkiem minerałów. Zwykle wytrzymuje 2-3 razy dłużej niż standardowa stal.
- Stal szybkotnąca (HSS): Zapewnia dobrą równowagę pomiędzy wytrzymałością i odpornością na zużycie. Nadaje się do ogólnego szlifowania HDPE, LDPE i PS. Ekonomiczne w przypadku operacji średnionakładowych.
- Końcówka z węglika wolframu: Charakteryzuje się ekstremalną twardością (HRC 70) na krawędzi skrawającej. Najlepszy do wysoce ściernych lub wzmocnionych tworzyw sztucznych. Chociaż koszt początkowy jest wyższy, może zmniejszyć częstotliwość wymiany ostrzy o 50-70% .
- Stal nierdzewna (420, 440C): Stosowany głównie do recyklingu tworzyw sztucznych przeznaczonych do kontaktu z żywnością lub w celach medycznych, gdzie krytyczna jest odporność na korozję. Nieco niższa odporność na zużycie niż stal narzędziowa, ale zapobiega zanieczyszczeniu.
Geometria ostrza i rozważania projektowe
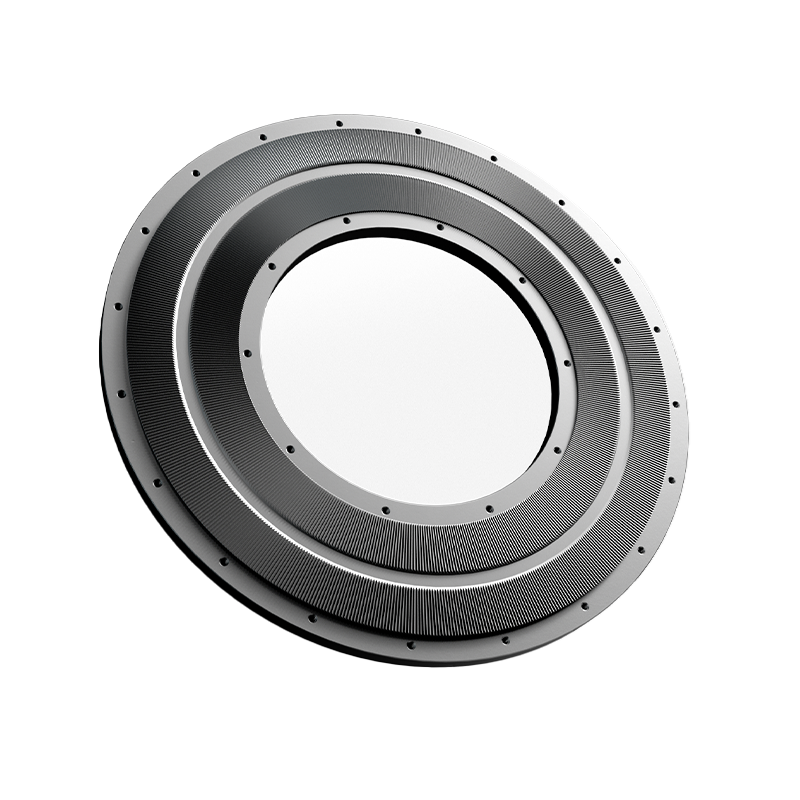
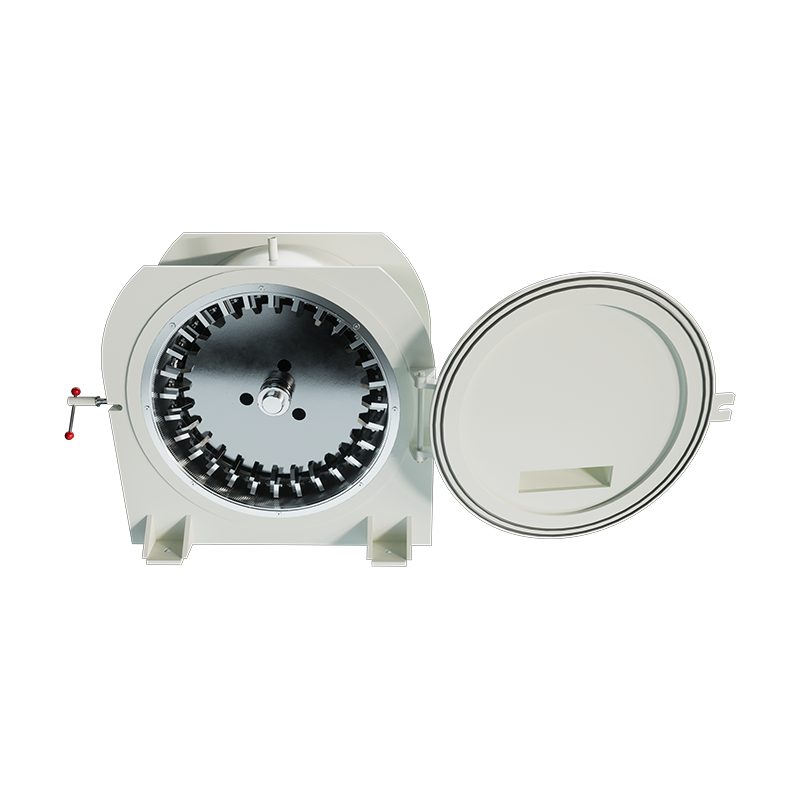
Poza materiałem, geometryczna konstrukcja ostrza maszyny rozdrabniającej wpływa na wydajność cięcia i wytwarzanie ciepła. Właściwa geometria zapewnia czyste cięcie, a nie rozrywanie, co ogranicza powstawanie pyłu i poprawia jednorodność cząstek.
| Funkcja projektowa | Funkcja | Najlepsze dla |
|---|---|---|
| Kąt haka | Określa agresywność cięcia | 15-20° dla kruchych tworzyw sztucznych; 25-30° dla twardych folii |
| Grubość krawędzi | Wpływa na trwałość i ostrość | Cieńsze krawędzie dla drobnego proszku; grubszy w przypadku ciężkich kawałków |
| Wykończenie powierzchni | Zmniejsza tarcie i gromadzenie się materiału | Polerowane powierzchnie do lepkich materiałów, takich jak PCV |
| Liczba zębów | Wpływa na częstotliwość i gładkość cięcia | Więcej zębów dla drobniejszego szlifowania; mniej dla większej przepustowości |
Strategie konserwacji mające na celu przedłużenie żywotności ostrza
Właściwa konserwacja ostrza maszyny rozdrabniającej ma kluczowe znaczenie dla stałej wydajności. Zaniedbanie rutynowej pielęgnacji może prowadzić do przedwczesnego zużycia, zwiększonego zużycia energii i złej jakości produktu.
- Regularne ostrzenie: Tępe ostrza zwiększają obciążenie silnika nawet o 25%. Naostrz ostrza co 100-150 godzin pracy lub gdy gęstość cząstek spadnie. Zachowaj oryginalny kąt skosu, aby zachować wydajność cięcia.
- Kontrole równowagi: Niewyważone ostrza powodują wibracje, co prowadzi do awarii łożysk i nierównomiernego zużycia. Po każdej sesji ostrzenia sprawdzaj wyważenie za pomocą wyważarki dynamicznej. Niewyważenie nie powinno przekraczać 5 gramów na zestaw ostrzy.
- Regulacja szczeliny: Utrzymuj dokładny odstęp pomiędzy obracającymi się i nieruchomymi ostrzami. Typowa szczelina wynosi od 0,1 mm do 0,3 mm. Zbyt duża powoduje nieefektywne mielenie; zbyt mały stwarza ryzyko kolizji i uszkodzeń.
- Protokół czyszczenia: Usuń nagromadzoną żywicę po każdej zmianie, szczególnie podczas obróbki lepkich materiałów, takich jak PVC lub TPU. Używaj odpowiednich rozpuszczalników, które nie powodują korozji materiału ostrza.
Analiza kosztów i korzyści ostrzy premium
Chociaż najwyższej jakości ostrza maszyn do rozdrabniania mają wyższy koszt początkowy, ich długoterminowa wartość często przewyższa początkowe oszczędności wynikające z tańszych alternatyw. Zrozumienie całkowitego kosztu posiadania pomaga w podejmowaniu świadomych decyzji zakupowych.
Tarcze klasy premium mogą obniżyć roczne koszty konserwacji o 40-60% poprzez rzadsze wymiany i mniejsze zużycie energii. W przypadku zakładu pracującego 20 godzin dziennie przejście ze standardowych ostrzy ze stali HSS na ostrza z węglika wolframu może zwiększyć początkową inwestycję o 500 USD, ale zaoszczędzić ponad 2000 USD rocznie na kosztach robocizny, przestojów i energii.
Dodatkowo stała wielkość cząstek dobrze utrzymanych ostrzy premium poprawia jakość materiału pochodzącego z recyklingu, potencjalnie zwiększając jego wartość rynkową o 10-15%. To sprawia, że inwestycja w wysokiej jakości łopatki maszyn rozdrabniających jest decyzją strategiczną zapewniającą rentowność i doskonałość operacyjną.