中文简体
Kiedyś zakład formowania rotacyjnego w Ningbo odrzucił całą ciężarówkę przemiału. Plastik był czysty, kolor dopasowany, a granulator pracował z wydajnością znamionową. Problemem był rozmiar cząstek: podmiot zajmujący się recyklingiem dostarczał płatki z granulatora o średnicy 8 mm do procesu, w którym akceptowany jest wyłącznie suchy proszek, więc osoba formująca musiała ponownie zmielić wsad i obciążyć za to podmiot zajmujący się recyklingiem. Zysk z tego zamówienia zniknął w drugim przebiegu.
Dlatego „maszyna do recyklingu odpadów z tworzyw sztucznych” to trudne określenie. Obejmuje co najmniej pięć odrębnych zadań: rozdrabnianie, granulowanie, mycie, suszenie i drobne mielenie. Każdy z nich ma inny rozmiar, cenę i konserwację, a każdy z nich zawodzi na swój sposób. Kupujący, którzy traktują tę kategorię jako pojedynczy zakup, zazwyczaj przepłacają za etap, który był już łatwy i niedoprecyzowują etap, który decyduje o tym, czy produkt faktycznie będzie mógł zostać sprzedany.
Idź w drugą stronę. Zacznij od wielkości cząstek akceptowanej przez proces Twojego klienta, a następnie wybierz etapy maszyny, które ją osiągają. Z tej liczby wynika rozmiar silnika, otwory sit, geometria wirnika i materiał łopatek.
Zamapuj całą linię, zanim wycenisz pojedynczą maszynę
Większość projektów wymaga dwóch lub trzech z tych etapów, a nie wszystkich, ale kolejność ma znaczenie. Pominięcie etapu nigdy nie usuwa kosztów; powoduje to przeniesienie kosztów na klienta, który ostatecznie pobierze je z powrotem.
- Rozdrabnianie rozdrabnia bele, rury, grudki, folię i bloki oczyszczające do płatków o wielkości około 20 do 100 mm.
- Granulowanie tnie płatki na jednolity przemiał, zwykle od 6 do 12 mm, który mogą zaakceptować maszyny do wytłaczania i wtryskiwania.
- Mycie i suszenie usuwa etykiety, ziemię, piasek i wilgoć z materiałów poużytkowych, zanim dotrą one do młyna.
- Proszkowanie miele przemiał, płatki lub pelety na drobny proszek, zwykle w zakresie od 200 do 800 µm, w zależności od końcowego zastosowania.
- Peletyzowanie topi i ponownie wytłacza oczyszczony materiał w jednolite peletki dla odbiorców, którzy nie będą mieli do czynienia z płatkami ani proszkiem.
Niszczarka, granulator, rozdrabniacz: dopasuj maszynę do wielkości cząstek
Trzy maszyny rozdrabniające są często cytowane tak, jakby były wymienne. Tak nie jest, a decydującą zmienną jest rozmiar wyjściowy akceptowany przez kupującego.
| Scena | Formularz paszy | Typowy rozmiar wyjściowy | Gdzie idzie wyjście |
|---|---|---|---|
| Niszczarka | Bele, rury, bryły, folie, bloki oczyszczające | Płatki o średnicy od 20 do 100 mm | Linie myjące, magazynowe, zasilające granulatory |
| Granulator | Płatki, drobne przeczyszczenia, odrzucone wypraski | Przeszlif od 6 do 12 mm | Wytłaczanie, wtryskiwanie, zasilanie pulweryzatora |
| Pulweryzator | Przemiał, płatki, pellet | Około 200 do 800 µm proszku | Formowanie rotacyjne, przedmieszka, mieszanie |
Praktyczna konsekwencja: granulator nie może zastąpić pulweryzatora, a zakup większego granulatora nie zniweluje tej luki. Rozdrobnienie, a nie pojemność, jest specyfikacją ograniczającą i żadna dodatkowa moc nie przekształci 8 mm płatka w nadający się do formowania proszek.
Etap, którego większość kupujących nie określa: dokładne mielenie na proszek
Proszkowanie to moment, w którym specyfikacje zwykle się rozpadają, ponieważ „proszek” to nie liczba. Dwóch dostawców może żądać siatki 40 i dostarczać proszki, które zachowują się zupełnie inaczej w formie.
Rozkład wielkości cząstek, a nie średni rozmiar
Szeroki rozkład, mieszając drobne cząstki o średnicy 100 µm z grubymi cząstkami o średnicy 700 µm, powoduje nierównomierne topienie podczas formowania rotacyjnego, widoczne defekty powierzchni i nierówną grubość ścianek. Wąski rozkład przepływa lepiej, równomiernie wypełnia formy i generuje mniej odrzutów. W przypadku formowania rotacyjnego powszechnym punktem odniesienia jest siatka 35 i kupujący powinien poprosić o analizę sitową, a nie o pojedynczą średnią wartość.
Mielenie w temperaturze otoczenia a mielenie kriogeniczne
Niektóre polimery łatwo kruszą się i można je szlifować czysto w temperaturze pokojowej. Inne stają się lepkie i rozmazują się po dysku, chyba że zostaną schłodzone ciekłym azotem. Systemy kriogeniczne obejmują szerszy zakres materiałów, ale zużycie azotu staje się stałym kosztem operacyjnym, który rośnie wraz z każdą przetworzoną toną. Jeśli materiał pozwala na szlifowanie w temperaturze otoczenia, wybór ten zwraca się zwykle w ciągu kilku miesięcy w przypadku samych materiałów eksploatacyjnych.
Zachowanie materialne decyduje o szczegółach
Po ustaleniu docelowego stopnia rozdrobnienia polimer określa geometrię tarczy, materiał ostrza, chłodzenie i prędkość podawania.
Proszki PE i do formowania rotacyjnego
PE jest twardy i wrażliwy na ciepło. Konstrukcja dysku i przepływ powietrza wewnątrz komory mielenia decydują o tym, czy proszek pozostanie chłodny i jednolity przez całą zmianę. Jednostka charakteryzująca się dużą wydajnością, ale po dwóch godzinach tracąca stopień rozdrobnienia, wytworzy więcej złomu niż wolniejsza i stabilniejsza maszyna. Dla nabywców urządzeń do formowania rotacyjnego kwestie spójności mają większe znaczenie niż deklaracje dotyczące maksymalnej wydajności.
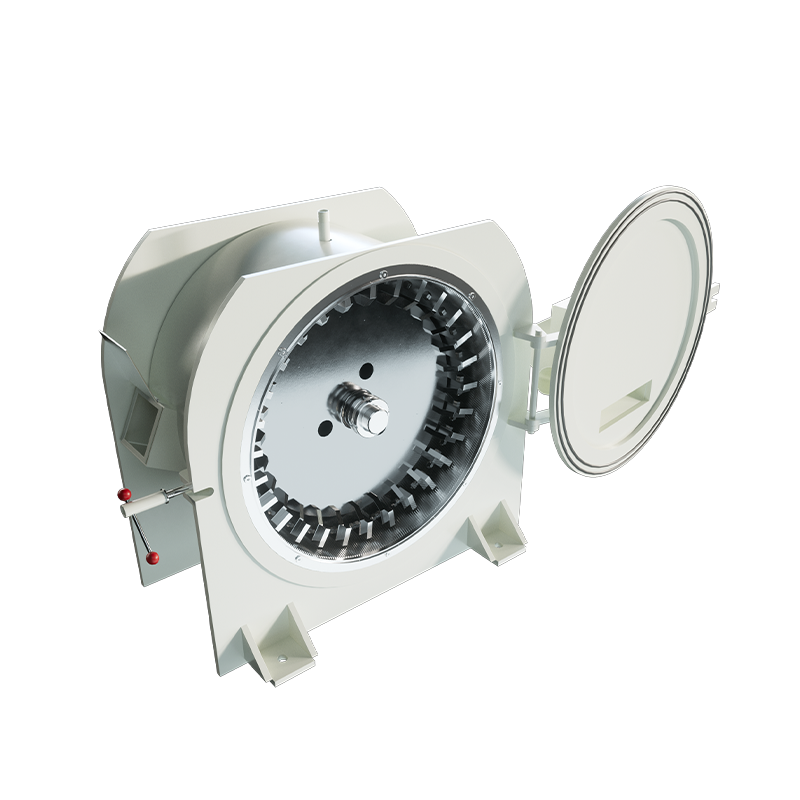
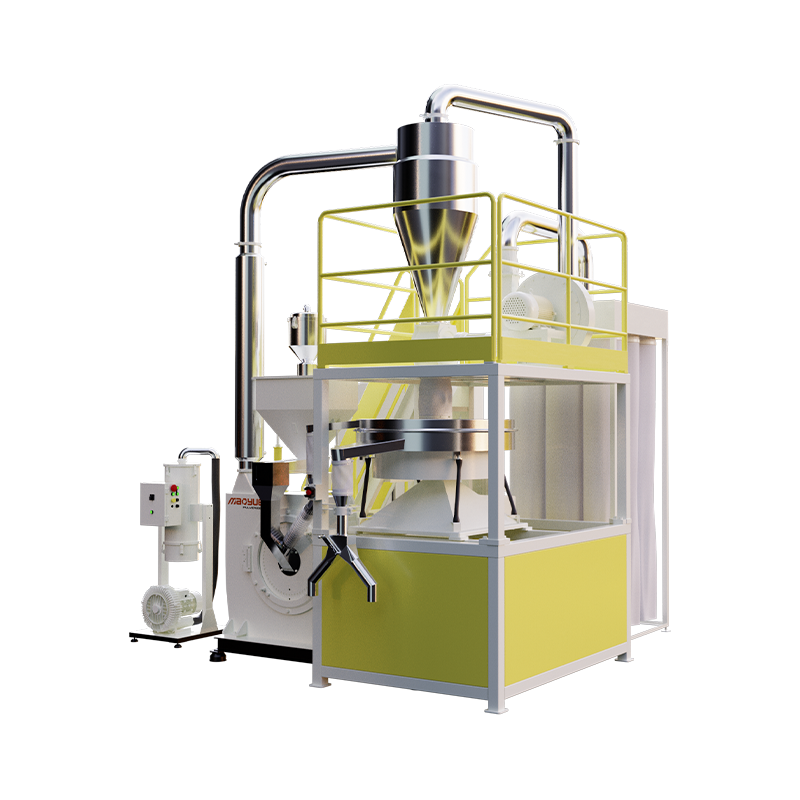 Rozdrabniacz proszku do formowania rotacyjnego Mao Yue 600 PE W przypadku linii proszkowych do formowania rotacyjnego PE ten rozdrabniacz typu 600 ma na celu stabilne rozdrobnienie, kontrolę chłodzenia i długoterminową konsystencję, a nie tylko maksymalną wydajność. Zobacz produkt →
Szlifowanie PA i PP bez ciekłego azotu
PA i PP można mielić w temperaturze otoczenia przy odpowiedniej konfiguracji tarcz i wirnika, co pozwala na zmniejszenie budżetu operacyjnego azotem i upraszcza układ instalacji. W szczególności PA wymaga kontrolowanego odprowadzania ciepła, ponieważ szybko mięknie i zatyka sito, gdy prędkość podawania przekracza zdolność komory mielącej do odprowadzania materiału.
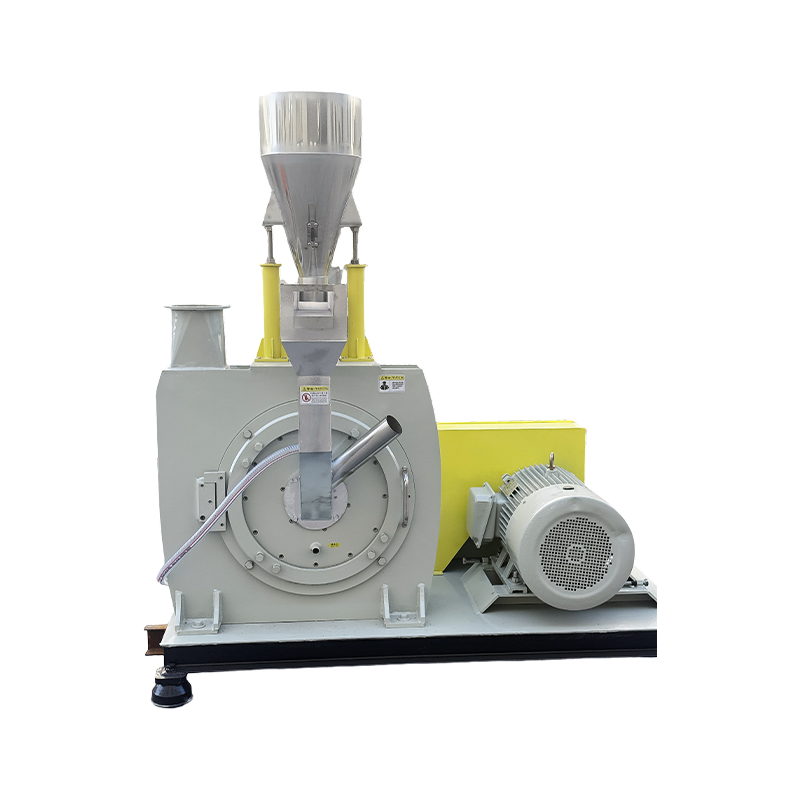
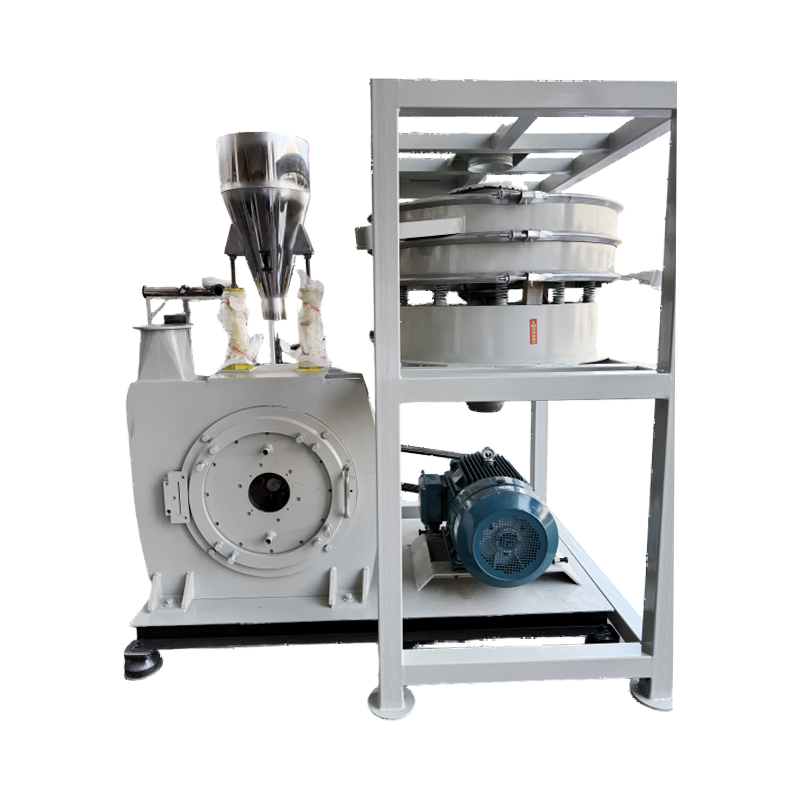 Rozdrabniacz Mao Yue PA/PP-500 w temperaturze otoczenia W przypadku recyklingu PA i PP ten rozpylacz pracujący w temperaturze otoczenia unika ciekłego azotu i wykorzystuje kontrolę temperatury, aby ograniczyć sklejanie się i degradację związaną z ciepłem. Zobacz produkt →
PCV, gdzie w modelu kosztowym dominuje trwałość zużycia
Związki PVC, szczególnie te z dużą zawartością wypełniacza, są ścierne. Na tych liniach tarcza, wirnik i łopatki zużywają się na długo przed silnikiem, więc koszt za tonę zależy od tego, ile godzin pracy zapewnia zestaw części eksploatacyjnych i ile kosztuje zestaw zamienny. Odporna na zużycie konstrukcja z cięższą tarczą i ostrzami ze stali stopowej zwykle uzasadnia wyższą cenę w ciągu pierwszego roku użytkowania mieszanek PVC wypełnionych.
Co musi zawierać poważny cytat
Luki cenowe w tej kategorii rzadko można wytłumaczyć silnikiem. Wyjaśniono je za pomocą liczb, które dostawca jest skłonny umieścić na piśmie. Cytat, który odpowiada jedynie na pytanie „ile kilogramów na godzinę”, nie jest jeszcze cytatem.
- Wydajność przy docelowym rozdrobnieniu, podana dla faktycznie sprzedawanej siatki, a nie dla najszerszego ekranu, jaki maszyna akceptuje.
- Rozdrobnienie i rozkład proszku, wyrażone jako średnia gwarantowana plus wartość rozproszenia, z nazwą materiału testowego.
- Żywotność części eksploatacyjnych i cena, obejmująca łopatki, tarcze i wirniki, jako koszt za zestaw i oczekiwaną liczbę godzin pracy.
- Zużycie energii na tonę gotowego proszku, liczba decydująca o kosztach eksploatacji po instalacji i ta najczęściej pomijana.
Jeśli dane te nie zostaną zaoferowane z góry, zostanie sporządzona pisemna informacja przewodnik zakupu pulweryzatora to znacznie tańszy sposób na poznanie właściwych pytań niż kosztowny pierwszy zakup.
Kiedy pojedyncza maszyna nie wystarczy
Mieszane strumienie, w których bele folii, ścinki rur, grube odpady i odrzuty formowane trafiają do tego samego pojemnika, rzadko pasują do jednej maszyny. Powszechny jest układ dwustopniowy: kruszarka łopatkowa lub młotkowa rozdrabnia materiał nieporęczny, a rozdrabniacz zajmuje się końcowym mieleniem. Wzajemne dopasowanie wielkości obu stopni ma większe znaczenie niż duże dopasowanie któregokolwiek z nich, ponieważ kruszarka poruszająca się przed młynkiem tworzy jedynie zapasy, podczas gdy młyn zasilany zbyt wolno marnuje wydajność.
Linie typu ostrza pasują do stosunkowo jednolitego, cienkościennego materiału i zapewniają spójny płatek. Linie młotów, noży udarowych i wahliwych tolerują grubsze przekroje, lekkie zanieczyszczenie i większe zróżnicowanie kształtu nadawy, za cenę szerszego rozrzutu wielkości cząstek wchodzących do rozdrabniacza.
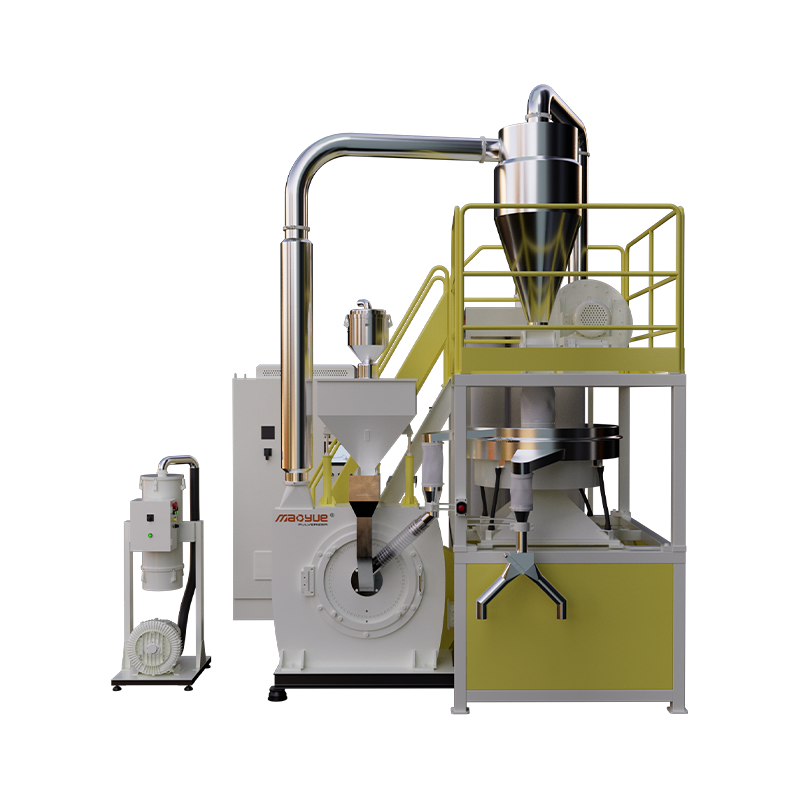
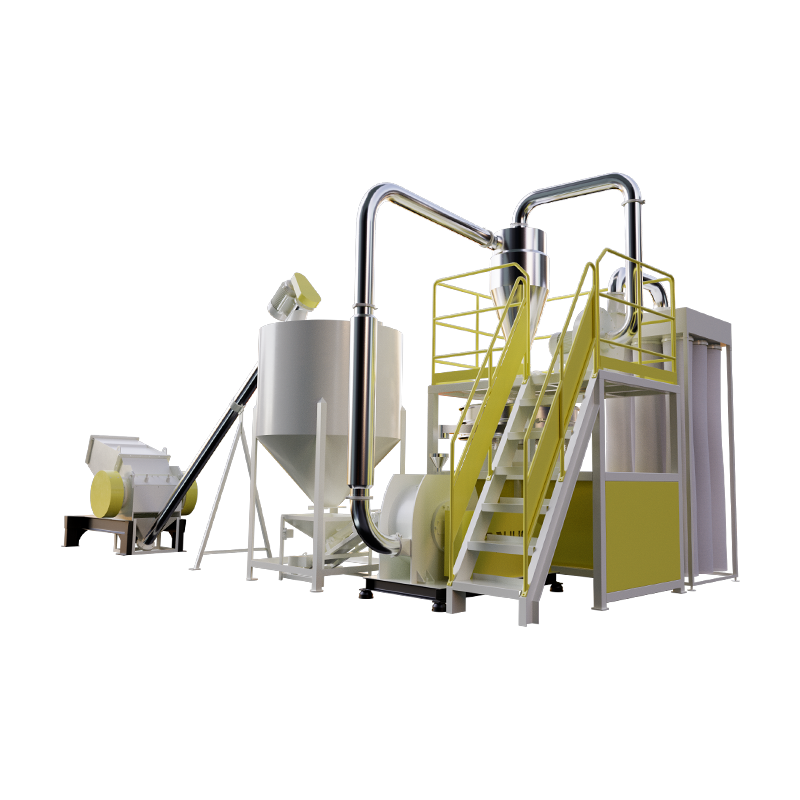 Linia produkcyjna do recyklingu typu ostrza Mao Yue do rozdrabniania i mielenia Ta zintegrowana linia rozdrabniania i mielenia tarcz do recyklingu wysokowartościowych odpadów z tworzyw sztucznych wytwarza jednorodny proszek o uziarnieniu 20–80 mesh z zamkniętym zbiornikiem pyłu. Zobacz produkt →
Sprawdza przed podpisaniem
- Wyślij własny materiał do testu. Pellety Virgin mielą inaczej niż umyte płatki pokonsumenckie, a różnica jest widoczna w wydajności, a nie w broszurze.
- Poproś o analizę sitową wydajności próbnej, wykonaną po wystarczająco długim czasie pracy maszyny, aby osiągnąć stałą temperaturę roboczą.
- Sprawdź, które elementy podlegają zużyciu, w jaki sposób są wymieniane i ile czasu zajmuje wymiana przy zatrzymanej maszynie.
- Sprawdź, czy napięcie, konfiguracja okablowania i zabezpieczenia odpowiadają Twojej lokalizacji, a nie standardowej wersji eksportowej dostawcy.
- Najpierw obejrzyj, jak maszyna pracuje na porównywalnym materiale; a biblioteka wideo sprzętu działającego na prawdziwym materiale to przydatny filtr, ale jedynym prawdziwym testem pozostaje próba na własnym płatku.
Maszyna do recyklingu odpadów z tworzyw sztucznych jest warta dokładnie tyle, ile warta jest wielkość cząstek, którą niezawodnie dostarcza. Zdecyduj, jaki stopień rozdrobnienia akceptuje Twój klient, dopasuj etapy rozdrabniania, granulowania i mielenia do tej liczby i wyceń części zużywalne obok silnika. Firma zajmująca się recyklingiem w Ningbo straciła zamówienie z powodu różnicy w wielkości, której nie mogła naprawić żadna dodatkowa moc.