中文简体
Wyobraź sobie warsztat formowania rotacyjnego, którego części ciągle psują się wzdłuż linii spawania. Rozdrabniacz pracuje z nominalnym tonażem, w zeszłym miesiącu wymieniono ostrza, a operator podaje czysty przemiał PE. Problemem nie jest przepustowość. Jest to rozkład cząstek proszku opuszczającego młyn: grube ziarna topią się zbyt wolno, drobne przenoszą pigment i stabilizator, a forma wypełnia się nierównomiernie. Jest to moment, w którym sprzęt do mielenia tworzyw sztucznych przestaje być zakupem towarowym i staje się decyzją procesową.
Na pierwszy plan wysuwa się praktyczny wniosek: dobierz wydajność mielenia w oparciu o najwęższe okno wielkości cząstek, jakie akceptuje Twój dalszy proces, a dopiero potem porównaj wartości tonażowe. Dwie maszyny o identycznych parametrach wyjściowych mogą zachowywać się bardzo odmiennie, jeśli umieści się je obok siebie pod względem dystrybucji proszku, pracy w temperaturze otoczenia i kriogenicznej oraz szybkości zużycia ich ostrzy i tarcz. W poniższych sekcjach wyjaśniono, skąd biorą się te różnice i jak je wycenić przed podpisaniem zamówienia.
Jeśli chcesz najpierw uzyskać orientację w kategoriach, to ogólny przewodnik po typach rozdrabniaczy tworzyw sztucznych i wskazówki dotyczące zakupu obejmuje główne rodziny maszyn, zanim zawęzisz listę do jednego modelu.
Najpierw mielenie w otoczeniu: element zamówienia dotyczący ciekłego azotu, którego większość kupujących nie dostrzega
Proszkowanie w temperaturze pokojowej jest domyślnym wyborem dla PE, PCV, PA i PP, a powodem jest raczej arytmetyka niż preferencje. Mielenie kriogeniczne utrzymuje kruchość polimeru poprzez wtryskiwanie ciekłego azotu do młyna. W przypadku twardych gatunków PA i PP zużycie może sięgać około jednego kilograma azotu na każdy kilogram przetworzonego polimeru. Przy cenach gazu przemysłowego koszt ten dotyczy każdego kilograma proszku produkowanego rok po roku, bez ulepszania ostatecznie formowanej części.
Zamiast tego młyny w otoczeniu kontrolują ciepło poprzez geometrię wirnika, przepływ powietrza i dyscyplinę przepustowości. Kompromis jest autentyczny: podawanie zbyt agresywne powoduje rozmazywanie się proszku na płycie, odbarwianie lub zaślepianie ekranu. Rozsądną zasadą nie jest stwierdzenie „nigdy kriogeniczne”, ale „kriogeniczne tylko wtedy, gdy mielenie w temperaturze otoczenia nie jest w stanie utrzymać materiału poniżej zakresu mięknienia”. Wyjątek stanowią związki niskotopliwe i charakteryzujące się wysokim wydłużeniem; standardowe PE, PP, PA i sztywne PCV nie są.
Test praktyczny to próba na własnych płatkach. Jeśli maszyna w temperaturze otoczenia utrzymuje wydajność na poziomie docelowej siatki bez alarmów temperatury lub zaślepienia ekranu, rachunek za azot nigdy się nie pojawi. Jednostki pracujące w temperaturze pokojowej, takie jak klasa PA/PP 500, które są specjalnie zaprojektowane do pracy bez ciekłego azotu, warto najpierw przeprowadzić analizę porównawczą, ponieważ usuwają z porównania największe koszty stałe.
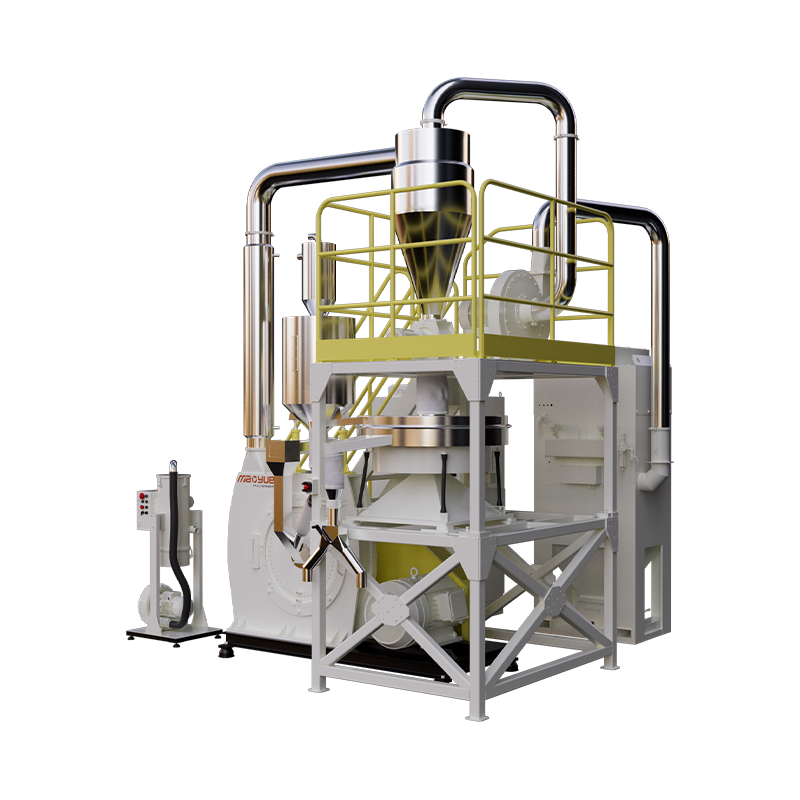
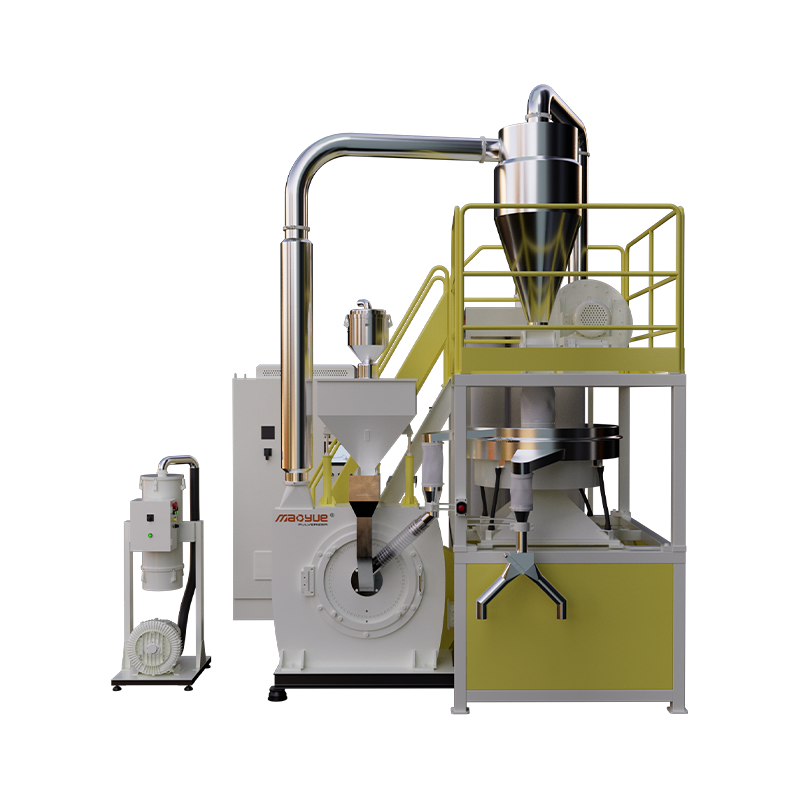
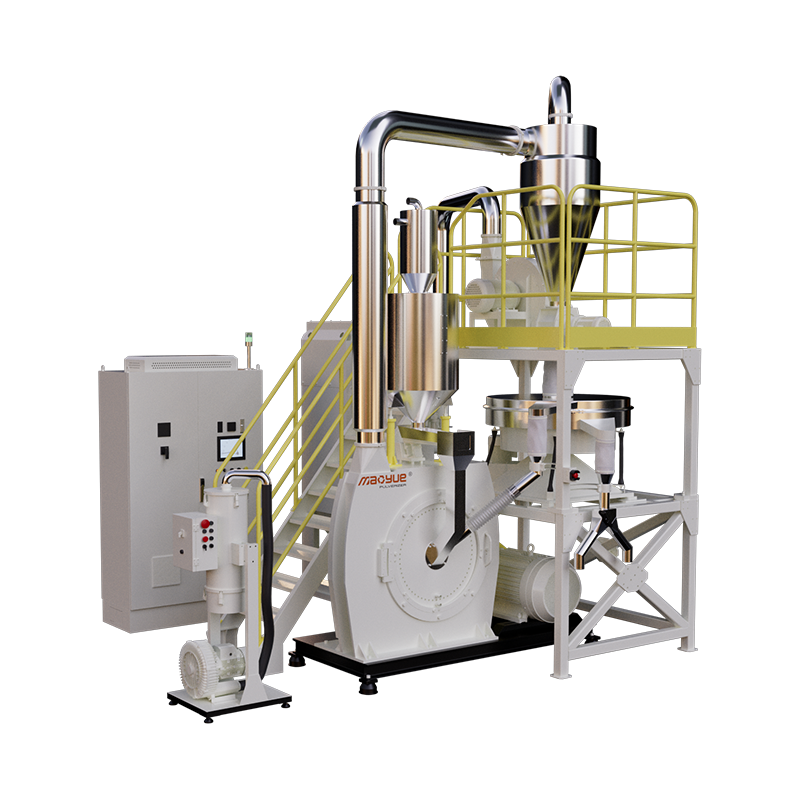
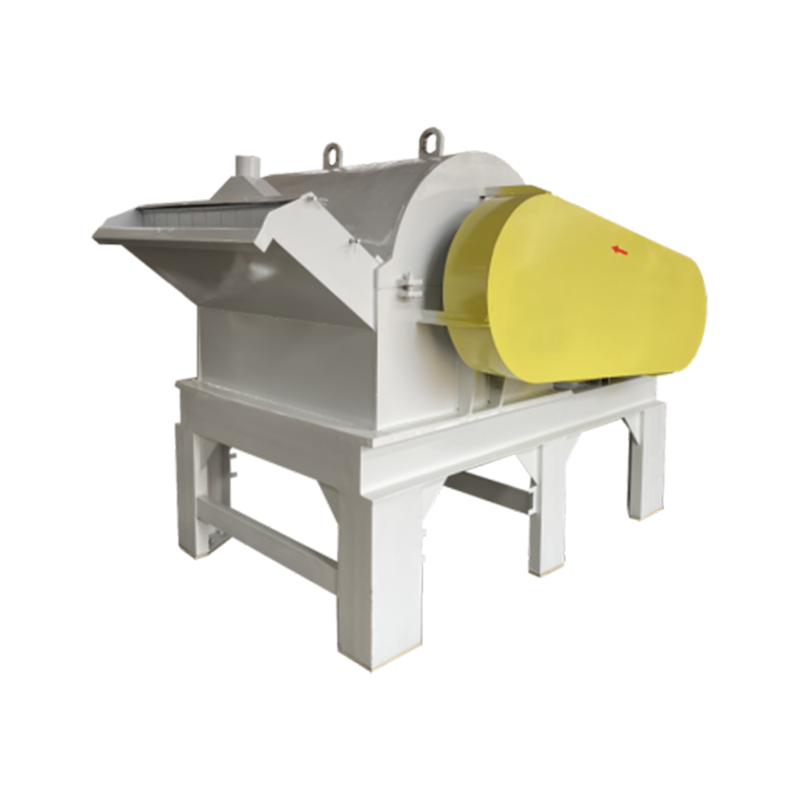
 Szlifierka 500PA/PP w temperaturze otoczenia do proszkowania PA i PP Rozpylacz PA/PP w temperaturze otoczenia zaprojektowany do pracy bez ciekłego azotu; warte porównania w zakresie recyklingu lub badań i rozwoju, gdzie dominuje koszt azotu. Zobacz produkt →
Jedno zastrzeżenie warto wyraźnie podkreślić: szlifowanie w temperaturze otoczenia powoduje przeniesienie kosztów z gazu na części zużywalne i przepływ powietrza chłodzącego. Jeśli Twój materiał jest ścierny lub zawiera duże ilości wypełniaczy, zaplanuj częstszy serwis ostrzy, zanim zaczniesz świętować oszczędności.
Dopasowanie maszyny do materiału, a nie tylko do tonażu
Numery modeli w tej klasie sprzętu zazwyczaj odzwierciedlają klasę średnicy wirnika lub tarczy, a nie gwarantowaną wydajność w kilogramach na godzinę. Wydajność zależy od formy paszy, gęstości nasypowej, docelowej siatki i ilości drobnych cząstek, które jesteś skłonny tolerować. Użyj poniższej tabeli jako narzędzia przesiewowego, a następnie potwierdź rzeczywiste liczby w wersji próbnej.
| Rodzina materialna | Typowy zakres modeli | Co zwykle kupuje ci klasa wielkości |
|---|---|---|
| PE do formowania rotacyjnego | 500, 600, 800 | Wyższa wydajność i ściślejsza dystrybucja; Większe klasy są odpowiednie dla zakładów pracujących na wiele zmian i z kilkoma pleśniami jednocześnie. |
| Przedmieszki i związki polimerowe | 500, 600, 800 | Drobne mielenie koncentratów kolorowych z kontrolowanym rozdrobnieniem, dzięki czemu dyspersja i siła koloru pozostają powtarzalne. |
| PA i PP | 500, 600, 800, otoczenie | Mielenie w temperaturze pokojowej bez ciekłego azotu; warianty odporne na zużycie i energooszczędne występują w klasach 600 i 800. |
| PVC | 500, 700, 800, 850, 900 | Najszerszy zakres, od grubego kruszenia do drobnego proszku; Maszyny klasy 850 pozycjonowane są jako odporne na zużycie, klasy 900 jako jednostki drobnoproszkowe. |
Szczególnie w przypadku formowania rotacyjnego jednorodność ma większe znaczenie niż maksymalna wydajność. Maszyna wytwarzająca wąski pas wokół docelowej siatki wypełni szczegóły formy i wypuści ją bardziej konsekwentnie niż większa jednostka pracująca na granicy swoich możliwości. Konfiguracje o wysokiej jednorodności, takie jak model do formowania rotacyjnego klasy 600, są zwykle wymagane tam, gdzie występuje presja zarówno na stałą grubość ścianki, jak i czas cyklu.
 Rozdrabniacz proszków do formowania rotacyjnego PE typu 600 zapewniający wysoką jednorodność Rozpylacz do formowania rotacyjnego PE dla średnich i dużych producentów, dostosowany do kontrolowanej dystrybucji proszku, gdzie liczy się stała grubość ścianek i czas cyklu. Zobacz produkt →
Rozkład wielkości cząstek to specyfikacja, która rzadko pojawia się w ofercie
Poproś trzech dostawców o „proszek o oczkach 35”, a możesz otrzymać trzy różne produkty. Cięcie sitowe o wielkości oczek 35 wynosi w przybliżeniu 500 mikronów, ale użytecznym pytaniem jest, jaka część partii znajduje się powyżej i poniżej tej linii. W przypadku formowania rotacyjnego większość proszku ma wielkość od około 200 do 500 mikronów, z kontrolowaną frakcją drobnych cząstek. Zbyt dużo grubych ziaren i rogi formy pozostają niedostatecznie wypełnione; za dużo drobnych cząstek, tracisz dodatki do zbierania pyłu i ryzykujesz powstawaniem pęcherzyków na grubych odcinkach.
Powszechne są dwie metody pomiaru, które nie są ze sobą idealnie zgodne. Analiza sitowa jest tania, szeroko rozumiana i nadaje się do rutynowych kontroli. Dyfrakcja laserowa daje pełniejszą krzywą rozkładu i wychwytuje ogon o średnicy poniżej 100 mikronów, który sita mają tendencję do zaniżania. Niezależnie od tego, którą opcję wybierzesz, popraw metodę w specyfikacji zakupu, aby „w granicach tolerancji” oznaczało to samo dla obu stron po sześciu miesiącach.
Aplikacje drobnoproszkowe przesuwają całą dystrybucję w dół. Przedmieszki i mieszanki PCV sprawdzają się, gdy dyspersja i przepływ do mieszalnika często wymagają mocniejszego cięcia od góry i niższych cząstek. Jest to w równym stopniu problem związany z konstrukcją maszyny, jak i operacyjny, ponieważ geometria dysku, ustawienie szczeliny i zachowanie klasyfikatora kształtują krzywą.
 Rozdrabniacz drobnoziarnisty PVC model 900 do mielenia w dużych ilościach Rozdrabniacz drobnego PCV do mieszanek o wysokiej ścieralności lub mocno wypełnionych, gdzie równomierny rozkład proszku i długoterminowe koszty zużycia kształtują ekonomikę produkcji. Zobacz produkt →
Ostrza, tarcze i wirniki: gdzie faktycznie występują koszty eksploatacji
Sprzęt do mielenia ocenia się na podstawie proszku wytwarzanego w pierwszym miesiącu oraz kosztów dalszego wytwarzania tego proszku w miesiącu dwudziestym. Łopatki, tarcze i wirniki ze stali stopowej są materiałami eksploatacyjnymi, a ich żywotność zależy od ścieralności materiału, zawartości wypełniacza, dyscypliny szczeliny oraz starannego wyważenia wirnika po każdej wymianie.
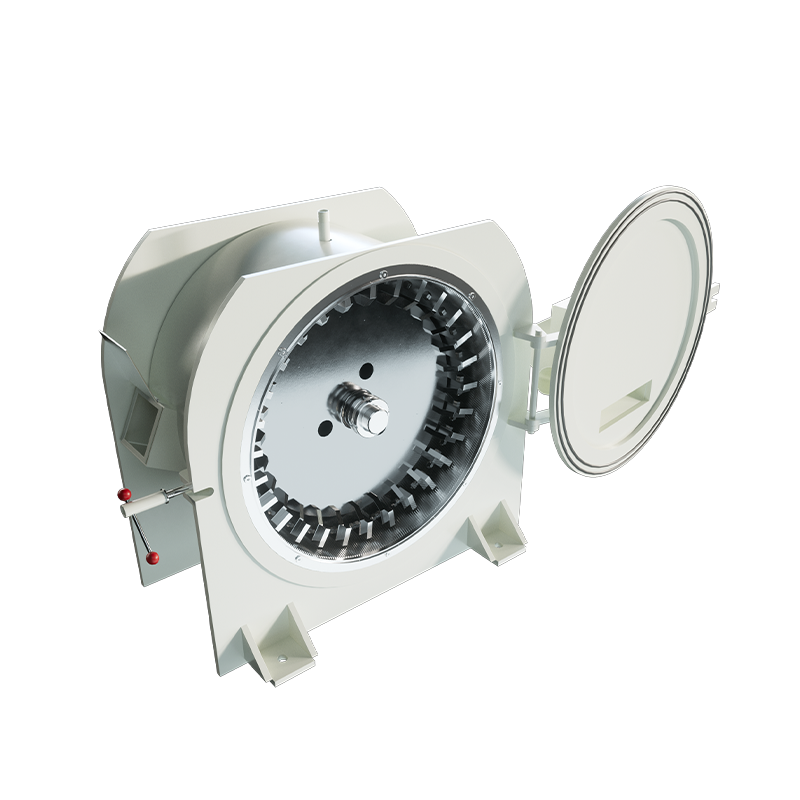
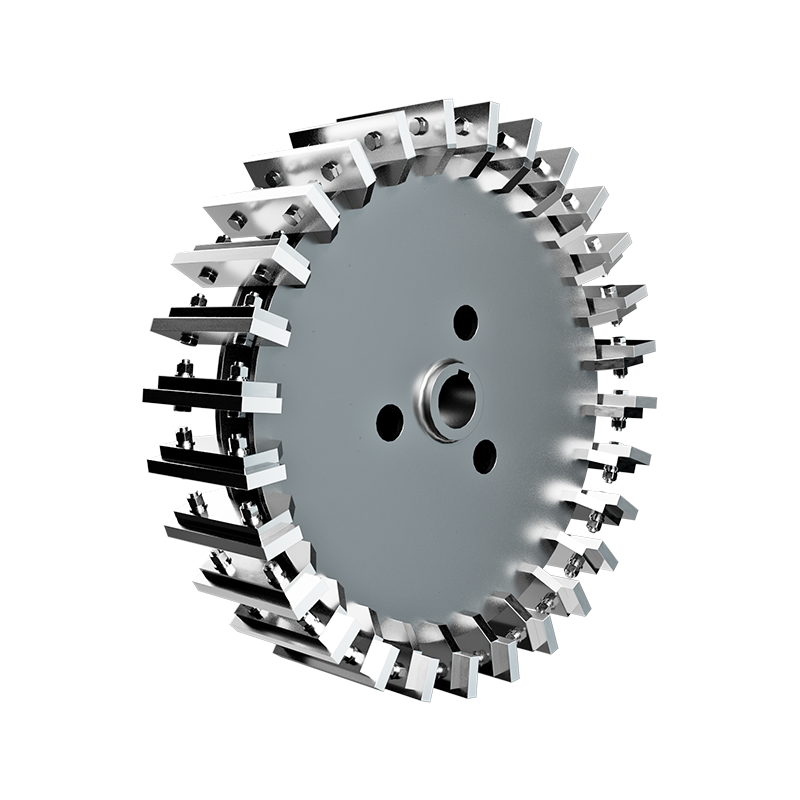
W tej kategorii wielokrotnie pojawiają się dwa projekty płyt. Tarcza z podwójnymi zębami zwiększa ścinanie i jest odpowiednia dla materiałów wymagających agresywnego rozdrabniania; zintegrowany dysk poświęca trochę czasu na stabilność i równomierne zużycie. Wybór pomiędzy nimi jest kwestią surowca i harmonogramu konserwacji, a nie tego, który z nich jest ogólnie lepszy. Ta sama logika dotyczy stali ostrzowej: twardsze krawędzie dłużej utrzymują szczelinę, ale łatwiej odpryskują w przypadku obcego metalu.
Gatunki materiału ostrza, geometria krawędzi i okresy ponownego ostrzenia są omówione w tym artykule bardziej szczegółowo Materiały ostrza rozdrabniacza i instrukcja konserwacji , którą warto przeczytać przed podpisaniem umowy na części zamienne.
Lista kontrolna przed zakupem, która zapobiega kosztownym poprawkom
Przed złożeniem zamówienia przeanalizuj poniższe punkty. Każdy z nich jest tani do wyjaśnienia teraz i kosztowny w naprawie po przykręceniu maszyny do podłogi.
- Siatka docelowa i akceptowalne cięcie od góry, podane w mikronach, z podaną metodą testową.
- Maksymalna frakcja drobnych cząstek, którą możesz tolerować bez utraty dodatków i płynności.
- Forma paszy i gęstość nasypowa: płatki, przemiał, pellet czy aglomerat zachowują się bardzo różnie.
- Wilgotność, ponieważ wilgotna pasza zasłania ekrany i gwałtownie zmniejsza wydajność.
- Przepustowość mierzona przy docelowej siatce, a nie przy optymalnych ustawieniach maszyny.
- Temperatura na wylocie proszku, która informuje, czy młyn pracuje z materiałem zbyt mocno.
- Gatunek materiału ostrza, tarczy i wirnika, a także czas realizacji i cena części zamiennych.
- Wymagania dotyczące odsysania pyłu i przepływu powietrza chłodzącego oraz sposób, w jaki młyn jest z nimi powiązany.
- Dostęp do kontroli zużycia, więc sprawdzenie szczelin zajmuje kilka minut, zamiast demontażu trwającego pół dnia.
Co fabryka źródłowa zmienia w zakresie zakupów
Dostawa materiałów eksploatacyjnych to ciche ryzyko przy tym zakupie. Maszyna jest tak dobra, jak dostępność zestawu tarcz, wirnika lub ostrzy, który zapewnia jej zgodność ze specyfikacją. Producenci, którzy obrabiają te części we własnym zakresie, zamiast je kupować, mają tendencję do skracania czasu realizacji i bardziej spójnego utrzymywania tolerancji w poszczególnych partiach.
Changzhou Mao Yue Intelligent Equipment Co., Ltd. prezentuje się dokładnie w takiej sytuacji. Firma twierdzi, że działa od trzydziestu lat jako fabryka materiałów źródłowych, prowadzi sześć warsztatów obróbczych, każdy o średniej powierzchni około 1400 metrów kwadratowych, a oprócz prac montażowych utrzymuje dedykowane centrum produkcji ostrzy. Gama modeli obejmuje od 500 do 900 klas w zakresie formowania rotacyjnego PE, przedmieszki i mieszanek polimerowych, mielenia w temperaturze otoczenia PA i PP oraz PVC. Zgłasza również współpracę z ponad 5000 partnerów na całym świecie i twierdzi, że produkuje zgodnie z europejskimi standardami jakości, a personel jest okresowo wysyłany za granicę w celu zbadania zastosowań maszyn. Liczby te stanowią dane własne firmy i warto je potwierdzić podczas wizyty w fabryce lub próby próbnej.
To, co można zweryfikować na etapie specyfikacji, jest bardziej przydatne niż jakiekolwiek twierdzenia marketingowe: poproś o próbę na swoim materiale, poproś o raport dystrybucji proszku z tej próby i uzyskaj na piśmie ceny wymiany ostrza i dysku. Jeśli te trzy elementy pokrywają się z oknem procesu i budżetem na konserwację, decyzja o wyborze maszyny jest już najprawdopodobniej słuszna.