中文简体
Zakład formowania rotacyjnego zmienia dostawcę żywicy i w ciągu tygodnia proszek zaczyna gromadzić się nad ślimakiem podającym. Typowe reakcje to mocniejsze suszenie, przykręcenie wibratora do leja zasypowego lub obwinienie nowej żywicy. Test płynności proszku zastępuje zgadywanie liczbami, które można wpisać w specyfikacji zakupu.
Test mierzy, jak proszek luzem zachowuje się pod wpływem naprężeń, jakie wywiera sprzęt, a nie jak wygląda w torbie lub w dotyku między palcami. Dwa proszki o identycznych wynikach na sicie mogą wydzielać się bardzo różnie, a odstęp jest zwykle mierzalny na długo przed przekształceniem się w odrzuconą partię.
Co właściwie mierzy test płynności proszku
Płynność to zdolność proszku do przemieszczania się w sposób wymagany przez konkretny element wyposażenia: z leja zasypowego, przez podajnik ślimakowy, przez formę, do wytłaczarki. Definicja ta jest celowo specyficzna dla sprzętu i dlatego pojedyncza liczba rzadko rozstrzyga dyskusję pomiędzy dostawcą a klientem.
- Spójność — jak mocno cząsteczki przylegają do siebie bez zewnętrznego obciążenia. Drobne drobinki, wilgoć i przyczepność do powierzchni podnoszą ten poziom.
- Tarcie wewnętrzne — opór podczas przesuwania się cząstek obok siebie. Kanciaste, zmielone cząstki wytwarzają go więcej niż zaokrąglone.
- Tarcie ścian — odporność na styk proszku ze stalą, która decyduje o tym, czy lej zasypowy potrzebuje stożka 60 stopni, czy 70 stopni.
- Ściśliwość i przepuszczalność — jak bardzo zmienia się gęstość nasypowa pod obciążeniem i jak łatwo powietrze przepływa przez złoże. Obydwa wpływają na powodzie i szczurze dziury.
Warunki są równie ważne jak metoda. Wynik zarejestrowany przy konsolidacji pod ciśnieniem 10 kPa niewiele mówi o zrzucie przy ciśnieniu 1 kPa w płytkim zbiorniku. Zawsze podawaj naprężenie, zawartość wilgoci i rozkład wielkości cząstek obok wartości przepływu; bez nich tej liczby nie da się odtworzyć ani porównać.
Metody testowania i co każdy z nich zwraca
Większość laboratoriów wybiera pomiędzy szybkim testem wskaźnika do rutynowych kontroli a testem ścinania do prac projektowych. Poniższa tabela przedstawia, co faktycznie dają popularne metody.
| Metoda | Co zwraca | Praktyczne notatki |
|---|---|---|
| Kąt spoczynku | Kąt sterty w stopniach | Szybko i tanio; brak kontroli naprężeń i wrażliwość na technikę zalewania |
| Gęstość utrzęsiona, wskaźnik Carra, współczynnik Hausnera | Ściśliwość w procentach lub współczynniku | Dziesięć minut z cylindrem miarowym; ślepi na tarcie i przepuszczalność |
| Przepływ przez kryzę lub lejek | Opróżnienie standardowej filiżanki zajmuje kilka sekund | Drobny na granulki; spójne proszki z tworzyw sztucznych często po prostu się blokują |
| Komórka ścinająca, bezpośrednia lub pierścieniowa (ASTM D6128, ASTM D6773) | Spójność, flow function, internal and wall friction angles | Podstawa projektu zbiornika; przeszkolonego operatora i kilkaset gramów próbki |
| Reometria dynamiczna | Energia lub moment obrotowy na cykl ostrza | Dobry do badań rankingowych i napowietrzania; nie można przenieść na projekt silosu |
| Obracający się bęben lub lawina | Kąt i rozprzestrzenianie się lawiny | Nadaje się do przepływu cienkowarstwowego, np. rozprowadzania proszku w formie |
| Tarcie ścian | Tarcie ścian angle against a named steel | Wymaga prawdziwego materiału ściennego i wykończenia powierzchni |
Dwie uwagi praktyczne. Metody lejków, które sprawdzają się w przypadku granulek, często powodują zatykanie spoistymi proszkami tworzyw sztucznych, więc zablokowanie lejka jest wynikiem, a nie nieudanym testem. Dane z celi ścinającej są tak dobre, jak przygotowanie próbki: nadmierne wysuszenie próbki może sprawić, że graniczny proszek będzie wyglądał znacznie lepiej niż zachowywał się na hali produkcyjnej.
Przekształcanie liczb w linię pozytywną lub negatywną
Wartości graniczne publikowane w normach i podręcznikach są konwencjami zaczerpniętymi z dużych zbiorów próbek, a nie prawami fizycznymi. Są przydatne jako filtry przesiewowe i nigdy nie powinny być jedynym zdaniem w specyfikacji.
| Wskaźnik | Sypki (typowy) | Spójny (typowy) |
|---|---|---|
| współczynnik Hausnera | poniżej 1,25 | powyżej 1,40 |
| Wskaźnik ściśliwości Carra | poniżej 15 proc | powyżej 25 proc |
| Kąt spoczynku | poniżej 30 stopni | powyżej 40 stopni |
| Funkcja przepływu ff (komórka ścinania) | powyżej 10 | poniżej 4 |
Przeczytaj uważnie funkcję przepływu. W przybliżeniu od 4 do 10 proszek zwykle nadaje się do obróbki w zbiorniku o odpowiednich proporcjach; poniżej 4, należy spodziewać się wygięć; poniżej 2, materiał będzie się przemieszczał jedynie przy napowietrzaniu, wibracjach lub wspomaganiu mechanicznym. Zachowaj naprężenie konsolidacyjne powiązane z wynikiem, ponieważ spoisty proszek badany pod ciśnieniem 20 kPa nie jest porównywalny z proszkiem sypkim badanym pod ciśnieniem 1 kPa.
W specyfikacji zakupu podaj jedną metodę wskaźnikową dla rutynowych kontroli partii i jeden test ścinania dla próbki kwalifikacyjnej, a następnie podaj w tym samym dokumencie procedurę kondycjonowania, naprężenie testowe i dopuszczalny zakres.
Dlaczego mielone proszki z tworzyw sztucznych są przypadkiem szczególnym
Kształt ma większe znaczenie niż średni rozmiar. Rozdrabniacz tnie i ścina, więc produkt wyjściowy jest kanciasty i zwykle zawiera frakcję przypominającą płytkę. Tarcie blokujące jest zatem wyższe niż w przypadku suszonego rozpyłowo lub krystalizowanego proszku tego samego D50, a dwie próbki mogą mieć średni rozmiar, zachowując się zupełnie inaczej w tym samym zbiorniku.
W zachowaniu dominują kary. W przypadku gatunków do formowania rotacyjnego niewielki wzrost frakcji poniżej 100 mikronów jest często wystarczający, aby przesunąć współczynnik Hausnera z około 1,2 do zakresu 1,35 do 1,45, gdzie zaczyna się mostkowanie. Podaj rozkład wielkości cząstek i wynik przepływu razem, nigdy jedno bez drugiego.
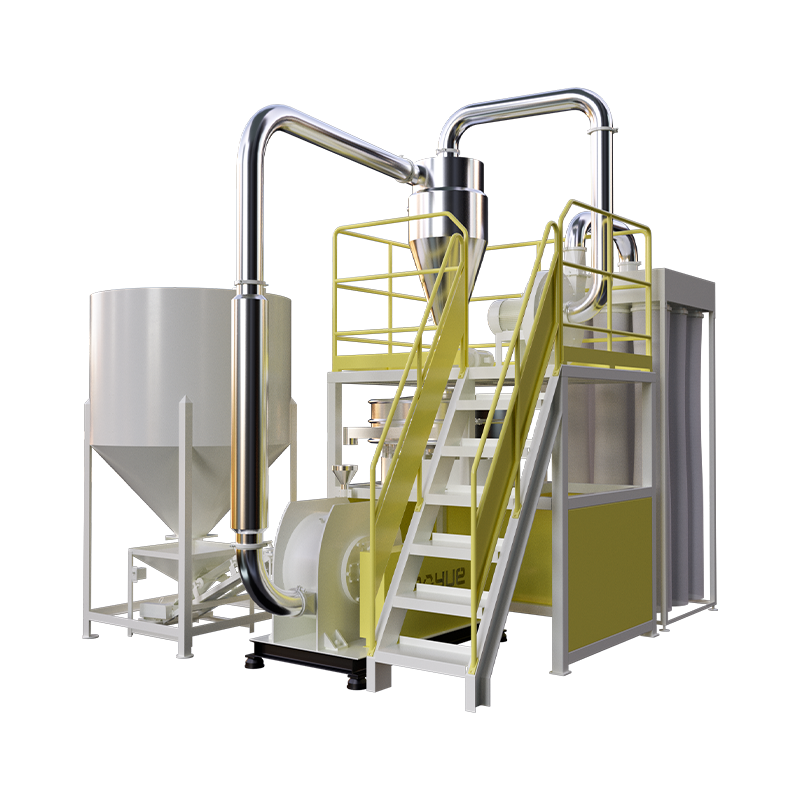
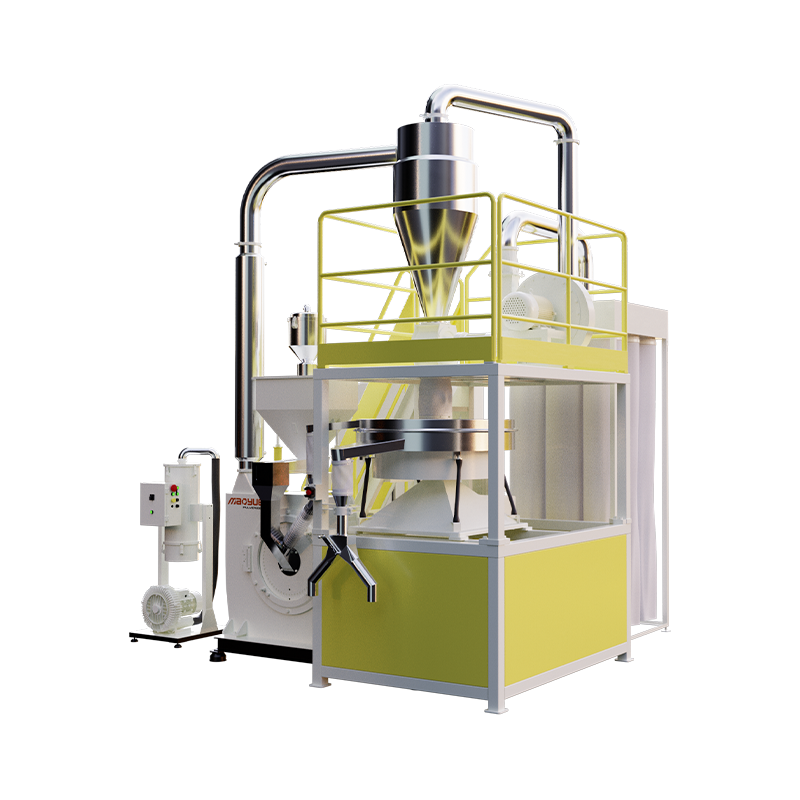 Rozdrabniacz proszku do formowania rotacyjnego PE, model 600 Rozdrabniacz tarczowy o średnicy 600 mm do proszku PE do formowania rotacyjnego, z możliwością regulacji stopnia rozdrobnienia i mielenia w kontrolowanej temperaturze, co zapewnia stałą produkcję skupioną na przepływie. Zobacz produkt →
Chemia dodaje swoje własne efekty. Poliamid pochłania wilgoć z powietrza i staje się zauważalnie bardziej spójny w ciągu kilku godzin od zmielenia. Polipropylen jest mniej higroskopijny, ale generuje ładunki elektrostatyczne w transporcie pneumatycznym, powodując ten sam objaw, sklejanie się i dziurawienie, z zupełnie innego powodu.
Gotowe związki są jeszcze trudniejsze. Przedmieszki i mocno wypełnione związki zawierają woski, stearyniany i aglomeraty pigmentów na powierzchni cząstek. Wyniki przepływu mogą zmieniać się pomiędzy partiami, nawet jeśli żywica bazowa i ustawienia młyna nie uległy zmianie, co sprawia, że przechowywana próbka referencyjna jest najbardziej przydatną rzeczą w laboratorium.
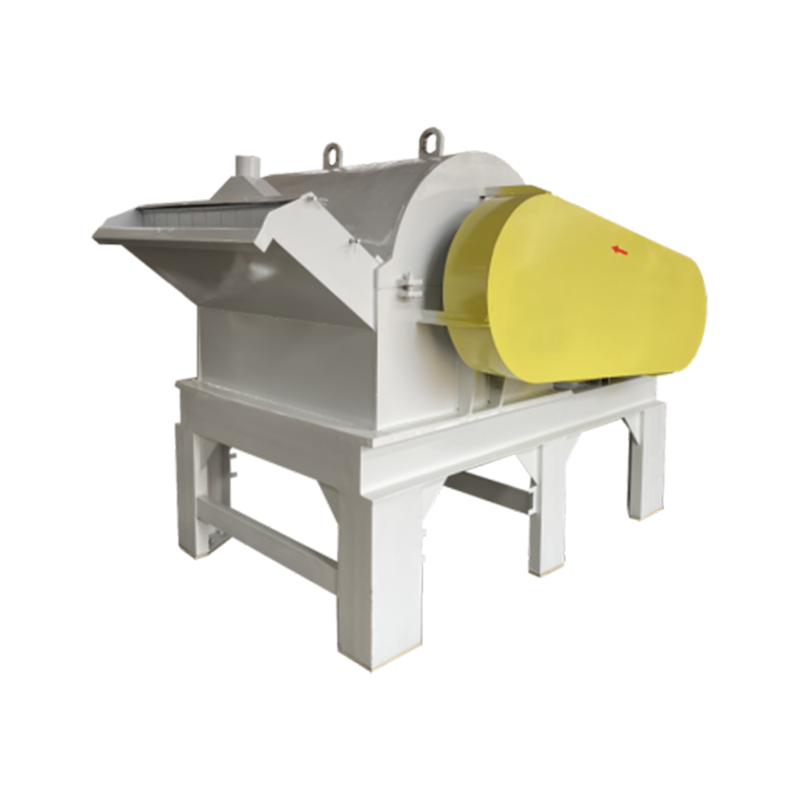
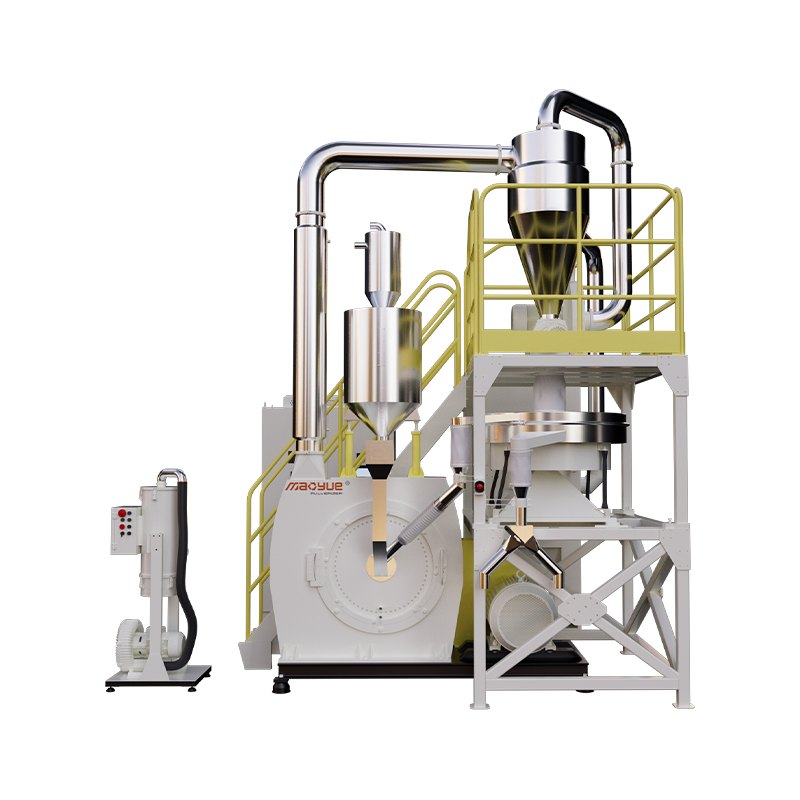 Rozdrabniacz koncentratów o dużej wydajności serii 800 W przypadku linii przedmieszek i wypełnionych mieszanek, gdzie liczy się przepływ od partii do partii, ten wysokowydajny młynek oferuje kontrolę prędkości za pomocą falownika i podwójne chłodzenie. Zobacz produkt →
Od wyniku testu do ustawienia rozdrabniacza
Dane dotyczące przepływu stają się przydatne, gdy wskazują na regulację maszyny. Jeśli spójność wzrasta z powodu wzrostu drobnej frakcji, ustalenie zwykle dotyczy klasyfikacji, stanu sita, prędkości posuwu lub luzu i ostrości elementów szlifierskich. Stan i konstrukcja tarcza szlifierska przesuwa całą dystrybucję, zatem po wymianie łopatki lub tarczy należy zawsze sprawdzić świeży przepływ, a nie zakładać, że moc wyjściowa pozostaje niezmieniona.
Historia termiczna też się liczy. Szlifowanie poliamidu i polipropylenu w temperaturze otoczenia bez ciekłego azotu pozwala obniżyć koszty operacyjne, ale szlifowanie na gorąco może zaokrąglić i lekko stopić powierzchnie cząstek. Może to poprawić wydzielanie, jednocześnie zmniejszając gęstość nasypową i dyspergowalność, więc obie właściwości mieszczą się w kryteriach akceptacji. Sprzęt zbudowany do przetwarzania w temperaturze pokojowej odzwierciedla ten kompromis w konstrukcji chłodzenia i zasilania.
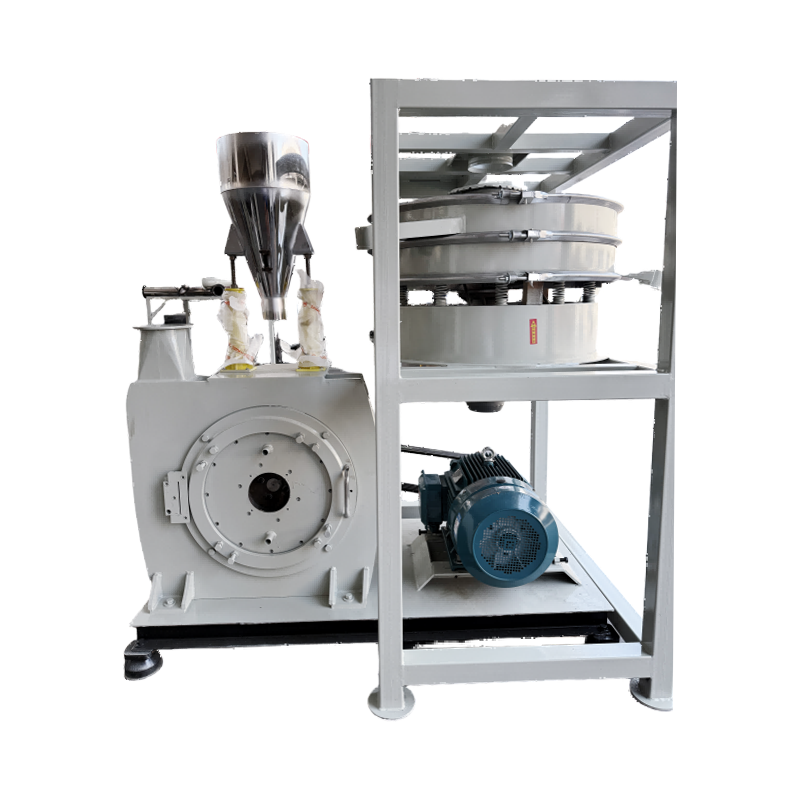
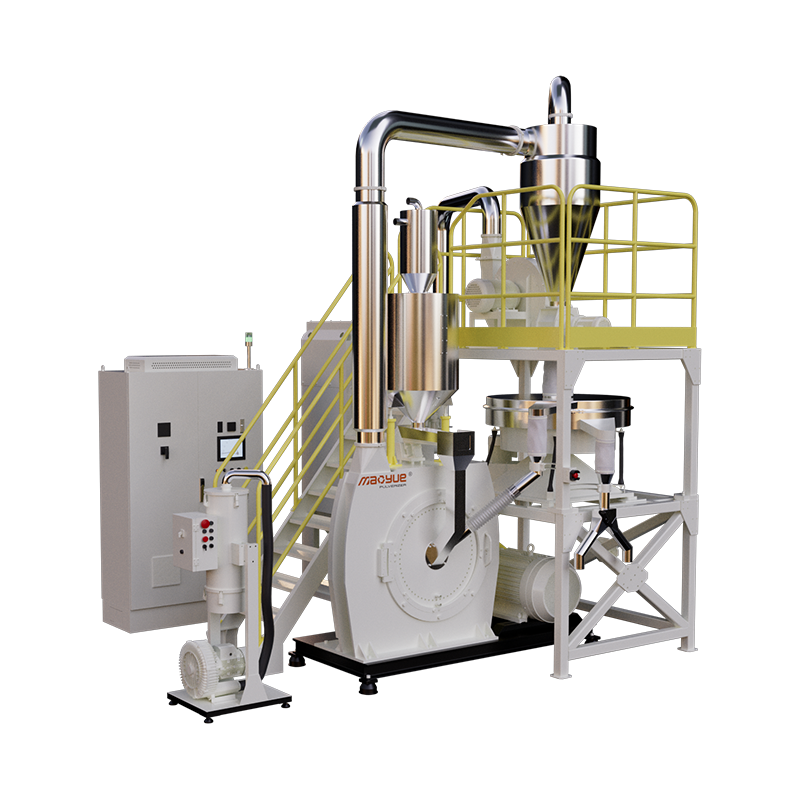 Energooszczędny rozdrabniacz tworzyw sztucznych 800PA/PP w temperaturze pokojowej Do mielenia PA/PP, gdzie temperatura wpływa na jakość proszku, ten rozdrabniacz pracujący w temperaturze pokojowej łączy w sobie wysoką wydajność z dwuobwodowym chłodzeniem i kontrolą temperatury ±2°C. Zobacz produkt →
Wynika z tego prosty sposób konserwacji: przetestuj pierwszy proszek wyprodukowany po nowym zestawie ostrzy, a następnie powtarzaj w ustalonych odstępach czasu. Kiedy spójność lub drobna frakcja wykracza poza ustalony zakres, należy zwrócić uwagę na oprzyrządowanie. Kosztuje to znacznie mniej niż odrzucona partia produkcyjna i sprawia, że test przepływu staje się narzędziem do planowania, a nie sekcją zwłok.
Pobieranie próbek, kondycjonowanie i plan testów, które możesz przeprowadzić w przyszłym tygodniu
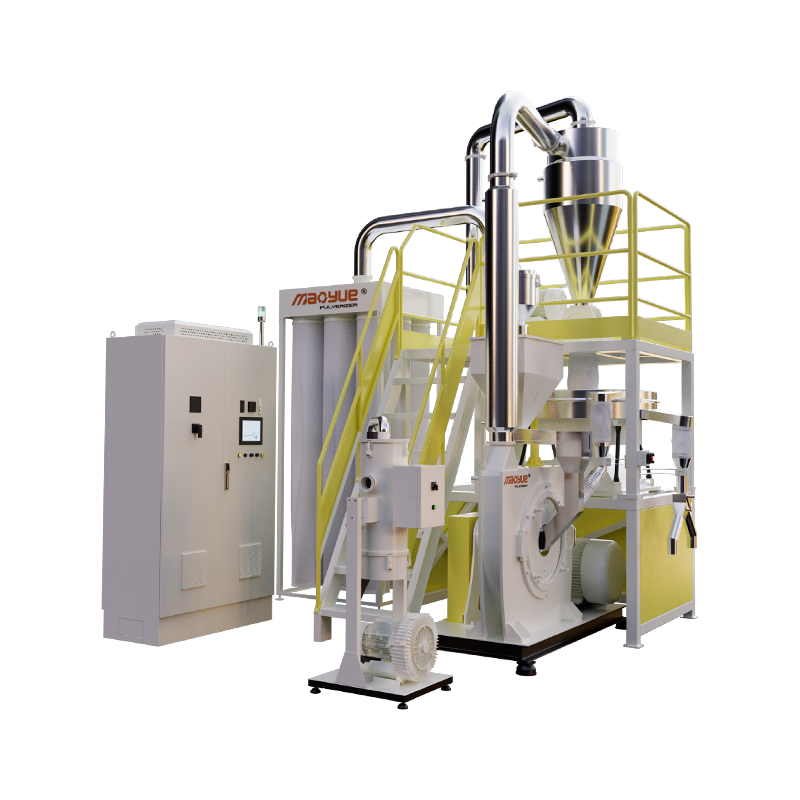
Większość słabej odtwarzalności wynika z pobierania próbek, a nie z instrumentów. Pobrać próbkę z rzeczywistego strumienia procesowego, a nie z górnej części worka, natychmiast ją zamknąć i zapisać wilgotność, gęstość nasypową i rozkład wielkości cząstek wraz z wartością przepływu. Jeśli nadal zawężasz opcje maszyn, ten przegląd typy pulweryzatorów i wskazówki dotyczące zakupu to rozsądny punkt wyjścia przed przyjęciem specyfikacji.
- Najpierw zdefiniuj decyzję: projekt zbiornika, akceptacja partii lub monitorowanie zużycia oprzyrządowania.
- Kondycjonuj próbki przez 24 godziny w temperaturze 23 stopni Celsjusza i przy wilgotności względnej 50%, a następnie ponownie sprawdź wilgotność.
- Uruchom wybraną metodę indeksowania trzy razy na próbkę i podaj średnią i zakres; różnice poniżej około 10 procent to zazwyczaj hałas.
- Przetestuj próbkę kwalifikacyjną w komorze ścinającej przy naprężeniu konsolidacyjnym zmierzonym lub oszacowanym w twoim sprzęcie.
- Ponowić test po jednym, czterech i dwunastu tygodniach przechowywania, aby wykryć upływ czasu konsolidacji i zbrylania.
- Zachowaj zapieczętowaną próbkę referencyjną z każdej zatwierdzonej partii, aby przyszłe porównania miały punkt odniesienia.
Płynność jest jednym z niewielu atrybutów jakości, które można zmierzyć przed uformowaniem pojedynczej części, a ponadto jest tania w porównaniu z odrzuconą partią. Wybierz metodę pasującą do decyzji, którą masz przed sobą, za każdym razem zapisuj warunki i obserwuj trend w przypadku różnych partii. Kierunek podróży powie ci więcej niż jakikolwiek pojedynczy odczyt.