中文简体
Przy wyborze tarcz szlifierskich do rozdrabniacza tworzyw sztucznych różnice pomiędzy konstrukcjami segmentowymi i pełnymi wykraczają poza ich konstrukcję. Wpływają również na kompatybilność maszyn, sposób postępowania ze zużytymi częściami, planowanie części zamiennych i długoterminowe koszty operacyjne.
Tarcze segmentowe oddzielają elementy mielące od konstrukcji nośnej. Niektóre konstrukcje umożliwiają wymianę poszczególnych segmentów szlifierskich. Tarcze pełne mają powierzchnię szlifującą obrobioną w pojedynczy korpus tarczy. Żaden projekt nie jest wyborem dla każdego zastosowania. Kupujący powinni potwierdzić zgodność instalacji, a następnie porównać zgodną ze specyfikacją wydajność proszku, zużycie energii i koszty konserwacji, stosując te same wymagania dotyczące materiałów i proszku.
Mao Yue specjalizuje się w produkcji plastikowych tarcz i ostrzy rozdrabniających. Jego Tarcza rozdrabniająca PE asortyment obejmuje zarówno konstrukcje segmentowe, jak i pełne, z możliwością niestandardowych rozmiarów. Kupujący zaopatrujący się w dyski zamienne lub oceniający nowy sprzęt mogą omówić odpowiednie konfiguracje w oparciu o materiał, istniejące interfejsy maszyny i docelowe specyfikacje proszku.
W tym artykule omówiono tarcze mielące stosowane w młynach tarczowych do tworzyw sztucznych, a nie komponenty o podobnej nazwie stosowane w młynach górniczych lub innych gałęziach przemysłu.
Jaka jest różnica między tarczami szlifierskimi segmentowymi i pełnymi?
Tarcze segmentowe: oddzielne elementy szlifierskie i konstrukcja wsporcza
Tarcza segmentowa składa się zazwyczaj z tarczy nośnej wyposażonej w segmenty szlifierskie lub sekcje zębate. Elementy ustalające i mocujące zabezpieczają te elementy, tworząc roboczą powierzchnię szlifowania.
Konstrukcja ta oddziela funkcję podporową od elementów szlifierskich mających kontakt z materiałem. Jeżeli konstrukcja pozwala na indywidualną wymianę, konserwacja może skupić się na zużytych elementach, bez konieczności każdorazowej wymiany całej tarczy nośnej.
Tarcze pełne: powierzchnia szlifierska obrobiona w jeden korpus
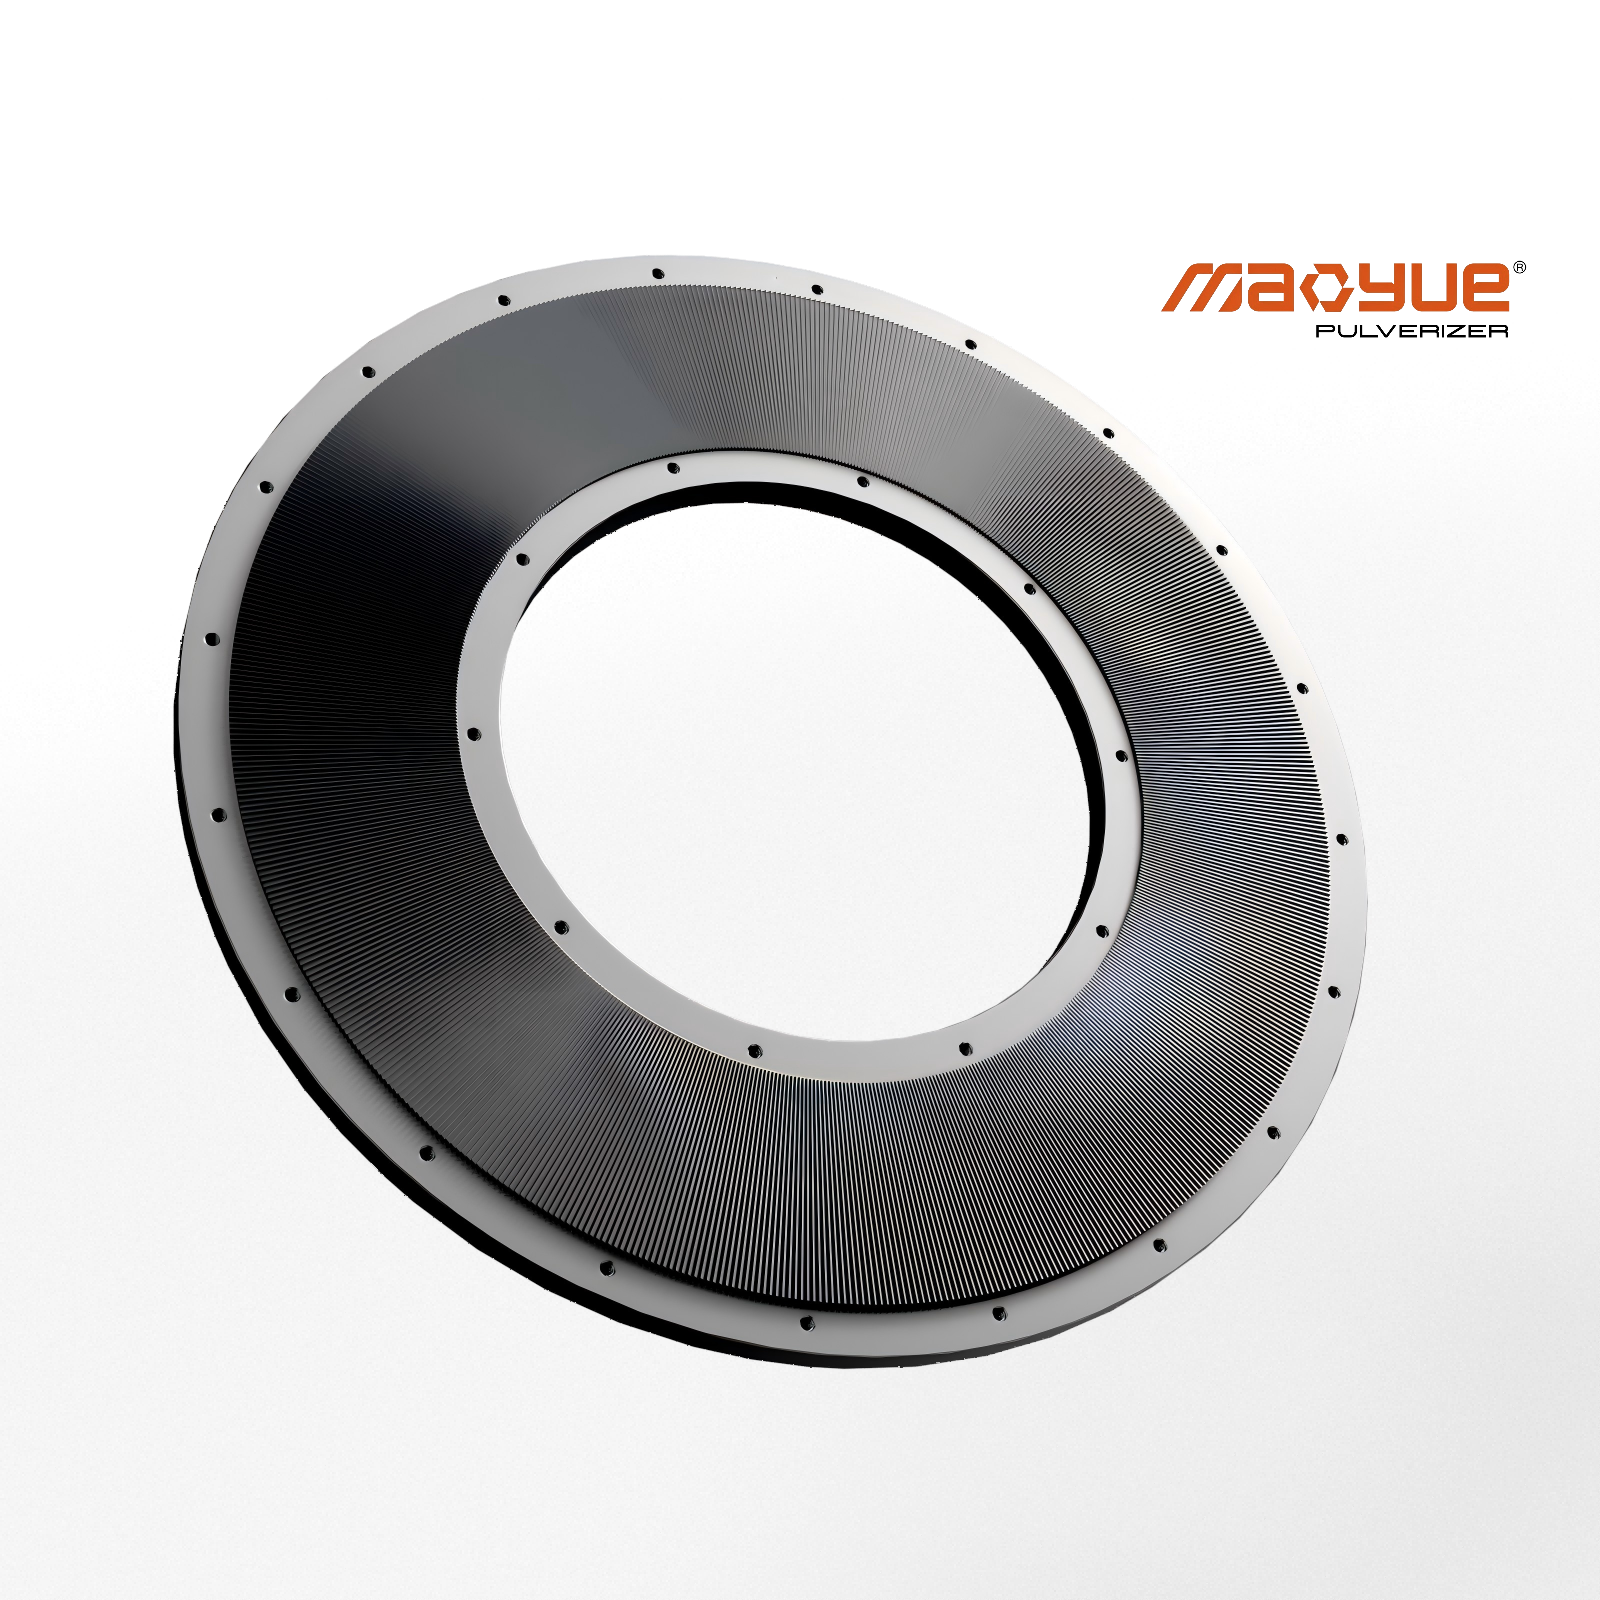
W typowej konstrukcji z pełną tarczą zęby szlifierskie są obrabiane bezpośrednio w korpusie pojedynczej tarczy, który jest następnie instalowany po nieruchomej lub obrotowej stronie maszyny.
Nie ma oddzielnych segmentów szlifierskich do montażu na powierzchni roboczej, ale montaż nadal wymaga prawidłowego ustawienia, odpowiedniego styku pomiędzy powierzchniami montażowymi i bezpiecznego mocowania. Dysku litego niekoniecznie nie można usunąć ani nie nadawać się do ponownego ostrzenia. Właściwa obróbka po zużyciu zależy od profilu zęba, pozostałych wymiarów, stanu materiału i dozwolonego zakresu naprawy.
Jak zęby dwurzędowe mają się do konstrukcji segmentowych i pełnych?
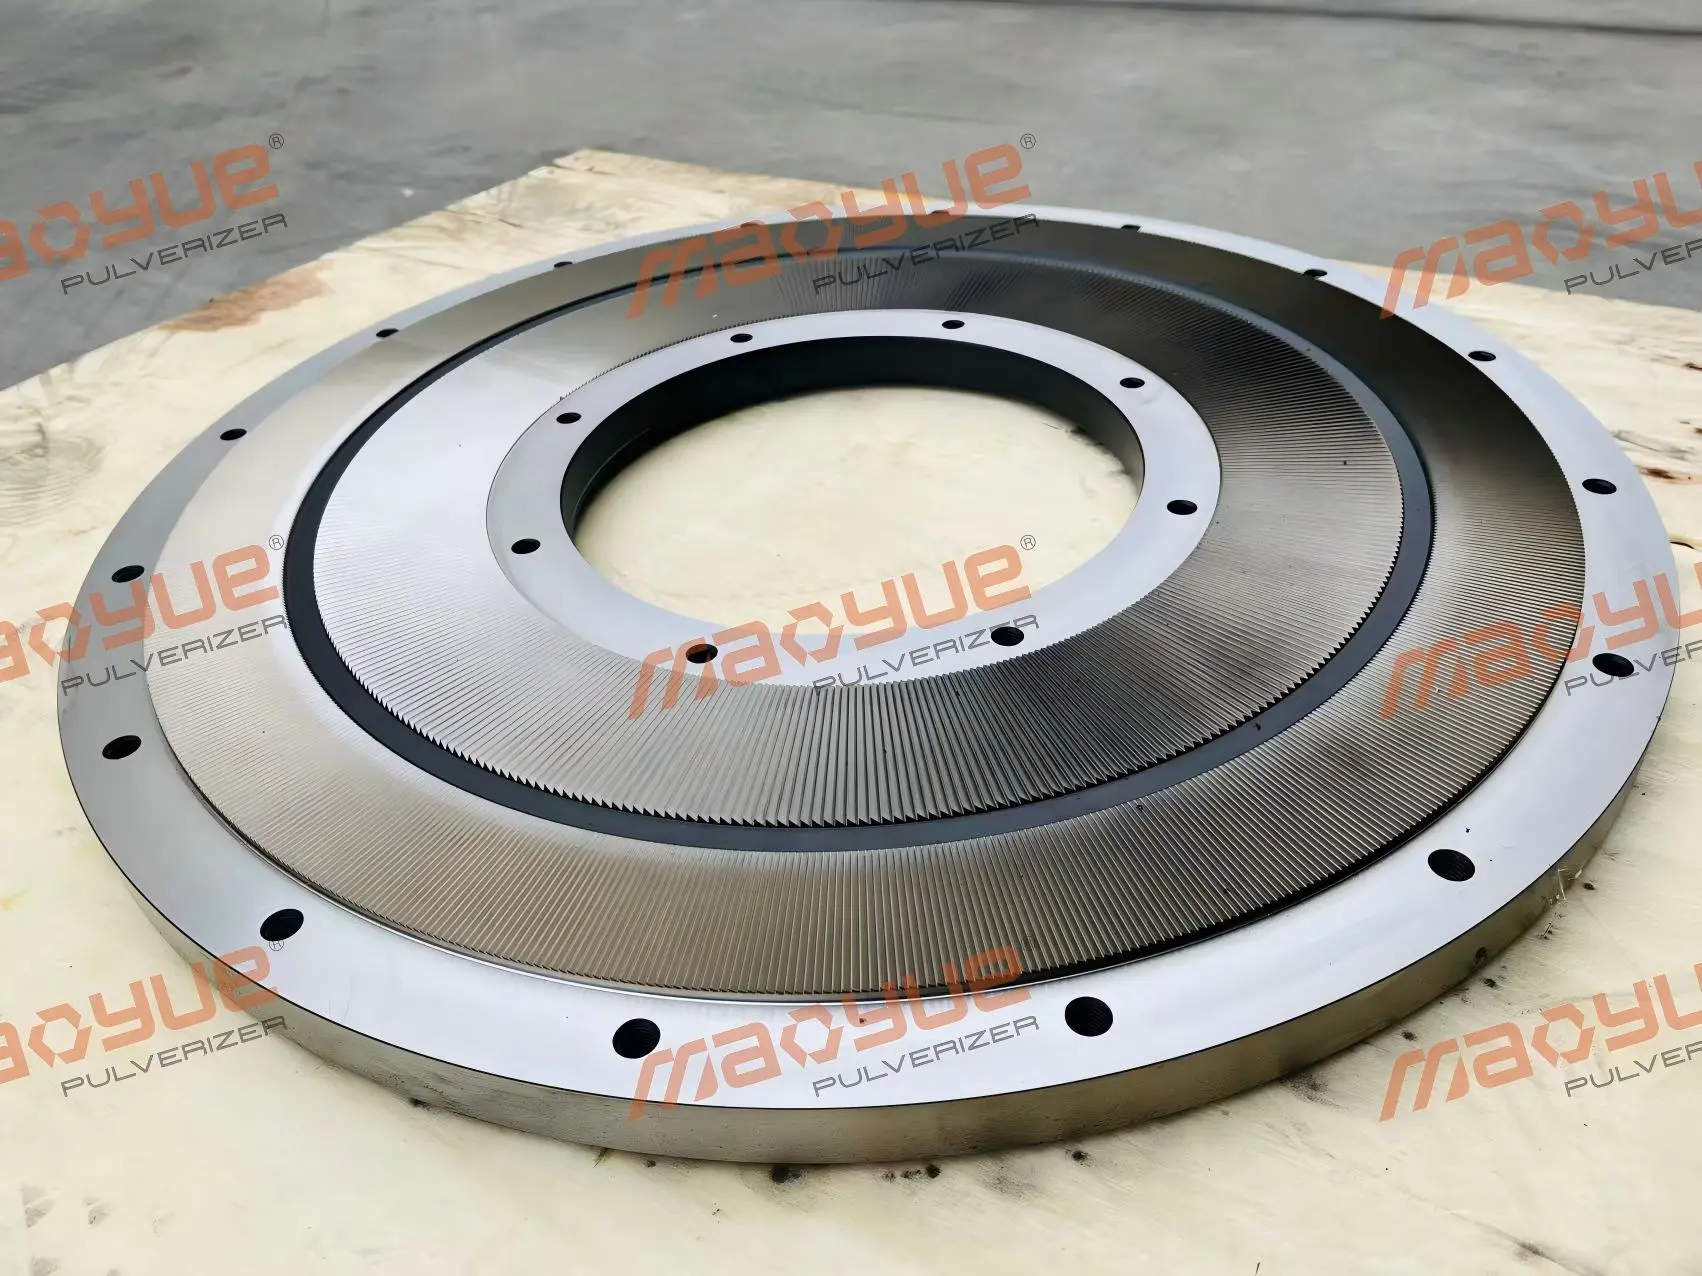
Segmentowe i pełne opisują budowę elementu, natomiast zęby dwurzędowe opisują układ zębów szlifierskich. To są różne klasyfikacje. Dlatego też zęby dwurzędowe nie powinny być używane jako alternatywna nazwa tarcz segmentowych lub pełnych. Porównując produkty, korzystaj z rysunków, zdjęć i szczegółów komponentów, aby dokładnie potwierdzić, jaką konstrukcję ma na myśli dostawca.
Segmentowe i pełne tarcze szlifierskie: kluczowe porównanie
Co jest łatwiejsze w utrzymaniu? Segmentowa konstrukcja umożliwia zachowanie tarczy nośnej i wymianę segmentów szlifierskich, jeśli pozwalają na to warunki. Solidna konstrukcja pozwala uniknąć montażu i sprawdzania poszczególnych segmentów.
Co wymaga wymiany całego dysku? Kiedy tarcza pełna osiąga limit wymiany, zazwyczaj wymieniana jest sama tarcza szlifierska, a nie cała maszyna lub wszystkie elementy mocujące i wspierające. To, czy w przypadku konstrukcji segmentowej można wymienić tylko segmenty, zależy od stanu tarczy nośnej, elementów ustalających i punktów mocowania, a także od tego, czy konstrukcja pozwala na tę metodę wymiany. Obie konstrukcje mogą nadal nadawać się do użytku po ponownym naostrzeniu, jeśli pozwalają na to warunki.
Czym różnią się wymagania dotyczące konserwacji?
W przypadku tarcz segmentowych, które umożliwiają częściową wymianę, stan zużycia każdego segmentu i wymagania montażowe decydują o tym, czy należy wymieniać poszczególne segmenty, czy cały zestaw. Podczas wymiany należy zachować stałą powierzchnię szlifowania i dokładne dopasowanie.
Dyski pełne są sprawdzane jako kompletne jednostki. Stopień uszkodzenia i pozostały naddatek na obróbkę określają plan ponownego ostrzenia lub wymiany.
W przypadku wystąpienia nietypowego zużycia należy jednocześnie sprawdzić, czy nie występują ciała obce, problemy z instalacją i warunki pracy. Wykorzystaj ustalenia, aby zaplanować odpowiednią pracę podzespołów i regulacje maszyny.
W przypadku części zamiennych systemy tarcz segmentowych mogą magazynować segmenty szlifierskie i okucia zgodnie z wymaganiami dotyczącymi ich wymiany. Systemy dysków stałych umożliwiają przygotowanie dysków zapasowych lub dopasowanych zespołów dostosowanych do konfiguracji maszyny.
Jak należy porównać początkowy koszt zakupu i długoterminowe koszty operacyjne?
Najpierw ustal, co obejmuje oferta: segmenty szlifierskie, tarcza nośna, tarcza stacjonarna, tarcza obrotowa czy kompletny, dopasowany zespół. Bezpośrednie porównanie oferty segmentowej z ofertą dotyczącą całego dysku może wprowadzać w błąd w przypadku różnic w zakresach dostaw.
Gdy kontrola potwierdzi, że istniejąca tarcza nośna może nadal służyć, oferta dotycząca tarcz segmentowych może obejmować segmenty zamienne i niezbędne akcesoria. W przypadku pierwszego zakupu lub zmiany konstrukcyjnej oferta musi obejmować również tarczę nośną i wszelkie związane z nią modyfikacje. Oferty dotyczące dysków stałych powinny obejmować wymagany dysk stacjonarny, dysk obrotowy lub dopasowany zespół. Ceny stają się porównywalne dopiero po ustaleniu zakresu dostawy i wymagań technicznych.
Całkowity koszt na jednostkę proszku zgodnego ze specyfikacją = Całkowite koszty uwzględnione w okresie oceny ÷ Masa proszku zgodnego ze specyfikacją wyprodukowanego w tym okresie.
Niższa cena zakupu dysku niekoniecznie oznacza niższy koszt długoterminowy, jeśli wymiany są częste lub przestoje są długie. Podobnie możliwość wymiany poszczególnych segmentów nie zmniejsza automatycznie całkowitych kosztów utrzymania.
Gdy dane operacyjne są ograniczone, porównaj scenariusze, stosując różne założenia dotyczące żywotności i częstotliwości konserwacji. Wyraźnie określ te założenia i zweryfikuj je, gdy staną się dostępne zapisy produkcyjne.
Który projekt dysku pasuje do Twojej maszyny?
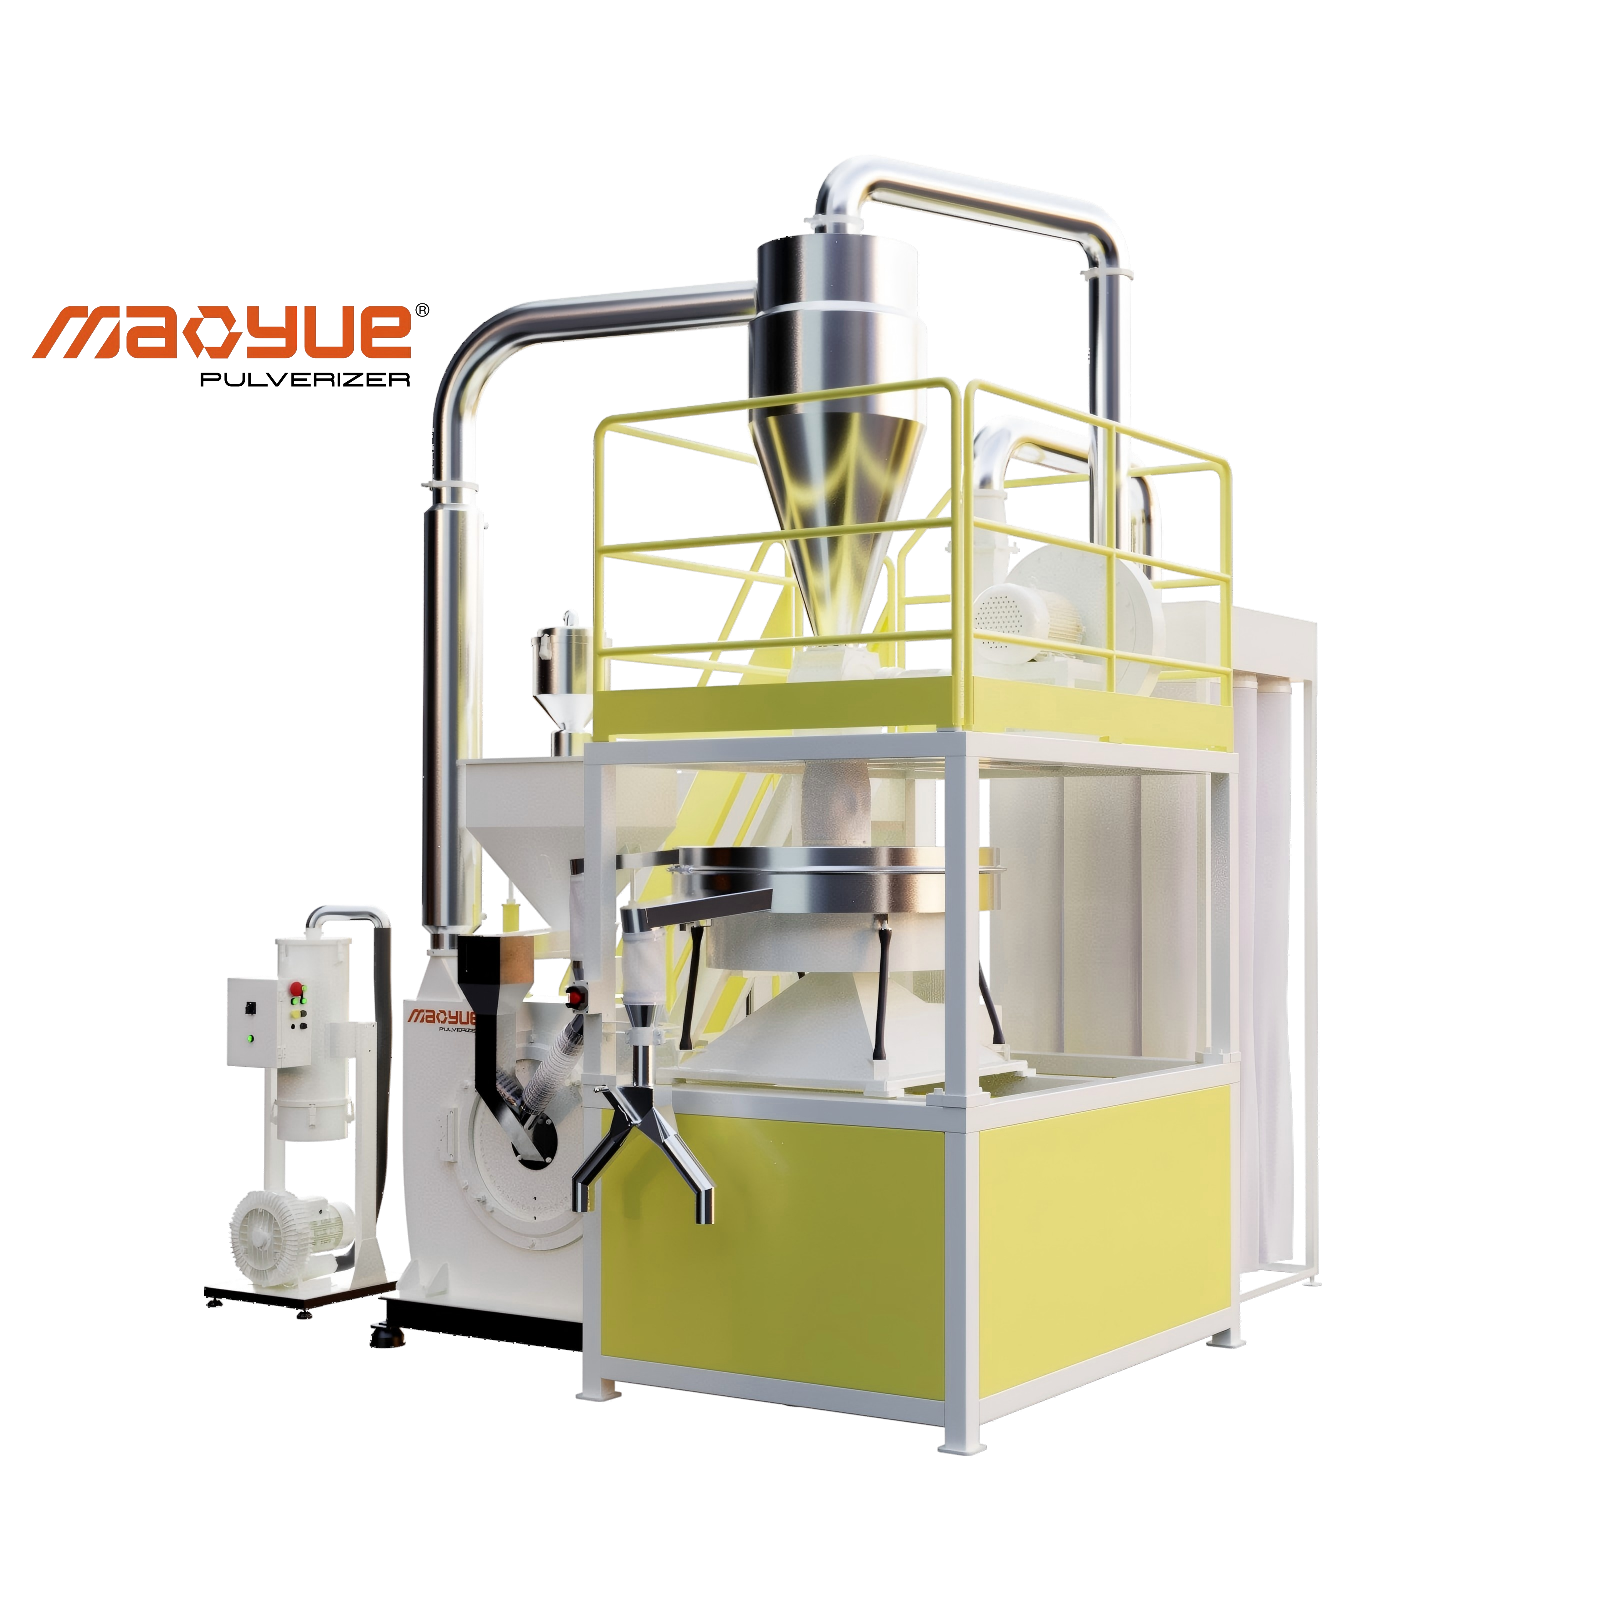
Istniejące interfejsy montażowe i wymagania dotyczące parowania dysków
Dopasowane średnice zewnętrzne nie oznaczają, że dwie tarcze można bezpośrednio wymieniać.
Kontrole interfejsu obejmują również otwór centralny, elementy ustalające, położenie otworów montażowych, grubość, położenie powierzchni roboczej i metodę mocowania. Po stronie obrotowej dodatkowe kontrole obejmują masę, bezwładność obrotową, wymagania dotyczące wyważenia oraz kompatybilność z mechanizmem regulacji szczeliny i konstrukcją chłodzącą.
Zmiana tarczy pełnej na segmentową lub odwrotnie wymaga najpierw sprawdzenia zgodności technicznej. Omawiając dyski na wymianę z Mao Yue, przedstaw zdjęcia przodu i tyłu, rysunki wymiarowe oraz model maszyny. Określ, czy potrzebujesz tarczy stacjonarnej, tarczy obrotowej, czy też kompletnego, dopasowanego zespołu, aby można było omówić odpowiednią propozycję dostawy.
Rodzaj materiału, skład i stan paszy
Wybór należy rozpocząć od konkretnego materiału, a nie polegać wyłącznie na etykietach takich jak „tarcza PE” lub „plastikowa tarcza szlifierska”.
Istotne informacje obejmują rodzaj i gatunek żywicy, zawartość pierwotną lub pochodzącą z recyklingu, wypełniacze i dodatki oraz wielkość i formę paszy. Czystym peletom PE, mieszankom wypełnionym i przemiałem pochodzącym z mieszanych źródeł nie należy przypisywać takich samych oczekiwań dotyczących wydajności lub zużycia.
Jeżeli surowiec różni się znacznie pomiędzy partiami, próbki do badań powinny odpowiadać materiałom używanym w normalnej produkcji. Pozwala to uniknąć oceny wydajności przy użyciu wyłącznie materiału, który jest łatwy w obróbce.
Docelowe specyfikacje proszku i dalsze zastosowania
Celem doboru krążków jest konsekwentne wytwarzanie odpowiedniego proszku, a nie tylko rozdrobnienie materiału.
Na przykład proszek do formowania rotacyjnego PE ocenia się na podstawie rozkładu wielkości cząstek, płynności i gęstości nasypowej. Proszek przeznaczony do przedmieszek i mieszanek polimerowych należy ocenić pod kątem przydatności do późniejszego mieszania i przetwarzania.
Wcześniejsze zdefiniowanie zakresu wielkości cząstek, dopuszczalnej frakcji ponadgabarytowej i metod testowania pomaga w ustaleniu wymagań akceptacyjnych. Jeżeli stopień rozdrobnienia wyraża się w oczkach, należy również określić standard sita lub odpowiedni rozmiar oczka, aby obie strony przyjęły tę samą podstawę akceptacji.
Jak można ocenić jakość produkcji tarcz szlifierskich?
Obróbka materiałowa i cieplna: Twardość nie wpływa na żywotność
Gatunek materiału, stan obróbki cieplnej i twardość są ważne, ale żaden z nich sam w sobie nie określa trwałości użytkowej.
Specyfikacje materiałów, miejsca pomiarów, wymiary krytyczne i wymagania dotyczące kontroli wad są częścią technicznego przeglądu zakupów. Zmiany surowca, zawartości wypełniacza i warunków pracy mogą powodować różne wzorce zużycia. Sama twardość nie wystarczy do oceny ogólnej wydajności.
Porównaj opcje materiałowe w kontekście zamierzonych warunków pracy, biorąc pod uwagę odporność na zużycie, wytrzymałość, jakość obróbki i rzeczywistą historię serwisowania.
Profil zęba i dokładność montażu: oceń stan zamontowania
Geometria zęba, stan krawędzi skrawającej i spójność obróbki wpływają na współpracę elementów szlifierskich.
W przypadku tarcz segmentowych kontrola koncentruje się na wysokości zainstalowanych powierzchni szlifierskich, położeniu segmentów i obszarach pomiędzy sąsiadującymi segmentami. W przypadku tarcz pełnych nacisk kładzie się na stan całej obrobionej powierzchni szlifierskiej i jej położenie po montażu. Wspólnym punktem kontroli obu konstrukcji jest zależność pomiędzy punktem odniesienia a powierzchnią roboczą.
Dokumentowanie krytycznych tolerancji wymiarowych, zakresu kontroli i metod akceptacji w specyfikacji zakupu umożliwia porównania w oparciu o wyniki kontroli gotowych części i zespołów. Sam typ konstrukcji nie gwarantuje dokładności ani stabilności szczeliny szlifierskiej.
Kontrole wyważenia komponentów obrotowych i przed ponownym uruchomieniem
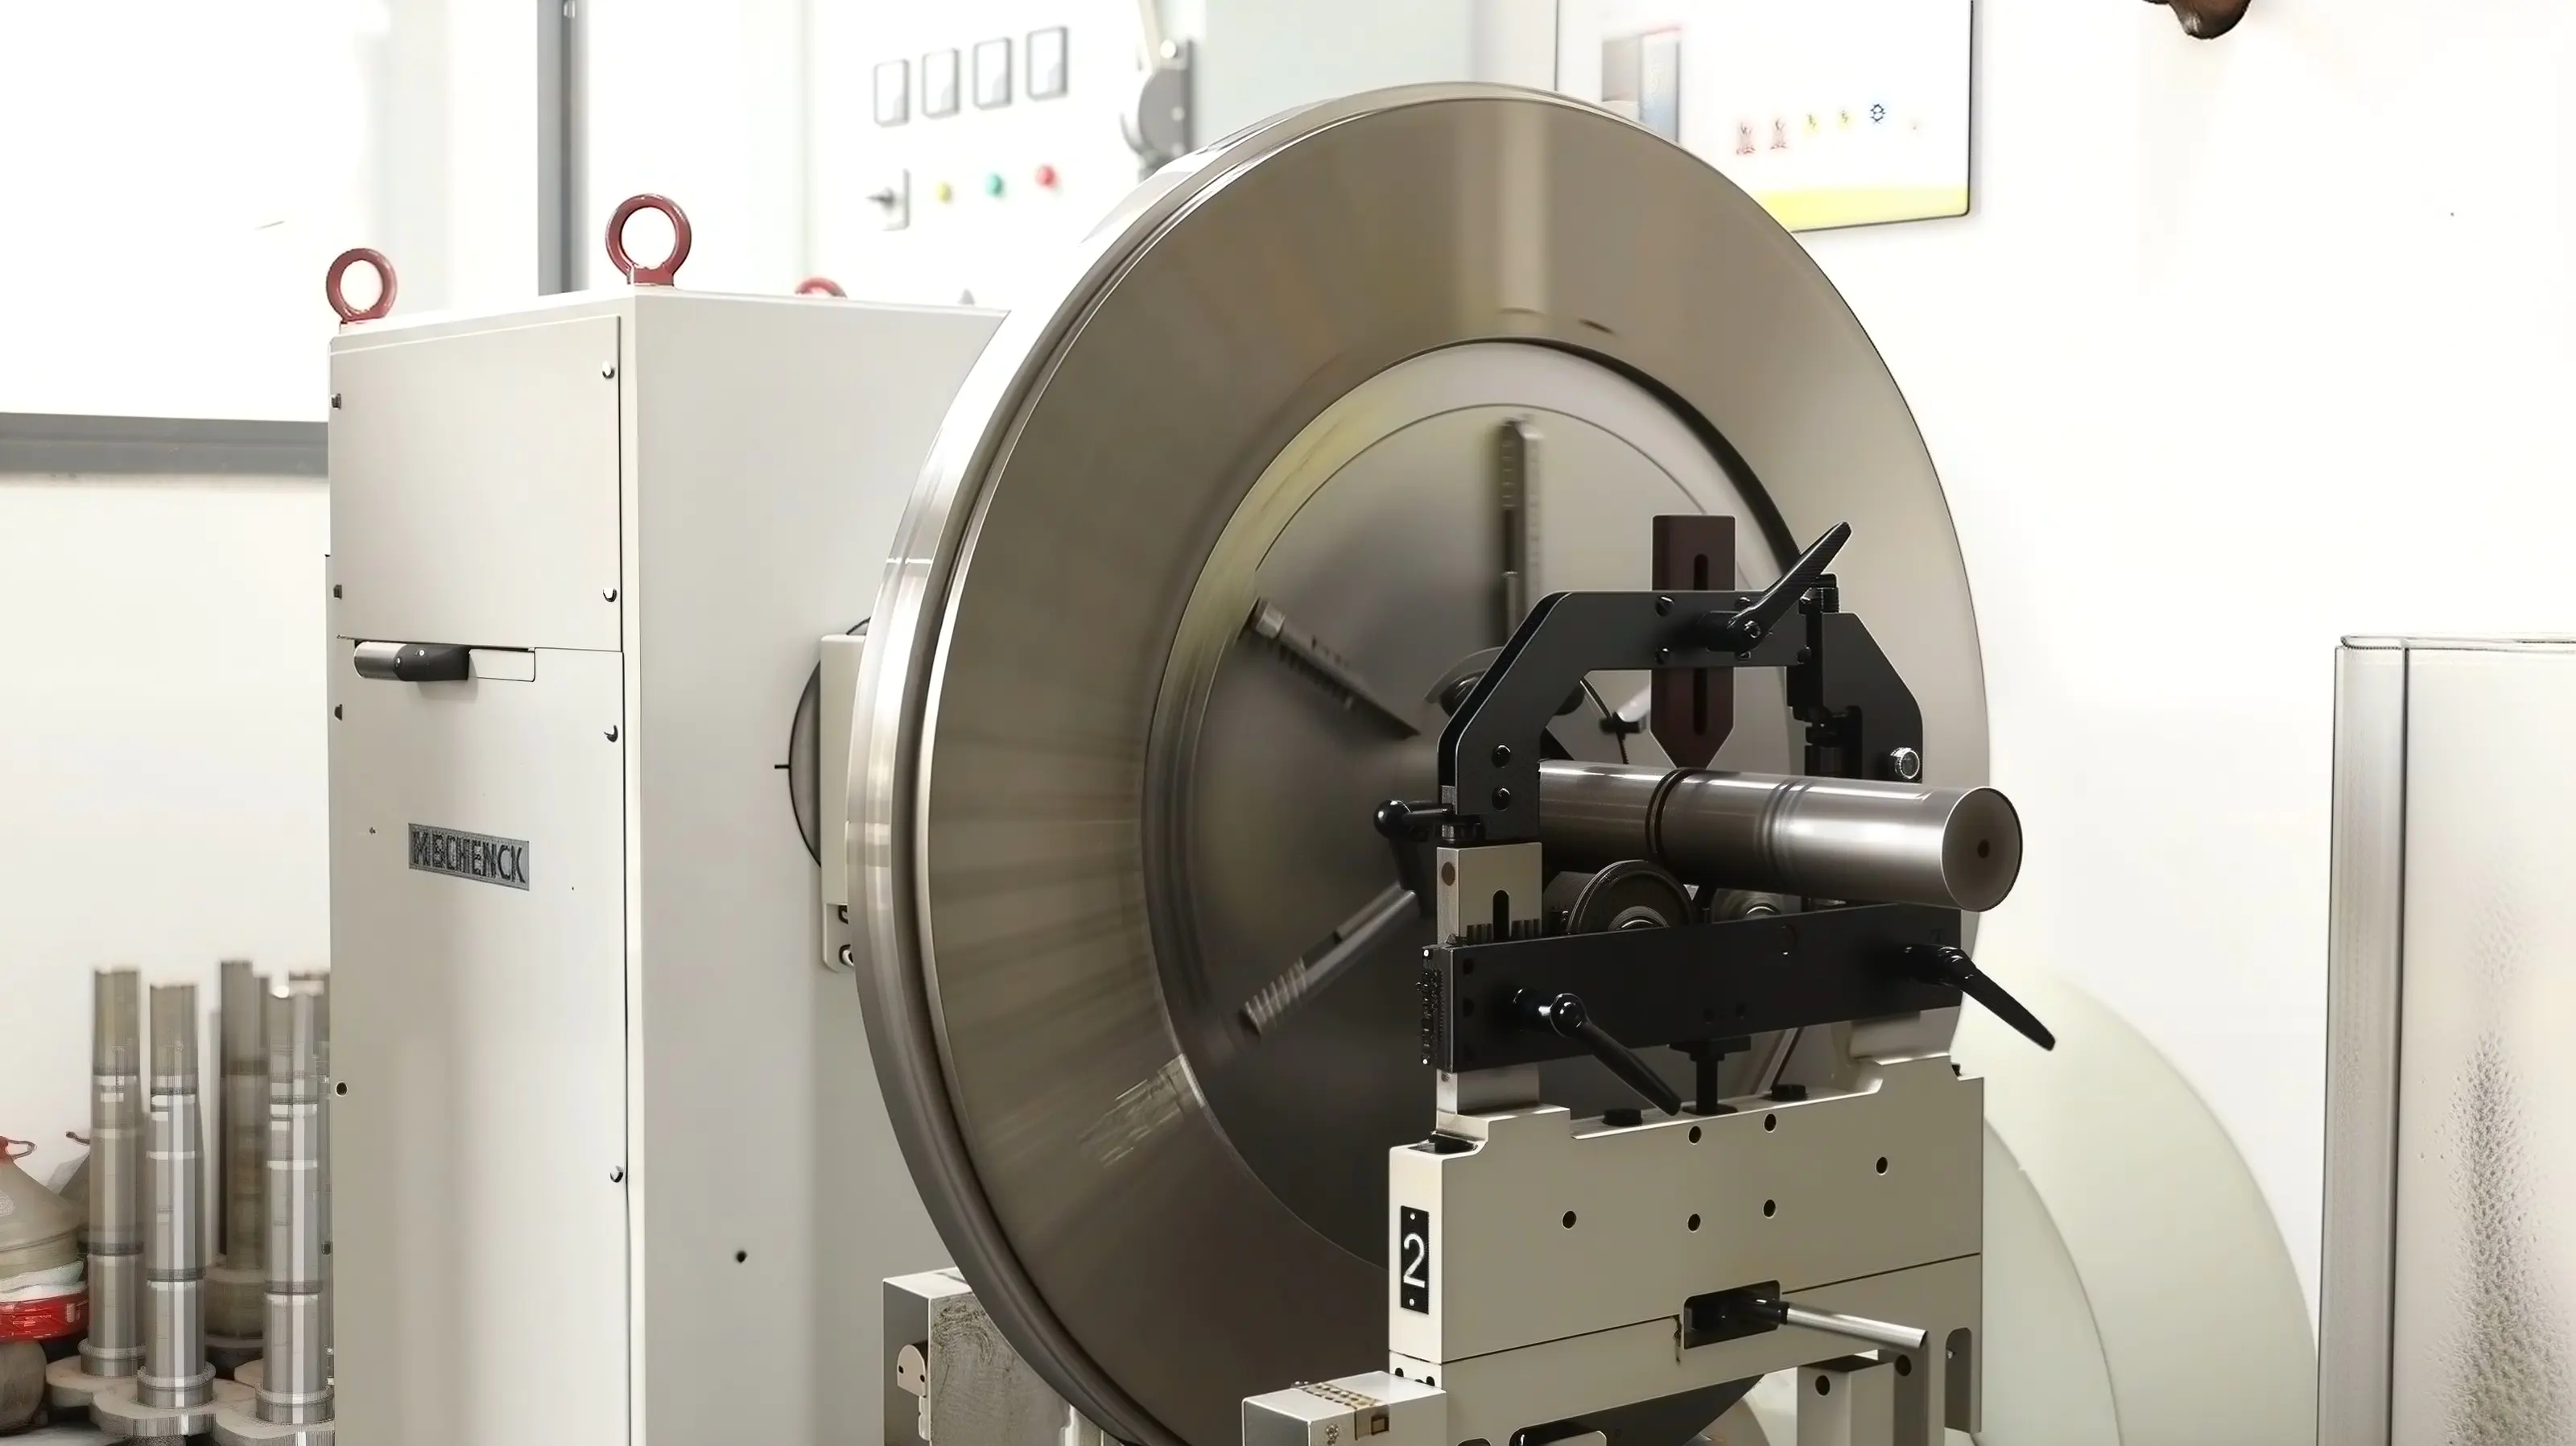
Kontrola wyważenia może dotyczyć pojedynczej tarczy lub zespołu obrotowego utworzonego przez tarczę i inne elementy. Odpowiedni zakres określa producent maszyny lub komponentu.
Po wymianie segmentów w tarczy segmentowej sprawdzane jest ustawienie, montaż i luz szlifierski, a także dokręcenie śrub. Te same elementy wymagają weryfikacji po wymianie dysku twardego. Wszystkie czynności związane z demontażem, montażem, regulacją szczeliny i kontrolami przed ponownym uruchomieniem muszą być przeprowadzane zgodnie z obowiązującymi procedurami maszyny przy zatrzymanym sprzęcie i odizolowanym jego źródle energii.
Jak należy porównać rzeczywistą wydajność szlifowania?
Przeprowadź próby w porównywalnych warunkach
Aby wyniki były porównywalne, należy w miarę możliwości przetestować oba modele dysków z tym samym materiałem, warunkami zasilania, docelowymi specyfikacjami proszku i metodami testowymi. Zapisz konfiguracje prędkości, podawania, przesiewania i chłodzenia.
Porównując dwie oddzielnie zoptymalizowane konfiguracje przetwarzania, zidentyfikuj różnice konfiguracyjne przed interpretacją wyników. Pomaga to uniknąć przypisania zmian spowodowanych prędkością, ekranami lub chłodzeniem wyłącznie konstrukcji dysku.
Próby powinny obejmować pracę maszyny po nagrzaniu się, z próbkami pobranymi w różnym czasie w celu oceny ciągłej wydajności produkcji. Krótkoterminowa szczytowa produkcja jest jedynie wynikiem tego etapu próby.
Porównaj razem zgodną ze specyfikacją wydajność proszku i określone zużycie energii
Użyj dwóch powiązanych miar:
Wydajność proszku zgodnie ze specyfikacją (kg/h) = Masa proszku spełniająca uzgodnione specyfikacje (kg) ÷ Odpowiedni czas pracy (h)
Specyficzne zużycie energii na kilogram proszku zgodnego ze specyfikacją (kWh/kg) = Energia elektryczna zużyta w okresie pomiarowym (kWh) ÷ Masa proszku zgodnego ze specyfikacją wyprodukowanego w tym okresie (kg)
Zapisy energetyczne powinny określać, czy obejmują wentylatory, przesiewacze, urządzenia transportowe i pomocnicze urządzenia chłodzące, aby zakres pomiarów był spójny. Rzeczywiste koszty produkcji wymagają ewidencji zużycia energii elektrycznej; samo porównanie mocy znamionowej silnika głównego jest niewystarczające.
Rejestruj oddzielnie ilość podawanego materiału, całkowity wyładunek i ilość proszku zgodnie ze specyfikacją. Uwzględnij także materiał nadwymiarowy zawrócony do młyna i materiał pozostały w urządzeniu, tak aby materiał recyrkulujący nie był liczony podwójnie jako produkt końcowy.
Mao Yue świadczy usługi testowania materiałów i procesów. Aby umówić się na próbę, należy przedstawić opis materiału, docelowy rozmiar cząstek i wymagania wyjściowe, a następnie omówić ilość próbki, konfigurację testu i sposób rejestrowania wyników. Bezpośrednie porównanie dwóch konstrukcji tarcz wymaga również wcześniejszego potwierdzenia, że dostępne są niezbędne konfiguracje testowe.
Dlaczego warto wybrać plastikowe tarcze szlifierskie Mao Yue?
Mao Yue zapewnia produkcję, wybór konfiguracji tarcz i dostawę części zamiennych do plastikowych tarcz mielących do rozdrabniania i powiązanych ostrzy. Niezależnie od tego, czy określają komponenty do nowego sprzętu, czy też pozyskują części zamienne do istniejącej maszyny, klienci mogą omówić swoje wymagania dotyczące komponentów i techniczne w następujących czterech obszarach.
Własna produkcja tarcz szlifierskich
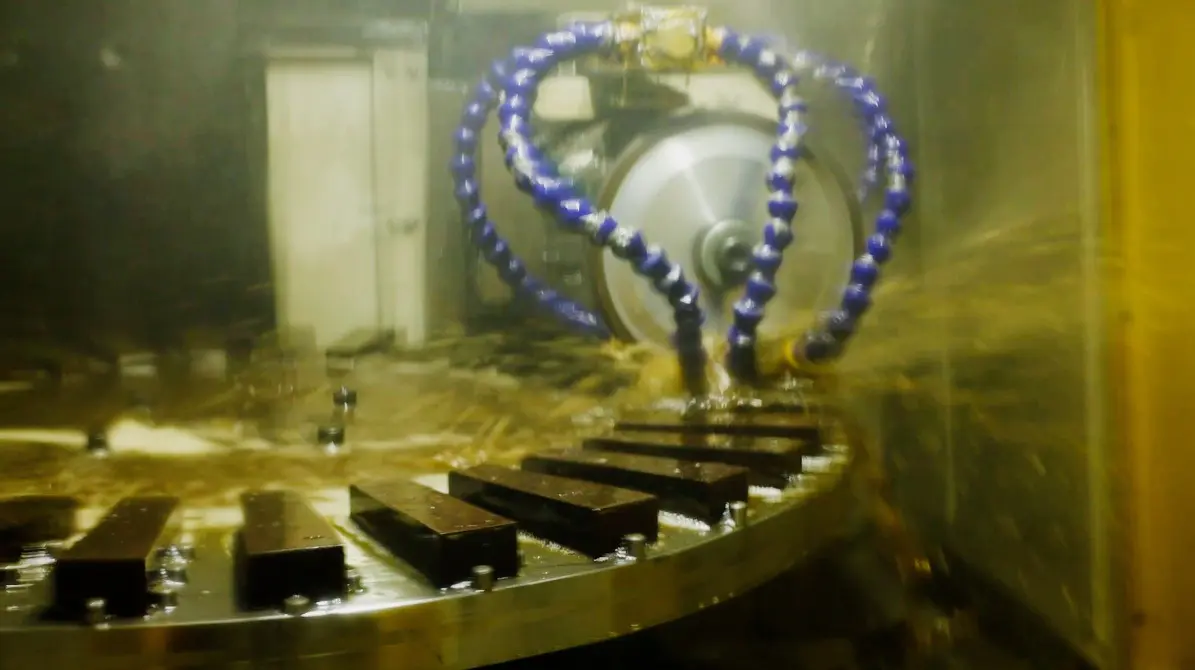
Mao Yue produkuje elementy do szlifowania rdzeniowego, w tym tarcze, szlifowanie segmentów i ostrza, we własnym zakresie. Obróbka CNC, precyzyjne szlifowanie i krytyczne kontrole wymiarowe pomagają kontrolować spójność profili zębów, grubości i wymiarów montażowych.
Własna produkcja umożliwia klientom omówienie rysunków, wymiarów i wymagań dotyczących kontroli bezpośrednio z producentem, ustanawiając jasną specyfikację obróbki niestandardowych komponentów i późniejszych wymian.
Obróbka materiałowa i cieplna DC53
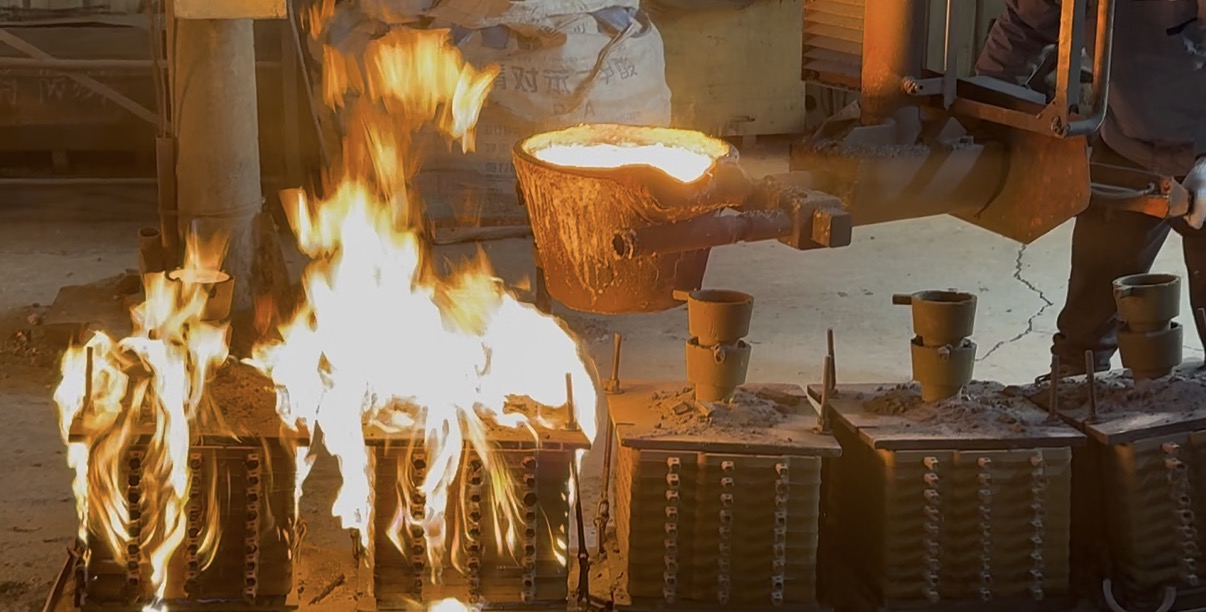
Wybrane tarcze szlifierskie Mao Yue PE wykorzystują stal DC53, poddaną obróbce cieplnej i testom twardości w celu kontroli stanu i twardości gotowego materiału. Niektóre tarcze szlifierskie PE mają twardość końcową HRC 60–61. Konfiguracja materiału i wymagania dotyczące twardości są potwierdzone dla każdego modelu.
Klienci mogą uzgodnić gatunek materiału, odpowiednie komponenty i zakres akceptowanej twardości podczas składania zamówienia, zapewniając spójną podstawę techniczną dla pierwszego zakupu i przyszłych wymian.
Opcje dysków segmentowych i pełnych
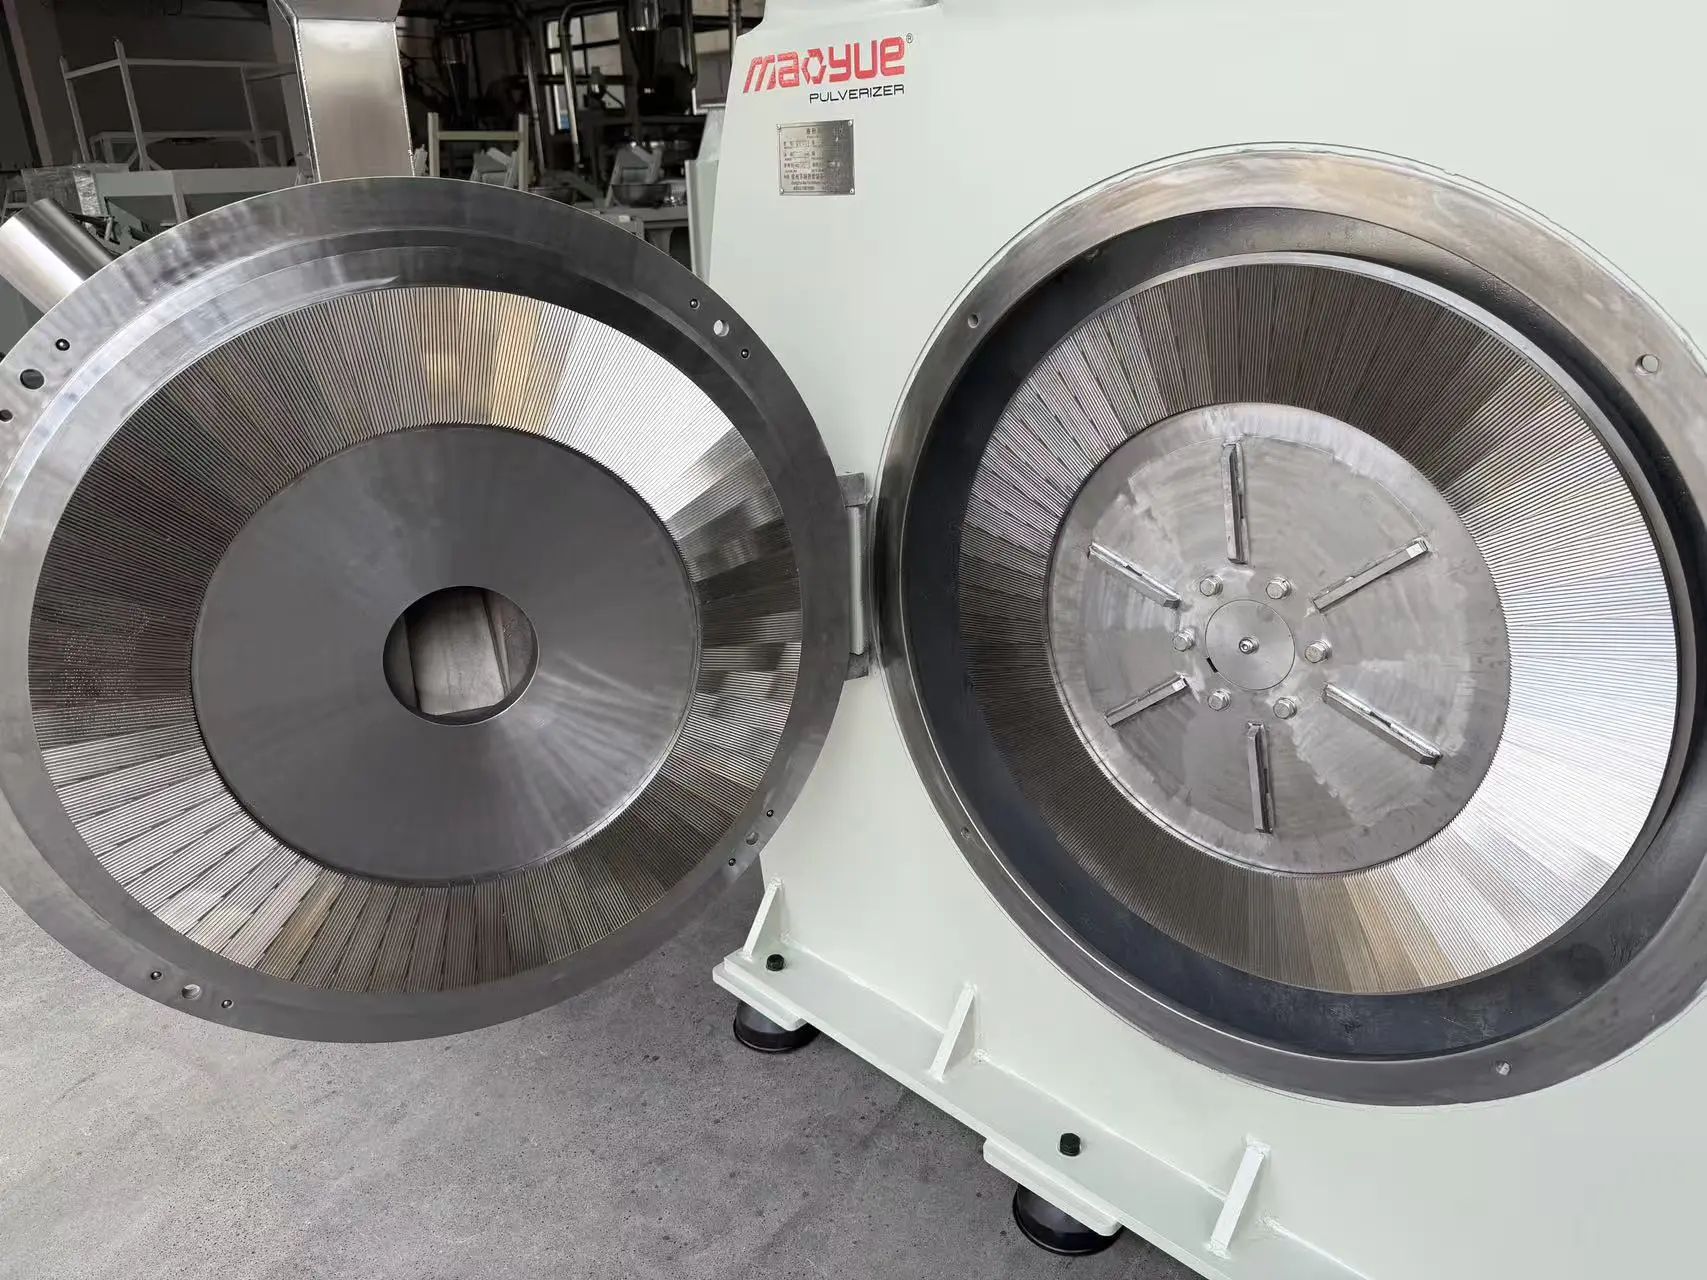
Mao Yue oferuje segmentowe i pełne tarcze szlifierskie, dostępne w niestandardowych rozmiarach. W przypadku części zamiennych lub nowego sprzętu zespół może pomóc w potwierdzeniu konstrukcji, wymiarów i parowania dysku w oparciu o interfejsy maszyny, surowiec i wymagania dotyczące docelowego proszku.
Dostępność obu projektów pozwala klientom wybrać konfigurację dostosowaną do ich potrzeb sprzętowych i konserwacyjnych, a zgodność zostanie potwierdzona przed zakupem.
Części zamienne i wsparcie techniczne
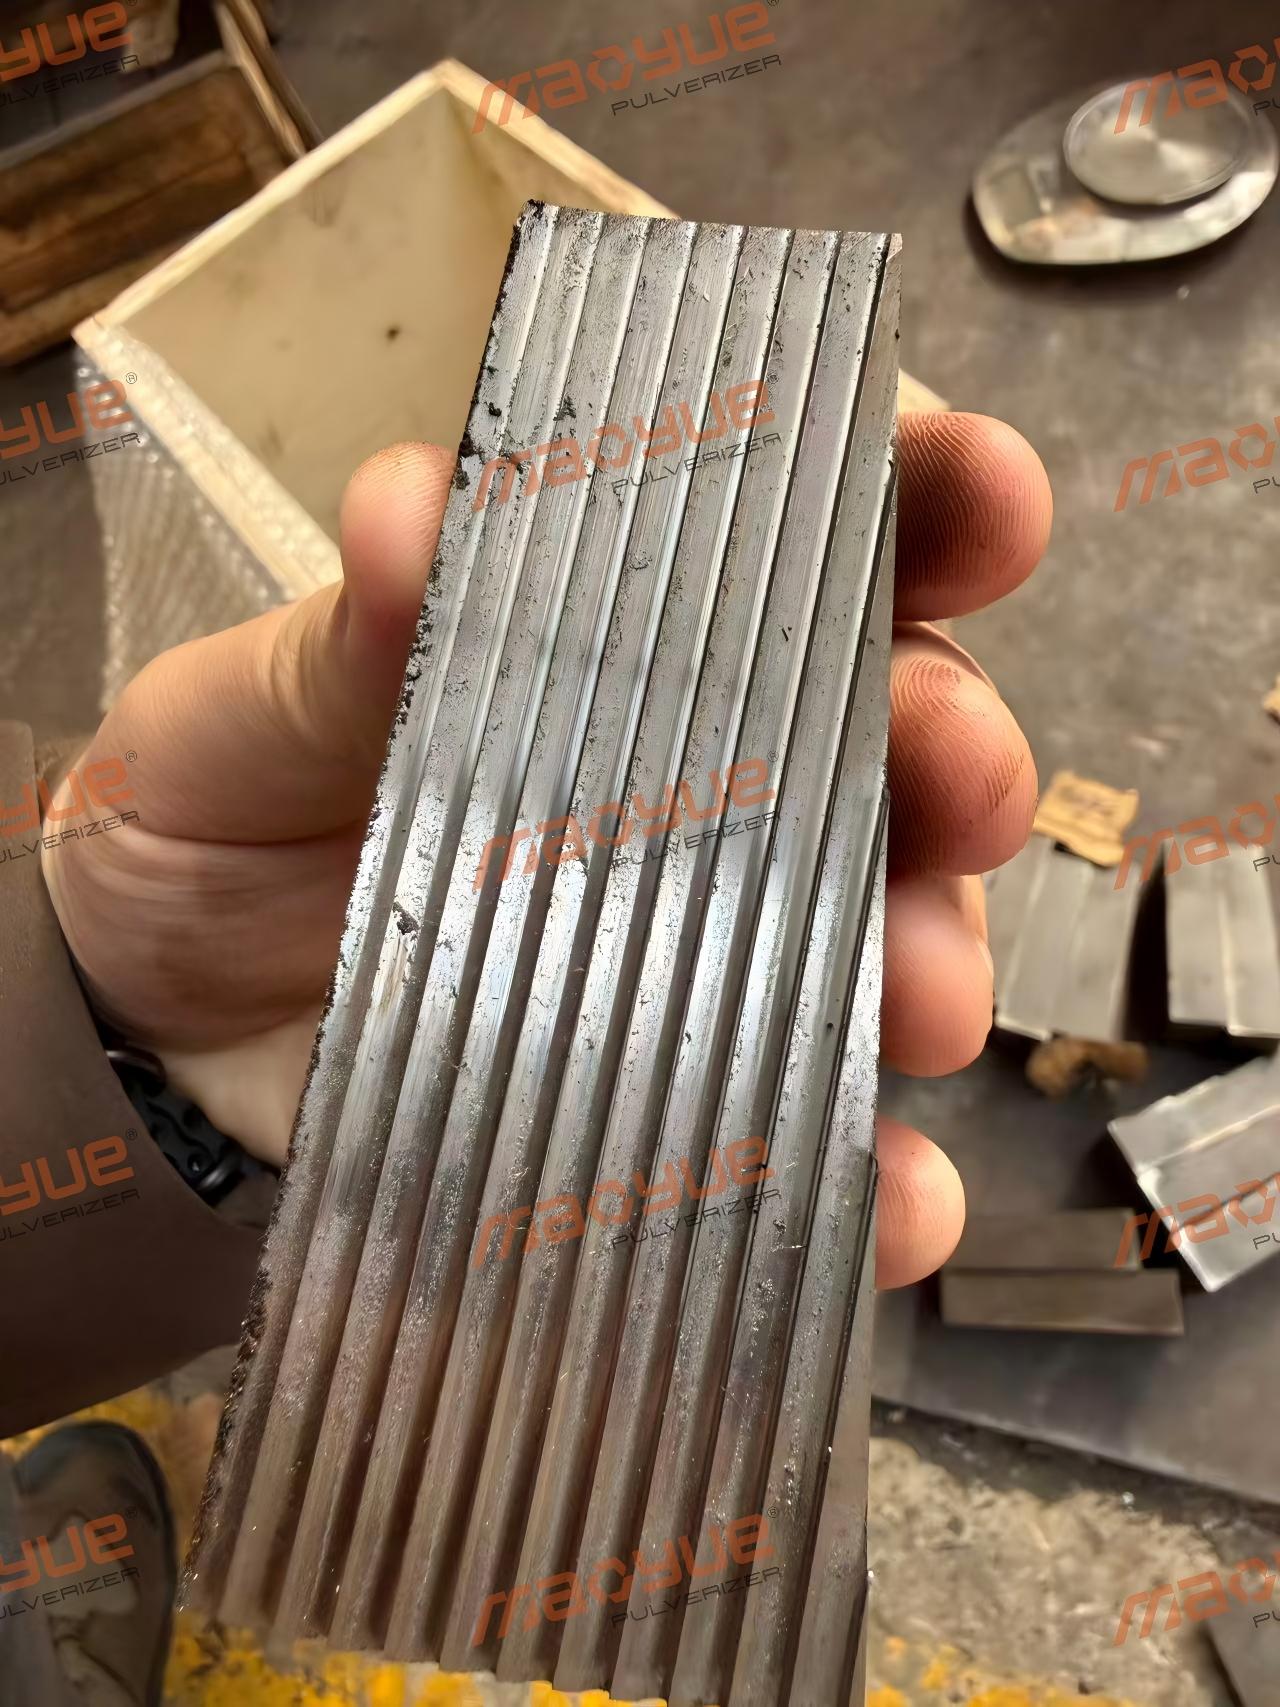
Oprócz kompletnych rozdrabniaczy tworzyw sztucznych Mao Yue dostarcza wymienne tarcze, segmenty mielące i ostrza. Przeglądy techniczne mogą opierać się na rysunkach, modelach maszyn, wymiarach komponentów i wymaganiach materiałowych.
Niezależnie od tego, czy kupują segmenty, kompletne tarcze, czy dopasowane zespoły, klienci mogą współpracować z Mao Yue w celu zdefiniowania wymaganych komponentów, złączy i zakresu dostaw na potrzeby rutynowych wymian i planowania części zamiennych.
Jakie informacje należy podać podczas omawiania rozwiązania dotyczącego tarcz szlifierskich z Mao Yue?
Aby ułatwić sprawdzenie kompatybilności maszyny, określenie zakresu dostawy i przygotowanie wyceny, należy podać następujące informacje:
Jeżeli kompletne rysunki nie są dostępne, zacznij od zdjęć istniejących tarcz, modelu maszyny i znanych wymiarów, a następnie omów wszelkie potrzebne dodatkowe pomiary. Zdjęcia potwierdzają wstępną identyfikację; Ostateczna zgodność produkcji i instalacji nadal opiera się na potwierdzonych informacjach technicznych.
Często zadawane pytania
Czy dyski segmentowe są zawsze bardziej ekonomiczne niż dyski pełne?
Nie. Częściowa wymiana może zmniejszyć liczbę części wymienianych jednocześnie, ale całkowity koszt zależy również od cen segmentów, wymagań montażowych, kosztów ponownego ostrzenia, przestojów i żywotności. Porównaj koszty w tym samym okresie i w odniesieniu do wydajności proszku zgodnej ze specyfikacją.
Czy dyski pełne zawsze zwiększają wydajność?
Nie. Wydajność zależy również od profilu zęba, szczeliny szlifierskiej, surowca, podawania, przesiewania i warunków chłodzenia. Sam typ konstrukcji nie zapewnia przewagi w zakresie wydajności; należy to potwierdzić w drodze prób przeprowadzonych w porównywalnych warunkach.
Czy te dwa projekty dysków można wymieniać bezpośrednio na tej samej maszynie?
Nie można zakładać bezpośredniej zamienności. Nawet przy tej samej średnicy zewnętrznej interfejsy montażowe, grubość, położenie powierzchni szlifierskiej, waga i wymagania dotyczące wyważenia mogą się różnić. Przed dokonaniem zmiany potwierdź zgodność.
Czy pojedynczy zużyty segment można wymienić na dysk segmentowy?
Tylko wtedy, gdy konstrukcja na to pozwala, a zamiennik nadal spełnia wymagania dotyczące wyrównania powierzchni szlifierskiej, mocowania i mających zastosowanie wymagań dotyczących wyważenia. Niektóre projekty wymagają wymiany w zestawach lub skoordynowanego ponownego ostrzenia.
Czy Mao Yue dostarcza zarówno segmentowe, jak i pełne tarcze szlifierskie?
Tak. Mao Yue dostarcza segmentowe i pełne tarcze do rozdrabniania z tworzywa PE, dostępne w niestandardowych rozmiarach. Wymiary, materiał, parowanie tarcz i zakres dostawy zostały potwierdzone w oparciu o informacje o maszynie i wymagania dotyczące zastosowania.
Wniosek: potwierdź zgodność, a następnie porównaj koszty produkcji i konserwacji
Wybór plastikowych tarcz mielących do rozdrabniania sprowadza się do trzech pytań: Czy można je prawidłowo zainstalować? Czy mogą stale produkować proszek spełniający wymagane specyfikacje? Czy mogą kontynuować pracę przy akceptowalnych kosztach utrzymania?
Najpierw sprawdź interfejsy konstrukcyjne i montażowe, a następnie oceń wydajność przetwarzania za pomocą porównywalnych prób. Na koniec należy wziąć pod uwagę ponowne naostrzenie, części zamienne, zużycie energii i koszty przestojów. Zapewnia to bardziej wiarygodną podstawę wyboru niż sam typ konstrukcji, twardość materiału czy cena zakupu.
Pozyskujesz dyski zamienne lub oceniasz komponenty do nowego sprzętu? Skontaktuj się z Mao Yue z modelem maszyny, zdjęciami istniejących dysków i wymaganiami materiałowymi w celu omówienia konfiguracji kompatybilnego dysku i wyceny.