中文简体
Proszek do formowania rotacyjnego PE może nadal zawierać zbyt wiele grubych cząstek, nawet jeśli zostanie osiągnięta docelowa średnia wielkość cząstek. Średni rozmiar cząstek odzwierciedla ogólny stan proszku, podczas gdy frakcja gruboziarnista reprezentuje proporcję cząstek ponadwymiarowych, które wykraczają poza docelowy zakres wielkości cząstek.
Dlatego prawdziwym pytaniem nie jest po prostu to, czy proszek PE jest wystarczająco drobny, ale:
Skąd pochodzą te ponadwymiarowe cząstki i jak można kontrolować frakcję grubszą?
Jakie są grube cząstki w proszku do formowania rotacyjnego PE?
W proszku do formowania rotacyjnego PE gruboziarniste cząstki odnoszą się zazwyczaj do cząstek o dużych rozmiarach, które wykraczają poza docelowy zakres wielkości cząstek.
Na przykład, jeśli określone zastosowanie formowania rotacyjnego PE ma docelowy zakres wielkości oczek 20–40 mesh, cząstki znacznie większe niż ten zakres można uznać za część frakcji grubej.
Gruba frakcja nie jest taka sama jak średnia wielkość cząstek. Partia proszku może mieć średni rozmiar cząstek spełniający cel, a jednocześnie zawierać stosunkowo wysoki udział cząstek ponadgabarytowych.
Dlatego kontrola produkcji musi uwzględniać zarówno:
Docelowa frakcja gruboziarnista o kontrolowanej wielkości cząstek
Jak określić, czy w proszku PE znajduje się zbyt wiele grubych cząstek?
Kontrola wzrokowa może zidentyfikować pewne oczywiste grube cząstki, ale nie może dokładnie określić proporcji grubych cząstek.
Bardziej niezawodnym podejściem jest zastosowanie tej samej metody pobierania próbek, przesiewania lub analizy wielkości cząstek w różnych partiach produkcyjnych.
W rzeczywistej produkcji można monitorować następujące dane:
-
Rozkład wielkości cząstek
-
Gruba frakcja
-
Przepustowość
-
Temperatura proszku
-
Szczelina szlifierska
-
Czas pracy i stan elementów szlifierskich
Celem badania jest nie tylko określenie frakcji grubej, ale co ważniejsze, identyfikacja źródła problemu:
Czy te ponadwymiarowe cząstki powstają w procesie proszkowania, czy też pozostają w końcowym proszku z powodu niewystarczającej skuteczności przesiewania?
To rozróżnienie określa, który etap procesu należy dostosować.
Czy podczas proszkowania powstają cząstki o dużych rozmiarach, czy też pozostają po przesiewaniu?
Jest to jeden z ważnych etapów diagnozowania nadmiernych cząstek gruboziarnistych.
Nie wszystkie problemy z cząstkami grubymi mają swoje źródło w komorze proszkowej.
W niektórych przypadkach rozdrabniacz wytworzył już cząstki o rozkładzie wielkości cząstek spełniającym docelowe wymagania, ale system przesiewania nie usuwa skutecznie cząstek o dużych rozmiarach, umożliwiając im przedostanie się do końcowego proszku.
Dlatego należy rozróżnić te dwie sytuacje.
Jeśli podczas proszkowania powstają cząstki o dużych rozmiarach:
Skup się na sprawdzeniu:
-
Szczelina szlifierska
-
Stan tarczy i ostrza
-
Stabilność karmienia
-
Proszkowe warunki pracy
W tym przypadku głównym celem regulacji powinien być proces proszkowania.
Jeżeli po sproszkowaniu pozostają duże cząstki:
Skup się na sprawdzeniu:
-
Rozmiar otworu ekranu
-
Skuteczność przesiewania
-
Stan ekranu
-
Możliwa blokada
-
Przepływ proszku przez system przesiewania
W takim przypadku, jeśli faktyczny problem wynika z systemu przesiewania, wielokrotna regulacja szczeliny szlifierskiej może nie rozwiązać pierwotnej przyczyny.

Skąd pochodzą grube cząstki w proszku do formowania rotacyjnego PE?
Po zidentyfikowaniu źródła grubych cząstek można sprawdzić i dostosować odpowiednie warunki procesu.
Czy nadmierna szczelina szlifierska może zwiększyć ilość grubych cząstek?

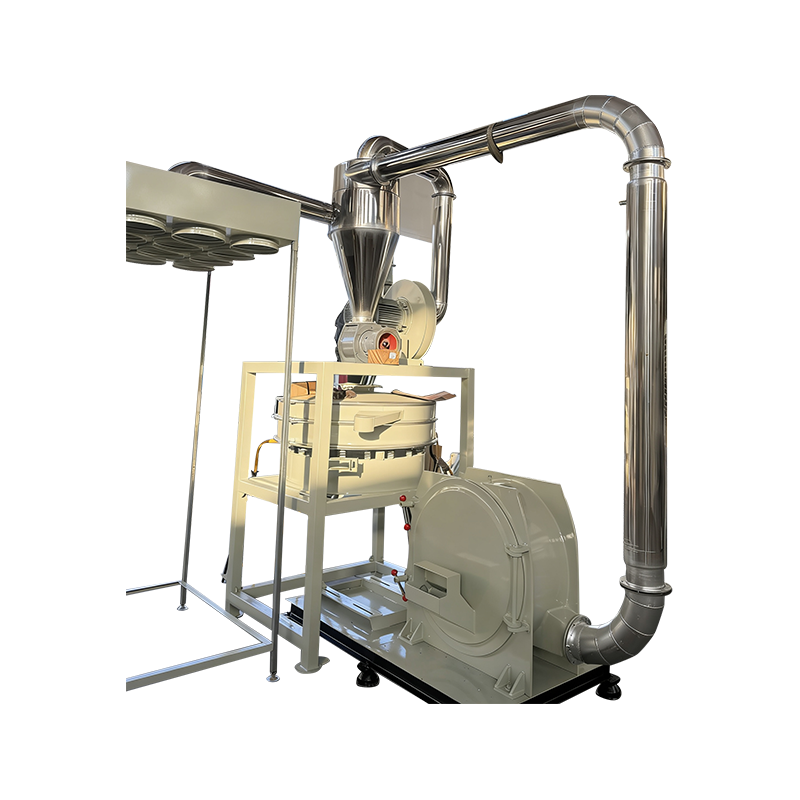
W młynie tarczowym tworzywo sztuczne PE przechodzi przez strefę mielenia pomiędzy tarczą wirującą a tarczą nieruchomą.
Jeśli szczelina mieląca jest zbyt duża, część materiału może opuścić strefę mielenia, nie otrzymując wystarczającego działania mielącego, co może zwiększyć udział cząstek nadwymiarowych w końcowym proszku.
Jednak mniejsza szczelina szlifierska nie zawsze jest lepsza.
Zbyt mała szczelina może zwiększyć tarcie, wzrost temperatury, zużycie energii i zużycie tarczy.
Celem jest ustalenie stabilnej szczeliny mielenia odpowiadającej materiałowi PE, warunkom podawania, docelowej wielkości cząstek i wymaganiom przepustowości.
Nie należy skupiać się na osiągnięciu możliwie najmniejszej szczeliny, ale na utrzymaniu odpowiednich i stabilnych warunków proszkowania dla rzeczywistej produkcji.
Czy zużycie tarczy i ostrza może zwiększać ilość cząstek o dużych rozmiarach?

Elementy szlifowane nie zachowują dokładnie tej samej geometrii roboczej przez cały okres użytkowania.
W miarę stopniowego zużywania się krawędzi roboczych rzeczywiste warunki szlifowania mogą się zmieniać. Nawet jeśli maszyna będzie nadal pracować normalnie, zawartość grubych cząstek w końcowym proszku może stopniowo wzrastać.
Dlatego zużycia nie należy oceniać jedynie na podstawie tego, czy sprzęt może nadal działać.
Bardziej przydatne jest porównanie:
-
Gruba frakcja
-
Rozkład wielkości cząstek
-
Przepustowość
-
Zużycie energii
-
Temperatura proszku
-
Szczelina szlifierska adjustments
Jeżeli dane te wykazują ciągłe zmiany wraz ze wzrostem czasu pracy, należy sprawdzić stan tarcz i ostrzy szlifierskich.
Kluczowym pytaniem jest, czy składniki mielące mogą nadal utrzymywać wymaganą kontrolę wielkości cząstek.
Czy wielkość cząstek paszy i stabilność podawania mogą wpływać na frakcję grubszą?

Materiały PE wprowadzane do młyna mogą mieć różne postacie i rozmiary cząstek, takie jak pelety, materiał z recyklingu, złom produkcyjny i wstępnie przetworzony materiał PE.
Duże różnice w wielkości cząstek surowca mogą zmienić obciążenie mielenia.
Równie ważna jest stabilność karmienia. Jeśli prędkość podawania zmienia się w sposób ciągły, obciążenie materiału wewnątrz komory proszkowej również ulegnie zmianie, co może mieć wpływ na przepustowość i rozkład wielkości cząstek.
Dlatego wielkość cząstek surowca i szybkość podawania muszą być kontrolowane łącznie.
Stabilne podawanie pomaga rozdrabniaczowi utrzymać bardziej równomierne obciążenie rozdrabniające i rozkład wielkości cząstek.
Czy nadmierna temperatura może mieć wpływ na frakcję grubszą?

PE jest stosunkowo wrażliwy na temperaturę podczas mechanicznego proszkowania.
Jeśli temperatura materiału stanie się zbyt wysoka, PE może zmięknąć, czyniąc proces proszkowania mniej stabilnym i potencjalnie wpływając na kontrolę wielkości cząstek.
Dlatego celem układu chłodzenia nie jest po prostu osiągnięcie możliwie niskiej temperatury, ale utrzymanie odpowiednich i stabilnych warunków przetwarzania.
W zależności od konfiguracji materiałów i wyposażenia można zastosować chłodzenie powietrzem, chłodzenie wodą lub kombinację obu.
Celem jest utrzymanie stabilnych warunków proszkowania i stałej jakości proszku.
Czy niewystarczająca skuteczność przesiewania może pozostawić grube cząstki w końcowym proszku?

Tak. Jest to ważny czynnik, który należy wziąć pod uwagę podczas diagnozowania nadmiernych cząstek gruboziarnistych.
Jeżeli w procesie proszkowania uzyskano już względnie odpowiedni rozkład wielkości cząstek, ale system przesiewania nie usunie skutecznie cząstek nadwymiarowych, w końcowym proszku PE mogą pozostać cząstki gruboziarniste.
Dlatego też system przesiewania powinien być oceniany jako część całego procesu proszkowania, a nie traktowany jako całkowicie oddzielny etap.
Jak można zredukować grubsze cząstki w proszku do formowania rotacyjnego PE?
Skutecznym sposobem na redukcję dużych cząstek nie jest zmiana wielu parametrów sprzętu jednocześnie.
Najpierw należy zidentyfikować źródło grubych cząstek, następnie dostosować odpowiednie warunki procesu i zweryfikować wyniki na podstawie rzeczywistych danych produkcyjnych.
Praktyczne podejście to:
Zmierz
Użyj spójnej metody testowania, aby zmierzyć frakcję gruboziarnistą i rozkład wielkości cząstek.
Zidentyfikuj źródło
Określić, czy cząstki o dużych rozmiarach powstają podczas proszkowania, czy też pozostają po przesianiu.
Dostosuj
Na podstawie wyników testu sprawdź odpowiednie warunki proszkowania, podawania, chłodzenia lub przesiewania.
Zweryfikuj
Porównaj frakcję grubą, rozkład wielkości cząstek, przepustowość i stan proszku przed i po regulacji.
Podejście oparte na danych jest bardziej niezawodne niż ocena jakości proszku wyłącznie na podstawie kontroli wzrokowej.
Jak wybrać rozdrabniacz PE do kontroli dużych cząstek?
Przy wyborze rozdrabniacza tworzyw sztucznych PE sama moc silnika i teoretyczna przepustowość nie mogą określić, czy maszyna będzie w stanie skutecznie kontrolować cząstki o dużych rozmiarach.
Bardziej praktyczna ocena powinna koncentrować się na czterech obszarach.
Kontrola szlifowania
Sprawdź, czy szczelinę szlifierską można dostosować do materiału i docelowej wielkości cząstek oraz czy można ją utrzymać w sposób ciągły podczas produkcji.
Stan elementu szlifującego
Oceń materiał, precyzję obróbki, obróbkę cieplną i stan zużycia tarcz i ostrzy szlifierskich.
Stabilność procesu
Rozważ kontrolę podawania, warunki chłodzenia i monitorowanie parametrów operacyjnych.
Przeglądanie i zbieranie
Sprawdź, czy system przesiewania może skutecznie oddzielać cząstki ponadgabarytowe i utrzymywać stabilny zbiór proszku.
Ważne pytanie brzmi:
Czy rozdrabniacz PE może utrzymać docelowy zakres wielkości cząstek i kontrolowaną frakcję gruboziarnistą podczas ciągłej produkcji?
W jaki sposób Mao Yue diagnozuje i rozwiązuje nadmierne gruboziarniste cząstki w proszku do formowania rotacyjnego PE?
Kiedy klienci doświadczają nadmiernych gruboziarnistych cząstek w proszku PE, rozwiązania nie należy rozpoczynać od prostego zwiększenia mocy silnika lub zmiany pojedynczego parametru urządzenia.
Krok 1 polega na ustaleniu związku pomiędzy materiałem, warunkami proszkowania, rozkładem wielkości cząstek i wynikami przesiewania.
Krok 1: Przetestuj rzeczywisty materiał PE
Gdy wymagane jest badanie materiału, Mao Yue może wykorzystać faktyczny materiał PE klienta do testów proszkowania.
Badanie można przeprowadzić w oparciu o następujące informacje:
-
Rodzaj materiału PE
-
Aktualny rozmiar cząstek surowca
-
Docelowa wielkość cząstek proszku
-
Wymagana przepustowość
-
Dzienne godziny pracy
-
Aktualny problem gruboziarnistych cząstek
Pomaga to określić, czy problem jest związany ze stanem materiału, warunkami podawania czy procesem proszkowania.
Krok 2: Ustal odpowiednie warunki proszkowania
Warunki proszkowania należy dobrać do rzeczywistego materiału PE, a nie dobierać wyłącznie na podstawie znamionowej mocy silnika urządzenia.
Ocena może obejmować:
-
Szczelina szlifierska
-
Stan karmienia
-
Warunki chłodzenia
-
Obciążenie szlifierskie
-
Docelowy rozmiar cząstek
Celem jest ustalenie stabilnych warunków proszkowania, które pozwolą osiągnąć docelowy rozmiar cząstek, unikając jednocześnie niepotrzebnego tarcia, wzrostu temperatury i zużycia komponentów.
Krok 3: Sprawdź wyniki selekcji
Jeżeli sproszkowany materiał ma już stosunkowo odpowiedni rozkład wielkości cząstek, ale końcowy proszek nadal zawiera zbyt wiele cząstek o dużych rozmiarach, należy dokładniej zbadać proces przesiewania.
Pomaga to uniknąć wielokrotnego regulowania młyna, gdy faktyczny problem wynika z systemu przesiewania.
Krok 4: Sprawdź wyniki za pomocą danych produkcyjnych
Po zakończeniu dostosowań procesu wyniki należy zweryfikować przy użyciu rzeczywistych danych produkcyjnych.
Można porównać następujące dane:
-
Gruba frakcja
-
Rozkład wielkości cząstek
-
Przepustowość
-
Temperatura proszku
-
Stabilność działania
Tworzy to pełną pętlę procesu:
Rzeczywisty materiał → Warunki proszkowania → Przesiewanie → Dane dotyczące wielkości cząstek → Regulacja procesu
Zamiast wybierać młyn w oparciu wyłącznie o kartę specyfikacji sprzętu, skuteczniejsza jest ocena sprzętu i procesu jako całości zgodnie z rzeczywistymi wymaganiami dotyczącymi proszku.
Wniosek: Kontrola dużych cząstek jest problemem w kontroli procesu
Nadmierne grube cząstki w proszku do formowania rotacyjnego PE nie wynikają po prostu z tego, że proszek jest „niewystarczająco drobny”.
Skuteczna kontrola cząstek grubych wymaga uwzględnienia zarówno procesów proszkowania, jak i przesiewania, przy jednoczesnym zachowaniu równowagi pomiędzy docelowym rozmiarem cząstek, kontrolowaną frakcją gruboziarnistą i stabilnością produkcji.
Stabilny proces produkcji proszku do formowania rotacyjnego PE powinien ostatecznie osiągnąć:
Docelowa frakcja gruboziarnista o kontrolowanej wielkości cząstek Stable Production Consistent Powder Quality
Czy Twój proszek do formowania rotacyjnego PE zawiera zbyt wiele grubych cząstek?
Jeśli proszek do formowania rotacyjnego PE zawiera zbyt wiele dużych cząstek, możesz przekazać Maoyue aktualne informacje o produkcji.
Zalecamy podanie:
-
Rodzaj materiału PE
-
Aktualny rozmiar cząstek surowca
-
Docelowa wielkość cząstek proszku
-
Wymagana przepustowość
-
Istniejący model rozdrabniacza, jeśli jest dostępny
-
Dane z badania cząstek grubych lub wielkości cząstek, jeśli są dostępne
Jeśli posiadasz już dane dotyczące badania wielkości cząstek, możesz przesłać je razem z powyższymi informacjami.
Jeśli nie masz pełnych danych testowych, możesz po prostu podać materiał PE, docelowy rozmiar cząstek proszku i wymaganą przepustowość.
Mao Yue może ocenić proces proszkowania w oparciu o rzeczywiste wymagania materiałowe i produkcyjne oraz w razie potrzeby zlecić przeprowadzenie testów materiałów.
Prześlij nam swój materiał PE, docelowy rozmiar cząstek proszku i wymaganą przepustowość, aby omówić rozwiązanie w zakresie proszkowania i testowanie materiału.