中文简体
Wprowadzenie: Stabilny rozmiar cząstek proszku zaczyna się od stabilnego procesu proszkowania
W przypadku produkcji metodą formowania rotacyjnego proszek PE nie polega po prostu na wystarczająco dokładnym zmieleniu materiału.
Rozmiar cząstek i rozkład wielkości cząstek proszku do formowania rotacyjnego PE może wpływać na podawanie, transportowanie, dystrybucję proszku wewnątrz formy, ogrzewanie, topienie i stapianie.
Gdy udział grubych i drobnych cząstek różni się w zależności od partii, może to również mieć wpływ na sypkość proszku, podawanie, rozkład formy oraz zachowanie podczas ogrzewania i topienia.
Dlaczego więc wielkość cząstek proszku do formowania rotacyjnego PE jest niespójna?
W niektórych przypadkach nie jest to spowodowane jednym czynnikiem.
Szczelina tarczy rozdrabniacza, zużycie tarczy i ostrza, stabilność podawania, właściwości surowca, temperatura mielenia, przesiewanie i warunki pracy mogą mieć wpływ na końcową wielkość cząstek proszku.
Dlatego dla przetwórców PE i producentów proszków do formowania rotacyjnego kluczową kwestią nie jest po prostu to, czy rozdrabniacz może wytworzyć drobny proszek, ale czy proces proszkowania może pozostać stabilny i w sposób ciągły wytwarzać proszek PE w docelowym zakresie wielkości cząstek.
Dlatego ważne jest projektowanie sprzętu, kontrola procesu i faktyczne testowanie materiałów.
Jaka jest wielkość cząstek proszku do formowania rotacyjnego PE?
Wielkość cząstek odnosi się do wielkości poszczególnych cząstek proszku wytwarzanych po sproszkowaniu materiału PE.
Jednak w rzeczywistej produkcji jakości proszku PE nie można ocenić na podstawie pojedynczej wartości wielkości cząstek.
Należy również wziąć pod uwagę rozkład wielkości cząstek. Opisuje proporcję cząstek o różnej wielkości w proszku.
Na przykład partia proszku może mieć średni rozmiar cząstek zgodny z docelowym, a jednocześnie zawierać zbyt wiele grubych cząstek lub nadmiernych cząstek drobnych.
Dlatego po prostu mówiąc:
„Ten rozdrabniacz może wytworzyć proszek o wielkości 40 mesh.”
nie opisuje w pełni jakości proszku.
W przypadku zastosowań związanych z formowaniem rotacyjnym należy rozważyć łącznie kilka czynników:
-
Docelowy rozmiar cząstek
-
Rozkład wielkości cząstek
-
Gruba zawartość cząstek
-
Treść kar
-
Płynność proszku
-
Temperatura proszku
-
Stabilność karmienia
-
Ostateczne wymagania aplikacji
Dlatego stabilny rozmiar cząstek nie jest po prostu specyfikacją młyna. Jest to część ogólnej kontroli jakości produkcji.

Dlaczego wielkość cząstek proszku do formowania rotacyjnego PE jest niespójna?
Zmiany wielkości cząstek proszku do formowania rotacyjnego PE podczas produkcji można zwykle powiązać z kilkoma czynnikami.
Niestabilna szczelina tarczy rozdrabniacza
Szczelina pomiędzy tarczą obrotową a tarczą stałą wpływa bezpośrednio na proces proszkowania.
Jeśli szczelina jest zbyt duża, materiał może nie zostać wystarczająco sproszkowany.
Jeśli szczelina jest zbyt mała, może zwiększyć obciążenie proszkowe i tarcie, co skutkuje większą liczbą drobnych cząstek i większym wzrostem temperatury.
Co ważniejsze, jeśli szczelina proszkowa zmienia się podczas pracy, ostateczny rozmiar cząstek proszku może również ulec zmianie.
Dlatego też rozdrabniacz PE powinien mieć niezawodną i regulowaną konstrukcję szczeliny między tarczami.
W przypadku produkcji ciągłej jednorazowe ustawienie szczeliny nie wystarczy. Warunki proszkowania muszą pozostać odpowiednie dla surowca i docelowej produkcji, z możliwością dostosowania odstępu, jeśli to konieczne.
Zużycie tarczy i ostrza
Rdzeń rozdrabniający elementy rozdrabniacza tworzyw sztucznych są podczas pracy narażone na ciągłe tarcie i siły mechaniczne.
Wraz ze wzrostem czasu pracy powierzchnie robocze tarcz i ostrzy stopniowo się zużywają, a ich pierwotna geometria może ulec zmianie.
Może to mieć wpływ na:
-
Skuteczność rozpylania
-
Czas przebywania materiału
-
Wielkość cząstek proszku
-
Kształt cząstek
-
Zużycie energii
-
Wzrost temperatury
Nowa maszyna może wytwarzać docelowy proszek w sposób ciągły, natomiast wydajność proszku może ulec zmianie po dłuższej pracy.
Dlatego też zużycie tarczy i ostrza należy oceniać łącznie ze stabilnością wielkości cząstek.
Kluczowym pytaniem nie jest po prostu:
„Jaka jest twardość ostrza?”
Ważniejsze pytanie brzmi:
„Czy sprzęt może utrzymać stabilne warunki proszkowania i docelową specyfikację proszku po ciągłej produkcji?”
Właśnie dlatego materiał ostrza, obróbka cieplna, dokładność obróbki, wyważenie dynamiczne i konserwacja mają znaczenie.
Niestabilne podawanie powoduje wahania obciążenia rozdrabniającego
Nawet jeśli sam młynek został odpowiednio wyregulowany, niestabilne podawanie może w dalszym ciągu powodować wahania w końcowym proszku.
Jeżeli do komory mielenia nagle dostanie się zbyt dużo materiału, obciążenie proszkowe może gwałtownie wzrosnąć.
Jeśli prędkość posuwu nagle się zmniejszy, urządzenie będzie działać w innych warunkach obciążenia.
Zmiany te mogą dotyczyć:
-
Skuteczność rozpylania
-
Czas przebywania materiału
-
Temperatura
-
Rozkład wielkości cząstek
-
Rzeczywista moc wyjściowa
Dlatego w przypadku produkcji proszku do formowania rotacyjnego PE stabilne podawanie jest również częścią kontroli wielkości cząstek.
Stabilny system podawania pomaga utrzymać bardziej ciągły i kontrolowany przepływ materiału do komory proszkowej.
Różne surowce PE mają różne właściwości
Różne surowce PE niekoniecznie zachowują się w ten sam sposób podczas proszkowania.
Materiały PE mogą różnić się:
-
Twardość
-
Charakterystyka topnienia
-
Oryginalny rozmiar cząstek
-
Wilgoć lub zanieczyszczenia
-
Zawartość dodatkowa
-
Temperatura materiału
-
Gęstość nasypowa
Pelety PE, PE z recyklingu, wykończenia krawędzi folii i odpady produkcyjne mogą również wymagać różnych warunków proszkowania.
Dlatego użycie dokładnie tych samych ustawień sprzętu dla wszystkich materiałów PE niekoniecznie daje takie same rezultaty w postaci proszku.
Bardziej niezawodnym podejściem jest przetestowanie rzeczywistego materiału, a następnie określenie odpowiednich parametrów proszkowania.
Nadmierna temperatura mielenia może mieć wpływ na stan proszku
PE generuje ciepło w wyniku tarcia podczas mechanicznego proszkowania z dużą prędkością.
Jeśli temperatura stanie się zbyt wysoka, PE może zmięknąć, co utrudnia materiałowi utrzymanie pożądanej charakterystyki szlifowania.
W zależności od materiału i warunków pracy, nadmierna temperatura może powodować:
-
Aglomeracja proszku
-
Przyczepność sznurka lub materiału
-
Zmniejszona płynność
-
Niespójny rozmiar cząstek
-
Zmniejszona skuteczność przesiewania
Dlatego kontrolę temperatury należy rozpatrywać łącznie z kontrolą wielkości cząstek.
Chłodzenie nie jest rozwiązaniem każdego problemu związanego z wielkością cząstek, ale może stanowić ważną część utrzymania stabilnego procesu proszkowania PE.
Przesiewanie wpływa na końcowy rozkład wielkości cząstek
Samo sproszkowanie nie zapewnia automatycznie stabilnego końcowego rozkładu wielkości cząstek.
Etap przesiewania określa, które cząstki dostają się do końcowego produktu w postaci proszku.
Jeśli warunki przesiewania ulegną zmianie, udział cząstek grubych i drobnych w końcowym proszku może również ulec zmianie.
Dlatego kompletny system produkcji proszku PE powinien uwzględniać:
Karmienie → Rozpylanie → Chłodzenie → Przesiewanie → Zbieranie proszku
zamiast skupiać się wyłącznie na samym młynie.
Przewodnik rozwiązywania problemów z wielkością cząstek proszku PE
Kiedy wielkość cząstek zmienia się podczas produkcji, jednym krokiem jest określenie, która część procesu powoduje tę zmianę.
To podejście do rozwiązywania problemów może pomóc w określeniu, czy różnica wynika z etapu proszkowania, podawania, chłodzenia czy przesiewania.
Jak poprawić stabilność wielkości cząstek proszku do formowania rotacyjnego PE
Po zidentyfikowaniu potencjalnych przyczyn metody kontrolowania wielkości cząstek stają się jaśniejsze.
Kontroluj szczelinę tarczy rozdrabniacza

Stabilną i regulowaną szczelinę dysku można regulować w zależności od surowca PE, wielkości cząstek surowca, docelowej wielkości proszku i wymaganej wydajności. Nie podążaj po prostu za mniejszą luką; celem powinno być konsekwentne osiąganie docelowej wielkości cząstek.
Używaj odpornych na zużycie elementów proszkowych

Regularnie sprawdzaj tarcze i ostrza pod kątem zużycia i konserwuj je lub wymieniaj, jeśli to konieczne.
Utrzymuj stabilne podawanie materiału

W zależności od wymagań dotyczących surowca i produkcji, w celu utrzymania stabilnego przepływu materiału do komory proszkowej można zastosować systemy podawania automatycznego, wibracyjnego, pionowego, próżniowego lub z usuwaniem żelaza.
Kontroluj temperaturę proszkowania

Wybierz chłodzenie powietrzem, chłodzenie wodą lub chłodzenie powietrzem i wodą w zależności od materiału i wymaganej mocy oraz monitoruj temperaturę roboczą.
Kontroluj końcowy proszek poprzez przesiewanie

Końcowy proszek należy oceniać po przesianiu, a nie wyłącznie na podstawie proszku wychodzącego bezpośrednio z komory proszkowej.
Badanie przesiewowe może pomóc w oddzieleniu:
-
Grube cząstki
-
Cząstki o docelowej wielkości
-
Nadmierne kary
Pomaga to w dalszej kontroli rozkładu wielkości cząstek końcowego proszku.
Odpowiednią specyfikację sita należy określić w zależności od docelowej wielkości proszku i końcowego zastosowania.
Czy 40 mesh wystarczy, aby określić jakość proszku PE?
„Czy Twoja maszyna może wyprodukować proszek o gęstości 40 mesh?”
Jest to częste pytanie, gdy klienci wybierają rozdrabniacz PE.
Pytanie jest ważne, ale samo 40 mesh nie definiuje w pełni jakości proszku.
Obydwa proszki można opisać jako 40 mesh, chociaż ich rzeczywisty rozkład wielkości cząstek może być inny.
Na przykład jeden proszek może zawierać większą ilość grubych cząstek, podczas gdy inny może zawierać więcej drobnych cząstek.
Dlatego proszek PE należy oceniać na podstawie wielu parametrów:
Takie podejście zapewnia bardziej praktyczną ocenę proszku PE niż zwykłe porównanie specyfikacji pojedynczej siatki.
Potrzebujesz proszku do formowania rotacyjnego PE o gęstości 40 mesh?
Nie wybieraj pulweryzatora wyłącznie na podstawie rozmiaru oczek. Prześlij nam swój materiał PE i docelowy rozmiar cząstek do przetestowania.
W jaki sposób Mao Yue rozwiązuje problem niespójności wielkości cząstek proszku PE do formowania rotacyjnego?
Własna produkcja komponentów do proszkowania rdzenia

Mao Yue produkuje własne tarcze i ostrza rozdrabniacza, kontrolując rozwój form, obróbkę skrawaniem, obróbkę krawędzi i kontrolę. Pomaga to zachować dokładność obróbki i geometrię roboczą komponentów rdzenia proszkowego.
Precyzyjna obróbka i dynamiczne wyważanie
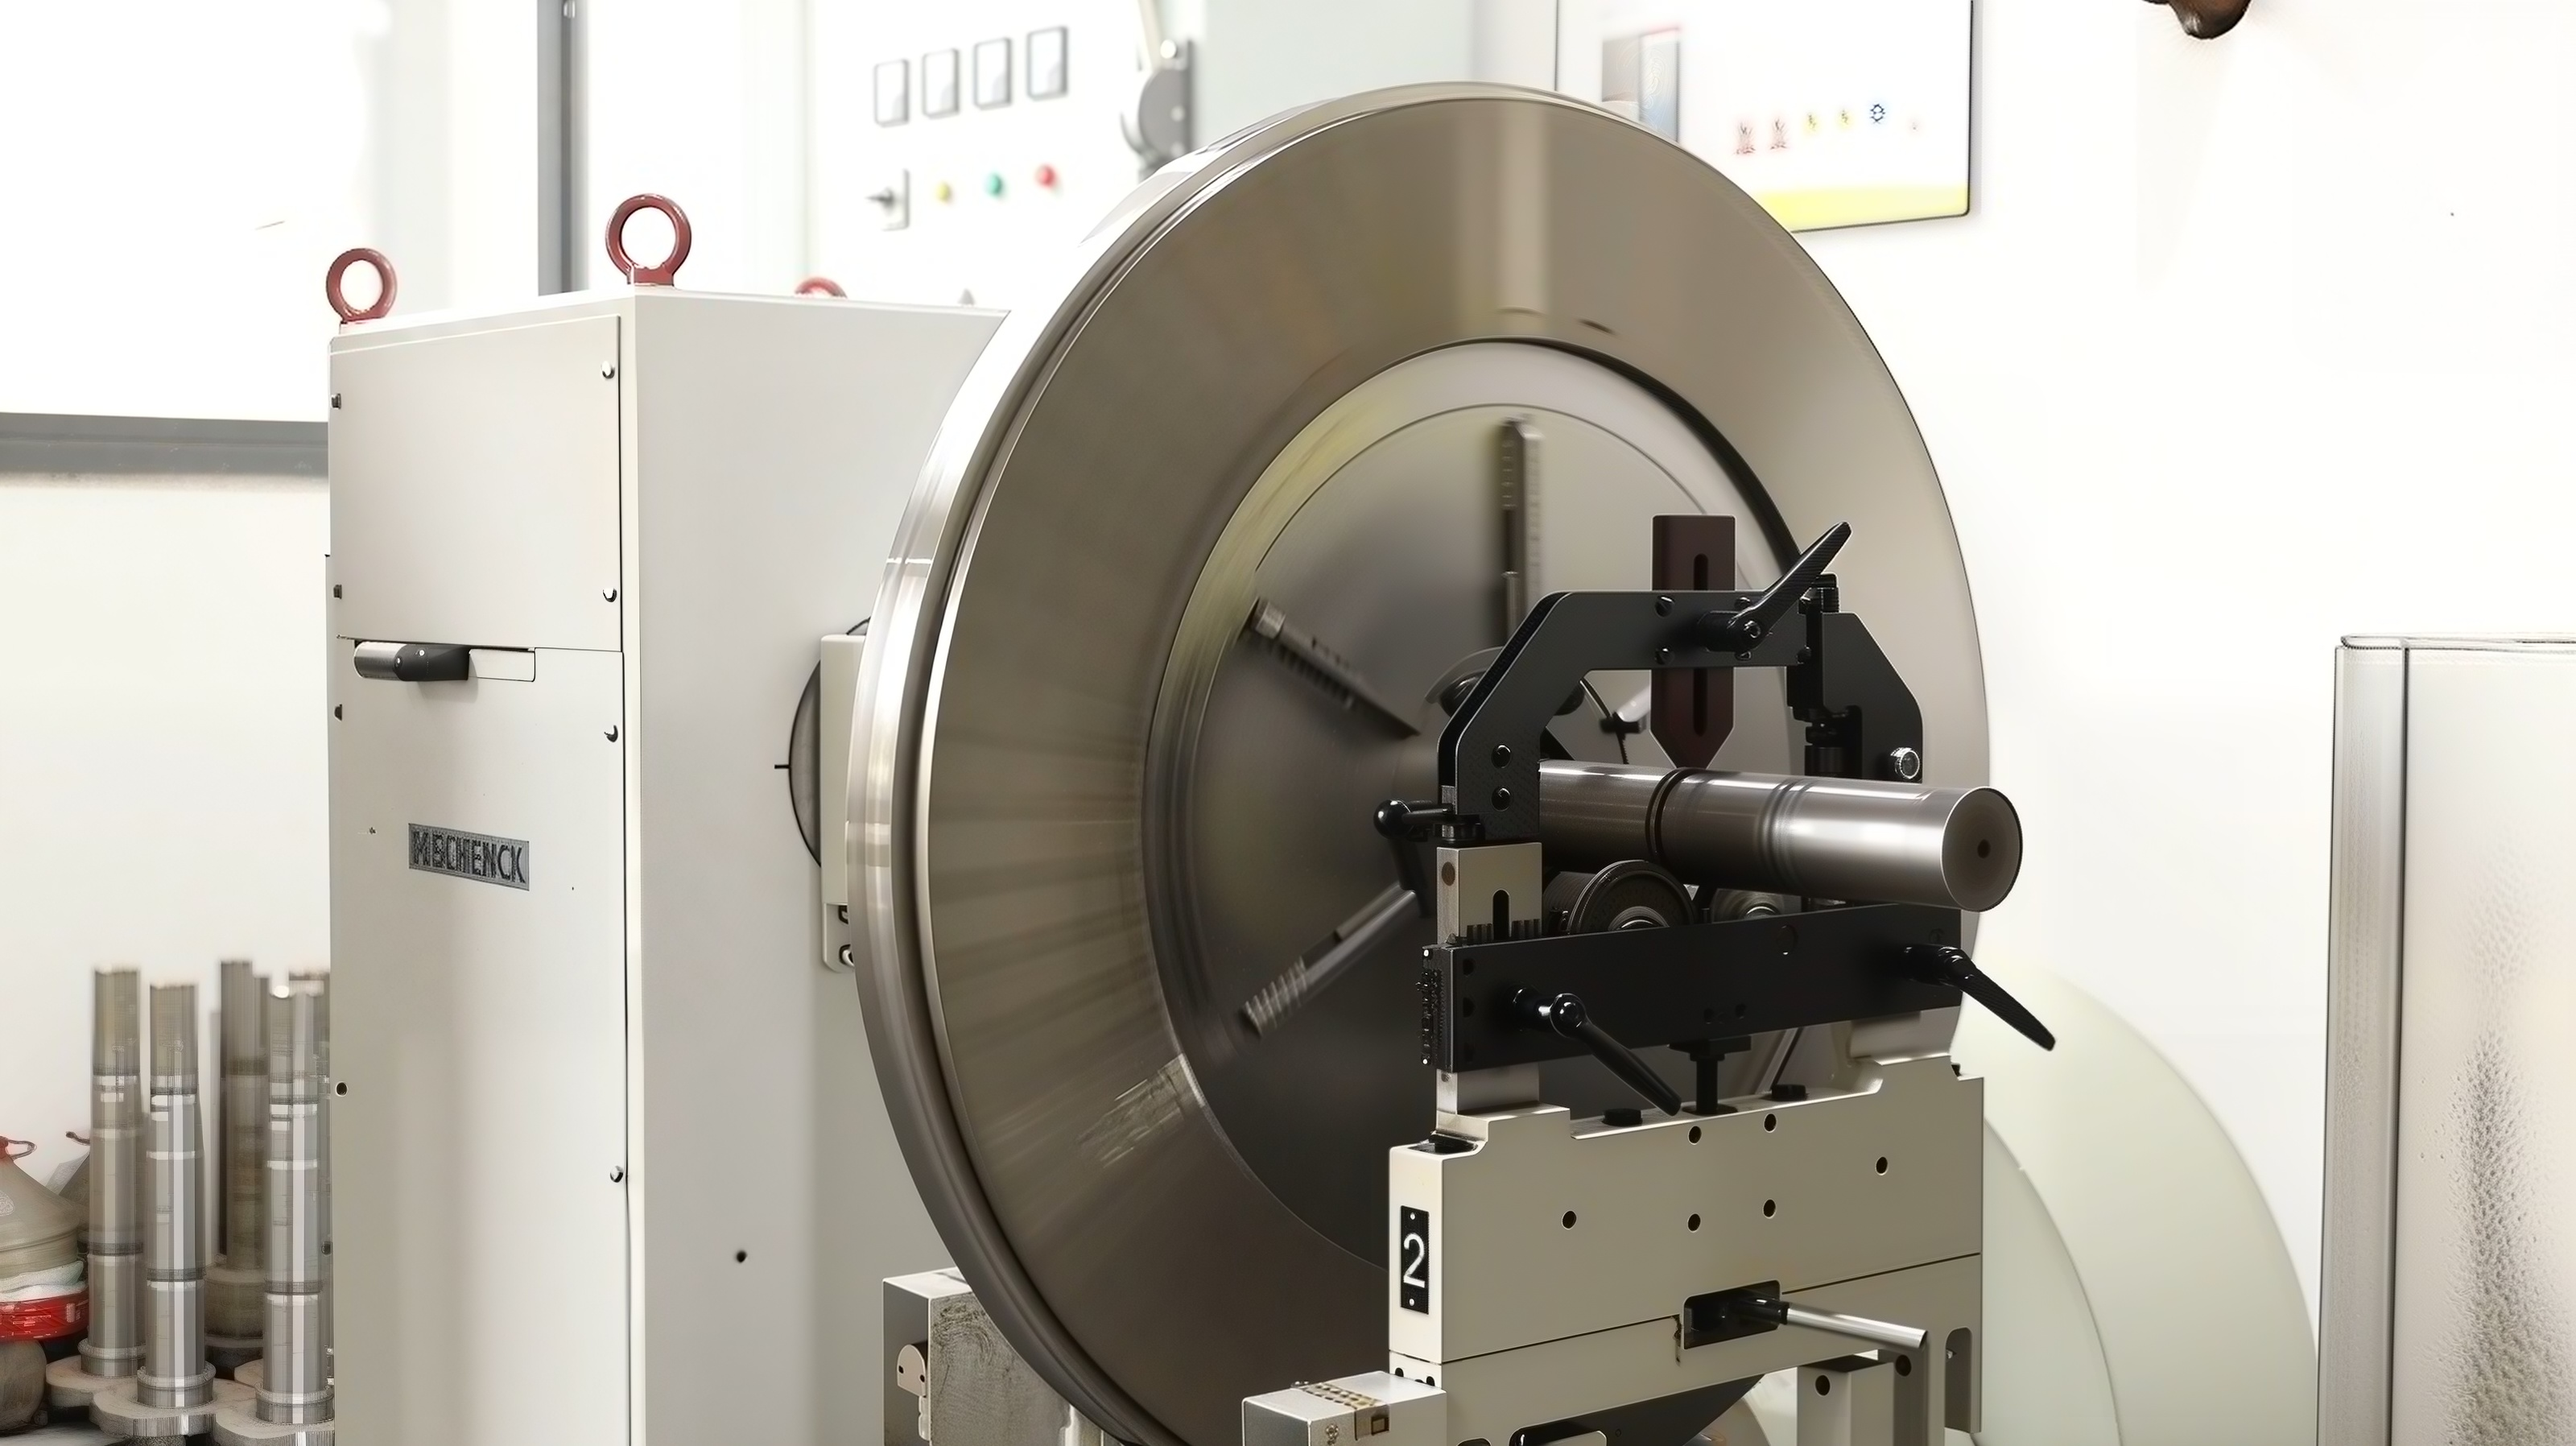
Tarcze rozdrabniacza muszą utrzymywać stabilną geometrię i równowagę podczas pracy z dużą prędkością. Mao Yue wykorzystuje precyzyjną obróbkę i dynamiczne wyważanie, aby zmniejszyć wahania operacyjne i pomóc w utrzymaniu stabilnych warunków proszkowania.
Kontroluj cały proces, a nie tylko jeden parametr
Mao Yue nie wybiera sprzętu wyłącznie na podstawie średnicy dysku, mocy silnika lub docelowego rozmiaru oczek. Zamiast tego cały proces proszkowania jest oceniany na podstawie podawania, szczeliny między tarczami, stanu komponentów, temperatury, przesiewania i rzeczywistych testów materiału.
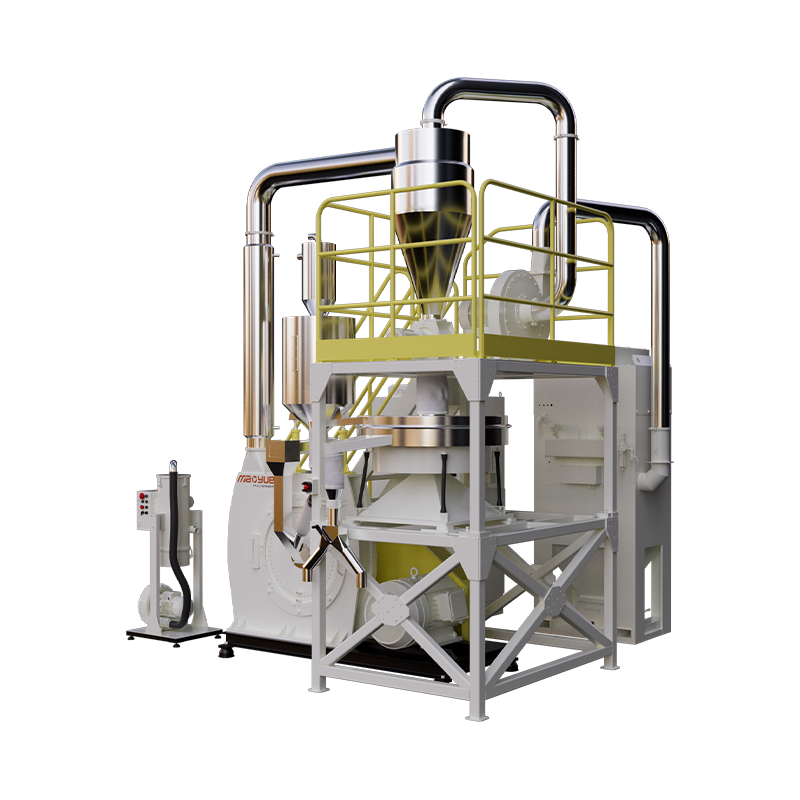
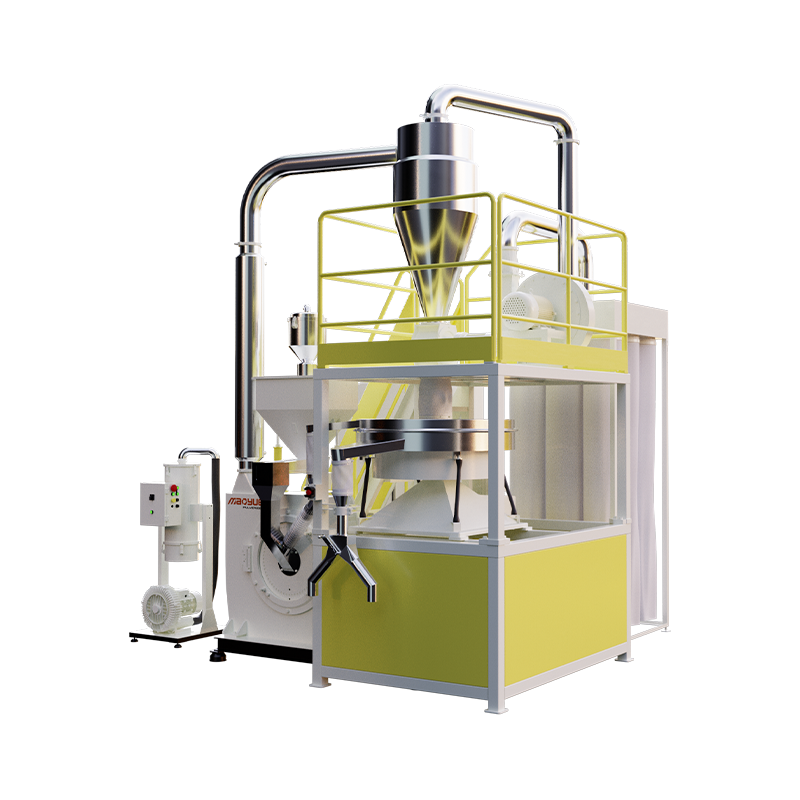
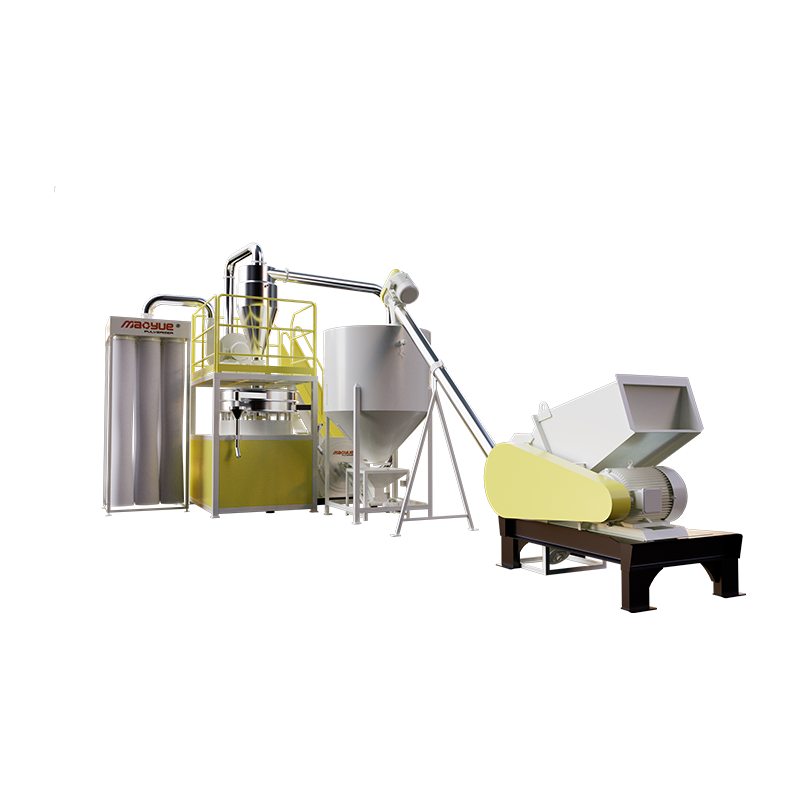
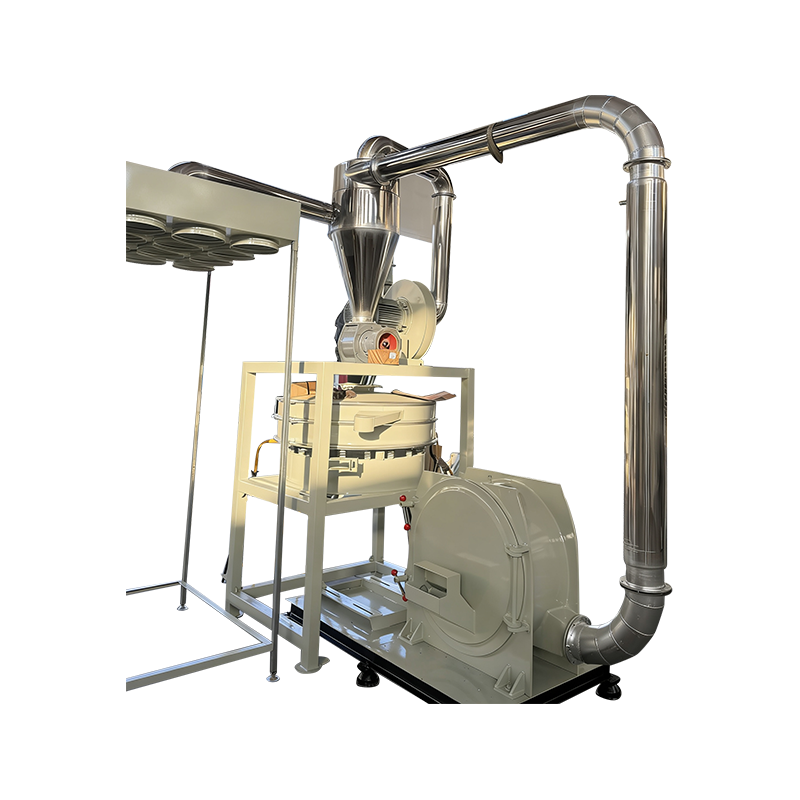
Rozdrabniacz Mao Yue PE: kontrola stabilności proszku w całym systemie
Mao Yue nie skupia się na pojedynczym parametrze rozdrabniacza, ale na całym procesie proszkowania PE.
W zależności od wymagań projektu system może integrować:
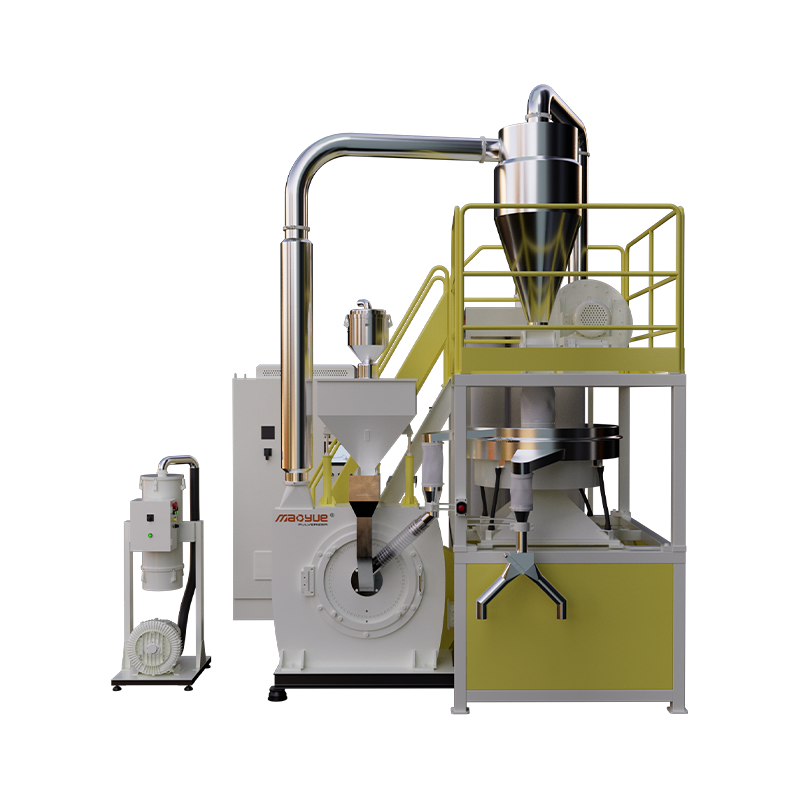
Zasilanie → Usuwanie żelaza → Proszkowanie → Chłodzenie powietrzem/wodą → Przesiewanie → Separacja cyklonowa → Odsysanie pyłu → Zbieranie proszku

Po co testować rzeczywisty materiał PE przed wyborem rozdrabniacza?
Różne surowce PE mogą zachowywać się inaczej podczas procesu proszkowania. W rezultacie ta sama konfiguracja sprzętu może dawać różne wyniki w przypadku różnych materiałów.
Testowanie rzeczywistego materiału przed ostatecznym wyborem sprzętu zapewnia bardziej bezpośredni sposób oceny wydajności proszkowania i warunków pracy.
Mao Yue może przetestować i ocenić Twój materiał PE na podstawie następujących informacji:
-
Materiał PE i wielkość cząstek surowca
-
Docelowa siatka proszku lub wielkość cząstek
-
Wymagane wyjście
-
Godziny pracy dziennie
-
Ostateczna aplikacja formowania rotacyjnego
-
Aktualne problemy związane z proszkiem
Testowanie koncentruje się na:
-
Rozdrobnienie proszku i rozkład wielkości cząstek
-
Zdolność produkcyjna
-
Wzrost temperatury
-
Wydajność karmienia
-
Wydajność zbierania proszku
Na podstawie wyników testu można następnie określić bardziej odpowiednią konfigurację młyna, metodę chłodzenia i warunki pracy.
W przypadku PE pochodzącego z recyklingu i materiałów o znacznych różnicach właściwości szczególnie przydatne mogą być rzeczywiste badania materiałów.
Często zadawane pytania
Czy drobniejszy proszek do formowania rotacyjnego PE jest zawsze lepszy?
Nie. Odpowiedni rozmiar cząstek proszku zależy od surowca, warunków przetwarzania, formy i końcowego zastosowania. Liczy się osiągnięcie stabilnego rozkładu wielkości cząstek spełniającego wymagania aplikacji, a nie samo wytwarzanie drobniejszego proszku.
Czy zużycie ostrza może wpływać na wielkość cząstek proszku PE?
Tak. Zużycie noży i tarcz może zmienić ich geometrię roboczą, co może stopniowo wpływać na wydajność proszkowania i końcowy rozmiar cząstek proszku.
Jak mogę kontrolować temperaturę podczas proszkowania PE?
Wydajność chłodniczą należy dobrać do surowca i wymaganej wydajności. W zależności od rzeczywistych warunków produkcji można zastosować chłodzenie powietrzem, chłodzenie wodą lub chłodzenie powietrzem i wodą.
Jak wybrać odpowiedni rozdrabniacz PE?
Zacznij od faktycznego surowca, docelowej wielkości cząstek, wymaganej wydajności, godzin pracy i końcowego zastosowania. Testowanie rzeczywistego materiału przed ostatecznym wyborem sprzętu może zapewnić bardziej wiarygodną podstawę do wyboru odpowiedniego młyna.
Czy Mao Yue może przetestować mój materiał PE?
Tak. Możesz dostarczyć próbkę materiału PE, docelowy rozmiar cząstek proszku, wymaganą wydajność, dzienne godziny pracy i końcowe zastosowanie. Mao Yue może przetestować rzeczywisty materiał, aby ocenić wydajność proszkowania i omówić odpowiednią konfigurację sprzętu.
Co powoduje, że w proszku do formowania rotacyjnego PE występuje więcej grubych cząstek?
Najczęstsze przyczyny to nadmierna szczelina między tarczami, zużycie tarcz lub ostrzy, zmiany warunków podawania i zmiany warunków przesiewania. Przyczynę należy zidentyfikować, biorąc pod uwagę czas produkcji, zmiany jakości proszku i warunki pracy sprzętu.
Czy wielkość cząstek proszku do formowania rotacyjnego PE jest stabilna?
Jeśli proszek do formowania rotacyjnego PE wykazuje różnice w poszczególnych partiach, nadmierne gruboziarniste cząstki, nadmierne drobne cząstki, niestabilne podawanie lub wahania wydajności, problemem może nie być sam proszek.
Ważniejsze pytanie brzmi:
Gdzie w procesie proszkowania występuje zmiana wielkości cząstek?
Możemy ocenić:
-
Docelowy rozmiar siatki
-
Charakterystyka surowca
-
Wymagane wyjście
-
Metoda chłodzenia
-
Konfiguracja pulweryzatora
-
Rzeczywiste testowanie materiałów
Mao Yue może przetestować Twój rzeczywisty materiał PE, ocenić proces proszkowania i omówić odpowiednią konfigurację rozdrabniacza PE na podstawie wyników testu.
Szukasz młyna PE, który może wytworzyć stabilny proszek do formowania rotacyjnego? Przetestuj swój rzeczywisty materiał przed ostatecznym wyborem sprzętu.