中文简体
Proszek PE do formowania rotacyjnego może nagrzać się podczas proszkowania, gdy ciepło wytworzone w procesie przekracza rzeczywistą zdolność rozpraszania ciepła przez system. Tarcie mechaniczne, uderzenia, ścinanie, warunki podawania, szczelina proszkowa, docelowa wielkość cząstek i ciągły czas pracy mogą mieć wpływ na wzrost temperatury.
Kluczem nie jest po prostu dodanie większej liczby urządzeń chłodzących, ale utrzymanie stabilnej równowagi pomiędzy wytwarzaniem ciepła, rozpraszaniem ciepła, jakością proszku i ciągłą produkcją.
Co powoduje, że proszek PE nagrzewa się zbyt mocno podczas proszkowania?
Tarcie mechaniczne i uderzenie
Podczas proszkowania materiał PE jest stale poddawany uderzeniom, ścinaniu i mieleniu. Część energii mechanicznej zamieniana jest na ciepło.
Jeśli proces proszkowania wymaga nadmiernego działania mechanicznego, może wytworzyć się więcej ciepła, powodując wzrost temperatury proszku.
Drobniejszy docelowy rozmiar cząstek
Lepszy docelowy rozmiar cząstek zwykle wymaga intensywniejszego proszkowania, co może zwiększyć obciążenie mechaniczne i wytwarzanie ciepła.
Dlatego też docelową wielkość cząstek i kontrolę temperatury należy rozpatrywać łącznie, a nie traktować jako całkowicie odrębne czynniki.
Niestabilne karmienie
Niestabilne podawanie może powodować wahania ładunku materiału wewnątrz komory proszkowej.
Nadmierne podawanie może zwiększyć obciążenie mechaniczne i wytwarzanie ciepła, podczas gdy niewystarczające lub niestabilne podawanie może sprawić, że proces proszkowania będzie mniej stabilny.
Niewłaściwa szczelina proszkowa
Szczelinę proszkową należy dopasować do materiału PE, wielkości wsadu, docelowej wielkości cząstek i wymaganej wydajności.
Mniejsza szczelina proszkowa nie zawsze jest lepsza. Zbyt mała szczelina może zwiększyć obciążenie mechaniczne, tarcie i wzrost temperatury.
Akumulacja ciepła podczas ciągłej pracy
Rozdrabniacz PE może pracować w normalnej temperaturze na początku produkcji, ale temperatura może stopniowo rosnąć podczas ciągłej pracy.
Może się to zdarzyć, gdy tempo akumulacji ciepła przekracza rzeczywistą zdolność odprowadzania ciepła. Dlatego też parametry temperaturowe należy oceniać w rzeczywistych warunkach ciągłej produkcji.
Jakie problemy może powodować nadmierna temperatura proszku PE?
Nadmierna temperatura może wpływać na stabilność procesu proszkowania PE i może dodatkowo wpływać na końcowy stan proszku.
Proszek PE może zmięknąć lub przykleić się
Nadmierna temperatura może spowodować zmiękczenie materiału PE, zwiększając ryzyko przyklejenia się materiału do komory proszkowej lub elementów wewnętrznych.
Może to powodować gromadzenie się materiału i utrudniać ciągłe proszkowanie.
Wysoka temperatura może zwiększyć aglomerację proszku

Kiedy proszek PE stanie się zbyt gorący, drobne cząstki mogą zacząć tworzyć aglomeraty.
Aglomeracja może wpływać na sypkość proszku, skuteczność przesiewania i zbieranie proszku.
Jakość proszku Odmiana
Gdy wahaniom temperatury towarzyszy mięknięcie, sklejanie lub aglomeracja, wielkość cząstek i właściwości płynięcia proszku mogą ulec zmianie.
Dlatego kontrola temperatury wpływa nie tylko na działanie sprzętu, ale także na końcową jakość proszku.
W jaki sposób można kontrolować temperaturę proszkowania PE?
Kontrolowanie temperatury proszkowania PE nie powinno opierać się wyłącznie na układzie chłodzenia. Należy ograniczyć niepotrzebne wytwarzanie ciepła, a następnie poprawić efektywną zdolność systemu do odprowadzania ciepła.
Kontroluj warunki karmienia

Warunki podawania powinny być kontrolowane zgodnie z charakterystyką materiału PE, wielkością surowca, docelową wielkością cząstek i wymaganą wydajnością, aby zmniejszyć wahania ładunku materiału wewnątrz komory proszkowej.
Dopasuj szczelinę proszkową do docelowego proszku

Odpowiednią szczelinę proszkową należy określić zgodnie z rzeczywistymi specyfikacjami materiału i docelowego proszku.
Celem jest osiągnięcie wymaganej wielkości cząstek przy jednoczesnym uniknięciu niepotrzebnego wkładu energii mechanicznej.
Wybierz odpowiednią metodę chłodzenia

Chłodzenie powietrzem może w sposób ciągły usuwać ciepło powstające podczas procesu proszkowania.
Gdy wytwarzanie ciepła jest stosunkowo wysokie lub temperatura stale rośnie podczas ciągłej pracy, można dodać chłodzenie wodą, aby zwiększyć ogólną zdolność rozpraszania ciepła.
Dlatego metodę chłodzenia należy wybrać zgodnie z rzeczywistymi warunkami produkcji, a nie stosować tę samą konfigurację dla każdego projektu PE.
Dlaczego sama wydajność chłodzenia nie wystarczy?
Temperatura proszkowania PE zasadniczo zależy od równowagi pomiędzy wytwarzaniem ciepła i jego rozpraszaniem.
Cały proces należy rozpatrywać całościowo:
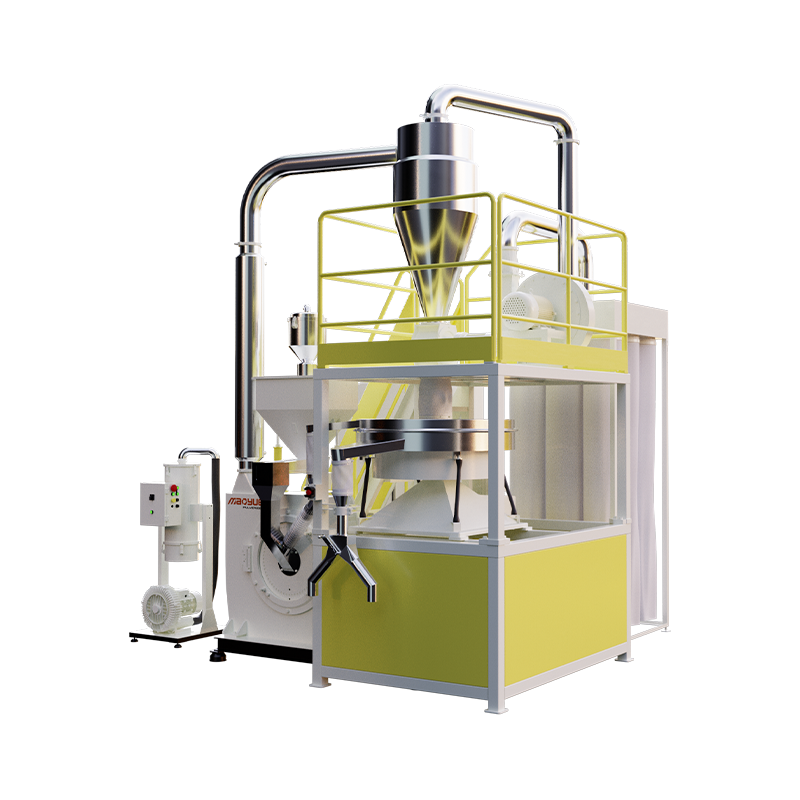
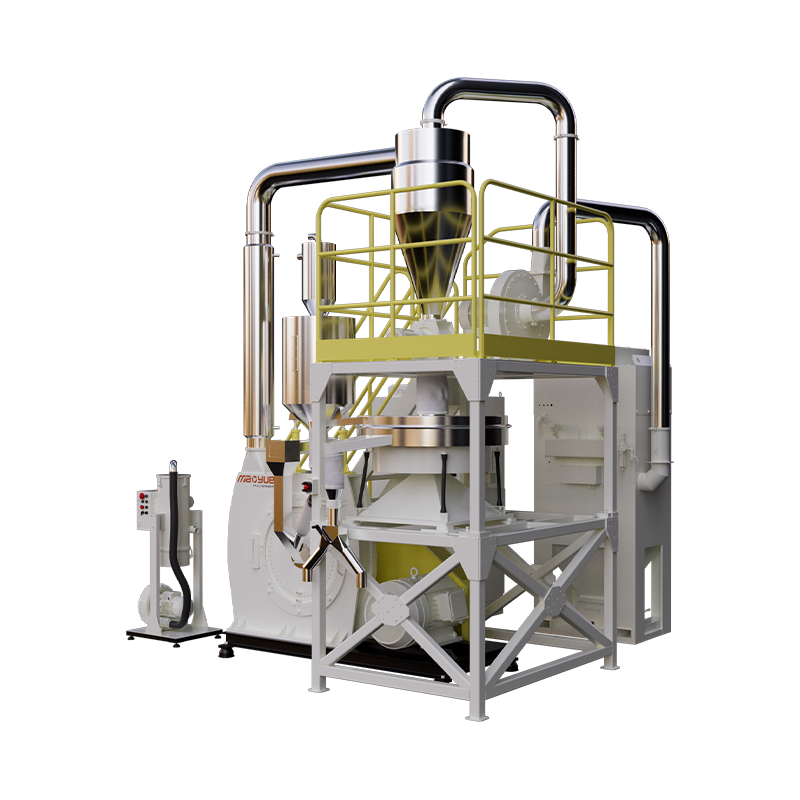
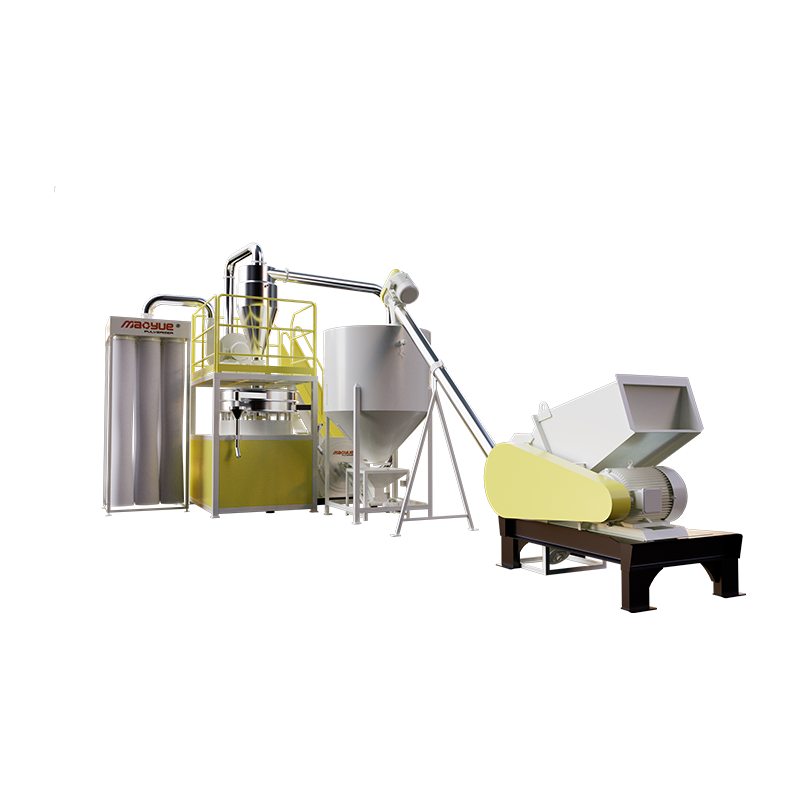
Karmienie → Usuwanie żelaza → Rozpylanie → Chłodzenie → Przesiewanie → Zbieranie
Karmienie wpływa na ładunek proszkowy; warunki proszkowania wpływają na wytwarzanie ciepła; chłodzenie wpływa na odprowadzanie ciepła; podczas przesiewania i zbierania wpływają na końcowy stan proszku.
Dlatego też, jeśli podczas proszkowania wytwarza się już nadmierna ilość ciepła, zwykłe dodanie większego układu chłodzenia może nie rozwiązać pierwotnej przyczyny.
W jaki sposób Mao Yue kontroluje temperaturę proszkowania PE?
Do zastosowań w postaci proszku do formowania rotacyjnego PE, Mao Yue nie rozwiązuje problemów związanych z temperaturą poprzez proste dodanie sprzętu chłodzącego.
Zamiast tego Mao Yue ocenia rzeczywisty materiał, warunki proszkowania, podstawowe komponenty, wydajność chłodzenia i ciągłą wydajność produkcji jako kompletny system.
Podejście Mao Yue do kontroli temperatury proszkowania PE obejmuje:
Rzeczywiste testowanie materiałów → Dopasowywanie warunków proszkowania → Stabilne komponenty rdzenia → Dopasowywanie wydajności chłodzenia → Ciągła weryfikacja produkcji

Rzeczywiste testowanie materiałów
Przed określeniem sprzętu i rozwiązania procesowego Mao Yue może przetestować rzeczywisty materiał klienta w wymaganych warunkach produkcyjnych.
Testowanie może obejmować:
Celem badania nie jest jedynie potwierdzenie, czy „PE można sproszkować”.
Ma na celu sprawdzenie, czy sprzęt może osiągnąć wymaganą kombinację:
Docelowa wielkość cząstek Wymagana wydajność Stabilna temperatura Ciągła praca
Właśnie dlatego Mao Yue przeprowadza faktyczne testy materiałów przed określeniem rozwiązania sprzętowego.
Dopasowanie stanu pudrowania
Mao Yue nie określa parametrów proszkowania po prostu na podstawie nazwy materiału „PE”.
Pelety PE, PE z recyklingu, krawędzie folii, złom produkcyjny i różne gatunki PE z formowania rotacyjnego mogą zachowywać się inaczej podczas podawania i proszkowania.
Dlatego warunki proszkowania należy dopasować do rzeczywistego materiału, wielkości surowca, docelowej wielkości cząstek, wymaganej wydajności i warunków pracy.
Celem nie jest po prostu wytworzenie drobniejszego proszku, ale osiągnięcie wymaganej specyfikacji proszku przy jednoczesnym ograniczeniu niepotrzebnego działania mechanicznego i wzrostu temperatury.
Stabilne komponenty do proszkowania rdzenia
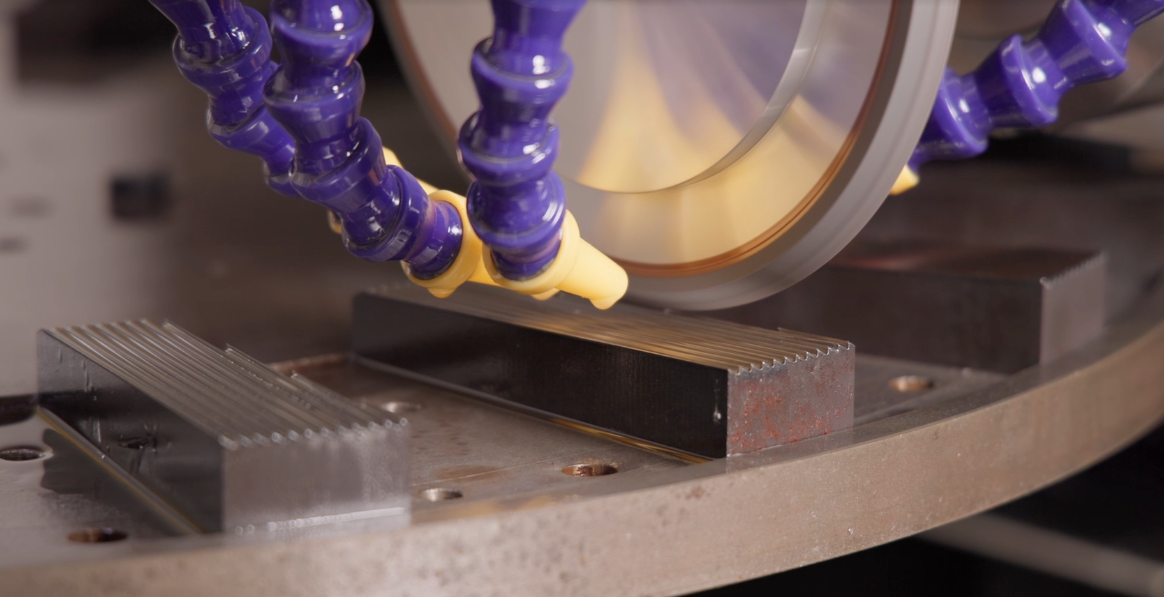
Mao Yue produkuje własne podstawowe komponenty do proszkowania, w tym tarcze i ostrza rozdrabniające.
Od obróbki i szlifowania po kontrolę, te podstawowe komponenty podlegają wewnętrznej kontroli jakości w celu utrzymania stabilnych warunków pracy.
W przypadku proszkowania PE stabilność głównych komponentów wpływa nie tylko na żywotność, ale także na stabilność szczeliny proszkowej, działanie mechaniczne i długoterminową wydajność operacyjną.
Stabilne komponenty rdzenia pomagają utrzymać stałe warunki proszkowania, dzięki czemu obciążenie mechaniczne i wzrost temperatury są łatwiejsze do kontrolowania.
Dopasuj wydajność chłodzenia do rzeczywistego wytwarzania ciepła
Po określeniu warunków proszkowania wydajność chłodzenia musi odpowiadać rzeczywistemu ciepłu wytworzonemu podczas produkcji.
W zależności od warunków produkcji różnych projektów PE Mao Yue może ocenić:
Chłodzenie powietrzem
Chłodzenie powietrzem w sposób ciągły usuwa ciepło wytwarzane podczas proszkowania i jest odpowiednie dla warunków produkcyjnych, w których wzrost temperatury jest stosunkowo kontrolowany.
Chłodzenie powietrzem i wodą
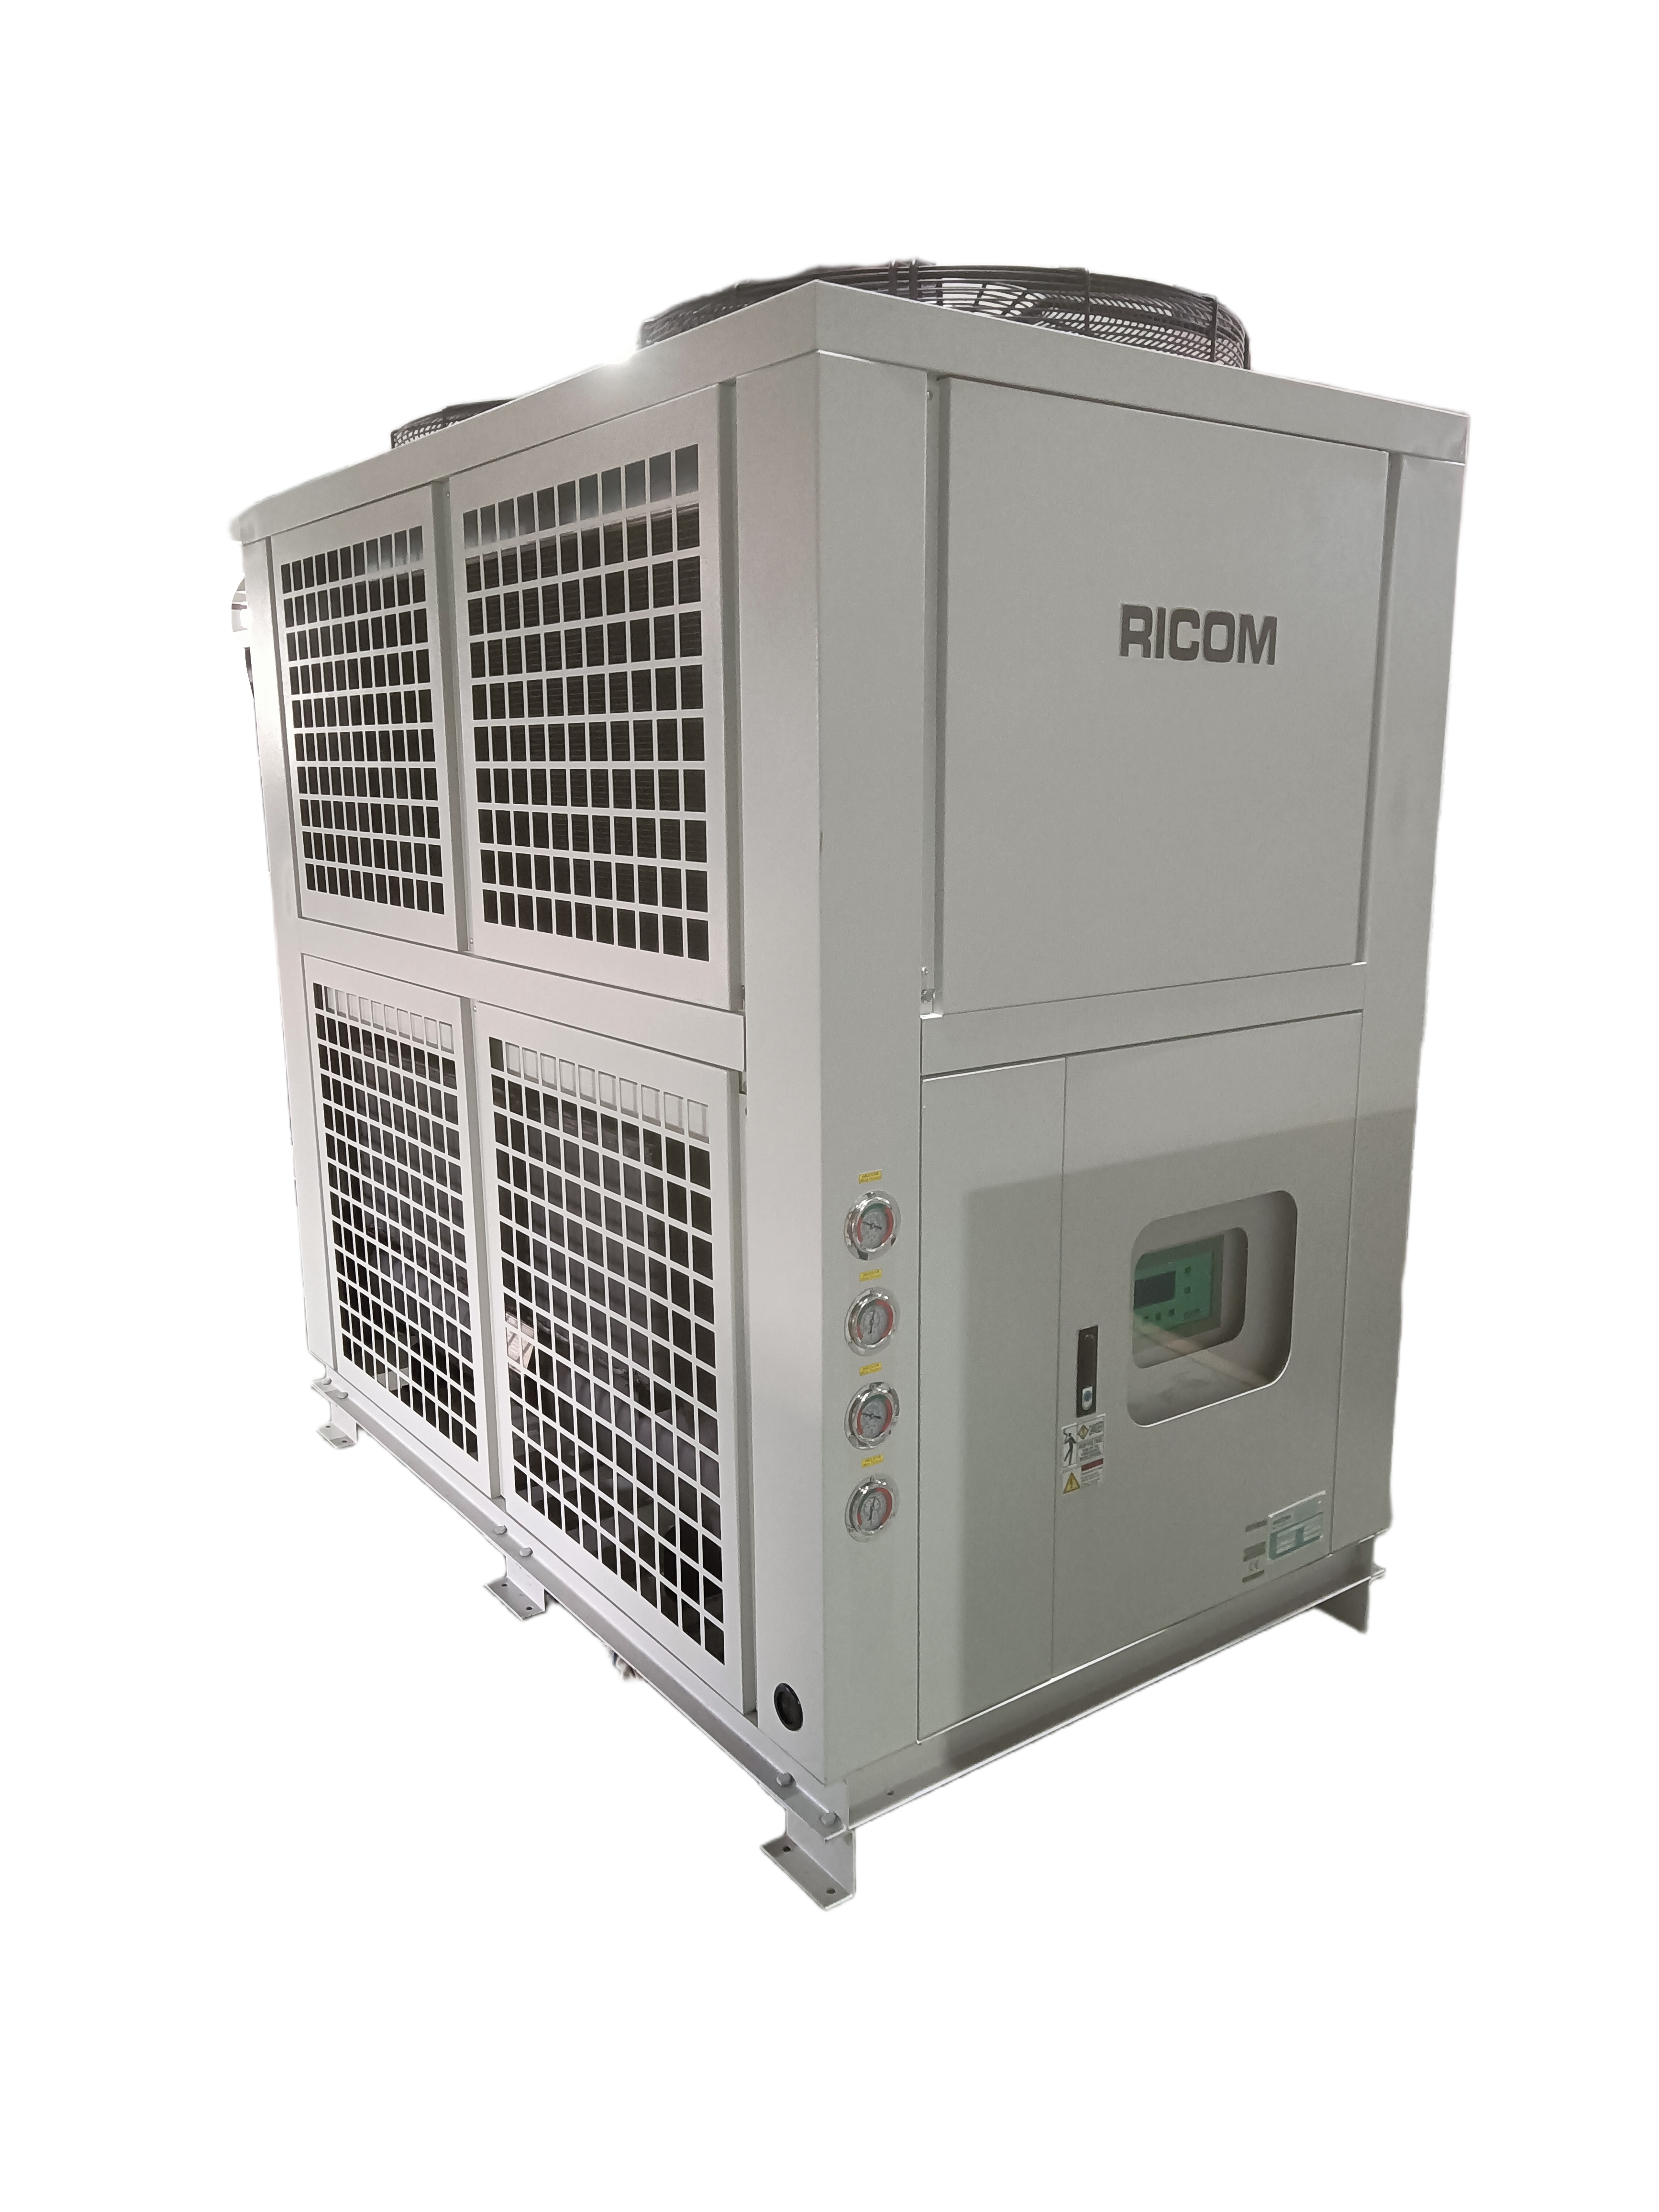
Gdy wytwarzanie ciepła jest stosunkowo wysokie lub temperatura stale rośnie podczas ciągłej pracy, można dodać chłodzenie wodą, aby zwiększyć ogólną zdolność rozpraszania ciepła.
Dlatego też chłodzenie powietrzem i wodą nie jest ustaloną konfiguracją dla każdego projektu proszkowania PE.
Mao Yue ocenia rzeczywiste wyniki testów materiałów, docelową wielkość cząstek, wymaganą wydajność, czas pracy i wydajność wzrostu temperatury, aby określić bardziej odpowiednią metodę chłodzenia.
Ciągła weryfikacja produkcji
Rozdrabniacz PE pracujący w normalnej temperaturze w momencie rozpoczęcia produkcji nie musi oznaczać, że temperatura pozostanie stabilna podczas długotrwałej, ciągłej pracy.
W miarę wydłużania się czasu pracy, jeśli szybkość wytwarzania ciepła pozostaje wyższa niż zdolność rozpraszania ciepła, ciepło może stopniowo gromadzić się, ostatecznie powodując wzrost temperatury proszku, zmiękczenie, sklejenie lub aglomerację.
Dlatego też kontroli temperatury nie należy oceniać wyłącznie na podstawie krótkotrwałej wydajności po uruchomieniu.
Podczas rzeczywistej ciągłej produkcji Mao Yue zwraca uwagę na następujące czynniki:
-
Zmiany temperatury proszku
-
Trend wzrostu temperatury podczas pracy ciągłej
-
Stabilność karmienia
-
Pulsujące obciążenie
-
Wielkość cząstek proszku
-
Płynność proszku
-
Klejenie lub aglomeracja
-
Wydajność chłodzenia
Wyniki produkcji pomagają określić, czy warunki proszkowania i roztwór chłodzący są odpowiednio dobrane.
Metoda kontroli temperatury proszkowania PE Mao Yue
W przypadku proszku do formowania rotacyjnego PE kontrola temperatury nie zależy od pojedynczego składnika ani pojedynczej metody chłodzenia.
Mao Yue ocenia cały stan produkcji poprzez:
Rzeczywiste testowanie materiałów
↓
Dopasowanie stanu pudrowania
↓
Stabilne komponenty rdzenia
↓
Dopasowanie wydajności chłodzenia
↓
Ciągła weryfikacja produkcji
Ostatecznym celem jest utrzymanie stabilnej temperatury i ciągłej produkcji przy jednoczesnym spełnieniu wymagań dotyczących docelowej wielkości cząstek, wydajności i jakości proszku.
Jest to również kluczowy element oceny sprzętu i procesów Mao Yue w przypadku projektów proszków do formowania rotacyjnego PE.
Jak zidentyfikować przyczynę przegrzania rozdrabniacza PE?
Nadmierna temperatura podczas proszkowania PE może objawiać się w różnych postaciach podczas produkcji.
To podejście jest bardziej przydatne niż zwykłe pytanie, czy młyn ma układ chłodzenia.
Często zadawane pytania
Dlaczego proszek PE nagrzewa się podczas proszkowania?
PE jest materiałem termoplastycznym. Podczas proszkowania z dużą prędkością materiał poddawany jest uderzeniom, ścinaniu i mieleniu, a energia mechaniczna zamieniana jest na ciepło.
Dlaczego proszek PE przykleja się do komory proszkowej?
Kiedy proszek PE stanie się zbyt gorący, część materiału może zmięknąć, zwiększając ryzyko przyklejenia się do wnętrza komory proszkowej.
Jeśli podawanie jest niestabilne, obciążenie proszkiem jest duże lub maszyna pracuje nieprzerwanie przez długi czas, ciepło może się dalej kumulować.
Czy chłodzenie powietrzem wystarczy do sproszkowania PE?
To, czy samo chłodzenie powietrzem będzie wystarczające, zależy od rzeczywistego materiału PE, docelowej wielkości cząstek, wymaganej wydajności i ciągłego czasu pracy.
W warunkach produkcyjnych, w których wzrost temperatury jest stosunkowo kontrolowany, chłodzenie powietrzem może w sposób ciągły usuwać ciepło wytwarzane podczas proszkowania.
Jeśli wytwarzanie ciepła jest stosunkowo wysokie lub wymagana jest bardziej rygorystyczna kontrola temperatury podczas pracy ciągłej, można dodać chłodzenie wodą, aby poprawić ogólne rozpraszanie ciepła.
Dlatego też nie można określić, czy wymagane jest chłodzenie wodą, po prostu na podstawie faktu, że materiałem jest PE.
Czy Mao Yue może przetestować materiał PE przed wyborem sprzętu?
Tak. Mao Yue może przetestować rzeczywisty materiał PE klienta na podstawie wielkości surowca, docelowej wielkości cząstek, wymaganej wydajności i warunków pracy, aby ocenić warunki proszkowania, wydajność temperaturową i rozwiązanie chłodzące.
Potrzebujesz pomocy w kontrolowaniu temperatury proszkowania PE?
Jeśli w przypadku proszku do formowania rotacyjnego PE występuje którykolwiek z następujących problemów:
-
Temperatura proszku wzrasta zbyt szybko podczas proszkowania
-
Proszek PE przykleja się do komory proszkowej
-
Aglomeracja proszku
-
Niestabilna sypkość proszku
-
Różnice w jakości proszku
-
Zmniejszona skuteczność przesiewania
-
Trudność w utrzymaniu ciągłej produkcji
Nie wybieraj układu chłodzenia wyłącznie na podstawie specyfikacji sprzętu.
Wyślij Maoyue swoje aktualne wymagania dotyczące materiału PE i produkcji.
Możemy ocenić rozwiązanie do proszkowania i chłodzenia PE w oparciu o materiał, docelową wielkość cząstek, wymaganą wydajność, czas pracy i wymagania dotyczące kontroli temperatury.
Prześlij informacje o materiale PE
Materiał: PE / HDPE / LDPE / LLDPE
Rozmiar kanału: _______
Docelowy rozmiar cząstek: _______
Wydajność: _______ kg/h
Dzienny czas pracy: _______ godz./dzień
Zastosowanie końcowe: Formowanie rotacyjne / inne
Aktualny problem: Nadmierna temperatura / sklejanie / aglomeracja / inne
Wyślij informacje o materiałach PE do Mao Yue, aby uzyskać rozwiązanie do sproszkowania i chłodzenia dopasowane do warunków produkcji.