中文简体
Wprowadzenie: Formowanie rotacyjne rozpoczyna się od proszku, a nie tylko formy
Dobry produkt formowany rotacyjnie nie zaczyna się, gdy forma zaczyna się obracać. Rozpoczyna się od przygotowania proszku.
W przypadku formowania rotacyjnego proszek PE nie jest po prostu kwestią „im drobniejszy, tym lepszy”. Proszek musi być równomiernie podawany i przemieszczać się, rozprowadzać, podgrzewać, topić się i stapiać prawidłowo podczas obracania się formy, ostatecznie tworząc jednolitą i stabilną ściankę produktu. Dlatego jakość proszku może bezpośrednio wpływać na wydajność dalszego formowania rotacyjnego i konsystencję produktu.
Proszek PE odpowiedni do formowania rotacyjnego zazwyczaj wymaga wszechstronnego rozważenia:
-
Płynność
-
Gęstość nasypowa
-
Wielkość cząstek i rozkład wielkości cząstek
-
Morfologia cząstek
-
Temperatura proszku
-
Stabilność karmienia
-
Zgodność z ostateczną aplikacją
Dlatego celem produkcji proszku do formowania rotacyjnego nie jest dążenie do jednego parametru, ale wytworzenie proszku odpowiadającego surowcowi, procesowi formowania rotacyjnego i wymaganiom produktu końcowego.
Jest to również punkt wyjścia dla rozwiązań Mao Yue w zakresie proszkowania PE: poznaj rzeczywisty materiał, docelowe wymagania dotyczące proszku i końcowe zastosowanie, a następnie określ odpowiedni młyn do proszkowania PE i konfigurację wspierającą.
Co wyróżnia dobry proszek do formowania rotacyjnego?
Dobrego proszku do formowania rotacyjnego PE nie można ocenić na podstawie pojedynczej liczby lub parametru.
Jego wydajność podczas podawania, ładowania formy, obracania i ogrzewania zależy od połączonego efektu wielu właściwości proszku.
Dlatego „drobniejszy” proszek lub wyższa wartość jakiejkolwiek pojedynczej właściwości niekoniecznie oznacza, że proszek jest bardziej odpowiedni do formowania rotacyjnego.
Idealny proszek do formowania rotacyjnego to taki, który zapewnia rozsądną równowagę pomiędzy płynnością, wielkością cząstek, gęstością nasypową, temperaturą i stabilnością, przy jednoczesnym dopasowaniu surowca, sprzętu, warunków przetwarzania i końcowego zastosowania.
Płynność

Płynność is one of the important indicators for evaluating PE rotomolding powder.
Dobra sypkość proszku ułatwia płynne przejście materiału przez lej zasypowy, urządzenia podające i system przenośnikowy. Pomaga także w równomiernym przemieszczaniu się i rozprowadzaniu proszku podczas obrotu formy, redukując problemy, takie jak mostkowanie, blokowanie materiału, niestabilne podawanie i miejscowe gromadzenie się.
Jeśli sypkość proszku jest słaba, może to spowodować:
-
Niestabilne karmienie
-
Mostkowanie lub blokada materiału
-
Nierównomierny rozkład proszku
-
Trudne przenoszenie materiału
Płynność nie jest jednak właściwością niezależną. Rozkład wielkości cząstek, morfologia cząstek, gęstość nasypowa i ogólny stan proszku mogą mieć wpływ na rzeczywistą wydajność przepływu. Dlatego proszek do formowania rotacyjnego PE należy oceniać na podstawie rzeczywistych warunków materiałowych i produkcyjnych, a nie polegać na wynikach pojedynczego testu.
Gęstość nasypowa
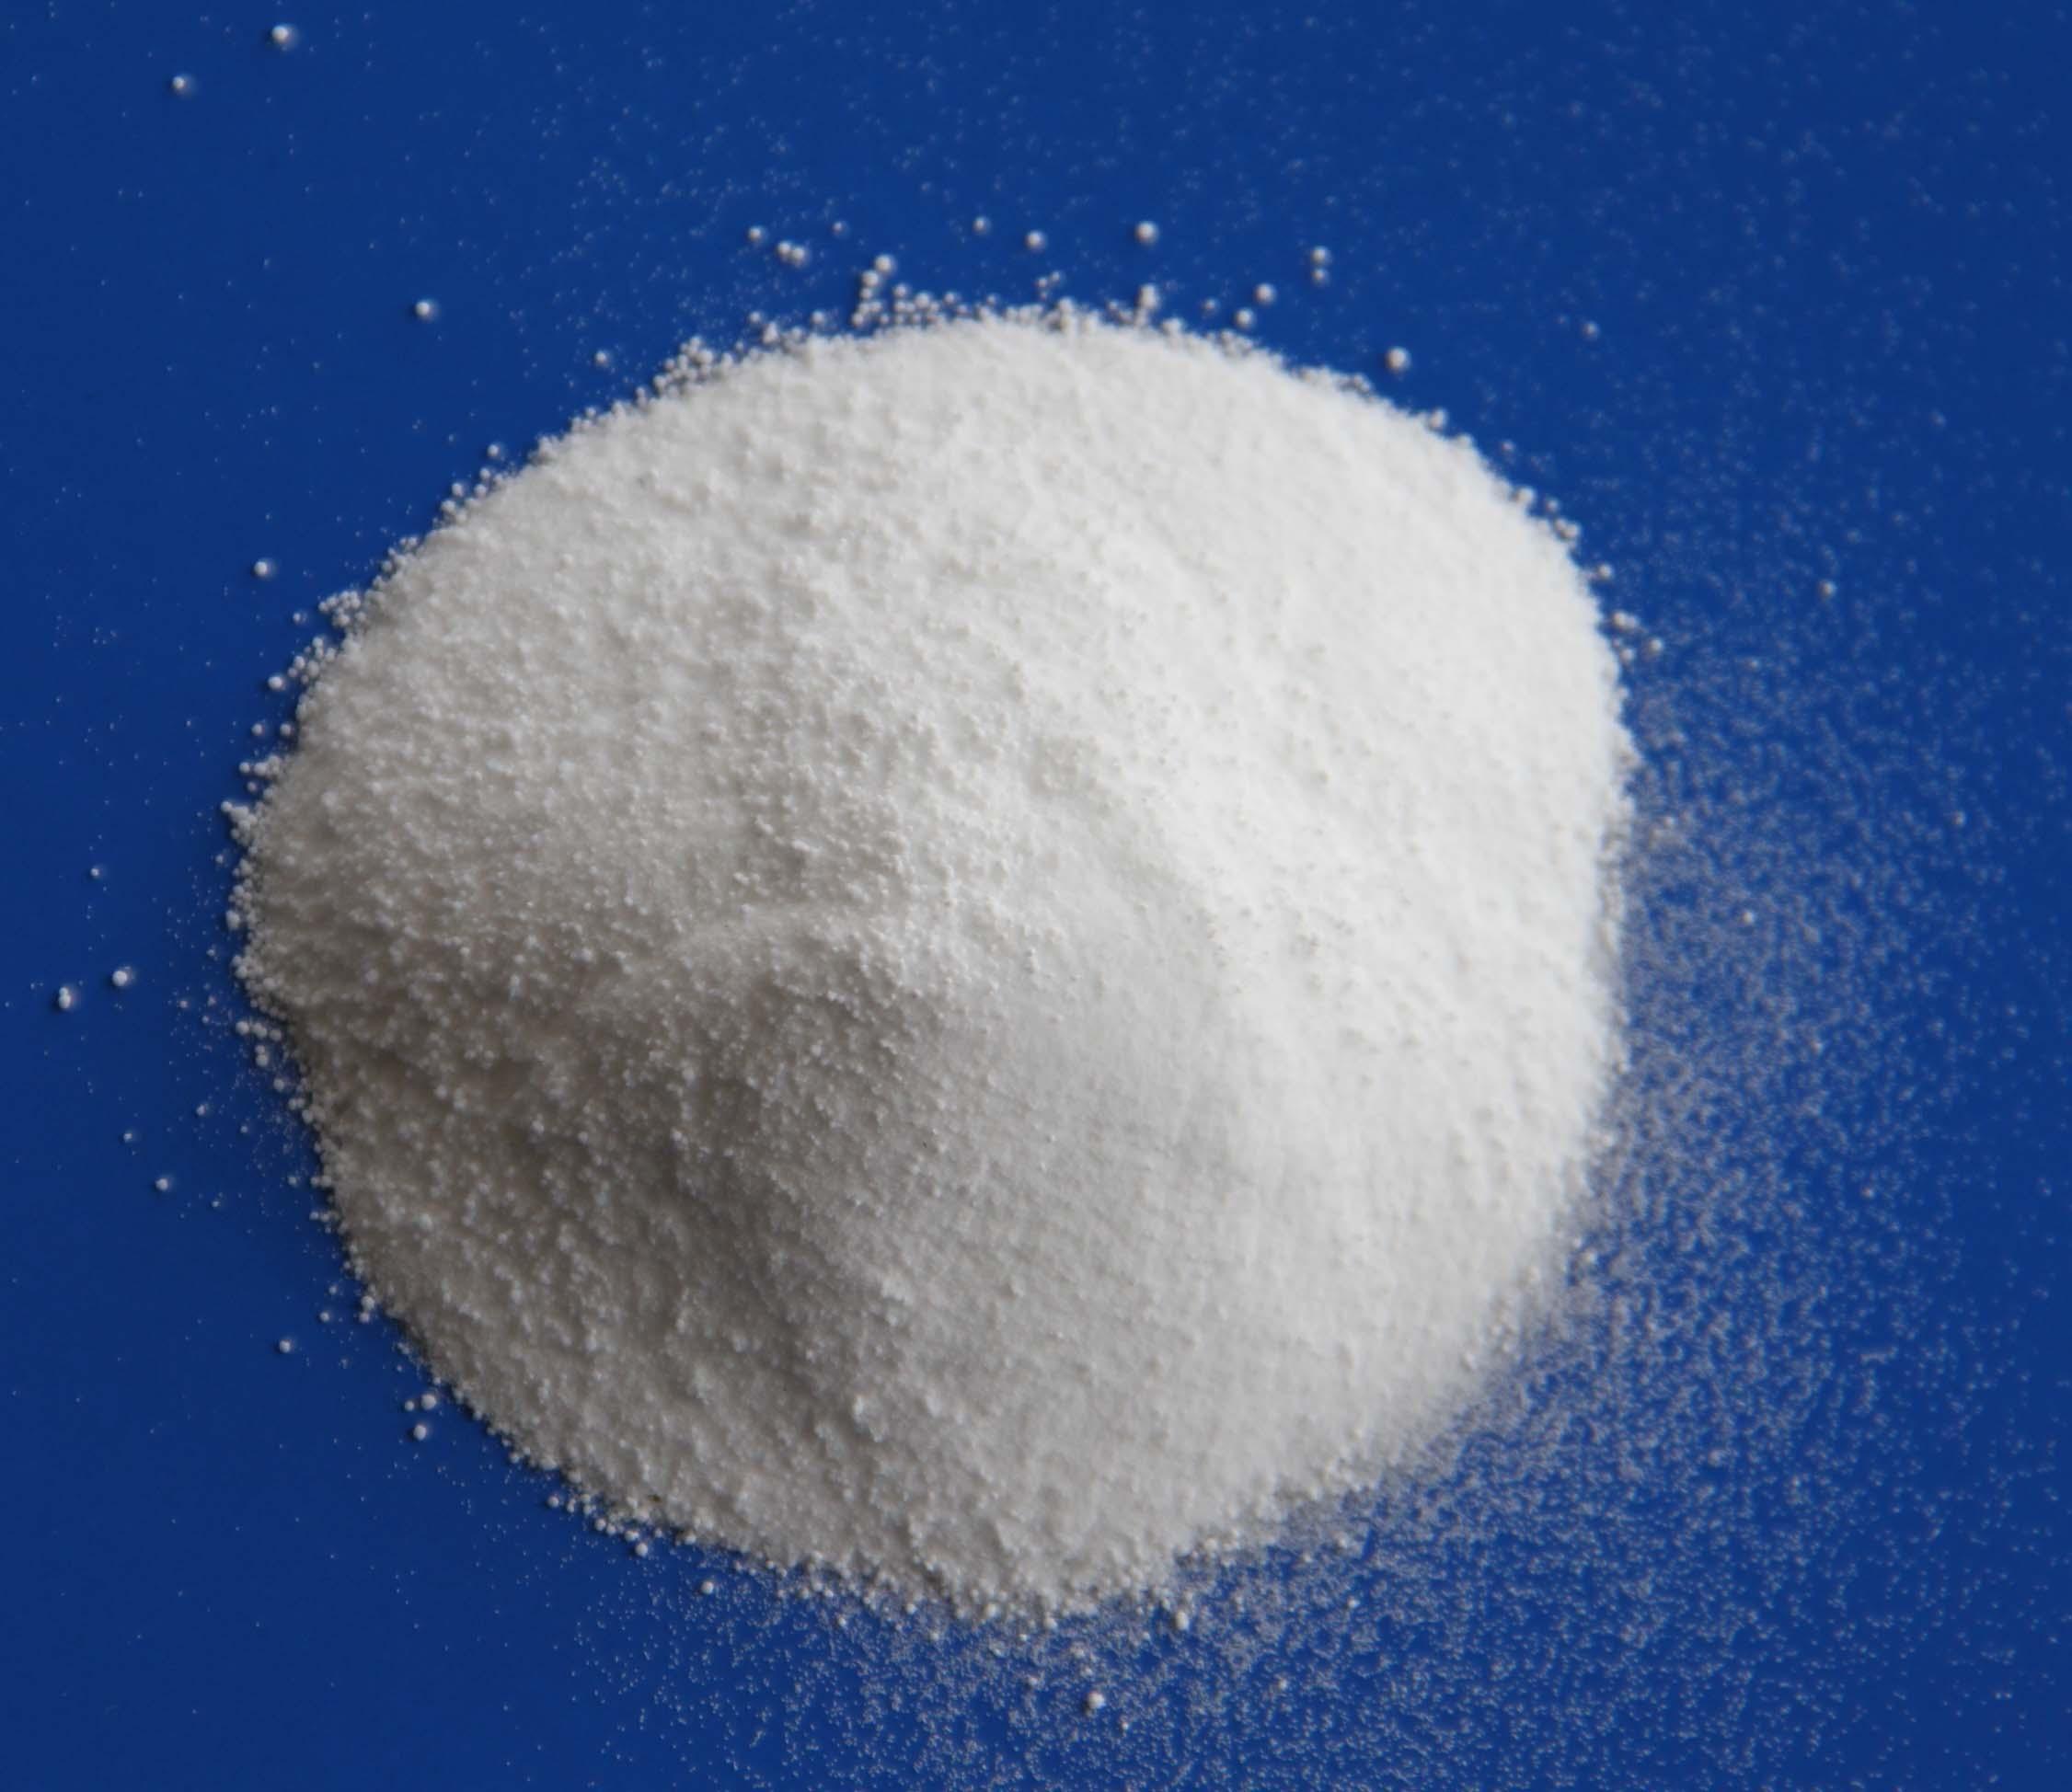
Gęstość nasypowa odzwierciedla masę zawartą w jednostkowej objętości proszku i ma na nią wpływ także przestrzeń pomiędzy cząstkami.
W przypadku proszku do formowania rotacyjnego PE gęstość nasypowa może wpływać na przechowywanie proszku, transportowanie, podawanie i ładowanie formy. Odpowiednia gęstość nasypowa pomaga w utrzymaniu stabilnego transportu materiału i zachowania podczas pakowania.
Jednakże wyższa gęstość nasypowa niekoniecznie jest lepsza. Należy to rozważyć łącznie z rozkładem wielkości cząstek, morfologią cząstek, płynnością, rodzajem żywicy i ostatecznym zastosowaniem.
Dlatego w rzeczywistej produkcji celem nie jest osiągnięcie możliwej gęstości nasypowej, ale osiągnięcie rozsądnej gęstości nasypowej, która odpowiada charakterystyce proszku i procesowi formowania rotacyjnego.
Rozkład wielkości cząstek

Wielkość cząstek jest jednym z ważnych wskaźników oceny proszku PE do formowania rotacyjnego, ale nie jest jedynym.
Duży udział grubych cząstek może wpływać na topienie proszku i tworzenie powierzchni, podczas gdy nadmierna ilość ultradrobnych cząstek może zwiększać pylenie i wpływać na płynność i zachowanie upakowania.
Dlatego też celem produkcji proszku do formowania rotacyjnego nie jest dążenie do uzyskania drobniejszego proszku za wszelką cenę, ale osiągnięcie stabilnego i rozsądnego rozkładu wielkości cząstek, odpowiedniego do końcowego zastosowania.
W niektórych źródłach branżowych zakres wielkości cząstek dla proszku PE do formowania rotacyjnego wynosi około 150–500 μm. Jednak rzeczywisty cel należy określić na podstawie rodzaju żywicy, sprzętu, formy, warunków przetwarzania i produktu końcowego.
Innymi słowy, właściwy rozkład wielkości cząstek jest ważniejszy niż samo dążenie do mniejszych cząstek.
Morfologia cząstek
Nawet jeśli dwa proszki PE mają cząstki o podobnej wielkości, mogą one zachowywać się inaczej podczas rzeczywistego przetwarzania. Jednym z ważnych powodów jest morfologia cząstek.
Kształt cząstek, stan powierzchni i stopień regularności mogą wpływać na przepływ, upakowanie i ruch proszku podczas obrotu formy. Wydłużone, ostre, szorstkie lub bardzo nieregularne cząstki mogą wykazywać inną charakterystykę przepływu w porównaniu z bardziej zwartymi i jednolitymi cząstkami.
Dlatego do oceny proszku do formowania rotacyjnego nie należy stosować samej wielkości cząstek.
Rozmiar cząstek określa „jak duże są cząstki”, podczas gdy morfologia cząstek wpływa na „sposób ich poruszania się”. Oceniając rzeczywistą wydajność przetwarzania proszku, należy je rozpatrywać łącznie.
Temperatura proszku i stabilność przetwarzania
Temperatura jest kluczowym czynnikiem, który należy kontrolować podczas szybkiego proszkowania PE.
PE jest materiałem termoplastycznym. Podczas procesu proszkowania szybki ruch i tarcie w sposób ciągły generują ciepło. Jeśli temperatura wzrośnie zbyt szybko lub stanie się zbyt wysoka, materiał może zmięknąć, skleić się lub zbrylić, co wpłynie na jakość proszku, wydajność i ciągłą stabilność działania.
Dlatego układ chłodzenia jest ważną częścią rozwiązania do proszkowania PE. Rzeczywistą metodę chłodzenia należy wybrać na podstawie rodzaju materiału, docelowej wielkości cząstek, wydajności, czasu pracy i konfiguracji sprzętu.
Maoyue może skonfigurować chłodzenie powietrzem, chłodzenie wodą lub kombinowane chłodzenie powietrzem i wodą zgodnie z rzeczywistymi wymaganiami produkcyjnymi, pomagając kontrolować wzrost temperatury podczas proszkowania i wspierając stabilną produkcję proszku PE.
Jak wytwarzany jest proszek do formowania rotacyjnego PE?
Produkcja wysokiej jakości proszku PE do formowania rotacyjnego nie polega po prostu na rozdrobnieniu materiału PE. Jest to kompletny proces, który wymaga skoordynowanej kontroli na wielu etapach.
Typowy proces produkcyjny to:
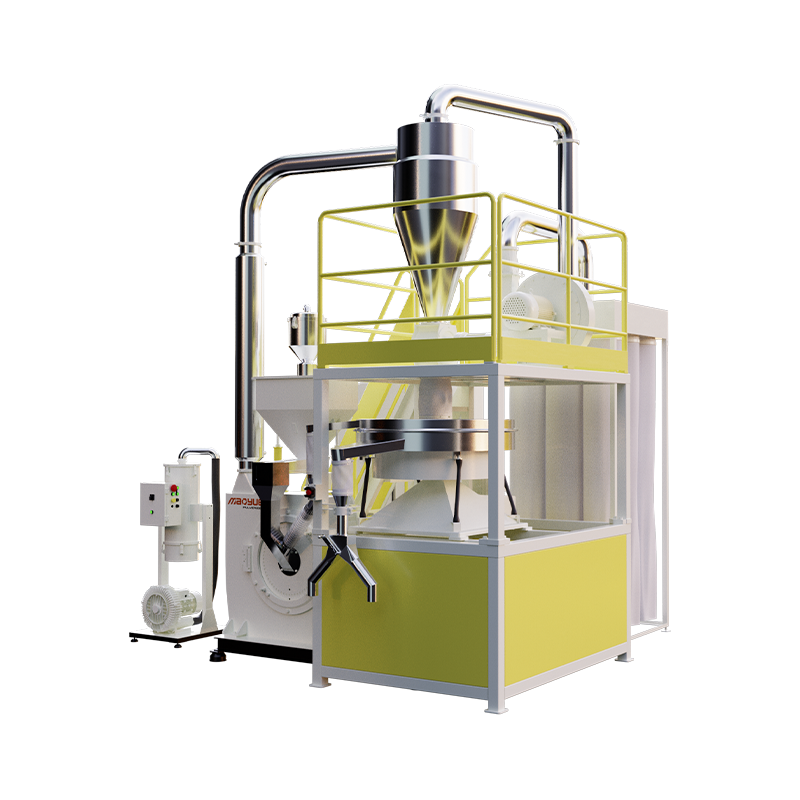
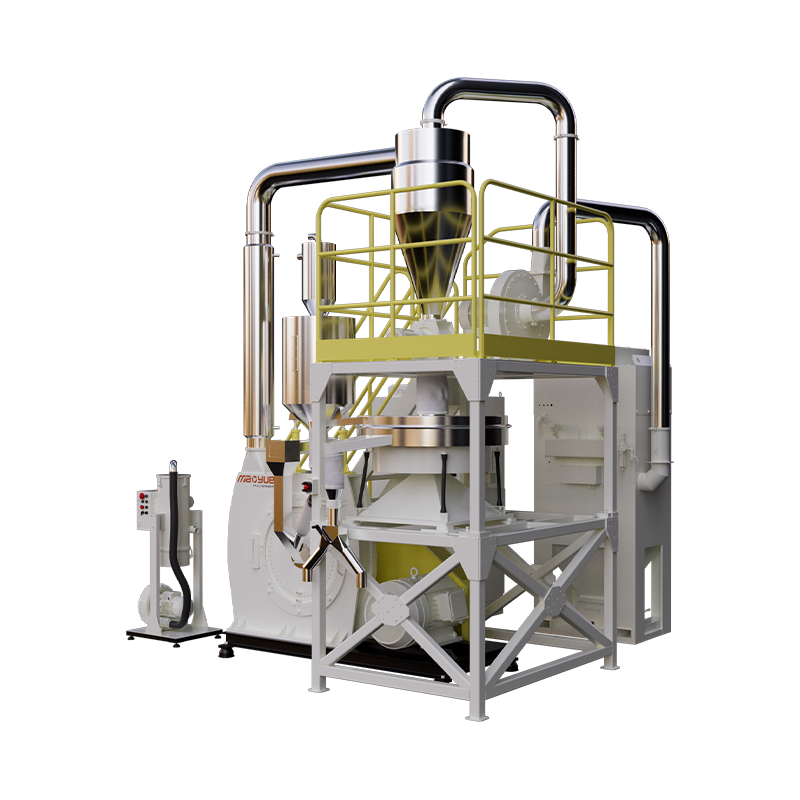
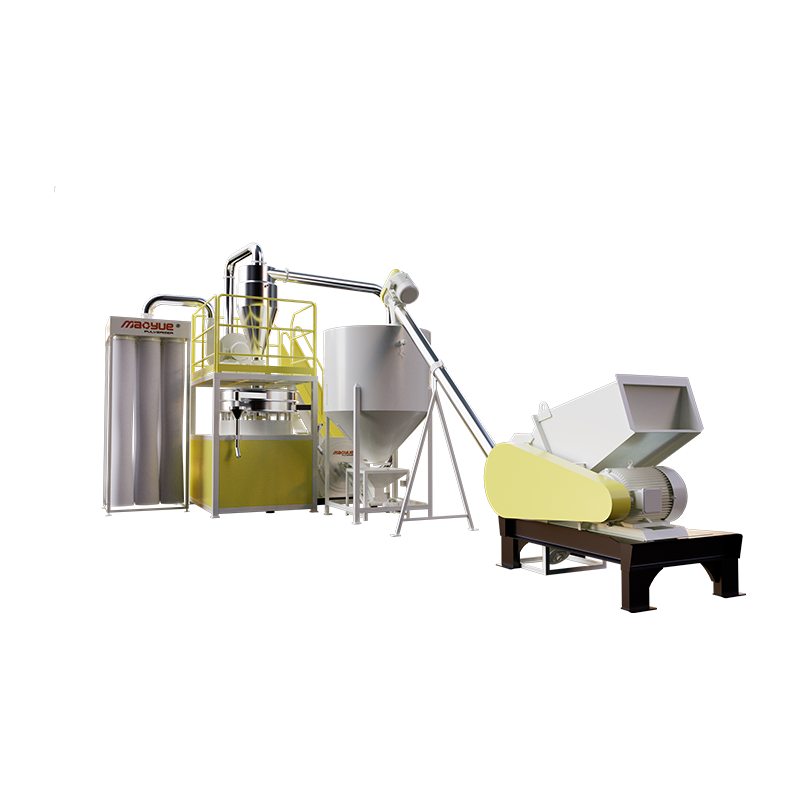
Karmienie → Rozpylanie → Chłodzenie → Przesiewanie → Zbieranie proszku
Stabilne podawanie wpływa na wydajność i warunki proszkowania. Proszkowanie określa wielkość cząstek i rozkład wielkości cząstek. Chłodzenie kontroluje wzrost temperatury podczas przetwarzania. Przesiewanie pomaga kontrolować specyfikację proszku, natomiast zbieranie proszku wpływa na późniejsze przenoszenie i wykorzystanie.
Dlatego ostateczna jakość proszku zależy od całego systemu produkcyjnego, a nie tylko od etapu proszkowania.

Stabilne karmienie

Stabilne podawanie jest podstawą ciągłej produkcji proszku PE.
Zbyt szybkie podawanie może zwiększyć obciążenie sprzętu i wzrost temperatury, natomiast zbyt wolne podawanie lub ze znacznymi wahaniami może zmniejszyć wydajność i wpłynąć na warunki proszkowania.
Dlatego system podawania powinien być dostosowany do charakterystyki materiału, docelowej wydajności i konfiguracji pulweryzatora, zapewniając, że materiał wchodzi do komory proszkowania w sposób ciągły i równomierny, aby zapewnić stabilną produkcję.
Rozpylanie i regulowana szczelina między tarczami

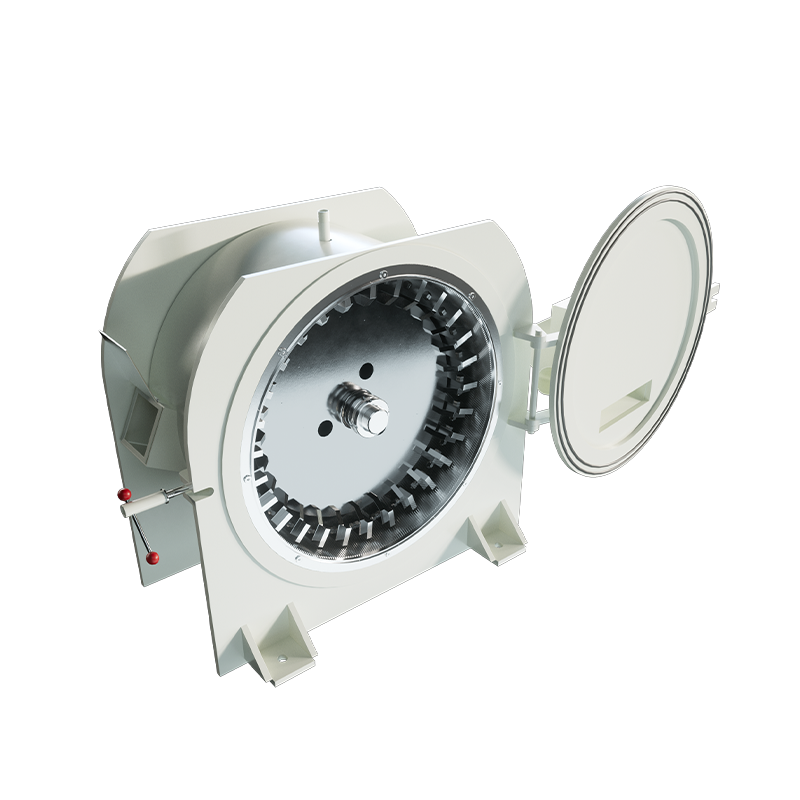
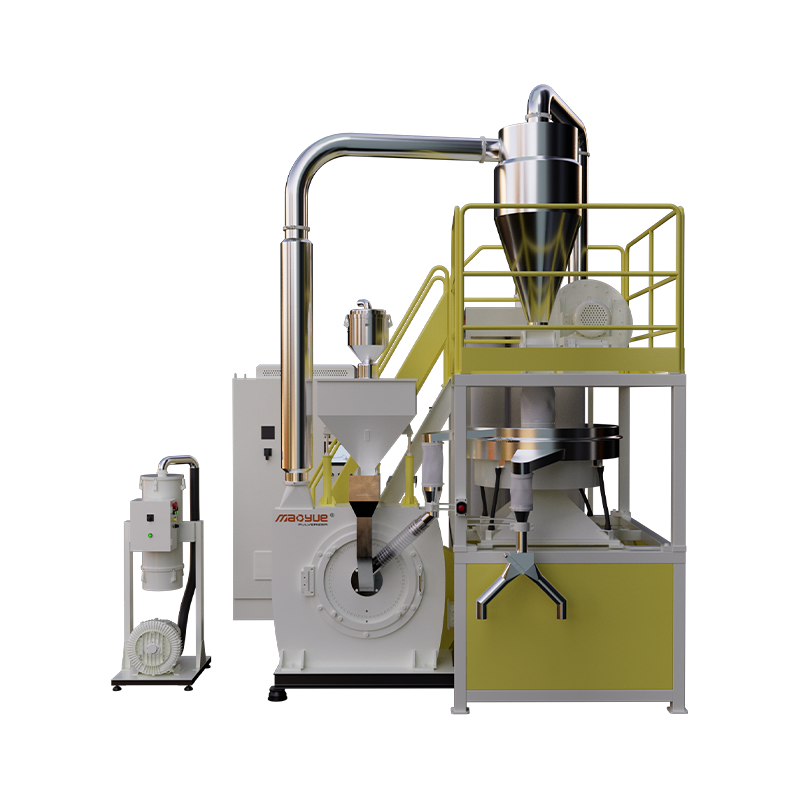
Pulweryzator jest podstawowym urządzeniem używanym do przetwarzania granulatu PE lub wstępnie obrobionego materiału PE na proszek, ale celem proszkowania nie jest jedynie zmniejszenie rozmiaru cząstek.
Stabilny proces proszkowania musi równoważyć wielkość cząstek, rozkład wielkości cząstek, morfologię cząstek, wydajność, temperaturę i stabilność proszku. Wśród tych czynników ważnym parametrem regulacyjnym, który wpływa na rozdrobnienie i wydajność proszku, jest szczelina robocza tarczy.
Ogólnie rzecz biorąc, mniejsza szczelina dysku pomaga w wytwarzaniu drobniejszego proszku, podczas gdy większa szczelina jest bardziej odpowiednia w przypadku większych cząstek docelowych lub wyższej wydajności.
Jednakże nie ma ustalonej „optymalnej szczeliny”, która miałaby zastosowanie do wszystkich materiałów PE. Rzeczywiste parametry należy dostosować w zależności od właściwości materiału, docelowej wielkości cząstek i wymagań wyjściowych.
Chłodzenie podczas procesu sproszkowania

Układ chłodzenia służy głównie do kontrolowania ciepła wytwarzanego podczas ciągłego proszkowania PE i pomaga w utrzymaniu stabilnych warunków proszkowania.
W przypadku niektórych zastosowań PE chłodzenie powietrzem może zapewnić wystarczającą kontrolę temperatury. W przypadku zastosowań wymagających dużej mocy lub warunków pracy z większym obciążeniem termicznym, chłodzenie wodą lub kombinowane chłodzenie powietrzem i wodą może zapewnić silniejsze odprowadzanie ciepła.
Dlatego nie należy wybierać metody chłodzenia w oparciu o stałą konfigurację. Należy go określić na podstawie właściwości materiału, docelowej wielkości cząstek, wydajności i rzeczywistych warunków pracy.
Ostatecznym celem jest kontrola wzrostu temperatury podczas przetwarzania i zmniejszenie ryzyka zmiękczenia, sklejania i aglomeracji materiału.
Przesiewanie i zbieranie proszku

Po sproszkowaniu i schłodzeniu proszek można dalej klasyfikować poprzez przesiewanie w celu usunięcia cząstek o dużych rozmiarach i utrzymania stałej wielkości cząstek i jakości proszku.
System gromadzenia proszku odpowiada za sprawne zbieranie i transportowanie proszku powstałego w procesie proszkowania. Urządzenia takie jak cyklony i odpylacze mogą współpracować w celu oddzielania, zbierania i usuwania pyłu z proszku, ułatwiając późniejsze przenoszenie i wykorzystanie.
Dlatego przesiewanie i zbieranie proszku nie tylko wpływają na jakość proszku, ale także odgrywają ważną rolę w ciągłej pracy całego systemu produkcji proszku PE.
W jaki sposób rozdrabniacz PE wpływa na jakość proszku do formowania rotacyjnego?
Rola młyna PE nie polega po prostu na „zmniejszaniu rozmiaru plastiku”. Konstrukcja sprzętu, parametry proszkowania i systemy wspierające mogą mieć wpływ na końcową wydajność proszku.
Na przykład szczelina dysku wpływa na wielkość cząstek i rozkład wielkości cząstek, podczas gdy prędkość proszkowania i układ chłodzenia wpływają na temperaturę. System podawania wpływa na stabilność produkcji, podczas gdy systemy przesiewania i zbierania proszku wpływają na konsystencję proszku i późniejszą obsługę.
Dlatego przy wyborze rozpylacza PE do zastosowań w formowaniu rotacyjnym sprzęt powinien być wybrany w oparciu o docelowy proszek, rzeczywisty materiał i wymagania produkcyjne, a nie polegać wyłącznie na znamionowej wydajności maszyny.
Nawet dwie maszyny o tej samej wydajności znamionowej mogą dawać różne rezultaty w postaci proszku podczas przetwarzania różnych materiałów PE.
Dlatego przed sfinalizowaniem konfiguracji sprzętu ważnym krokiem jest przetestowanie rzeczywistego materiału w celu sprawdzenia wielkości cząstek, wydajności, wzrostu temperatury i stanu proszku.
Jak wybrać rozdrabniacz PE do proszku do formowania rotacyjnego?
Wybierając młynek PE nie należy kierować się wyłącznie mocą maszyny czy mocą znamionową. Co ważniejsze, konfigurację sprzętu należy określić na podstawie rzeczywistego materiału, docelowego proszku i wymagań produkcyjnych.
Ostatecznie odpowiedni młynek PE powinien osiągnąć rozsądną równowagę pomiędzy docelowym rozmiarem cząstek, wydajnością, kontrolą temperatury i ciągłą stabilnością działania.

Materiały PE do proszku do formowania rotacyjnego
Proszek do formowania rotacyjnego LLDPE
LLDPE zapewnia dobrą elastyczność, udarność i zdolność dostosowania do przetwarzania, dzięki czemu jest szeroko stosowany w produktach formowanych rotacyjnie.
Jednakże różne gatunki żywic LLDPE mogą mieć różne właściwości i charakterystykę przetwarzania, co może również wpływać na ich zachowanie podczas proszkowania i stan końcowego proszku.
Dlatego podczas proszkowania LLDPE należy określić odpowiednie parametry proszkowania i konfigurację sprzętu w oparciu o konkretny surowiec, docelową wielkość cząstek proszku i wymagania produktu końcowego.
Proszek do formowania rotacyjnego HDPE
HDPE zapewnia dobrą sztywność, odporność chemiczną i odporność na środowisko, dzięki czemu nadaje się do produktów formowanych rotacyjnie, takich jak zbiorniki magazynowe, kontenery i komponenty przemysłowe, gdzie ważna jest wydajność materiału.
Różne gatunki żywic HDPE mogą różnić się twardością i charakterystyką przetwarzania, co może również wpływać na parametry proszkowania i wydajność proszku.
W rzeczywistej produkcji należy wybrać odpowiedni roztwór do proszkowania PE w oparciu o konkretny surowiec, docelową wielkość cząstek, wymaganą wydajność i końcowe zastosowanie.
Proszek do formowania rotacyjnego PE z recyklingu
W porównaniu z pierwotnym PE, PE z recyklingu ma zazwyczaj bardziej złożony skład materiałowy. Różnice w składzie, zanieczyszczeniach, wilgotności, historii poprzedniego przetwarzania i początkowej wielkości cząstek mogą mieć wpływ na wzrost temperatury, wydajność i końcowy stan proszku podczas proszkowania.
Dlatego roztwór do proszkowania PE pochodzącego z recyklingu nie powinien po prostu spełniać ustalonych parametrów. Testowanie rzeczywistego materiału w celu sprawdzenia wielkości cząstek, wydajności i stabilności przetwarzania może pomóc w określeniu odpowiedniej konfiguracji sprzętu.
Jak ocenić jakość proszku do formowania rotacyjnego
Test przepływu na sucho
Test suchego przepływu służy do pomiaru czasu wymaganego, aby określona ilość proszku przeszła przez standardowy lejek w określonych warunkach testowych.
W tych samych warunkach testowych krótszy czas wypływu ogólnie wskazuje na lepszą sypkość proszku. Stowarzyszenie Formerów Rotacyjnych (ARM) zapewnia również odpowiednie metody badawcze do oceny sypkości proszków do formowania rotacyjnego.
Test ten można wykorzystać jako punkt odniesienia do oceny przepływu proszku PE do formowania rotacyjnego. Jednakże rzeczywistą wydajność produkcji należy nadal oceniać w połączeniu z takimi czynnikami, jak wielkość cząstek, morfologia cząstek i gęstość nasypowa.
Gęstość nasypowa Test
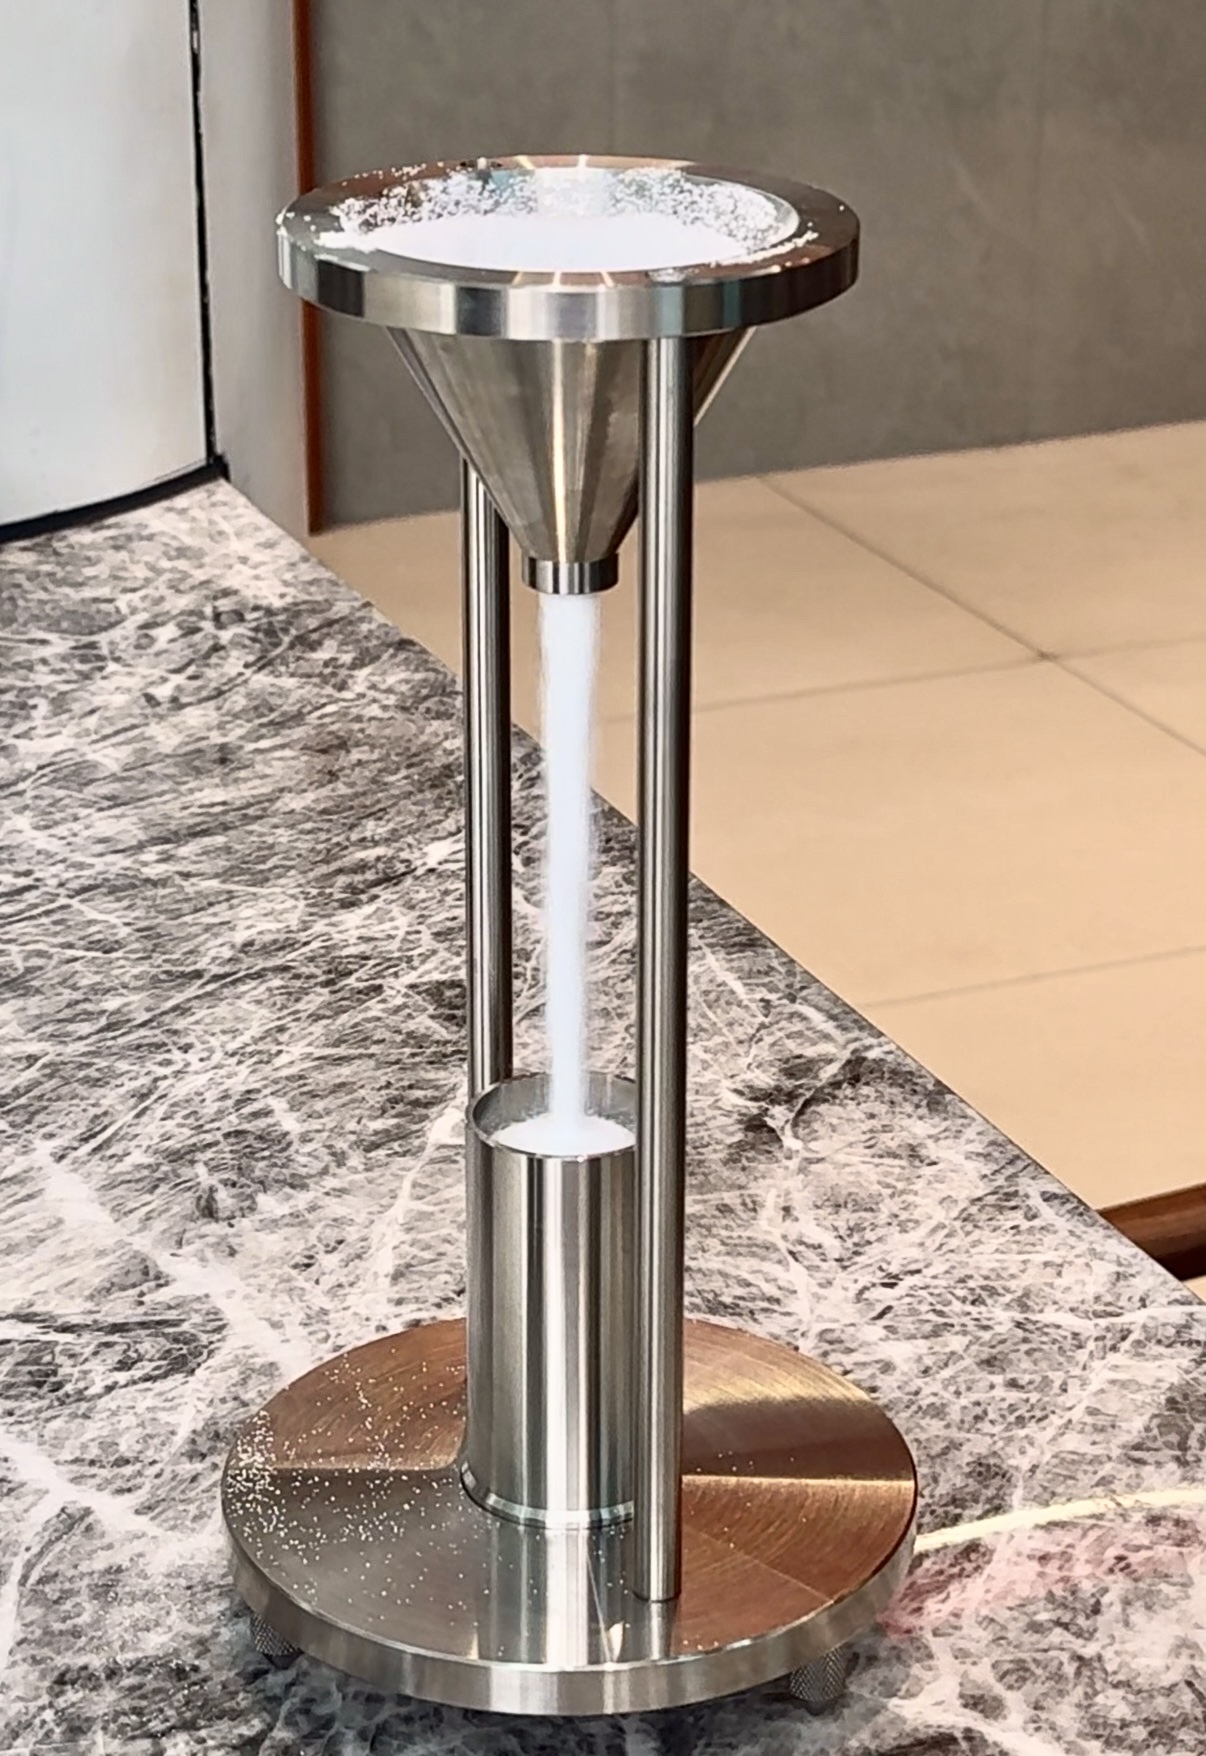
Test gęstości nasypowej służy do pomiaru masy odpowiadającej danej objętości proszku, odzwierciedlającej charakterystykę upakowania proszku.
Ten parametr pomaga ocenić wydajność proszku podczas przechowywania, przenoszenia, podawania i ładowania formy. Może również służyć jako punkt odniesienia przy ocenie konsystencji proszku i właściwości związanych z obsługą materiału.
Jednakże wyższa gęstość nasypowa niekoniecznie jest lepsza. Jego praktyczne znaczenie należy nadal oceniać łącznie z rozkładem wielkości cząstek, morfologią cząstek i płynnością.
Analiza wielkości cząstek
Rozkład wielkości cząstek należy określić na podstawie rzeczywistych testów, a nie szacować wyłącznie na podstawie doświadczenia.
Poprzez przesiewanie można zidentyfikować proporcję proszku w różnych zakresach wielkości cząstek, co pomaga wykryć problemy, takie jak nadmierny udział gruboziarnistych cząstek lub bardzo drobnego proszku.
Dlatego analiza wielkości cząstek jest ważnym odniesieniem do ustalenia, czy proszek PE do formowania rotacyjnego spełnia docelowe specyfikacje. Może również pomóc w optymalizacji parametrów proszkowania i przesiewania.
Typowe problemy z proszkiem do formowania rotacyjnego PE
Problemy te zwykle nie są spowodowane jednym czynnikiem. Charakterystyka materiału, parametry proszkowania, warunki chłodzenia, przesiewania i podawania mogą ze sobą oddziaływać i należy je analizować w oparciu o rzeczywiste warunki produkcji.
Rozwiązanie Mao Yue do produkcji proszku do formowania rotacyjnego
Mao Yue koncentruje się na opracowywaniu rozwiązań w zakresie produkcji proszku do formowania rotacyjnego w oparciu o końcowe zastosowanie, zamiast wybierać sprzęt w oparciu wyłącznie o pojedynczy parametr wielkości cząstek.
Nie tylko pytamy:
„Czy ta maszyna może wyprodukować proszek o gęstości 40 mesh?”
Co ważniejsze:
„Jakiego rodzaju proszku faktycznie wymaga Twój proces formowania rotacyjnego?”
Ponieważ „40 mesh” opisuje jedynie zakres wielkości cząstek. Nie odzwierciedla w pełni płynności, gęstości nasypowej, morfologii cząstek, temperatury ani rzeczywistej wydajności przetwarzania.
Dlatego też odpowiednie rozwiązanie do proszkowania PE powinno rozpocząć się od faktycznego materiału, docelowego proszku i końcowego zastosowania, a następnie określić odpowiedni sprzęt i parametry procesu.

Jakość proszku zaczyna się od projektu sprzętu

W przypadku LLDPE, HDPE i PE pochodzącego z recyklingu, stosowanych w formowaniu rotacyjnym, Mao Yue zapewnia sprzęt do proszkowania tworzyw sztucznych PE i rozwiązania pomocnicze.
Sprzęt zaprojektowano tak, aby zapewniał stabilne proszkowanie, regulowaną szczelinę roboczą, kontrolę temperatury, stabilne podawanie i wydajne zbieranie proszku, pomagając różnym materiałom uzyskać bardziej spójne właściwości proszku.
Ostatecznym celem nie jest po prostu sprawienie, aby proszek „wyglądał dobrze”, ale wytworzenie proszku, który naprawdę nadawałby się do późniejszych procesów formowania rotacyjnego.
Precyzyjna obróbka CNC elementów proszkowych

Składniki proszkowane wchodzą w bezpośredni kontakt z materiałem, a ich konstrukcja konstrukcyjna, dokładność obróbki i stan powierzchni mogą mieć wpływ na wydajność proszkowania.
Mao Yue produkuje swoje podstawowe komponenty do proszkowania we własnym zakresie i wykorzystuje precyzyjną obróbkę CNC oraz ścisłą kontrolę w celu kontroli wymiarów i spójności obróbki.
W przypadku młynów PE precyzja wpływa nie tylko na początkową wydajność proszkowania, ale może również wpływać na szczelinę roboczą, równowagę dynamiczną, zużycie i długoterminową stabilność pracy.
Dlatego precyzja obróbki elementów proszkowych jest ważnym fundamentem stabilnej pracy sprzętu i spójnej produkcji.
Własna produkcja głównych komponentów

Mao Yue kładzie duży nacisk na własne możliwości produkcyjne komponentów do proszkowania rdzeni. Z wyjątkiem niektórych komponentów pochodzących z zewnątrz, takich jak silniki i części elektryczne, główne komponenty do proszkowania rdzenia są produkowane we własnym zakresie przez firmę Mao Yue.
Umożliwia to lepszą kontrolę nad kompatybilnością komponentów, jakością obróbki i konserwacją sprzętu, a jednocześnie ułatwia ciągłą optymalizację konfiguracji sprzętu w oparciu o rzeczywiste wymagania produkcyjne.
Własna produkcja głównych komponentów oznacza również bardziej bezpośrednią kontrolę nad ogólną wydajnością maszyny.
Stabilna praca podczas ciągłej produkcji
Produkcja proszku metodą formowania rotacyjnego często wymaga ciągłej pracy młyna przez kilka godzin. Dlatego też wydajności sprzętu nie należy oceniać jedynie na podstawie tego, czy „może on wytwarzać proszek”, ale także na podstawie tego, czy jest w stanie utrzymać stabilną produkcję przez dłuższy czas.
Podczas ciągłej pracy temperatura, wibracje, stan łożysk, szczelina między tarczami i obciążenie elektryczne mogą mieć wpływ na stabilność sprzętu i konsystencję proszku.
Dlatego też młyn PE odpowiedni do produkcji ciągłej powinien nie tylko zapewniać stabilną wydajność proszkowania, ale także oferować skuteczną kontrolę temperatury, stabilność mechaniczną i niezawodną ciągłą pracę, aby pomóc zmniejszyć wahania produkcji.
Typowe zastosowania proszku do formowania rotacyjnego PE
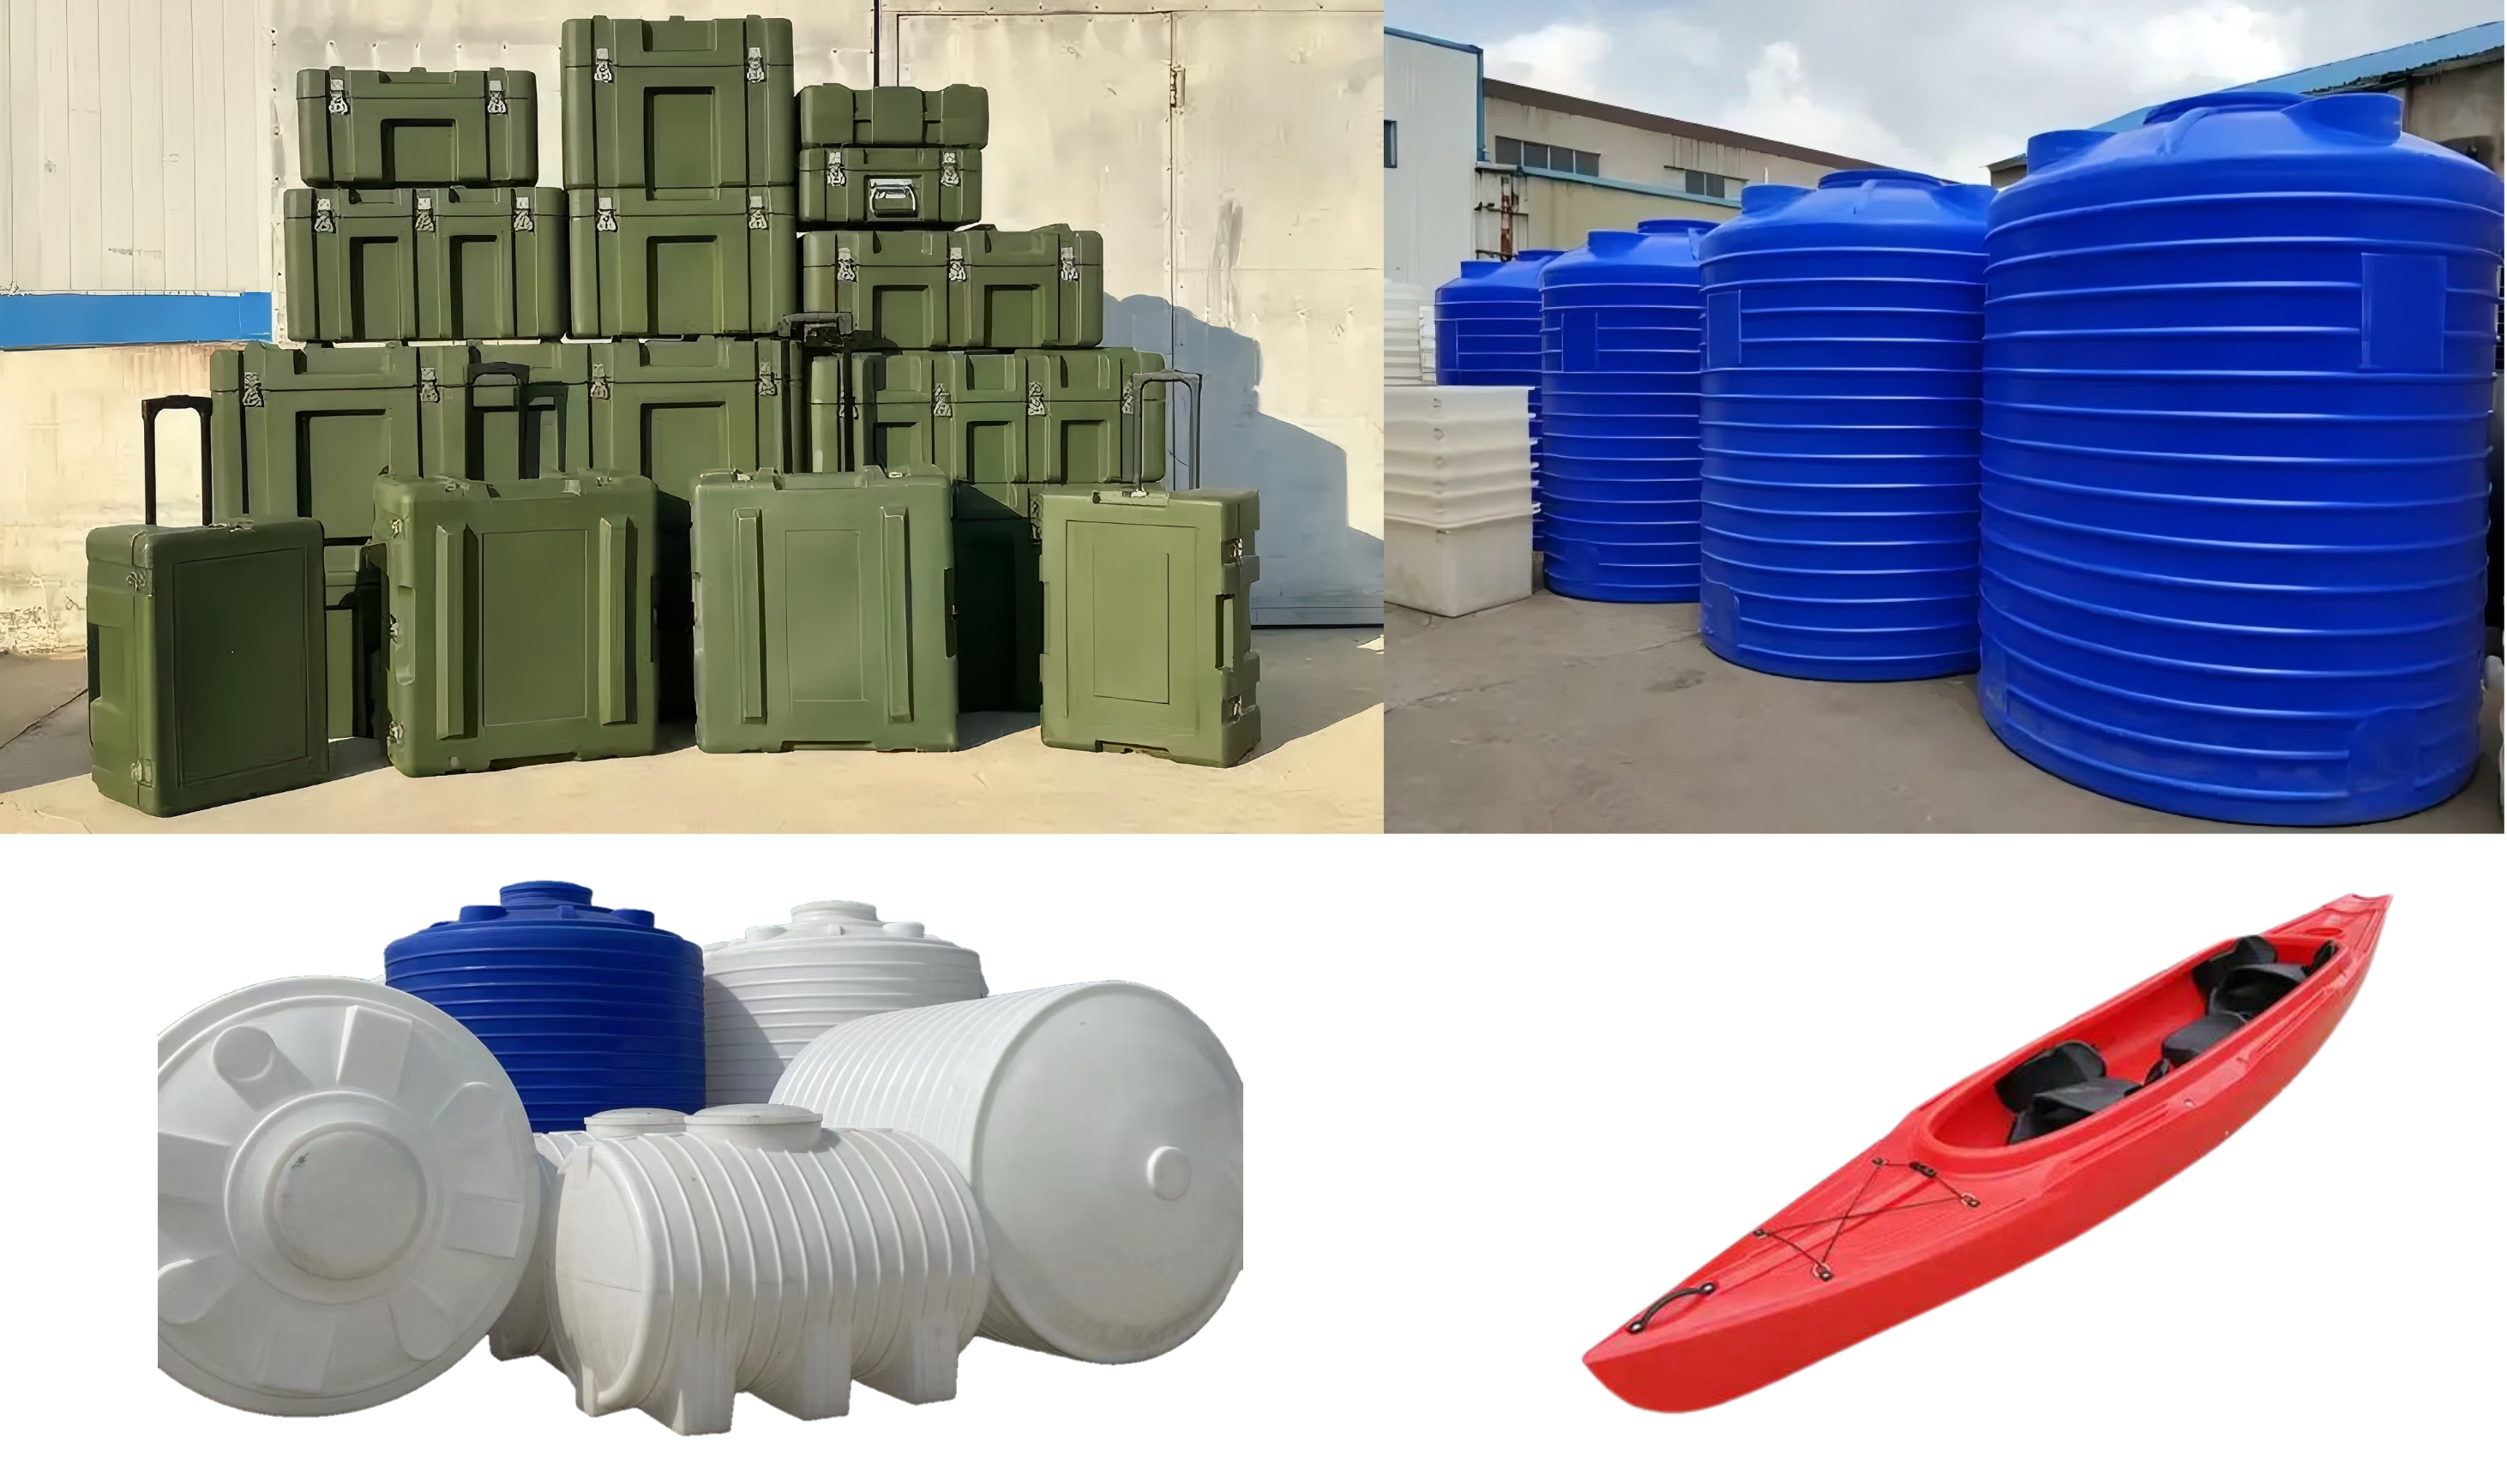
Proszek do formowania rotacyjnego PE jest szeroko stosowany do zbiorników na wodę, zbiorników magazynowych, pojemników na chemikalia, barier drogowych, kajaków, wyposażenia placów zabaw, mebli ogrodowych, zbiorników rolniczych i różnych produktów przemysłowych.
Różne produkty mają różne wymagania dotyczące elastyczności, odporności na uderzenia, sztywności, odporności na promieniowanie UV i odporności chemicznej. Dlatego należy odpowiednio dopasować różne surowce PE i właściwości proszku.
Sam materiał determinuje niektóre właściwości produktu końcowego, natomiast rozkład wielkości cząstek proszku, płynność, temperatura i stabilność przetwarzania mogą również wpływać na jego topienie, rozprzestrzenianie się i wydajność formowania podczas formowania rotacyjnego.
Dlatego odpowiedni proszek do formowania rotacyjnego PE powinien być dobrany do konkretnego surowca, wymagań dotyczących proszku i końcowego zastosowania.
Dlaczego rzeczywiste badania materiałów PE są tak ważne?
Nawet w obrębie tej samej kategorii PE różne materiały mogą zachowywać się inaczej podczas proszkowania. Właściwości surowca, początkowa wielkość cząstek, zawartość wilgoci, stosunek materiałów pochodzących z recyklingu, dodatki i docelowa wielkość cząstek proszku mogą mieć wpływ na podawanie, temperaturę proszkowania, wydajność i końcowy stan proszku.
Dlatego wybór młyna PE nie powinien opierać się wyłącznie na specyfikacjach mocy i mocy podanych w katalogu produktów. Należy również wziąć pod uwagę rzeczywiste wymagania materiałowe i produkcyjne.
Dzięki rzeczywistym testom materiałów można bardziej bezpośrednio ocenić stopień rozdrobnienia proszku, wydajność, wzrost temperatury i stabilność działania, co stanowi podstawę do konfiguracji sprzętu i doboru parametrów procesu.
Pytania do rozważenia przed zakupem rozdrabniacza PE
Wybierając rozdrabniacz PE, nie należy skupiać się wyłącznie na mocy maszyny lub mocy znamionowej. Co ważniejsze, należy rozważyć, czy sprzęt odpowiada rzeczywistym wymaganiom produkcyjnym. Kluczowe pytania obejmują:
-
Materiał: Czy przetestowano rzeczywisty surowiec PE? Czy zawiera PE z recyklingu?
-
Proszek: Jaka jest docelowa wielkość cząstek i rozkład wielkości cząstek?
-
Wyjście: jaką wydajność może osiągnąć maszyna podczas przetwarzania rzeczywistego materiału?
-
Temperatura: W jaki sposób kontrolowany jest wzrost temperatury podczas ciągłego proszkowania?
-
Rozpylanie: Czy można regulować szczelinę roboczą tarczy?
-
Chłodzenie: Czy bardziej odpowiednie jest chłodzenie powietrzem, chłodzenie wodą czy chłodzenie kombinowane?
-
Zbieranie proszku: W jaki sposób proszek będzie przesiewany, zbierany i transportowany?
-
Operacja: Czy sprzęt może obsługiwać długoterminową, ciągłą produkcję?
Ostatecznie należy określić odpowiedni rozdrabniacz PE i konfigurację systemu w oparciu o rzeczywisty materiał, wymagania dotyczące proszku i docelową zdolność produkcyjną.
Często zadawane pytania dotyczące proszku do formowania rotacyjnego PE
Jaki rozmiar cząstek jest najlepszy dla proszku do formowania rotacyjnego PE?
Nie ma jednego uniwersalnego rozmiaru cząstek, który byłby odpowiedni dla wszystkich produktów do formowania rotacyjnego.
Należy określić odpowiedni rozkład wielkości cząstek na podstawie żywicy, formy, warunków przetwarzania i produktu końcowego.
Czy drobniejszy proszek PE jest lepszy do formowania rotacyjnego?
Nie koniecznie.
Nadmiernie drobny proszek może zwiększać pylenie i wpływać na płynność i zachowanie szczelności.
Kluczem jest kontrolowanie rozkładu wielkości cząstek odpowiedniego do końcowego zastosowania, a nie po prostu dążenie do możliwie najdrobniejszego proszku.
Co wpływa na płynność proszku PE?
Rozkład wielkości cząstek, morfologia cząstek, proporcja drobnych cząstek, gęstość nasypowa, zawartość wilgoci i inne cechy materiału mogą wpływać na płynność proszku PE.
Dlaczego gęstość nasypowa jest ważna dla proszku do formowania rotacyjnego?
Gęstość nasypowa wpływa na pakowanie proszku, obsługę materiału i objętość zajmowaną przez daną masę proszku.
Dlatego też gęstość nasypową należy oceniać łącznie z płynnością i rozkładem wielkości cząstek.
Czy recyklingowany PE można wykorzystać do proszku do formowania rotacyjnego?
Tak, ale skład i wcześniejsze warunki przetwarzania PE pochodzącego z recyklingu mogą się znacznie różnić.
Czy proszkowanie PE wymaga chłodzenia?
Chłodzenie jest na ogół ważną częścią procesu, ponieważ proszkowanie generuje ciepło.
To, czy zastosować chłodzenie powietrzem, chłodzenie wodą czy kombinowane chłodzenie powietrzem i wodą, należy określić na podstawie materiału PE, wydajności, docelowej wielkości cząstek i rzeczywistych warunków pracy.
Jaki typ rozdrabniacza jest używany do produkcji proszku do formowania rotacyjnego PE?
Do produkcji proszków tworzyw termoplastycznych powszechnie stosuje się młyny dyskowe do tworzyw sztucznych.
Konkretną konfigurację sprzętu należy określić na podstawie materiału, docelowej wielkości cząstek, wydajności i końcowego zastosowania.
Przetestuj swoje rozwiązanie do produkcji proszku do formowania rotacyjnego przy użyciu rzeczywistego materiału PE
Dobre rozwiązanie do produkcji proszku do formowania rotacyjnego powinno zaczynać się od rzeczywistych wymagań dotyczących materiału PE i produkcji, a nie polegać wyłącznie na specyfikacjach sprzętu.
Możesz zapewnić Maoyue:
-
Informacje o materiale PE i początkowa wielkość cząstek
-
Docelowa wielkość cząstek proszku
-
Wymagana moc i dzienne godziny pracy
-
Końcowy produkt formowany rotacyjnie i zastosowanie
Mao Yue może przeprowadzić testy przy użyciu rzeczywistego materiału, aby ocenić stopień rozdrobnienia proszku, wydajność, wzrost temperatury, podawanie i wydajność operacyjną, a następnie określić odpowiedni sprzęt i konfigurację systemu.
To, co naprawdę się liczy, to nie tylko pytanie: „Czy ten typ PE można sproszkować na proszek?” ale czy można go konsekwentnie przetwarzać na proszek PE spełniający wymagania procesu formowania rotacyjnego.
Prześlij nam swoje wymagania dotyczące materiału PE i produkcji oraz skontaktuj się z Mao Yue w celu przeprowadzenia rzeczywistych testów materiałów.
Wniosek: Lepszy proszek zaczyna się od lepszego procesu proszkowania
Dobry proszek PE do formowania rotacyjnego nie jest definiowany przez pojedynczy rozmiar cząstek lub parametr. Jest ona określana na podstawie łącznej wydajności płynności, gęstości nasypowej, rozkładu wielkości cząstek, morfologii cząstek, stabilności temperaturowej i innych czynników.
Te właściwości proszku zależą również od całego procesu produkcyjnego:
Karmienie → Rozpylanie → Chłodzenie → Przesiewanie → Zbieranie proszku
Celem Mao Yue nie jest po prostu zmniejszenie granulatu PE, ale pomoc klientom w produkcji proszku PE, który naprawdę nadaje się do formowania rotacyjnego, poprzez stabilne podawanie, precyzyjne proszkowanie, skuteczne chłodzenie, odpowiednie przesiewanie i stabilne zbieranie proszku.
Dlatego drobniejszy proszek niekoniecznie jest lepszy. Właściwy proszek do formowania rotacyjnego powinien zapewniać równowagę pomiędzy płynnością, rozkładem wielkości cząstek, zachowaniem podczas pakowania i stabilnością przetwarzania, ostatecznie spełniając wymagania produktu końcowego dotyczące formowania.