中文简体
Przedmieszka PE jest zazwyczaj podawana do produkcji w postaci granulatu. Jednakże, gdy trzeba go dalej przetworzyć na proszek, proszkowanie nie polega po prostu na zmniejszeniu granulek. Rozmiar cząstek, rozkład wielkości cząstek, temperatura, stabilność podawania, sypkość proszku i wydajność mogą mieć wpływ na wynik końcowy.
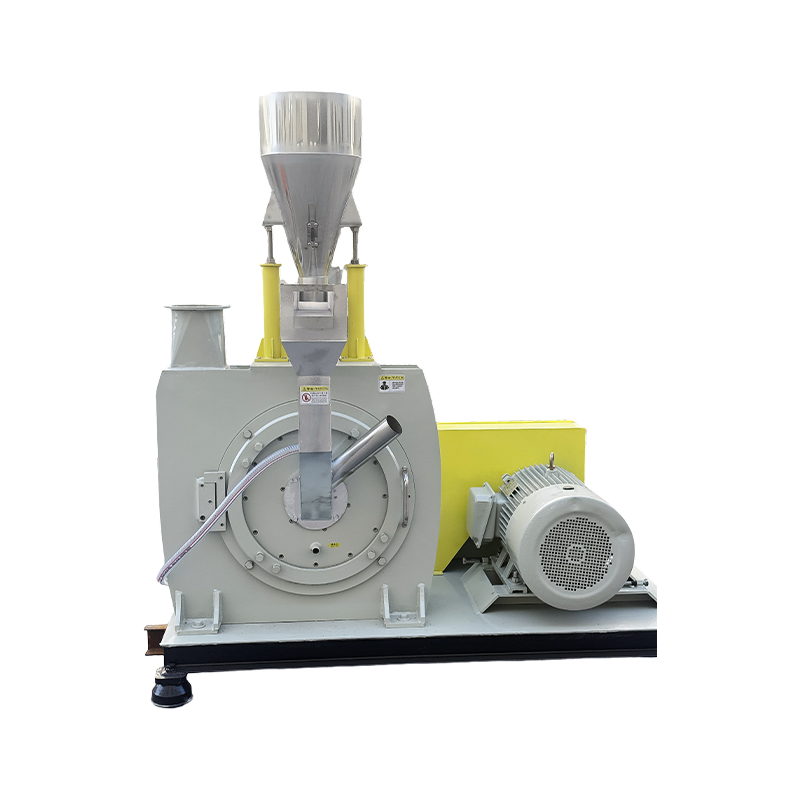
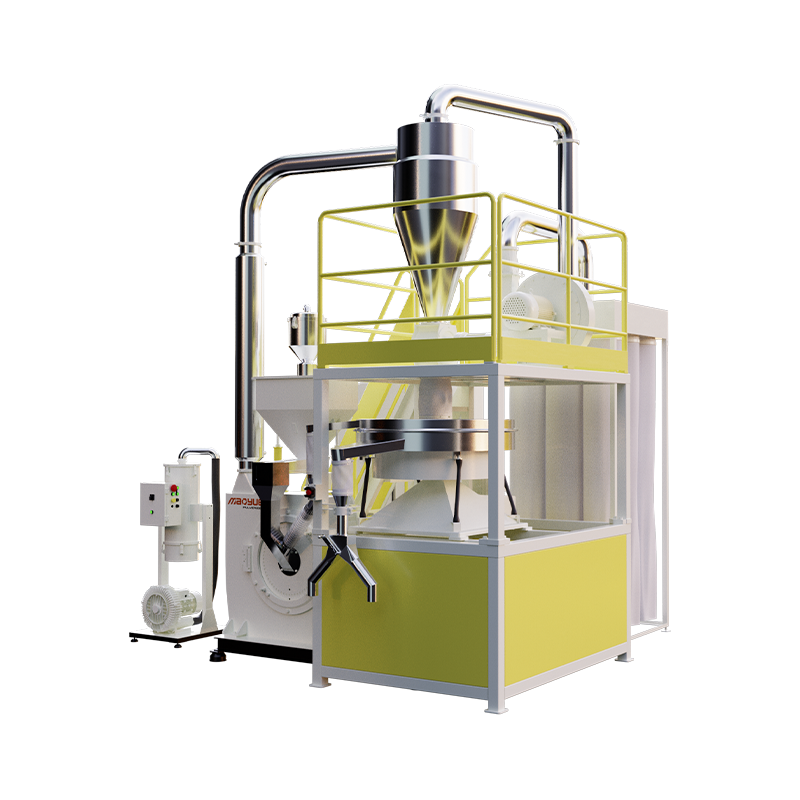
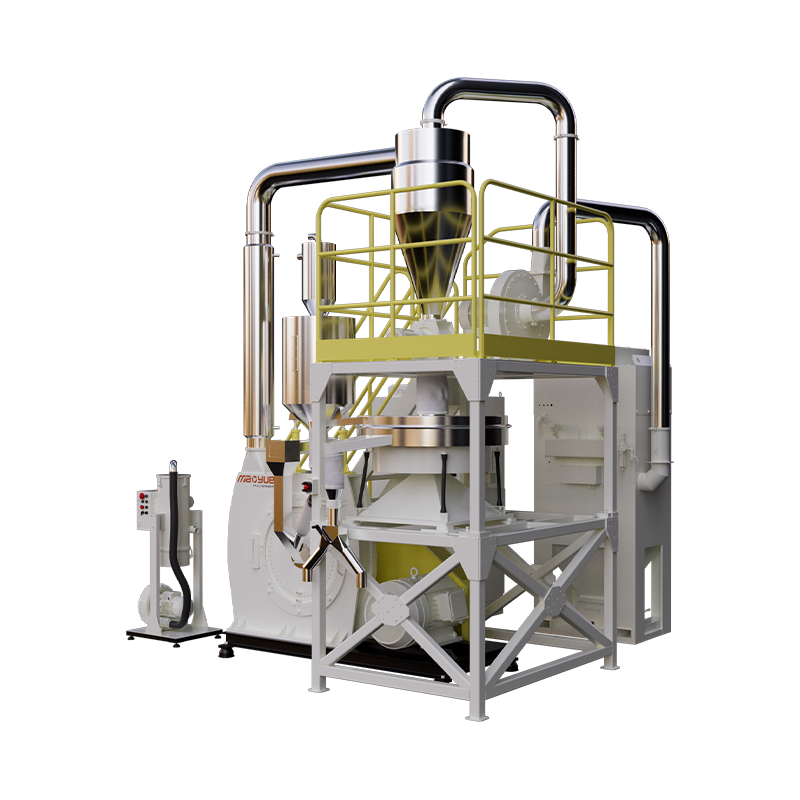
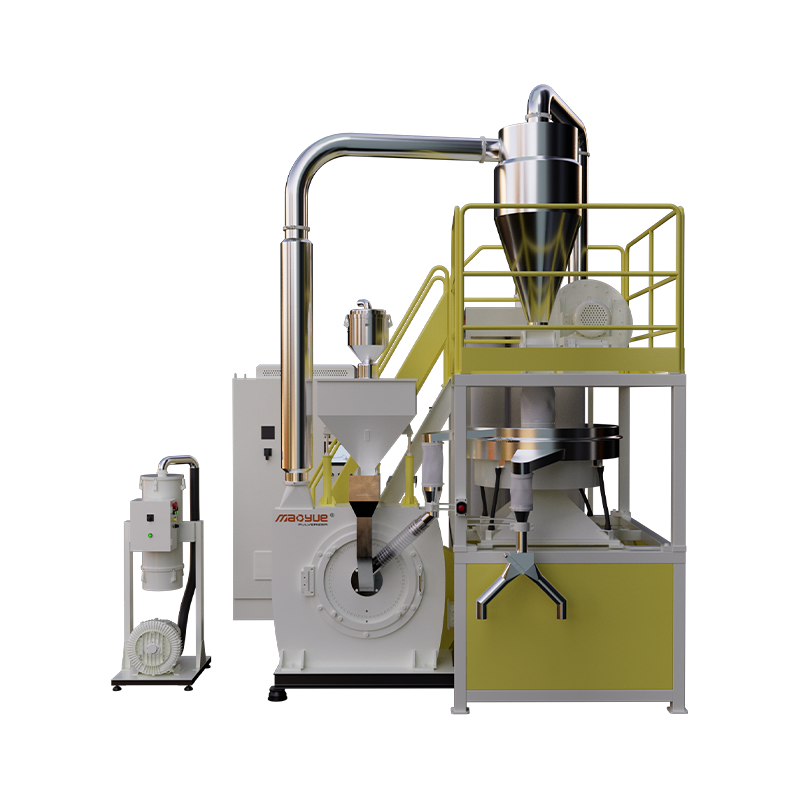
Do proszkowania granulatu przedmieszki PE firma Mao Yue zapewnia rozwiązanie do proszkowania tworzywa PE typu dyskowego. W oparciu o charakterystykę materiału, docelowe rozdrobnienie, wymaganą wydajność i wymagania dotyczące chłodzenia, Mao Yue dobiera tarcze proszkowe, systemy podawania, chłodzenia i zbierania proszku, aby pomóc w przetwarzaniu granulek przedmieszki PE w stabilny proszek odpowiedni do dalszych zastosowań.
Chcesz sproszkować przedmieszkę kolorową PE?
Jeśli przetwarzasz przedmieszkę PE i masz szczególne wymagania dotyczące wielkości cząstek proszku lub wydajności, możesz przekazać Mao Yue informacje o materiale i docelowe parametry.
Co to jest przedmieszka PE?
Przedmieszka PE to silnie skoncentrowany materiał barwiący na bazie żywicy nośnikowej polietylenu. Zwykle składa się z pigmentów, nośnika PE, dodatków, wypełniaczy i innych składników. Zwykle jest produkowany w postaci granulatu, co ułatwia przechowywanie, transport i dokładne dozowanie.
Gdy niektóre dalsze procesy wymagają materiału PE w postaci proszku, granulki przedmieszki muszą zostać poddane dalszemu proszczeniu, mieleniu i kontroli wielkości cząstek, aby wytworzyć proszek przedmieszki PE odpowiedni do późniejszego przetwarzania.
Dlaczego przedmieszka PE potrzebuje rozdrabniacza zamiast konwencjonalnej kruszarki?
Rozdrabniacze, kruszarki i rozdrabniacze obsługują różne etapy przetwarzania materiału. Mówiąc prościej, rozdrabnianie i kruszenie głównie zmniejsza rozmiar materiału, podczas gdy proszkowanie dalej przetwarza materiał na wymagany drobny proszek.
Przedmieszka PE jest zwykle już produkowana w postaci granulatu lub peletu. Jeśli dalszy proces wymaga jednolitego i stabilnego drobnego proszku, konwencjonalna kruszarka nie może bezpośrednio osiągnąć pożądanego rezultatu.
Dlatego przedmieszka PE jest bardziej odpowiednia do etapu drobnego mielenia w młynie tarczowym z tworzywa sztucznego. Dzięki szybko obracającym się tarczom, regulowanej szczelinie między tarczami i odpowiedniej kontroli temperatury, proces proszkowania można dostosować do właściwości materiału i docelowej wielkości cząstek, stopniowo przekształcając granulki w proszek odpowiedni do dalszego mieszania, ponownego przetwarzania lub innych zastosowań.
Jak działa rozdrabniacz przedmieszki PE?
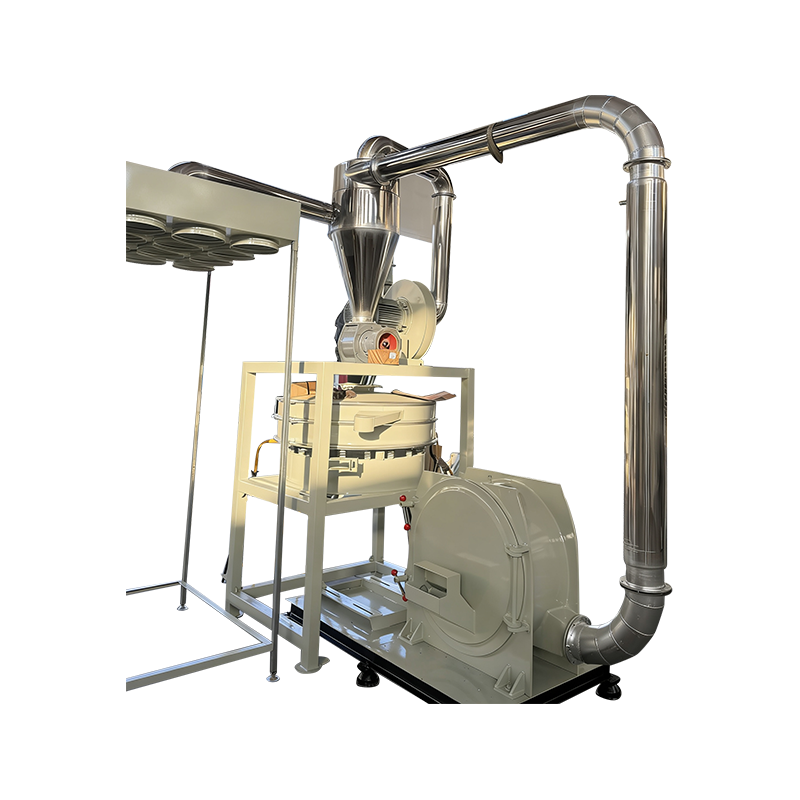
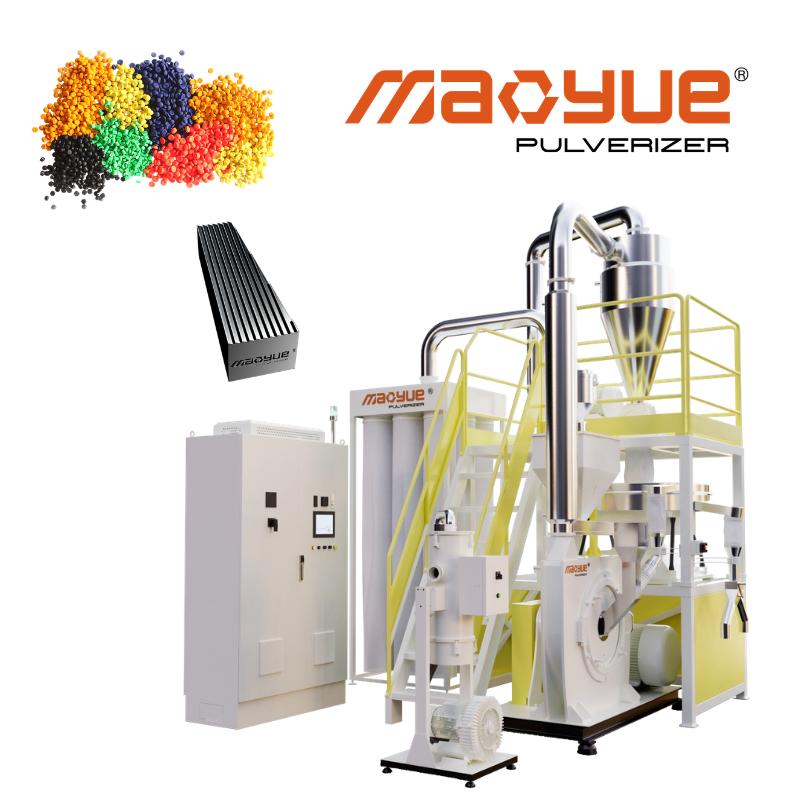
Kompletny system proszkowania przedmieszki PE zazwyczaj działa w następujący sposób:
Karmienie → Rozpylanie → Chłodzenie → Przesiewanie → Zbieranie proszku
Stabilne karmienie

Stabilne podawanie jest podstawą stałej wydajności proszkowania przedmieszki PE. Zbyt szybkie podawanie może zwiększyć obciążenie sprzętu, a nawet spowodować przeciążenie, natomiast zbyt wolne podawanie może zmniejszyć wykorzystanie sprzętu i wydajność.
Dzięki zastosowaniu odpowiednio skonfigurowanego automatycznego systemu podawania do kontrolowania szybkości podawania, ładunek materiału może pozostać stabilny, dzięki czemu proces proszkowania jest bardziej ciągły i pomaga utrzymać stałą wydajność proszku i wielkość cząstek.
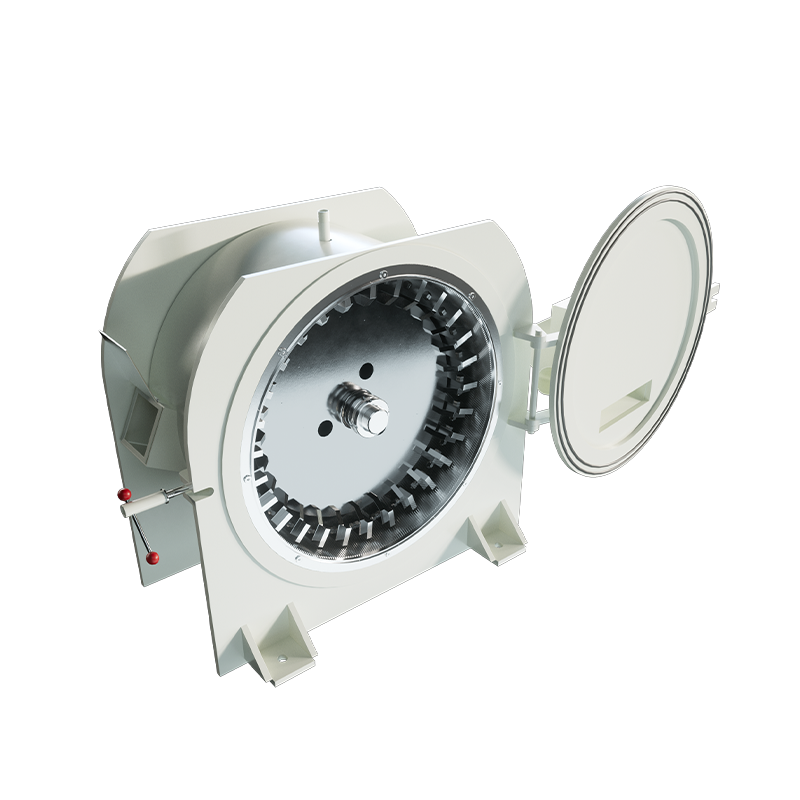
Szlifowanie tarczowe
Tarcza mieląca jest głównym elementem młyna tarczowego z tworzywa sztucznego. Jego struktura, profil zęba, materiał, precyzja obróbki, prędkość obrotowa i szczelina robocza mogą mieć wpływ na wydajność proszkowania.
W przypadku przedmieszki PE tarcze mielące muszą zapewniać stabilną intensywność mielenia, osiągając jednocześnie docelowe rozdrobnienie i kontrolując ciepło tarcia i czas przebywania materiału. Pomaga to zmniejszyć mięknięcie, przyczepność i aglomerację, utrzymując stałą jakość proszku.

Regulowany odstęp między tarczami

Szczelina robocza pomiędzy tarczami mielącymi bezpośrednio wpływa na intensywność mielenia i stopień rozdrobnienia gotowego proszku. Mniejsza szczelina zazwyczaj pomaga w wytwarzaniu drobniejszego proszku, podczas gdy większa szczelina jest odpowiednia dla stosunkowo grubszych cząstek i może pomóc w zwiększeniu wydajności przetwarzania.
Jednak mniejsza szczelina między tarczami nie zawsze jest lepsza. Szczelinę należy dostosować w zależności od składu przedmieszki PE, docelowej wielkości cząstek, szybkości podawania i warunków produkcji, aby osiągnąć równowagę pomiędzy rozdrobnieniem proszku, wydajnością i kontrolą temperatury.
Typowe parametry rozdrabniacza przedmieszki PE
Jak kontrolować temperaturę podczas proszkowania PE?
Kontrola temperatury bezpośrednio wpływa na stabilność procesu proszkowania PE. Ciepło tarcia powstające podczas mielenia może powodować zmiękczenie materiału PE, zwiększając ryzyko adhezji, aglomeracji i niestabilnej wielkości cząstek.
Dlatego należy wybrać odpowiednią metodę chłodzenia w zależności od właściwości materiału, docelowego stopnia rozdrobnienia i wymaganej wydajności. Rozpylacze Mao Yue PE można skonfigurować z chłodzeniem powietrzem, chłodzeniem wodą lub kombinowanym chłodzeniem powietrzem i wodą, aby pomóc kontrolować temperaturę proszkowania i utrzymać stabilną ciągłą produkcję.
Chłodzenie powietrzem
Przepływ powietrza służy do usuwania ciepła powstającego podczas proszkowania. Metoda ta ma prostą strukturę i jest odpowiednia dla materiałów PE o niższym wytwarzaniu ciepła lub umiarkowanych wymaganiach dotyczących chłodzenia.

Chłodzenie wodne
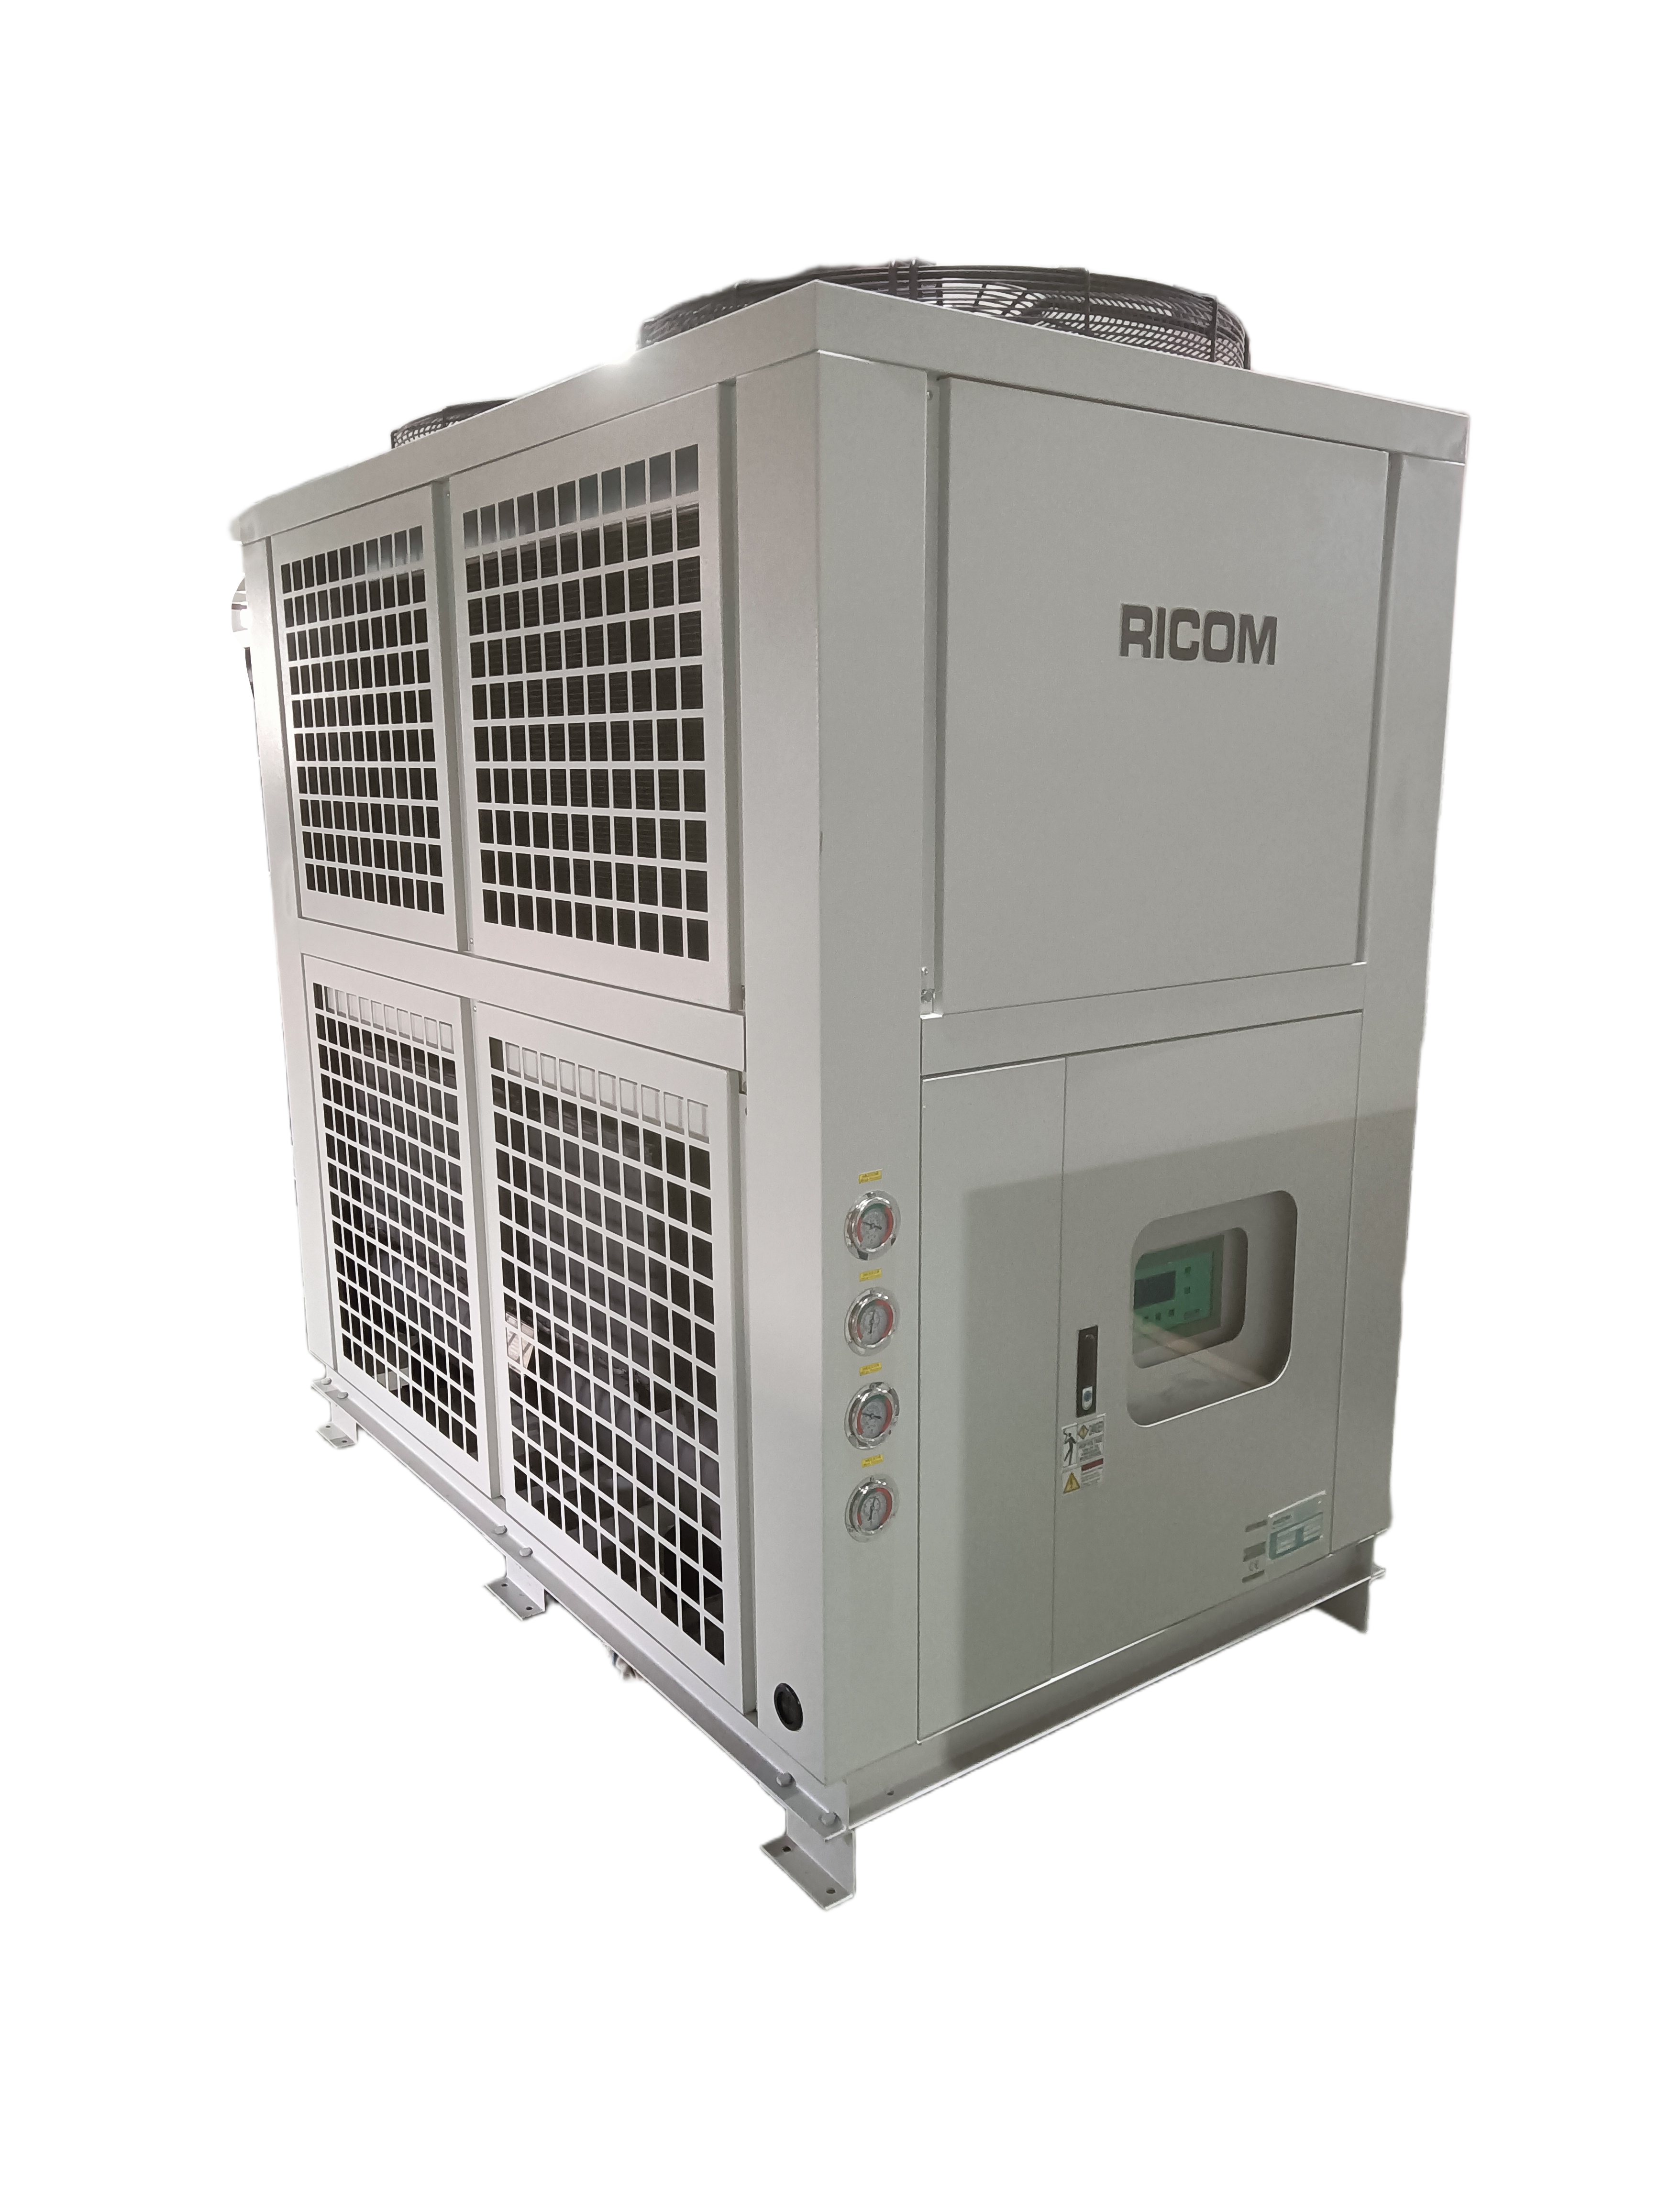
Cyrkulacja wody służy do wspomagania odprowadzania ciepła. Nadaje się do warunków produkcyjnych, w których proces proszkowania generuje więcej ciepła i wymagana jest silniejsza kontrola temperatury.
Połączone chłodzenie powietrzem i wodą
Metoda ta łączy w sobie zalety chłodzenia powietrzem i chłodzenia wodą. Nadaje się do ciągłej produkcji lub procesów proszkowania PE przy wyższych wymaganiach dotyczących kontroli temperatury, pomagając utrzymać bardziej stabilną temperaturę roboczą.
Jak zapobiec aglomeracji proszku przedmieszki PE?
Podczas proszkowania PE należy wspólnie kontrolować temperaturę, prędkość podawania, szczelinę między tarczami i przepływ powietrza. Właściwe chłodzenie i stabilne podawanie mogą zmniejszyć mięknięcie, przyczepność i aglomerację materiału, pomagając w utrzymaniu bardziej stałej jakości proszku.
Jaki rozmiar cząstek może wytworzyć rozdrabniacz PE?
Nie ma uniwersalnego standardu dotyczącego docelowej wielkości cząstek proszku przedmieszki PE. Wymaganą wielkość cząstek należy określić w oparciu o dalszy proces, skład materiału i wymagania dotyczące podawania.
Rozdrobnienie gotowego proszku można wyrazić wielkością oczek lub wielkością cząstek. Mao Yue może dostosować odstęp między tarczami i parametry przetwarzania zgodnie z rzeczywistymi wymaganiami i potwierdzić ostateczny rozmiar cząstek poprzez badanie materiału.
Rozkład wielkości cząstek
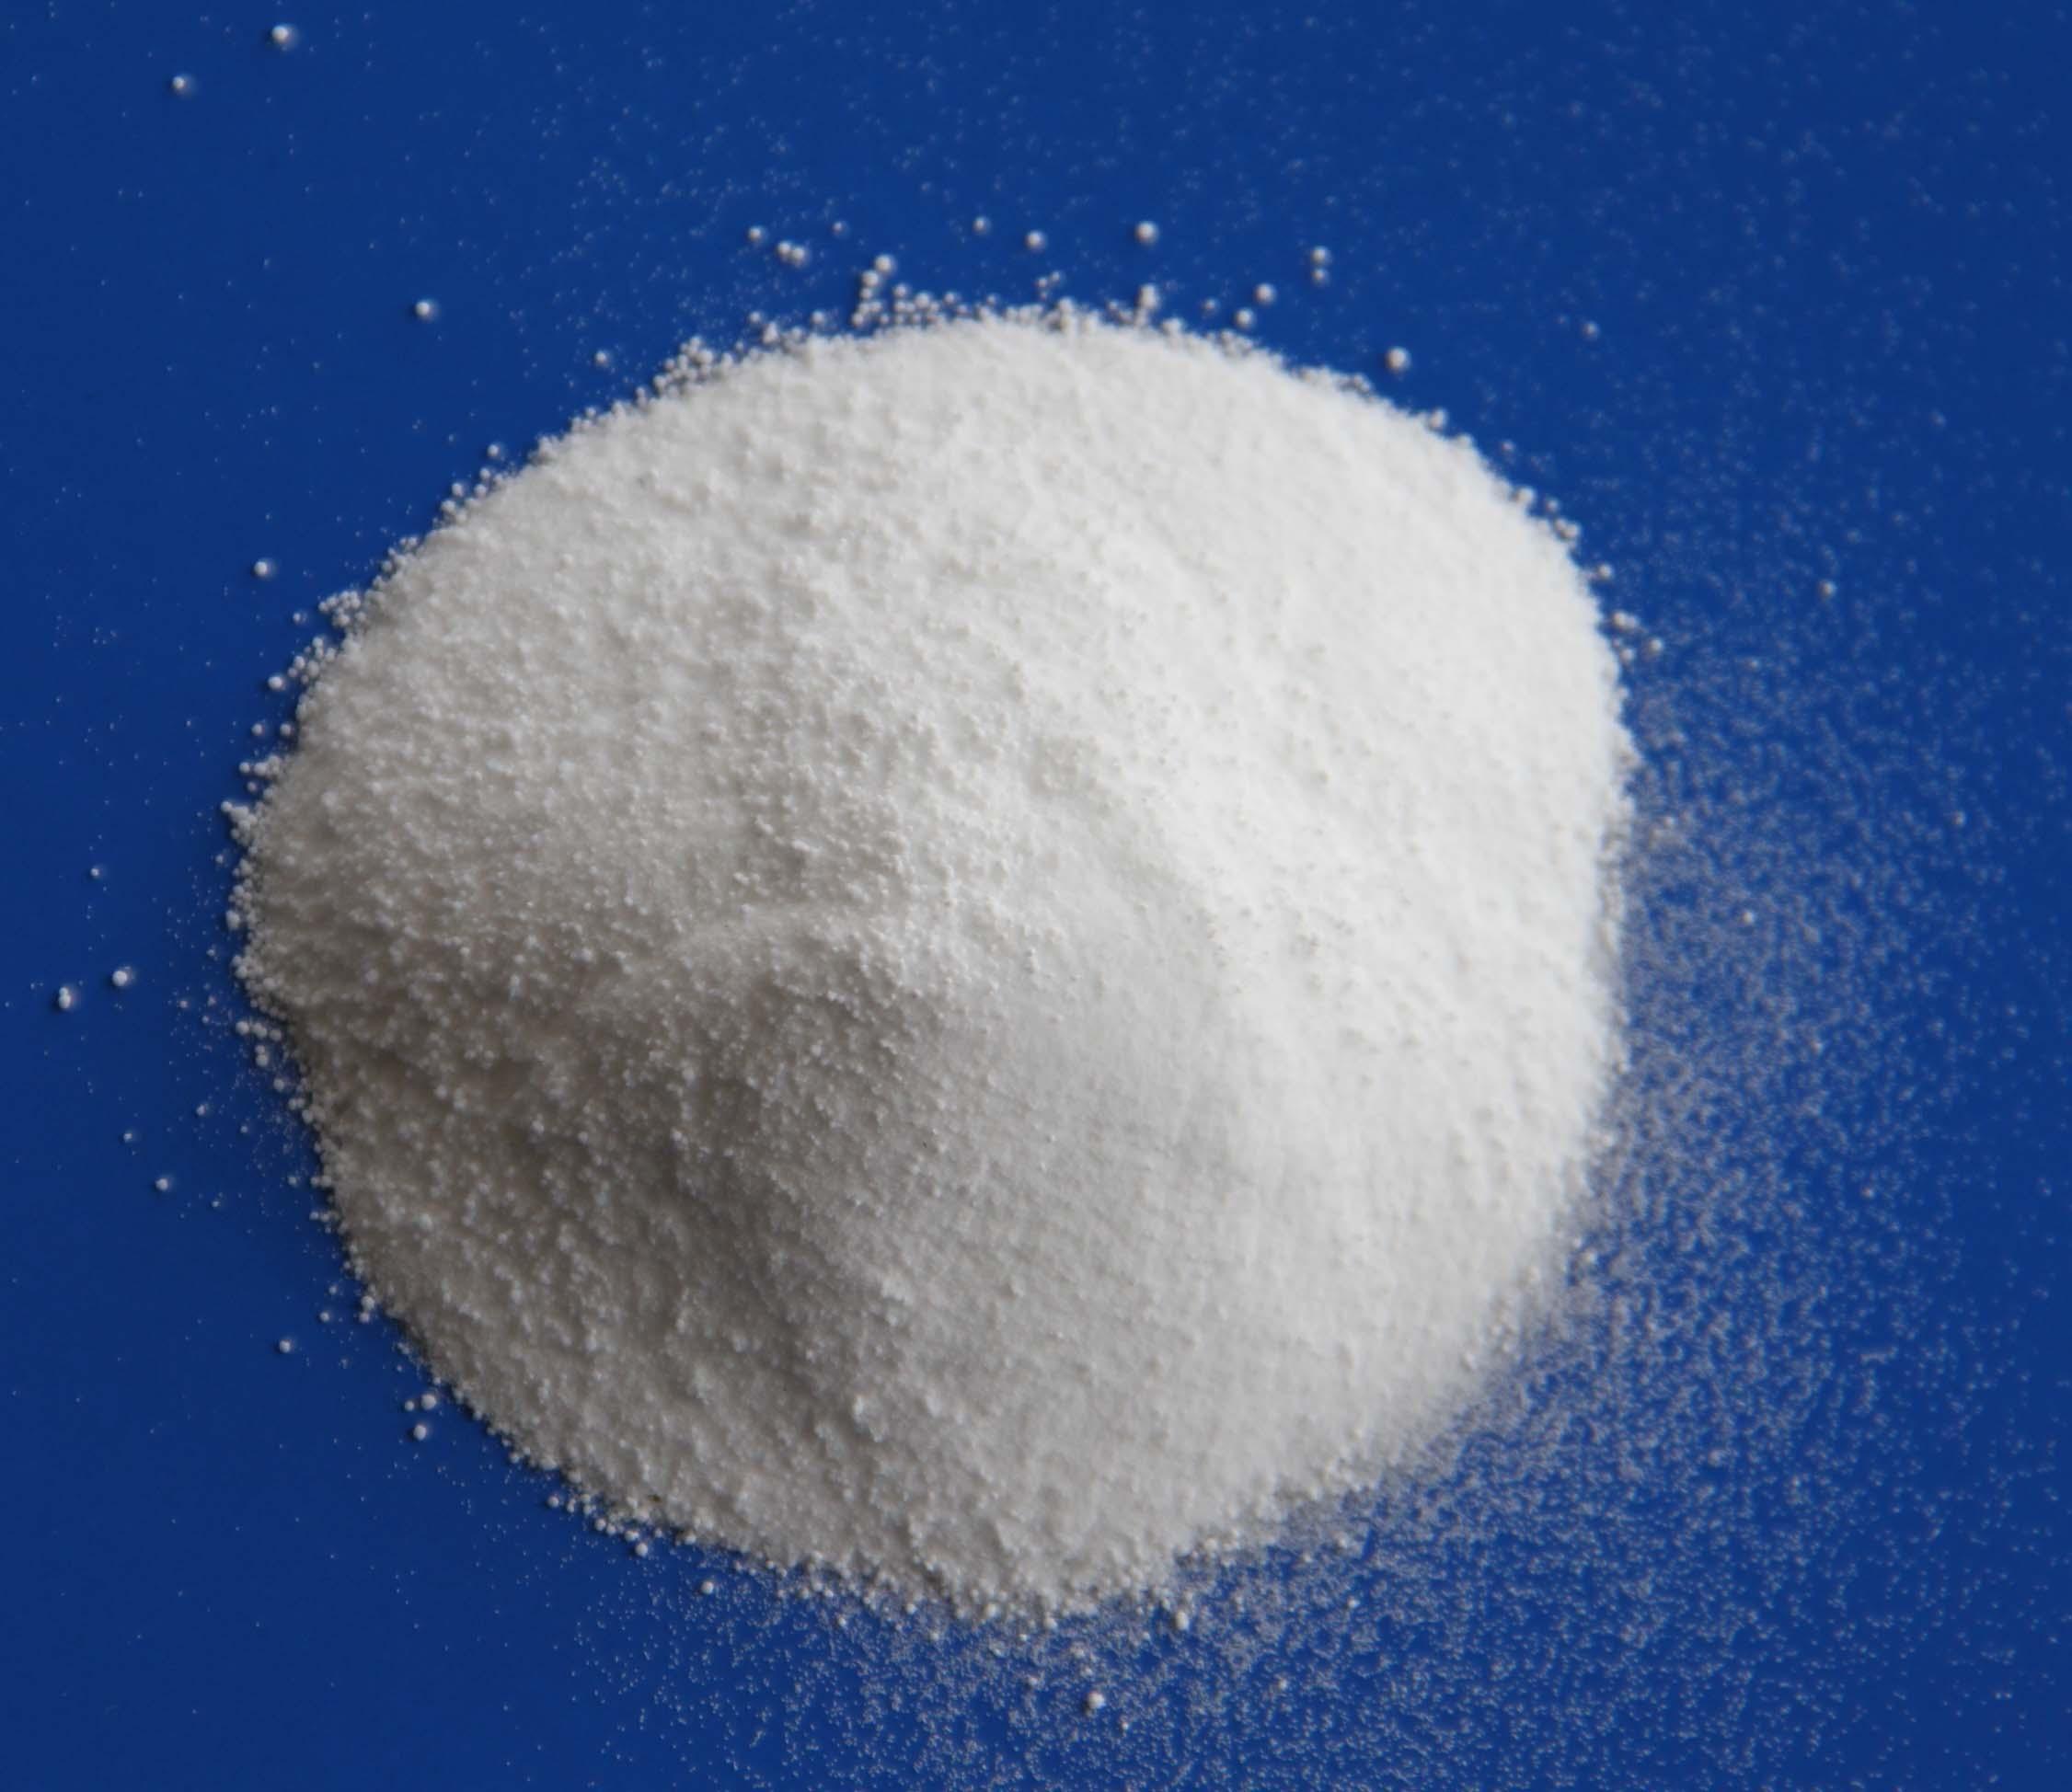
Odpowiedni rozkład wielkości cząstek pomaga utrzymać stabilną wydajność transportu, podawania i mieszania. Jeśli występuje duża różnica w wielkości cząstek, grube cząstki i drobny proszek mogą wykazywać odmienną charakterystykę przepływu podczas transportu, osadzania i mieszania, co może mieć wpływ na stabilność dalszego przetwarzania.
Dlatego też proszkowanie przedmieszki PE powinno koncentrować się nie tylko na średniej wielkości cząstek, ale także na kontrolowaniu ogólnego rozkładu wielkości cząstek w zależności od rzeczywistego zastosowania.
Płynność proszku
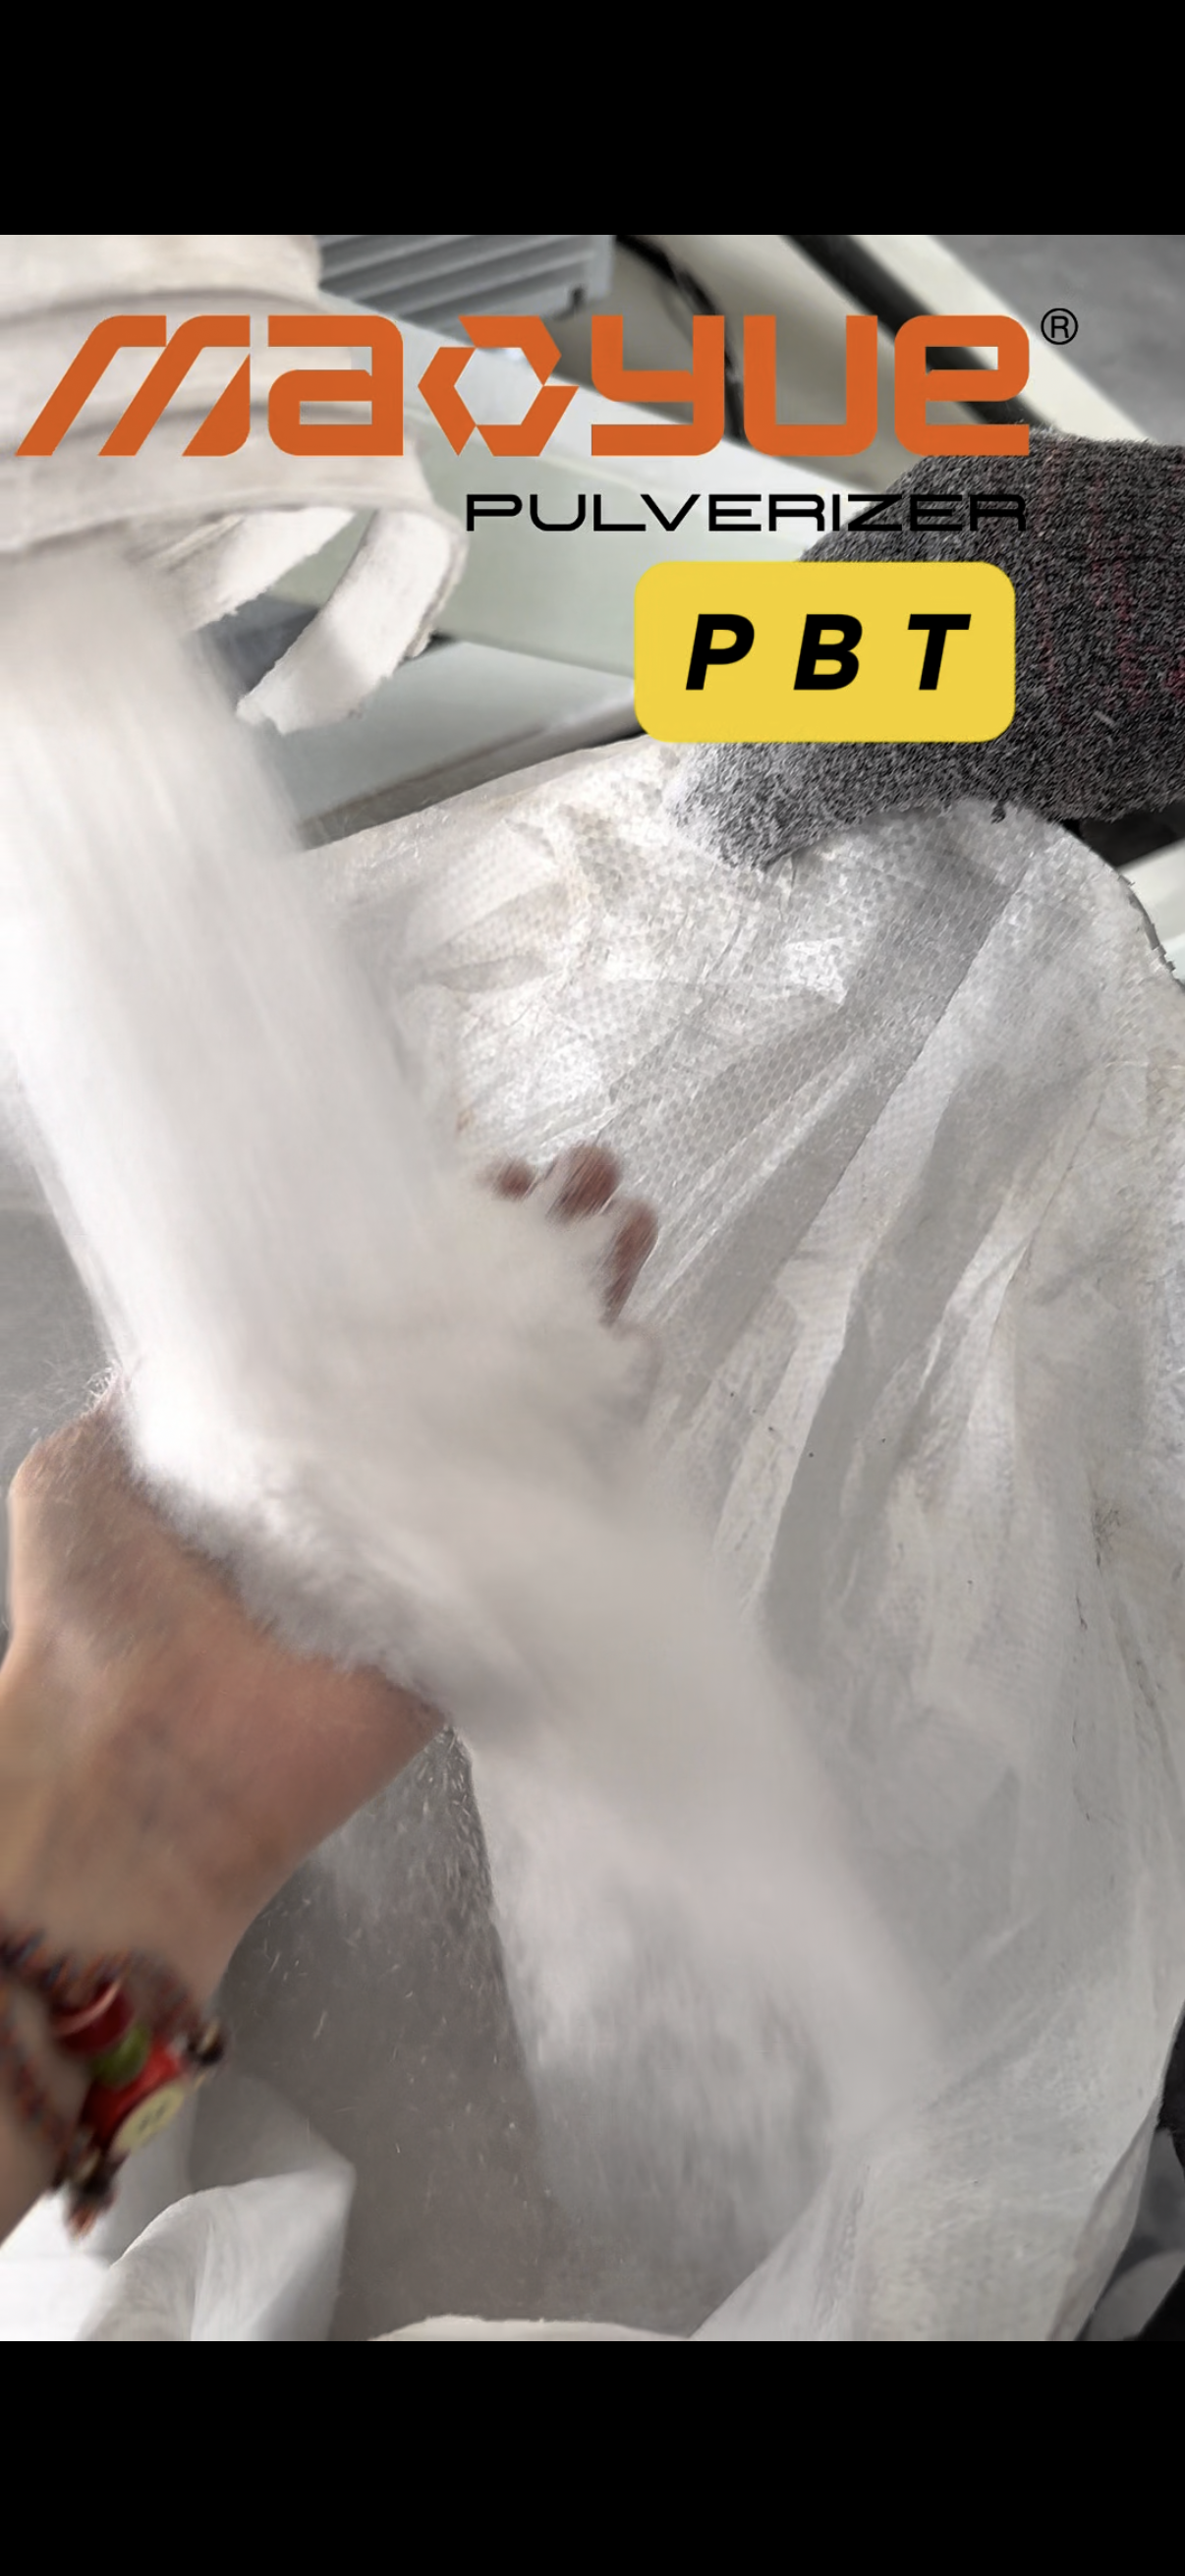
Drobniejszy proszek nie zawsze jest lepszy; dobra płynność jest równie ważna. Ma to bezpośredni wpływ na przenoszenie, podawanie, przechowywanie i mieszanie proszku. Kształt cząstek, udział drobnego proszku, zawartość wilgoci i aglomeracja mogą mieć wpływ na ostateczną płynność. Dlatego też stopień rozdrobnienia proszku i rozkład wielkości cząstek powinny być odpowiednio dopasowane do dalszego procesu.
Jak wybrać rozdrabniacz PE?
Dlaczego konieczne jest testowanie materiałów przed produkcją?
Różne przedmieszki PE mogą mieć różne żywice nośne, pigmenty, dodatki i właściwości termiczne. W rezultacie podawanie, rozdrobnienie proszku, wydajność i wzrost temperatury mogą się różnić podczas proszkowania.
Dlatego też przeprowadzenie rzeczywistych testów materiałów przed wyborem sprzętu może pomóc w dokładniejszym określeniu odpowiedniej konfiguracji tarczy szlifierskiej, metody chłodzenia i modelu sprzętu.
Jakie informacje są potrzebne do testowania?
-
Próbki przedmieszek PE
-
Wielkość cząstek surowca
-
Docelowy rozmiar siatki
-
Wymagane wyjście
-
Godziny otwarcia
-
Ostateczna aplikacja
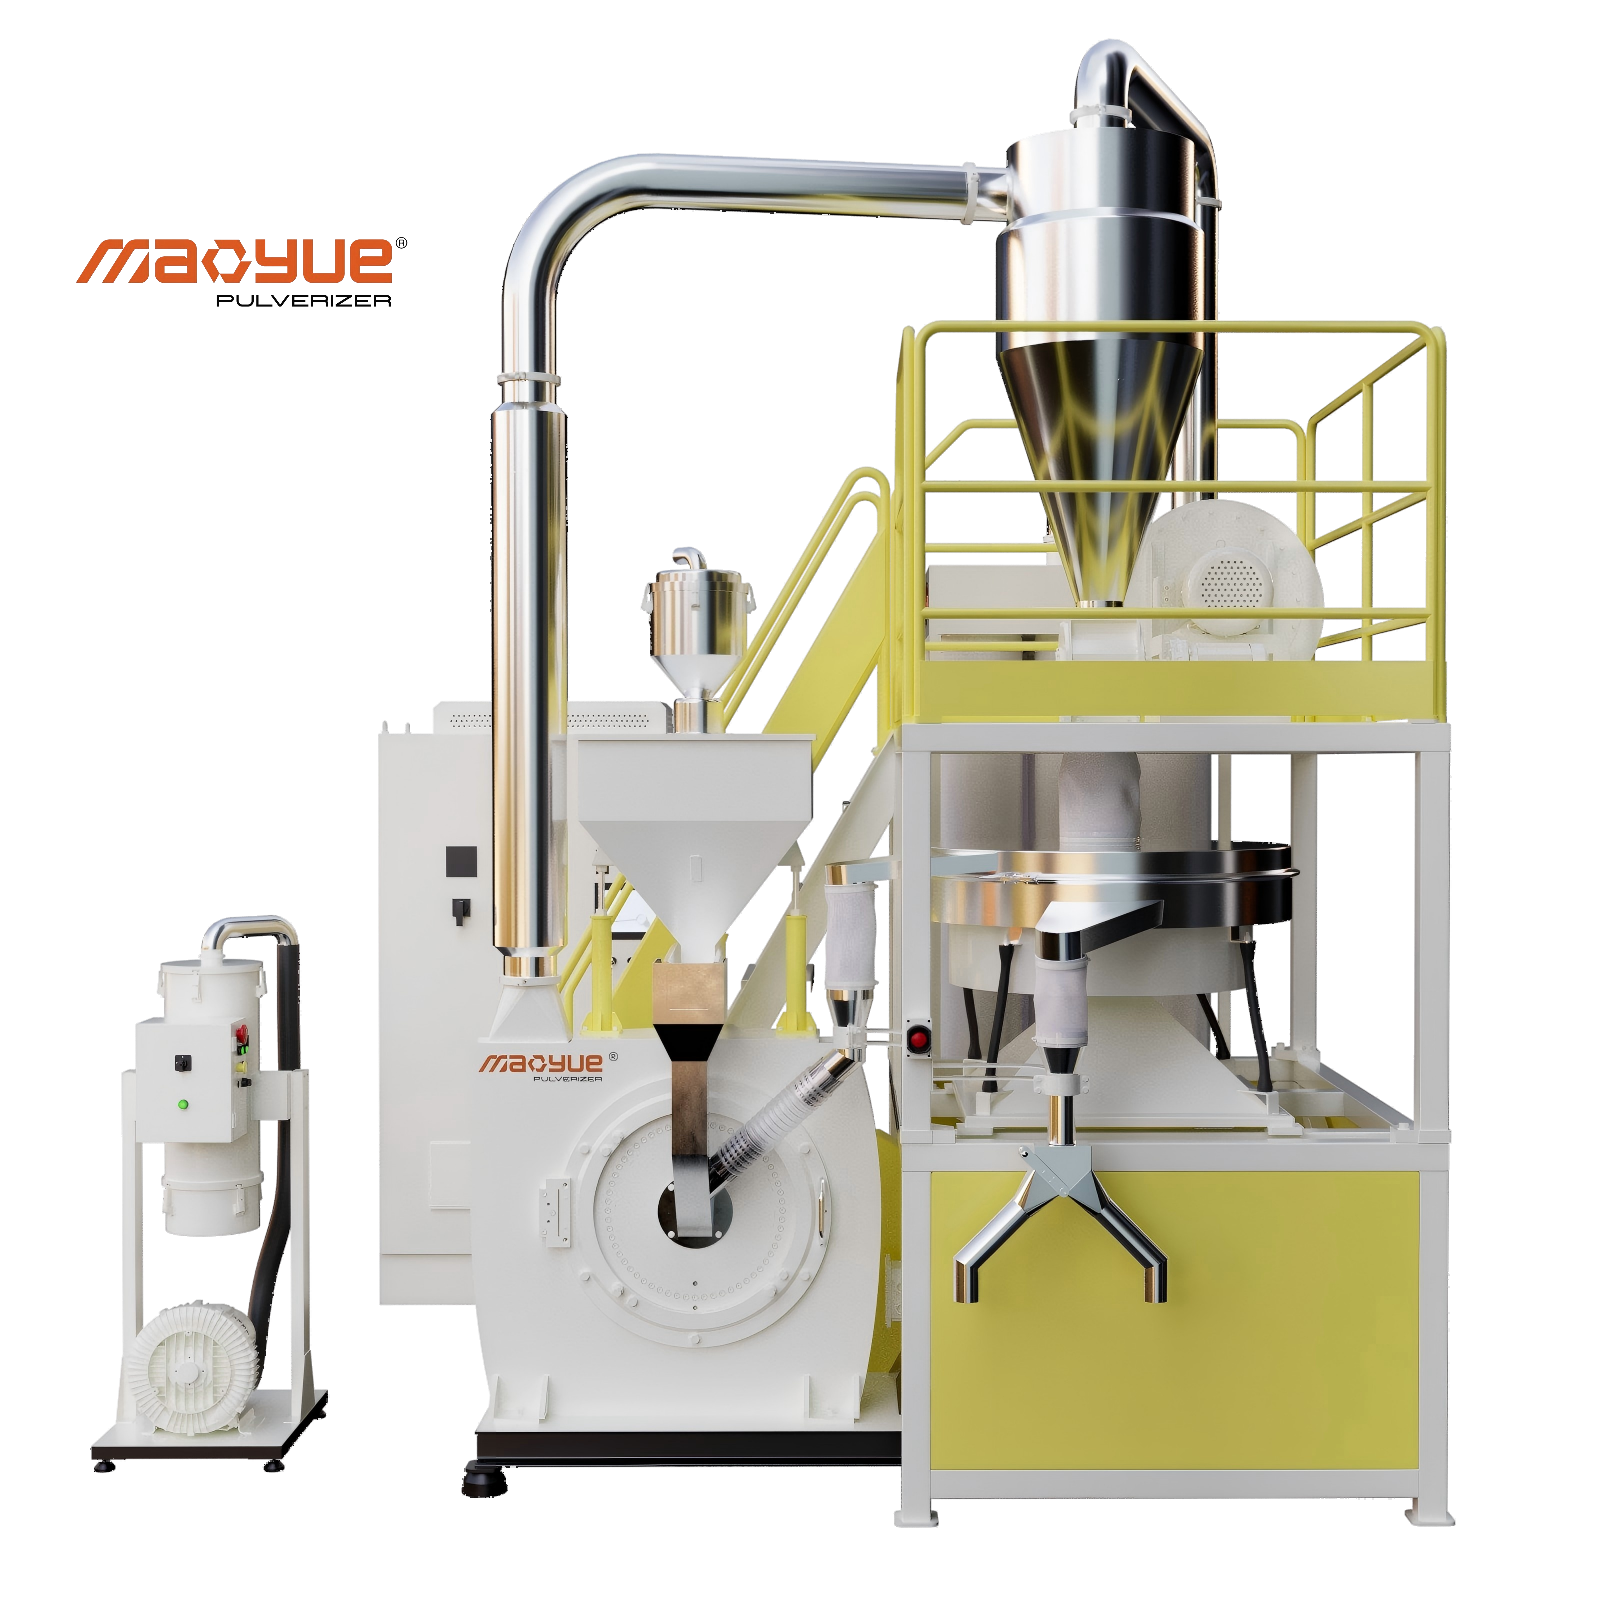
Co może przetestować Mao Yue?
Dzięki rzeczywistym testom Mao Yue może ocenić stopień rozdrobnienia proszku, wydajność, wzrost temperatury, stabilność podawania i wydajność zbierania proszku, a następnie wykorzystać wyniki do omówienia odpowiedniej metody chłodzenia i konfiguracji sprzętu.
Rzeczywiste testowanie materiałów → Weryfikacja parametrów → Wybór sprzętu → Stabilna produkcja
Proces ten pomaga lepiej dostosować rozwiązanie do proszkowania przedmieszki PE do rzeczywistych wymagań produkcyjnych.
Jak wybrać pomiędzy rozdrabniaczami PE o średnicy 500, 600 i 800 mm?
Różne średnice tarcz mielących młynów PE odpowiadają różnym skalom produkcyjnym. Odpowiedni model można ogólnie wybrać w oparciu o wymagania dotyczące wydajności, docelowego stopnia rozdrobnienia, szybkości podawania i ciągłego czasu pracy.
Należy pamiętać, że sama średnica tarczy nie określa rzeczywistej wydajności. Charakterystyka materiału, docelowa wielkość cząstek, moc silnika, szybkość podawania i warunki chłodzenia mogą mieć wpływ na ostateczną zdolność produkcyjną.
W przypadku różnych materiałów przedmieszek PE zaleca się faktyczne przetestowanie materiału w celu określenia odpowiednich specyfikacji sprzętu.
Mao Yue Roztwór do proszkowania typu dyskowego PE
Mao Yue nie stosuje jednego stałego zestawu parametrów proszkowania dla wszystkich materiałów PE. Zamiast tego konfiguracje sprzętu są wybierane zgodnie z rzeczywistymi właściwościami materiału i celami produkcyjnymi. Projektując rozwiązanie do proszkowania PE, Mao Yue bierze pod uwagę takie czynniki, jak skład materiału, docelowe rozdrobnienie, wydajność, chłodzenie, podawanie i zbieranie proszku.
Zalety Mao Yue
30 lat doświadczenia w produkcji rozdrabniaczy tworzyw sztucznych
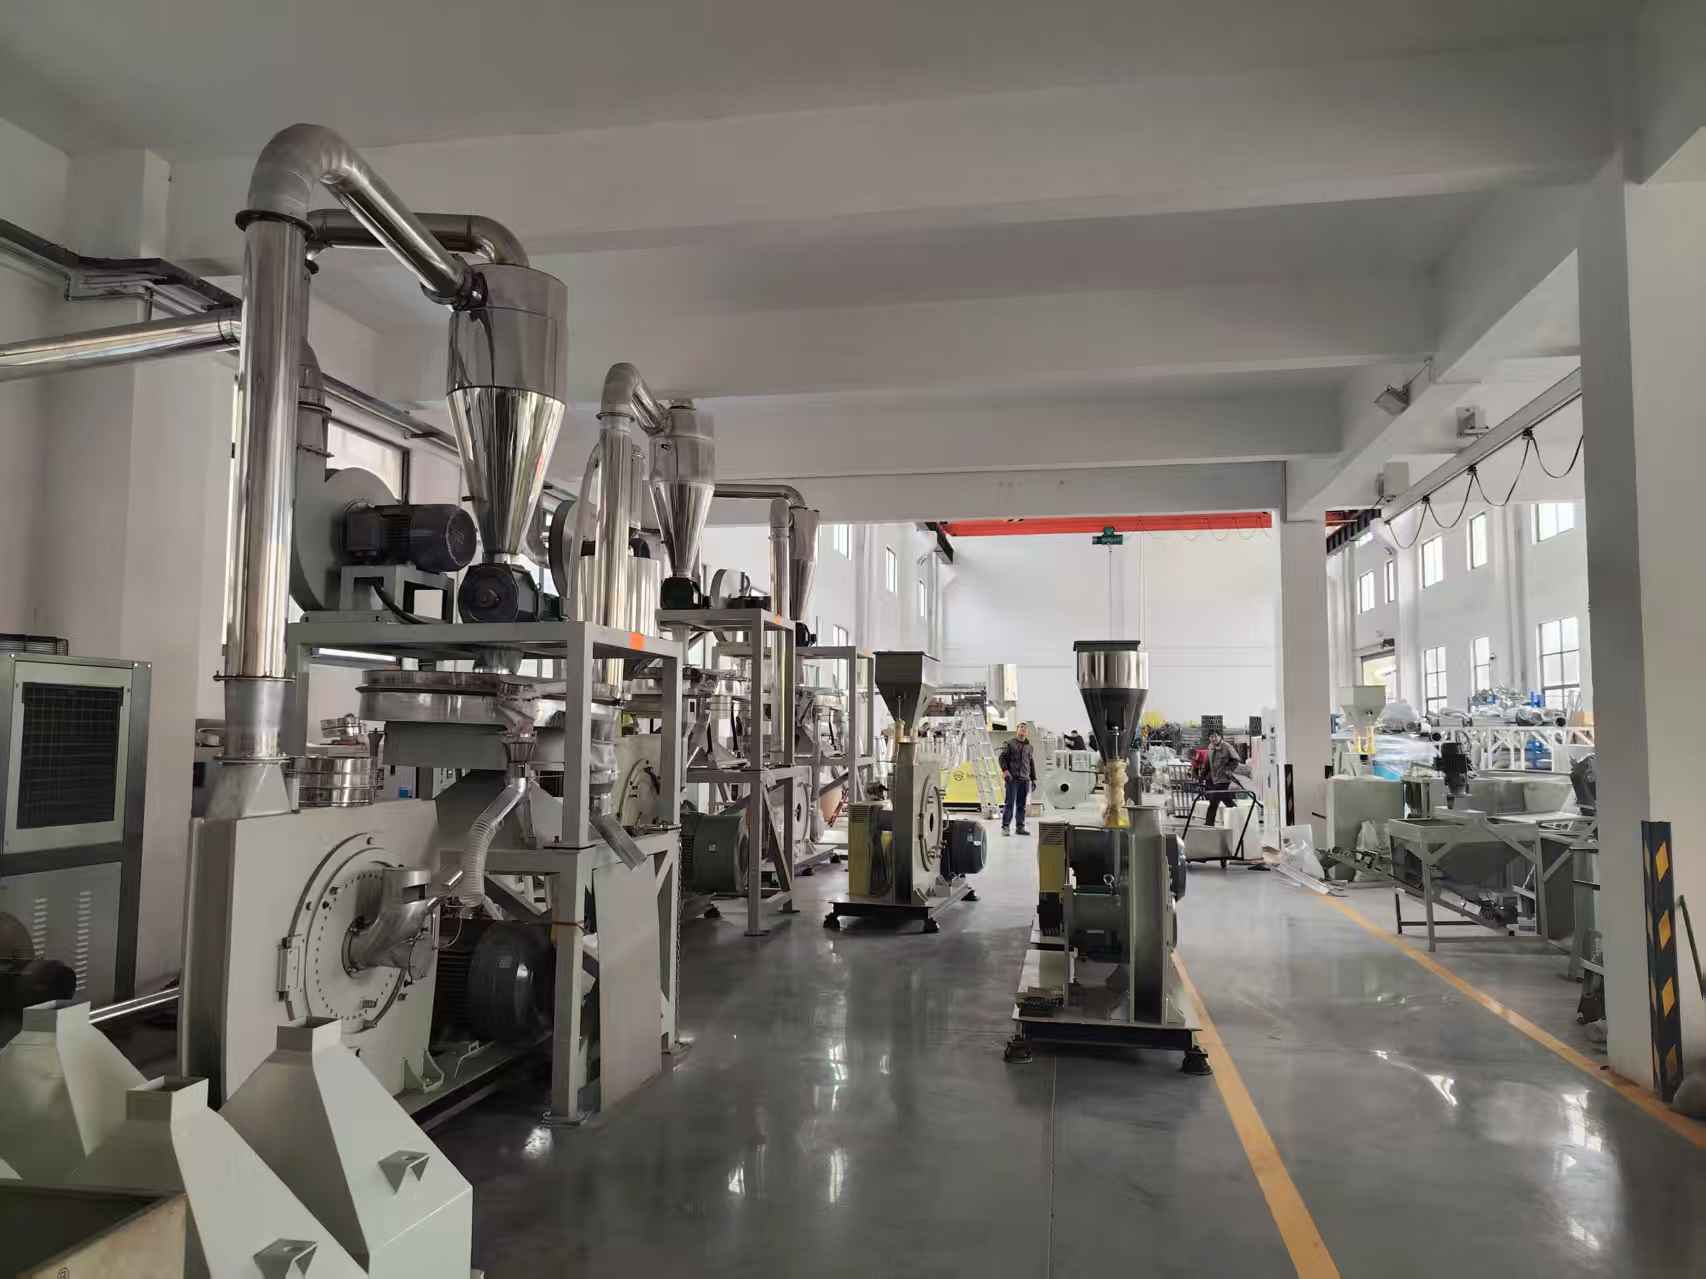
Mao Yue od ponad 30 lat specjalizuje się w badaniach i rozwoju oraz produkcji sprzętu do proszkowania tworzyw sztucznych i ma doświadczenie w przetwarzaniu różnych materiałów PE i innych tworzyw sztucznych.
Własna produkcja tarcz i ostrzy szlifierskich
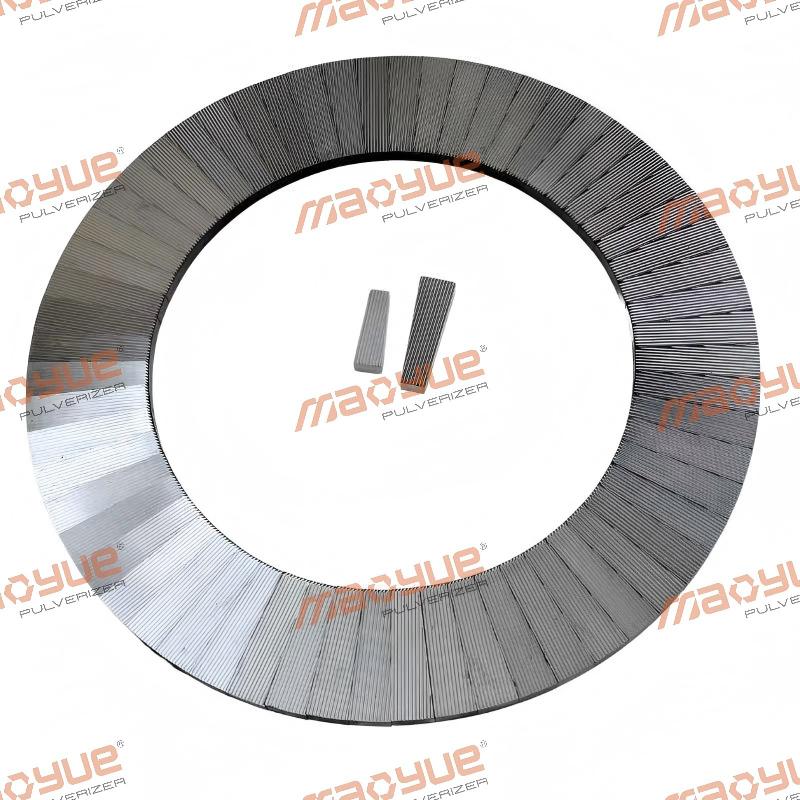
Kluczowe komponenty, takie jak tarcze i ostrza szlifierskie, są produkowane i kontrolowane wewnętrznie przez firmę Mao Yue. W połączeniu z precyzyjną obróbką i ścisłą kontrolą pomaga to utrzymać stabilną wydajność sprzętu.
Od testowania materiałów po pełną konfigurację linii
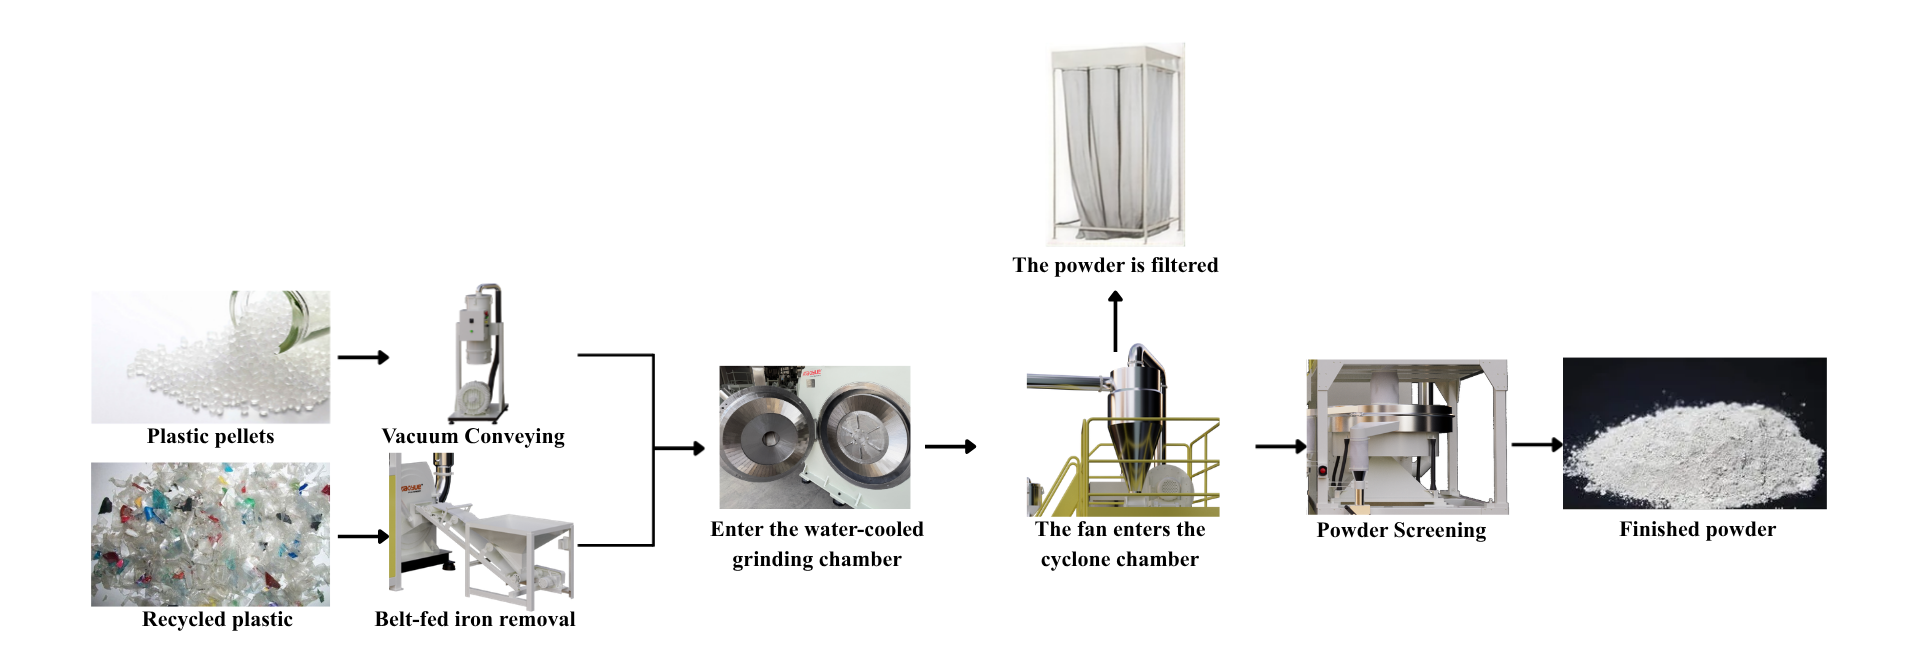
Mao Yue zapewnia więcej niż samodzielną maszynę. Komponenty i systemy sprzętu – w tym tarcze szlifierskie, zasilanie, chłodzenie, zbieranie proszku i systemy sterowania – są dopasowywane zgodnie z rzeczywistymi wymaganiami materiałowymi i produkcyjnymi, pomagając stworzyć rozwiązanie dostosowane do konkretnego zastosowania.
Wiele rozmiarów tarcz 500/600/800 mm
Różne rozmiary dysków odpowiadają różnym skalom produkcji. Odpowiednią konfigurację można wybrać w zależności od docelowej wielkości cząstek, wymagań wyjściowych i godzin pracy.
Chłodzenie powietrzem, Water Cooling, and Combined Cooling
Metody chłodzenia można skonfigurować zgodnie z charakterystyką wytwarzania ciepła przez różne materiały PE, co pomaga zmniejszyć ryzyko zmiękczenia, przylegania i aglomeracji.
Bezpośrednia dostawa fabryczna na miejscu
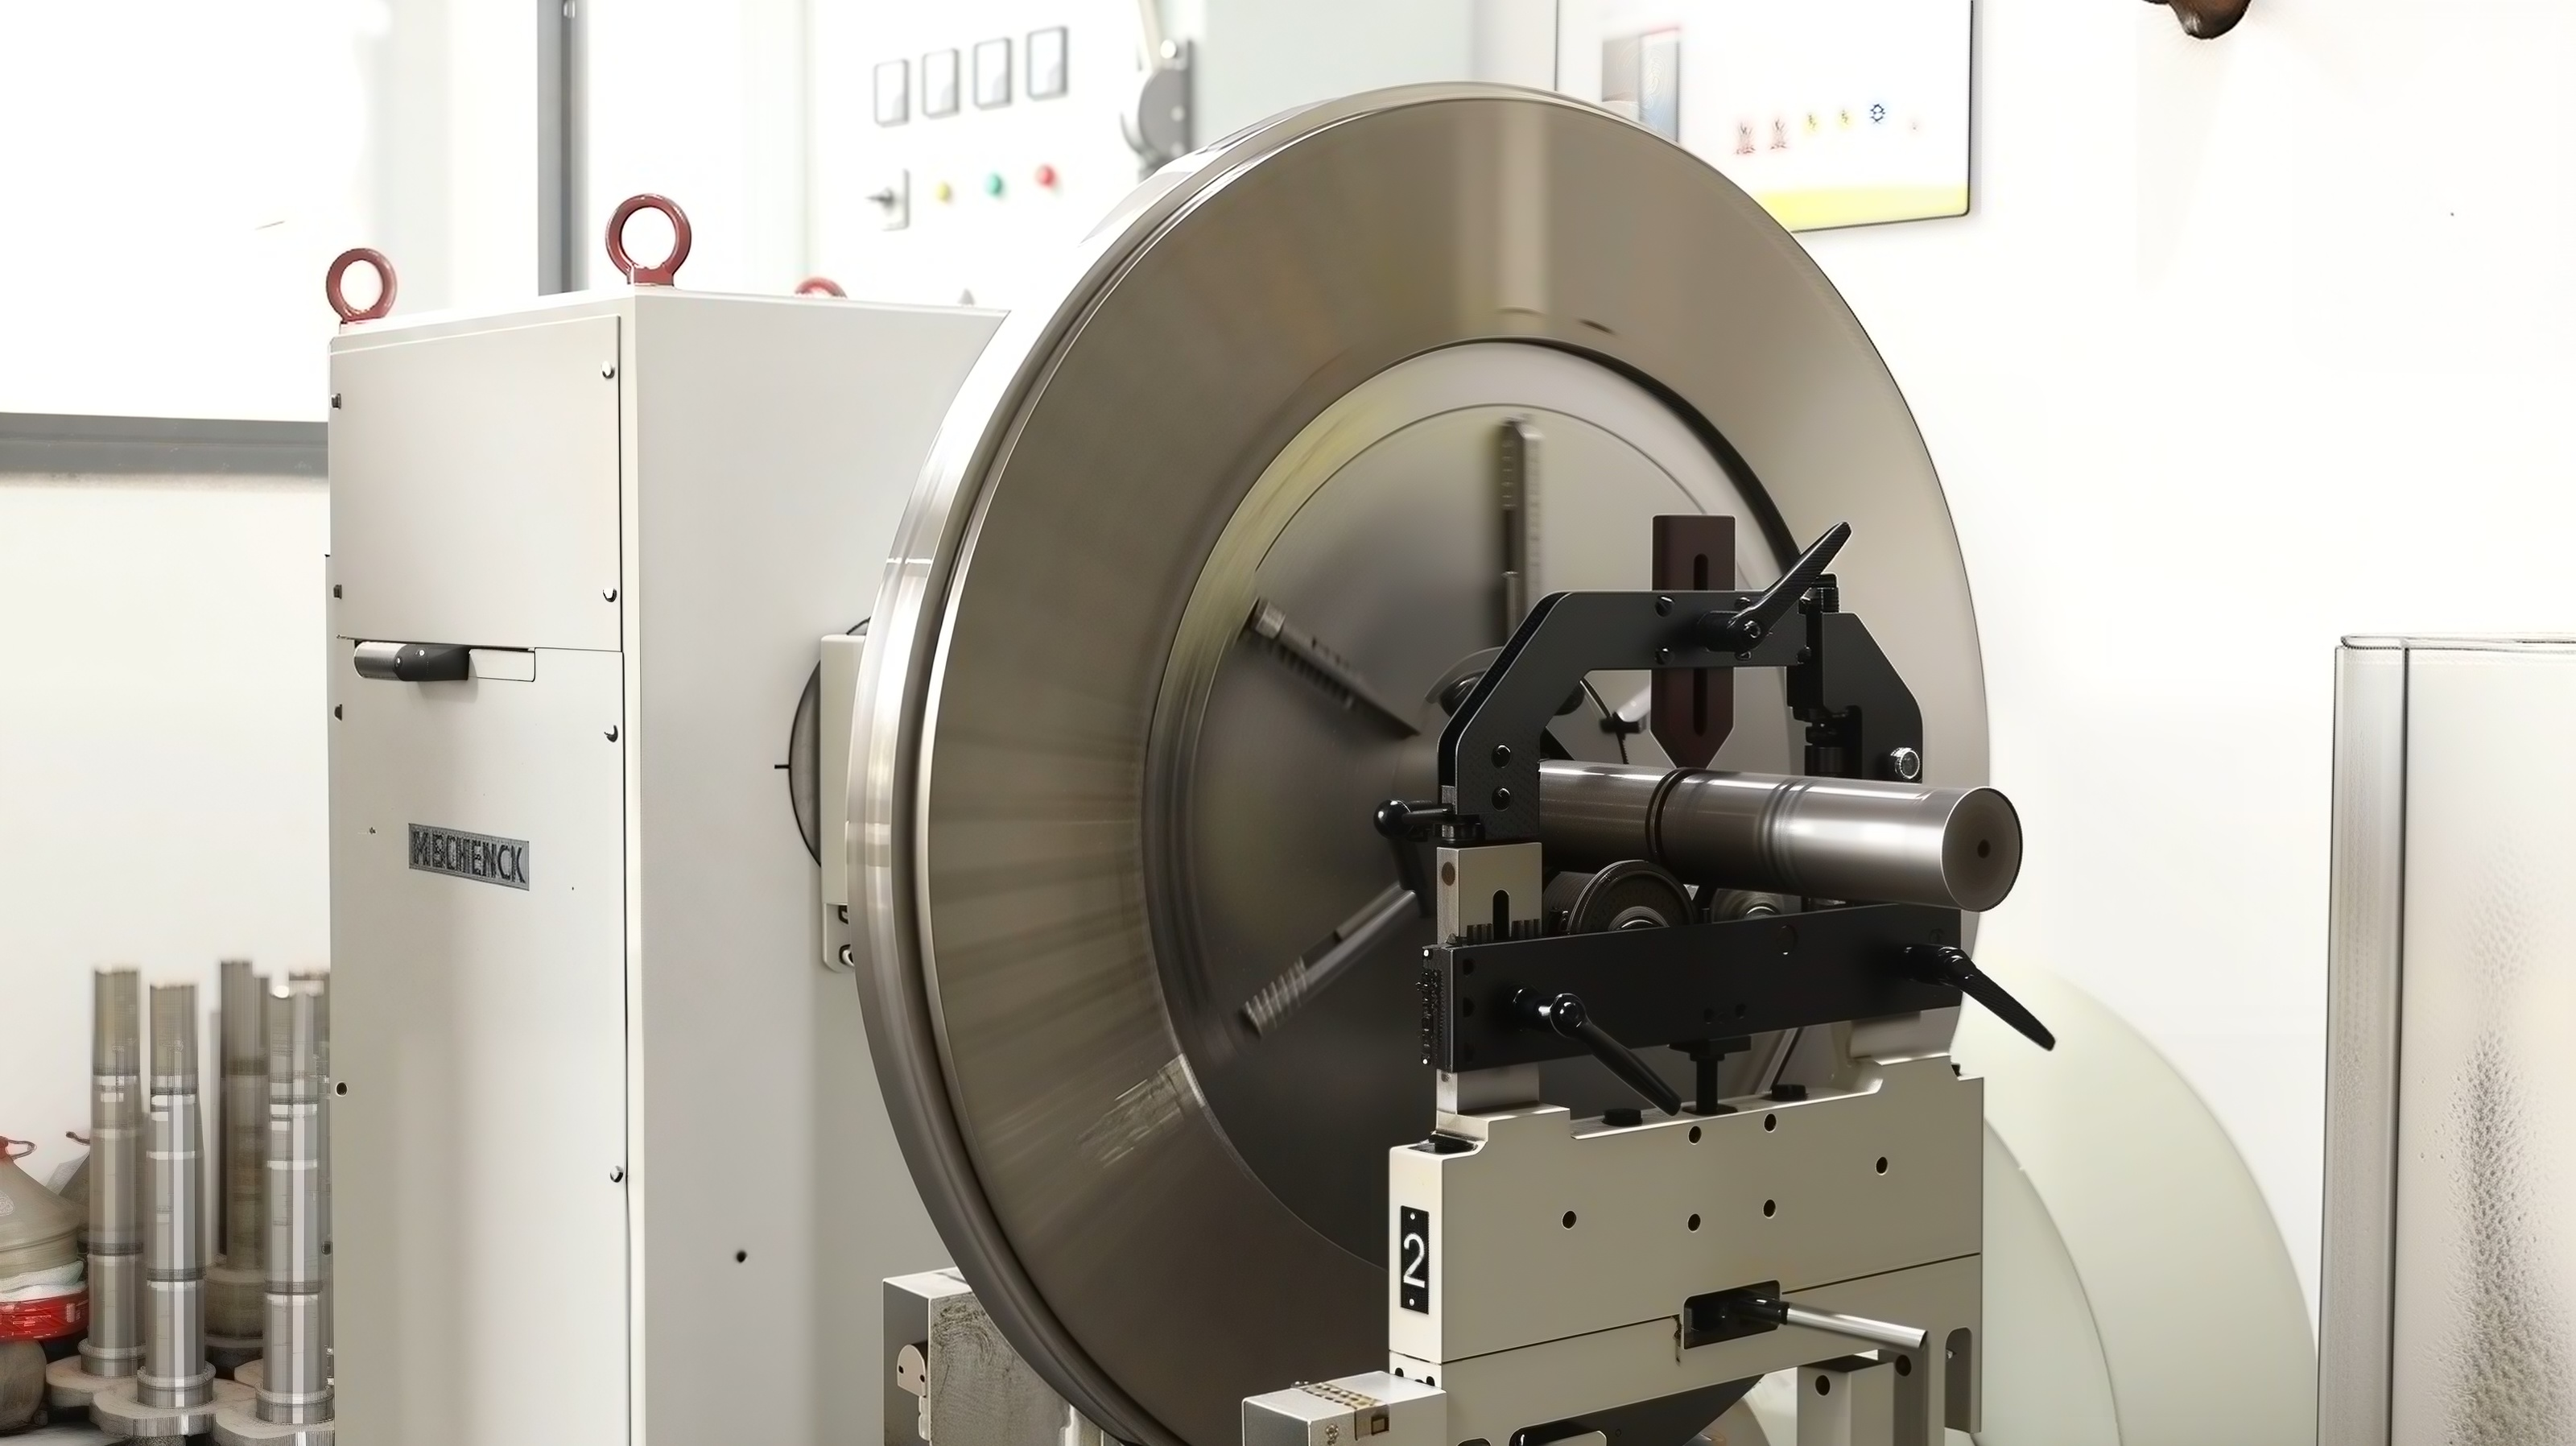
Jako bezpośredni producent, Mao Yue zapewnia bezpośrednie wsparcie od produkcji sprzętu po konfigurację rozwiązania. Dostępny jest również serwis na miejscu, który pomaga klientom rozwiązać problemy ze sprzętem napotkane podczas rzeczywistej produkcji.
Do jakich zastosowań można stosować proszek przedmieszki PE?
Po przetworzeniu przedmieszki PE na stabilny proszek można ją wykorzystać w różnych dalszych procesach. Konkretne zastosowanie zależy od receptury i specyfikacji docelowego proszku. Typowe zastosowania obejmują mieszanie tworzyw sztucznych, ponowne przetwarzanie, niektóre zastosowania powłok i określone procesy recyklingu tworzyw sztucznych.
Mieszanie i ponowne przetwarzanie tworzyw sztucznych
Gdy wielkość cząstek proszku i skład spełniają wymagania procesu, można go stosować do niektórych zastosowań w zakresie mieszania, modyfikacji i ponownego przetwarzania tworzyw sztucznych. Stabilny rozkład wielkości cząstek i stała jakość partii mogą pomóc w utrzymaniu stabilnego podawania i mieszania.
Zastosowania powłokowe i powierzchniowe
Niektóre proszki polimerowe można stosować do powlekania i obróbki powierzchni. Rzeczywiste zastosowanie wymaga dopasowania wielkości cząstek proszku, właściwości termicznych i składu materiału do procesu powlekania.
Produkcja tworzyw sztucznych pochodzących z recyklingu
W przypadku kwalifikowanych odpadów produkcyjnych PE lub materiałów pochodzących z recyklingu, proszkowanie może przetworzyć materiał w postać proszku odpowiednią do dalszych procesów, zapewniając inną drogę do ponownego przetwarzania i ponownego użycia materiału.
Często zadawane pytania dotyczące proszkowania koncentratów kolorowych PE
Czy przedmieszkę kolorową PE można sproszkować na proszek?
Tak. Przedmieszka kolorowa PE w postaci granulatu lub peletu może być przetwarzana przy użyciu odpowiedniego plastikowego młynka dyskowego. Ostateczne rozdrobnienie i wydajność proszku zależą od składu materiału i konfiguracji sprzętu.
Jaki typ pulweryzatora jest odpowiedni dla przedmieszki PE?
Gdy kolorowa przedmieszka PE wymaga przetworzenia na drobny proszek, można rozważyć zastosowanie młyna tarczowego PE. Konkretny sprzęt należy wybrać w zależności od stanu materiału wsadowego, docelowego rozdrobnienia, wymaganej wydajności i wymagań dotyczących chłodzenia.
Jaki rozmiar oczek może wytworzyć rozdrabniacz PE?
Osiągalny rozmiar oczek zależy od konfiguracji materiału i sprzętu. Typowy zakres roboczy może wynosić około 20–100 mesh, ale ostateczny wynik powinien zostać potwierdzony poprzez rzeczywiste testy materiału.
Jak zapobiec aglomeracji proszku przedmieszki PE?
Kontrola temperatury jest ważna. Stabilne podawanie, odpowiednią szczelinę między tarczami, przepływ powietrza i chłodzenie należy rozpatrywać łącznie, a nie tylko zwiększać intensywność mielenia.
Czy proszkowanie PE wymaga chłodzenia wodą?
Nie wszystkie materiały PE wymagają chłodzenia wodą. Odpowiednia metoda chłodzenia zależy od właściwości materiału, docelowego rozdrobnienia, wydajności i warunków pracy. W zależności od konkretnego zastosowania można wybrać chłodzenie powietrzem, chłodzenie wodą lub kombinowane chłodzenie powietrzem i wodą.
Czy można przetwarzać różne receptury przedmieszki PE?
Tak, ale różne receptury mogą wymagać różnych warunków proszkowania. Testy materiałowe można wykorzystać do oceny odpowiednich parametrów przed formalną produkcją.
Jaka jest różnica pomiędzy młynem PE a kruszarką tworzyw sztucznych?
Kruszarka do tworzyw sztucznych przetwarza głównie tworzywa sztuczne na mniejsze kawałki lub płatki, natomiast rozdrabniacz służy do dalszego drobnego mielenia w celu wytworzenia proszku.
Od granulatu koncentratu po stabilną produkcję proszku
Proszkowanie przedmieszki PE nie polega jedynie na zmniejszeniu rozmiaru granulek. Wymaga odpowiedniego dopasowania podawania, szczeliny dysku, temperatury, chłodzenia i zbierania proszku. Dobór sprzętu nie powinien skupiać się wyłącznie na mocy silnika czy prędkości obrotowej. Co ważniejsze, konfiguracja powinna opierać się na rzeczywistym materiale, docelowej wielkości cząstek i wymaganej wydajności.
Dzięki stabilnemu procesowi proszkowania dyskowego przedmieszkę PE można przekształcić z granulek w proszek o stałej wielkości cząstek, co ułatwia przenoszenie i stosowanie, a jednocześnie lepiej spełnia wymagania dalszego mieszania, ponownego przetwarzania i innych procesów.
Gotowy do przetestowania przedmieszki PE? Odpowiednie parametry proszkowania zaczynają się od rzeczywistego materiału
Wybór odpowiedniego rozwiązania do proszkowania PE powinien rozpocząć się od rzeczywistych wymagań materiałowych i produkcyjnych.
Wyślij Mao Yue próbki przedmieszek PE, docelową wielkość cząstek, wymaganą wydajność i końcowe zastosowanie. W oparciu o rzeczywiste wyniki testów możemy ocenić stopień rozdrobnienia proszku, wydajność, wzrost temperatury i wydajność podawania, a także szczegółowo omówić odpowiednią konfigurację rozdrabniacza PE.
Materiał → Testowanie → Konfiguracja sprzętu → Produkcja proszku
Nie dobieraj sprzętu bazując jedynie na parametrach teoretycznych. Niech rzeczywiste testy materiałów staną się punktem wyjścia dla Twojego projektu proszkowania przedmieszki PE.
Skontaktuj się z Mao Yue, aby uzyskać rozwiązanie do proszkowania przedmieszki PE dostosowane do Twojego materiału.