中文简体
Dwie partie tej samej żywicy PE są mielone w tym samym młynie. Pierwsza partia przepływa równomiernie przez lejek, osadza się w każdym narożniku formy i wytwarza część formowaną rotacyjnie o jednakowej grubości ścianek. Druga partia łączy się z gardzielą leja, zatrzymuje podawanie i pozostawia puste przestrzenie w gotowej części. Analiza sitowa wygląda niemal identycznie dla obu partii. Wskaźnik płynności nie.
Wskaźnik płynności to praktyczna liczba, która mówi, jak proszek będzie się zachowywał na prawdziwej linii produkcyjnej, a nie jak średnia wielkość jego cząstek wygląda na papierze. Nie jest to pojedyncza stała wartość, ale rodzina pomiarów zbudowana z kilku prostych testów. W tym artykule wyjaśniono, czym jest wskaźnik płynności, w jaki sposób obliczane są najpopularniejsze wersje i dlaczego te liczby powinny wpływać na sposób wyboru i obsługi urządzeń do proszkowania tworzyw sztucznych.
Co to jest wskaźnik płynności?
Wskaźnik płynności to stopień numeryczny opisujący łatwość poruszania się proszku pod wpływem grawitacji, ciśnienia powietrza lub mieszania mechanicznego. Ponieważ żaden pojedynczy test nie obejmuje wszystkich aspektów przepływu, termin ten obejmuje kilka powiązanych pomiarów, z których każdy odpowiada na inne pytanie. Czy proszek sypie się swobodnie? Czy pakuje się pod wpływem wibracji? Czy wygina się nad otworem zbiornika? Czy wypływa ze stałą szybkością przez otwór?
Najpowszechniej przywoływaną skalą złożoną jest wskaźnik płynności Carra, opracowany w latach sześćdziesiątych XX wieku. Łączy w sobie cztery podindeksy, każdy oceniany od 0 do 25:
- Wskaźnik kąta spoczynku
- Kąt indeksu szpatułki
- Wskaźnik ściśliwości, zwany także indeksem Carra
- Indeks jednolitości
Cztery wartości sumują się, co daje łączny wynik na 100. Wyższa suma oznacza lepszy przepływ. Poniżej przedstawiono pasma interpretacji.
| Wynik całkowity | Klasyfikacja przepływu |
|---|---|
| 90-100 | Znakomicie |
| 80-89 | Dobrze |
| 70-79 | Uczciwe |
| 60-69 | Przejezdny |
| 40-59 | Biedny |
| 20-39 | Bardzo biedny |
| 0-19 | Bardzo, bardzo biednie |
Wiele drobnych proszków plastikowych mieści się w zakresie od 60 do 75 przed podjęciem jakichkolwiek działań naprawczych. Wyniki powyżej 80 można osiągnąć, gdy rozkład wielkości cząstek jest wąski, a kształt cząstek regularny, co jest dokładnie tym, co ma zapewnić dobrze zaprojektowany rozdrabniacz do tworzyw sztucznych.
Indeks Carra i współczynnik Hausnera: dwie najprostsze liczby
Większość laboratoriów kontroli jakości zaczyna od dwóch wartości, które nie wymagają drogiego instrumentarium: wskaźnika Carra, zwanego także wskaźnikiem ściśliwości, oraz współczynnika Hausnera. Obydwa wynikają z gęstości nasypowej i gęstości nasypowej z usadem.
Gęstość nasypową mierzy się poprzez wsypanie znanej masy proszku do cylindra miarowego i odczytanie nieosadzonej objętości. Gęstość po usadowieniu mierzy się po mechanicznym ostukaniu cylindra, aż objętość przestanie się zmieniać. Formuły są następujące:
Indeks Carr = [(Gęstość z usadem - Gęstość nasypowa) / Gęstość z usadem] x 100
Stosunek Hausnera = gęstość nasypowa / gęstość nasypowa
Logika stojąca za obydwoma jest prosta. Proszek, który po spuszczeniu jest znacznie mocniej upakowany, charakteryzuje się wysokim tarciem międzycząstkowym i mechanicznym blokowaniem, które utrudniają przepływ. Proszek, którego gęstość sypka i ubita jest prawie równa, ma niskie tarcie wewnętrzne i może swobodnie przepływać.
Oto działający przykład. Proszek PE ma gęstość nasypową 0,35 g/cm3 i gęstość nasypową po usadowieniu 0,47 g/cm3. Indeks Carra wynosi [(0,47 - 0,35) / 0,47] x 100, co równa się 25,5. Współczynnik Hausnera wynosi 0,47/0,35, co równa się 1,34. Obie liczby wskazują zadowalający przepływ, co oznacza, że proszek będzie się przemieszczał, ale w przypadku krytycznej geometrii zbiornika może wymagać wibracji lub wspomagania przepływu.
| Indeks Carr (%) | Stosunek Hausnera | Klasyfikacja przepływu |
|---|---|---|
| 10 lub mniej | 1.00-1.11 | Znakomicie |
| 11-15 | 1.12-1.18 | Dobrze |
| 16-20 | 1,19-1,25 | Uczciwe |
| 21-25 | 1,26-1,34 | Przejezdny |
| 26-31 | 1,35-1,45 | Biedny |
| 32-37 | 1,46-1,59 | Bardzo biedny |
| 38 lub więcej | 1,60 lub więcej | Bardzo, bardzo biednie |
Te dwa wskaźniki są na tyle wiarygodne, że Farmakopea Stanów Zjednoczonych wymienia je w swoim oficjalnym rozdziale dotyczącym przepływu proszku, USP <1174>, wraz z kilkoma innymi metodami. To sprawia, że wskaźnik Carra i współczynnik Hausnera są możliwym do obrony i powtarzalnym wyborem do kontroli procesu w dowolnej fabryce proszków.
Kąt spoczynku i inne testy, które warto znać
Kąt spoczynku to najbardziej stromy kąt pomiędzy nachyleniem stosu proszku a poziomą podstawą po przesypaniu proszku przez lejek. Jest to najszybszy dostępny wskaźnik płynności, korelujący bezpośrednio z kształtem cząstek. Zaokrąglone cząstki toczą się jedna po drugiej i tworzą stosy pod niskim kątem; nieregularne, blokowe lub włókniste cząstki tworzą strome stosy.
Dwie dodatkowe metody uzupełniają obraz proszków tworzyw sztucznych. Przepływ przez kryzę mierzy masę proszku wyładowanego przez określony otwór w jednostce czasu, co jest bezpośrednio powiązane z wyładunkiem i dozowaniem zbiornika. Testy ogniwa ścinającego mierzą tarcie wewnętrzne i spójność pod obciążeniem, co pozwala przewidzieć wyginanie się i powstawanie dziur w silosach magazynowych. Do rutynowej kontroli produkcji zwykle wystarcza kąt zsypu w połączeniu z indeksem Carra i współczynnikiem Hausnera.
Dlaczego wskaźnik płynności ma znaczenie w produkcji proszków z tworzyw sztucznych
Płynność nie jest abstrakcyjnym problemem laboratoryjnym. Decyduje o tym, czy linia produkcyjna pracuje z wydajnością znamionową, czy też zatrzymuje się kilka razy na zmianę, a także decyduje, czy gotowa część spełnia specyfikacje dotyczące grubości ścianki, czy też staje się złomem.
Formowanie rotacyjne
Podczas formowania rotacyjnego proszek PE musi przepływać równomiernie po wnętrzu formy obracającej się w dwóch osiach. Słaba płynność powoduje nierówną grubość ścianek, powstawanie dziur i mostków w złożonych geometriach. Dlatego gatunki stosowane do formowania rotacyjnego są mielone w celu uzyskania wąskiego rozkładu wielkości cząstek z dużą jednorodnością, a młyn tarczowy, który je wytwarza, musi być wystarczająco stabilny, aby utrzymać taki rozkład wielkości cząstek z partii na partię.
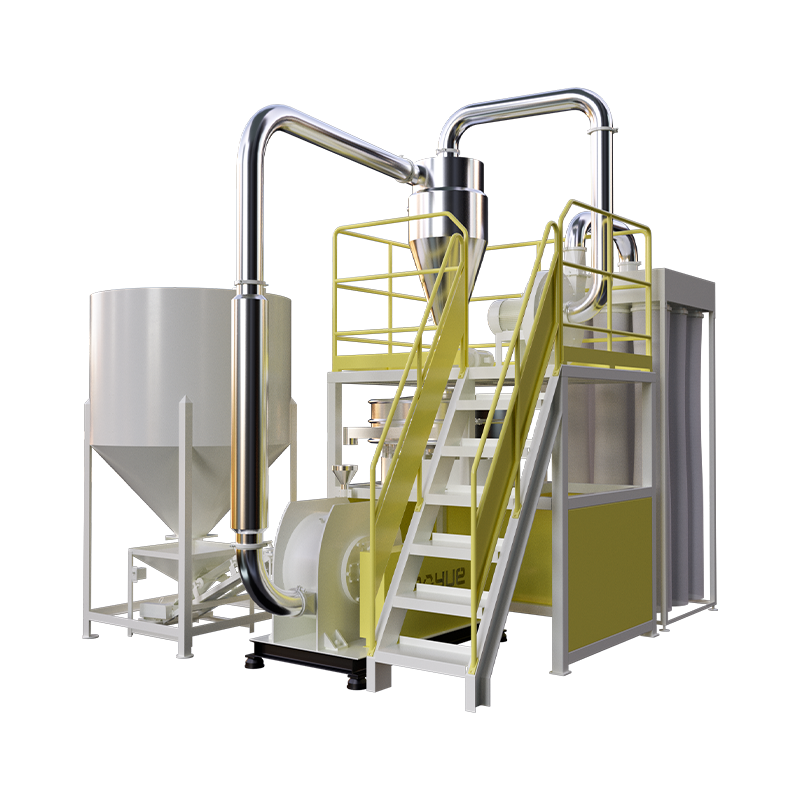
 Rozdrabniacz proszku do formowania rotacyjnego Mao Yue 500 PE z tarczami szlifierskimi DC53 Ten kompaktowy rozdrabniacz przeznaczony jest dla małych i średnich producentów zajmujących się formowaniem rotacyjnym, dostarczając 150–450 kg/h przy rozdrobnieniu od 20 do 100 mesh. Dyski DC53 i precyzyjnie szlifowane ostrza pomagają utrzymać wąski rozkład cząstek, zapewniając stałą płynność. Zobacz produkt →
Przedmieszki i związki polimerowe
W produkcji przedmieszek i mieszanek proszek jest dozowany w sposób ciągły do wytłaczarki lub mieszalnika. Jeśli proszek zalewa się, wygina lub zmienia gęstość nasypową pomiędzy partiami, zmienia się dawka dodatku i zmienia się ostateczny kolor lub właściwości mechaniczne. Stabilny wskaźnik płynności jest zatem częścią spójności między partiami, a nie tylko miernikiem jakości, który warto mieć.
PA i PP w temperaturze otoczenia
PA i PP to wytrzymałe, plastyczne polimery, które są odporne na mielenie poniżej temperatury zeszklenia, chyba że staną się kruche pod wpływem ciekłego azotu. Szlifowanie w temperaturze otoczenia pozwala uniknąć tych kosztów, ale kształt cząstek i zawartość drobnych cząstek zależą w dużym stopniu od konstrukcji tarczy i prędkości wirnika. Maszyna wytwarzająca blokowe, regularne cząstki zapewni zauważalnie lepszy wskaźnik płynięcia niż maszyna, która rozdrabnia polimer na nitkowate fragmenty.
 Mao Yue PA/PP-500 Rozdrabniacz w temperaturze otoczenia do twardych polimerów Zaprojektowane dla PA i PP bez ciekłego azotu, to urządzenie jest wyposażone w dyski ze stopu o wysokiej zawartości chromu i inteligentną kontrolę temperatury, aby zapobiec przyleganiu stopu. Wytwarza jednolity, sypki proszek w zakresie 20–100 mesh, zapewniając stałe wskaźniki przepływu. Zobacz produkt →
Drobny proszek PCV
Suche mieszanki PVC i drobne proszki są stosowane w plastizolach, formowaniu rotacyjnym i wytłaczaniu. Cząsteczki poniżej 100 mesh zwiększają powierzchnię i poprawiają stopienie, ale zwiększają także spójność i podnoszą kąt zsypu. Rozpylacz, który może wytworzyć drobny proszek przy zachowaniu ścisłego rozkładu wielkości, będzie utrzymywał wskaźnik płynności w wykonalnym zakresie; maszyna generująca szeroką gamę drobnych cząstek będzie obserwować ich szybki spadek.
 Rozdrabniacz drobnego proszku Mao Yue 900 PVC do produkcji wielkoseryjnej Jako flagowy produkt tej serii do obróbki PCW na dużą skalę, ta maszyna z tarczą o średnicy 900 mm osiąga wydajność do 1300 kg/h dzięki trwałym tarczom ze stopu i dwuobwodowemu chłodzeniu. Utrzymuje prawidłowy kształt i rozkład wielkości cząstek, pomagając utrzymać stabilną płynność w wymagających operacjach. Zobacz produkt →
Jak wybór sprzętu zmienia wskaźnik płynności
Punktem, który pomija większość dyskusji na temat sprzętu, jest to, że o wskaźniku płynięcia proszku z tworzywa sztucznego w dużej mierze decyduje maszyna, która go miele. Analiza sitowa określa średni rozmiar cząstek, ale płynność zależy od rozkładu wokół tej średniej i kształtu każdej cząstki.
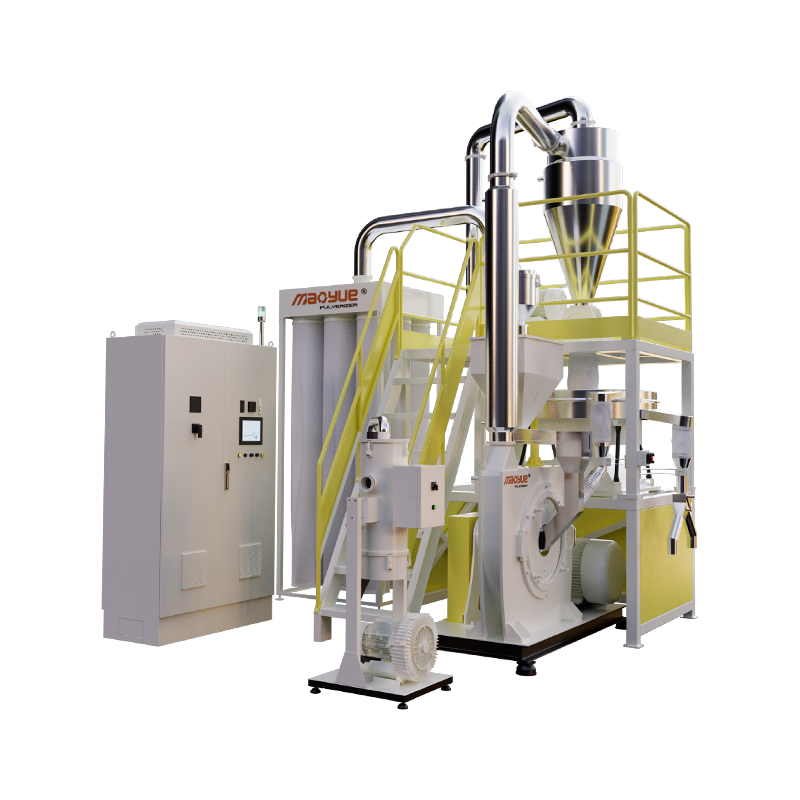
Szeroki rozkład wielkości cząstek jest pierwszym wrogiem dobrego przepływu. Drobne cząstki gromadzą się w przestrzeniach pomiędzy większymi, zwiększają spójność i zwiększają gęstość spuszczoną. Wąski rozkład zapewnia mobilność proszku. W Changzhou Mao Yue Intelligent Equipment, producencie młynów do tworzyw sztucznych z trzydziestoletnim doświadczeniem w rozdrabnianiu, każda konstrukcja maszyny ma na celu ten sam rezultat: wąski rozkład wielkości cząstek i stabilny wskaźnik płynności przy znamionowej wydajności.
Drugim czynnikiem jest zarządzanie temperaturą. Żywice takie jak PA i PP miękną, gdy młyn tarczowy się nagrzewa, a zmiękczony polimer odkształca się, zamiast wyraźnie pękać. Rezultatem są wydłużone cząstki i obniżony wskaźnik płynięcia. Młynek w temperaturze otoczenia z odpowiednim chłodzeniem utrzymuje polimer wystarczająco kruchy, aby pękać, wytwarzając regularne blokowe cząstki, które dobrze płyną.
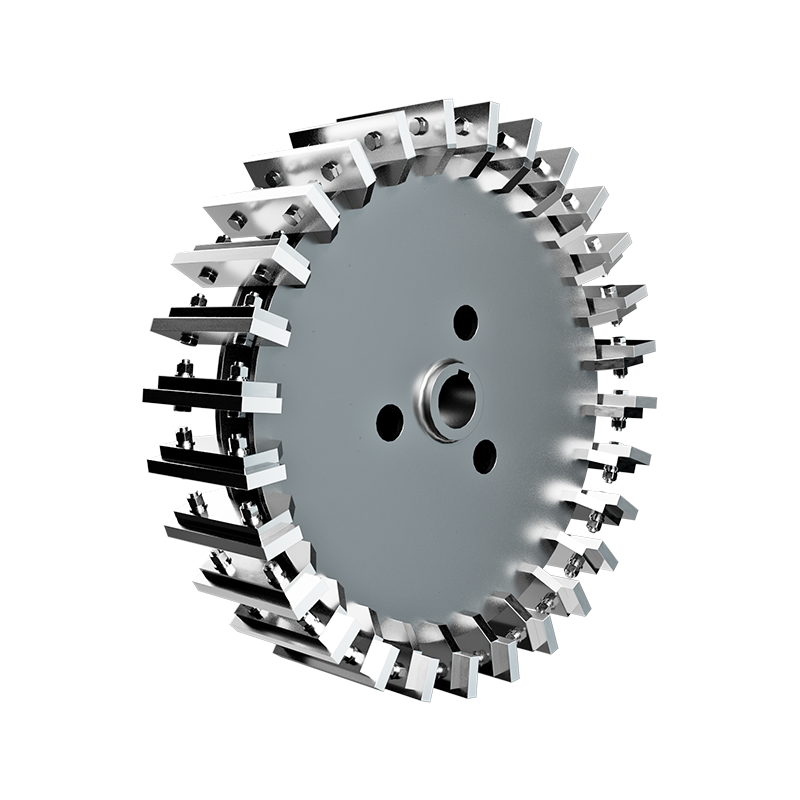
Trzecim czynnikiem jest stan tarczy i ostrza. W miarę zużywania się krawędzi skrawających wzrastają naprężenia mechaniczne polimeru, wzrasta wytwarzanie ciepła i wzrasta udział nieregularnych cząstek i drobnych cząstek. Regularna kontrola tarcz i łopatek rozdrabniacza to nie tylko zadanie konserwacyjne; jest to zadanie kontroli płynności. Aby bliżej przyjrzeć się wpływowi elementów wewnętrznych młyna na kształt cząstek, przeczytaj nasze wyjaśnienie co właściwie robi plastikowy młynek do rozdrabniania .
O co zapytać przed zakupem Pulverizera
Oceniając sprzęt do proszkowania, poproś o dane dotyczące przepływu proszku, a nie tylko analizę sitową. Każdy dostawca może podać średni rozmiar cząstek; mniej może pokazać wskaźnik Carra, współczynnik Hausnera i kąt zsypu proszku, który ich maszyna wytwarza z własnej żywicy. Ponieważ jesteśmy fabryką źródłową, możemy przeprowadzić próby z Twoim materiałem i podać te liczby, zanim zatwierdzisz.
Skorzystaj z tej listy kontrolnej podczas następnej oceny sprzętu:
- Jaki jest wskaźnik Carra proszku referencyjnego przy docelowej wielkości cząstek?
- Jaki jest kąt zsypu przy tej wielkości?
- Jaki procent drobnych cząstek poniżej docelowej siatki generuje maszyna?
- Czy maszyna pracuje w temperaturze otoczenia, czy wymaga ciekłego azotu lub dodatkowego chłodzenia?
- Jak zmienia się wskaźnik płynności w miarę zużywania się tarczy i ostrzy?
Odpowiedzi powiedzą Ci więcej na temat długoterminowej konsystencji proszku niż jakakolwiek specyfikacja w broszurze. Jeśli dostawca nie może dostarczyć danych dotyczących przepływu, potraktuj to jako sygnał ostrzegawczy. Nasz Przewodnik po wyborze rozdrabniacza omawia bardziej szczegółowo typy maszyn, zasady działania i kryteria zakupu.
Wskaźnik płynności nie jest liczbą marketingową ani ciekawostką laboratoryjną. Jest to bezpośrednie przewidywanie zachowania proszku w leju zasypowym, formie lub gardzieli zasilającej wytłaczarki. Zmierz go na własnym materiale, porównaj z różnymi maszynami i uwzględnij w kryteriach zakupu. Następnie nastąpi spójność dalszego procesu i jakość gotowych części.