中文简体
Modyfikowane tworzywa sztuczne mają bardziej złożoną charakterystykę przetwarzania niż standardowy PE. Wypełniacze, pigmenty i inne dodatki mogą wpływać na twardość materiału, wytrzymałość, zachowanie się w temperaturze i wydajność proszkowania. Dlatego produkcja wysokiej jakości modyfikowanego proszku PE nie polega po prostu na zmniejszeniu rozmiaru materiału. Wymaga odpowiedniego dopasowania podawania, szczeliny dysku, wielkości cząstek, kontroli temperatury, przepływu powietrza i zbierania proszku.
Dzięki ponad 30-letniemu doświadczeniu w produkcji młynów do tworzyw sztucznych, Mao Yue zapewnia dostosowane do indywidualnych potrzeb rozwiązania w zakresie proszkowania PE w oparciu o rzeczywiste wymagania klientów dotyczące materiałów i proszków, pomagając osiągnąć stabilną jakość proszku i ciągłą produkcję.
Dlaczego modyfikowane tworzywa sztuczne wymagają lepszego procesu proszkowania?
Jakość proszku to coś więcej niż tylko wielkość cząstek
W przypadku proszków tworzyw sztucznych wielkość cząstek jest tylko jednym z czynników oceny jakości. Rozkład wielkości cząstek, morfologia proszku, płynność i gęstość nasypowa mogą również wpływać na późniejsze podawanie, mieszanie i wydajność formowania.
Zwłaszcza w przypadku formowania rotacyjnego, powlekania i ponownego przetwarzania tworzyw sztucznych drobniejszy proszek nie zawsze jest lepszy. Proszek musi odpowiadać rzeczywistemu procesowi produkcyjnemu. Stabilny rozmiar cząstek, dobra sypkość i spójne właściwości proszku są kluczem do produkcji wysokiej jakości modyfikowanego proszku PE.
Dlaczego rozkład wielkości cząstek i płynność są równie ważne?
Podobne średnie rozmiary cząstek nie muszą koniecznie oznaczać, że proszki mają tę samą wydajność. Dobrze kontrolowany rozkład wielkości cząstek i dobra sypkość mogą sprawić, że proszek pozostanie bardziej stabilny podczas podawania, mieszania i późniejszych procesów formowania, jednocześnie zmniejszając akumulację i aglomerację.
Dlatego też proszkowanie zmodyfikowanego PE nie powinno skupiać się wyłącznie na tym, „jak drobny jest proszek”. Parametry sprzętu należy odpowiednio dostosować w zależności od właściwości materiału, docelowej wielkości cząstek i końcowego zastosowania, aby uzyskać stabilną i jednolitą jakość proszku.
Co sprawia, że modyfikowany PE jest trudniejszy do sproszkowania?
Wypełniacze i dodatki mogą zmieniać właściwości materiału
Modyfikowany PE często zawiera węglan wapnia, pigmenty, wypełniacze mineralne lub inne dodatki funkcjonalne. Składniki te mogą zmieniać twardość, wytrzymałość i odporność materiału na zużycie, co powoduje, że wydajność proszkowania różni się od standardowego PE.
Na przykład PE o dużej zawartości wypełnienia może zwiększać zużycie tarcz i noży proszkowych, podczas gdy w przypadku niektórych elastycznych preparatów istnieje większe prawdopodobieństwo powodowania adhezji i aglomeracji, gdy temperatura materiału wzrasta. Dlatego zmodyfikowany PE nie powinien po prostu wykorzystywać tych samych parametrów proszkowania, co standardowy PE. Ustawienia sprzętu należy dostosować w zależności od składu materiału, właściwości materiału i wymagań dotyczących docelowego proszku.
Wzrost temperatury podczas procesu proszkowania
Proszkowanie z dużą prędkością generuje pewną ilość ciepła, a temperatura może stopniowo rosnąć podczas ciągłej pracy. W przypadku materiałów termoplastycznych, takich jak modyfikowane PE, PP i PA, nadmierne temperatury mogą powodować zmiękczenie materiału, wpływając na tworzenie się proszku, stabilność podawania i konsystencję wielkości cząstek, jednocześnie zwiększając ryzyko adhezji i aglomeracji.
Dlatego stabilne proszkowanie nie polega po prostu na zwiększaniu mocy silnika lub intensywności proszkowania. Właściwa równowaga między wydajnością, rozdrobnieniem proszku i kontrolą temperatury jest niezbędna do osiągnięcia ciągłej i stabilnej produkcji.
Jak działa zmodyfikowany rozdrabniacz PE, PP i PA?
Zasada szybkiego rozdrabniania tarczowego
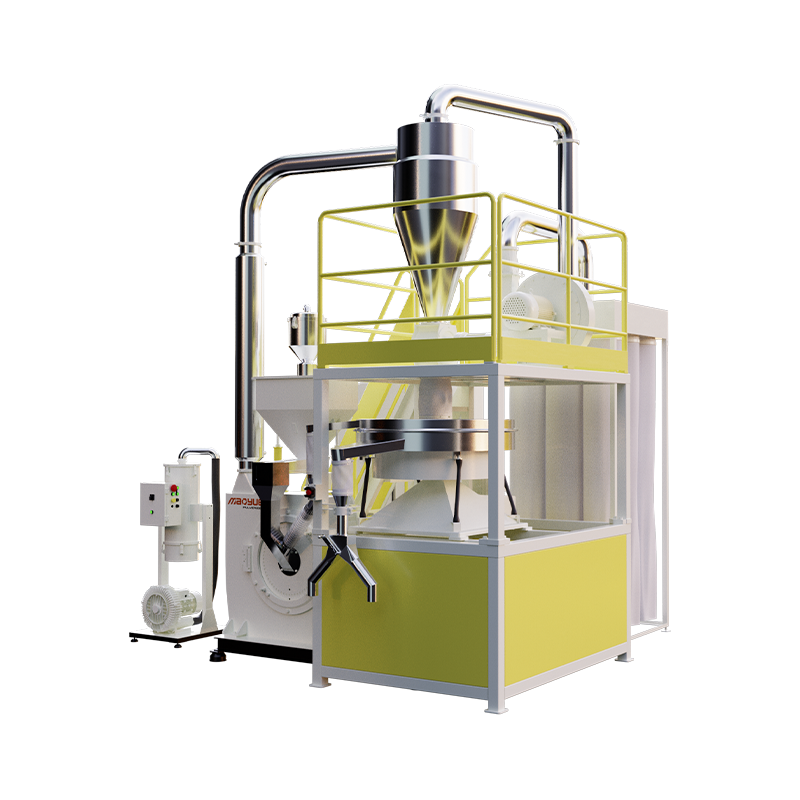
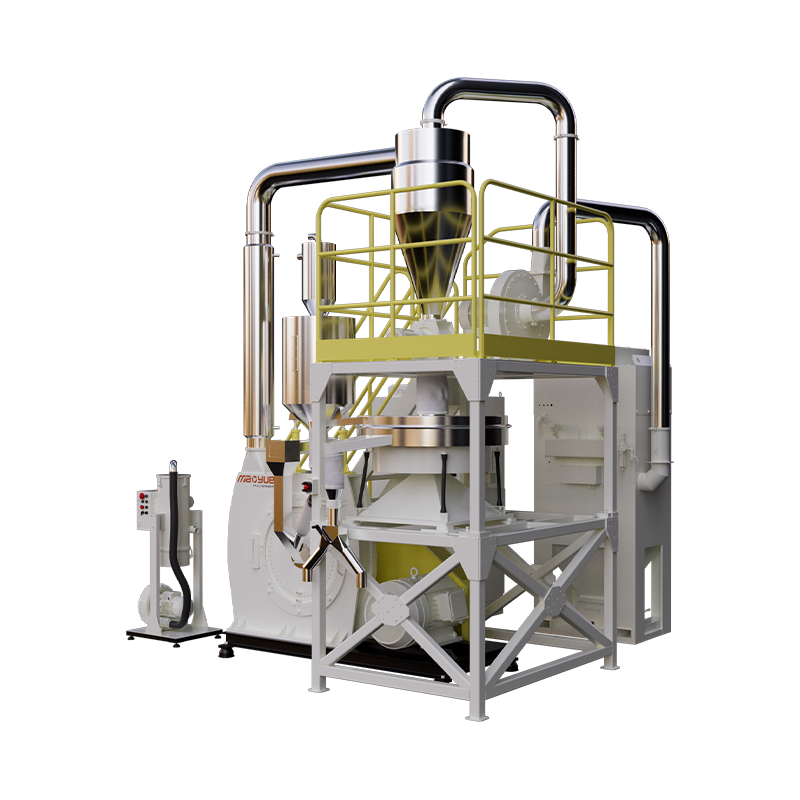
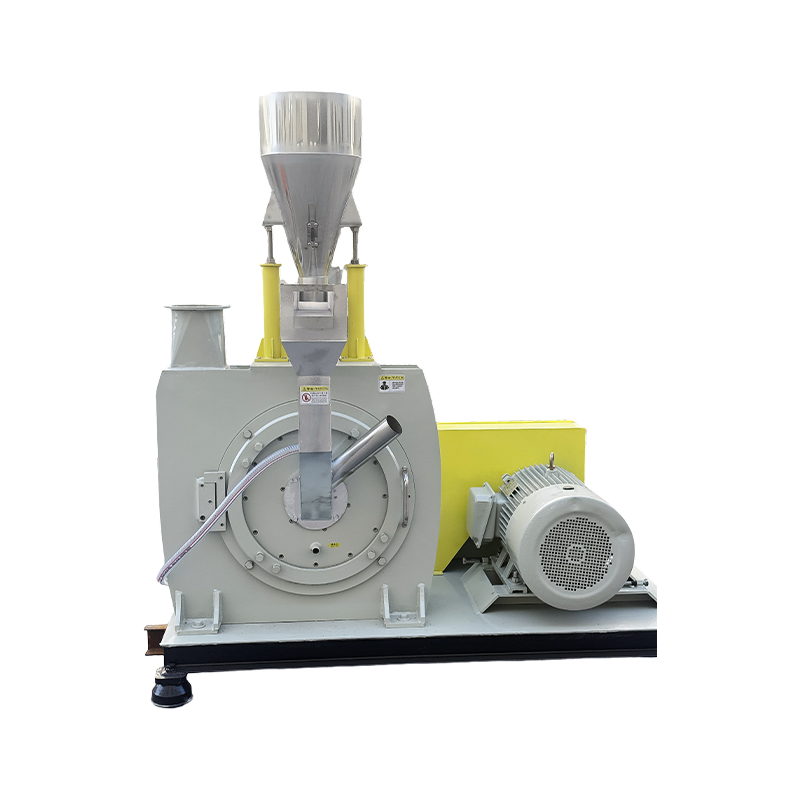
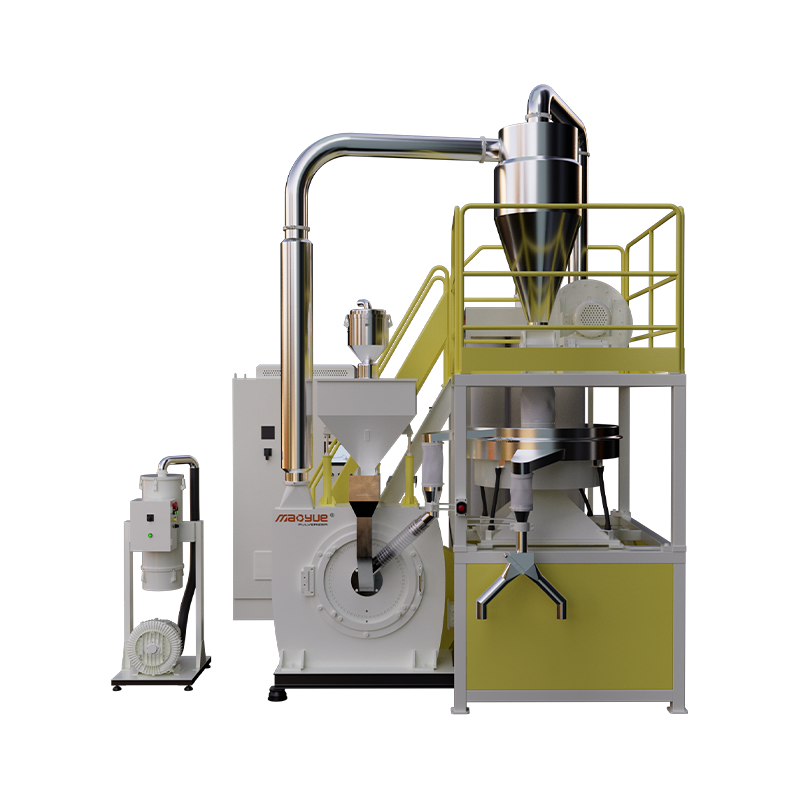
Tarczowy rozdrabniacz tworzyw sztucznych wykorzystuje szybki ruch względny pomiędzy tarczami, aby poddać materiał siłom tarcia, ścinania i uderzenia, stopniowo przetwarzając go na proszek z tworzywa sztucznego spełniający wymagane specyfikacje.
Po wejściu do komory proszkowej materiał jest w sposób ciągły rozdrobniony w obszarze roboczym dysków. Systemy podawania, chłodzenia i zbierania proszku współpracują ze sobą, aby wspierać ciągłą produkcję. W przypadku PE i modyfikowanego PE właściwe dopasowanie konstrukcji dysku, szczeliny roboczej, parametrów roboczych i charakterystyki materiału ma kluczowe znaczenie dla osiągnięcia pożądanego rozdrobnienia proszku i stabilnej produkcji.

Regulowany odstęp między tarczami

Szczelina robocza pomiędzy tarczami proszkowymi jest ważnym parametrem wpływającym na rozdrobnienie proszku i stabilność produkcji. Ogólnie rzecz biorąc, mniejsza szczelina wytwarza drobniejszy proszek, natomiast odpowiednie zwiększenie szczeliny może pomóc poprawić wydajność i uzyskać grubszy proszek.
Jednak mniejsza szczelina nie zawsze jest lepsza. Różne materiały wymagają różnych szczelin roboczych. Zbyt mała szczelina może zwiększyć tarcie i wzrost temperatury, wpływając na wydajność proszkowania i jakość proszku. Dlatego podczas rzeczywistej produkcji szczelinę należy dostosować zgodnie z charakterystyką materiału, docelowym rozmiarem cząstek i wymaganiami wyjściowymi, aby osiągnąć odpowiednią równowagę pomiędzy rozdrobnieniem, wydajnością i kontrolą temperatury.
Dlaczego różne receptury wymagają różnych parametrów?
Różne formuły modyfikowanego PE, PP i PA mogą różnić się twardością, zawartością wypełniacza, wytrzymałością i charakterystyką przetwarzania, dlatego nie można zastosować jednego zestawu parametrów do wszystkich materiałów. Rozmiar surowca, docelowy rozmiar cząstek i wymagania dotyczące wydajności mogą również bezpośrednio wpływać na wydajność proszkowania.
Dlatego przy wyborze profesjonalnego sprzętu nie należy opierać się wyłącznie na specyfikacjach teoretycznych. Rzeczywiste testowanie materiałów jest również ważne dla określenia odpowiedniej szczeliny dysku, szybkości podawania i parametrów operacyjnych, pomagając osiągnąć lepszą równowagę pomiędzy rozdrobnieniem proszku, wydajnością i kontrolą temperatury.
Jak wyprodukować wysokiej jakości modyfikowany proszek PE?
Krok 1: Przygotowanie surowca

Zmodyfikowane PE, PP i PA są zwykle podawane bezpośrednio do młyna tarczowego w postaci peletek, więc na ogół nie jest wymagana rozległa obróbka wstępna. Przed proszkowaniem materiał wsadowy powinien mieć stosunkowo jednolity rozmiar cząstek, a twarde ciała obce, takie jak metal, należy w miarę możliwości usunąć, aby zapobiec uszkodzeniu tarcz i innych elementów proszkujących.
Stabilne i czyste podawanie jest podstawą do uzyskania jednolitego proszku. Pomaga także w spójnej pracy młyna, tworząc odpowiednie warunki do późniejszej kontroli wielkości cząstek i ciągłej produkcji.
Krok 2: Stabilne karmienie
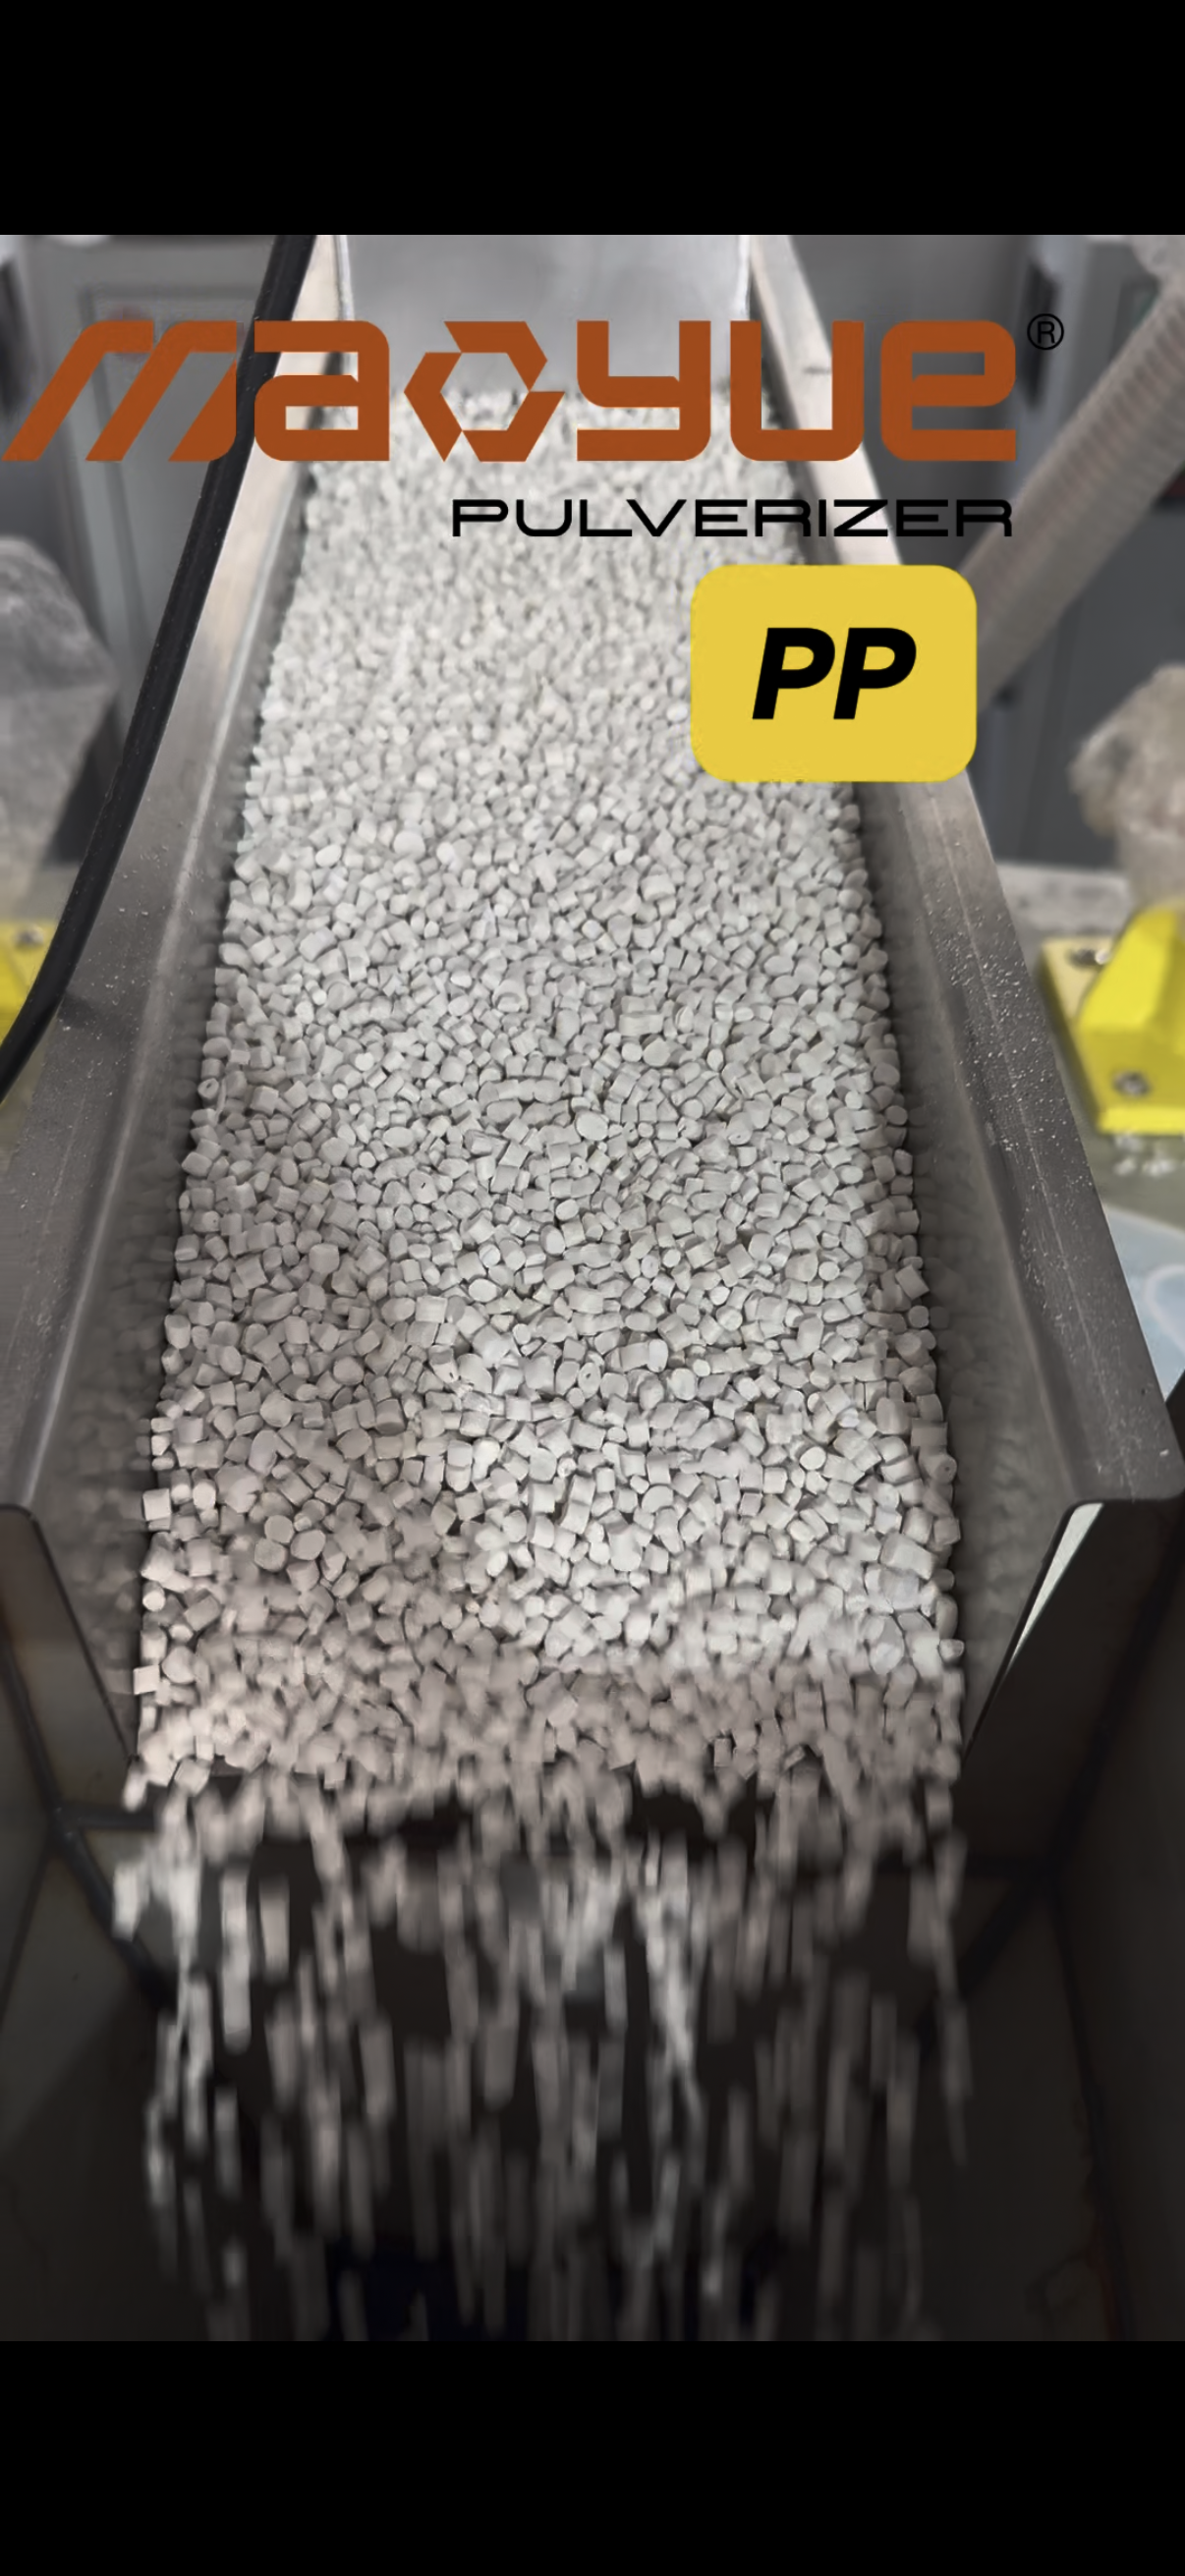
Stabilne podawanie jest podstawą ciągłego proszkowania. Nadmierne lub zmienne szybkości podawania mogą powodować zmiany obciążenia sprzętu i temperatury, co może mieć wpływ na wydajność produkcyjną i konsystencję wielkości cząstek proszku.
Prawidłowo kontrolując prędkość podawania i zapewniając równomierne wprowadzanie materiału do młyna tarczowego, sprzęt może utrzymać stabilne obciążenie, co skutkuje bardziej stałą wydajnością, bardziej jednolitym proszkiem i płynniejszą ciągłą produkcją.
Krok 3: Proszkowanie
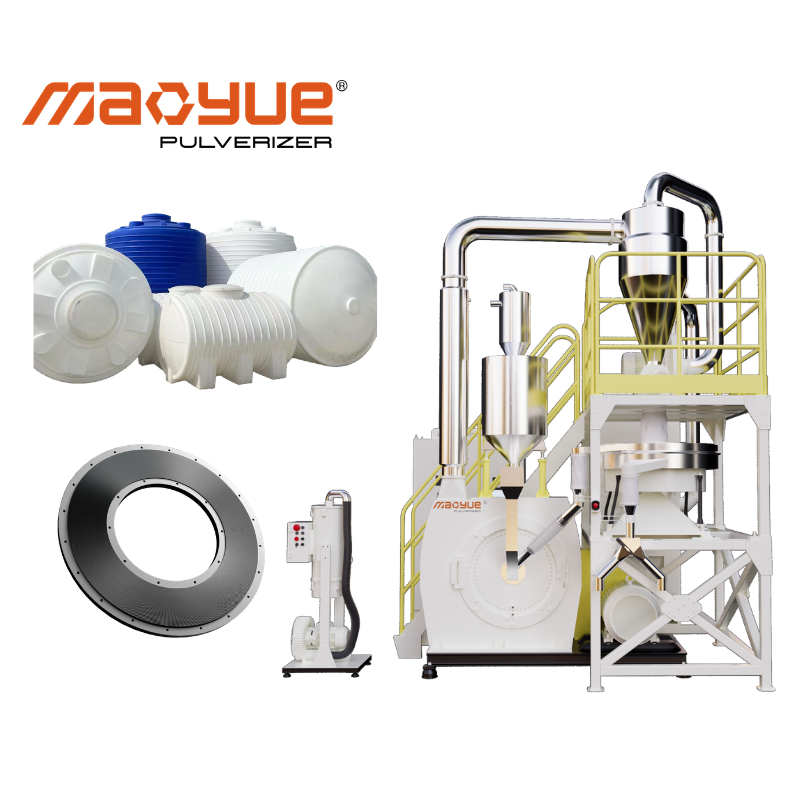
Po wejściu do młyna tarczowego zmodyfikowane granulki PE są w sposób ciągły poddawane działaniu sił uderzeniowych, tarcia i ścinających pomiędzy szybko obracającymi się tarczami, stopniowo tworząc wymagany proszek. Szczelinę dysku i parametry operacyjne należy dostosować w zależności od właściwości materiału, docelowej wielkości cząstek i wymagań wyjściowych.
W zależności od wymagań materiałowych i aplikacyjnych systemy proszkowania PE mogą wytwarzać proszek w zakresie około 10–120 mesh. Rzeczywiste rozdrobnienie i wydajność proszku należy nadal potwierdzać poprzez badania materiałów w celu określenia odpowiednich parametrów proszkowania.
Krok 4: Chłodzenie i przesiewanie
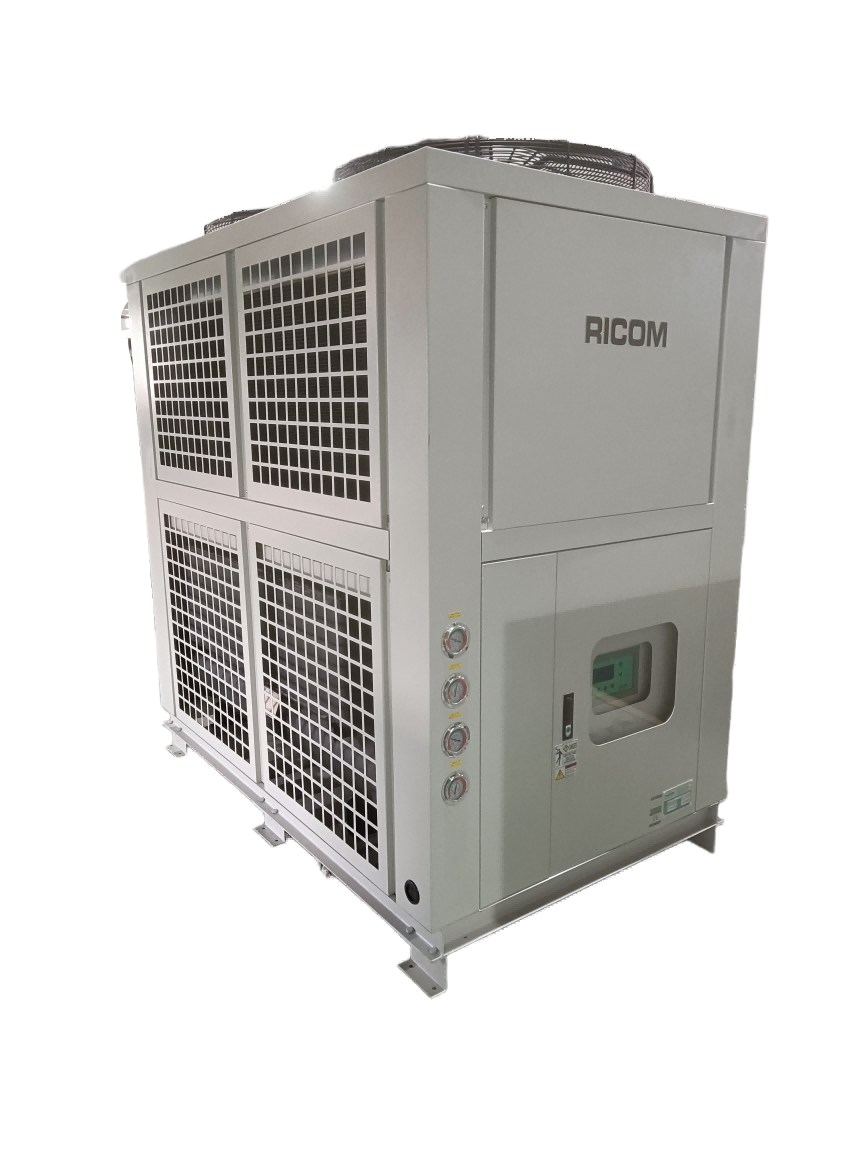
Ciągłe proszkowanie generuje pewną ilość ciepła, dlatego konieczne jest szybkie chłodzenie, aby zapobiec wpływowi wzrostu temperatury na jakość proszku. W zależności od właściwości materiału i wymagań produkcyjnych można zastosować chłodzenie powietrzem, chłodzenie wodą lub kombinowany układ chłodzenia.
Po sproszkowaniu proszek można również przetworzyć za pomocą systemu przesiewania w celu kontrolowania wielkości cząstek i oddzielania cząstek, które nie spełniają wymaganych specyfikacji. Pomaga to uzyskać bardziej jednolity rozmiar cząstek i stabilniejszą jakość gotowego proszku.
Krok 5: Zbieranie i testowanie proszku
Gotowy proszek jest transportowany i zbierany za pomocą systemu przenoszenia i zbierania proszku za pomocą przepływu powietrza, co pomaga zmniejszyć utratę i gromadzenie się proszku, jednocześnie utrzymując środowisko produkcyjne w czystości. Właściwa konstrukcja przepływu powietrza pomaga również zapewnić stabilne przenoszenie proszku.
W zależności od końcowego zastosowania gotowy proszek można przetestować pod kątem wielkości cząstek, wyglądu, płynności i konsystencji pomiędzy partiami, aby upewnić się, że proszek spełnia wymagania kolejnych procesów produkcyjnych.
Mao Yue Zmodyfikowane roztwory proszków z tworzyw sztucznych
Testowanie materiałów przed wyborem sprzętu
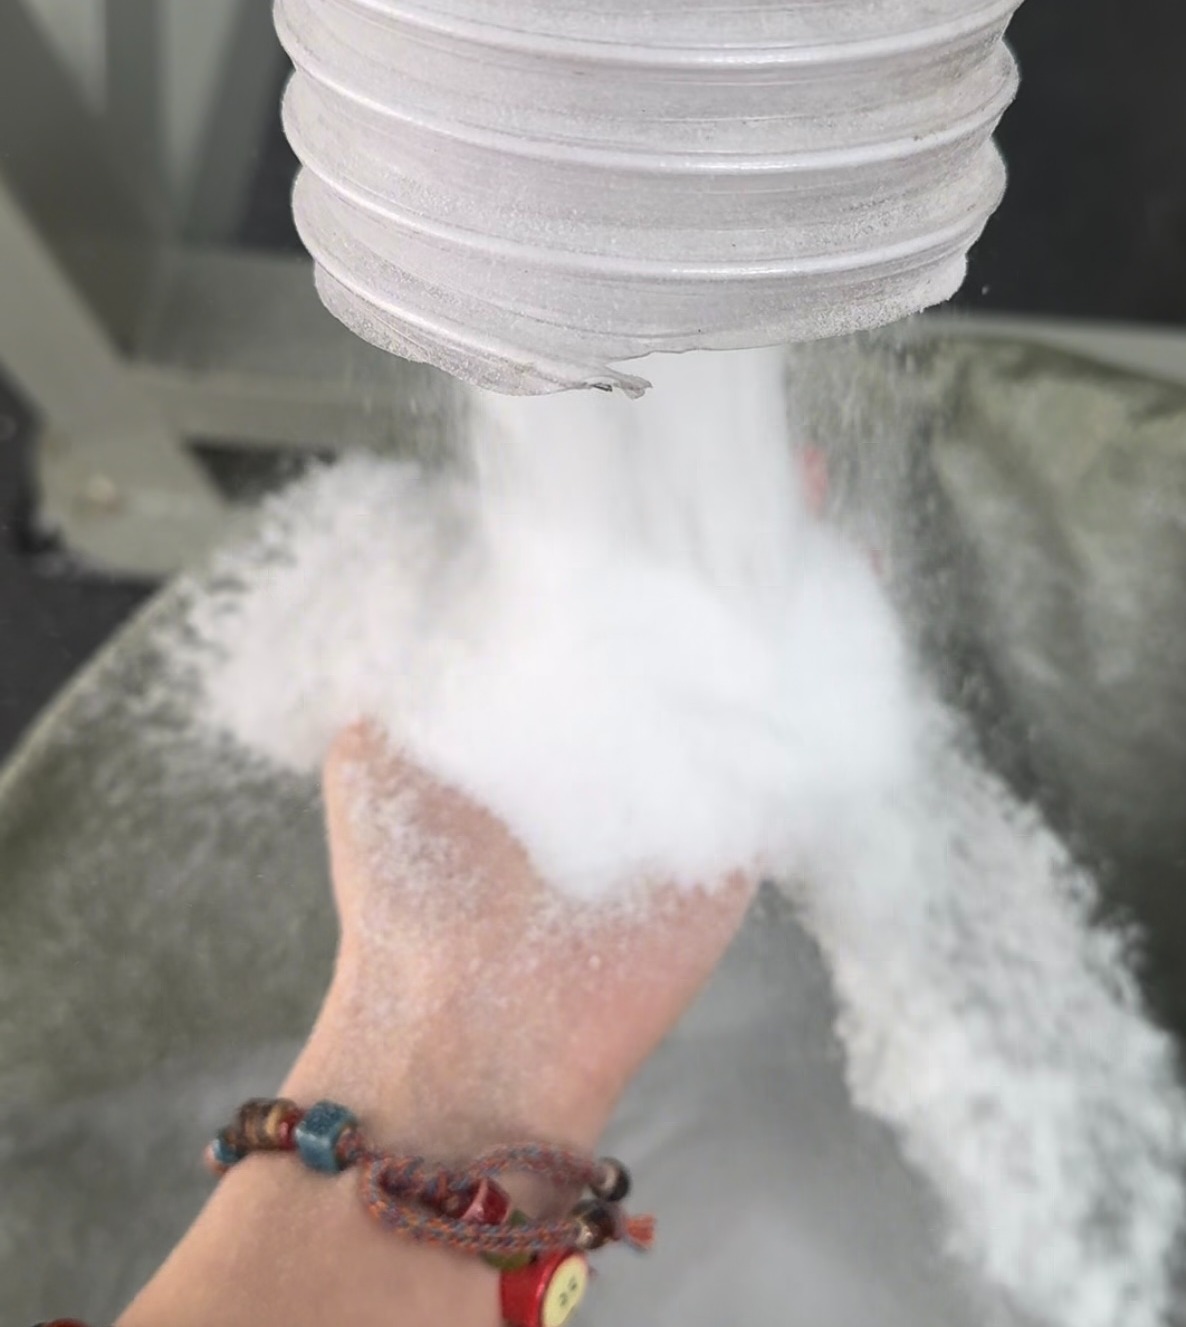
W przypadku modyfikowanego proszkowania tworzyw sztucznych nie ma jednego zestawu parametrów, który działałby dla każdego materiału. Dlatego bardzo ważne jest przetestowanie rzeczywistego materiału klienta przed wyborem sprzętu.
Na podstawie wyników testu Maoyue ocenia stan podawania, stopień rozdrobnienia proszku, wydajność, zmiany temperatury i jakość gotowego proszku, a następnie dostosowuje parametry, takie jak szczelina dysku, prędkość podawania i chłodzenie. Dzięki temu konfiguracja sprzętu lepiej odpowiada rzeczywistym wymaganiom klienta w zakresie materiałów i produkcji, zamiast po prostu wybierać standardowy model maszyny.
Konfiguracja dysku i struktury proszkowej
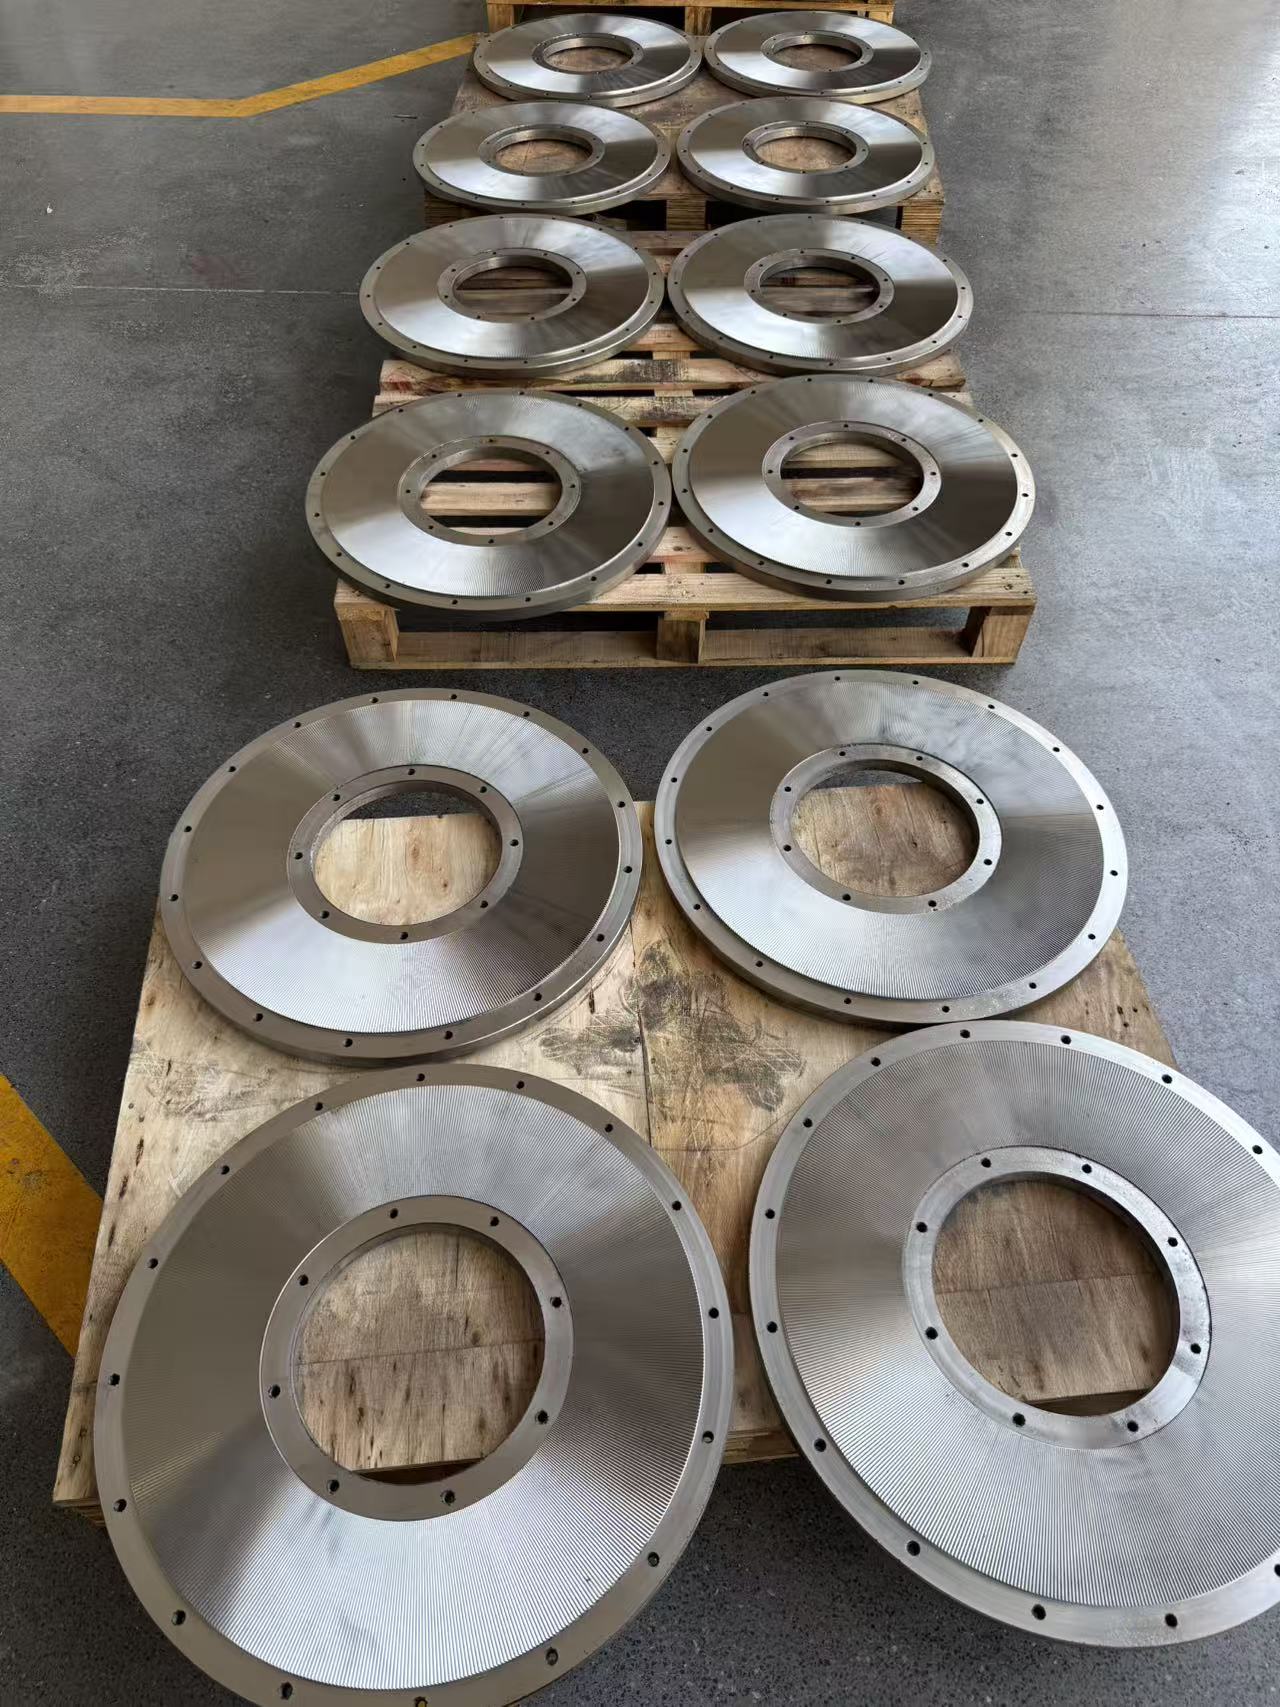
Struktura dysku ma bezpośredni wpływ na to, jak materiał jest poddawany działaniu sił i wynikającą z tego jakość proszku. Różne modyfikowane receptury PE i docelowe rozmiary cząstek wymagają odpowiednich konstrukcji dysków, szczelin roboczych i parametrów proszkowania.
Maoyue produkuje swoje podstawowe komponenty do proszkowania we własnym zakresie i może je konfigurować zgodnie z rzeczywistymi wymaganiami dotyczącymi materiałów i zastosowań. Celem nie jest po prostu osiągnięcie wyższych prędkości obrotowych, ale osiągnięcie właściwej równowagi pomiędzy wydajnością proszkowania, rozdrobnieniem proszku i kontrolą temperatury.
Systemy chłodzenia powietrzem i wodą
W przypadku ciągłego proszkowania materiałów termoplastycznych kontrola temperatury bezpośrednio wpływa na jakość proszku i stabilność sprzętu. Maoyue może skonfigurować chłodzenie powietrzem, chłodzenie wodą lub połączone systemy chłodzenia zgodnie z charakterystyką materiału i modelem sprzętu, pomagając w odpowiednim czasie usunąć ciepło powstające podczas procesu proszkowania.
Stabilne chłodzenie pomaga zmniejszyć mięknięcie, przyczepność i aglomerację materiału, dzięki czemu proces proszkowania jest płynniejszy, przy jednoczesnym zachowaniu stałego rozdrobnienia proszku i stabilnych warunków produkcji.
Stabilne karmienie i zbieranie proszku
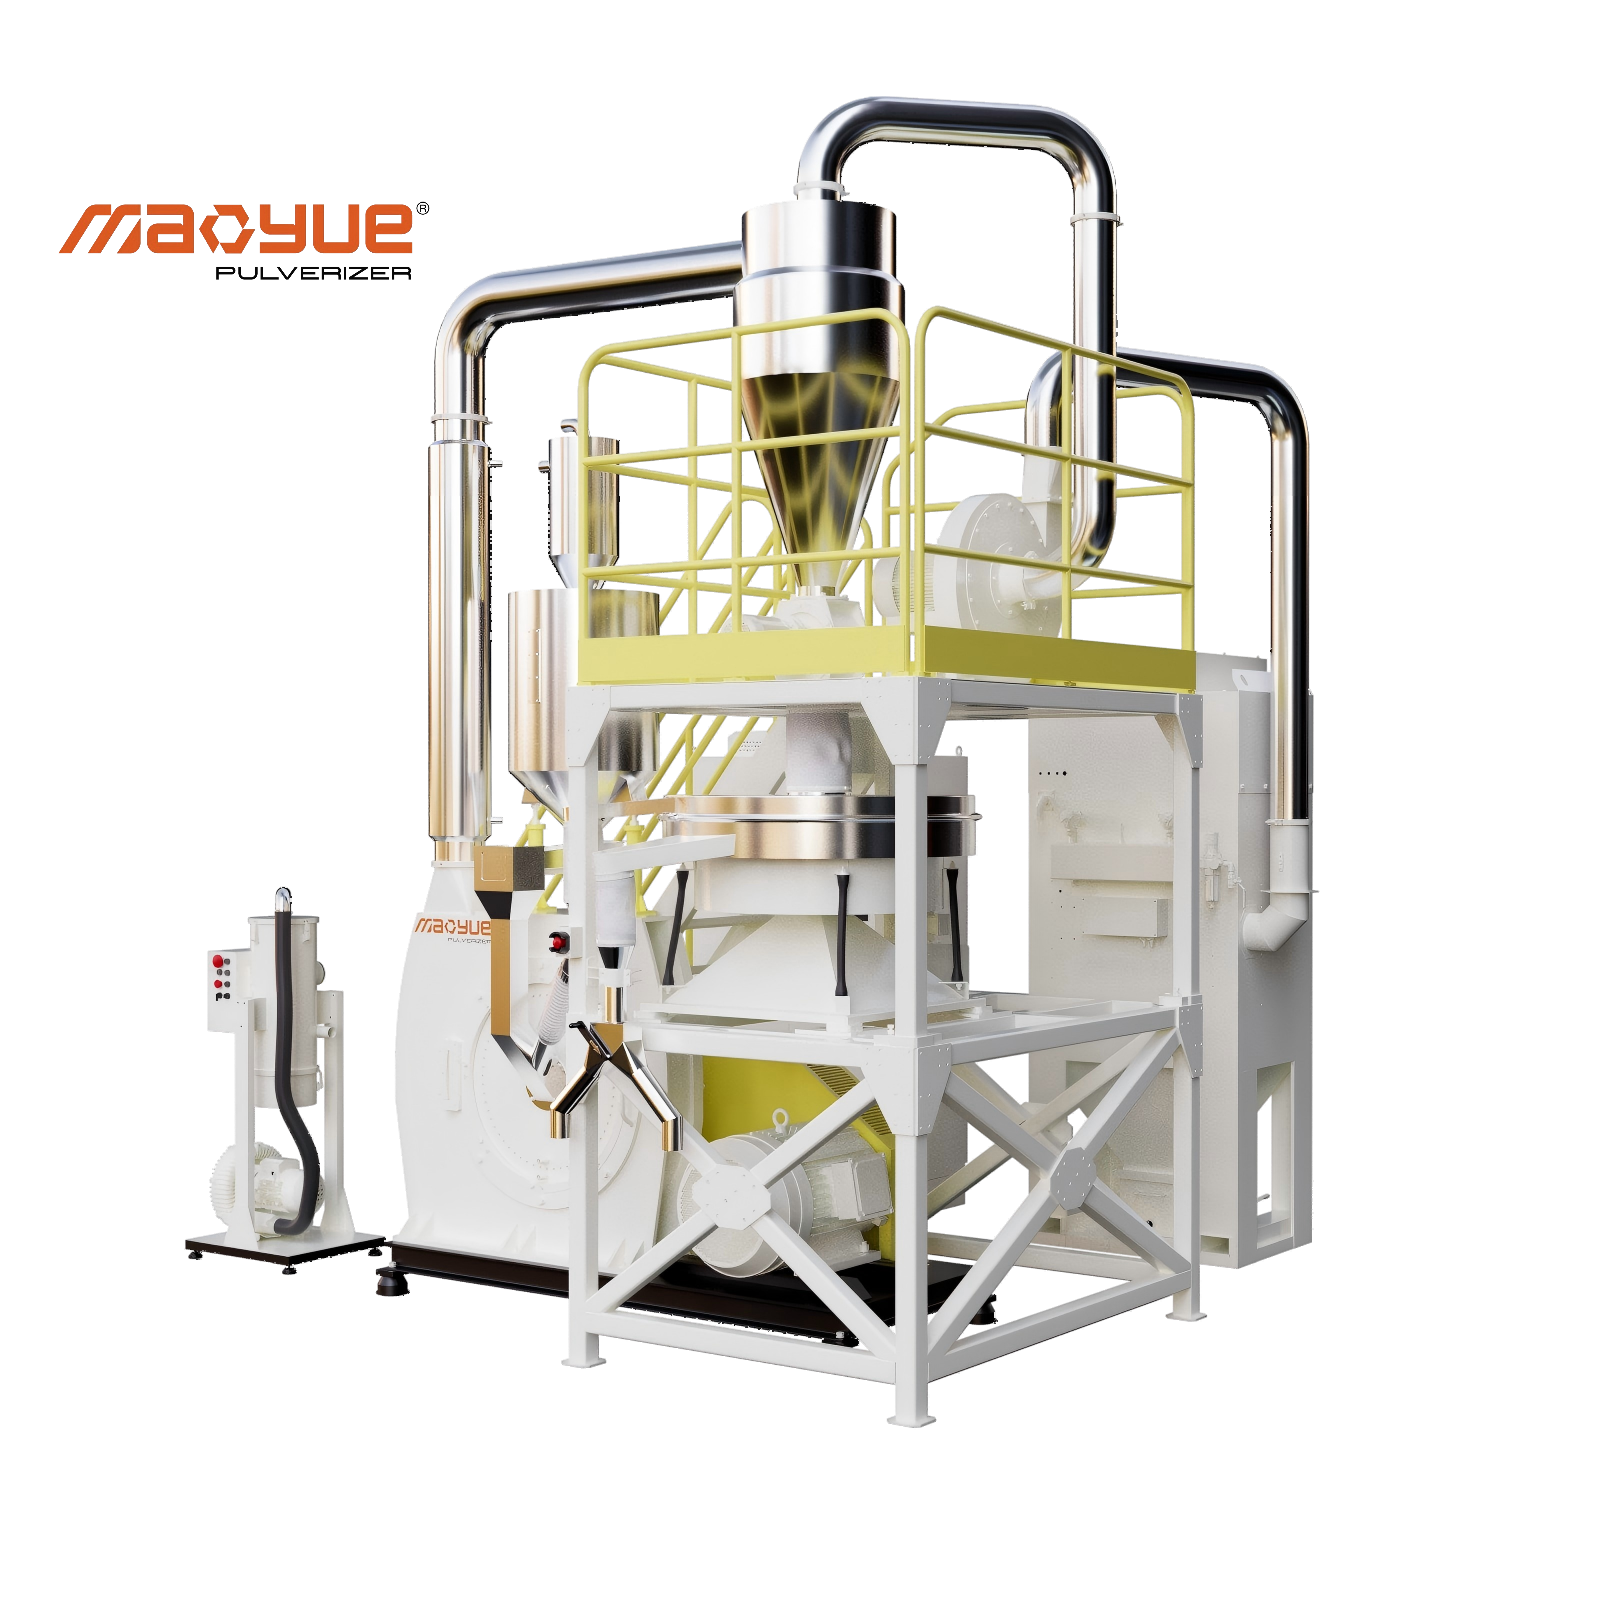
Stabilne podawanie jest podstawą ciągłego proszkowania, natomiast odpowiednio zaprojektowany system zbierania proszku decyduje o tym, czy gotowy proszek może być transportowany i zbierany w sposób płynny. Niedopasowanie w dowolnej części procesu może mieć wpływ na ogólną wydajność linii i jakość proszku.
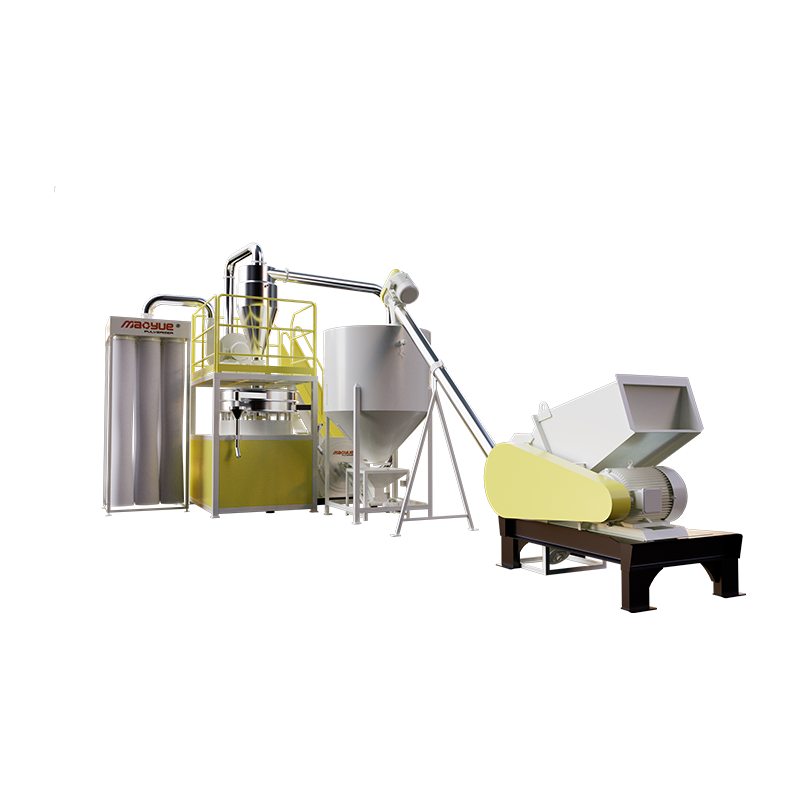
Dlatego Maoyue projektuje zasilanie, proszkowanie, chłodzenie, przepływ powietrza, separację i zbieranie proszku jako zintegrowany system. Dzięki temu wszystkie procesy mogą współpracować, zapewniając bardziej stabilną i wydajną ciągłą produkcję.
Wspólne parametry techniczne zmodyfikowanych systemów proszkowania PE
Zmodyfikowane receptury PE i wymagania produkcyjne są różne, dlatego należy odpowiednio dostosować parametry sprzętu. Poniższe specyfikacje mogą służyć jako odniesienie dla typowych konfiguracji. Rzeczywiste specyfikacje sprzętu należy określić na podstawie testów materiałów, docelowego rozdrobnienia proszku i wymagań wyjściowych.
Do jakich zastosowań produkcyjnych można zastosować wysokiej jakości modyfikowany proszek PE?
Formowanie rotacyjne
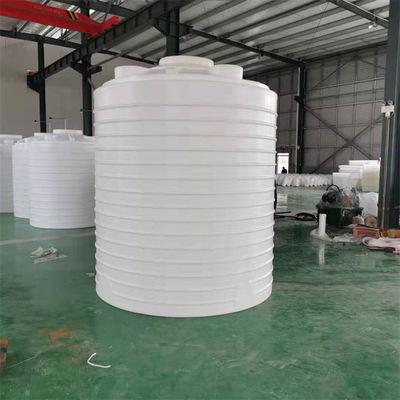
Formowanie rotacyjne jest jednym z ważnych zastosowań proszku PE. Proszek musi mieć dobrą płynność i właściwości topnienia, aby mógł równomiernie rozprowadzać się wewnątrz formy, co pomaga w uzyskaniu stabilnej grubości ścianek i stałej jakości produktu.
Prawidłowo sproszkowany modyfikowany proszek PE można stosować do zbiorników, pojemników, produktów przemysłowych, wyposażenia placów zabaw i innych produktów do formowania rotacyjnego zgodnie z różnymi recepturami i wymaganiami wydajnościowymi, spełniając wymagania dotyczące wydajności proszku i materiału dla różnych zastosowań.
Zastosowania powłokowe i powierzchniowe
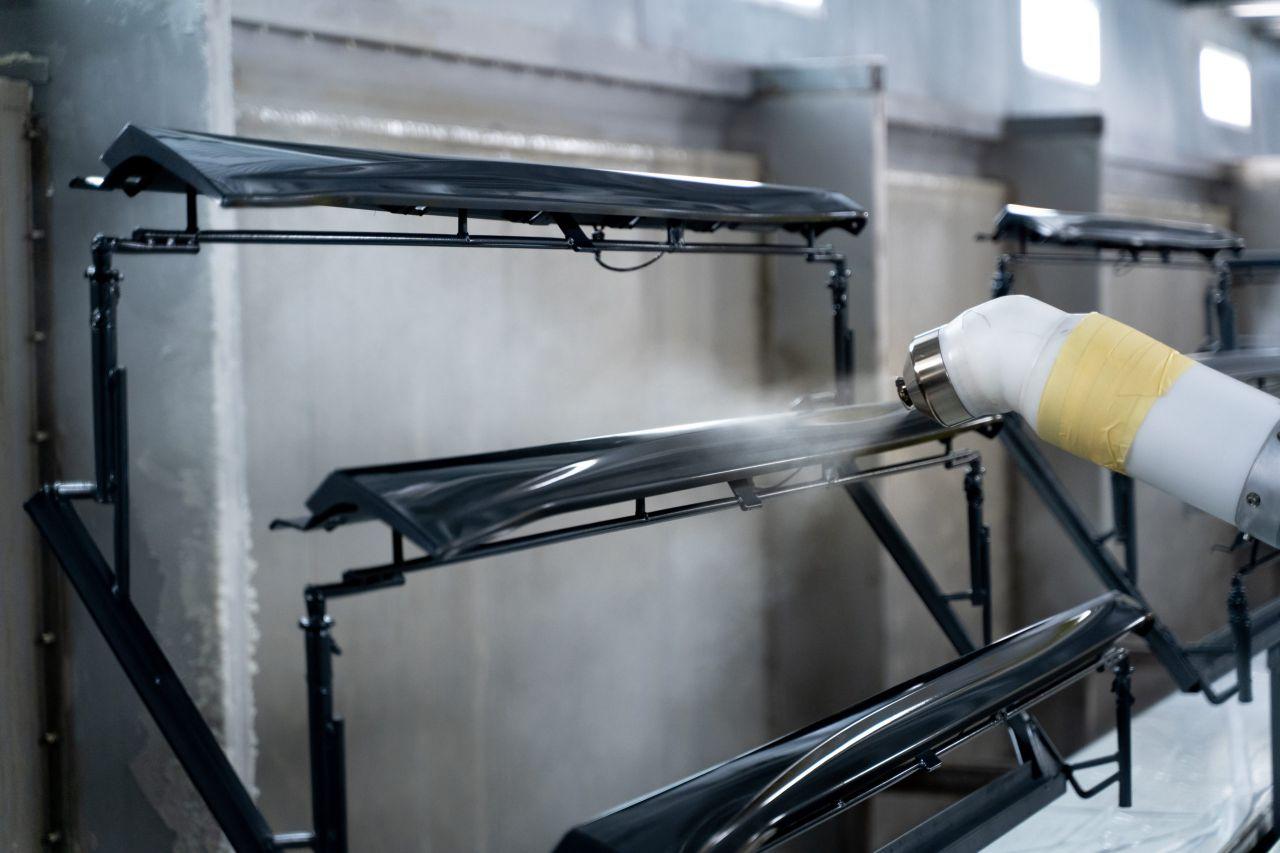
Niektóre procesy powlekania stawiają wysokie wymagania dotyczące jednorodności wielkości cząstek, płynności i dyspersji proszków tworzyw sztucznych. Właściwie zaprojektowany proces proszkowania może pomóc w wytworzeniu bardziej spójnego proszku, zapewniając odpowiedni surowiec do późniejszego powlekania i obróbki powierzchni.
Specyficzne specyfikacje proszku powinny być dopasowane do materiału powłokowego, warunków procesu i wymagań produktu końcowego.
Mieszanie i ponowne przetwarzanie
Zmodyfikowany proszek PE można również stosować jako materiał pośredni do mieszania, mieszania i dalszego przetwarzania. Proszek o jednolitej wielkości cząstek i stabilnej płynności jest łatwiejszy do przenoszenia, dozowania i mieszania, co pomaga w utrzymaniu stabilnego dalszego przetwarzania i poprawia wykorzystanie surowca.
Specyficzne specyfikacje proszku można dostosować w zależności od receptury i wymagań dalszego przetwarzania.
Recykling i ponowne użycie tworzyw sztucznych
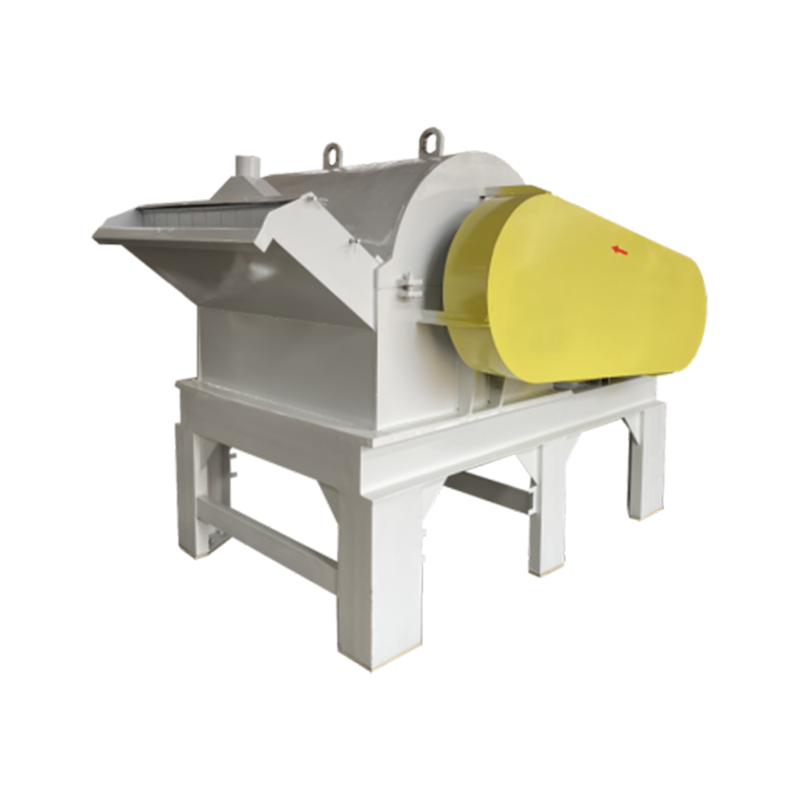
Niektóre odpady produkcyjne i odpowiednie odpady tworzyw sztucznych można przetworzyć na proszek tworzywa sztucznego o jednakowej wielkości cząstek przy użyciu młyna tarczowego, a następnie ponownie wprowadzić do odpowiednich procesów produkcyjnych. Może to pomóc w zmniejszeniu ilości odpadów materiałowych, jednocześnie poprawiając wykorzystanie surowców z tworzyw sztucznych.
Jednakże to, czy materiały pochodzące z recyklingu nadają się do dalszego sproszkowania i ponownego użycia, należy ocenić na podstawie ich składu materiału, poziomu zanieczyszczenia i wymagań dotyczących końcowego zastosowania, aby mieć pewność, że proszek z recyklingu spełnia potrzeby późniejszej produkcji.
Jak wybrać odpowiedni modyfikowany rozdrabniacz PE, PP i PA?
Krok 1: Zidentyfikuj rodzaj materiału
Wybierając rozdrabniacz do modyfikowanego PE, ważne jest, aby określić, jaki materiał ma być przetwarzany. Standardowy PE, modyfikowany PE, PP, PA, PE wypełniony węglanem wapnia i PE z recyklingu mogą różnić się twardością, wytrzymałością i właściwościami proszkowania.
Właściwości materiału determinują konfigurację sprzętu. Dopiero po jasnym zrozumieniu składu surowca i warunków przetwarzania można określić odpowiednią konstrukcję tarczy, szczelinę roboczą, metodę chłodzenia i parametry podawania.
Zdefiniuj docelowy rozmiar cząstek proszku
Docelową wielkość cząstek proszku należy określić zgodnie z dalszym procesem produkcyjnym i wymaganiami produktu końcowego. Różne zastosowania mogą mieć różne wymagania dotyczące rozdrobnienia proszku, rozkładu wielkości cząstek i płynności.
Po zdefiniowaniu docelowych specyfikacji można odpowiednio dopasować konstrukcję dysku, szczelinę roboczą, przepływ powietrza i metodę przesiewania, umożliwiając sprzętowi osiągnięcie lepszej równowagi pomiędzy jakością proszku a wydajnością produkcji.
Określ wymaganą moc wyjściową
Sama moc silnika nie jest w stanie określić rzeczywistej wydajności młyna. Charakterystyka materiału, docelowe rozdrobnienie proszku, konfiguracja dysku, stabilność podawania i warunki chłodzenia mogą mieć wpływ na ostateczną zdolność produkcyjną.
Dlatego przy wyborze sprzętu należy łącznie ocenić właściwości materiału, specyfikacje proszku i docelową wydajność. Rzeczywiste testowanie materiałów zapewnia bardziej niezawodny sposób potwierdzenia wydajności produkcyjnej maszyny, zamiast polegać wyłącznie na mocy silnika.
Rozważ wymagania dotyczące chłodzenia
Materiały termoplastyczne wytwarzają pewną ilość ciepła podczas ciągłego proszkowania. Materiały bardziej podatne na mięknięcie, przyleganie lub aglomerację zazwyczaj wymagają większej uwagi przy kontroli temperatury.
Dlatego przy wyborze rozdrabniacza należy odpowiednio skonfigurować układ chłodzenia, biorąc pod uwagę charakterystykę materiału, wydajność i specyfikację sprzętu. Aby utrzymać stabilną temperaturę proszkowania i warunki produkcji, można zastosować chłodzenie powietrzem, chłodzenie wodą lub kombinowany układ chłodzenia.
Weź pod uwagę wymagania dotyczące ciągłej produkcji
W fabrykach pracujących na wiele zmian lub pracujących bez przerwy przez długi czas stabilna praca jest ważniejsza niż samo dążenie do wyższej mocy silnika. Stan łożysk, kontrola temperatury, zużycie komponentów i system zbierania proszku mogą mieć wpływ na długoterminową wydajność produkcji.
Dlatego przy wyborze sprzętu należy zwrócić uwagę na ogólną długoterminową stabilność systemu, aby zapewnić stałą jakość i wydajność proszku w rzeczywistych warunkach produkcji.
Dlaczego warto wybrać Mao Yue do proszkowania zmodyfikowanych tworzyw sztucznych?
Ponad 30 lat doświadczenia w produkcji rozdrabniaczy tworzyw sztucznych
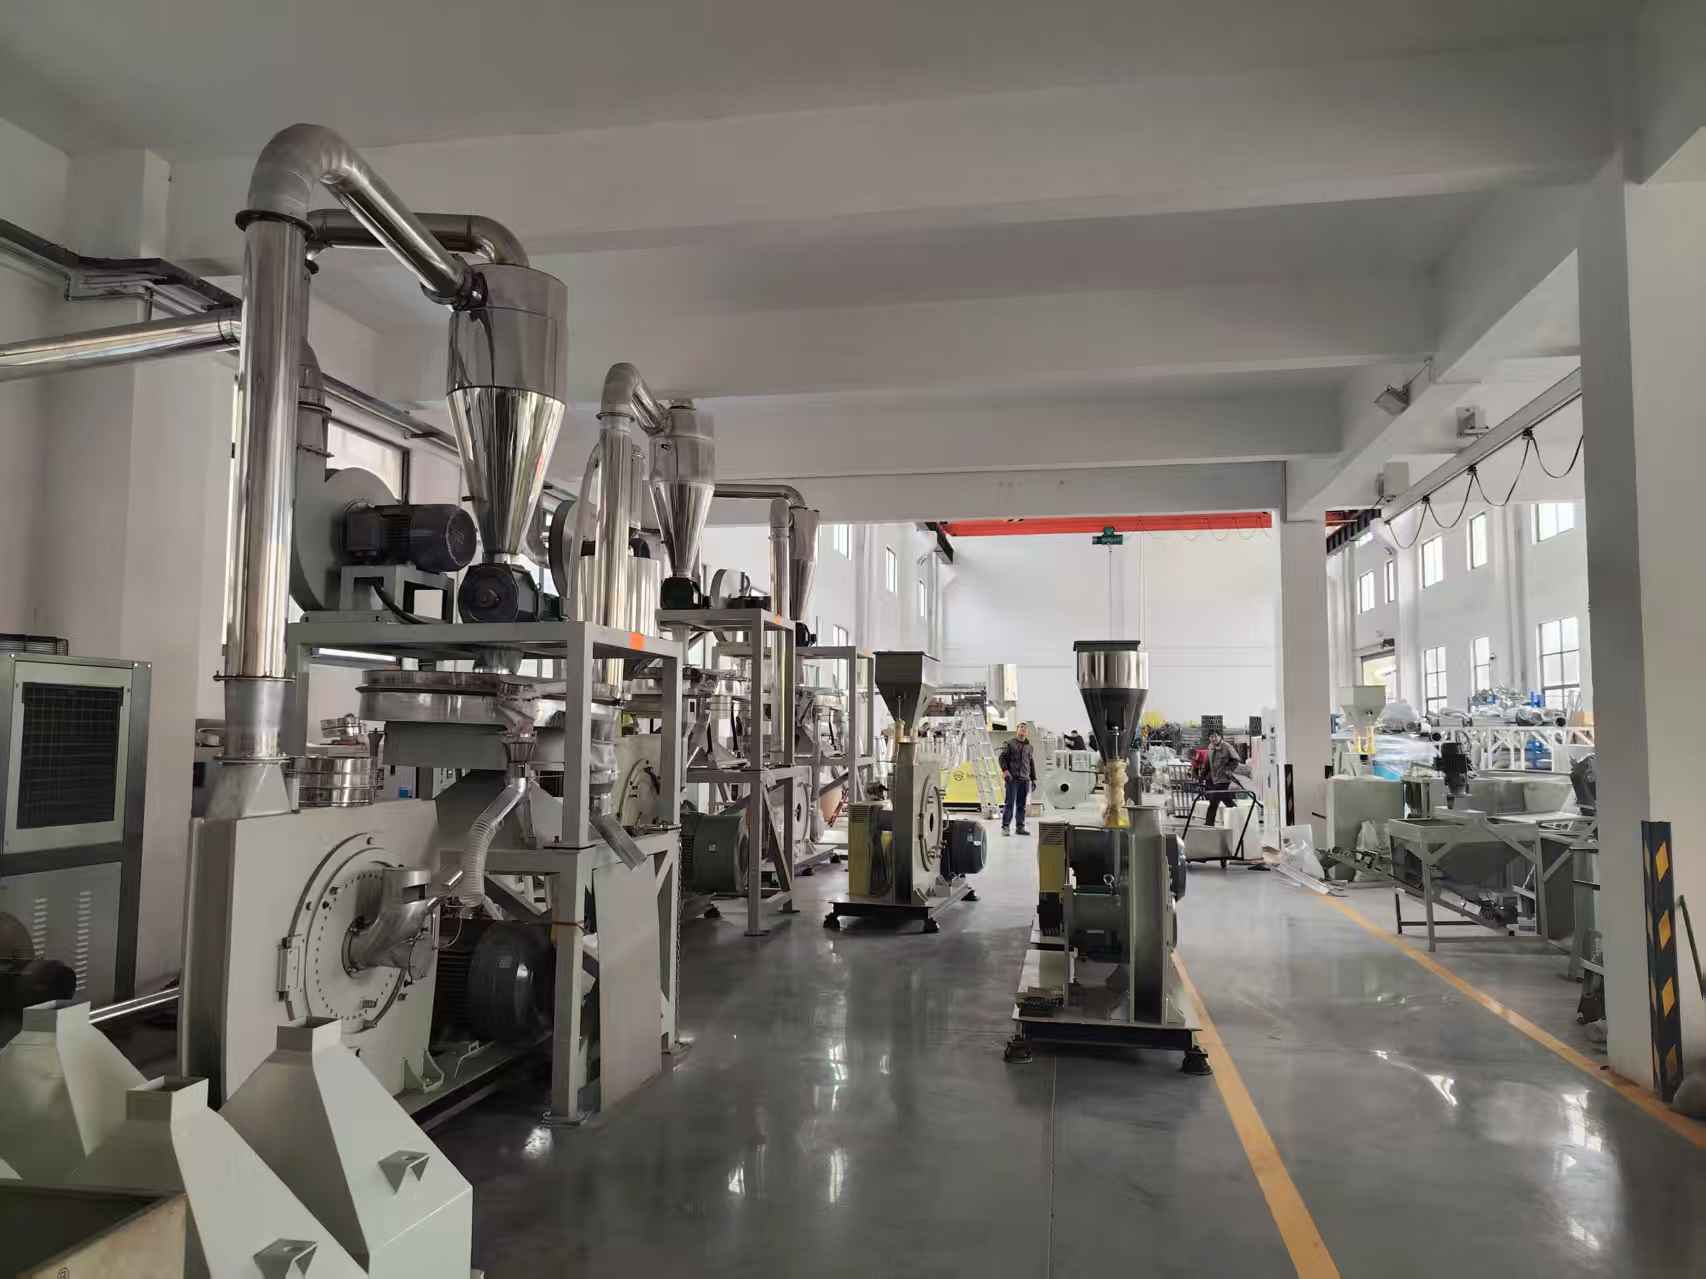
Mao Yue specjalizuje się w produkcji rozdrabniaczy tworzyw sztucznych od ponad 30 lat, obsługując szeroką gamę materiałów i zastosowań z tworzyw sztucznych. Zamiast stosować konfigurację uniwersalną, dopasowujemy sprzęt do właściwości materiału, docelowych specyfikacji proszku i wymagań wyjściowych.
To długoterminowe doświadczenie produkcyjne pozwala firmie Mao Yue lepiej sprostać wymaganiom dotyczącym proszkowania różnych receptur, w tym modyfikowanego PE, PP, PA i tworzyw sztucznych o dużej zawartości wypełniaczy, zapewniając rozwiązania lepiej dostosowane do rzeczywistych potrzeb produkcyjnych klientów.
Własna produkcja głównych komponentów
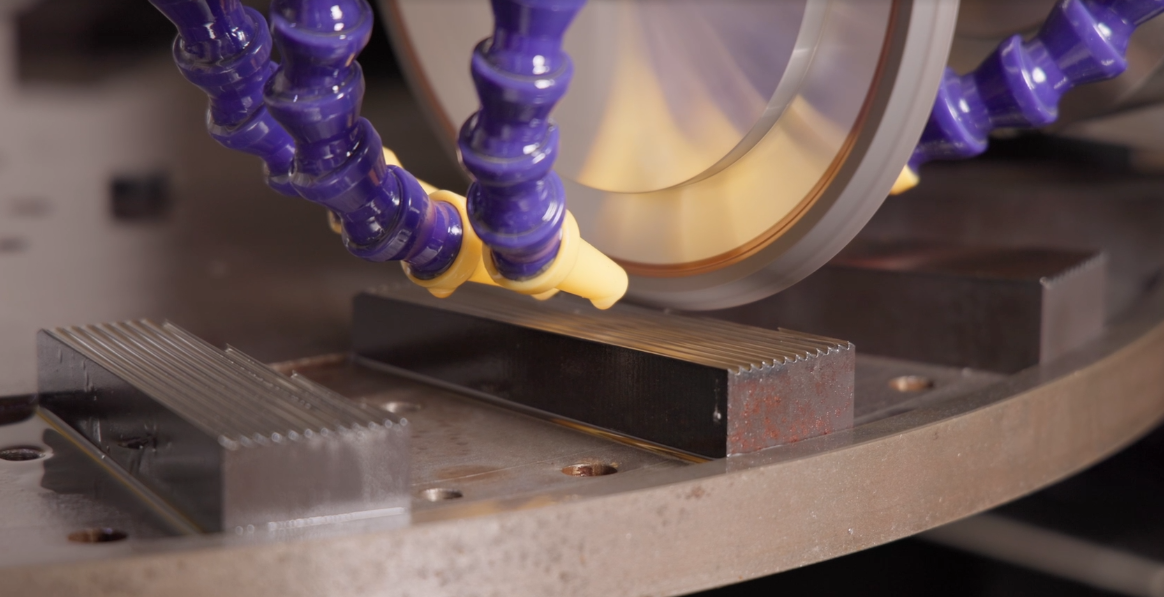
Mao Yue produkuje we własnym zakresie komponenty do proszkowania rdzenia, takie jak tarcze i zęby szlifierskie, co pozwala na bardziej bezpośrednią kontrolę nad precyzją obróbki i wymiarami komponentów, a jednocześnie ułatwia dostosowanie konfiguracji sprzętu do różnych materiałów i wymagań dotyczących proszku.
W przypadku proszkowania modyfikowanego PE, te wewnętrzne możliwości produkcyjne umożliwiają bardziej elastyczne dopasowanie właściwości materiału, docelowej wielkości cząstek i wymagań produkcyjnych, umożliwiając konfigurację sprzętu lepiej dostosowaną do rzeczywistych zastosowań.
Testowanie materiałów i próby sprzętu
Przed skompletowaniem sprzętu przetestowanie rzeczywistego materiału klienta zapewnia bardziej bezpośredni sposób sprawdzenia wydajności proszkowania. Mao Yue koncentruje się na ocenie stopnia rozdrobnienia proszku, wydajności, temperatury, stabilności podawania i stanu gotowego proszku oraz dostosowuje odpowiednie parametry w oparciu o wyniki testów.
Takie podejście pomaga lepiej dopasować dobór sprzętu do rzeczywistych wymagań produkcyjnych klienta i zmniejsza ryzyko związane z poleganiem wyłącznie na specyfikacjach teoretycznych.
Precyzyjna produkcja i dynamiczne równoważenie
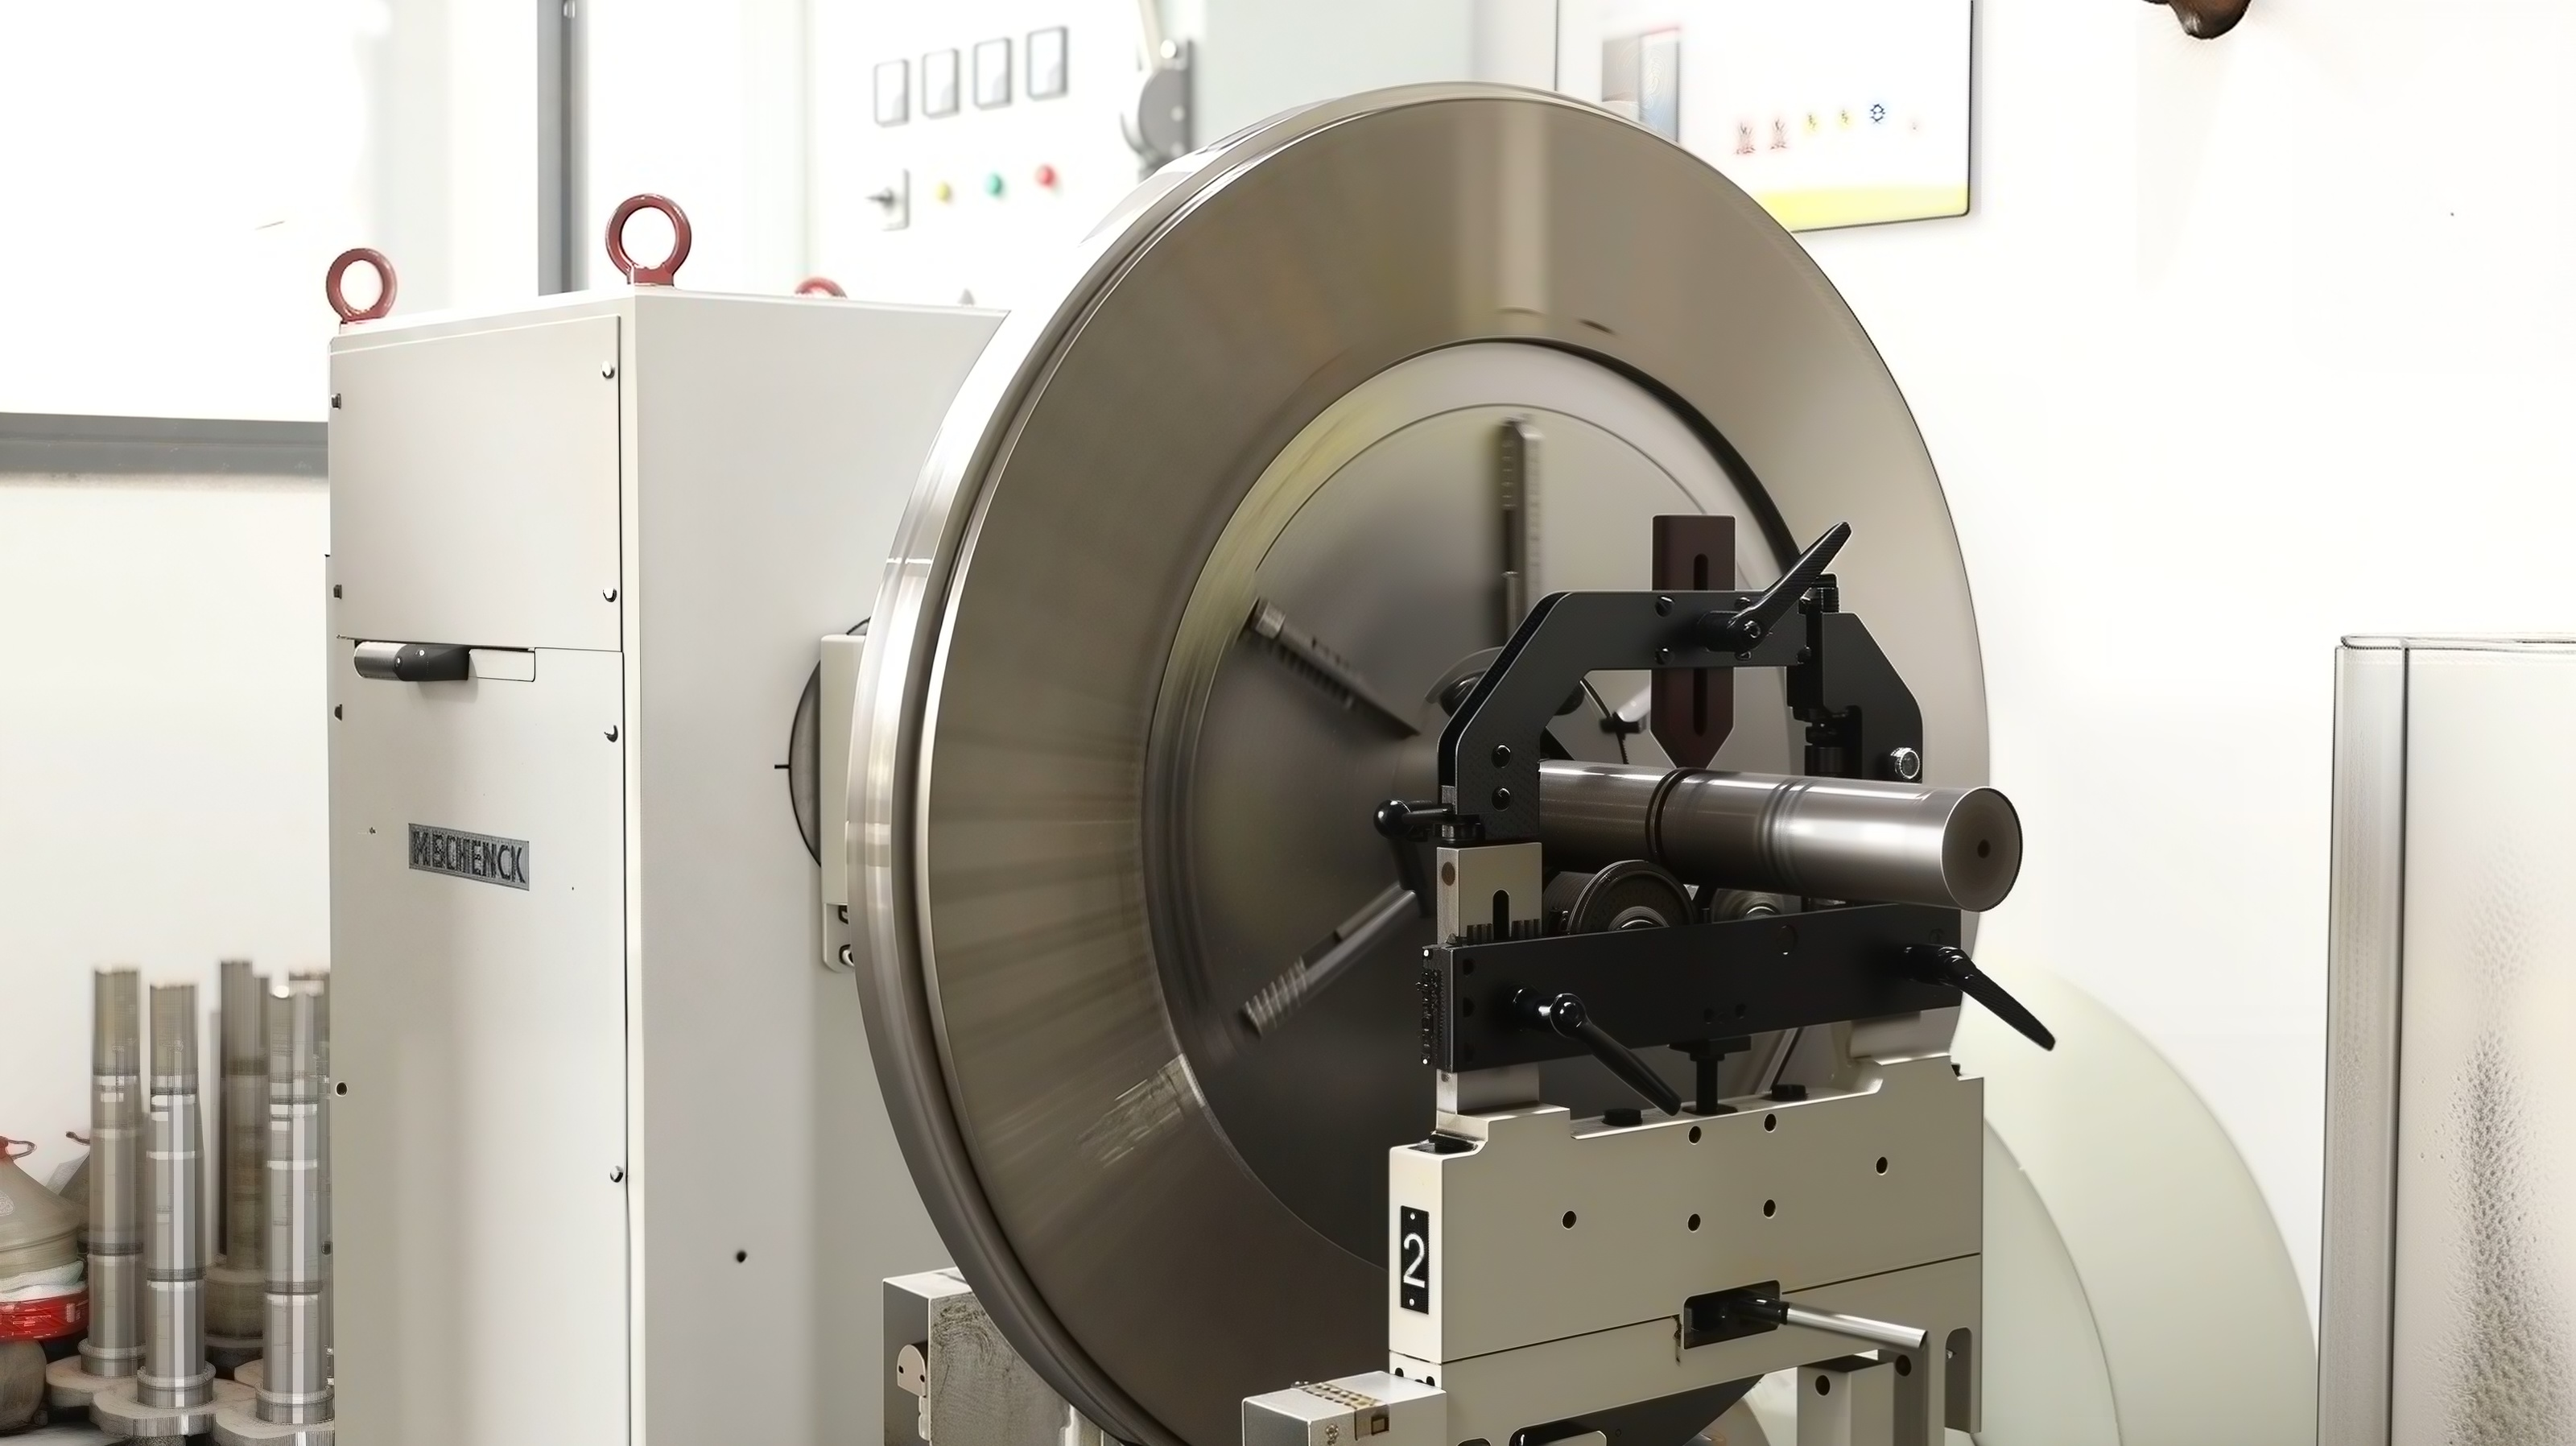
Szybko obracające się elementy rozdrabniacza tworzyw sztucznych wymagają wysokiego poziomu precyzji obróbki i dynamicznego wyważenia. Dobra dokładność obróbki pomaga zapewnić bardziej stabilne ustawienie i działanie komponentów, natomiast precyzyjne wyważenie dynamiczne pomaga zredukować wibracje podczas pracy z dużą prędkością i zminimalizować ich wpływ na łożyska i inne krytyczne komponenty.
Dlatego precyzyjna obróbka i dynamiczne wyważanie są ważne nie tylko dla płynnej pracy sprzętu, ale także bezpośrednio wpływają na żywotność i długoterminową stabilność produkcji młyna.
Jakie informacje są potrzebne przed wyborem rozdrabniacza?
Aby dokładniej dopasować odpowiedni zmodyfikowany młynek PE, klienci mogą podać kluczowe informacje, takie jak charakterystyka materiału, docelowe specyfikacje proszku i wymagania produkcyjne. Im pełniejsze informacje, tym łatwiej jest określić odpowiednią konstrukcję dysku, moc silnika, metodę chłodzenia i ogólną konfigurację systemu.
Często zadawane pytania dotyczące modyfikowanych rozdrabniaczy PE
Czy proces rozdrabniania PE może modyfikować PE?
Tak. Odpowiedni rozdrabniacz PE może przetwarzać różne typy modyfikowanego PE, ale konkretną konfigurację sprzętu należy określić w zależności od rzeczywistego materiału, zawartości wypełniacza, docelowej wielkości cząstek proszku i wymagań wyjściowych.
Jak drobno zmodyfikowany rozdrabniacz PE może wytwarzać proszek?
Ostateczny rozmiar cząstek proszku zależy od właściwości materiału, konstrukcji dysku, szczeliny roboczej i warunków pracy. Systemy proszkowania PE można zwykle skonfigurować tak, aby wytwarzały proszek o uziarnieniu w przybliżeniu 10–120 mesh, ale faktyczną wydajność należy potwierdzić poprzez badania materiałów.
Czy rozdrabniacz może przetwarzać PE wypełniony węglanem wapnia?
Tak. Jednakże napełniony PE może mieć inne właściwości proszkowania niż standardowy PE, ponieważ wypełniacze mogą zwiększać twardość materiału i wpływać na zużycie. Dlatego też składniki proszkowe i parametry operacyjne należy oceniać w oparciu o aktualną recepturę.
Jak można kontrolować wzrost temperatury podczas proszkowania PE?
Wzrost temperatury można kontrolować poprzez odpowiednie zasilanie, regulację szczeliny roboczej, przepływ powietrza i konfigurację chłodzenia. W zależności od materiału i modelu wyposażenia można zastosować chłodzenie powietrzem, chłodzenie wodą lub kombinowany układ chłodzenia.
Czy wyższa moc silnika zawsze oznacza wyższą moc wyjściową?
Nie koniecznie. Rzeczywista wydajność zależy również od takich czynników, jak charakterystyka materiału, wielkość podawanego materiału, docelowe rozdrobnienie proszku, konfiguracja dysku, stabilność podawania i warunki chłodzenia.
Czy Mao Yue może przetestować mój zmodyfikowany materiał PE?
Tak. Jeżeli skład materiału, specyfikacje proszku lub wymagania produkcyjne różnią się od zastosowań standardowych, zaleca się przetestowanie materiału. Poprzez próby sprzętu można ocenić bardziej odpowiednią konfigurację młyna przed ostatecznym wyborem sprzętu.
Wniosek: Lepszy proszek zaczyna się od lepszego procesu proszkowania
Produkcja wysokiej jakości modyfikowanego proszku PE nie polega po prostu na rozdrobnieniu plastiku do mniejszego rozmiaru. Wymaga to dokładnego rozważenia właściwości materiału, podawania, konstrukcji dysku, szczeliny roboczej, kontroli temperatury, chłodzenia, przesiewania i zbierania proszku.
Odpowiedni zmodyfikowany system proszkowania PE powinien być dopasowany do rzeczywistego materiału, docelowej wielkości cząstek i wymagań wyjściowych, osiągając odpowiednią równowagę pomiędzy rozdrobnieniem proszku, płynnością, kontrolą temperatury i wydajnością produkcji.
Dzięki ponad 30-letniemu doświadczeniu w produkcji rozdrabniaczy tworzyw sztucznych i wewnętrznym możliwościom produkcyjnym komponentów do proszkowania rdzenia, Mao Yue może przeprowadzać testy materiałowe w oparciu o rzeczywiste materiały klientów. Oceniając wyniki testów, takie jak wielkość cząstek proszku, wydajność i temperatura, Maoyue może zapewnić odpowiednie konfiguracje rozdrabniacza PE do zastosowań obejmujących formowanie rotacyjne, powlekanie, mieszanie i recykling.
Jeśli szukasz zmodyfikowanego rozwiązania do proszkowania PE, możesz podać rodzaj materiału, wielkość surowca, docelowy rozmiar cząstek i wymaganą wydajność. Firma Maoyue wykorzysta rzeczywiste wyniki testów materiałów, aby polecić odpowiednie rozwiązanie sprzętowe spełniające Twoje wymagania produkcyjne.