中文简体
Kule młyńskie są najbardziej kontrolowaną zmienną w kosztach operacyjnych młyna kulowego. Niewłaściwy dobór środków mielących zwiększa zużycie energii, przyspiesza zużycie wykładziny i powoduje niestabilne rozdrobnienie. W praktyce dopasowanie odpowiednich kul młyna do danego materiału i stanu młyna może zmniejszyć zużycie energii o 10 do 20 procent, jednocześnie wydłużając żywotność sprzętu.
Jak kule młyńskie działają w młynie kulowym
Młyn kulowy obraca cylindryczną skorupę wokół jej poziomej osi. Pręty podnoszące wewnątrz skorupy przenoszą kule młyna w górę, dopóki grawitacja nie odciągnie ich z powrotem w kaskadzie lub bardziej agresywnym ruchu zaćmy. To właśnie powtarzające się uderzenia i ścieranie, a nie sama skorupa młyna, powodują rozkład cząstek. Kule młyńskie są zatem właściwymi narzędziami szlifierskimi.
Działanie mielące zależy od kilku mierzalnych zmiennych. Objętość ładunku kul wynosi zazwyczaj 30 do 40 procent wewnętrznej objętości młyna, a prędkość młyna jest zwykle utrzymywana na poziomie 60 do 75 procent prędkości krytycznej. Poza tymi zakresami piłki albo ślizgają się bez wystarczającego uderzenia, albo przyklejają się do skorupy i wnoszą niewielki wkład.
| Zmienna | Typowy zasięg | Wpływ na szlifowanie |
|---|---|---|
| Objętość ładunku piłki | 30–40% objętości młyna | Kontroluje energię uderzenia i powierzchnię kontaktu |
| Prędkość młyna | 60–75% prędkości krytycznej | Określa ruch kaskadowy i zaćmowy |
| Średnica kuli | 20–100 mm, w zależności od posuwu | Ustawia równowagę pomiędzy uderzeniem i ścieraniem |
| Wypełnienie materiałem | 25–35% objętości pustej kuli | Zapobiega nadmiernemu zwilżeniu lub nadmiernemu wysuszeniu stref |
Materiały do młynów kulowych: co sprawdza się najlepiej i gdzie
Materiał kulek młyńskich określa twardość, gęstość, odporność na zużycie i ryzyko zanieczyszczenia. W większości zastosowań mineralnych i cementowych dominuje stal. Tam, gdzie liczy się czystość produktu, preferowane są kulki ceramiczne lub z tlenku glinu.
Kulki ze stali kutej i niskostopowej
Kulki ze stali kutej są wytrzymałe, stosunkowo niedrogie i wytrzymują szlifowanie z dużą udarnością. Stanowią solidny wybór dla młynów wstępnych z cząstkami nadawy powyżej 10 mm. Ich główną wadą jest wyższe zużycie niż żelazo o wysokiej zawartości chromu w zawiesinach ściernych.
Kulki żeliwne o wysokiej zawartości chromu
Kulki o wysokiej zawartości chromu zapewniają doskonałą twardość i niskie zużycie. Nadają się do szlifowania drugiego i trzeciego stopnia, gdzie głównym obciążeniem jest ścieranie, a nie uderzenie. Początkowo kosztują więcej, ale niższa częstotliwość wymiany często sprawia, że są tańsze w przeliczeniu na tonę produktu.
Kulki z tlenku glinu i ceramiki
Kulki tlenku glinu, zwykle zawierające 92 lub 95 procent Al2O3, stosuje się, gdy nie można zaakceptować zanieczyszczenia żelazem. Są powszechne w ceramice, farbach i niektórych procesach mielenia w przemyśle farmaceutycznym lub spożywczym. Są lżejsze od stali, więc prędkość młyna i okładzina mogą wymagać regulacji.
Kulki ze stali nierdzewnej
Kule młyńskie ze stali nierdzewnej są przeznaczone do stosowania w zawiesinach korozyjnych, środowiskach kwaśnych lub procesach, w których rdza z kulek ze stali węglowej mogłaby zniszczyć produkt. Są mniej powszechne w przypadku mielenia minerałów na dużą skalę ze względu na koszt, ale są niezbędne w zastosowaniach specjalnych.
| Materiał | Twardość względna | Typowy stopień zużycia | Główne zastosowanie |
|---|---|---|---|
| Kuta stal niskostopowa | Średni | Wyżej | Mielenie pierwotne i półautogeniczne |
| Żelazo o wysokiej zawartości chromu | Wysoka | Niski | Szlifowanie wtórne i dokładne |
| Ceramika z tlenku glinu | Wysoka | Bardzo niski | Produkty wrażliwe na czystość |
| Stal nierdzewna | Średni-high | Niski | Procesy korozyjne lub higieniczne |
Rozmiar i klasyfikacja kul młyna
Średnica kulki jest głównym czynnikiem wpływającym na efektywność szlifowania. Duże kulki (60–100 mm) pod wpływem uderzenia rozbijają grube cząstki; małe kulki (15–30 mm) zapewniają powierzchnię niezbędną do drobnego mielenia. W praktyce ładunek stopniowany zawierający mieszankę rozmiarów sprawdza się lepiej niż pojedynczy rozmiar, ponieważ w sposób ciągły kompensuje zużycie i zapewnia kontakt zarówno z grubymi, jak i drobnymi cząstkami.
Zgrubnym punktem wyjścia dla maksymalnego rozmiaru kulek jest powiązanie go z rozmiarem cząstek surowca i warunkami młyna. W wielu operacjach wykorzystuje się wzór Bonda, który przewiduje największą kulę w zależności od wielkości wsadu i możliwości szlifowania. Nawet bez wzoru prostą zasadą jest rozpoczęcie od wielkości około 2,5 do 3,5 razy większej niż największa cząstka paszy. Następnie wyreguluj po monitorowaniu poboru mocy i stopnia rozdrobnienia produktu.
- Zbyt duża kula generuje duży wpływ, ale ma małą powierzchnię, marnując energię i uszkadzając wykładziny.
- Zbyt mała kulka nie jest w stanie rozbić twardych lub grubych cząstek, co prowadzi do „martwego” ładunku i słabej przepustowości.
- Kulista okrągłość ma znaczenie: zdeformowane lub połamane kulki zmniejszają ryzyko szlifowania i należy je regularnie przesiewać.
Różnice w zastosowaniach w różnych branżach
Kule młyńskie pojawiają się wszędzie tam, gdzie materiały wymagają drobnego przemiału: zaprawa mineralna, klinkier cementowy, ceramika, farby i materiały pirotechniczne. Każda branża wyznacza inne priorytety.
- W przetwórstwie minerałów dominującym problemem jest koszt zużycia na tonę, dlatego w obiegu przemiału powszechnie stosuje się stal wysokochromową.
- Podczas mielenia cementu młyny kulowe działają przy umiarkowanym uderzeniu i dużym ścieraniu; W zależności od komory młyna stosowane są kule ze stali kutej i kulki o wysokiej zawartości chromu.
- W produkcji ceramiki kulki tlenku glinu chronią wsad przed zanieczyszczeniem żelazem i zapewniają wysoką czystość wymaganą w przypadku wyrobów białych i ceramiki elektronicznej.
- W materiałach pirotechnicznych i chemikaliach ze względu na bezpieczeństwo i czystość wymagane są media nieiskrzące lub o niskim stopniu zanieczyszczenia, takie jak ceramika lub stal nierdzewna.
Materiały wrażliwe na ciepło zachowują się inaczej. Specjalny przewodnik po rozdrabniaczu tworzyw sztucznych wyjaśnia, dlaczego polimery wymagają zupełnie innej zasady zmniejszania rozmiaru.
Jak wybrać kule młyńskie: podejście krok po kroku
Następująca sekwencja jest używana przez inżynierów instalacji do przełożenia celów procesu na specyfikację mediów stałych.
- Zdefiniuj docelowe P80 i przepustowość. Próba jest pierwszą specyfikacją, ponieważ decyduje o uderzeniu w porównaniu ze ścieraniem.
- Zmierz wielkość i twardość nadawy. Twardszy i grubszy pasza wymaga większych i twardszych kulek.
- Ustaw limity zanieczyszczeń. Jeśli należy unikać żelaza, wybierz tlenek glinu lub stal nierdzewną.
- Ustal objętość ładunku kulki i prędkość młyna. Oddziałują one na rozkład wielkości kulek i profil wykładziny.
- Dopasuj materiał kulki do wyściółki. Twardsze kulki przyspieszają zużycie wykładziny, chyba że okładzina ma odpowiednią twardość i profil nośny.
- Monitoruj określone zużycie energii i piłki. Najlepsza specyfikacja to taka, która stabilizuje oba w trakcie kampanii produkcyjnej.
Typowe błędy w kulach młyna i praktyki konserwacyjne
Operatorzy często nie doceniają tego, jak szybko zła polityka dotycząca ładowania zmienia zachowanie podczas jazdy. Najczęstsze błędy to kupowanie wyłącznie pod kątem ceny, nie sprawdzanie rzeczywistego ładunku kulek oraz ignorowanie gęstości wody lub pulpy podczas mielenia na mokro.
- Kupno najtańszej kulki bez sprawdzenia jej na rudze lub klinkierze prawie zawsze podnosi rzeczywisty koszt mielenia na tonę.
- Nieuzupełnienie dziennego zużycia spowoduje zmniejszenie ładunku i wzrost P80.
- Ignorowanie gęstości miazgi zmienia mieszanie i amortyzację wsadu; zbyt gruba miazga zmniejsza uderzenia, zbyt cienka zwiększa zużycie kulka na kulce.
- Nieregularne pobieranie próbek ładunku może spowodować wyłapanie owalnych kulek lub połamanych mediów, zanim obniżą one wydajność.
Konserwacja nie jest skomplikowana. Co miesiąc pobieraj próbkę ładunku piłki, odfiltruj połamane kawałki i zapisz pobór mocy. Stabilna krzywa mocy oznacza, że kule młyna są nadal w równowadze.
Kiedy młyny kulowe nie są rozwiązaniem: tworzywa sztuczne wrażliwe na ciepło
Młyny kulowe dobrze sprawdzają się w przypadku minerałów kruchych, jednak nie są narzędziem uniwersalnym. Tworzywa termoplastyczne, takie jak polietylen, polipropylen i PCV, miękną i topią się pod wpływem ciepła wytwarzanego przez uderzenie piłki. Tradycyjny młyn kulowy ze stalowymi mediami rozmazuje polimer, zmniejsza jego masę cząsteczkową i wytwarza proszek niskiej jakości. Dlatego przetwórcy tworzyw sztucznych stosują inną zasadę mielenia: szybkobieżne młyny tarczowe lub wirnikowe, które opierają się na cięciu, ścinaniu i kontrolowanym przepływie powietrza, a nie na swobodnie opadających kulach.
Na przykład PA i PP można mielić w temperaturze otoczenia w młynie tarczowym bez ciekłego azotu, co utrzymuje koszty operacyjne znacznie poniżej kosztów kriogenicznego mielenia kulowego.
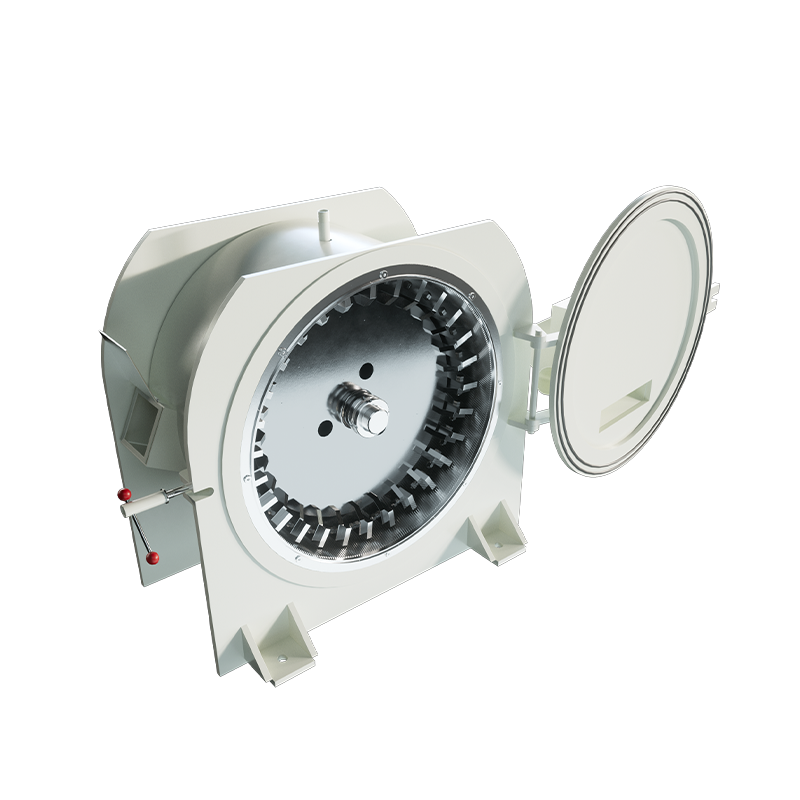
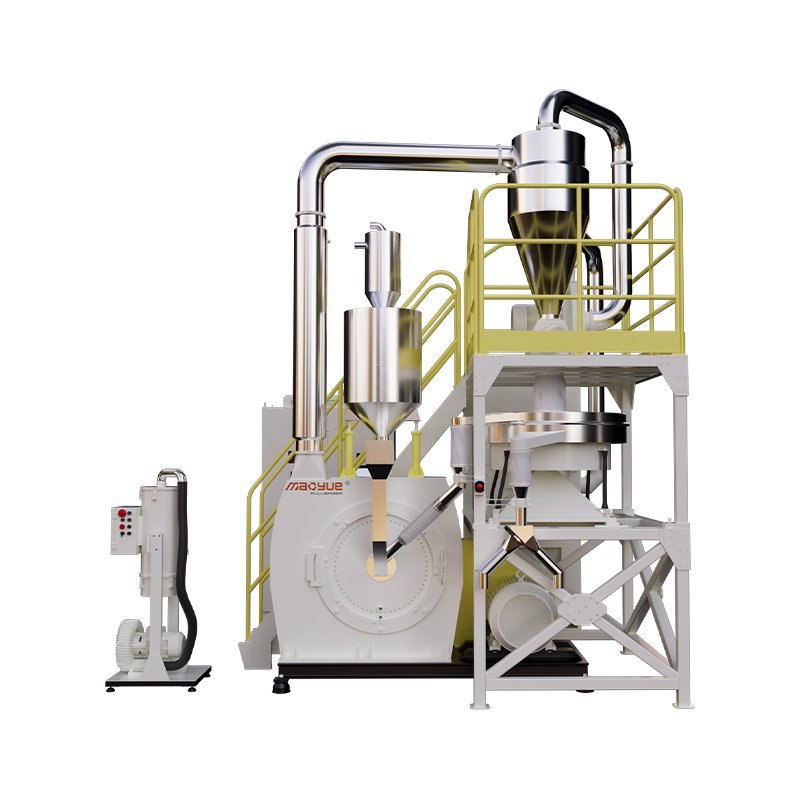
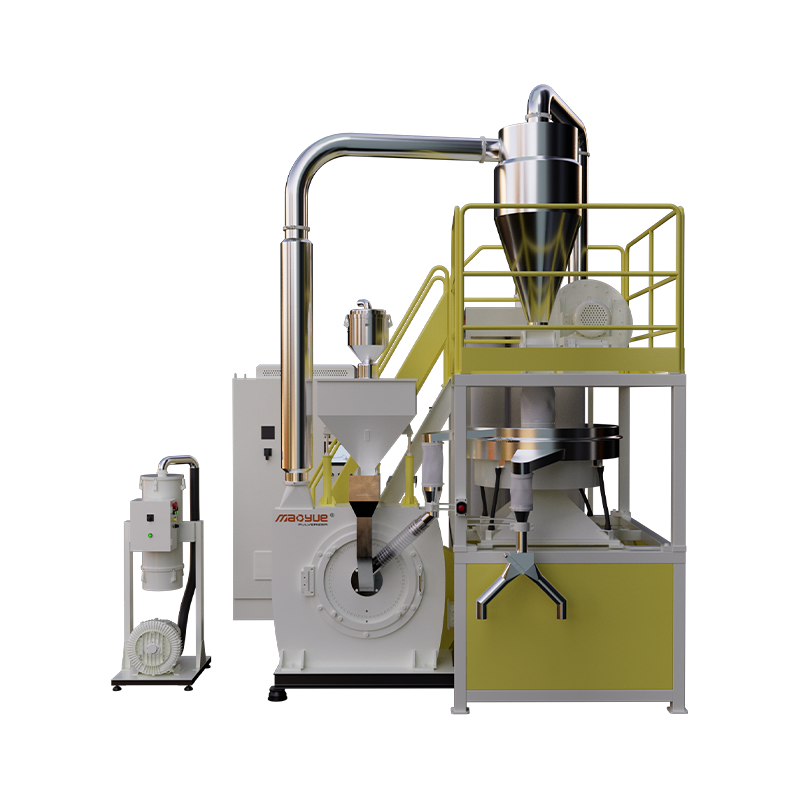
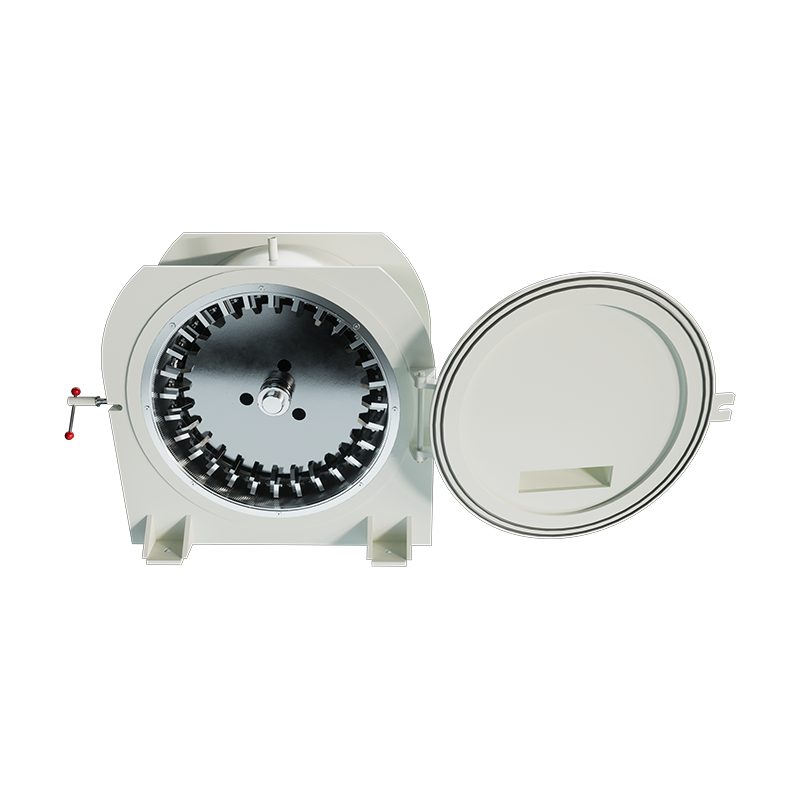
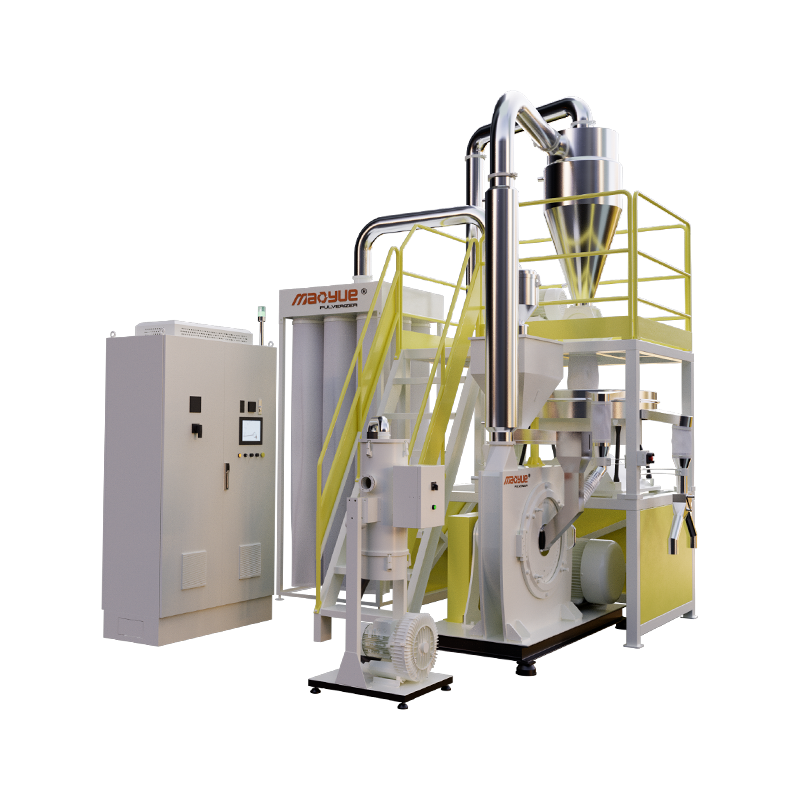 Odporny na zużycie rozdrabniacz 600PA/PP pracujący w temperaturze pokojowej Rozdrabniacz Mao Yue PA/PP-600 ma średnicę dysku 600 mm, moc silnika głównego 45-55 kW i wydajność 350-600 kg/h (około 400-550 kg/h dla PA i 500-... Zobacz produkt →
PVC najlepiej radzi sobie z redukcją rozmiaru, gdy sprzęt ma wytrzymałe komponenty i drobnoziarnisty proszek; dedykowany rozdrabniacz drobnoziarnistego PVC może pomieścić wąskie rozkłady cząstek bez degradacji termicznej.
 Rozdrabniacz drobnego proszku Model 900 PVC Model ten charakteryzuje się średnicą tarczy około 900 mm, mocą silnika głównego 110–132 kW i wydajnością szczytową 900–1300 kg/h, co czyni go liderem produkcyjnym w tej serii. Zobacz produkt →
Podobnie gatunki PE do formowania rotacyjnego wymagają proszku o stałej wielkości cząstek, dzięki czemu formowana część ma jednakową grubość ścianki. W tym procesie formowania młyn kulowy całkowicie zastępuje młyn kulowy o wysokiej jednorodności.
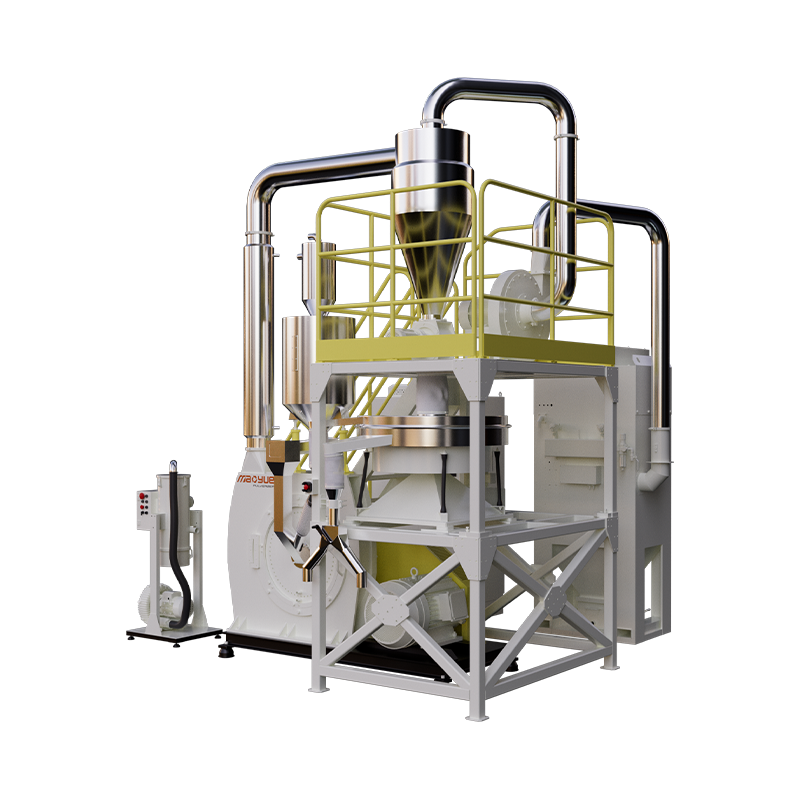 Proszek do formowania rotacyjnego PE o wysokiej jednorodności Rozdrabniacz model 800 Rozdrabniacz do formowania rotacyjnego PE typu Mao Yue 800 to flagowy model o dużej wytrzymałości i bardzo dużej wydajności, zaprojektowany specjalnie do produkcji produktów do formowania rotacyjnego na dużą skalę... Zobacz produkt →
Jeśli porównujesz opcje mielenia, praktyczne rozróżnienie jest proste: przetwórcy minerałów wybierają kule młyńskie; przetwórcy tworzyw sztucznych wybierają młyn, który utrzymuje polimer w niskiej temperaturze, suchości i jednorodności. Aby uzyskać szerszy pogląd na dostępny sprzęt, zobacz asortyment produktów do rozdrabniania tworzyw sztucznych.