中文简体
Przedmieszka kolorowa jest zazwyczaj produkowana i dostarczana w postaci granulatu, co ułatwia jej przechowywanie, transport i dozowanie. Jednakże w niektórych dalszych zastosowaniach przetwarzania przedmieszka kolorowa musi być dalej przetwarzana na proszek.
W tym przypadku kluczową kwestią nie jest po prostu to, czy materiał można sproszkować, ale czy w procesie można wytworzyć proszek o stabilnym rozmiarze cząstek, dobrej płynności, kontrolowanym wzroście temperatury i stałej jakości partii, przy jednoczesnym utrzymaniu stabilnego podawania i wydajnego zbierania proszku.
Dlatego też w przypadku wysokiej jakości przedmieszki kolorowej chodzi nie tylko o uzyskanie drobniejszych cząstek. Wymaga rozsądnej równowagi pomiędzy rozkładem wielkości cząstek, płynnością, kontrolą temperatury, konsystencją koloru i kontrolą zanieczyszczeń.
W artykule tym zbadano te czynniki z punktu widzenia jakości proszku, wyjaśniono, w jaki sposób wpływają one na produkcję kolorowych przedmieszek w proszku, a ponadto przedstawiono, w jaki sposób można skonfigurować system proszkowania kolorowych przedmieszek zgodnie z rzeczywistymi właściwościami materiału i wymaganiami produkcyjnymi.
Dlaczego jakość kolorowego koncentratu w proszku ma znaczenie?
Przekształcenie kolorowej przedmieszki w proszek może wydawać się prostym procesem zmniejszania wielkości cząstek, ale w rzeczywistości obejmuje wiele etapów, w tym mechaniczne mielenie, wytwarzanie ciepła wywołane tarciem, transport materiału i zbieranie proszku.
Dlatego uzyskanie wystarczająco drobnego proszku nie musi koniecznie oznaczać, że proszek spełnia wymagane standardy jakości. Nawet jeśli dwie partie proszku osiągną ten sam docelowy rozmiar oczek, mogą nadal różnić się rozkładem wielkości cząstek, płynnością i wydajnością podawania, co może mieć wpływ na stabilność dalszego przetwarzania.
Z tego powodu ocena kolorowej przedmieszki nie powinna koncentrować się wyłącznie na wielkości cząstek. Należy również wziąć pod uwagę ogólny stan proszku i jego stałą wydajność w rzeczywistej produkcji.
Co to jest kolorowy proszek koncentratowy?
Kolorowa przedmieszka w proszku to zazwyczaj materiał w proszku wytwarzany przez mechaniczne sproszkowanie granulek kolorowej przedmieszki. Jego ostateczna charakterystyka zależy nie tylko od procesu proszkowania, ale także ściśle od receptury i właściwości materiału samej przedmieszki barwnej.
W zależności od receptury przedmieszka kolorowa zazwyczaj zawiera:
-
Nośnik polimerowy
-
Pigmenty
-
Środki dyspergujące
-
Stabilizatory
-
Inne dodatki funkcjonalne
Składniki te mogą wpływać na twardość materiału, właściwości termiczne, zachowanie podczas proszkowania i końcową charakterystykę proszku.
Dlatego nawet kolorowe przedmieszki o tym samym kolorze mogą wykazywać znaczące różnice w zasilaniu, wzroście temperatury, wielkości cząstek i płynności proszku podczas proszkowania, jeśli ich żywice nośne lub receptury są różne. Dlatego też proszkowanie kolorowych przedmieszek wymaga projektowania parametrów i testowania w oparciu o rzeczywisty materiał.
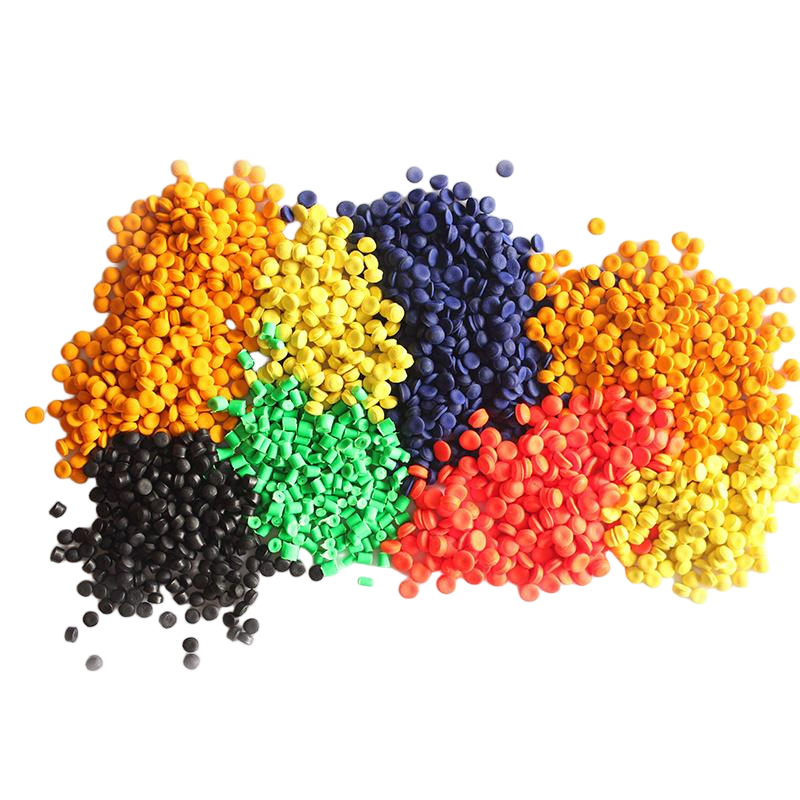
Od granulek Color Masterbatch po proszek
Typowy proces proszkowania kolorowej przedmieszki obejmuje podawanie, proszkowanie tarczowe, chłodzenie, przesiewanie i zbieranie proszku.
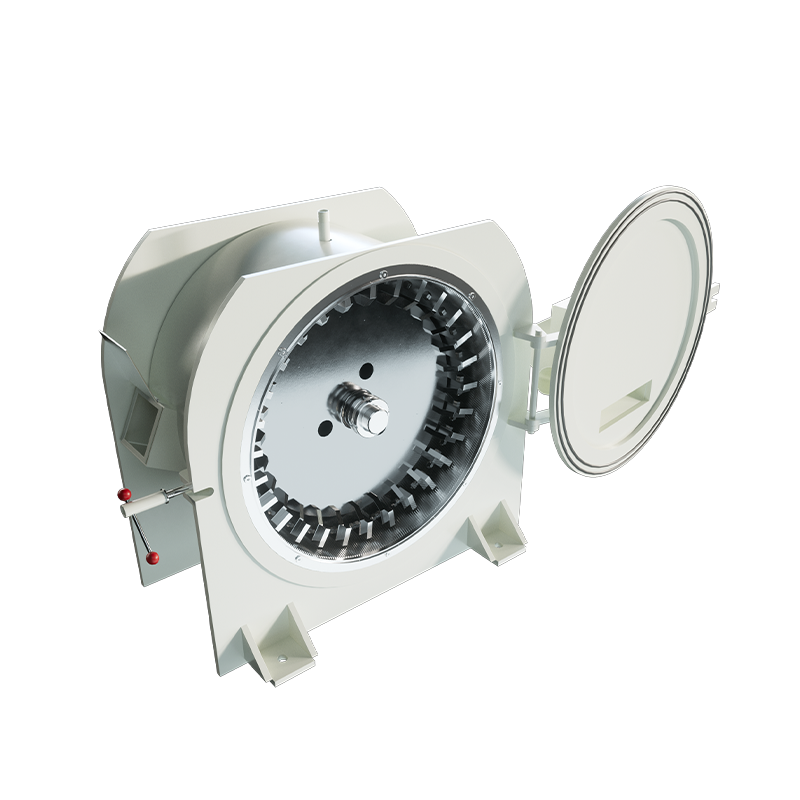
Najpierw granulki kolorowej przedmieszki są w sposób ciągły podawane do komory proszkowej poprzez system podawania. Szybkoobrotowa tarcza szlifierska przykłada siłę mechaniczną do materiału, stopniowo redukując cząstki do docelowej wielkości.
Podczas proszkowania wytwarzana jest pewna ilość ciepła. W zależności od właściwości materiału i warunków produkcji, w celu utrzymania stabilnych warunków przetwarzania można zastosować chłodzenie powietrzem, chłodzenie wodą lub ich kombinację.
Proszek następnie trafia do systemu przesiewania i zbierania proszku w celu jego oddzielenia i zebrania, w wyniku czego powstaje kolorowy proszek przedmieszkowy, który spełnia wymagania dalszego przetwarzania.
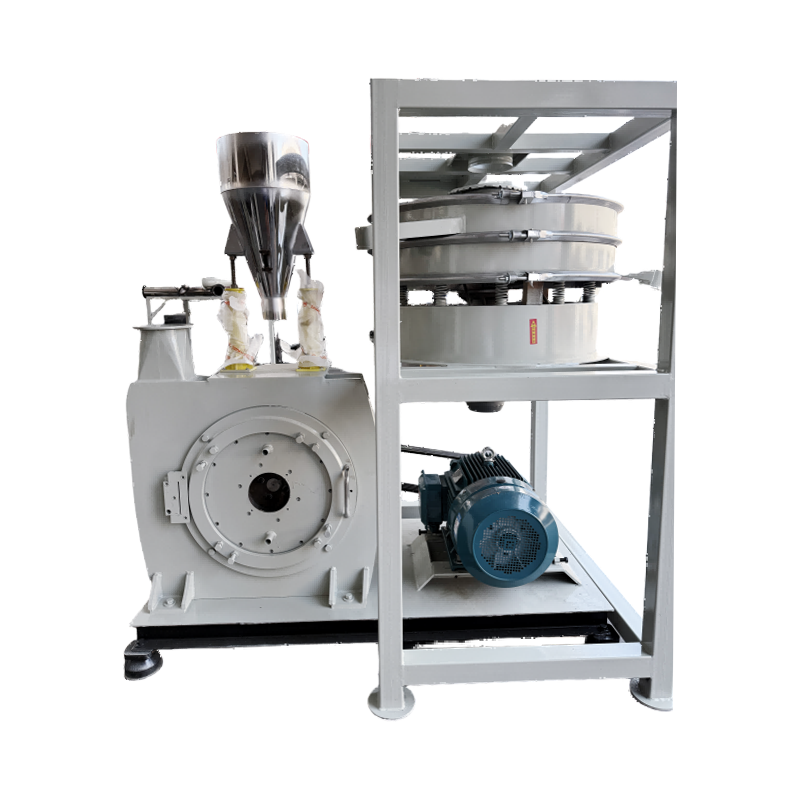
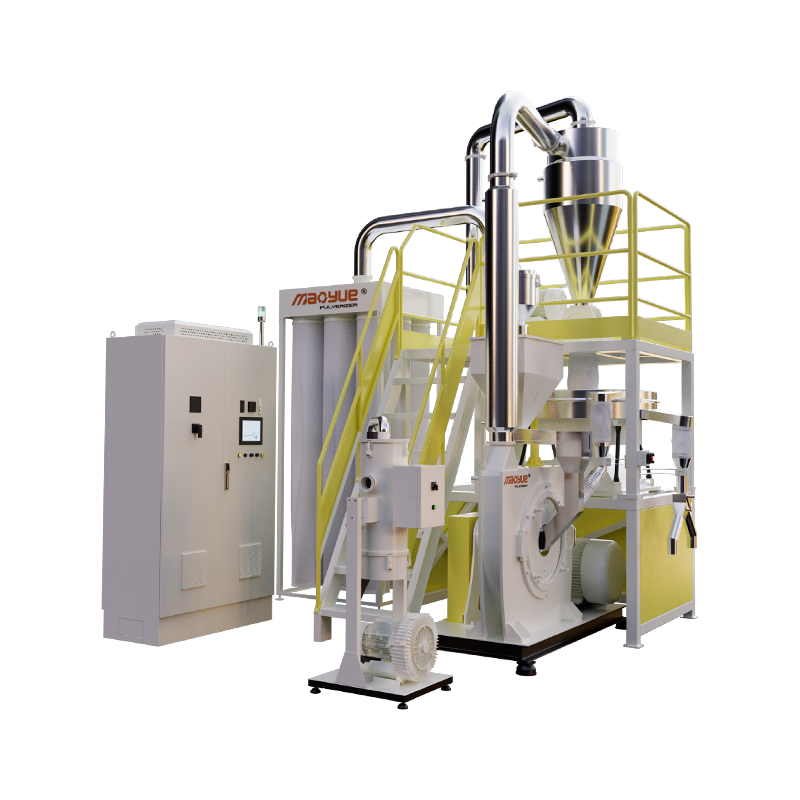
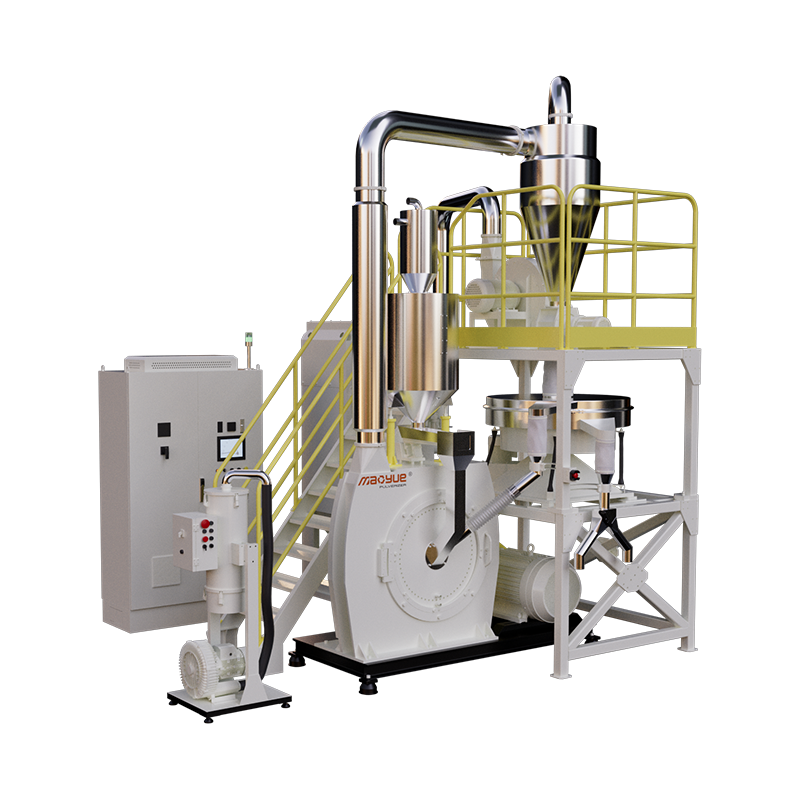
Do przetwarzania granulatu kolorowych przedmieszek na proszek można zastosować dyskowy młynek do rozdrabniania kolorowych przedmieszek. Specyficzna konfiguracja maszyny zależy od wielkości cząstek surowca, właściwości materiału, wymaganej wydajności i wymagań dotyczących chłodzenia.
Co sprawia, że proszek Masterbatch Good Color jest dobry?
Dobry kolor przedmieszki w proszku nie oznacza po prostu mniejszych cząstek. Zamiast tego proszek musi spełniać wymagania końcowego zastosowania pod względem właściwości proszku i stabilności produkcji.
Oceniając kolorowe przedmieszki w proszku, nie należy skupiać się na osiągnięciu pojedynczego wskaźnika wydajności, ale na dopasowaniu właściwości proszku do rzeczywistego zastosowania, warunków produkcji i wymagań dalszego przetwarzania.
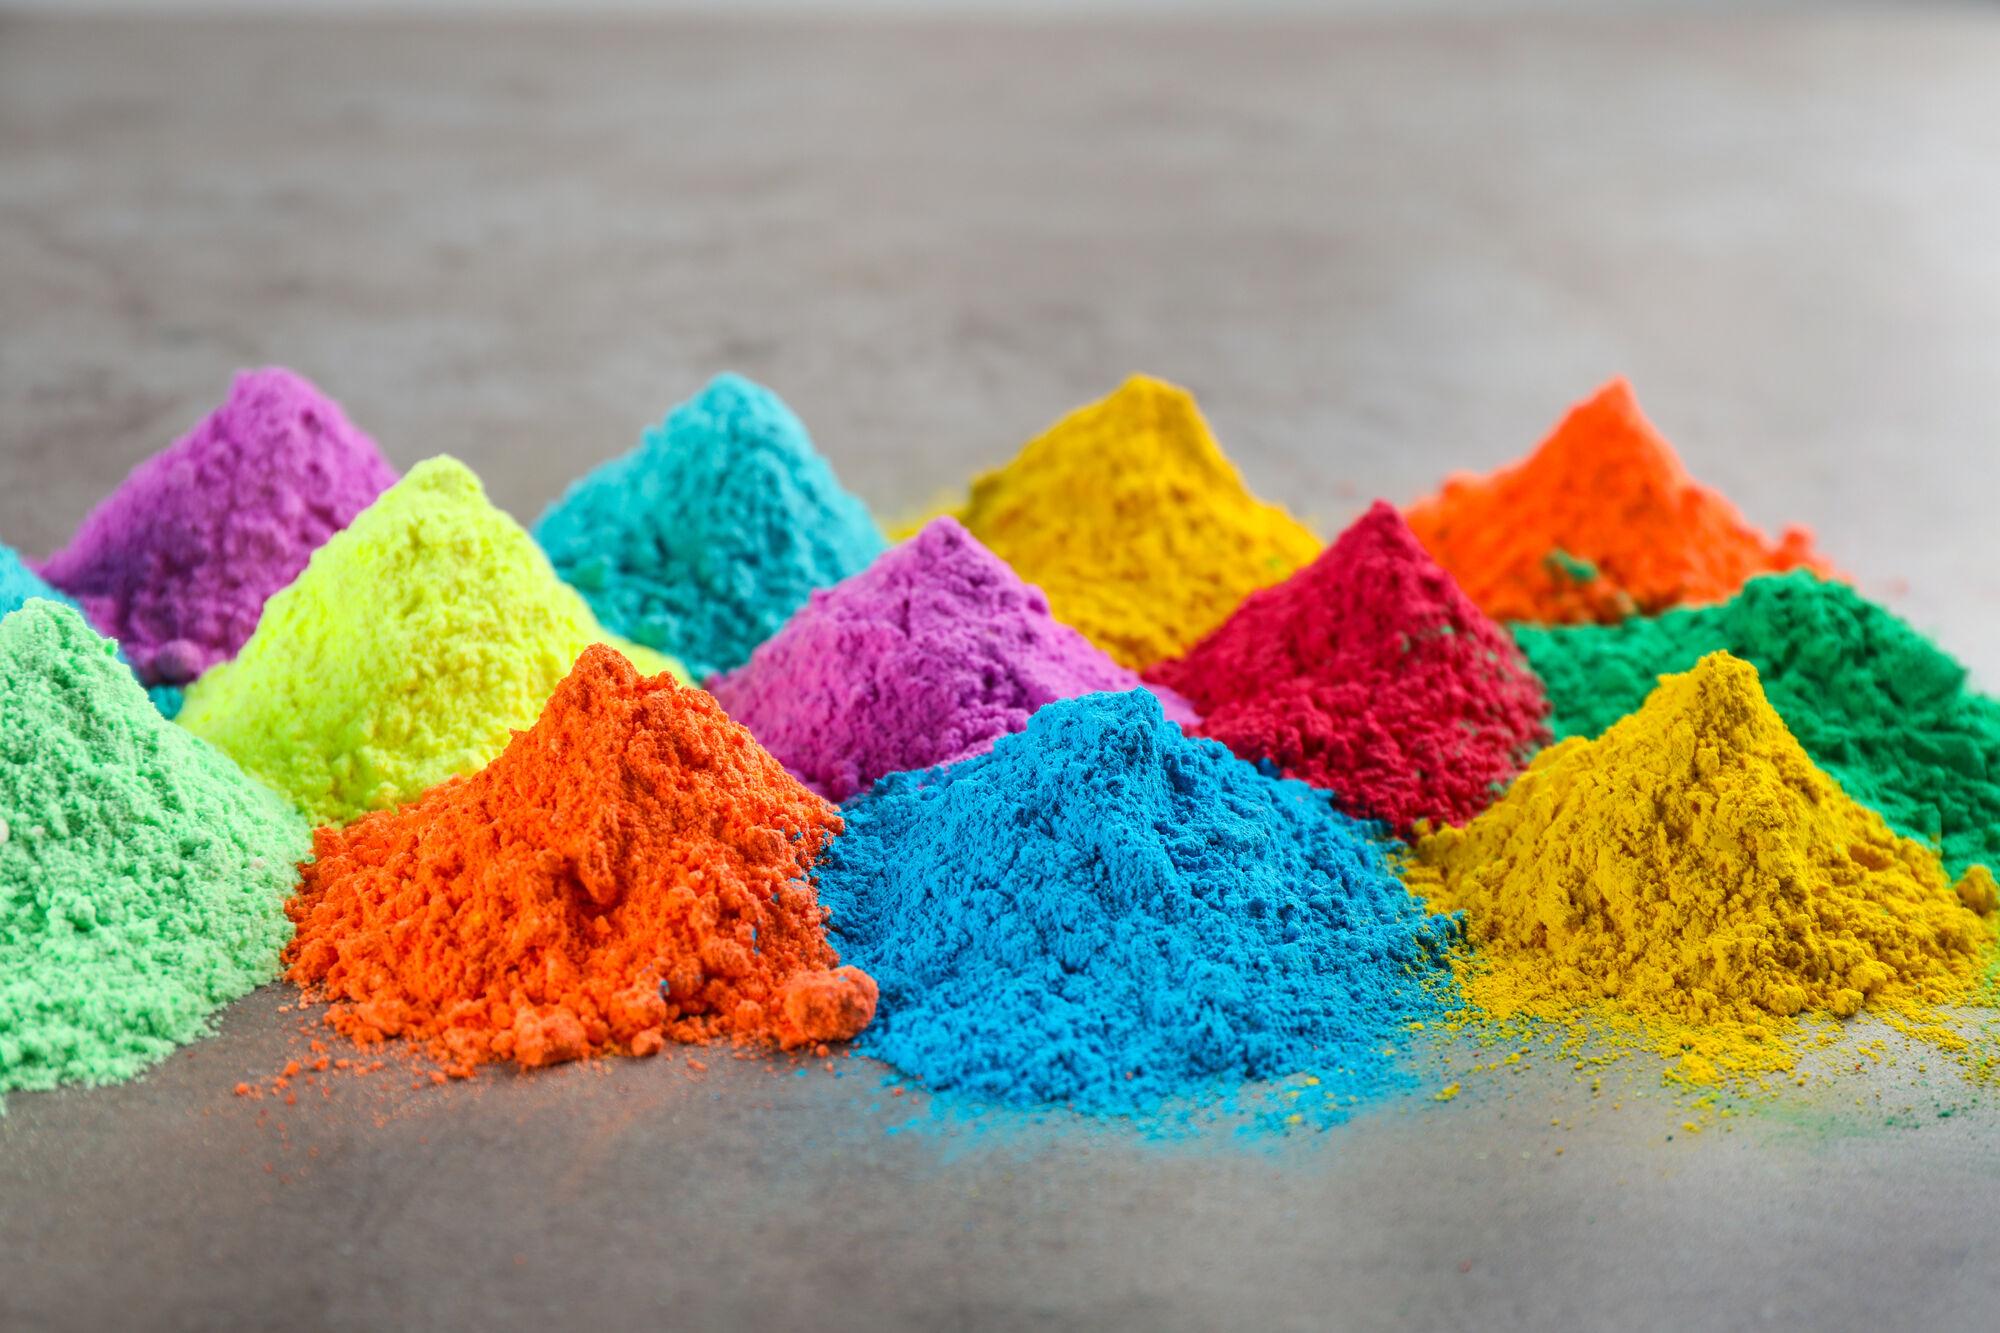
Kontrolowany rozkład wielkości cząstek
Wielkość cząstek jest ważną cechą kolorowej przedmieszki w proszku, ale pojedynczy „rozmiar oczek” nie może w pełni opisać stanu proszku. Na przykład, nawet jeśli dwie partie osiągną wielkość 40 mesh, ich proporcje drobnych cząstek i większych cząstek mogą nadal się różnić.
Z tego powodu rozkład wielkości cząstek i ich stabilność są ważniejsze niż pojedynczy rozmiar oczek. Odpowiedni i spójny rozkład wielkości cząstek może pomóc poprawić konsystencję proszku podczas przenoszenia, podawania, mieszania i dalszego przetwarzania.
Celem nie jest po prostu wytworzenie drobniejszego proszku, ale określenie odpowiedniego zakresu wielkości cząstek w oparciu o końcowe zastosowanie i utrzymanie stabilnej, powtarzalnej produkcji w tym zakresie.
Dobra płynność proszku

Drobniejszy proszek niekoniecznie oznacza lepszą sypkość. Wraz ze wzrostem udziału drobnych cząstek kontakt i interakcja między cząsteczkami mogą stać się silniejsze. Zmiany elektryczności statycznej, wilgoci i temperatury mogą również dodatkowo wpływać na zachowanie proszku.
Oprócz osiągnięcia docelowej wielkości cząstek, kolorowa przedmieszka w proszku powinna utrzymywać stabilną płynność, taką jak:
-
Płynny wyładunek ze zbiornika
-
Stabilne przenoszenie i podawanie
-
Zmniejszone powstawanie mostków i gromadzenie się proszku w rurociągach
Ostatecznie cechy te należy zweryfikować w rzeczywistej produkcji. Odpowiedni rozkład wielkości cząstek i dobra sypkość muszą spełniać zarówno wymagania końcowego zastosowania, jak i wymagania ciągłej produkcji.
Stabilność temperatury podczas proszkowania
Proszkowanie tarczowe z dużą prędkością generuje ciepło tarcia. Jeśli temperatura nadal rośnie, niektóre kolorowe przedmieszki mogą zmięknąć, przykleić się do składników mielonych lub zbrylić się, co może mieć wpływ na właściwości proszku, wydajność i ciągłą stabilność działania.
Kontrola temperatury nie polega na utrzymywaniu jednej stałej wartości temperatury. Zamiast tego należy odpowiednio kontrolować wzrost temperatury w oparciu o charakterystykę materiału, docelowy rozmiar cząstek, szybkość podawania i czas pracy, odpowiednio dobierając odpowiednią metodę chłodzenia.
Stabilne warunki temperaturowe pomagają utrzymać ciągły proces proszkowania i stałą jakość proszku.
Spójność kolorów
Konsystencja koloru zależy przede wszystkim od żywicy nośnej, pigmentów i składu przedmieszki kolorowej. Jednakże stabilność procesu proszkowania może również wpływać na zachowanie proszku podczas późniejszego przenoszenia, dozowania i mieszania.
Jeżeli rozkład wielkości cząstek, warunki temperaturowe lub warunki zbierania proszku różnią się znacznie pomiędzy partiami, mogą one wprowadzić dodatkową niestabilność w dalszym przetwarzaniu. Celem proszkowania nie jest zmiana pierwotnego systemu barw, ale utrzymanie stabilnych właściwości proszku i stałych warunków produkcji.
W rzeczywistej produkcji ważne jest monitorowanie:
-
Czy rozkład wielkości cząstek pozostaje stabilny pomiędzy partiami
-
Czy temperatura i warunki karmienia pozostają stabilne
-
Czy proszek może być zbierany w sposób ciągły i całkowity
-
Czy podczas zmiany materiału pozostają znaczące pozostałości materiału
Należy zauważyć, że proszek nie determinuje bezpośrednio ostatecznego koloru kolorowej przedmieszki. Jego główną funkcją jest utrzymanie stabilnych warunków materiałowych i zmniejszenie wahań spowodowanych procesem proszkowania, zapewniając bardziej spójny proszek do dalszego przetwarzania.
Zanieczyszczenie krzyżowe
W przypadku produkcji kolorowych przedmieszków w proszku ważnym czynnikiem wpływającym na czystość proszku i konsystencję koloru jest zanieczyszczenie krzyżowe.
W przypadku stosowania tego samego systemu proszkowania do przetwarzania kolorowych przedmieszek o różnych kolorach lub recepturach, materiał z poprzedniej partii może pozostać w komorze proszkowej, tarczach mielących, rurociągach transportowych, separatorze cyklonowym, systemie odpylania lub systemie zbierania proszku. Po zmianie materiału pozostałości te mogą przedostać się do kolejnej partii proszku. Może to być szczególnie istotne przy zmianie przedmieszek czarnych lub ciemnych na przedmieszki jasne lub białe, ponieważ nawet niewielka ilość pozostałości może mieć wpływ.
Ograniczenie ryzyka zanieczyszczenia krzyżowego wymaga kontroli w całym systemie produkcyjnym, w tym:
-
Czyszczenie komory proszkowej, tarcz mielących i kluczowych podzespołów
-
Kontrola pozostałości materiału w rurociągach transportowych, cyklonach i systemach zbierania proszku
-
Ułożenie odpowiedniej sekwencji produkcyjnej dla różnych kolorów i receptur
-
Czyszczenie i kontrola sprzętu po zmianie materiału
-
Regularna pielęgnacja miejsc narażonych na gromadzenie się proszku
W przypadku linii produkcyjnych, które często przełączają się między różnymi kolorami lub formułami, projekt sprzętu powinien uwzględniać nie tylko wydajność i wydajność proszkowania, ale także łatwość czyszczenia, kontrolę pozostałości i efektywność zmiany materiału.
Ważne jest rozróżnienie między nimi: konsystencja koloru koncentruje się na stabilności jakości proszku pomiędzy partiami, podczas gdy zanieczyszczenie krzyżowe skupia się na ryzyku przedostania się pozostałości materiału z jednego materiału do drugiego. Są one ze sobą powiązane, ale reprezentują różne problemy związane z kontrolą produkcji.
Jak działa system proszkowania kolorowych przedmieszek?

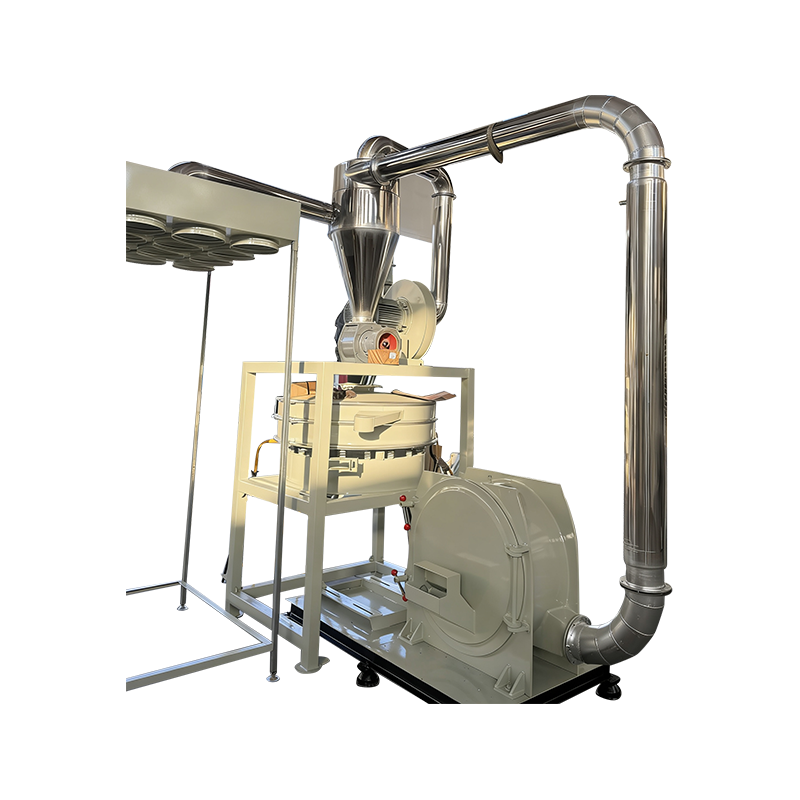
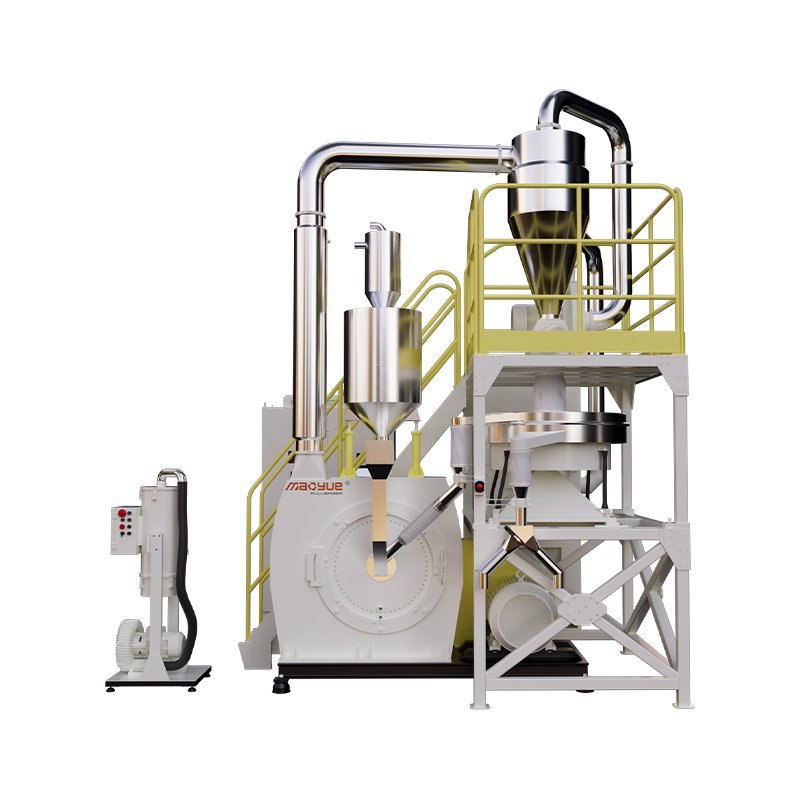
Kompletny system proszkowania kolorowych przedmieszek to coś więcej niż tylko pojedynczy rozdrabniacz. Składa się z kilku etapów, obejmujących podawanie, proszkowanie, schładzanie, przesiewanie i zbieranie proszku. Każdy etap współpracuje ze sobą, wpływając na wielkość cząstek końcowego proszku, temperaturę i skuteczność zbierania.
Podstawowy proces to:
Zasilanie → Rozpylanie → Chłodzenie → Przesiewanie → Zbieranie
Układ podawania zapewnia stabilny dopływ materiału do komory proszkowej. Etap proszkowania przetwarza kolorową przedmieszkę do docelowej wielkości cząstek. Etap chłodzenia kontroluje wzrost temperatury podczas przetwarzania, podczas gdy systemy przesiewania i zbierania proszku oddzielają, transportują i zbierają gotowy proszek.
Stabilność proszkowania kolorowych przedmieszki zależy zatem nie tylko od samego rozdrabniacza, ale także od tego, jak dobrze dopasowane są różne etapy całego systemu.
Stabilne karmienie

Stabilne podawanie jest podstawą ciągłego proszkowania. Znaczące wahania szybkości podawania materiału mogą bezpośrednio wpływać na obciążenie proszkowanie, wydajność i wzrost temperatury, co z kolei może mieć wpływ na stan proszku.
Automatyczny system podawania może utrzymać stabilną prędkość podawania zgodnie z wymaganiami produkcyjnymi, zmniejszając wahania spowodowane ręczną obsługą i sprawiając, że proces proszkowania jest bardziej ciągły i stabilny.
Rozpylanie dysków

Proszkowanie tarczowe wykorzystuje działanie mechaniczne generowane przez szybko obracające się tarcze mielące, aby stopniowo zmniejszać wielkość cząstek kolorowej przedmieszki i osiągnąć docelowy stan proszku.
Szczelina robocza pomiędzy tarczami mielącymi jest ważnym parametrem wpływającym na rozdrobnienie proszku i wydajność obróbki. Mniejsza szczelina generalnie powoduje silniejsze działanie mechaniczne, ale nie oznacza to, że każdy materiał nadaje się do uzyskania najmniejszej możliwej szczeliny.
Rzeczywiste parametry proszkowania należy dostosować do docelowej wielkości cząstek, wydajności, właściwości materiału, temperatury i ciągłego czasu pracy, uzyskując rozsądną równowagę pomiędzy rozdrobnieniem proszku, wydajnością i stabilnością działania.
Chłodzenie podczas ciągłego proszkowania

Proszkowanie z dużą prędkością generuje ciepło tarcia, a kontrolowanie wzrostu temperatury w odpowiednim czasie jest ważne dla utrzymania ciągłej produkcji i stabilnych warunków proszku.
W zależności od właściwości materiału i konstrukcji sprzętu, typowe metody chłodzenia obejmują:
-
Chłodzenie powietrzem: wykorzystuje przepływ powietrza do usuwania ciepła powstałego podczas przetwarzania.
-
Chłodzenie wodne: zapewnia lepszą kontrolę temperatury.
-
Chłodzenie powietrzem i wodą: łączy obie metody i jest odpowiednie do zastosowań o wyższych wymaganiach w zakresie kontroli temperatury.
Metody chłodzenia nie należy traktować jako ustalonej konfiguracji. Należy go wybrać zgodnie z charakterystyką materiału, docelowym rozmiarem cząstek, wymaganą wydajnością i ciągłymi warunkami pracy.
Przesiewanie i zbieranie proszku

Po sproszkowaniu proszek musi płynnie i równomiernie opuścić system przetwarzania. W zależności od wymagań produkcyjnych, przesiewanie, oddzielanie cyklonowe i odpylanie można skonfigurować tak, aby oddzielały, transportowały i zbierały proszek.
Prawidłowo zaprojektowany system zbierania proszku nie tylko wpływa na odzysk proszku i jakość gotowego proszku, ale także odgrywa ważną rolę w przepływie powietrza w systemie, kontroli zapylenia i ciągłej stabilności pracy.
Jak wybrać kolorowy rozdrabniacz przedmieszki?
Wybierając rozdrabniacz kolorowych przedmieszek, lepiej zacząć od rzeczywistych wymagań dotyczących materiału i końcowego proszku, niż wybierać najpierw model maszyny. Przedmieszki o różnych kolorach mają różne receptury, rozmiary cząstek i właściwości termiczne. Nawet jeśli docelowa wielkość cząstek jest taka sama, mogą one wymagać różnych konfiguracji proszkowania i chłodzenia.
Bardziej praktyczna sekwencja wyboru to:
Materiał → Docelowy proszek → Wyjście → Godziny pracy → Aplikacja końcowa → Konfiguracja sprzętu
Przestrzeganie tej kolejności pomaga dokładniej określić odpowiedni rozmiar tarczy szlifierskiej, sposób podawania, system chłodzenia, przesiewanie i konfigurację zbierania proszku, jednocześnie zmniejszając odchylenia, które mogą wynikać z wyboru maszyny wyłącznie na podstawie jej modelu.
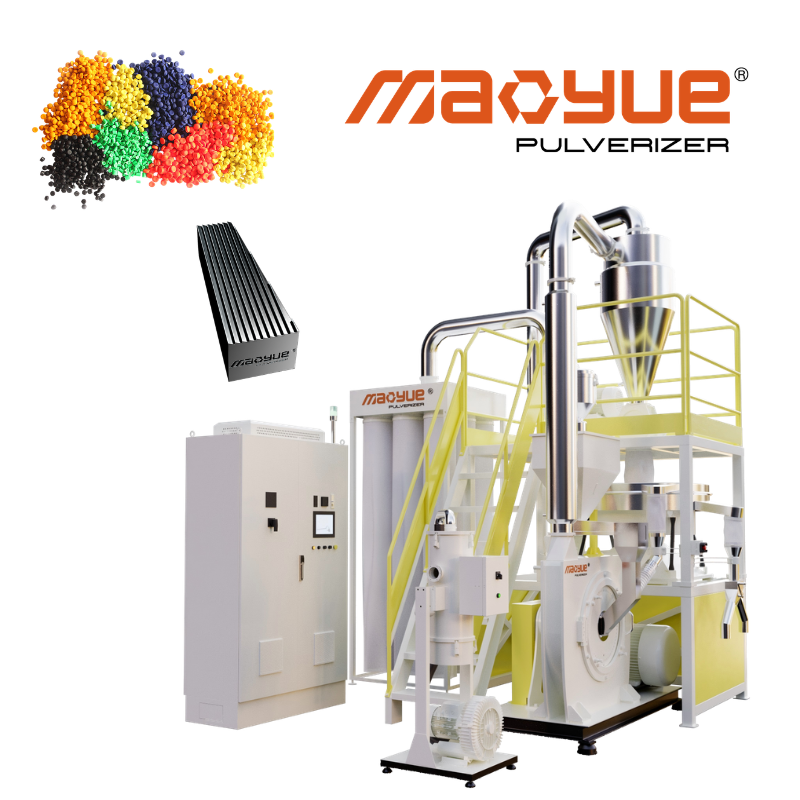
Charakterystyka materiału
Przy wyborze pulweryzatora kolorowych przedmieszek jednym krokiem jest zrozumienie faktycznego składu i stanu materiału.
Do głównych czynników, które należy wziąć pod uwagę, należą:
-
Nośnik polimerowy
-
Oryginalny rozmiar cząstek
-
Twardość i właściwości termiczne
-
Zawartość pigmentów i dodatków
Czynniki te bezpośrednio wpływają na podawanie materiału, proszkowanie, wzrost temperatury i końcową charakterystykę proszku.
Sama wiedza, że materiałem jest „przedmieszka PE” lub „przedmieszka PP” zwykle nie wystarczy. Parametry sprzętu nadal należy określić w oparciu o rzeczywiste właściwości materiału i wymagania produkcyjne.
Docelowy rozmiar cząstek i wydajność
Docelową wielkość cząstek i wydajność należy rozpatrywać łącznie. Drobniejszy proszek zwykle wymaga odpowiedniego dostosowania warunków proszkowania. Jeśli wymagana jest również wysoka wydajność, szczelina tarczy szlifierskiej, prędkość posuwu, wydajność chłodzenia i zdolność zbierania proszku muszą być odpowiednio zrównoważone.
Przy wyborze sprzętu należy zwrócić większą uwagę na:
Rzeczywista wydajność, jaką urządzenie może osiągnąć w sposób ciągły w długim okresie przy docelowej specyfikacji proszku.
W porównaniu ze zwykłym skupianiem się na teoretycznej wydajności sprzętu, stabilna rzeczywista moc produkcyjna stanowi bardziej przydatne odniesienie.
Godziny pracy
Godziny pracy sprzętu mają bezpośredni wpływ na konfigurację systemu i długoterminowe wymagania operacyjne. Praca sprzętu przez 1–2 godziny dziennie różni się od pracy ciągłej przez 8 lub nawet 24 godziny pod względem chłodzenia, odpornych na zużycie elementów, konserwacji i stabilności operacyjnej.
Przy wyborze sprzętu należy z góry określić dzienne godziny pracy i wymagania dotyczące ciągłej produkcji. Pomaga to zapewnić właściwą konfigurację układu chłodzenia, kluczowych komponentów i planu konserwacji, zapewniając długoterminową stabilną pracę.
Ostateczna aplikacja
Ostateczne zastosowanie określa wymaganą wielkość cząstek, płynność i warunki produkcji proszku. Oprócz docelowej wielkości cząstek należy również wziąć pod uwagę rozkład wielkości cząstek, wydajność podawania, warunki temperaturowe i skuteczność zbierania proszku.
Konfigurację sprzętu należy określić na podstawie końcowego zastosowania i wymagań dotyczących proszku, a następnie dopasować do rzeczywistego materiału, aby wybrać odpowiednie systemy proszkowania, chłodzenia i zbierania proszku. Sprzętu nie należy wybierać wyłącznie na podstawie nazwy materiału.
Dlaczego powinieneś przetestować rzeczywistą kolorową przedmieszkę przed zakupem pulweryzatora?
Przed wyborem sprzętu ważne jest przeprowadzenie testu materiałowego z użyciem rzeczywistej przedmieszki kolorowej. Nawet jeśli w różnych recepturach stosowana jest ta sama żywica bazowa i podobne kolory, różnice w pigmentach, dodatkach i warunkach materiałowych mogą skutkować różnicami w podawaniu, proszkowaniu, wzroście temperatury i działaniu proszku.
Testowanie rzeczywistego materiału może dostarczyć danych na temat docelowej wielkości cząstek, rzeczywistej wydajności, wzrostu temperatury, wydajności podawania i wydajności zbierania proszku. Dzięki temu wybór sprzętu może opierać się na rzeczywistych wynikach testów, a nie na samych specyfikacjach teoretycznych.
Co należy przetestować podczas rzeczywistej próby materiału?
Próba kolorowego przedmieszki nie polega jedynie na potwierdzeniu, czy materiał można sproszkować na proszek. Co ważniejsze, sprawdza jakość proszku, stabilność sprzętu w rzeczywistych warunkach pracy i wydajność produkcyjną.
Dane te pomagają określić odpowiednią konfigurację systemów proszkowania, podawania, chłodzenia, przesiewania i zbierania proszku, zapewniając praktyczną podstawę do ostatecznego doboru sprzętu.
Roztwór proszkujący Mao Yue Color Masterbatch
W przypadku produkcji kolorowych przedmieszek w proszku konfigurację sprzętu należy określić w oparciu o rzeczywiste wymagania materiałowe i produkcyjne, a nie przy użyciu ustalonego zestawu parametrów.
Mao Yue wykorzystuje dyskowy system proszkowania tworzyw sztucznych i może konfigurować systemy podawania, proszkowania, chłodzenia, przesiewania i zbierania proszku zgodnie z charakterystyką materiału, docelowym rozmiarem cząstek, wymaganą wydajnością i warunkami pracy kolorowej przedmieszki.
Kluczem nie jest stosowanie tych samych parametrów dla wszystkich kolorowych przedmieszek, ale weryfikacja wielkości cząstek, wydajności, wzrostu temperatury i wydajności zbierania proszku poprzez rzeczywiste testy materiału przed określeniem odpowiednich warunków produkcji.
Regulowany odstęp tarczy szlifierskiej

Przedmieszki o różnych kolorach wymagają różnych warunków proszkowania. Regulowana szczelina tarczy mielącej umożliwia dostosowanie intensywności proszkowania do rzeczywistego materiału i docelowej wielkości cząstek, pomagając osiągnąć odpowiednią równowagę pomiędzy rozdrobnieniem proszku, wydajnością i wzrostem temperatury.
Automatyczne podawanie
Automatyczny system podawania może zmniejszyć wahania spowodowane ręcznym podawaniem i utrzymać stabilny, ciągły dopływ materiału, poprawiając powtarzalność procesu proszkowania.
W przypadku linii do produkcji kolorowych przedmieszek w proszku, działających nieprzerwanie przez dłuższy czas, stabilne podawanie jest ważną podstawą utrzymania stałej wydajności, wzrostu temperatury i charakterystyki proszku.
Chłodzenie powietrzem i chłodzenie wodą
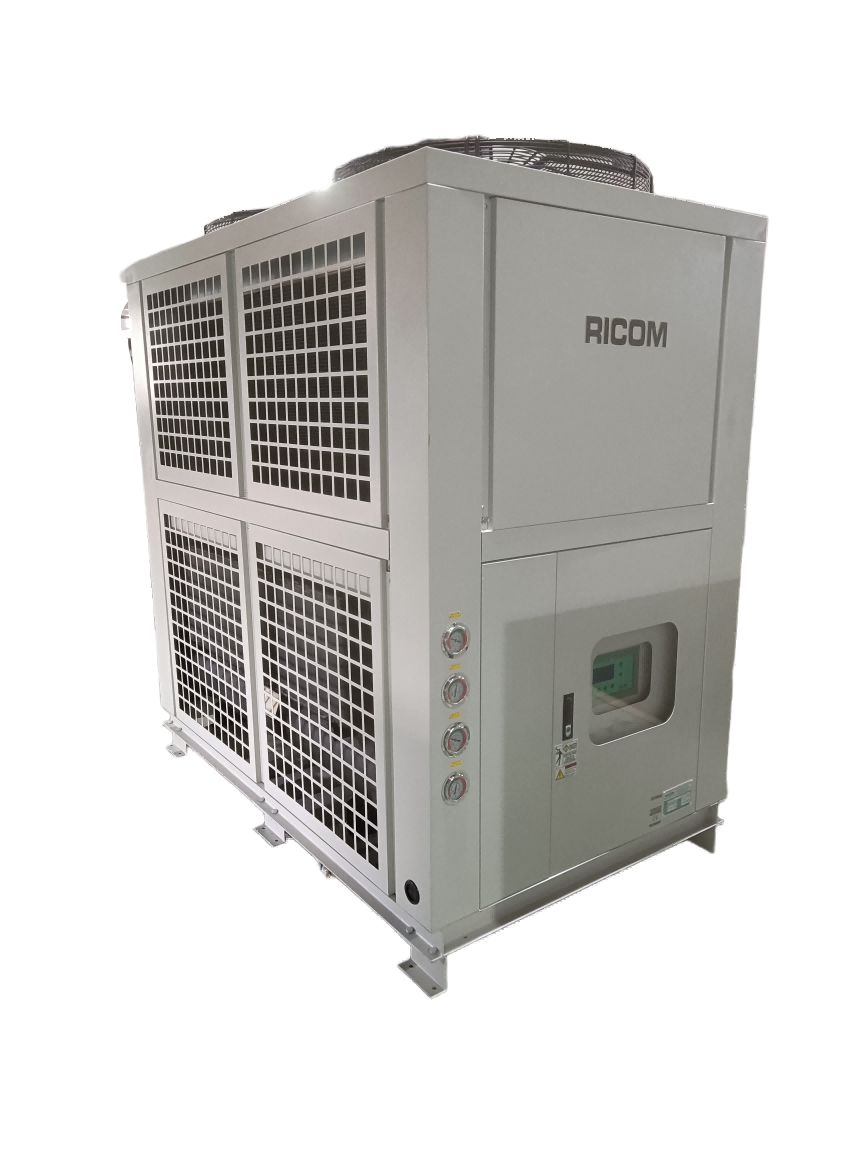
W zależności od rzeczywistego materiału, docelowej wielkości cząstek i warunków produkcji można wybrać chłodzenie powietrzem, chłodzenie wodą lub kombinację chłodzenia powietrzem i wodą.
System chłodzenia należy skonfigurować w oparciu o rzeczywisty wzrost temperatury, wydajność i wymagania dotyczące ciągłej pracy. Celem jest utrzymanie stabilnej pracy systemu przy jednoczesnym zapewnieniu odpowiedniej kontroli temperatury, a nie po prostu dodanie większej liczby urządzeń chłodzących.
Zbieranie proszku cyklonowego i usuwanie kurzu
Po sproszkowaniu proszek należy transportować i zbierać szybko i konsekwentnie. Systemy separacji cyklonowej i zbierania pyłu mogą współpracować z urządzeniami proszkowymi w celu oddzielania, przenoszenia i zbierania proszku, zmniejszając retencję proszku i utrzymując stabilny przepływ powietrza i ciągłą produkcję.
Monitorowanie PLC i procesów
W zależności od konfiguracji sprzętu, system może zintegrować sterownik PLC/HMI w celu monitorowania kluczowych parametrów, takich jak prąd, temperatura, zasilanie i stan pracy sprzętu.
W przypadku długotrwałej, ciągłej produkcji dane procesowe mogą pomóc w szybkiej identyfikacji zmian warunków pracy. Następnie można dostosować parametry zgodnie z charakterystyką materiału i wymaganiami produkcyjnymi, poprawiając stabilność i powtarzalność procesu.
Typowe problemy w produkcji kolorowych koncentratów w proszku
Proszek jest zbyt drobny, ale trudny w użyciu
Proszek niekoniecznie jest lepszy tylko dlatego, że jest drobniejszy. Nadmierna proporcja drobnych cząstek może zmniejszyć płynność i zwiększyć ryzyko mostkowania, gromadzenia się proszku lub niestabilnego podawania.
Celem proszkowania nie powinno być osiągnięcie najmniejszego możliwego rozmiaru cząstek. Zamiast tego należy ustalić odpowiedni i stabilny rozkład wielkości cząstek zgodnie z ostatecznym zastosowaniem, równoważąc stopień rozdrobnienia proszku, płynność i stabilność produkcji.
Wzrost temperatury i aglomeracja
Jeśli temperatura podczas proszkowania wzrośnie zbytnio, niektóre tworzywa sztuczne mogą zmięknąć, przykleić się do składników mielonych lub zbrylić się, wpływając na właściwości proszku i ciągłość produkcji.
Szczelinę tarczy szlifierskiej, prędkość podawania i metodę chłodzenia należy odpowiednio dopasować do rzeczywistego materiału, aby kontrolować wzrost temperatury i utrzymać stabilne warunki przetwarzania.
Wahania zasilania i wydajności
Znaczące wahania w ilości materiału wchodzącego do komory proszkowej mogą powodować zmiany obciążenia sprzętu, wzrostu temperatury i wydajności, wpływając na stabilność ciągłej produkcji.
Stabilne zasilanie nie jest zatem po prostu procesem pomocniczym, ale ważną częścią utrzymania stabilnej pracy całego systemu proszkowania.
Zanieczyszczenie krzyżowe kolorów
Podczas produkcji kolorowych przedmieszek w różnych kolorach resztki materiału z poprzedniej partii mogą przedostać się do następnej partii, wpływając na kolor i czystość proszku.
Oprócz ustalenia odpowiedniej sekwencji produkcyjnej i prawidłowego czyszczenia sprzętu podczas zmiany materiału, ważna jest także łatwość czyszczenia sprzętu i kontrola pozostałości.
System proszkowania kolorowych koncentratów Mao Yue koncentruje się na konstrukcji sprzętu łatwego do czyszczenia, ograniczając obszary, w których może gromadzić się proszek, i ułatwiając zmianę koloru, czyszczenie i rutynową konserwację. Pomaga to zmniejszyć ryzyko pozostałości materiału pomiędzy różnymi kolorami.
W przypadku linii produkcyjnych, które wymagają częstych zmian kolorów, taka konstrukcja może uprościć procedury czyszczenia i konserwacji oraz poprawić wydajność wymiany materiałów.
Często zadawane pytania dotyczące proszku Color Masterbatch
Czy granulat Color Masterbatch można sproszkować na proszek?
Tak. Granulki kolorowej przedmieszki można dalej przetwarzać na proszek za pomocą dyskowego systemu proszkowania tworzyw sztucznych. Jednakże docelową wielkość cząstek, wydajność i konfigurację sprzętu należy określić w oparciu o rzeczywisty materiał.
Jaki rozmiar cząstek jest odpowiedni dla kolorowej przedmieszki w proszku?
Nie ma jednej wielkości cząstek odpowiedniej dla wszystkich kolorowych koncentratów. Docelową wielkość cząstek należy określić zgodnie z ostatecznym zastosowaniem, metodą podawania i wymaganiami dalszego przetwarzania.
Czy proszek przedmieszkowy o drobniejszym kolorze jest lepszy?
Nie koniecznie. Nadmierna proporcja drobnych cząstek może wpływać na płynność, podawanie i zbieranie proszku. Co ważniejsze, proszek powinien mieć rozkład wielkości cząstek spełniający wymagania aplikacji i może być wytwarzany w sposób ciągły.
W jaki sposób kontrolowana jest temperatura podczas proszkowania kolorowych przedmieszki?
Chłodzenie powietrzem, chłodzenie wodą lub ich kombinację można skonfigurować zgodnie z rzeczywistymi warunkami materiałowymi i produkcyjnymi. Należy również odpowiednio dostosować szybkość podawania i parametry proszkowania.
Jak wybrać rozdrabniacz kolorowych koncentratów?
Zaleca się zacząć od rzeczywistej przedmieszki koloru, docelowej wielkości cząstek, wymaganej wydajności, godzin pracy i końcowego zastosowania. Rozmiar tarczy szlifierskiej, moc silnika, system podawania, system chłodzenia i konfigurację zbierania proszku można następnie określić na podstawie wyników testów materiałowych.
Jakie informacje są potrzebne przed zakupem koncentratu barwiącego w proszku?
Należy podać rzeczywistą kolorową przedmieszkę, pierwotną wielkość cząstek, docelową wielkość cząstek proszku, wymaganą wydajność, godziny pracy i końcowe zastosowanie.
Gotowy do przetestowania kolorowej przedmieszki?
Dobra przedmieszka kolorowa zaczyna się od faktycznego materiału, wymagań dotyczących przezroczystego proszku i zweryfikowanych warunków produkcji.
Jeśli planujesz przetworzyć kolorową przedmieszkę na proszek, możesz zapewnić Maoyue:
-
Rzeczywiste próbki przedmieszek kolorystycznych
-
Oryginalny rozmiar cząstek
-
Docelowa wielkość cząstek proszku
-
Wymagane wyjście
-
Dzienne godziny pracy
-
Ostateczna aplikacja
Mao Yue może przeprowadzić próby materiałowe w oparciu o rzeczywisty materiał i ocenić wielkość cząstek, rozkład wielkości cząstek, rzeczywistą wydajność, wzrost temperatury, wydajność podawania i skuteczność zbierania proszku. Na podstawie wyników testów możemy następnie omówić odpowiednią konfigurację młyna.
Nie wybieraj rozdrabniacza przedmieszki wyłącznie na podstawie modelu maszyny. Najpierw przetestuj rzeczywisty materiał, potwierdź wymagania dotyczące proszku, a następnie określ konfigurację sprzętu. Wyślij próbki kolorowych przedmieszek i wymagania produkcyjne do Mao Yue w celu przetestowania.