中文简体
Krytyczna rola drobnego mielenia w recyklingu tworzyw sztucznych
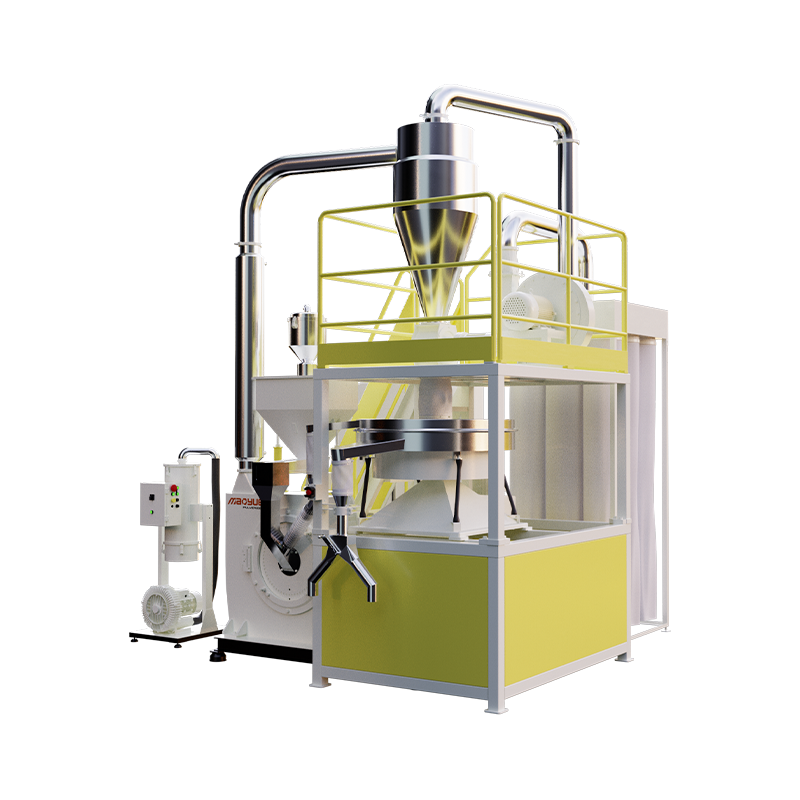
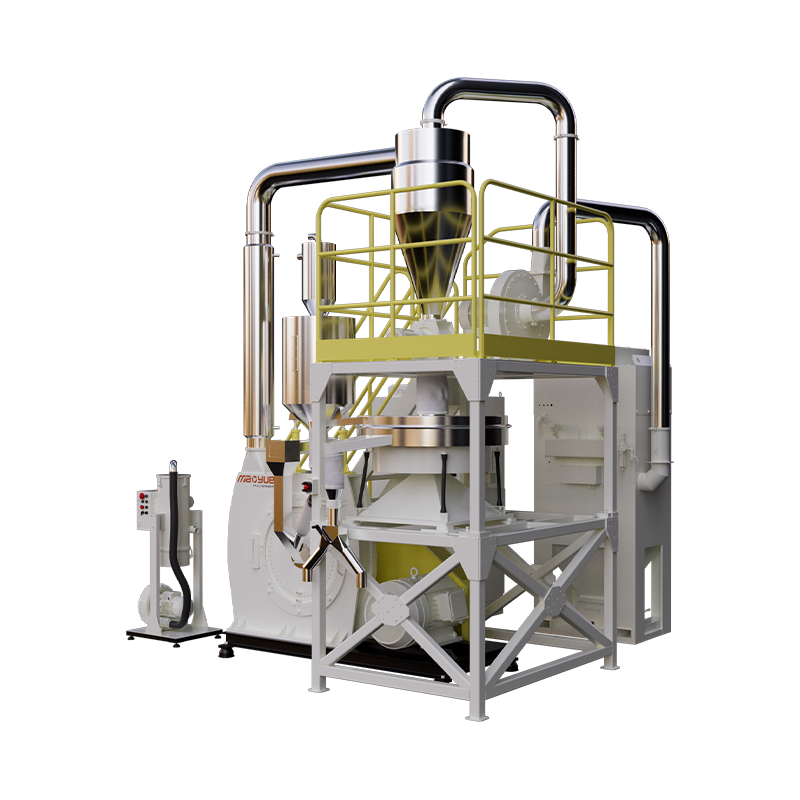
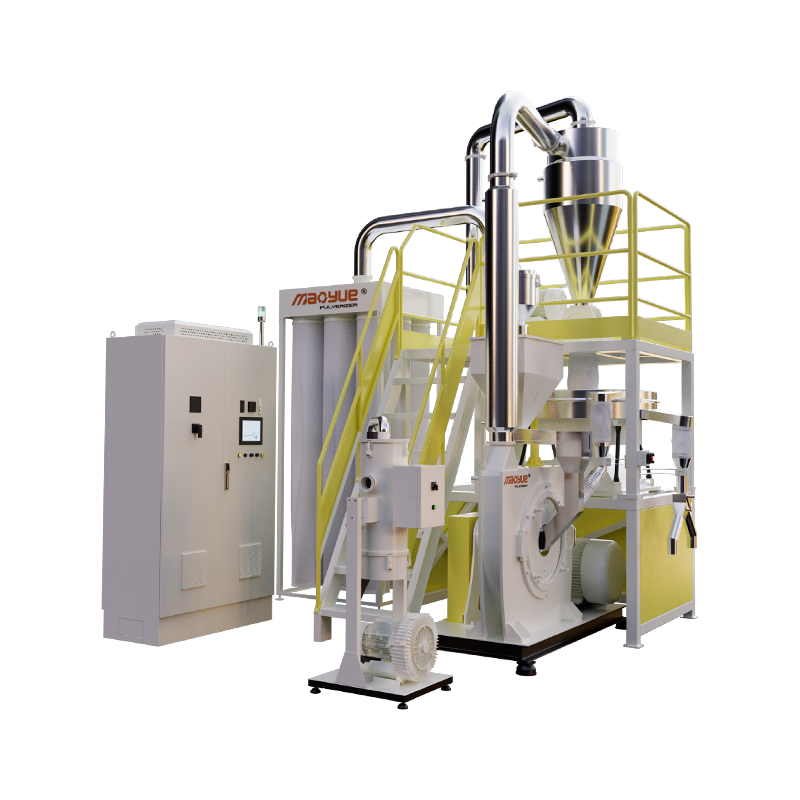
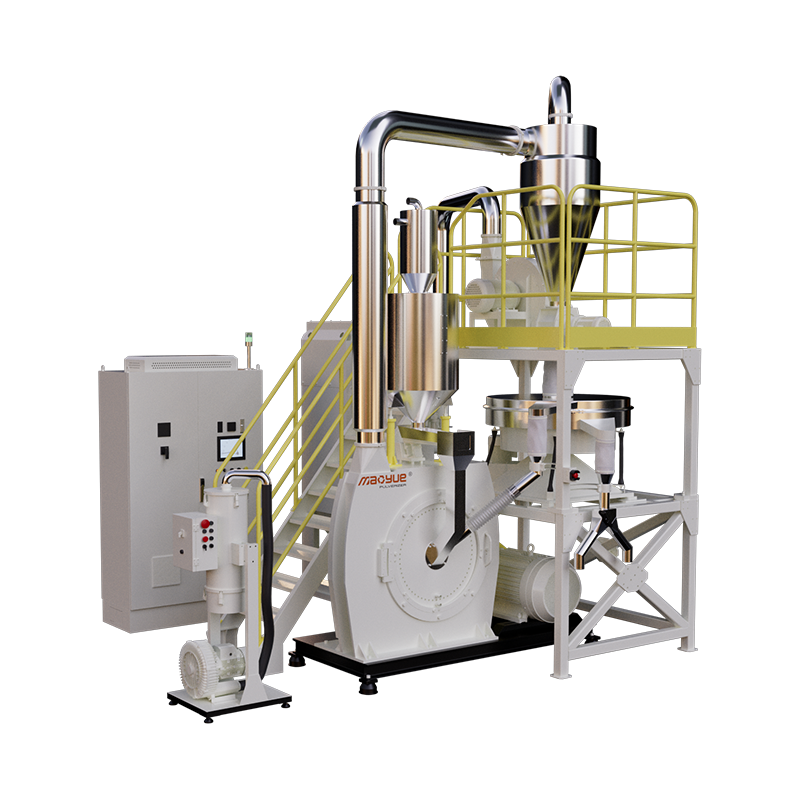
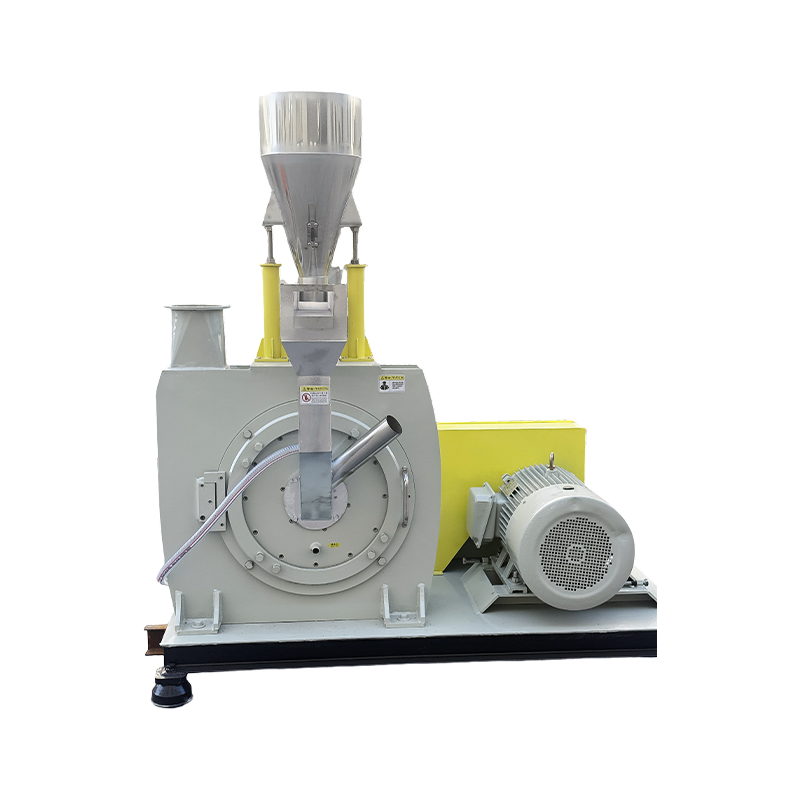
A Maszyna do rozdrabniania PP PE to ostateczne rozwiązanie umożliwiające przekształcenie gruboziarnistych płatków plastiku w wysokiej jakości proszek o wielkości mikrona, co jest niezbędnym krokiem w przypadku zaawansowanych zastosowań w zakresie recyklingu. Podczas gdy rozdrabniacze i granulatory redukują masowe odpady z tworzyw sztucznych na łatwe do zarządzania kawałki, tylko rozdrabniacz może osiągnąć drobną konsystencję wymaganą w procesach formowania rotacyjnego, malowania proszkowego i wytłaczania o wysokiej wartości. Sprzęt ten wypełnia lukę pomiędzy odzyskiem surowców a produkcją materiałów najwyższej jakości.
Podstawową zaletą stosowania dedykowanego rozdrabniacza do polipropylenu (PP) i polietylenu (PE) jest możliwość precyzyjnej kontroli rozkładu wielkości cząstek. Standardowe mielenie często skutkuje nieregularnymi kształtami i nadmiernym zapyleniem, ale w nowoczesnych młynach do rozdrabniania stosuje się specjalne konstrukcje wirników i systemy chłodzenia, aby wytworzyć jednolite, kuliste cząstki. Ta jednorodność poprawia płynność i konsystencję topnienia, bezpośrednio poprawiając jakość końcowego produktu poddanego recyklingowi. Dla podmiotów zajmujących się recyklingiem oznacza to dostęp do rynków o wyższej marży, które wymagają rygorystycznych specyfikacji materiałowych.
Zasady mechaniczne i typy maszyn
Zrozumienie działania mechanicznego rozdrabniacza pomaga w wyborze odpowiedniego modelu dla konkretnych materiałów PP i PE. Dwa najpopularniejsze typy to młyny tarczowe i młyny młotkowe, z których każdy oferuje odrębne zalety w zależności od pożądanej wydajności i właściwości materiału.
Rozdrabniacze młynów dyskowych
Młyny tarczowe wykorzystują dwie przeciwbieżne tarcze wyposażone w ząbkowane zęby lub kołki. Gdy materiał wchodzi do środka, siła odśrodkowa wypycha go na zewnątrz przez strefę mielenia. Szczelina między dyskami określa ostateczny rozmiar cząstek, umożliwiając regulację od 20 oczek do 100 oczek . Konstrukcja ta jest szczególnie skuteczna w przypadku folii i włókien PP i PE, ponieważ generuje mniej ciepła niż młyny młotkowe, zmniejszając ryzyko stopienia lepkich tworzyw sztucznych. Młyny tarczowe znane są z niskiego poziomu hałasu i stałej jakości produkcji.
Rozdrabniacze młotkowe
Młyny młotkowe wykorzystują młoty obrotowe o dużej prędkości do uderzania materiału w nieruchome sito lub wykładzinę. Ten typ jest wytrzymały i nadaje się do twardszych materiałów PP, takich jak części formowane wtryskowo lub rury. Chociaż młyny młotkowe zapewniają wysoką wydajność, wytwarzają więcej ciepła w wyniku tarcia i uderzeń. Dlatego często wymagają zintegrowanych systemów chłodzenia wodą, aby zapobiec zmiękczeniu PE lub PP i zatykaniu ekranu. Są idealne do zastosowań, w których dopuszczalne są niewielkie nieregularności kształtu cząstek.
| Funkcja | Młyn dyskowy | Młyn Młotkowy |
|---|---|---|
| Kształt cząstek | Jednolite/kuliste | Nieregularne |
| Wytwarzanie ciepła | Niski | Wysoka |
| Najlepsze dla | Folie, włókna, miękki PP | Twarde bryły, rury, sztywny PE |
| Częstotliwość konserwacji | Umiarkowane | Wysoka (Screen/Hammer Wear) |
Optymalizacja jakości i wydajności wyjściowej
Uzyskanie wysokiej jakości proszku z PP i PE wymaga czegoś więcej niż tylko obsługi maszyny; wymaga starannej kontroli parametrów operacyjnych. Zarządzanie temperaturą i konsystencja paszy to dwa najważniejsze czynniki wpływające na wydajność.
Systemy kontroli temperatury
PP i PE mają stosunkowo niskie temperatury topnienia, zazwyczaj pomiędzy 130°C i 170°C . Tarcie podczas proszkowania może szybko podnieść temperaturę materiału, powodując jego stopienie i przyklejenie się do mielonych składników. Aby temu zapobiec, wysokowydajne młyny mielące zawierają płaszcze chłodzące wodę wokół komory mielenia, a czasami nawet wtrysk schłodzonego powietrza. Utrzymanie temperatury materiału poniżej 60°C gwarantuje, że tworzywo sztuczne pozostanie na tyle kruche, że zamiast się odkształcać, rozbije się na drobne cząstki.
Przygotowanie materiału paszowego
Materiał wejściowy musi być odpowiednio wstępnie zmielony. Podawanie dużych kawałków bezpośrednio do rozdrabniacza spowoduje zacięcia i nadmierne zużycie. Idealnie, surowiec powinien być granulowany na kawałki nie większe niż 10-12 mm . Ponadto niezbędne jest usunięcie zanieczyszczeń, takich jak metal, papier i inne rodzaje tworzyw sztucznych, ponieważ ciała obce mogą uszkodzić delikatne zęby tarczy lub złamać młotki, co prowadzi do kosztownych przestojów i napraw.
- Użyj wibrującego sita, aby usunąć duże cząstki i zawróć je z powrotem do leja zasypowego
- Monitoruj pobór prądu, aby wykryć przeciążenie lub stępienie elementów szlifujących
- Upewnij się, że system przepływu powietrza jest zrównoważony, aby skutecznie transportować proszek bez zatykania
- Regularnie sprawdzaj napięcie paska, aby utrzymać stałą prędkość wirnika
Najlepsze praktyki i bezpieczeństwo w zakresie konserwacji
Jak każda ciężka maszyna przemysłowa, młyn PP PE wymaga regularnej konserwacji, aby zapewnić długowieczność i bezpieczną pracę. Zaniedbanie rutynowych kontroli może prowadzić do katastrofalnych awarii, natomiast proaktywne podejście minimalizuje przestoje i wydłuża żywotność części zużywających się.
Zarządzanie częściami zużywalnymi
Zęby szlifierskie, tarcze, młotki i sita podlegają ciągłemu ścieraniu. Co tydzień sprawdzaj te elementy pod kątem oznak zużycia. Tępe zęby zmniejszają wydajność szlifowania i zwiększają wytwarzanie ciepła, podczas gdy zużyte sita mogą przepuszczać ponadwymiarowe cząstki, pogarszając jakość produktu. Większość producentów zaleca późniejszą wymianę lub naostrzenie elementów szlifierskich 500-800 godzin eksploatacji w zależności od twardości obrabianego materiału. Posiadanie części zamiennych pod ręką zapewnia szybką wymianę i minimalne przerwy w produkcji.
Protokoły bezpieczeństwa
Rozdrabniacze działają z dużymi prędkościami i generują znaczny hałas i pył. Operatorzy muszą nosić odpowiedni sprzęt ochrony osobistej, w tym ochronniki słuchu, okulary ochronne i maski przeciwpyłowe. Upewnij się, że wszystkie blokady bezpieczeństwa działają; maszyna nie powinna się uruchomić, jeśli drzwiczki konserwacyjne są otwarte. Regularnie czyść silnik i panele elektryczne, aby zapobiec gromadzeniu się kurzu, który może spowodować ryzyko pożaru. Podczas wszelkich prac konserwacyjnych należy wdrożyć procedurę blokowania/oznaczania, aby chronić personel przed przypadkowym uruchomieniem.
- Nasmaruj łożyska zgodnie z harmonogramem producenta, aby zapobiec przegrzaniu
- Aby utrzymać skuteczność ssania, należy sprawdzić, czy w instalacji rurowej nie ma wycieków powietrza
- Regularnie czyść filtry odpylacza, aby zapobiec przeciwciśnieniu
- Przeszkol operatorów w zakresie procedur zatrzymania awaryjnego i technik usuwania zatorów
Podsumowując, A Maszyna do rozdrabniania PP PE jest niezbędnym atutem dla firm zajmujących się recyklingiem, których celem jest produkcja proszku z tworzywa sztucznego o wysokiej wartości. Rozumiejąc różnice między młynami tarczowymi i młotkowymi, wdrażając skuteczne strategie chłodzenia i przestrzegając rygorystycznych procedur konserwacji, operatorzy mogą zmaksymalizować jakość produkcji i żywotność maszyny. Inwestycja w odpowiednią technologię proszkowania nie tylko poprawia spójność produktu, ale także otwiera drzwi do lukratywnych rynków formowania rotacyjnego i zaawansowanej produkcji kompozytów.