中文简体
Wybór właściwej tarczy rozdrabniającej dla docelowej wielkości cząstek
The dysk rozdrabniający jest głównym wyznacznikiem końcowego rozkładu wielkości cząstek, przepustowości i efektywności energetycznej urządzeń do mechanicznego rozdrabniania. Wybór profilu tarczy odpowiadającego kruchości materiału i docelowemu rozmiarowi oczek jest ważniejszy niż sama moc silnika. Niedopasowana tarcza może zmniejszyć wydajność nawet o 40% i trzykrotnie zwiększyć stopień zużycia, niezależnie od specyfikacji maszyny.
W przypadku większości zastosowań przemysłowych, od tworzyw sztucznych po minerały, osiągana jest optymalna konfiguracja tarcz Wydajność 85-95% w granicach ±10% docelowej siatki przy jednoczesnym utrzymaniu jednostkowego zużycia energii poniżej 0,15 kWh/kg. Równowagę tę osiąga się poprzez precyzyjne ustawienie geometrii tarczy, prędkości obrotowej i ustawień szczeliny, a nie poprzez szlifowanie metodą brutalnej siły.
Profile geometrii dysku i ich zastosowania
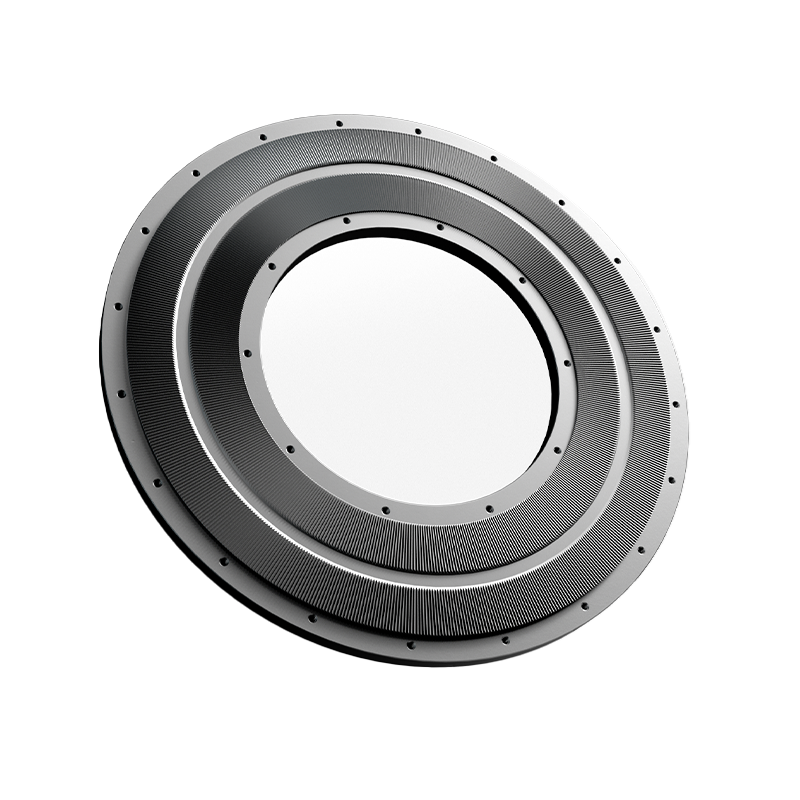
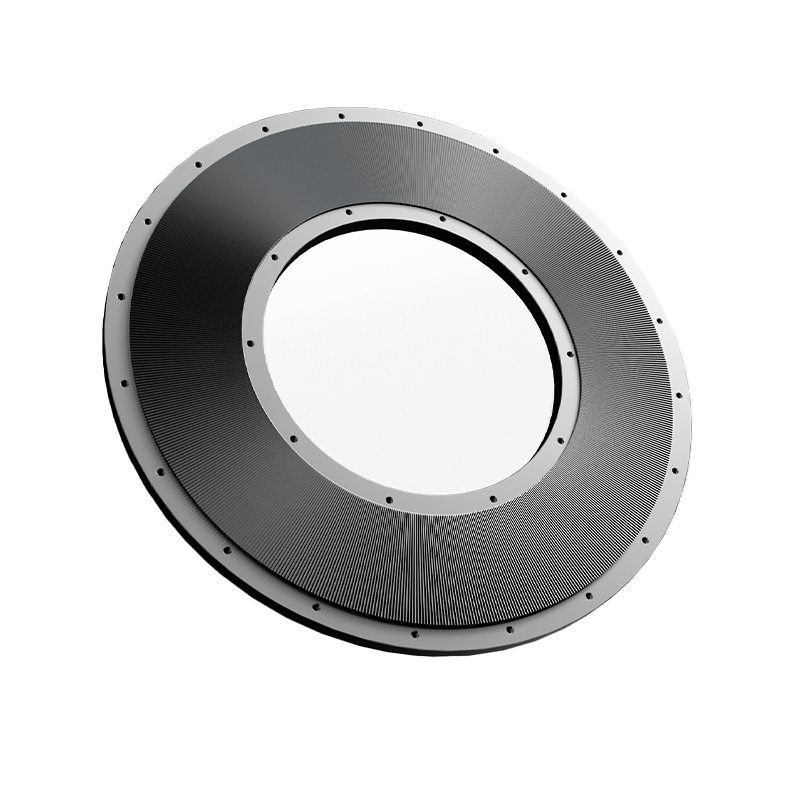
Tarcze rozdrabniacza nie są wymienne; każdy profil generuje odrębną mechanikę pękania dostosowaną do określonych klas materiałów. Zrozumienie tych różnic pozwala uniknąć kosztownych testów metodą prób i błędów i zapewnia stałą jakość produktu.
| Typ dysku | Najlepsza klasa materiałowa | Typowy zakres siatki | Kluczowa zaleta |
|---|---|---|---|
| Zębate / Uderzenie | Kruche minerały, ceramika | 20-80 oczek | Wysoka przepustowość, zgrubna kontrola |
| Ząbkowane / ścinane | Tworzywa sztuczne, elastomery, włókna | 40-200 oczek | Czyste cięcie, minimalne wytwarzanie ciepła |
| Tektura falista / Ścieranie | Żywność, chemikalia, pigmenty | 100-400 oczek | Drobny proszek, wąski PSD |
| Gładka / Kompresja | Substancje woskowe lub oleiste | Zmienna | Zapobiega zatykaniu i łuszczeniu |
Dlaczego dyski ząbkowane dominują w recyklingu tworzyw sztucznych?
Tworzywa termoplastyczne, takie jak PVC i PE, pod wpływem uderzenia raczej odkształcają się niż pękają. Ząbkowane tarcze wykorzystują krawędzie tnące przy Kąt natarcia 15-30° do czystego krojenia materiału, generując 60% mniej ciepła niż zębate alternatywy. To zarządzanie termiczne zapobiega topnieniu i ponownej aglomeracji, co jest główną przyczyną zatykania ekranu podczas proszkowania tworzyw sztucznych.
Wybór materiału pod kątem odporności na zużycie i kontroli zanieczyszczeń
Metalurgia dysków ma bezpośredni wpływ na żywotność, czystość produktu i koszty operacyjne. Optymalny materiał równoważy twardość i wytrzymałość w oparciu o ścieralność surowca i wymagania prawne.
- Stal narzędziowa D2: Standardowy wybór do szlifowania ogólnego; zapewnia dobrą odporność na zużycie przy umiarkowanych kosztach. Typowa żywotność 800-1200 godzin na nieściernych tworzywach sztucznych przed koniecznością ponownego nałożenia powłoki.
- Końcówka z węglika wolframu: Niezbędny w przypadku minerałów bogatych w krzemionkę, polimerów wypełnionych szkłem lub proszków ceramicznych. Wydłuża żywotność o 5-8x w porównaniu do stali D2, ale kosztuje 3-4 razy więcej na początku. Uzasadnione, gdy częstotliwość przestojów przekracza okresy miesięczne.
- Stal nierdzewna (316L/420): Obowiązkowe w zastosowaniach spożywczych, farmaceutycznych i chemicznych, gdzie zanieczyszczenie żelazem jest niedopuszczalne. Niższa odporność na zużycie niż stal narzędziowa, ale spełnia wymagania FDA/USP. Spodziewaj się 30-50% krótsza żywotność w porównaniu z D2 w równoważnych warunkach.
- Powłoka ceramiczna: Pojawiająca się opcja łącząca wytrzymałość podłoża stalowego z twardością powierzchni tlenku glinu/tlenku cyrkonu. Zmniejsza kontakt metalu z metalem i gromadzenie się ładunków elektrostatycznych w zastosowaniach drobnoproszkowych. Najlepsze dla <100 mikronów cele, w których adhezja elektrostatyczna powoduje utratę wydajności.
Regulacja luk i optymalizacja operacyjna
Szczelina między tarczami jest pojedynczym, najbardziej regulowanym parametrem kontrolującym dokładność wyjściową i szybkość produkcji. Właściwa kalibracja kompensuje zużycie i dostosowuje się do zmienności surowca w każdej partii bez konieczności zmiany sprzętu.
Ustalanie ustawień odstępu bazowego
Zacznij od odstępów zalecanych przez producenta jako początkowych wartości zadanych, a następnie dopracuj empirycznie. W przypadku krążków falistych o rozmiarze oczek 200 należy rozpocząć od godz 0,010–0,015 cala (0,25–0,38 mm) . Zmniejszaj w krokach co 0,002 cala, monitorując pobór prądu; a >15% skok prądu wskazuje na nadmierne szlifowanie lub kontakt z tarczą. Udokumentuj najlepsze miejsca, w których wydajność osiąga szczyt bez nadmiernego zużycia energii.
Kompensacja postępującego zużycia
W miarę stępiania się krawędzi tarczy efektywny luz skrawania wzrasta, nawet jeśli szczelina mechaniczna pozostaje stała. Wdrożyć protokół śledzenia zużycia: mierzyć rozkład wielkości cząstek co 50 godzin pracy i dostosuj szczelinę ciaśniej o 0,001-0,003 cala, aby zachować specyfikację. Gdy dostosowanie nie przywraca już docelowego PSD, zaplanuj odnowienie lub wymianę. Ignorowanie tego dryfu umożliwia przedostanie się cząstek o dużych rozmiarach, zanieczyszczając dalsze procesy i powodując odmowy klientów.
Protokoły konserwacji mające na celu maksymalizację żywotności dysku
Proaktywna konserwacja wydłuża żywotność tarcz znacznie poza reaktywne cykle wymiany. Większość przedwczesnych awarii wynika z możliwych do uniknięcia nadużyć eksploatacyjnych, a nie z normalnego zużycia.
- Codzienna kontrola wzrokowa: Przed uruchomieniem sprawdź, czy nie ma wyszczerbionych zębów, pękniętych segmentów lub osadzonych ciał obcych. Pojedyncze zanieczyszczenie metalem może zniszczyć cały zestaw płyt w ciągu kilku minut.
- Monitorowanie temperatury łożysk: Zużyte łożyska powodują bicie osiowe, które powoduje nierównomierne zużycie tarczy. Wymień łożyska, gdy temperatura przekroczy 70°C powyżej temperatury otoczenia lub wibracje przekraczają 4,5 mm/s RMS.
- Weryfikacja układu chłodzenia: Upewnij się, że obwody chłodzenia powietrzem lub wodą są drożne. Przegrzanie zmiękcza krawędzie tarcz i wykładniczo przyspiesza zużycie; a Wzrost o 20°C powyżej temperatury projektowej może skrócić o połowę pozostałą żywotność.
- Spójność szybkości podawania: Karmienie głodem powoduje kontakt dysku z dyskiem; nadmierne karmienie powoduje przeciągnięcie. Utrzymuj stałe obciążenie w godz 80-90% znamionowego natężenia prądu dla optymalnej charakterystyki zużycia.
- Planowana wymiana nawierzchni: Nie czekaj na całkowitą porażkę. Lekkie szlifowanie w godz Głębokość zużycia 60-70%. przywraca geometrię za 20% kosztu wymiany i zapobiega katastrofalnym uszkodzeniom współpracujących komponentów.