中文简体
Funkcja i krytyczna rola dysków rozdrabniających
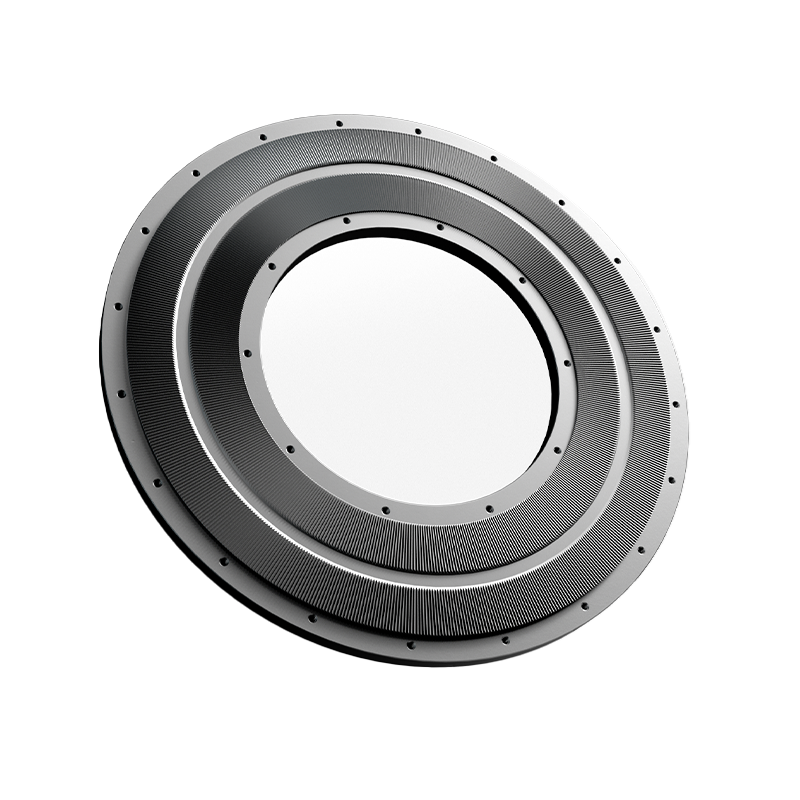
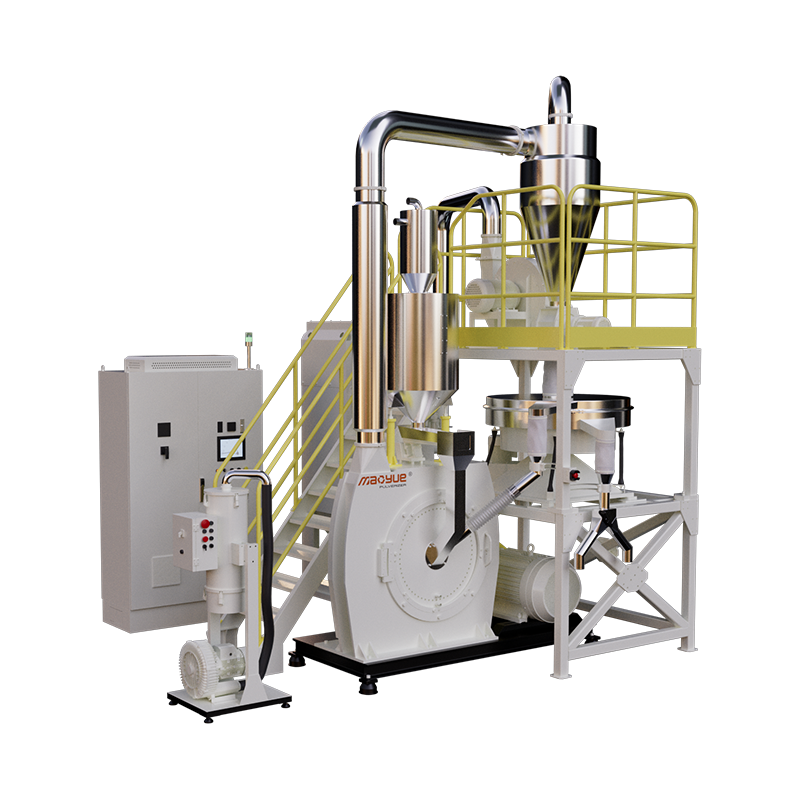
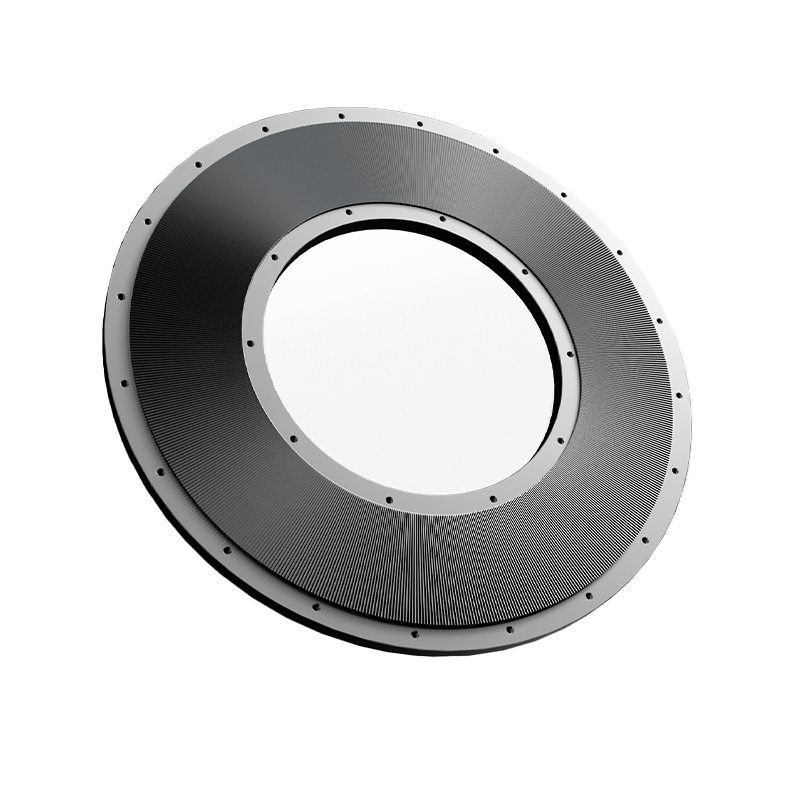
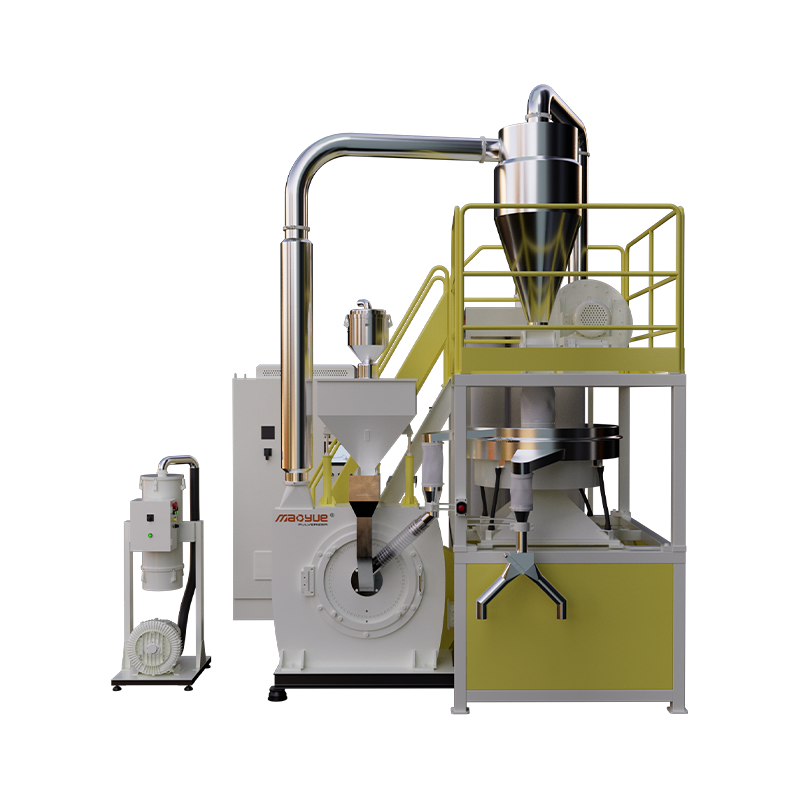
A dysk rozdrabniający to odporny na zużycie element obrotowy w młynach, który przykłada siły ściskające i ścinające w celu rozdrobnienia materiałów sypkich, takich jak węgiel, wapień lub minerały, na drobny proszek do przetwarzania przemysłowego. Tarcze te służą jako główny interfejs pomiędzy poborem energii mechanicznej a redukcją wielkości materiału, bezpośrednio określając wydajność przepustowości, rozkład wielkości cząstek i koszty operacyjne. Szybkość zużycia tarczy waha się zazwyczaj od 0,5 mm do 3 mm na 1000 godzin pracy w zależności od ścieralności materiału i metalurgii tarcz, co czyni je najczęściej wymienianym materiałem eksploatacyjnym w pionowych młynach walcowych i młynach tarczowych. Wybór prawidłowej geometrii tarczy, składu stopu i wzoru napawania jest niezbędny do utrzymania docelowej dokładności (np. 70–90% przy przejściu przez sito 200 w przypadku węgla), minimalizując jednocześnie nieplanowane przestoje i jednostkowe zużycie energii.
Konfiguracje dysków i projekty specyficzne dla aplikacji
Tarcze rozdrabniające nie są elementami uniwersalnymi; ich projekt musi odpowiadać charakterystyce materiału paszowego, typowi młyna i celom produkcyjnym. W zastosowaniach przemysłowych dominują trzy podstawowe konfiguracje:
- Płaskie tarcze szlifierskie: Stosowany w młynach typu Raymond do materiałów miękkich i średnio twardych (węgiel, gips); posiadają wymienne segmenty wykładziny przykręcone do płyty podstawy ze staliwa, co zapewnia ekonomiczną konserwację.
- Tarcze w kształcie opony: Zatrudniony w pionowych młynach walcowych Loesche i Pfeiffer do surowca cementowego i żużla; zakrzywiony profil dopasowuje się do konturu rolek, tworząc optymalny rozkład nacisku w strefie docisku w średnicach 1200–2000 mm.
- Tarcze ząbkowane/ząbkowane: Występuje w młynach udarowych do tworzyw sztucznych, chemikaliów i przetwórstwa spożywczego; zazębiające się zęby powodują rozdrabnianie z dominującym ścinaniem przy 3000–6000 obr./min w przypadku materiałów wrażliwych na ciepło.
Wpływ geometrii na wskaźniki wydajności
Topografia powierzchni dysku bezpośrednio wpływa na wydajność szlifowania. Rowkowane lub ryflowane wzory zwiększają czas retencji materiału i stopień recyrkulacji, poprawiając kontrolę rozdrobnienia, ale zwiększając pobór mocy o 8–15%. Gładkie profile zmniejszają jednostkowe zużycie energii o 5–10%, ale mogą powodować grubsze rozłożenie produktu. Nowoczesne modelowanie obliczeniowej dynamiki płynów (CFD) umożliwia niestandardowe geometrie rowków zoptymalizowane pod kątem określonych surowców, uzyskując poprawa przepustowości o 10–20% w porównaniu z projektami ogólnymi bez zwiększania obciążenia silnika.
Wybór materiałów i strategie ochrony przed zużyciem
Trwałość tarczy zależy całkowicie od wyborów metalurgicznych dostosowanych do warunków ściernych. Materiały bazowe zapewniają integralność strukturalną, a obróbka powierzchni jest odporna na erozję i zmęczenie udarowe.
| System materialny | Twardość (HRC/HV) | Najlepsza aplikacja | Względny współczynnik kosztów |
|---|---|---|---|
| Żeliwo Ni-twarde | 45–55 HRC | Węgiel, minerały o niskiej zawartości krzemionki | 1,0x (wartość bazowa) |
| Białe żelazo o wysokiej zawartości chromu | 58–65 HRC | Klinkier cementowy, ruda żelaza | 2,5–3,0x |
| Nakładka z węglika wolframu | 1200–1600 HV | Piasek wysokokrzemionkowy, boksyt | 4,0–6,0x |
| Kompozyt ceramiczno-metalowy | 1800–2200 HV | Ekstremalne działanie ścierne | 8,0–12,0x |
Ekonomika napawania a stopów stałych
W przypadku tarcz o dużej średnicy (>1500 mm) napawanie zużytych powierzchni za pomocą napoin z węglika wolframu często okazuje się bardziej ekonomiczne niż pełna wymiana. Prawidłowo wykonana nakładka przywraca oryginalne wymiary przy ul 30–50% kosztu nowego dysku jednocześnie wydłużając żywotność o 8 000–15 000 dodatkowych godzin. Jednak to podejście wymaga precyzyjnego zarządzania temperaturą podczas spawania, aby zapobiec pękaniu metalu nieszlachetnego; Obróbka cieplna odprężająca po spawaniu jest obowiązkowa w przypadku tarcz o grubości przekraczającej 60 mm.
Kryteria podejmowania decyzji dotyczące monitorowania zużycia i wymiany
Proaktywne zarządzanie dyskami zapobiega katastrofalnym awariom i utrzymuje stałą jakość produktu. Kluczowe wskaźniki powodujące inspekcję lub wymianę obejmują:
- Zwiększenie amplitudy wibracji: Podstawowy wzrost wibracji o >25% sugeruje nierównomierne zużycie lub poluzowanie segmentów; wymagane natychmiastowe wyłączenie, jeśli przyspieszenie przekracza 7,1 mm/s RMS zgodnie z ISO 10816-3.
- Odchylenie poboru mocy: Wzrost jednostkowego zużycia energii o >10% powyżej wartości bazowej wskazuje na zmniejszoną wydajność szlifowania z powodu zużytej geometrii profilu.
- Dryf dokładności produktu: Frakcja gruba (200 mesh) przekraczająca limity specyfikacji pomimo regulacji klasyfikatora sygnalizuje niewystarczającą głębokość strefy kompresji.
- Progi kontroli wizualnej: Maksymalna dopuszczalna głębokość zużycia różni się w zależności od konstrukcji; typowe limity wynoszą 40–60 mm dla płaskich tarcz i 25–35 mm dla profili opon, zanim regeneracja stanie się nieekonomiczna.
Wdrażaj ultradźwiękowe mapowanie grubości podczas planowanych przestojów, aby ilościowo śledzić postęp zużycia. Dokumentowanie wskaźników zużycia w stosunku do przetworzonego tonażu umożliwia przewidywanie harmonogramu wymiany, skracając czas przestojów awaryjnych średnio o 60–80 godzin rocznie na młyn zgodnie z branżowymi badaniami porównawczymi.