中文简体
Wybierając młynek do tworzyw sztucznych, wielu użytkowników skupia się przede wszystkim na mocy silnika, średnicy tarczy szlifierskiej, wydajności maszyny i kompatybilności materiałowej. Istnieje jednak inny kluczowy element, który zasługuje na taką samą uwagę — konstrukcja zębów tarczy szlifierskiej.
Struktura zęba wpływa na to, jak tworzywo sztuczne przemieszcza się pomiędzy obracającymi się i nieruchomymi tarczami, jak rozkładają się siły szlifowania i jak efektywnie przetwarzany jest materiał w proszek. Wybór odpowiedniego kształtu zębów przypomina wybór odpowiedniego wzoru bieżnika opony samochodowej. Silnik jest ważny, ale sposób, w jaki opony stykają się z drogą, decyduje również o efektywności przenoszenia mocy.
Ta sama zasada dotyczy proszków do tworzyw sztucznych.
https://youtube.com/shorts/NIn02blC2Lo
Dlaczego konstrukcja zębów tarczy szlifierskiej jest ważna?
Tarcza szlifierska jest jednym z kluczowych elementów roboczych bezpośrednio zaangażowanych w proces mielenia w młynie tarczowym z tworzywa sztucznego, podczas gdy konstrukcja zębów tarczy szlifierskiej jest jednym z krytycznych czynników wpływających na wydajność szlifowania. Kiedy obracająca się tarcza obraca się z dużą prędkością, cząstki tworzywa sztucznego przedostają się do strefy szlifowania i przechodzą przez struktury zębów na obracających się i stacjonarnych tarczach szlifierskich. Podczas tego procesu zęby szlifujące prowadzą, tną, ściskają i wytwarzają tarcie o materiał.
Odpowiednio zaprojektowany wzór zębów może stworzyć stosunkowo stabilną ścieżkę szlifowania i umożliwić różnym obszarom tarczy szlifierskiej skuteczne wykonywanie odpowiednich funkcji szlifowania. Jeżeli konstrukcja zęba nie jest dopasowana do obrabianego materiału, może to powodować niepotrzebne tarcie i większe zużycie energii. Może również utrudniać kontrolę temperatury i konsystencję cząstek proszku, co ostatecznie wpływa na jakość i stabilność końcowego proszku.
Rola zgrzytania zębami
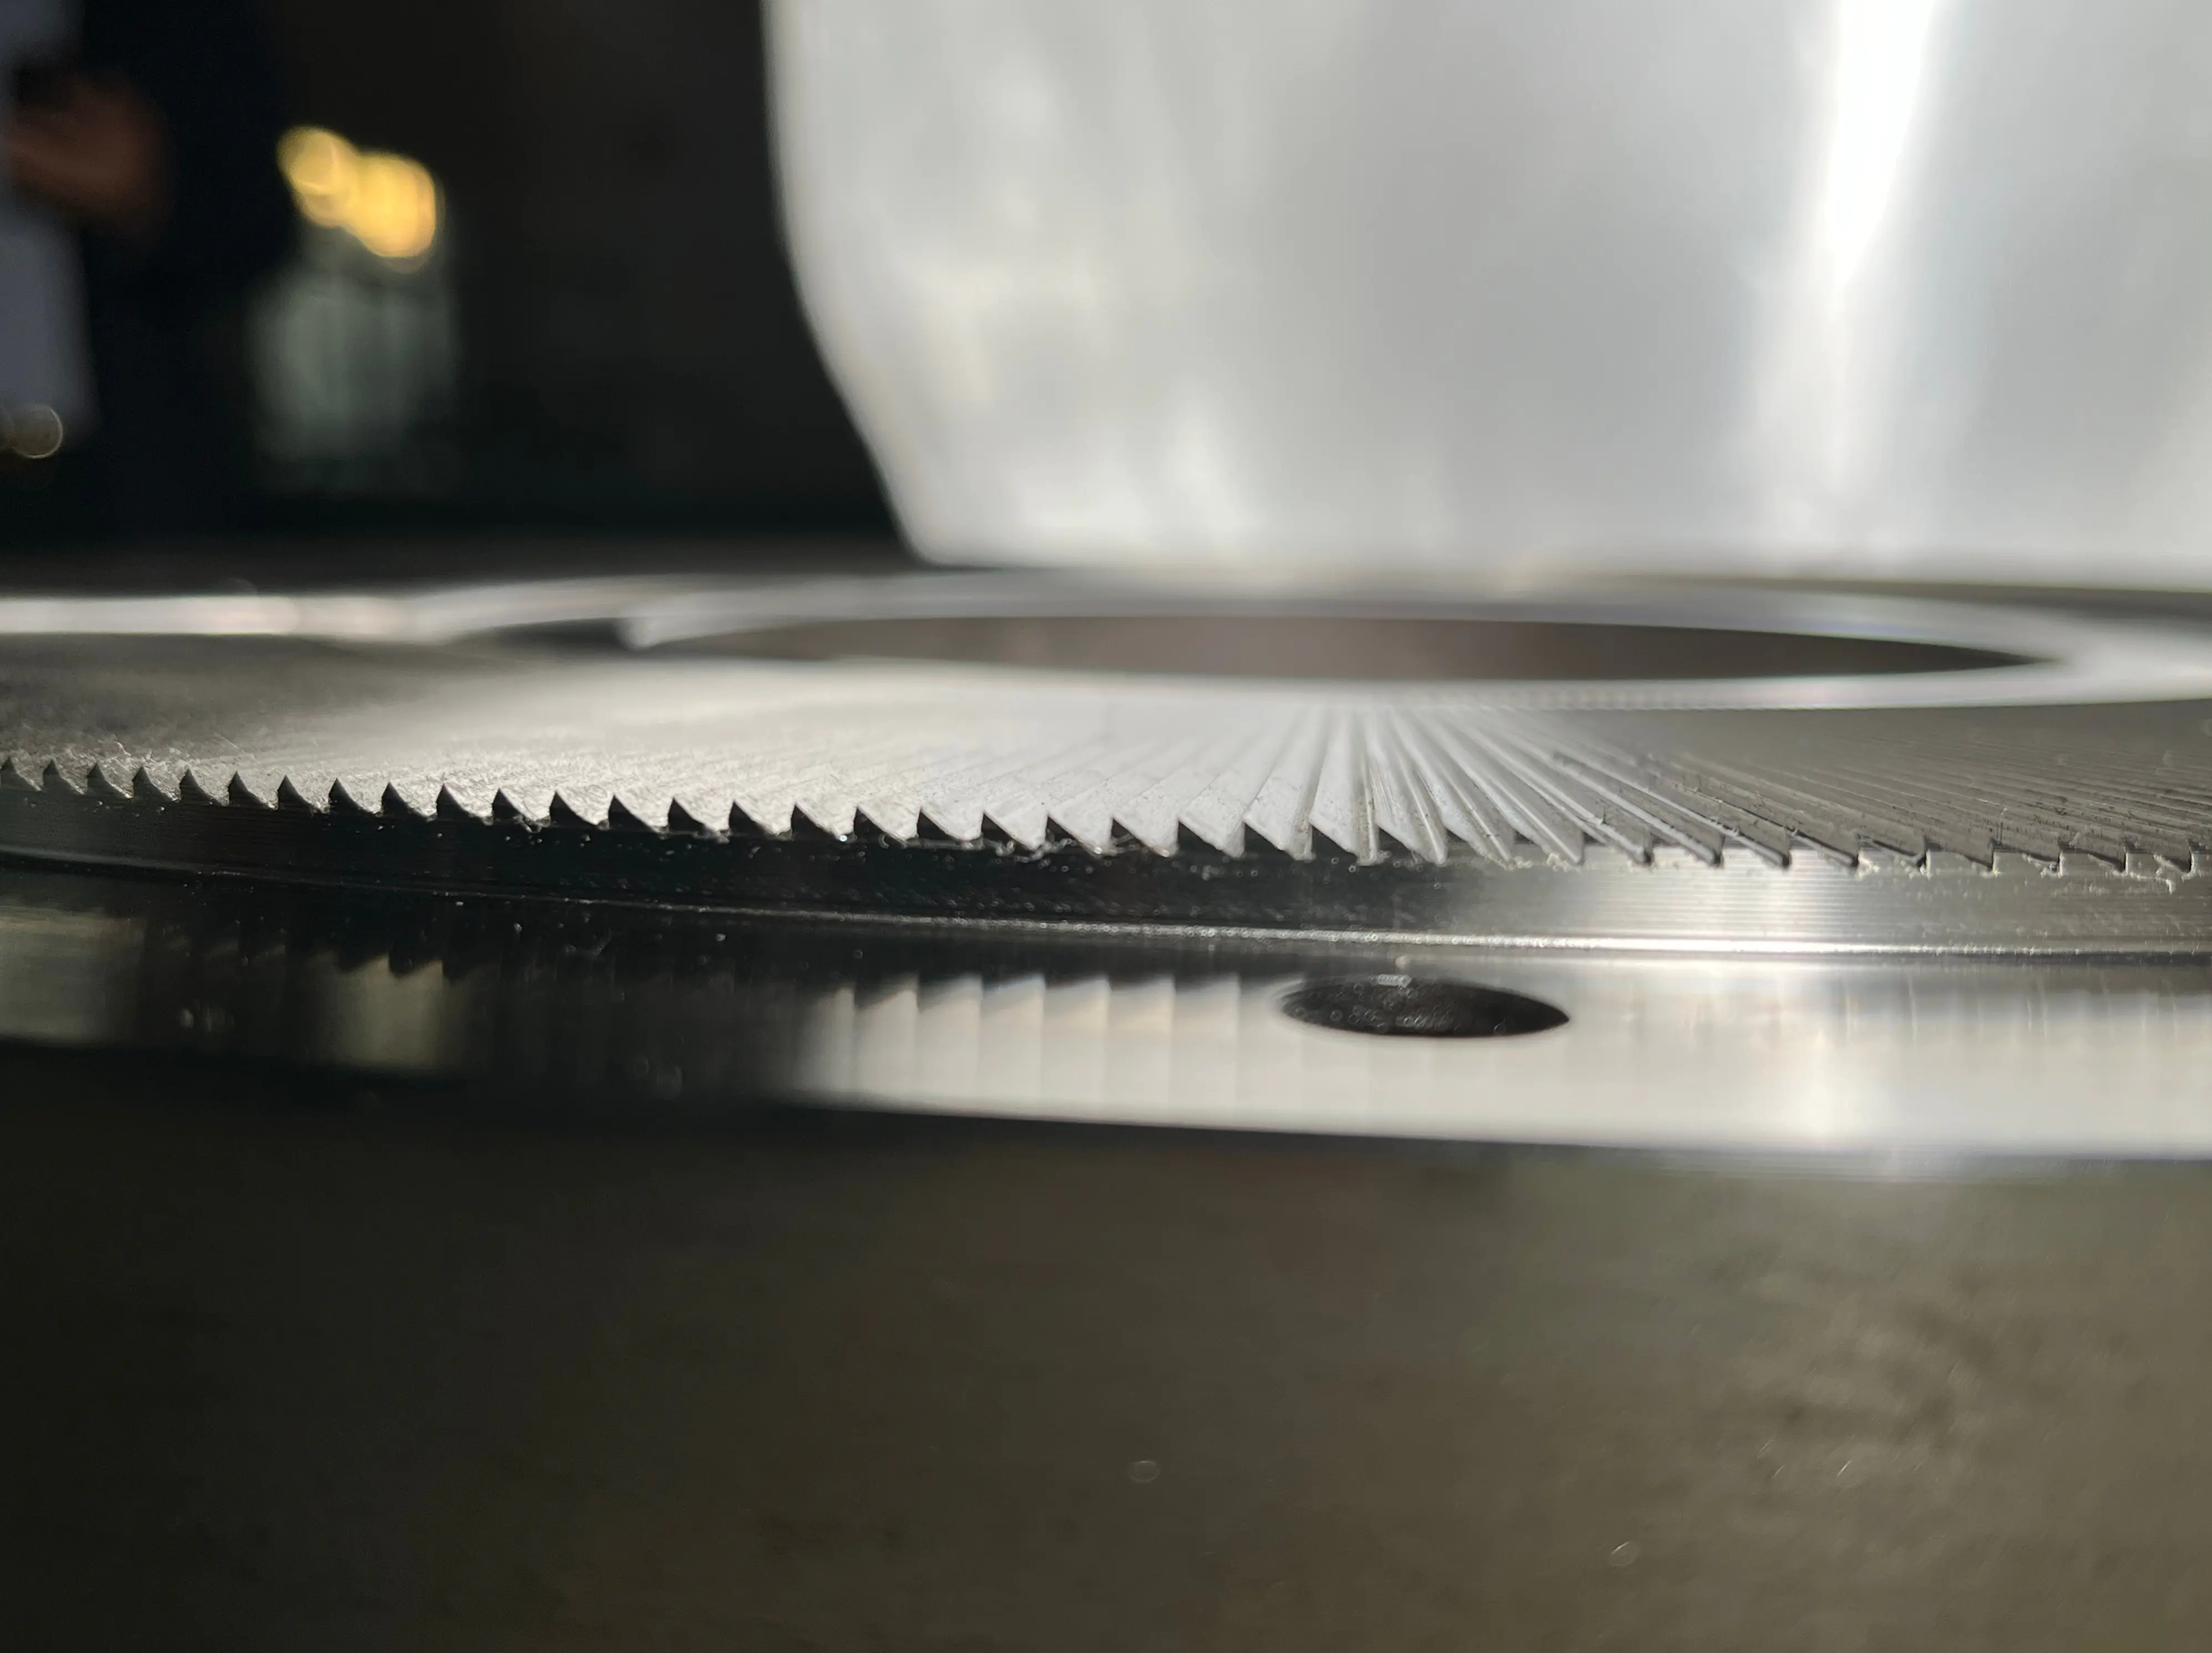
Zęby szlifujące to nie tylko uniesione struktury na metalowej tarczy szlifierskiej. Ich kąt, wysokość, odstęp, ilość i rozmieszczenie wpływają na ścieżkę ruchu i warunki naprężenia cząstek tworzywa sztucznego pomiędzy tarczami szlifierskimi, co z kolei wpływa na wydajność szlifowania i wielkość cząstek proszku.
Tarczę szlifierską można porównać do drogi, natomiast zęby szlifierskie działają jak system kierowania ruchem. Jeśli układ jest odpowiednio zaprojektowany, materiały mogą przechodzić przez strefę szlifowania w bardziej uporządkowany i kontrolowany sposób, zamiast gromadzić się nadmiernie w jednym konkretnym obszarze.
Co to jest konstrukcja zęba tarczy szlifierskiej?
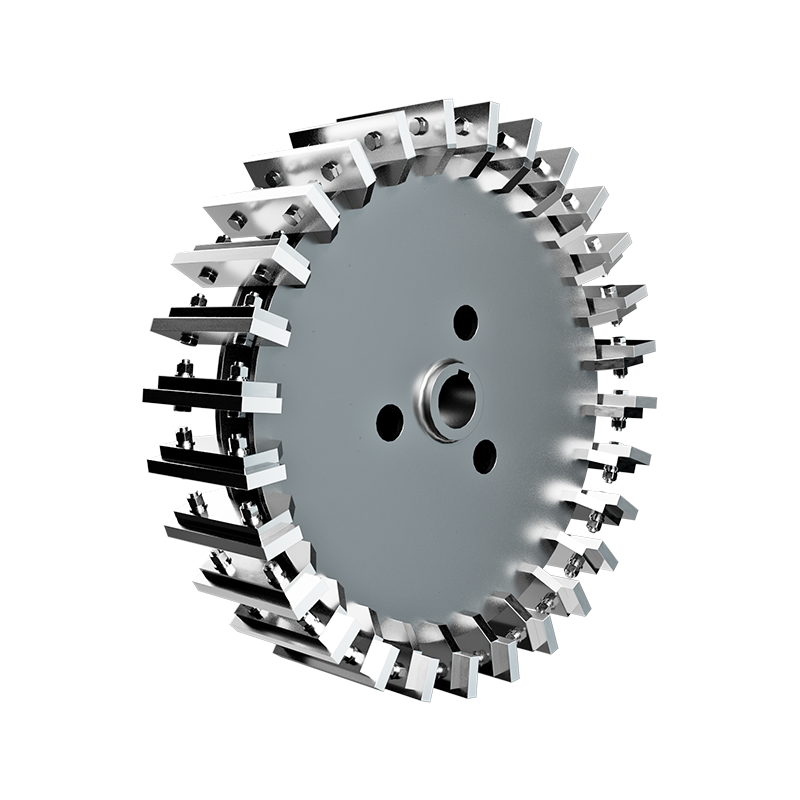
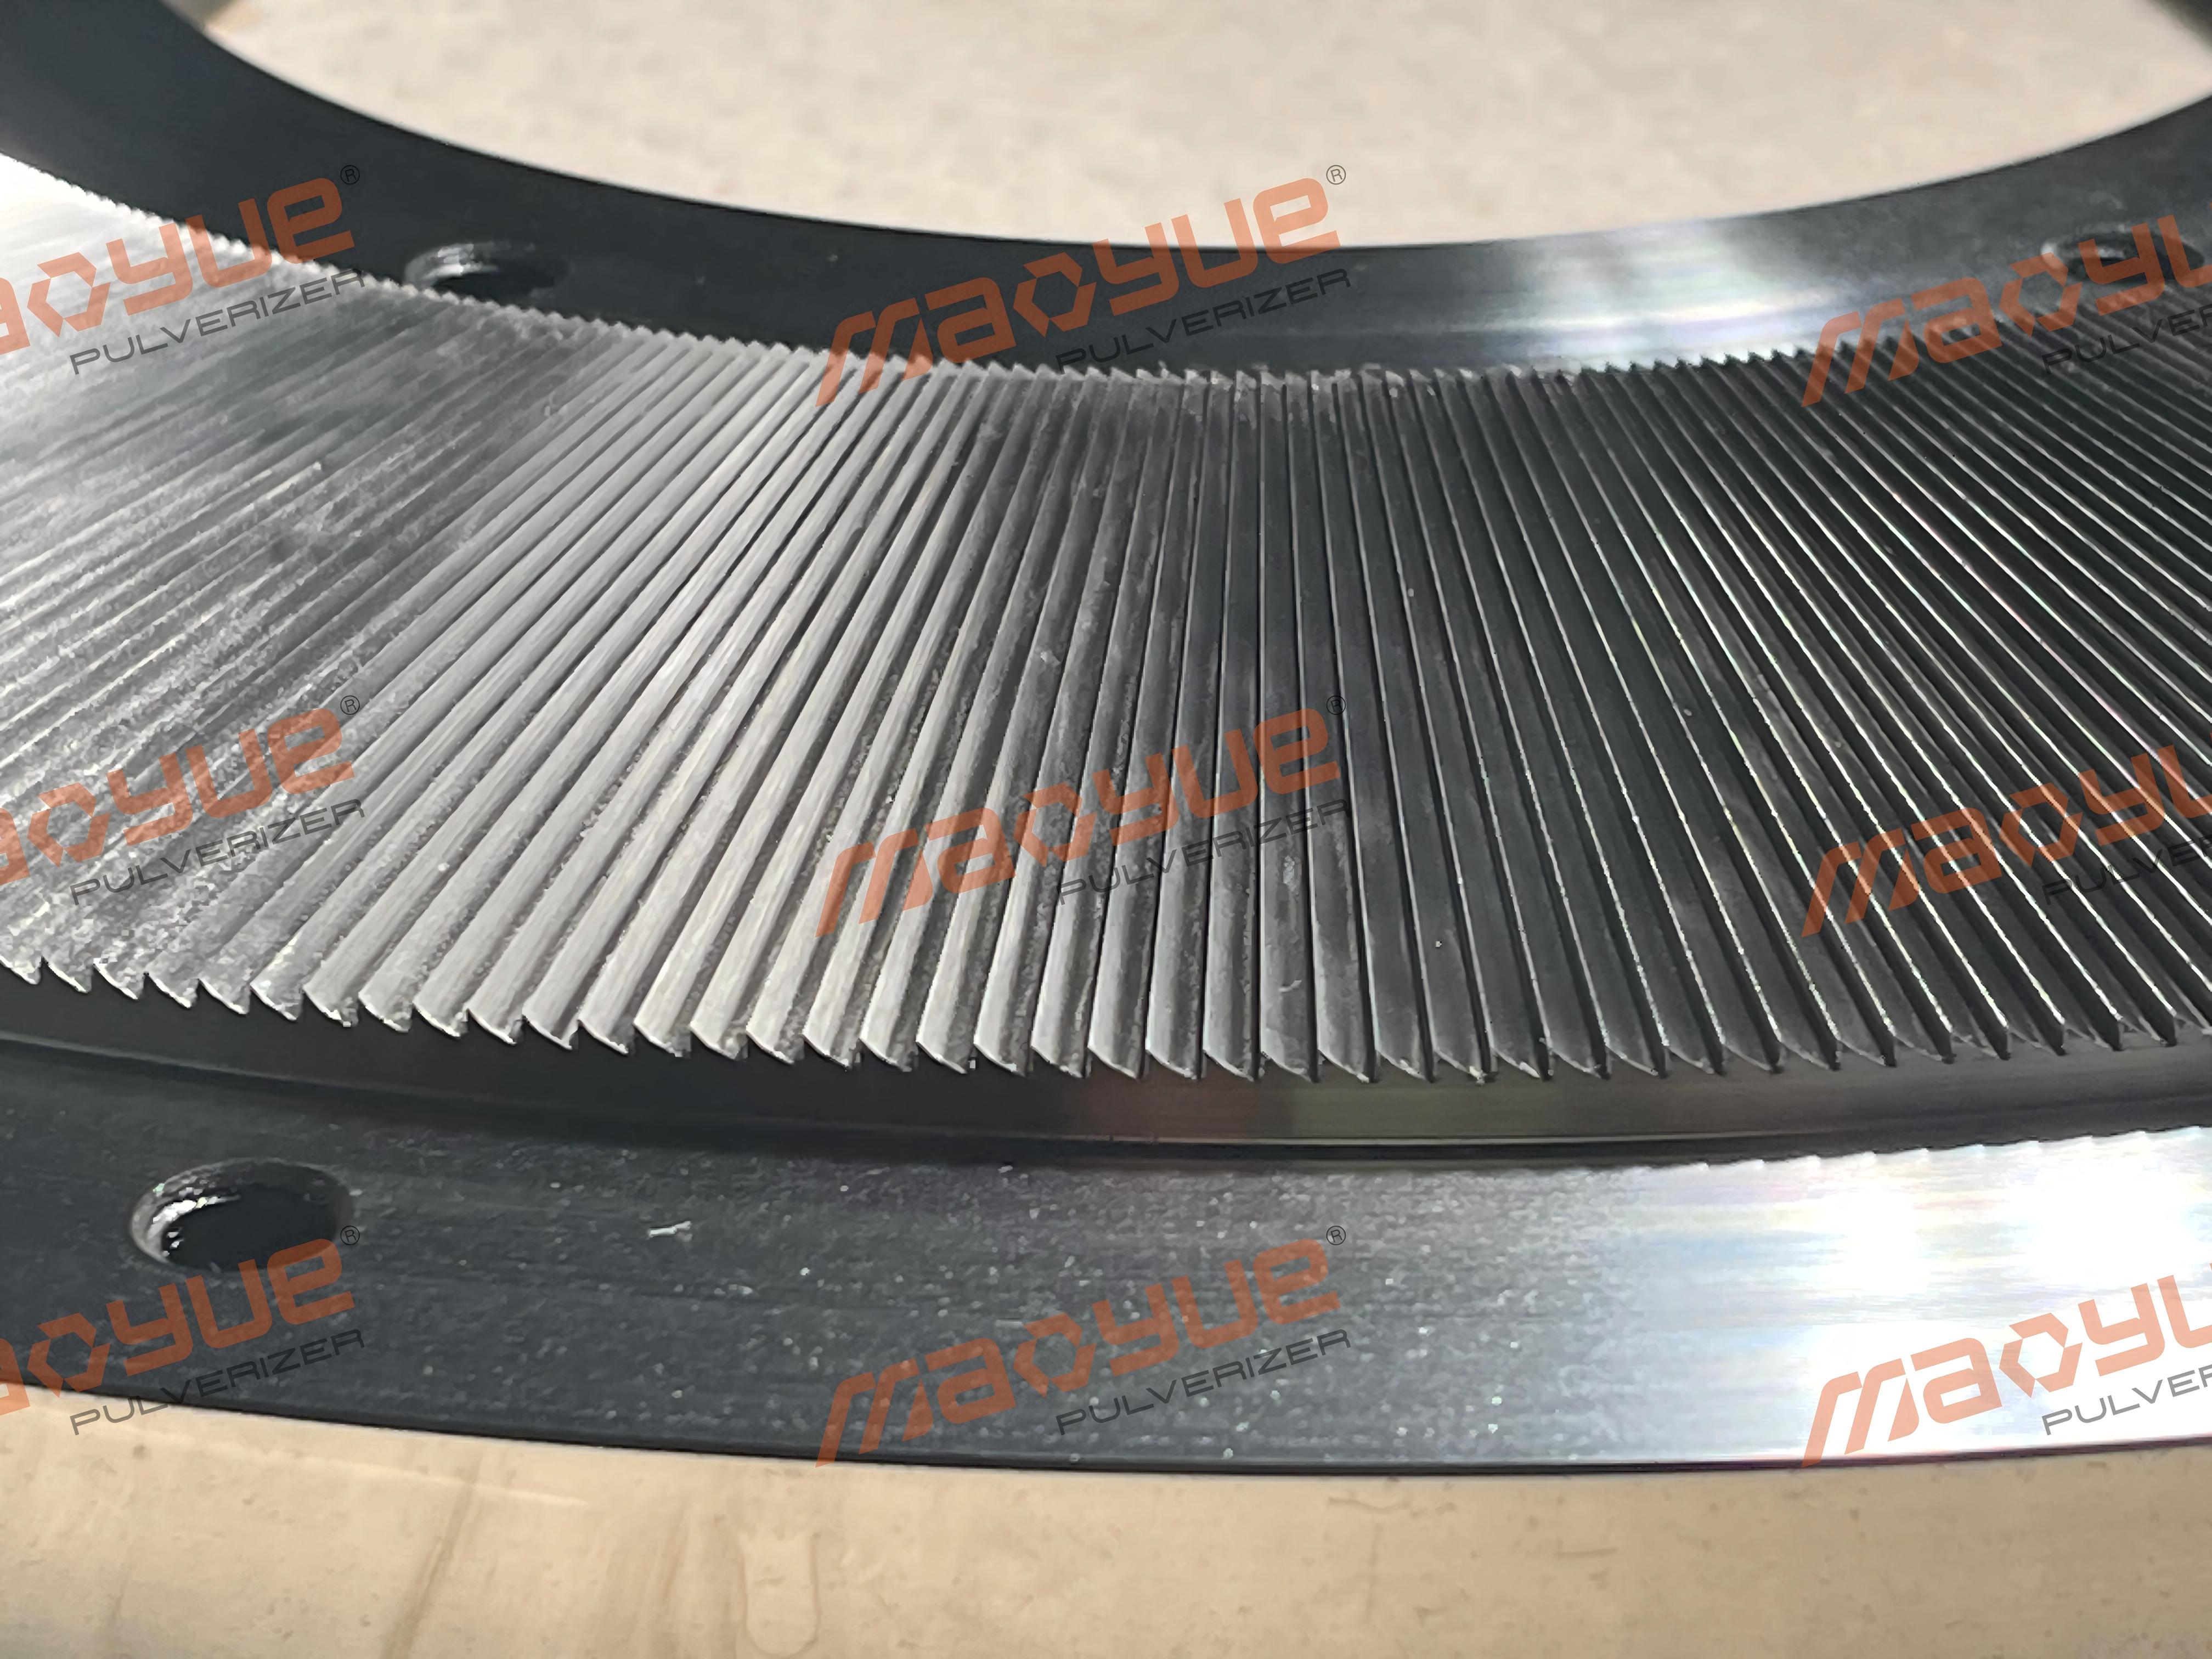
Konstrukcja zębów tarczy szlifierskiej odnosi się do struktury geometrycznej i rozmieszczenia zębów lub rowków szlifierskich na powierzchni roboczej tarczy szlifierskiej rozdrabniacza. Określa, w jaki sposób materiały poruszają się, stykają i ulegają szlifowaniu po wejściu w przestrzeń pomiędzy obracającymi się i nieruchomymi tarczami.
Różne konstrukcje zębów powodują różne ścieżki przepływu materiału i warunki naprężeń, które mogą wpływać na rozdrobnienie proszku, jednorodność wielkości cząstek, wydajność szlifowania i kontrolę temperatury.
Konkretne projekty mogą obejmować zęby proste, zęby zakrzywione, wzory promieniowe, segmentowe struktury zębów, konstrukcje zębów dwurzędowych oraz niestandardowe kombinacje opracowane dla określonych materiałów.
Nie ma jednej konstrukcji zęba, która byłaby odpowiednia dla każdego rodzaju tworzywa sztucznego. Wymagania dotyczące szlifowania PVC, PE, PP, przedmieszki, modyfikowanych tworzyw sztucznych i innych materiałów nie są dokładnie takie same. Odpowiedni projekt zęba należy określić na podstawie przetwarzanego materiału i wymaganych końcowych specyfikacji proszku.
Dysk stacjonarny i dysk obrotowy
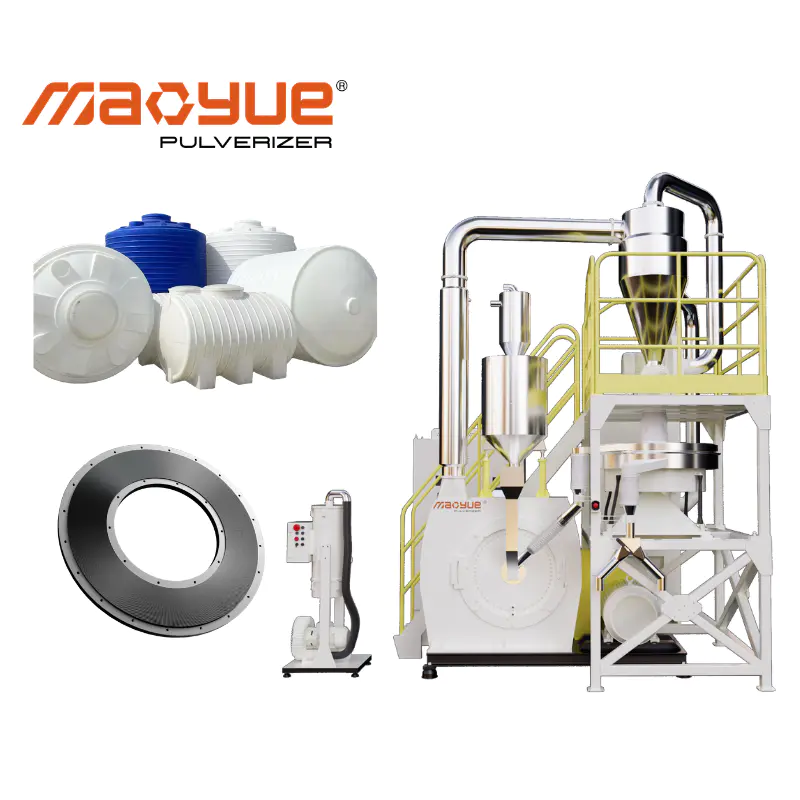
W rozdrabniaczu tworzyw sztucznych nieruchoma tarcza pozostaje nieruchoma, podczas gdy obracająca się tarcza pracuje z dużą prędkością. Szczelina robocza pomiędzy obiema tarczami tworzy główną strefę szlifowania, w której przetwarzany jest materiał.
Gdy cząstki tworzywa sztucznego dostaną się do tego obszaru, są one w sposób ciągły wypychane na zewnątrz przez siłę odśrodkową generowaną przez szybko obracającą się tarczę i prowadzone przez strukturę zęba szlifierskiego. Jednocześnie cząstki poddawane są ścinaniu, ściskaniu i tarciu, stopniowo osiągając wymaganą wielkość cząstek proszku.
Dlatego też konstrukcji zęba szlifierskiego nie należy oceniać niezależnie od innych parametrów roboczych, takich jak prędkość tarczy, szczelina tarczy szlifierskiej, prędkość posuwu i system chłodzenia. W praktyce czynniki te współpracują ze sobą, tworząc zintegrowany system mielenia.
Projekt zęba i ścieżka szlifowania
W przypadku stosunkowo twardych tworzyw sztucznych, takich jak PE i PP, szczególnie ważna jest droga przepływu materiału pomiędzy tarczami szlifierskimi. Ich zachowanie podczas szlifowania różni się od zachowania twardszych materiałów, takich jak PCV.
Odpowiednio rozmieszczony wzór zębów może pomóc w płynnym przemieszczaniu się materiału w strefie szlifowania, jednocześnie skracając niepotrzebny czas przebywania. Innymi słowy, skuteczna konstrukcja zęba nie polega jedynie na wytworzeniu większego tarcia. Zamiast tego wykorzystuje odpowiedni układ konstrukcyjny, aby osiągnąć lepszą równowagę pomiędzy przepływem materiału, intensywnością szlifowania i kontrolą temperatury.
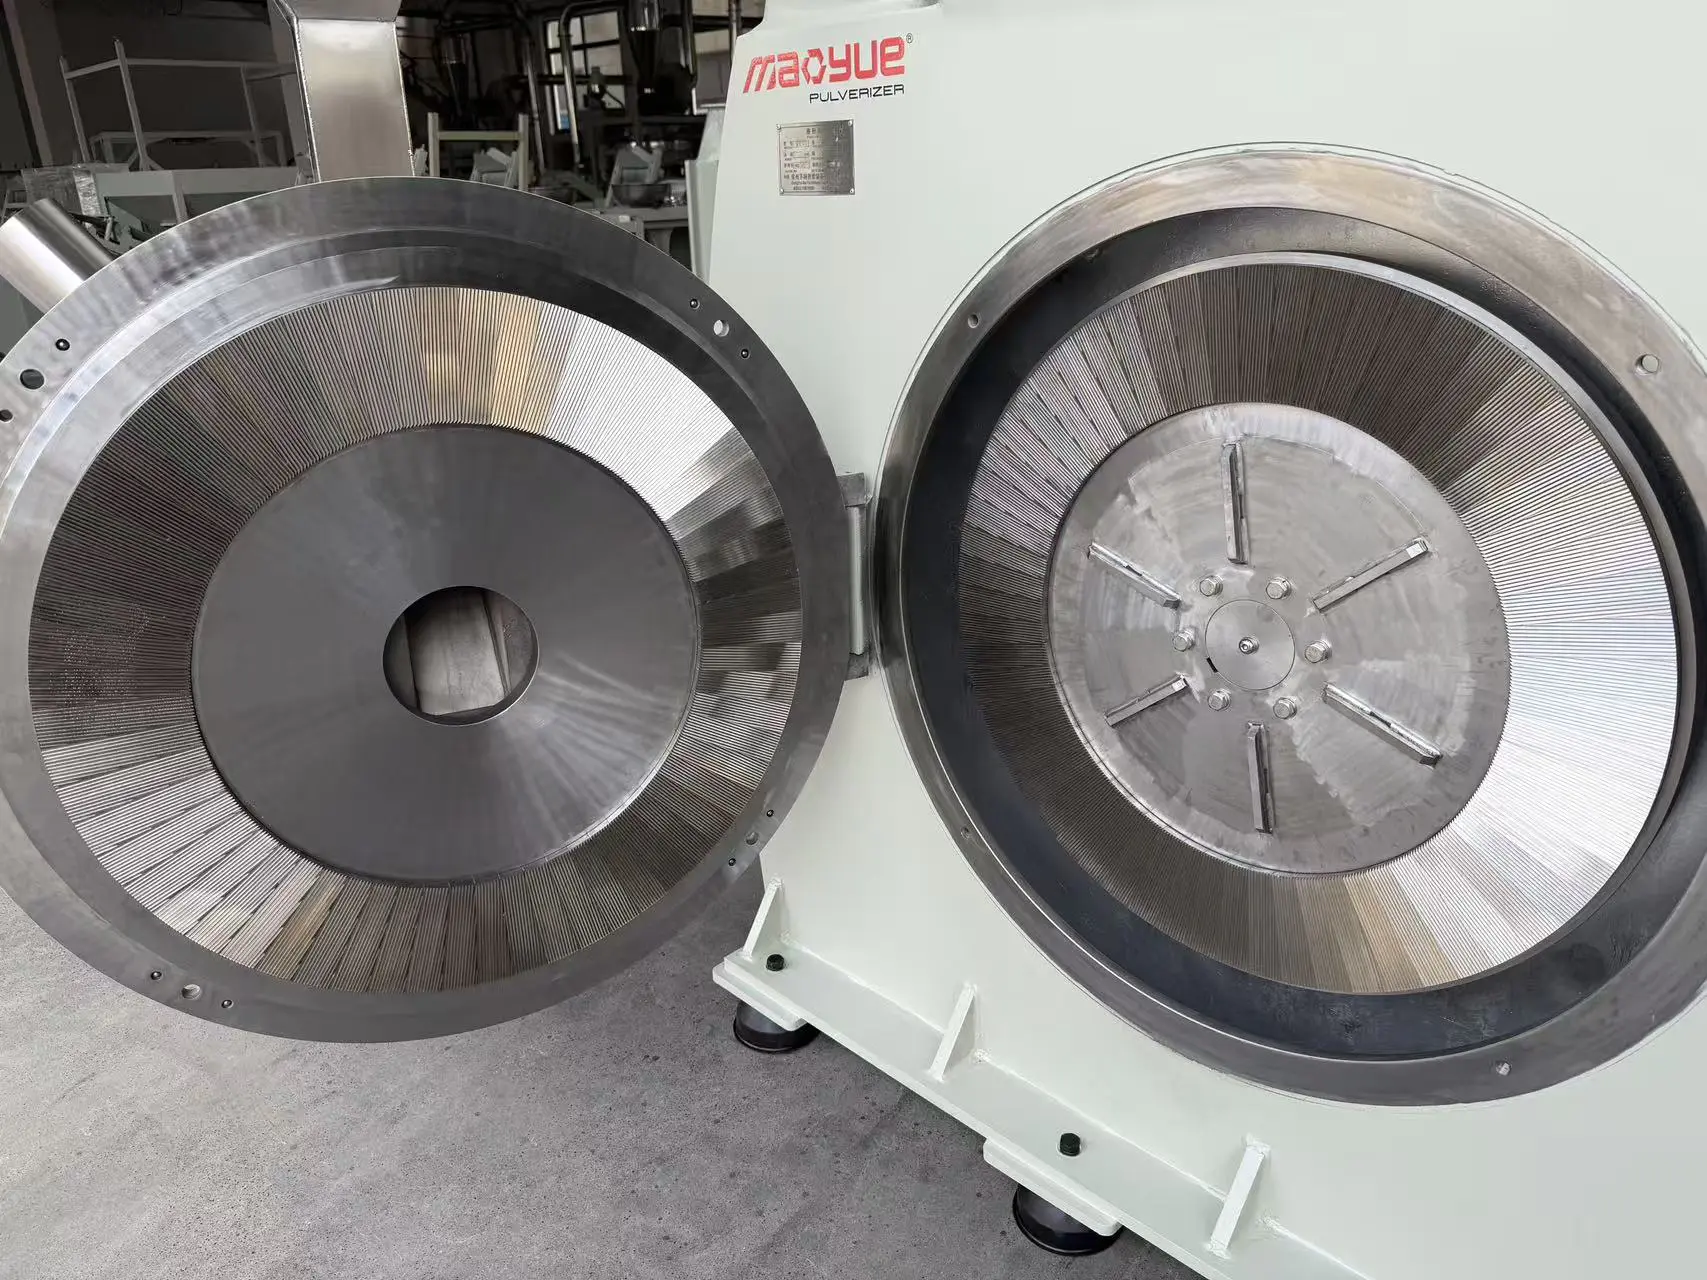
Typowe wzory zębów tarczy szlifierskiej
Różne konstrukcje zębów tarczy szlifierskiej tworzą różne ścieżki przepływu materiału i mechanizmy szlifowania. W praktycznych zastosowaniach konstrukcji zębów tarczy szlifierskiej nie należy oceniać po prostu na podstawie tego, czy jest „więcej zębów”, czy „mniej zębów”. Zamiast tego przy wyborze należy wziąć pod uwagę rodzaj tworzywa, docelowe rozdrobnienie proszku, wymaganą moc produkcyjną i warunki pracy maszyny.
Poniżej przedstawiono kilka typowych struktur zębów stosowanych w rozdrabniaczach tworzyw sztucznych.
Konstrukcja zęba jednorzędowa
Konstrukcja zębów jednorzędowych obejmuje jeden główny zestaw zębów szlifujących w obszarze roboczym tarczy szlifierskiej. Tworzy stosunkowo bezpośrednią ścieżkę mielenia i nadaje się do zastosowań, w których właściwości materiału i docelowe rozdrobnienie proszku są jasno określone i nie jest wymagana bardziej złożona struktura mielenia.
Do jego głównych zalet należy stosunkowo prosta konstrukcja i wygodna konserwacja.
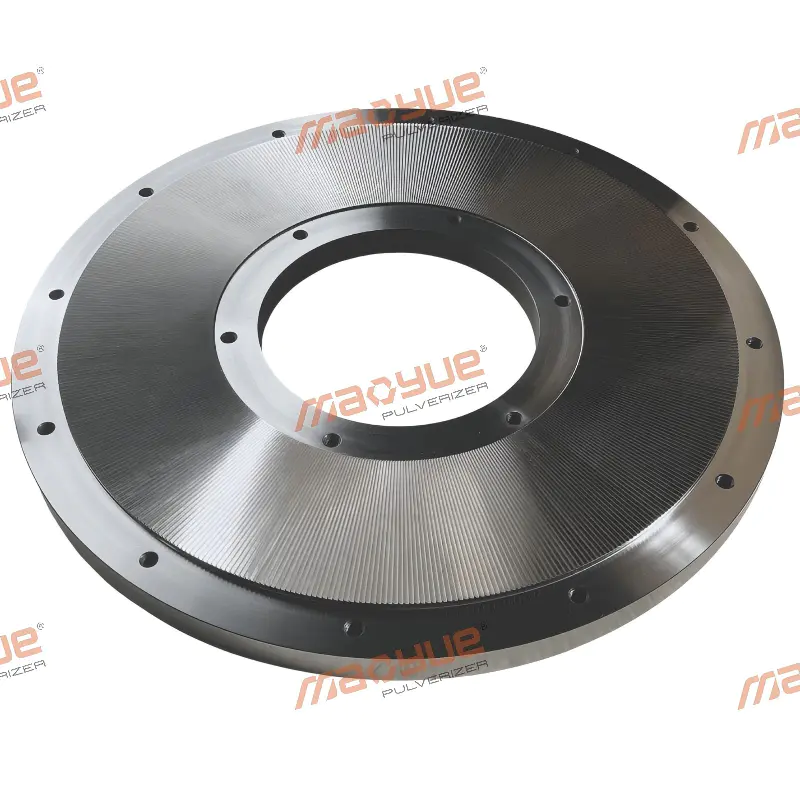
Dwurzędowa konstrukcja zębów
Dwurzędowa konstrukcja zębów dzieli obszar szlifowania na wiele sekcji roboczych. Sekcja może skupić się na wprowadzaniu materiału i wstępnym szlifowaniu, podczas gdy kolejna sekcja kontynuuje proces szlifowania w celu dalszego udoskonalenia materiału.
Struktura ta jest odpowiednia do zastosowań wymagających równowagi pomiędzy wydajnością produkcyjną a jednorodnością proszku. Kluczem nie jest po prostu dodanie kolejnego rzędu zębów, ale odpowiednie zaprojektowanie rozstawu zębów i struktury geometrycznej każdej sekcji, aby każdy obszar mógł spełniać określoną funkcję szlifowania.
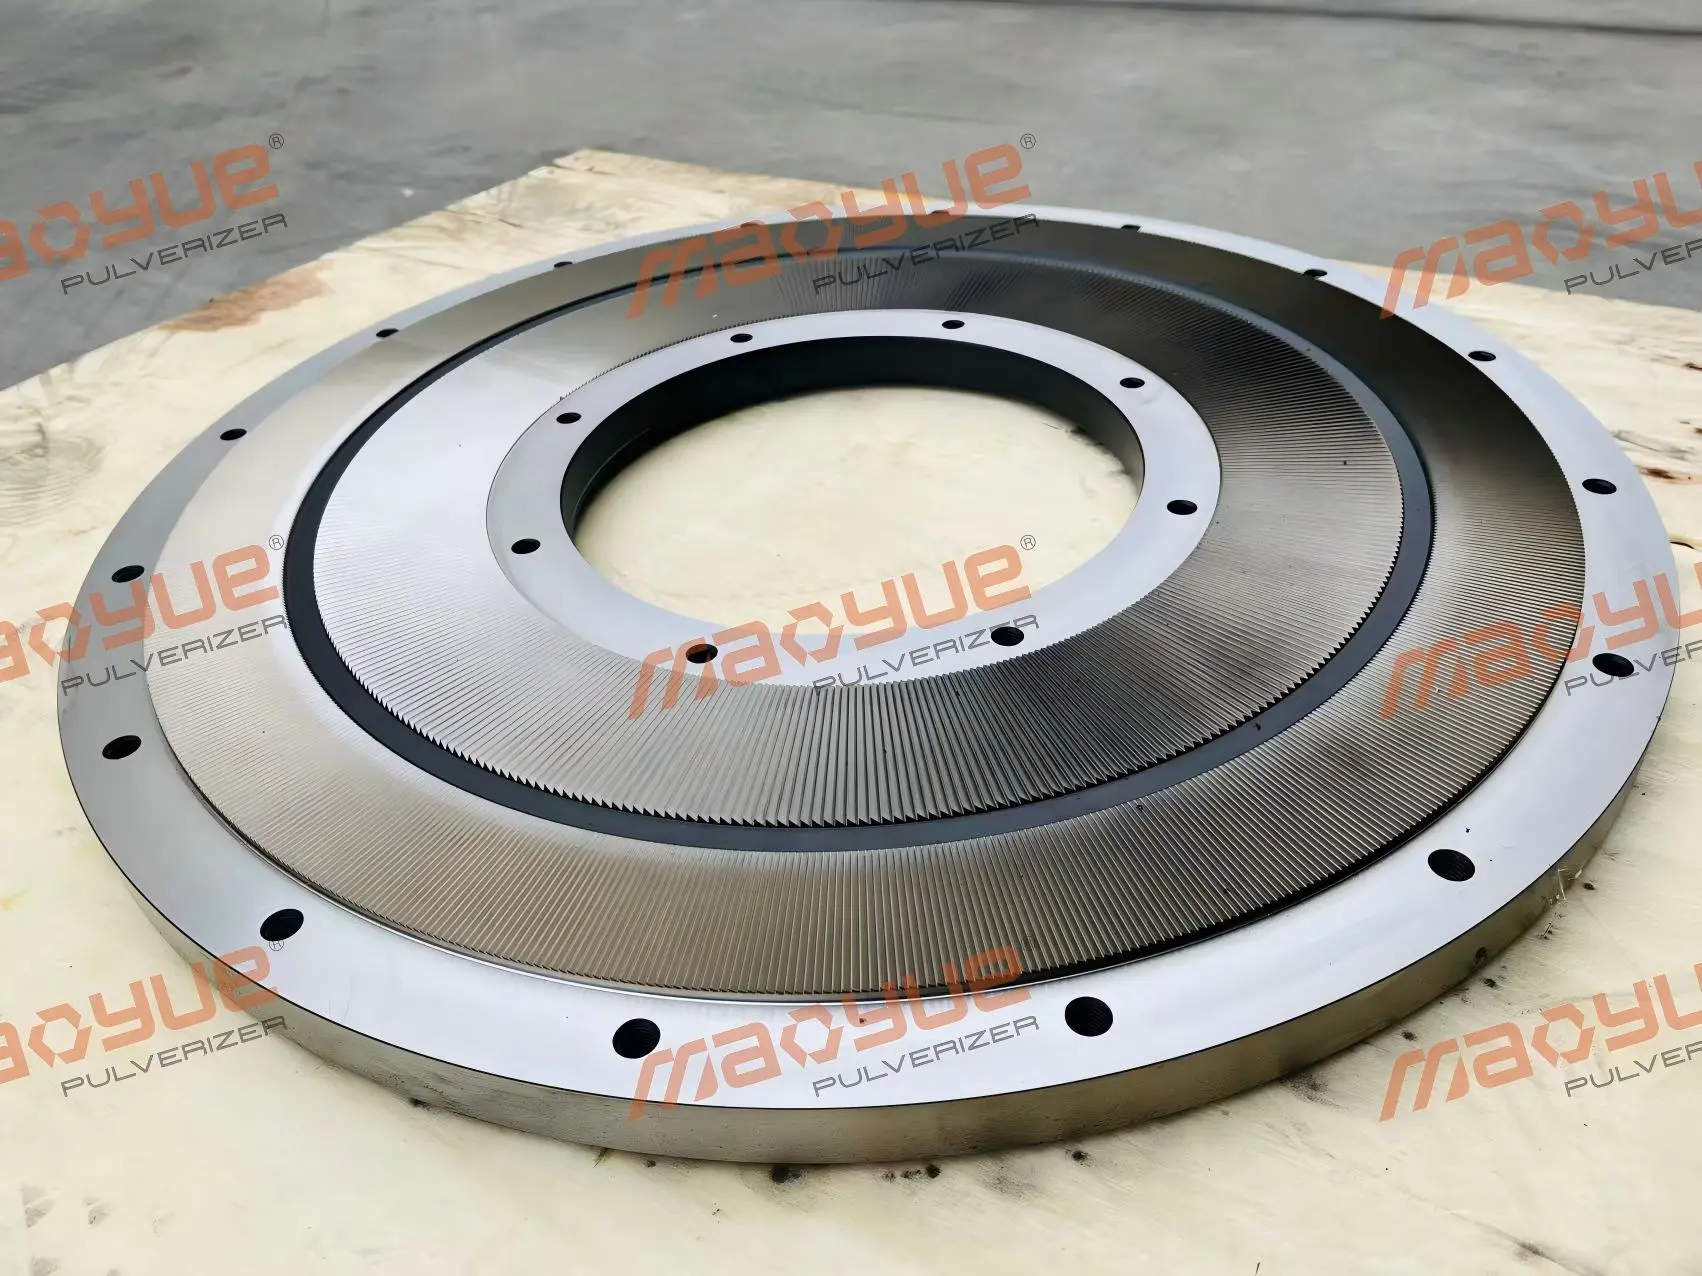
Wieloetapowy projekt zęba
Wielostopniowa tarcza szlifierska dzieli proces szlifowania na kilka etapów. Zamiast polegać na pojedynczym układzie zębów w celu zakończenia całego procesu szlifowania, metodę szlifowania można stopniowo dostosowywać od obszaru podawania do obszaru wylotu.
Ten typ konstrukcji może być szczególnie cenny w zastosowaniach wymagających bardziej spójnej kontroli wielkości cząstek proszku i wydajności mielenia.
W jaki sposób rodzaj materiału wpływa na wybór projektu zęba?
Wybierając konstrukcję zęba tarczy szlifierskiej, pytanie powinno zawsze brzmieć: Jaki materiał będziesz szlifować?
Różne tworzywa sztuczne różnią się twardością, wytrzymałością, płynnością i wrażliwością termiczną, więc ich ruch i zachowanie podczas szlifowania w młynie do rozdrabniania tworzyw sztucznych również mogą się różnić.
Konstrukcja zębów tarczy szlifierskiej do rozdrabniaczy PCV
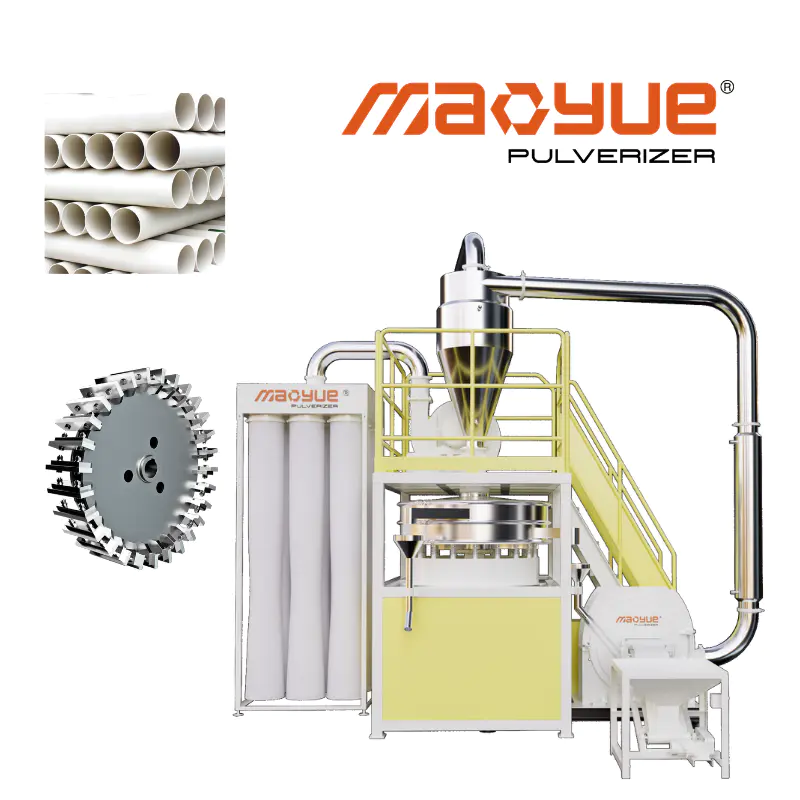
PVC jest jednym z powszechnych materiałów przetwarzanych w młynach do tworzyw sztucznych. Rury, profile, arkusze, złom produkcyjny i materiały PVC pochodzące z recyklingu można przetworzyć na proszek wielokrotnego użytku za pomocą systemu proszkowania.
W przypadku sztywnego PVC konstrukcja zęba musi zapewniać skuteczne szlifowanie mechaniczne przy zachowaniu stosunkowo stabilnej wielkości cząstek proszku. Dlatego konstrukcję tarczy szlifierskiej, regulację szczeliny szlifierskiej i metodę chłodzenia należy rozpatrywać łącznie, a nie oceniać konstrukcję zęba niezależnie.
Konstrukcja zęba szlifierskiego do PE i PP
W porównaniu z wieloma sztywnymi tworzywami sztucznymi, PE i PP mają większą wytrzymałość i mogą wymagać większej uwagi na akumulację ciepła podczas ciągłego szlifowania.
Dlatego konstrukcja zęba powinna umożliwiać efektywne przemieszczanie się materiału w strefie szlifowania, unikając jednocześnie niepotrzebnego tarcia. Wydajność chłodzenia i kontrola podawania są również ważnymi elementami całego systemu mielenia.
Przedmieszki i modyfikowane tworzywa sztuczne
Przedmieszki i modyfikowane tworzywa sztuczne mogą zawierać pigmenty, wypełniacze, włókna lub inne dodatki. Składniki te mogą zmieniać odporność na szlifowanie i charakterystykę zużycia materiału.
Dlatego też konstrukcję zęba należy wybrać w oparciu o rzeczywisty skład materiału i wymagania dotyczące przetwarzania, a nie po prostu na podstawie nazwy podstawowego tworzywa sztucznego.
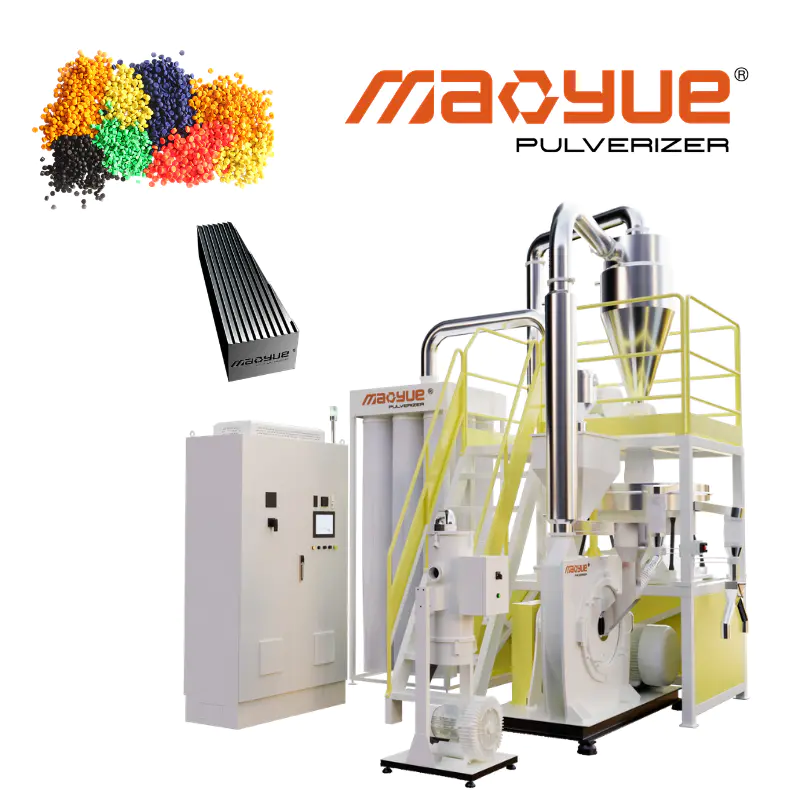
W jaki sposób konstrukcja zęba wpływa na rozdrobnienie proszku?
W przypadku młynów do tworzyw sztucznych, rozdrobnienie proszku jest jednym z ważnych wskaźników wydajności mielenia. Konstrukcja zębów tarczy szlifierskiej ma bezpośredni wpływ na ścieżkę ruchu materiału, warunki styku i stopień szlifowania, jakiego doświadcza w strefie szlifowania.
Jednakże o ostatecznym rozmiarze cząstek proszku nie decyduje sama konstrukcja zęba. Szczelinę tarczy szlifierskiej, prędkość obrotową, prędkość posuwu, temperaturę materiału i sprzęt klasyfikacyjny również odgrywają ważną rolę.
Jeśli potrzebny jest drobniejszy proszek, rozwiązaniem nie zawsze jest użycie „ostrzejszych zębów”. To, co naprawdę wymaga regulacji, to cały system mielenia.
Szczelina tarczy szlifierskiej i geometria zębów
Szczelina tarczy szlifierskiej to odległość robocza pomiędzy tarczami obracającymi się i nieruchomymi. Mniejsza szczelina ogólnie zwiększa intensywność szlifowania, podczas gdy większa szczelina umożliwia łatwiejsze przejście materiału przez strefę szlifowania.
Konkretne ustawienie zależy od przetwarzanego materiału i docelowego rozdrobnienia proszku. Wysokość i budowa geometryczna zębów szlifierskich powinna być również odpowiednio dopasowana do regulowanego zakresu szczeliny szlifierskiej.
Jak konstrukcja zęba wpływa na zdolność produkcyjną?
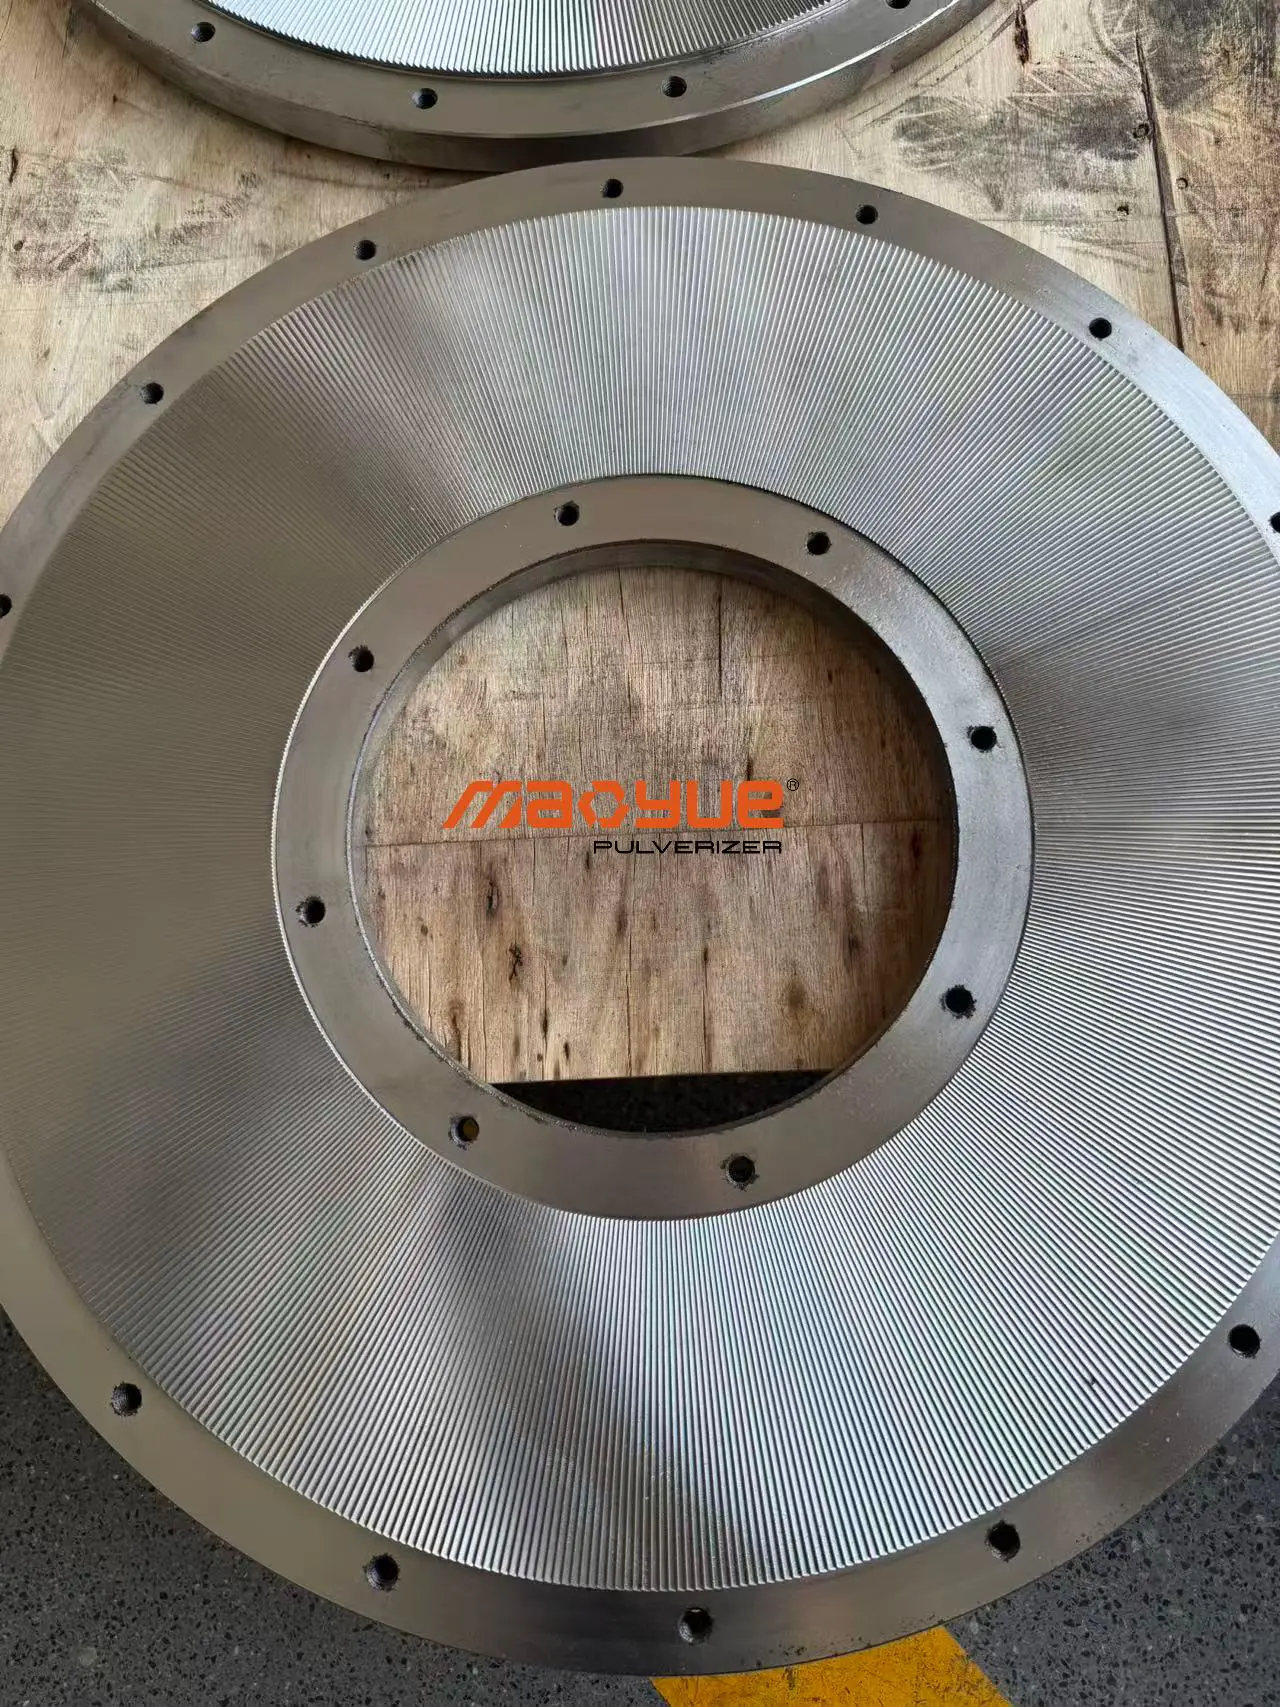
Moc maszyny nie jest determinowana samą mocą silnika. Jeśli konstrukcja zębów pozwala na efektywne przejście materiału przez komorę mielenia, moc mechaniczna dostarczana przez silnik może być wykorzystana bardziej efektywnie.
Z drugiej strony, jeśli konstrukcja zęba nie jest dopasowana do właściwości materiału, materiał może pozostawać w niektórych obszarach zbyt długo, zwiększając niepotrzebne tarcie i wytwarzanie ciepła. Może to mieć wpływ na ciągłość karmienia i ogólną wydajność produkcji.
Dlatego porównując różne rozdrabniacze tworzyw sztucznych, lepiej jest wspólnie ocenić konstrukcję tarczy szlifierskiej, moc silnika i rzeczywiste wyniki testów materiałowych.
Jak konstrukcja zęba wpływa na temperaturę szlifowania?
Podczas procesu szlifowania energia mechaniczna przekształca się w odkształcenie materiału, tarcie i ciepło. Struktura zęba wpływa na rozkład tych sił w strefie szlifowania.
Jeśli niepotrzebne tarcie zużywa zbyt dużo energii, temperatura mielenia może wzrosnąć i wpłynąć na zachowanie niektórych wrażliwych na ciepło tworzyw sztucznych podczas przetwarzania.
Dlatego chłodzenie powietrzem, chłodzenie wodą, prędkość posuwu i konstrukcję tarczy szlifierskiej należy traktować jako zintegrowany system zapewniający lepszą kontrolę temperatury i stabilną wydajność szlifowania.
Jak wybrać odpowiedni wzór zęba tarczy szlifierskiej?
Wybór odpowiedniego kształtu zębów tarczy szlifierskiej nie polega po prostu na porównaniu liczby zębów szlifujących lub spojrzeniu na wygląd tarczy szlifierskiej. Wybór powinien opierać się na rzeczywistych wymaganiach produkcyjnych. Jaki materiał przetwarzasz? Jak drobny musi być proszek? Jakiej mocy produkcyjnej się spodziewasz?
Te trzy pytania w dużej mierze determinują kierunek konstrukcji tarczy szlifierskiej.
Rozważ charakterystykę materiału
Po pierwsze, ważne jest zrozumienie twardości, wytrzymałości, zawartości wilgoci, dodatków i wrażliwości termicznej materiału.
Należy również wziąć pod uwagę, jak materiał będzie się zachowywał po wejściu do komory mielenia. Czy łatwo jest go złamać, czy jest bardziej podatny na odkształcenie? Czy łatwo zmięknie wraz ze wzrostem temperatury?
Czynniki te są ważniejsze niż zwykły wybór tarczy szlifierskiej na podstawie jej wyglądu.
Rozważ docelowy rozmiar cząstek
Klienci produkujący stosunkowo gruby proszek niekoniecznie potrzebują tej samej konstrukcji zębów, co klienci produkujący drobny proszek.
Najpierw należy określić wymagany rozmiar oczek lub zakres wielkości cząstek. Następnie można dopasować strukturę tarczy szlifierskiej, szczelinę szlifierską, przepływ powietrza i system klasyfikacji do docelowej specyfikacji.
Rozważ wymagania dotyczące zdolności produkcyjnej
Wymagania zastosowań laboratoryjnych, linii do recyklingu na małą skalę i linii do ciągłej produkcji przemysłowej są różne.
Jeżeli docelowa wydajność sięga kilkuset kilogramów na godzinę lub więcej, tarczę mielącą należy oceniać jako część całego systemu proszkowania, a nie jako pojedynczy element.
Dopasuj średnicę tarczy szlifierskiej do mocy silnika
Średnica tarczy szlifierskiej, moc silnika, konstrukcja zębów i szczelina szlifierska muszą być odpowiednio dopasowane.
Większa tarcza szlifierska nie oznacza automatycznie lepszej wydajności, a większy silnik nie może po prostu zrekompensować nieodpowiedniej struktury szlifowania.
W niektórych przypadkach dobrze wyważony system mielenia ma większe znaczenie niż zwykłe zwiększanie dowolnego pojedynczego parametru.
Dlaczego precyzja obróbki jest ważna?
Nawet jeśli konstrukcja zęba tarczy szlifierskiej jest dobrze zaprojektowana, niewystarczająca precyzja obróbki może w dalszym ciągu wpływać na rzeczywistą wydajność.
W przypadku szybkobieżnych rozdrabniaczy tworzyw sztucznych wymiary zębów szlifierskich, płaskość powierzchni tarczy, koncentryczność i równowaga dynamiczna mogą mieć wpływ na warunki pracy tarczy szlifierskiej.
Precyzyjna obróbka pomaga zachować spójność strukturalną całej tarczy szlifierskiej, a odpowiednie wyważenie dynamiczne pomaga zredukować wibracje podczas obrotu z dużą prędkością.
Materiały tarcz szlifierskich i zużycie zębów szlifierskich
Przy wyborze materiału do szlifowania zębów należy również wziąć pod uwagę odporność na zużycie.
Modyfikowane tworzywa sztuczne zawierające włókno szklane, wypełniacze mineralne lub inne dodatki ścierne mogą powodować większe zużycie niż konwencjonalny PE lub PVC.
W zależności od zastosowania można wybrać odporne na zużycie stale narzędziowe, takie jak DC53 i D2. W połączeniu z odpowiednimi procesami obróbki cieplnej materiały te mogą pomóc tarczy szlifierskiej w utrzymaniu stosunkowo stabilnego profilu zęba podczas długotrwałych operacji szlifowania.
Typowe błędy przy wyborze wzorów zębów tarczy szlifierskiej
Częstym błędem jest ocenianie jakości tarczy szlifierskiej po prostu na podstawie liczby zębów szlifujących. Więcej zębów nie oznacza automatycznie lepszej wydajności szlifowania.
Kolejnym błędem jest bezpośrednie kopiowanie konstrukcji tarczy szlifierskiej stosowanej do innego materiału bez uwzględnienia specyfiki obrabianego materiału.
Niektórzy użytkownicy przeoczają również związek pomiędzy konstrukcją zębów a systemem chłodzenia. Wreszcie skupianie się wyłącznie na początkowej cenie zakupu, pomijając precyzję obróbki i długoterminowe koszty utrzymania, może spowodować dodatkowe problemy w późniejszej eksploatacji.
W jaki sposób Mao Yue projektuje wzory zębów tarczy szlifierskiej?
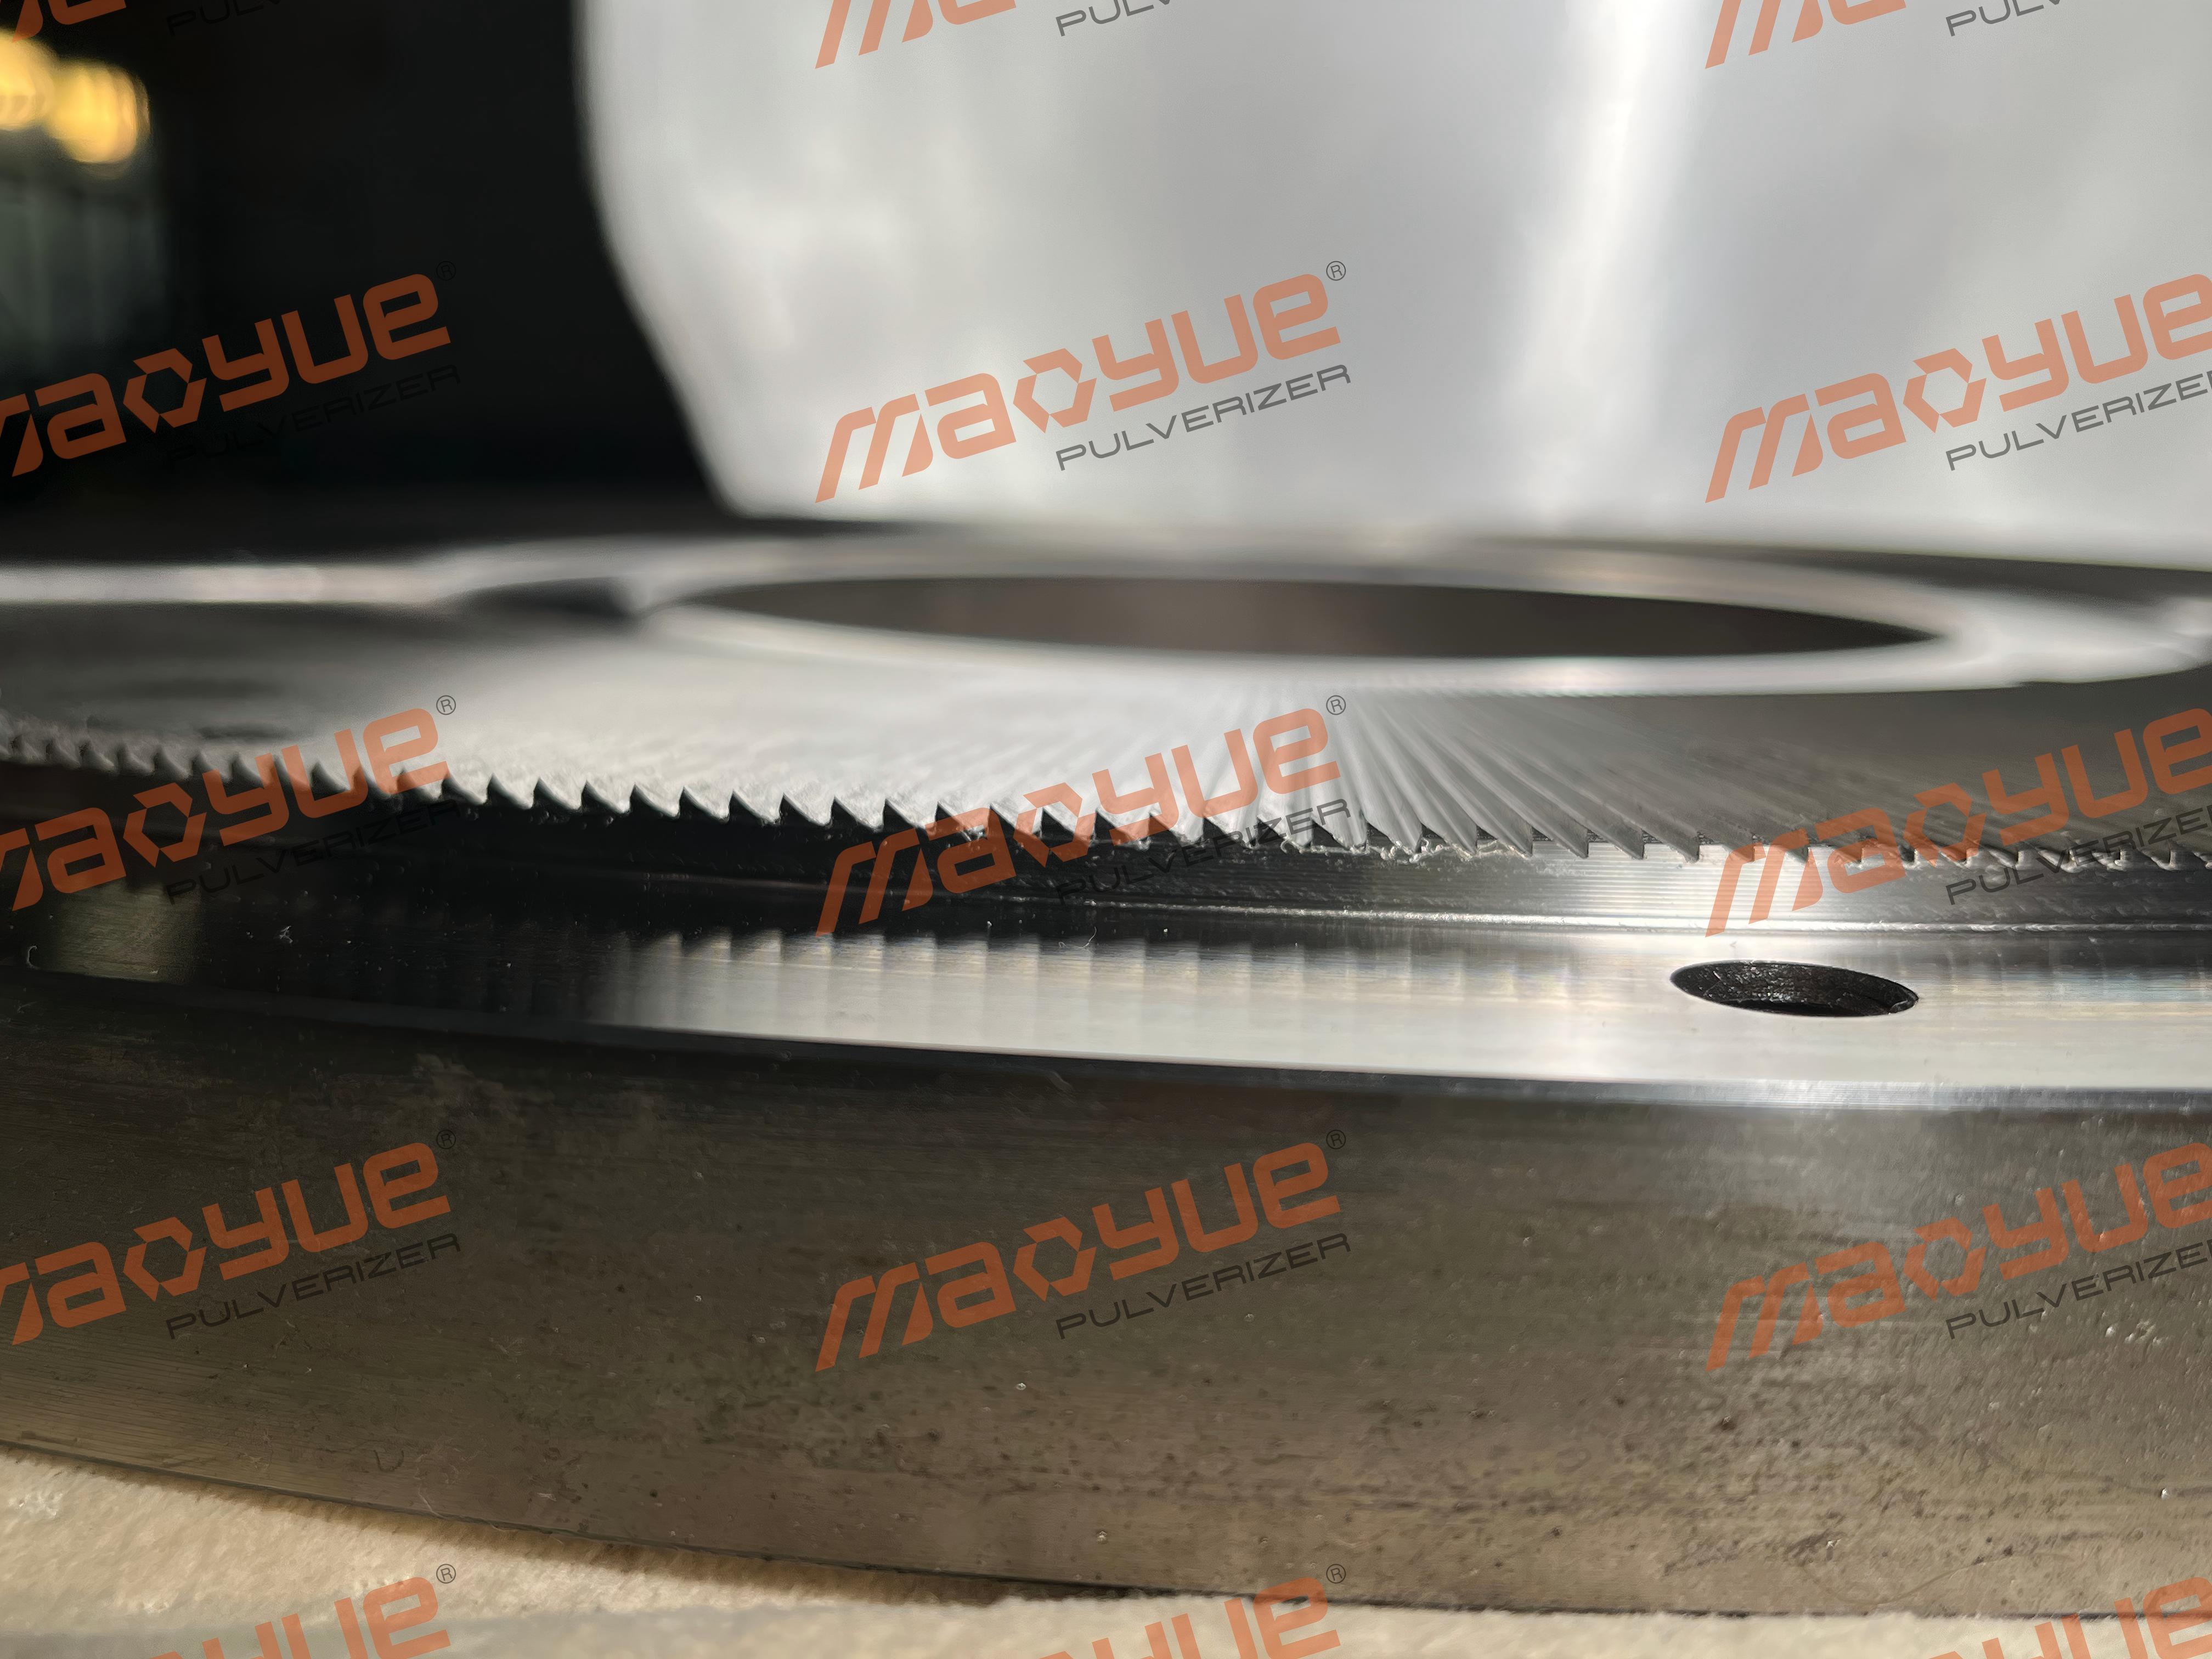
W firmie Mao Yue projektowanie tarcz szlifierskich zazwyczaj rozpoczyna się od rzeczywistych właściwości materiału i wymagań produkcyjnych klienta, a nie od stosowania stałego wzoru zębów do każdego zastosowania.
PVC, PE, PP, przedmieszki i modyfikowane tworzywa sztuczne o różnych recepturach mogą zachowywać się inaczej podczas procesu mielenia. Dlatego konstrukcję tarczy szlifierskiej należy dostosować do konkretnego zastosowania.
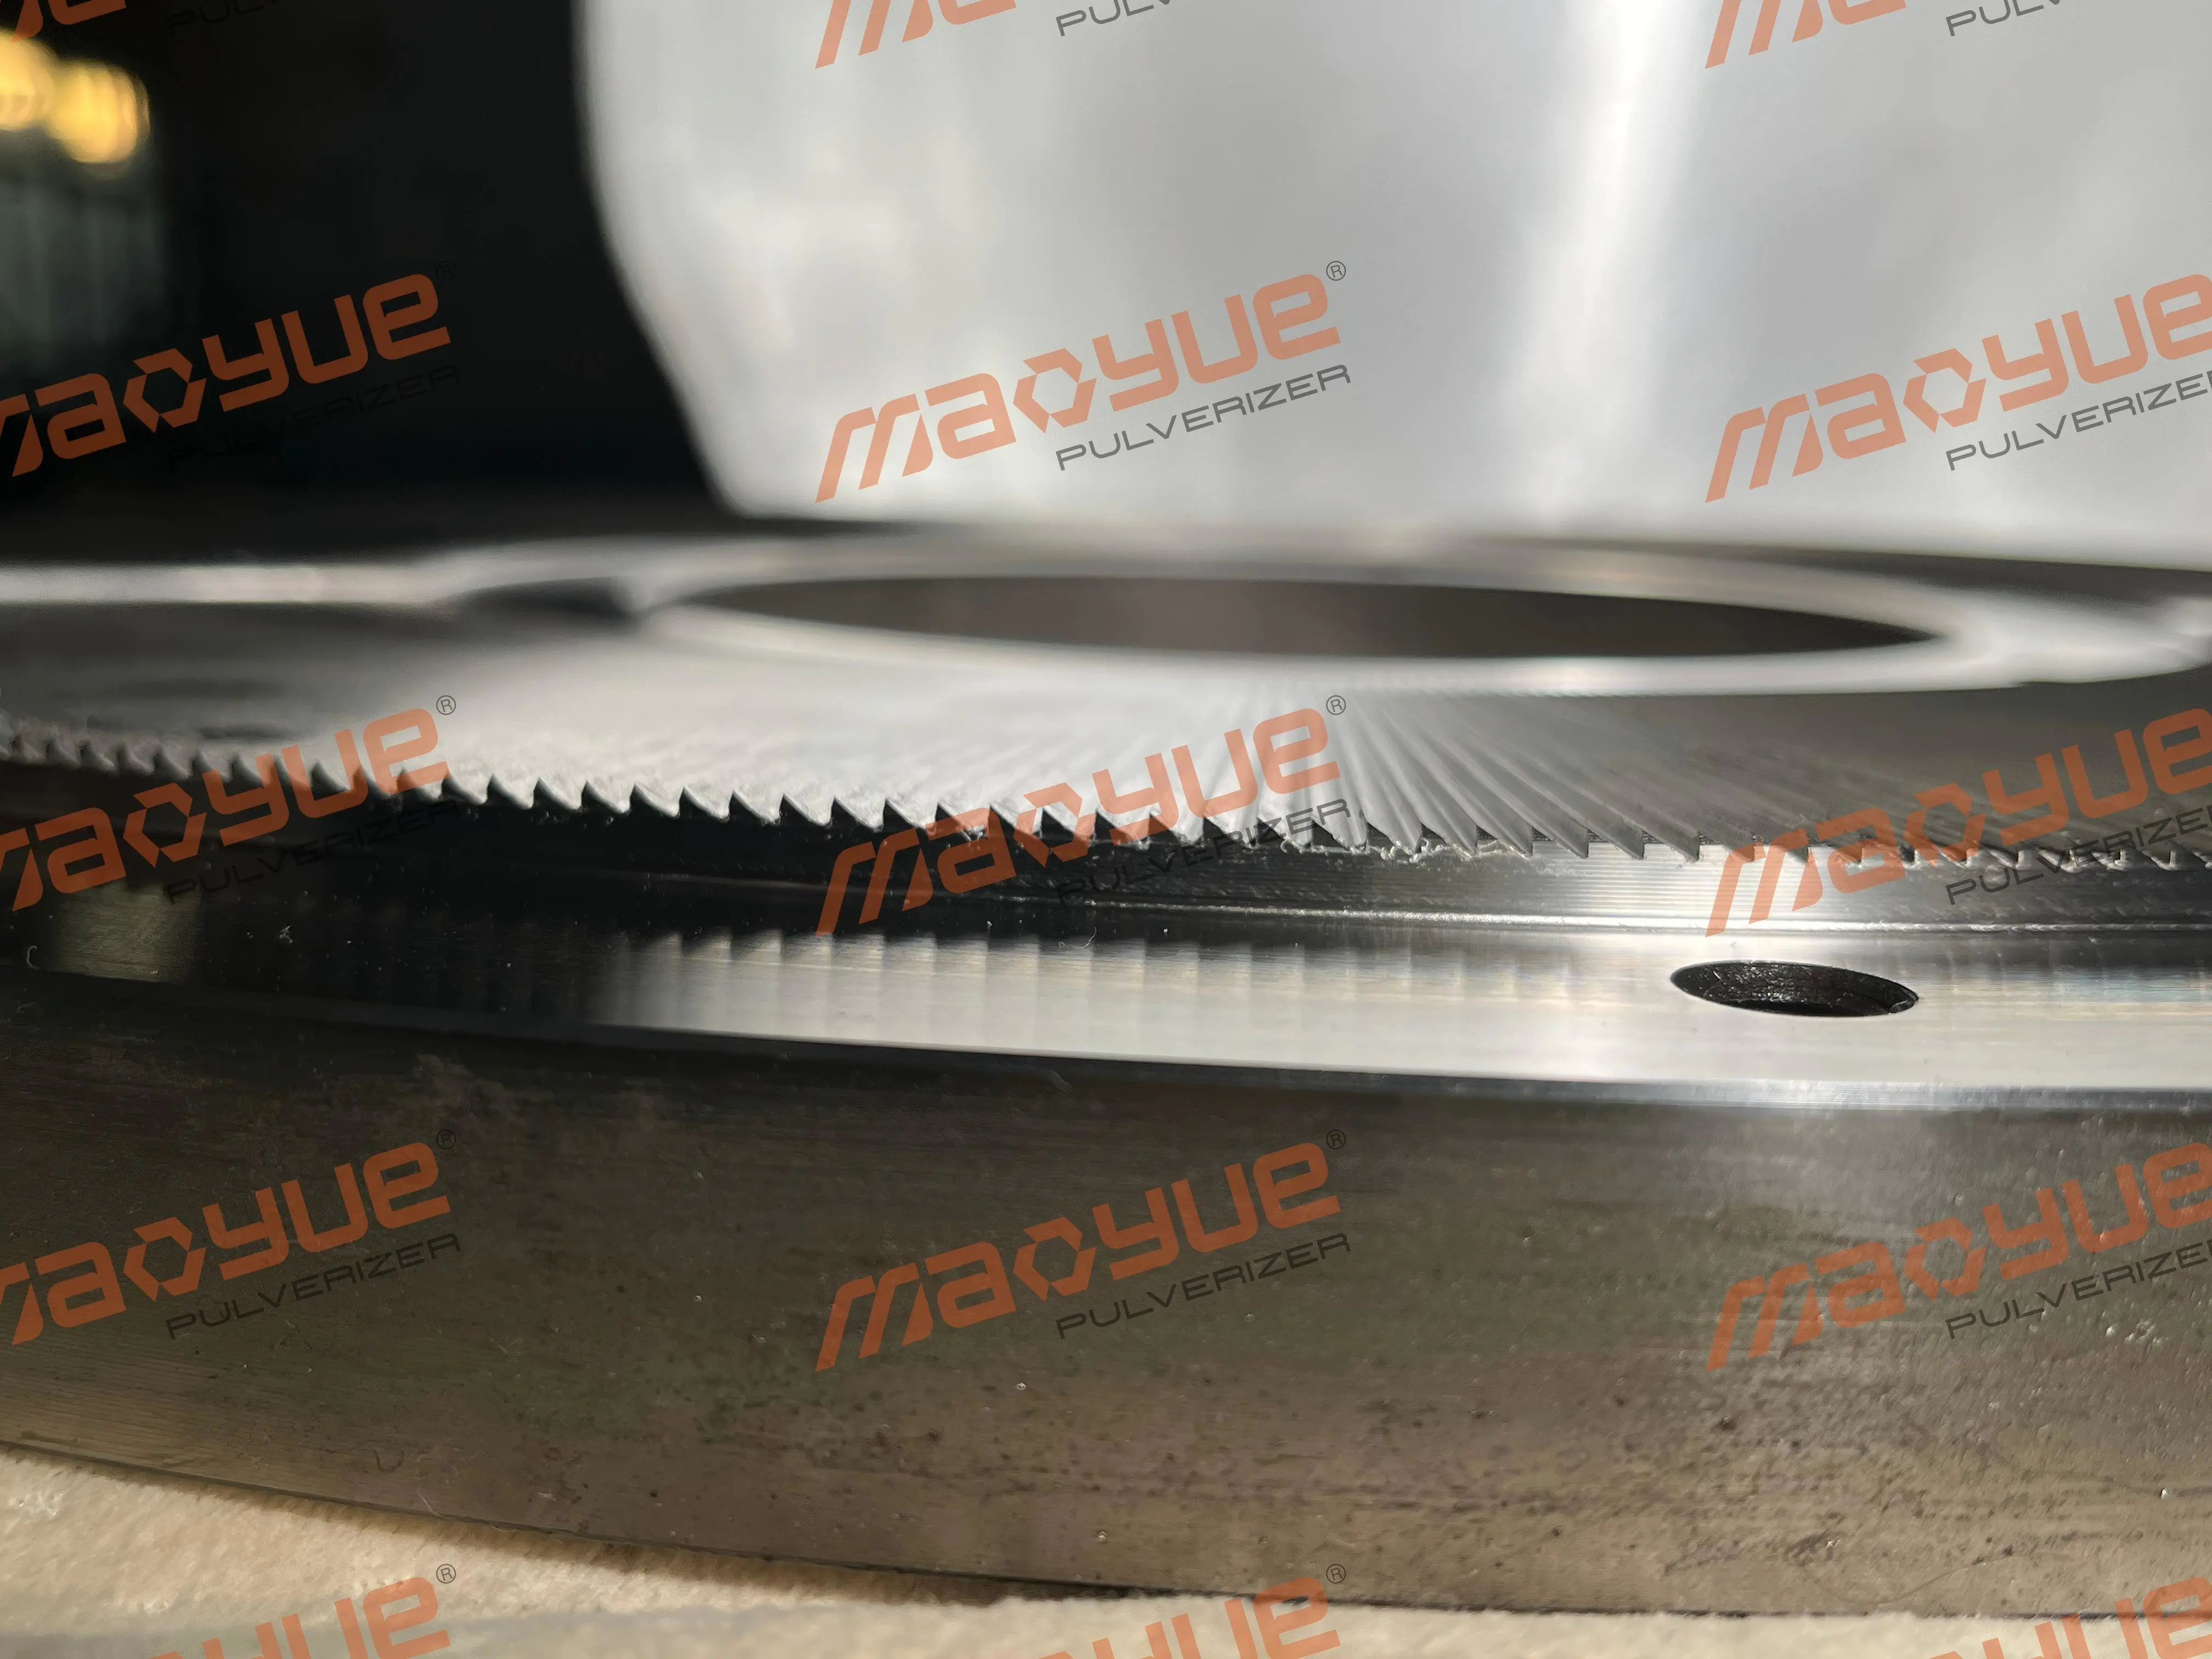
Projektując wzór zębów tarczy szlifierskiej, Mao Yue bierze pod uwagę wiele czynników, w tym geometrię zęba, średnicę tarczy szlifierskiej, materiał tarczy, szczelinę szlifierską, prędkość obrotową, metodę chłodzenia i docelową zdolność produkcyjną. Celem jest osiągnięcie odpowiedniego dopasowania tarczy mielącej do całego układu rozdrabniacza tworzywa sztucznego.
Jednocześnie ważną kwestią jest precyzja wykonania. Precyzyjna obróbka pomaga kontrolować wymiary zębów szlifierskich i jakość powierzchni tarczy, natomiast dynamiczne wyważanie pomaga tarczy szlifierskiej utrzymać stabilną pracę podczas wysokich prędkości obrotowych.
Dla klientów, którzy muszą wymienić lub unowocześnić swoje tarcze szlifierskie, to kompleksowe podejście – od projektu materiału i zębów po kompletne parametry maszyny – jest bardziej praktyczne niż zwykła wymiana istniejącej tarczy na taką, która „wygląda na bardziej skomplikowaną”.
Podsumowanie: Jak wybrać odpowiedni wzór zęba tarczy szlifierskiej
Jak zatem wybrać odpowiedni kształt zęba tarczy szlifierskiej?
Zacznij od przetwarzanego materiału, a następnie określ docelowy rozmiar cząstek proszku i wydajność produkcyjną. Następnie należy ocenić strukturę zęba szlifierskiego, średnicę tarczy szlifierskiej, moc silnika, szczelinę szlifierską, metodę chłodzenia, materiał tarczy i precyzję obróbki jako kompletny system.
Odpowiednia tarcza szlifierska niekoniecznie musi mieć zęby lub skomplikowaną konstrukcję. Zamiast tego powinien być taki, który odpowiada właściwościom materiału i wymaganiom produkcyjnym.
Gdy konstrukcja zęba, szczelina szlifierska, układ chłodzenia i moc maszyny są odpowiednio skoordynowane, rozdrabniacz tworzyw sztucznych może osiągnąć bardziej stabilną wydajność szlifowania i zapewnić bardziej stałą jakość proszku.