中文简体
Tylko niewielka część odpadów z tworzyw sztucznych wytwarzanych każdego roku jest przekształcana z powrotem w nadający się do wykorzystania surowiec. Większość tworzyw sztucznych, które wracają do produkcji, jest przetwarzana mechanicznie: sortowana, myta, zmniejszana, topiona i ponownie łączona w nowe produkty. Jednym z tych etapów jest zmniejszenie rozmiaru cząstek, w przypadku którego wygrywa się lub traci ekonomia recyklingu. Technologia recyklingu tworzyw sztucznych stosowana na tym etapie oraz jakość młyna wykonującego tę pracę bezpośrednio wpływają na wydajność, zużycie energii, jednorodność proszku i końcową wartość rynkową odzyskanego materiału. Rozdrabniacz o wąskim oknie wielkości cząstek może zamienić złom niskiej jakości w surowiec najwyższej jakości, natomiast taki, który wytwarza niespójny proszek, powoduje, że każdy dalszy proces jest droższy. W tym artykule wyjaśniono porównanie dwóch głównych rodzin technologii recyklingu tworzyw sztucznych, dlaczego drobne mielenie ma tak duże znaczenie w praktyce i na co zwrócić uwagę przy wyborze sprzętu do proszkowania do operacji recyklingu.
Recykling mechaniczny i chemiczny: porównanie
Recykling mechaniczny jest obecnie najpowszechniej stosowaną technologią recyklingu tworzyw sztucznych. Nadaje się do czystych odpadów jednopolimerowych, takich jak butelki PET, pojemniki HDPE, folia PE, skrzynki PP i ścinki rur PVC. Typowa linia łączy sortowanie, mycie, rozdrabnianie, filtrację stopu i granulację. Produktem są płatki, proszek lub pelety, które można ponownie wprowadzić do wytłaczania, formowania wtryskowego, formowania rotacyjnego lub produkcji przedmieszek. Ekonomika jest atrakcyjna, ponieważ nakład energii jest stosunkowo niski, a koszt inwestycyjny sprzętu jest dobrze poznany, ale metoda zależy od jakości surowca. Jeśli wsad jest zanieczyszczony lub zawiera mieszane polimery, trasa mechaniczna szybko osiąga swój limit.
Recykling chemiczny, zwany także recyklingiem zaawansowanym, przyjmuje podejście odwrotne. Zamiast topić plastik, technologia ta rozbija łańcuchy polimerów z powrotem na monomery, oleje węglowodorowe lub gaz syntezowy. Piroliza podgrzewa plastik bez tlenu, tworząc ropę i gaz; depolimeryzacja odwraca polimeryzację w przypadku określonych żywic; solwoliza wykorzystuje rozpuszczalniki do rozpuszczania i oddzielania polimerów; a obróbka hydrotermalna wykorzystuje sprężoną wodę do rozkładu odpadów. Trasy te obsługują strumienie mieszane, laminowane lub zanieczyszczone, których linie mechaniczne nie są w stanie ekonomicznie przetworzyć. Kompromisami są wyższa energochłonność, bardziej złożona kontrola procesu i, w wielu przypadkach, większy ślad węglowy na tonę do czasu dojrzałości technologii. Rosną zakłady na skalę komercyjną, ale ich wydajność nadal pozostaje daleko w tyle za ilością odpadów z tworzyw sztucznych, które już przetwarzają podmioty zajmujące się recyklingiem mechanicznym.
Dla większości recyklerów recykling mechaniczny pozostaje podstawą ich działalności, natomiast technologie chemiczne stanowią uzupełniający rynek zbytu dla trudnych frakcji. Obie metody zależą od dobrego rozdrobnienia na etapie poprzedzającym: reaktory chemiczne wymagają stałych wymiarów wsadu, aby utrzymać stabilną konwersję, a linie mechaniczne wytwarzają proszki, których jakość determinuje wydajność na dalszym etapie procesu. Osoba zajmująca się recyklingiem, która opanuje etap zmniejszania rozmiaru, zyskuje wpływ na cały zakład.
Dlaczego sproszkowanie jakości napędza ekonomikę recyklingu?
Dalsze procesy nie wybaczają błędów w zakresie wielkości cząstek. Na przykład formowanie rotacyjne wymaga proszku PE w wąskim zakresie, zwykle od około 200 do 500 mikronów, tak aby żywica topiła się równomiernie i stapiała bez porów. Przedmieszki i mieszanki polimerowe preferują drobne proszki o stabilnym przepływie. Kiedy proszek wytwarza cząstki o szerokim rozkładzie wielkości, proszek segreguje się w silosach, słabo przepływa przez urządzenia dozujące i pozostawia gruboziarniste cząstki, które nie topią się całkowicie. Rezultatem są odrzucone części, dodatkowe zużycie energii i utrata marży. Pomiar rozkładu za pomocą standardowej analizy sitowej, zanim proszek opuści instalację, to jedyny niezawodny sposób, aby dowiedzieć się, co faktycznie otrzyma następny proces.
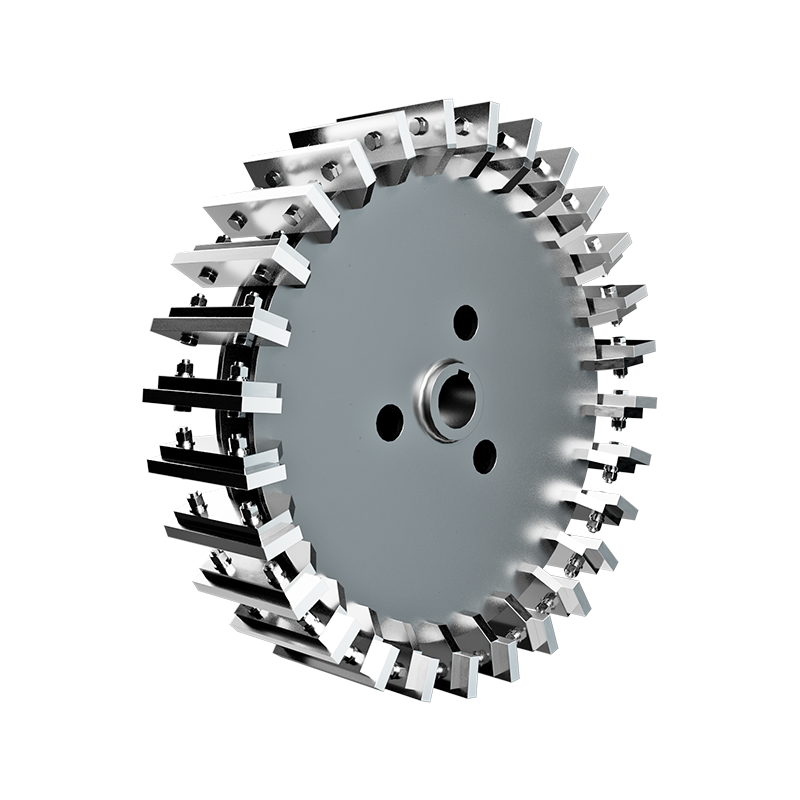
Nadmierne szlifowanie jest równie kosztowne. Przepychanie materiału drobniejszego niż wymaga tego proces, zużywa dodatkową moc i przyspiesza zużycie ostrzy, tarcz i sit. Z kolei niedostateczne mielenie tworzy ponadwymiarowe cząstki, które należy ponownie przepuścić, co skutecznie zmniejsza o połowę wydajność linii. Właściwą technologią recyklingu tworzyw sztucznych w celu rozdrobnienia jest zatem ta, która utrzymuje docelowy stopień rozdrobnienia przy znamionowej przepustowości, przy stabilnej kontroli temperatury i przewidywalnym zużyciu. W praktyce oznacza to dopasowanie konstrukcji wirnika, geometrii tarczy szlifierskiej i konfiguracji sita do polimeru i zamierzonego zastosowania, zamiast kupować generyczną maszynę i liczyć na to, co najlepsze.
| Materiał | Typowe zastosowanie | Docelowa dokładność | Parametr krytyczny |
|---|---|---|---|
| Złom PE | Proszek do formowania rotacyjnego | 200 do 500 mikronów | Jednolitość i płynność |
| złom PCV | Drobny proszek do sztywnych profili | 150 do 300 mikronów | Kontrola ciepła i zużycie |
| Złom PA i PP | Proszek inżynieryjny z recyklingu | 300 do 800 mikronów | Działanie w temperaturze otoczenia |
Tabela podsumowuje typowe sytuacje, z jakimi spotyka się osoba zajmująca się recyklingiem. Każdy rząd wskazuje na inną konfigurację maszyny, dlatego pojedynczy uniwersalny młynek rzadko zapewnia akceptowalne wyniki we wszystkich trzech rodzinach materiałów. Doświadczenie produkcyjne z każdym rodzajem polimeru odróżnia projekt, który działa, od takiego, który spędza czas w konserwacji.
Dopasowanie sprzętu do polimeru
Regenerat PE do formowania rotacyjnego
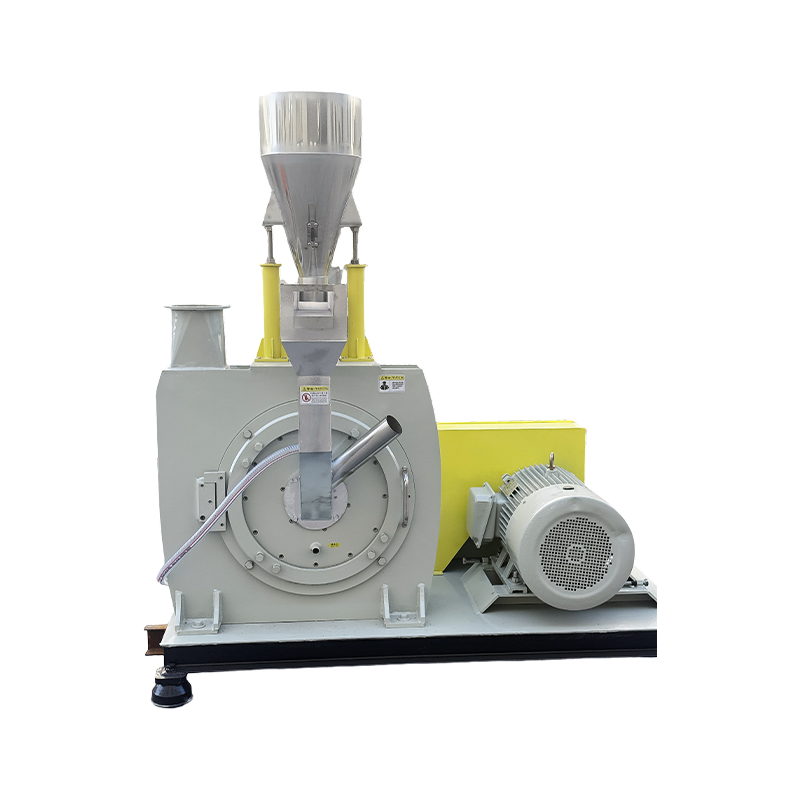
Formowanie rotacyjne jest jednym z najbardziej wymagających zastosowań recyklingu PE. Proszek musi mieć wąski rozkład wielkości cząstek, ponieważ grube cząstki powodują niedoskonałości powierzchni, a drobny pył powoduje słaby przepływ. Nowoczesne rozdrabniacze tarczowe z szybkoobrotowymi wirnikami i precyzyjnie obrobionymi tarczami mielącymi mogą wytwarzać proszek PE z dużą wydajnością, zachowując wymaganą jednorodność. Dedykowany Rozpylacz proszku do formowania rotacyjnego PE o wysokiej jednorodności to praktyczna inwestycja dla recyklerów zasilających linie do formowania rotacyjnego, ponieważ konsystencja proszku przekłada się bezpośrednio na mniejszą liczbę odrzutów w wyprasce. Operatorzy powinni również sprawdzić, czy maszyna poradzi sobie z lekko nieregularną geometrią płatków pochodzących z recyklingu bez zakleszczania się, ponieważ kształt płatków różni się od pierwotnego pelletu.
 Proszek do formowania rotacyjnego PE Wysoka jednorodność 600 dostawców rozdrabniaczy, fabryka - Changz Changzhou Mao Yue Intelligent Equipment Co., Ltd. jest dostawcą i fabryką proszku do formowania rotacyjnego PE o wysokiej jednorodności 600 w Chinach,... Zobacz produkt →
Złom PCV i znaczenie odporności na zużycie
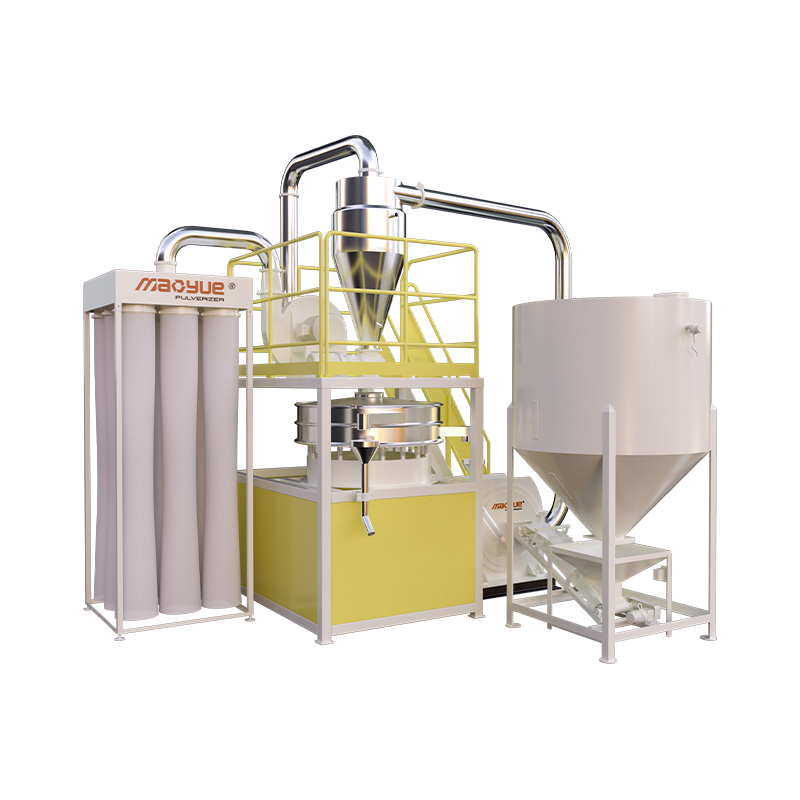
PVC jest wrażliwe na ciepło i ma właściwości ścierne. Podczas sproszkowania tarcie na powierzchni tarczy podnosi temperaturę, a jeśli materiał się przegrzeje, ulega degradacji, uwalniając związki korozyjne, które atakują komorę mielenia. Właśnie dlatego linie do recyklingu PCW potrzebują młyna z wirnikiem o dużych rozmiarach, stabilnym odprowadzaniem ciepła i oprzyrządowaniem odpornym na zużycie. A odporny na zużycie rozdrabniacz PCV wykorzystuje ostrza ze stali stopowej i hartowane tarcze, aby wydłużyć żywotność pomiędzy przeglądami konserwacyjnymi, co jest największym pojedynczym czynnikiem kosztowym podczas mielenia chlorowanych polimerów. Nadawa musi być również sucha i pozbawiona fragmentów metali, ponieważ miękka końcówka PVC ułatwia wciśnięcie zanieczyszczeń w powierzchnię mielenia i przyspiesza zadrapania.
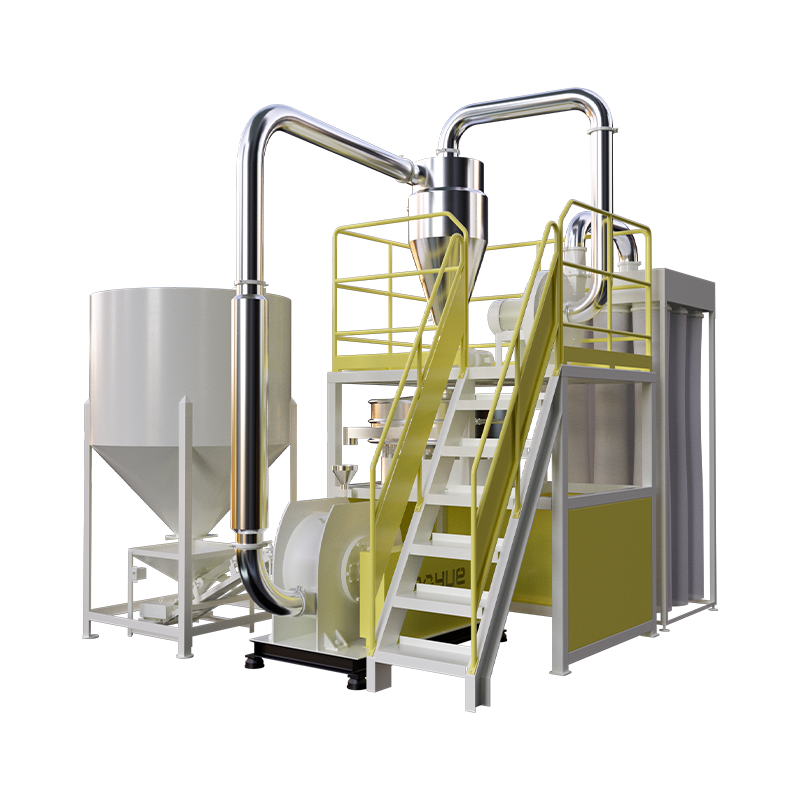 Dostawcy kruszarki odpornej na zużycie, model 850 PVC, fabryka - Changzhou Mao Yue Inte Changzhou Mao Yue Intelligent Equipment Co., Ltd. jest dostawcą i fabryką kruszarki odpornej na zużycie model 850 z PVC w Chinach, niestandardowy model 85... Zobacz produkt →
Złom inżynieryjny PA i PP
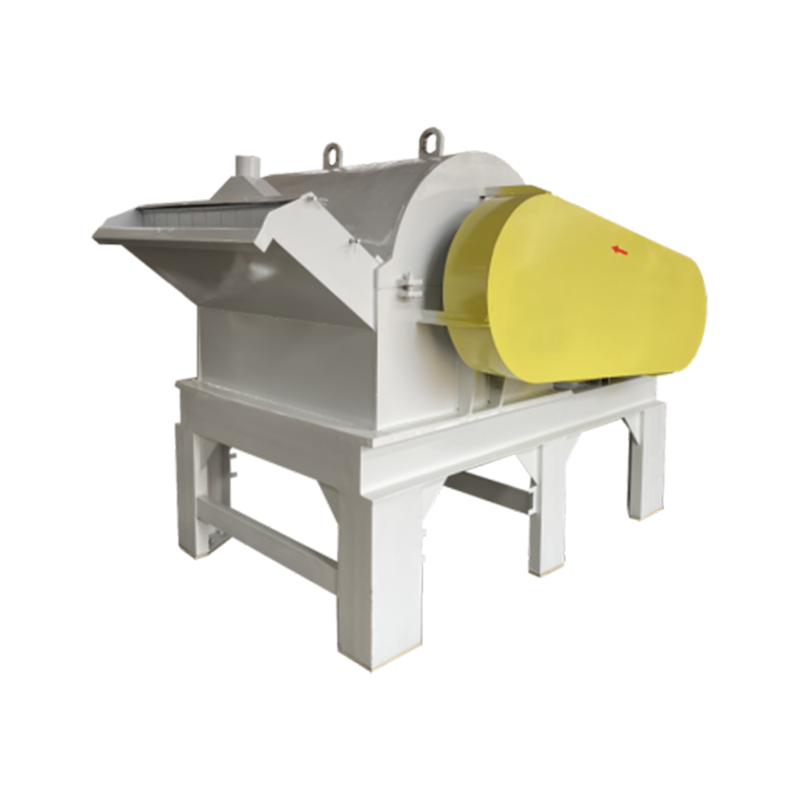
Poliamid i polipropylen to wytrzymałe i plastyczne materiały. Konwencjonalna praktyka wymaga chłodzenia kriogenicznego ciekłym azotem w celu zwiększenia kruchości polimeru przed mieleniem, co jest procesem, który zwiększa koszt w przeliczeniu na tonę i komplikuje instalację w zakresie kriogenicznego przechowywania i obsługi. Alternatywą jest szlifowanie w temperaturze otoczenia, gdzie geometria maszyny i prędkość wirnika są zaprojektowane tak, aby utrzymać niską temperaturę materiału dzięki krótkiemu czasowi przebywania i wydajnemu przepływowi powietrza. Podejście to całkowicie eliminuje ciekły azot z przepływu procesu. An temperatura otoczenia Młynek PA PP bez ciekłego azotu obniża koszty operacyjne i upraszcza wymagania dotyczące bezpieczeństwa zakładu, dzięki czemu jest dobrym rozwiązaniem dla firm zajmujących się recyklingiem przetwarzających złom inżynieryjny. Wymaga to jednak zwrócenia szczególnej uwagi na rozmiar sita i prędkość posuwu, ponieważ maszyna opiera się na szybkim usuwaniu zmielonego materiału, aby uniknąć gromadzenia się ciepła.
 Młynek 500PA/PP w temperaturze otoczenia nie wymaga dostawców ciekłego azotu, fakt Changzhou Mao Yue Intelligent Equipment Co., Ltd. to młynek o wydajności 500 PA/PP w temperaturze otoczenia, który nie wymaga dostawców ciekłego azotu i fakt... Zobacz produkt →
Kryteria wyboru operacji recyklingu
Wybór pulweryzatora do linii recyklingu to decyzja zakupowa, która opłaca się latami, dlatego porównanie powinno wykraczać poza cenę wyjściową. Następujące czynniki odróżniają maszynę produkującą opłacalny proszek od maszyny zużywającej energię i przestoje.
- Wydajność przy szczegółowości specyfikacji. Sprawdź, czy producent publikuje dane dotyczące stopnia rozdrobnienia i pojemności w tych samych warunkach, w jakich będziesz pracować. Zapytaj, jaki procent materiału wyjściowego mieści się w docelowym oknie wielkości cząstek.
- Energia na tonę. Mielenie tworzyw sztucznych jest energochłonne. Różnice w jednostkowym zużyciu energii wynoszące od 10 do 20 procent bezpośrednio zmieniają koszt proszku, a przy wysokim wykorzystaniu różnica ta może zwrócić się w ciągu roku na lepszą maszynę.
- Koszt części eksploatacyjnych i żywotność. Ostrza, tarcze i wirniki są materiałami eksploatacyjnymi. Sprawdź, czy są to hartowane stale stopowe i czy dostawca produkuje je we własnym zakresie, bo to wpływa zarówno na cenę, jak i czas realizacji.
- Zarządzanie temperaturą. W przypadku PVC i innych materiałów wrażliwych na ciepło, konstrukcja komory mielenia i przepływu powietrza decyduje o tym, czy uzyskana zostanie stabilna wydajność, czy też częsta degradacja żywicy.
- Integracja. Rozdrabniacz jest częścią linii. Zasilanie, zbieranie pyłu i dalsze transportowanie należy rozpatrywać łącznie, a nie później.
Kupujący, którzy chcą szczegółowego zestawienia typów maszyn i cen, znajdą tutaj: przewodnik po rozdrabniaczu tworzyw sztucznych obejmujący rodzaje, zastosowania i wskazówki dotyczące zakupu przydatne, zanim poproszą o wycenę. Warto także współpracować z m.in producent rozdrabniaczy z wieloletnim doświadczeniem produkcyjnym oraz produkcję własnych ostrzy i tarcz, ponieważ skraca to dostawy części zamiennych i zmniejsza koszty konserwacji w całym okresie eksploatacji maszyny. Dostawca posiadający kilka warsztatów obróbczych i dedykowane centrum produkcji ostrzy może szybciej zareagować, gdy części zużywalne wymagają wymiany, a ta reakcja ma większe znaczenie w przypadku całodobowej linii recyklingu niż w przypadku operacji wsadowej o niskim wykorzystaniu.
Wybór pomiędzy technologiami mechanicznego i chemicznego recyklingu tworzyw sztucznych nie musi być decyzją albo-albo. W większości operacji recyklingu młyn jest punktem, w którym obie metody stają się ekonomicznie opłacalne lub nieopłacalne. Maszyna, która utrzymuje stopień rozdrobnienia, kontroluje temperaturę i kontroluje zużycie energii, przekształci nawet złom o niskiej wartości w proszek, za który przetwórcy są skłonni zapłacić. Dopasuj sprzęt do polimeru, zaplanuj zużycie, a linia recyklingu zapewni marżę, jakiej oczekuje branża.