中文简体
Jeśli w poniedziałek proszek z tworzywa sztucznego utworzy stabilny mostek w zbiorniku, a we wtorek zaleje ślimak, oznacza to problem z płynnością, a nie problem z maszyną. Ten sam rozdrabniacz może wyprodukować partię, która jest wyładowywana czysto, a następną partię, która się zawiesza, powodując niespójne dozowanie, wzrost ciśnienia i odrzucanie części. W praktyce sypkość proszku jest właściwością decydującą o tym, czy dalszy proces przebiega płynnie, czy też zatrzymuje się w celu ręcznego rozdrobnienia. W tym przewodniku wyjaśniono, co oznacza płynność, jakie zmienne należy kontrolować i na co zwrócić uwagę przy ocenie pulweryzatora pod kątem sypkiego proszku.
Co właściwie oznacza płynność proszku
W przeciwieństwie do gęstości lub wielkości cząstek, sypkość nie jest pojedynczą, nieodłączną właściwością materiału. Jest to właściwość pochodna, która opisuje, jak proszek zachowuje się jako zestaw masowy w określonych warunkach sprzętowych. Proszek, który dobrze przepływa w dużym silosie, zupełnie inaczej może zachowywać się w małym podajniku wibracyjnym. Dlatego doświadczeni przetwórcy traktują płynność jako właściwość systemu: materiał plus sprzęt plus środowisko.
Celem proszkowania tworzyw sztucznych jest wytworzenie proszku, który będzie podawany równomiernie, leje zasypowe będą puste bez tworzenia się mostków, a materiał będzie transportowany przez ślimaki, rury i matryce bez unoszenia się. Kiedy widzisz lepkie, zbrylone partie, oznacza to zaburzenie płynności. Zrozumienie czynników leżących u podstaw tego problemu jest pierwszym krokiem do jego naprawienia. Aby uzyskać głębsze spojrzenie na stronę maszyny, zobacz nasz co to jest rozdrabniacz tworzyw sztucznych przegląd.
Czynniki napędzające przepływ proszku w procesie proszkowania tworzyw sztucznych
Następujące czynniki mają największe znaczenie podczas przetwarzania tworzyw termoplastycznych na proszek.
Rozkład wielkości cząstek (PSD)
PSD jest najsilniejszym predyktorem przepływu. Wąski rozkład wokół D50 zmniejsza liczbę drobnych cząstek wypełniających szczeliny pomiędzy większymi cząstkami i zwiększa tarcie wewnętrzne. Jeśli stosunek D90/D50 jest zbyt wysoki, otrzymasz szeroki rozkład z nadmiernymi drobnymi cząstkami, co podnosi spójność i powoduje blokadę przepływu. Kupując młynek, poproś o reprezentatywną krzywą PSD. W przypadku zastosowań związanych z formowaniem rotacyjnym i przedmieszkami praktycznym celem jest wąski zakres od 2,0 do 3,0.
Kształt cząstek i tekstura powierzchni
Nieregularne, łuszczące się cząsteczki blokują się i stawiają opór przepływowi. Cząstki w kształcie kuli lub zaokrąglone poruszają się swobodniej. Wyważona konstrukcja ostrza i dysku tworzy cząstki o niższych proporcjach, redukując mechaniczne blokowanie. Ponadto szorstka powierzchnia zwiększa opór tarcia, podczas gdy gładka powierzchnia go zmniejsza. Dlatego wybór mechanizmu mielącego ma znaczenie.
Wilgotność i temperatura
Wilgoć powierzchniowa tworzy płynne mostki pomiędzy cząsteczkami, radykalnie zwiększając spójność. Nawet niewielka zmiana z 0,1% na 0,3% wody może zamienić sypki proszek w lepką masę. Temperatura wpływa również na tworzywa termoplastyczne: jeśli młyn się nagrzeje, proszek może zmięknąć, zespawać się i stracić płynność. Dlatego szlifowanie w temperaturze otoczenia bez ciekłego azotu jest znaczącą zaletą materiałów PA i PP.
Ładunek elektrostatyczny
Proszki z tworzyw sztucznych są izolatorami i łatwo zbierają ładunek statyczny. Przeciwnie naładowane cząstki przyciągają się, tworzą agregaty i przyklejają się do metalowych powierzchni. Stosowanie uziemionego sprzętu, właściwa konstrukcja antystatyczna i odpowiednia prędkość wirnika mogą stłumić ten efekt.
Jak zmierzyć płynność proszku
Nie możesz zarządzać tym, czego nie mierzysz. Standaryzowane testy pozwalają porównać proszek z kryteriami akceptacji i precyzyjnie określić sprzęt.
| Metoda | Pomiar | Swobodny zakres | Praktyczna uwaga |
|---|---|---|---|
| Kąt spoczynku | Kąt stosu po wylaniu | 25-35 stopni | Prosty, ale wrażliwy na wysokość upadku |
| Stosunek Hausnera | Gęstość nasypowa utarta / gęstość napowietrzona | Mniej niż 1,25 | Dobry wskaźnik proszków w pojemnikach i lejach samowyładowczych |
| Indeks Carra | (Gwintowane - Napowietrzane) / Gwintowane x 100 | Mniej niż 20% | Wymaga ostrożnego protokołu opukiwania |
| Natężenie przepływu przez kryzę | Przepływ masowy przez określoną aperturę w czasie | Bezpośrednio mierzone | Najbardziej reprezentatywny dla linii zasilanych śrubowo |
Kąt usypu pozwala na szybką kontrolę jakościową. Współczynnik Hausnera i indeks Carra dają przydatne rankingi konstrukcji leja zasypowego. Przepływ przez kryzę informuje, w jaki sposób materiał będzie faktycznie przepływał przez śrubę lub zawór. W przypadku zakupu poproś o wszystkie trzy na tym samym proszku, który planujesz przetworzyć. Porównaj wyniki z powyższymi swobodnie płynącymi zakresami i wykorzystaj dane w ramach testu akceptacyjnego.
Jak konstrukcja sprzętu poprawia przepływ proszku
Właściwy rozdrabniacz potrafi więcej niż tylko zmniejszyć wielkość cząstek. Kontroluje całą populację cząstek i historię termiczną. Oto cechy konstrukcyjne, które bezpośrednio poprawiają przepływ:
- Regulowana prędkość i odstęp tarczy — Szersza szczelina wytwarza grubszy proszek, który może lepiej płynąć, ale może nie spełniać wymagań procesu. Węższa szczelina daje drobniejszy proszek, ale może generować więcej drobnych cząstek. Umiejętność dostrojenia tej równowagi jest niezbędna.
- Ostrza i tarcze ze stali stopowej odpornej na zużycie — Zużyte narzędzia tworzą cząstki o nierównym kształcie i nadmiar drobnych cząstek, niszcząc spójność przepływu. Hartowane komponenty zachowują swoją geometrię, utrzymując PSD stabilnie przez wiele ton.
- Kontrola temperatury — Proszkowanie w temperaturze otoczenia zapobiega aglomeracji wywołanej ciepłem bez konieczności stosowania ciekłego azotu. Jest to szczególnie cenne w przypadku PP i PA, gdzie mielenie kriogeniczne zwiększa koszty i złożoność.
- Klasyfikacja powietrza lub zintegrowane ekranowanie — Usunięcie frakcji nadwymiarowych i ultradrobnych ze strumienia wylotowego uszczelnia PSD i bezpośrednio poprawia przepływ.
Na przykład podczas przetwarzania PA lub PP młyn pracujący w temperaturze otoczenia, który nie wykorzystuje ciekłego azotu, zmniejsza koszty operacyjne, wytwarzając proszek, który pozostaje sypki w miejscu użycia. W przypadku formowania rotacyjnego wysoka jednorodność wydruku jest tym, co mówi, że proszek będzie równomiernie wypełniał formę i będzie czysto wyjmowany z formy.
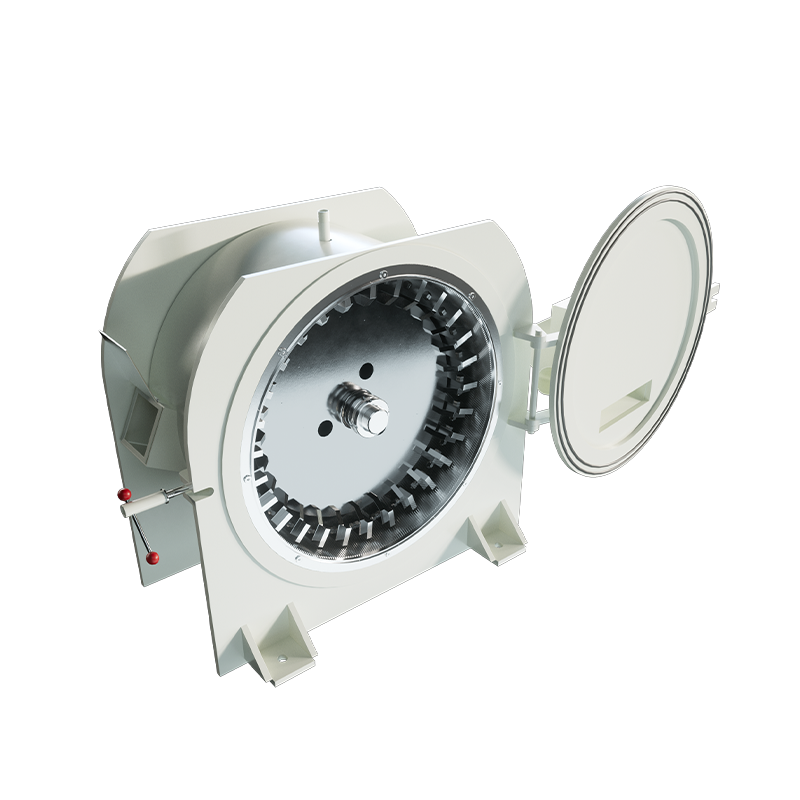
 Rozpylacz PA/PP w temperaturze otoczenia bez ciekłego azotu Ten pulweryzator przetwarza PA i PP w temperaturze otoczenia, eliminując koszty ciekłego azotu przy jednoczesnym wytwarzaniu sypkiego proszku. Wydajna tarcza szlifierska i kontrolowana temperatura zapobiegają degradacji i przyleganiu stopu, dzięki czemu są opłacalne w małych i średnich zakładach. Zobacz produkt →
Drobne proszki PCV: przypadek specjalny
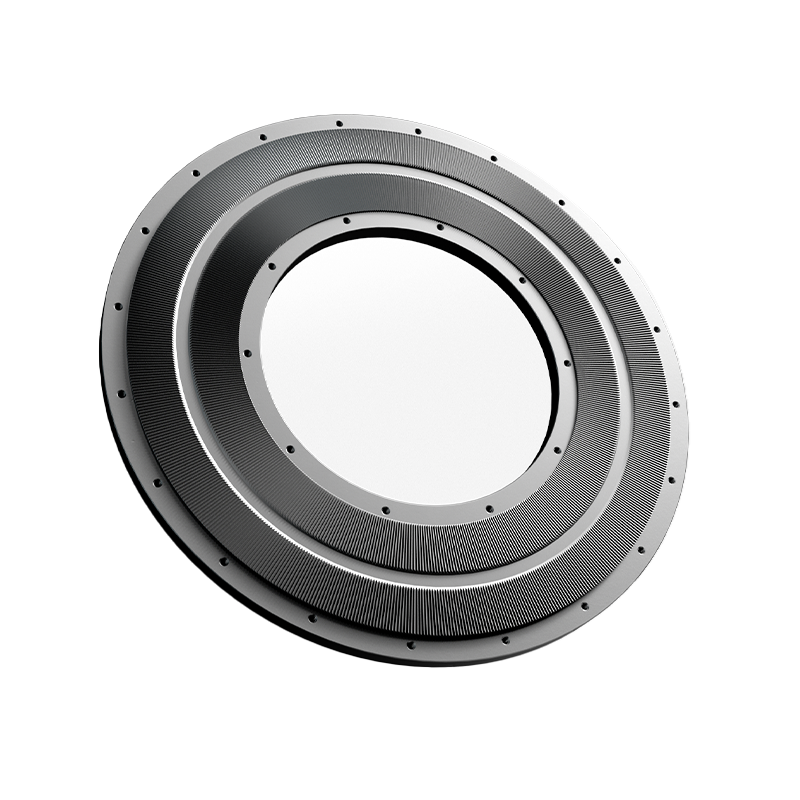
Proszkowanie PVC stwarza własne wyzwania związane z płynnością. Celem jest często drobny proszek o dużej powierzchni, który jest z natury bardziej spójny. Jednocześnie PVC ulega degradacji, jeśli strefa mielenia staje się zbyt gorąca. Rozpylacz drobnoproszkowy musi równoważyć wąskie PSD z kontrolowaną temperaturą, aby zapewnić przepływ proszku. Poszukaj maszyny wyposażonej w wysokowydajną tarczę szlifierską z większym rotorem, która pomaga w szybkim odprowadzaniu materiału i pozwala uniknąć nadmiernego frezowania.
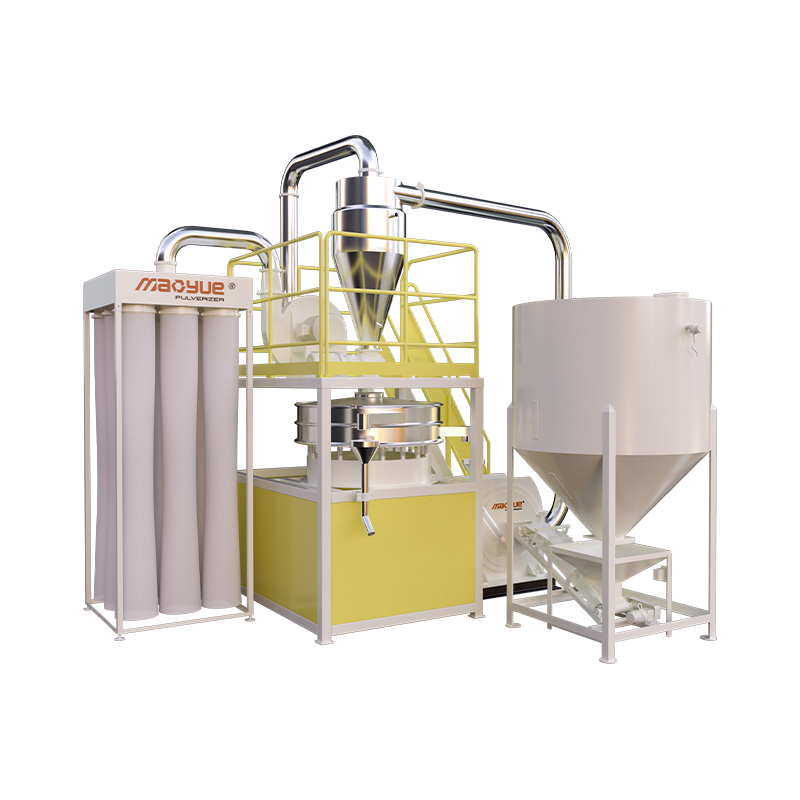
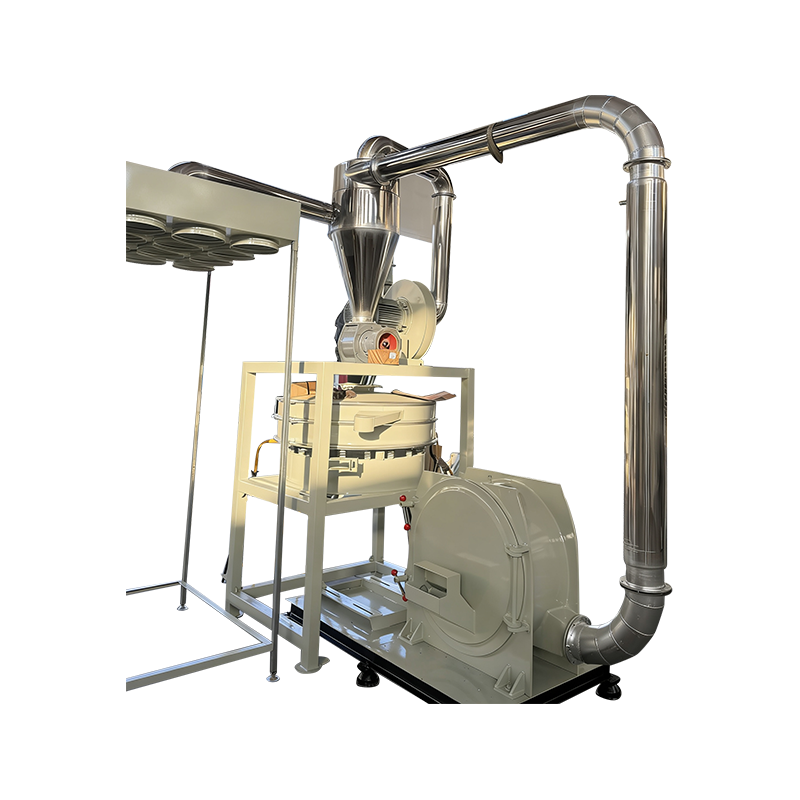
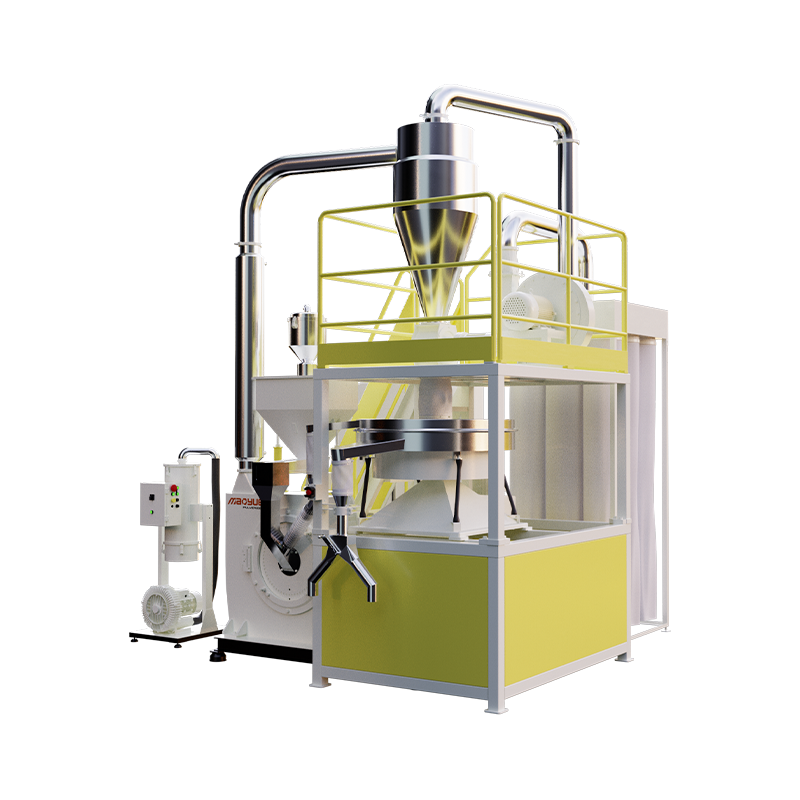
Kiedy system wytwarza odpowiednią populację cząstek, proszek przepływa przez cyklon do worka bez zatykania, czyli właśnie tam, gdzie najważniejsza jest płynność.
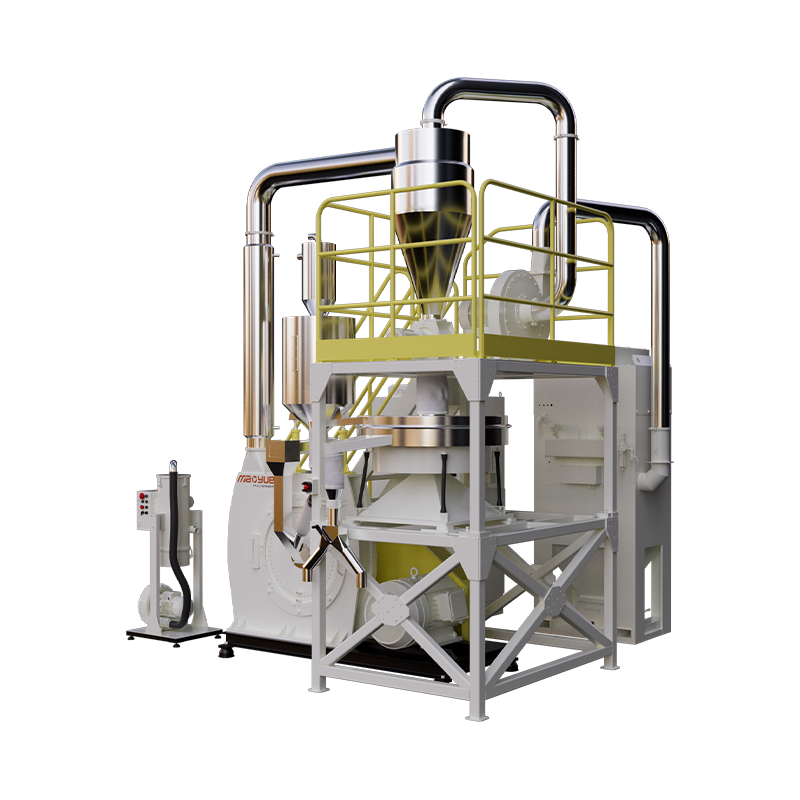
 Rozdrabniacz drobnoziarnistego PVC o dużej wydajności do recyklingu na dużą skalę Zaprojektowany do wysokowydajnego recyklingu PCW, ten rozdrabniacz o średnicy 900 mm zapewnia wydajność do 1300 kg/h przy użyciu trwałych tarcz ze stopu, które wytrzymują 1500–2200 godzin. Dwuobwodowe chłodzenie i tłumienie drgań zapewniają stabilny proszek o trwałym kolorze nawet przy ciągłej pracy 24 godziny na dobę, 7 dni w tygodniu. Zobacz produkt →
Co sprawdzić przed zakupem pulverizera
Porównując oferty producentów rozdrabniaczy, skorzystaj z poniższej listy kontrolnej, aby uniknąć podejmowania decyzji wyłącznie na podstawie ceny. Aby zapoznać się z szerszym kontekstem czynników selekcji, przeczytaj nasze plastikowa prowadnica młyna .
- Poproś o raport PSD za rzeczywisty materiał przy docelowej wydajności. Spójrz na D50, D90 i rozpiętość.
- Poproś o test płynności na otrzymany proszek. Dostawca, który może dostarczyć dane dotyczące kąta zsypu i współczynnika Hausnera, pokazuje, że rozumie konsekwencje na dalszym etapie łańcucha dostaw.
- Sprawdź elementy szlifierskie — Czy ostrza i tarcze są wykonane ze stali stopowej hartowanej? Jaki jest oczekiwany okres użytkowania w tonach? Jaki jest koszt wymiany?
- Sprawdź wydajność cieplną — Czy maszyna kontroluje temperaturę łożyska i komory? Czy w przypadku materiałów wrażliwych na ciepło działa w temperaturze otoczenia?
- Spójrz na stabilność przepustowości — Maszyna, która przemiela w pierwszej partii, a później rozdrobni, zapewni ruchomy standard płynności. Zapytaj o gwarancję wydajności z tolerancją, np. ±5% w przypadku D90.
Proszek do formowania rotacyjnego o wysokiej jednorodności jest dobrym przypadkiem testowym. Jeśli sprzęt wytwarza stabilną, jednolitą populację cząstek, zobaczysz mniej odpadów produktu i bardziej powtarzalne czasy cykli.
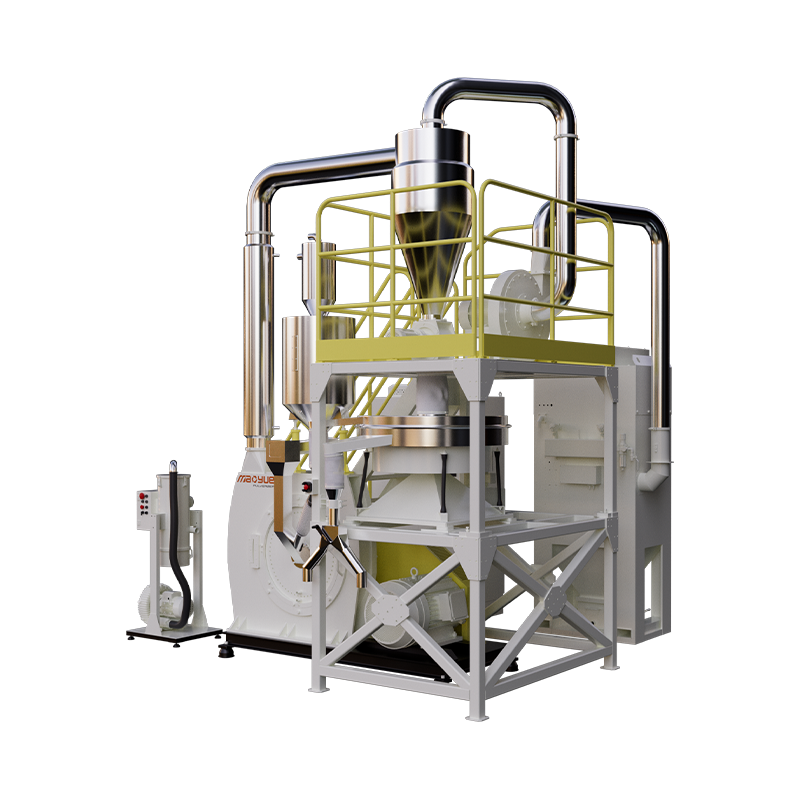 Rozdrabniacz rotacyjny PE o wysokiej jednorodności do produkcji na dużą skalę Zaprojektowany do formowania rotacyjnego, ten rozdrabniacz składający się z 800 modeli wytwarza 600–1500 kg/h przy wielkości cząstek od 20–100 mesh. Precyzyjnie szlifowane dyski DC53 zapewniają wąski rozkład cząstek, redukując wady produktu, takie jak szorstkie powierzchnie i nierówna grubość. Zobacz produkt →
Płynność proszku ma bezpośredni wpływ na czas sprawności produkcji, jakość produktu i bezpieczeństwo procesu. Nie jest to wskaźnik kosmetyczny; to jest różnica pomiędzy silosem, który się opróżnia, a silosem, który potrzebuje młotka. Rozumiejąc, dlaczego przepływ nie występuje, jak to zmierzyć i jakie funkcje sprzętu temu zapobiegają, można wybrać młyn, który dostarcza spójny, sypki proszek – a nie tylko mniejszy.
Oceniając następną maszynę, skorzystaj z opisanych tutaj testów i zakresów jako podstawy akceptacji i upewnij się, że dostawca może udowodnić, że jego sprzęt utrzyma tę wydajność przez cały okres użytkowania zestawu tarcz i ostrzy.