中文简体
Maszyna do formowania rotacyjnego w Shandong codziennie rano podaje złom folii PE i odrzucone części do młyna tnącego. W ciągu kilku minut maszyna redukuje materiał w celu oczyszczenia wiórów, a operator zakłada, że problem zmniejszenia rozmiaru został rozwiązany. Następnie wióry docierają do młyna i pojawia się prawdziwe wąskie gardło: spada przepustowość, rozkład proszku jest nierówny, a wydajność młyna tnącego jest po prostu nieprawidłową specyfikacją wejściową dla następnego etapu procesu.
Ta sekwencja powtarza się w setkach fabryk tworzyw sztucznych, ponieważ od młyna tnącego zwykle oczekuje się, że zrobi więcej, niż jest w stanie. Dlatego od razu przedstawiamy wniosek: młyn tnący jest właściwym narzędziem do rozdrabniania zgrubnego i średniego, wytwarzającego wióry i granulaty z wielkogabarytowych złomu tworzyw sztucznych. Nie jest przeznaczony do wytwarzania drobnych proszków o wąskim rozkładzie, które są wymagane przy formowaniu rotacyjnym, produkcji przedmieszek, mieszaniu na sucho PCW i mieszaniu polimerów. Do tych zadań potrzebny jest młynek zasilany z młyna tnącego lub zintegrowany z nim w ramach jednej linii produkcyjnej.
Co to jest młyn tnący i jak działa?
Młyn tnący, zwany także młynem nożowym lub granulatorem, rozdrabnia materiał poprzez mechaniczne ścinanie, a nie przez uderzenie lub tarcie. Wirnik wyposażony w ostrza nożowe szybko obraca się w nieruchomej komorze. Przeciwnoże zamontowane na obudowie działają na łopaty wirnika jak nożyczki, wielokrotnie przecinając nadawę, aż kawałki będą na tyle małe, że przejdą przez znajdujące się u dołu sito.
Trzy zmienne kontrolują wydajność młyna tnącego: wielkość otworu sita, odstęp pomiędzy nożami wirnika a przeciwnożami oraz stan krawędzi noży. Dzięki ostrym ostrzom, odpowiedniej szczelinie i siatce o średnicy 6 mm większość tworzyw termoplastycznych opuszcza maszynę w postaci czystych, dość jednolitych wiórów. W miarę stępiania się noży proces cięcia zmienia się w rozdzieranie, krawędzie cząstek stają się postrzępione, zwiększa się ilość drobnego materiału, a wydajność spada.
Młyn tnący jest solidny, ale jego zasilanie musi mieścić się w granicach jego konstrukcji. Nadmierne podawanie spowalnia rotor, podnosi temperaturę w komorze cięcia i zatyka sito. Dobrą praktyką jest utrzymywanie stałego natężenia strumienia zasilającego i jego wielkości tak, aby prędkość wirnika pozostawała stabilna.
Porównanie młyna tnącego z innymi maszynami rozdrabniającymi
Młyny tnące są często mylone z młynami młotkowymi i młynami tarczowymi, ponieważ wszystkie trzy są luźno nazywane młynami. Działają na różnych zasadach i wytwarzają bardzo różne rozkłady cząstek.
| Typ maszyny | Zasada działania | Typowy rozmiar wyjściowy | Najlepiej nadaje się do |
|---|---|---|---|
| Młyn tnący | Cięcie pomiędzy nożami rotorowymi i stałymi przeciwnożami | Wióry i granulki o średnicy 1–10 mm | Redukcja złomu, folia, oczyszczanie, części niezgodne ze specyfikacją |
| Młyn młotkowy | Uderzenie kołyszącymi się młotkami w płytę kruszącą | 100 µm–3 mm w zależności od ekranu | Materiały kruche lub włókniste, suche proszki |
| Rozdrabniacz dyskowy | Tarcie i ścinanie pomiędzy obracającymi się i stacjonarnymi tarczami szlifierskimi | Proszek o średnicy 20–600 µm | Drobny proszek z tworzywa sztucznego do formowania rotacyjnego, przedmieszki, mieszania PVC |
Przeczytaj uważnie kolumnę po prawej stronie. Jeśli Twój proces wymaga proszku w zakresie 20–600 µm, młyn tnący nie jest maszyną, która go dostarczy. Należy do góry strumienia, przygotowując materiał na scenę, która to robi.
Gdzie młyny tnące mieszczą się na linii przetwarzania tworzyw sztucznych
Ponieważ jego wydajność mieści się w zakresie 1–10 mm, młyn tnący najlepiej jest rozumieć jako pierwszy etap rozdrabniania. W praktyce stosuje się go do:
- Redukcja zanieczyszczeń, odrzuconych części i przycięć krawędzi do wiórów, które można przenosić za pomocą podajników powietrznych lub ślimakowych
- Wstępne kruszenie rolek folii i złomu wielkogabarytowego przed myciem, zagęszczaniem lub odzyskiem w belach
- Kondycjonowanie materiału przed drobnym zmieleniem w młynie
- Przygotowanie małych partii do prób mieszania lub testów laboratoryjnych
Wspólnym wątkiem jest zmniejszenie objętości i poprawa obsługi, a nie końcowe rozdrobnienie. Zrębki po rozdrabnianiu muszą nadawać się do dalszej pracy jednostkowej: wytłaczarki, mieszalnika, płuczki lub rozdrabniacza. Szersza rodzina frezarki do tworzyw sztucznych ma inne zasady na każdym etapie, a terminologia ma znaczenie, gdy zaczynasz porównywać oferty.
Co sprawdzić przed zakupem młyna tnącego
Zespoły zakupowe zazwyczaj skupiają się na mocy silnika i cenie zakupu. Po współpracy z setkami fabryk tworzyw sztucznych umieściliśmy cztery kolejne punkty wyżej na liście kontrolnej.
- Materiał ostrza i koszt wymiany. Stal stopowa to minimum zapewniające czyste cięcie; wypełnione i ścierne związki skracają żywotność ostrza. Wymiana ostrzy to największy wydatek na rutynową konserwację w całym okresie eksploatacji maszyny.
- Projekt i dopasowanie ekranu. Szybko zwalniana rama przesiewacza, prawidłowa geometria perforacji i ścisłe dopasowanie sita do obudowy zapobiegają przedostawaniu się ponadwymiarowych wiórów.
- Dostęp do czyszczenia. Maszyny przetwarzające PCV lub elastomery termoplastyczne wymagają częstego czyszczenia. Czas potrzebny na otwarcie komory, usunięcie sita i usunięcie pozostałości to często ukryta różnica w kosztach pomiędzy podobnymi maszynami.
- Bezpieczeństwo i hałas. Blokady drzwi, zamek wirnika i obudowa dźwiękochłonna powinny być standardem. Poziomy hałasu powyżej 90 dBA są powszechne bez izolacji i będą miały wpływ na środowisko pracy.
Na szczególną uwagę zasługuje stan ostrza. Polipropylen i mieszanki z wypełniaczem nie będą cięte czysto zużytymi nożami; operatorzy kompensują to poprzez spowolnienie podawania, co z kolei generuje więcej ciepła i więcej drobnych cząstek. Wiele młynów tnących traci od 20 do 30 procent swojej wydajności znamionowej w wyniku zużycia noży, zanim w ogóle zauważy się ten spadek. Uwzględnij harmonogram ostrzenia i wymiany noży w swoim planie operacyjnym od pierwszego dnia.
Energia na tonę również zasługuje na uwagę. Przeregulowanie silnika nie poprawia cięcia; zwiększa to jedynie zużycie energii i koszt w przeliczeniu na tonę. Dopasuj zainstalowaną moc do faktycznie wykorzystywanego materiału i wydajności.
Kiedy sama młyn tnący nie wystarczy
Młyny tnące przestają być przydatne, gdy cel procesu spadnie poniżej około jednego milimetra. W przypadku wielu zastosowań tworzyw sztucznych cel jest znacznie niższy.
Formowanie rotacyjne, przedmieszka i proszek PE
Proszek do formowania rotacyjnego zazwyczaj musi mieć wielkość cząstek w zakresie 200–500 µm, czyli około 35–80 mesh, o wąskim rozkładzie wielkości cząstek i dobrym przepływie. Młyn tnący nie jest w stanie wyprodukować tego proszku. Standardowa konfiguracja obejmuje młyn tnący do etapu grubego, a następnie rozdrabniacz tarczowy do mielenia drobnego. Jeżeli młyn tnący wytwarza wióry o różnej wielkości, w młynie rozdrabniającym odnotowane zostaną wahania temperatury, nierównomierne zużycie tarczy i zmienna jakość proszku. Wyposażenie młyna tnącego w sito o średnicy 6–10 mm to prosty sposób na ustabilizowanie nadawy.
PE jest wrażliwy na ciepło, dlatego rozdrabniacz musi kontrolować temperaturę, utrzymując stabilną szczelinę mielenia. Ta kombinacja oddziela proszek, który stale przepływa w formie, od proszku, który powoduje różnice w grubości ścianek.
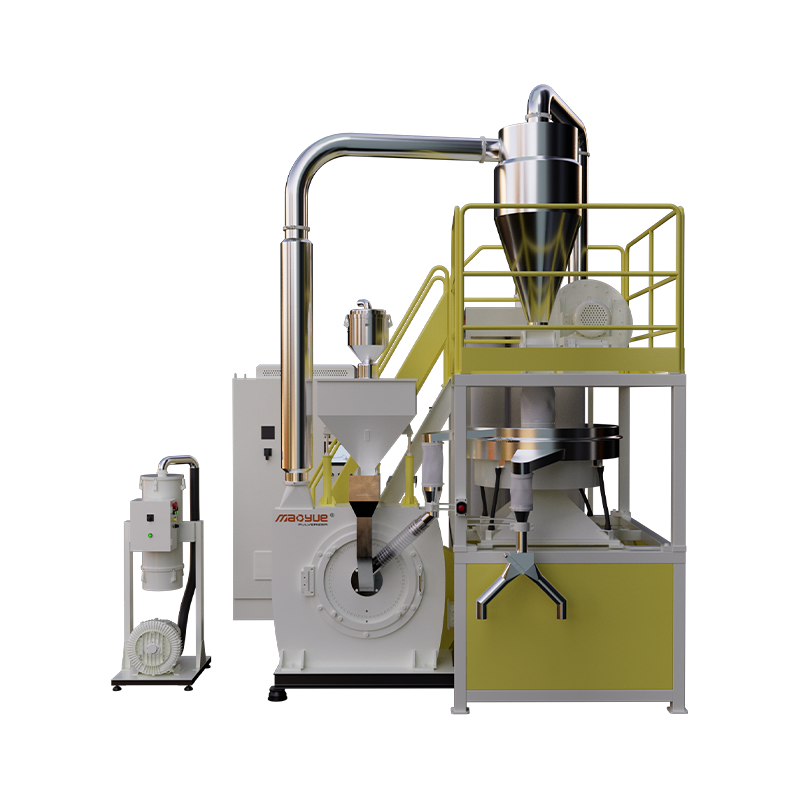
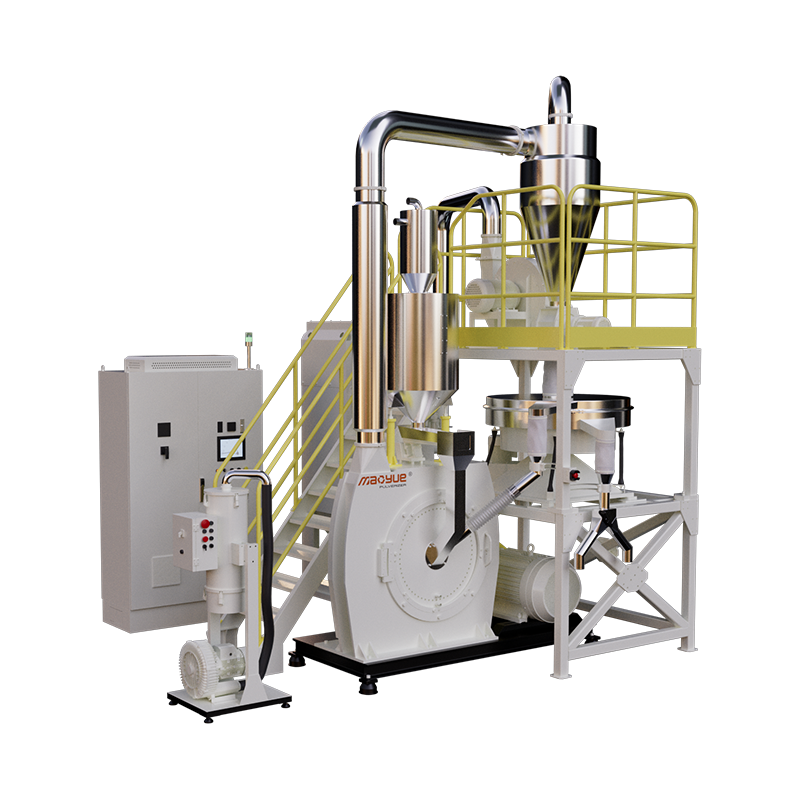
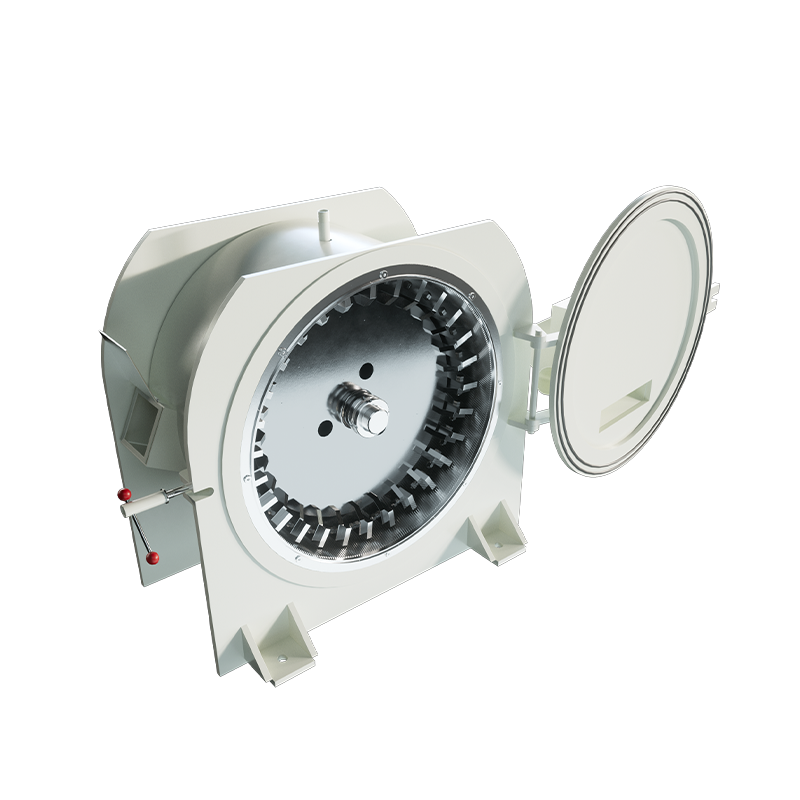
 Model 500 PE do formowania rotacyjnego proszku o wysokiej wydajności i stabilnym rozdrabniaczu Ten kompaktowy rozdrabniacz pasuje do małych i średnich linii do formowania rotacyjnego, dostarczając 150-450 kg/h z regulowanym rozdrobnieniem oczek 20-100. Stalowe tarcze DC53 i precyzyjne szlifowanie ostrzy zapewniają równomierny przepływ proszku, regulując kontrolę ciepła i stabilność szczeliny w przypadku wysokiej jakości części formowanych rotacyjnie. Zobacz produkt →
Drobne mielenie PCV
PVC wiąże się z dwoma wyzwaniami: ulega degradacji pod wpływem przegrzania, a zawarte w nim pigmenty i wypełniacze mają właściwości ścierne. Temperatura mielenia musi pozostać niska, a tarcze, ostrza i wirniki muszą być odporne na zużycie. Młyn tnący ogólnego przeznaczenia nie będzie zachowywał tolerancji przy długotrwałym obciążeniu PCW, a jego części eksploatacyjne nie będą trwałe. Modele rozdrabniaczy specyficzne dla PCW rozwiązują oba problemy dzięki hartowanym tarczom, odpornym na zużycie wirnikom i dedykowanym ścieżkom chłodzenia.
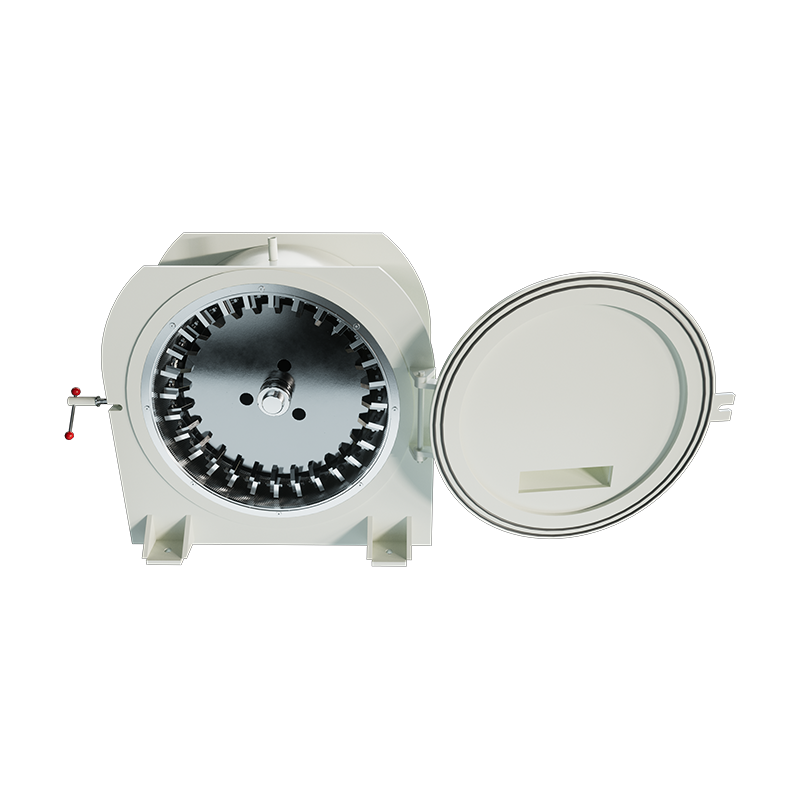 Młynek rozdrabniający PVC model 500 Ten podstawowy model, zbudowany z PVC z wypełniaczami ściernymi, utrzymuje temperaturę w komorze mielenia 45-55°C dzięki chłodzeniu wodą, zapobiegając rozkładowi. Hartowane tarcze i wymienne ostrza radzą sobie ze średnią zawartością wypełniacza, oferując wydajność 100-300 kg/h i wydajność oczek 20-80 mesh w przypadku produkcji małych partii. Zobacz produkt →
Jeśli Twój zakład zaczyna od młyna tnącego i zasila młyn do rozdrabniania PVC, upewnij się, że wielkość zrębków jest stała. Mieszanie wiórów o średnicy 8 mm z grudkami o średnicy 30 mm powoduje nierówną gęstość nadawy, a rozdrabniacz reaguje zmiennym obciążeniem silnika i niejednorodnym proszkiem.
Łączenie młynów tnących i rozdrabniaczy w jedną linię produkcyjną
Wiele nowoczesnych instalacji nie kupuje tych maszyn jako oddzielnych wysp. Kupują ostrzałową linię produkcyjną do kruszenia i proszkowania, która zbiera złom wielkogabarytowy na jednym końcu i odprowadza drobny proszek na drugim. Etap cięcia przeprowadza redukcję zgrubną, etap proszkowania kończy zadanie, a jeden panel sterowania zarządza całą sekwencją.
Integracja opłaca się z trzech powodów: mniej etapów przenoszenia między maszynami, stabilniejsze warunki podawania, ponieważ wióry docierają do młyna z regulowaną szybkością, oraz lepsze oddzielanie pyłu, ponieważ linia jest zaprojektowana jako jeden uszczelniony system. W przypadku procesorów skalujących się od pojedynczych maszyn do wydajności produkcyjnej linia zintegrowana jest zwykle wyborem charakteryzującym się niższym ryzykiem.
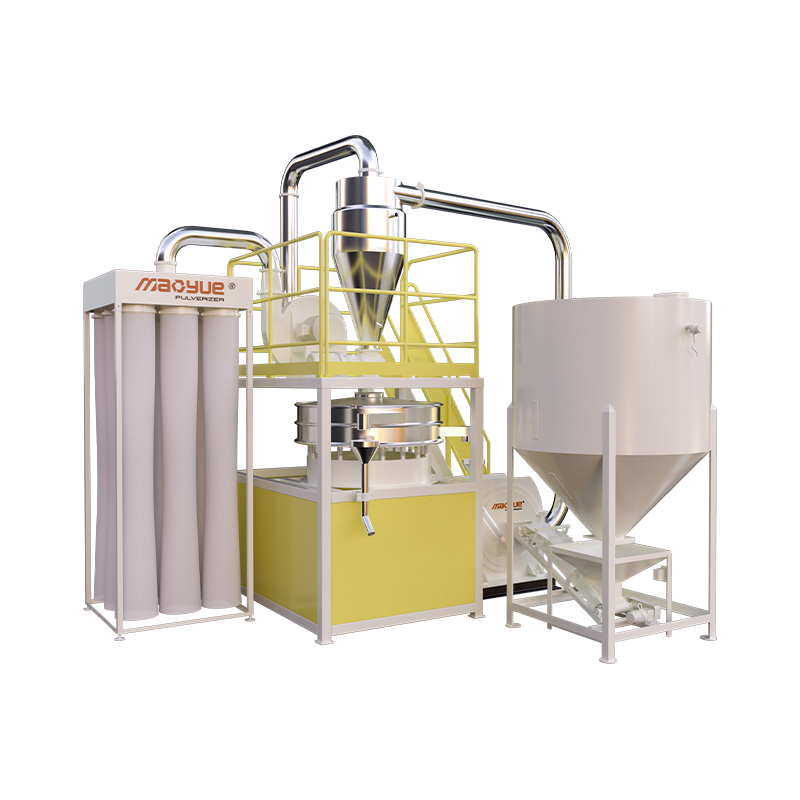
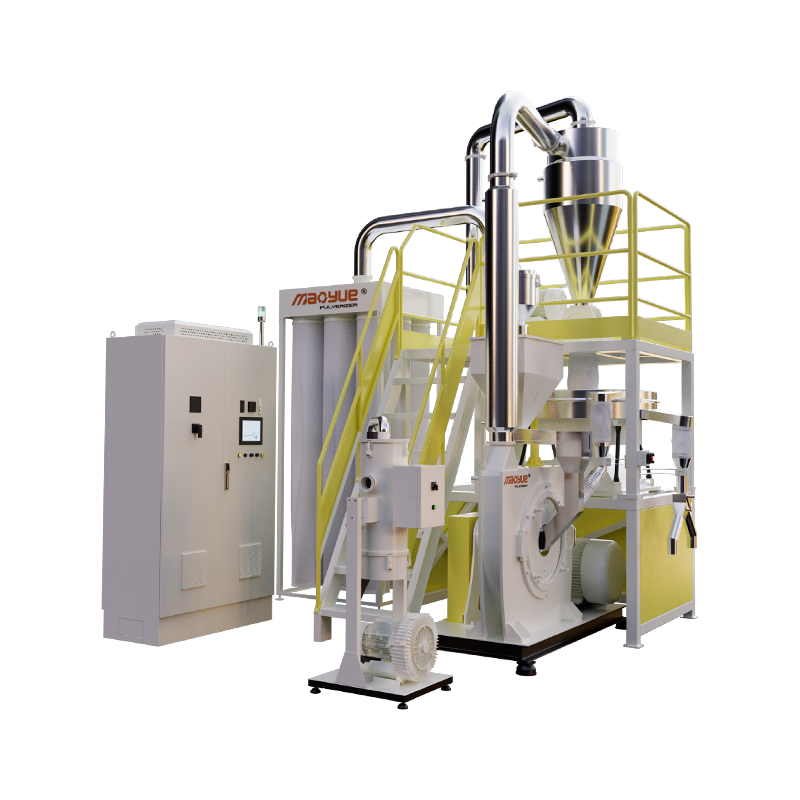
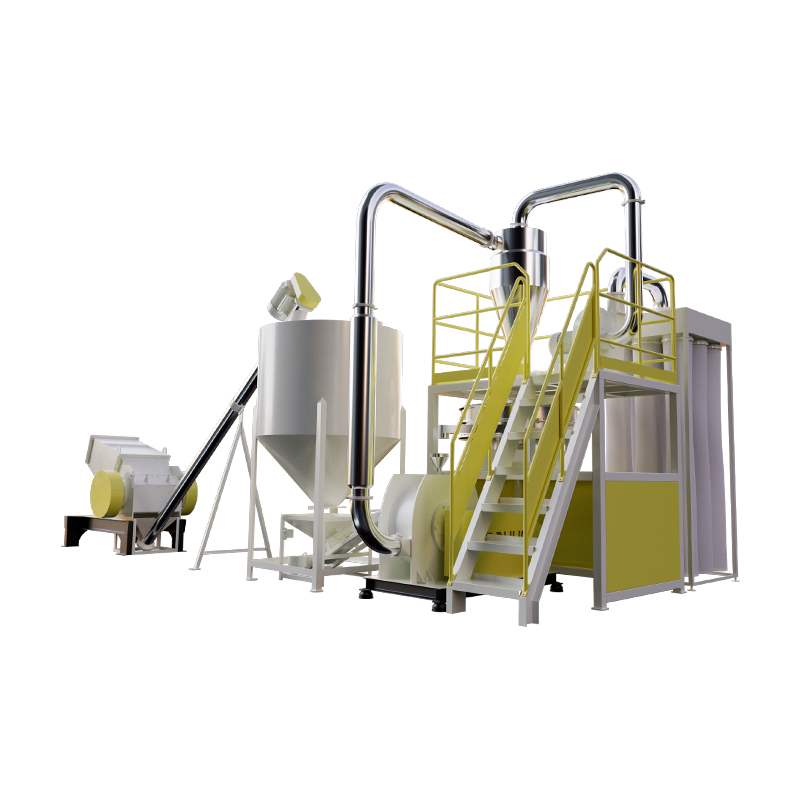 Linia produkcyjna do kruszenia i proszkowania typu łopatkowego Ta zintegrowana linia łączy w sobie kruszarkę tarczową o dużej wytrzymałości z precyzyjnym młynem tarczowym, transportem pneumatycznym i odpylaniem. Przekształca duże odpady z tworzyw sztucznych, takie jak rury i profile, w jednolity proszek o uziarnieniu 20–80 mesh, redukując liczbę etapów obsługi i zapewniając stały wsad do recyklingu o wysokiej wartości. Zobacz produkt →
Wybierz według specyfikacji docelowej, a nie kategorii maszyny
Zanim zadzwonisz do dostawcy w celu uzyskania wyceny, zapisz cztery liczby: docelowy rozmiar cząstek lub zakres oczek, dopuszczalną frakcję ponadgabarytową, wymaganą przepustowość w kilogramach na godzinę oraz dokładny materiał, który będziesz przetwarzał, w tym poziom zanieczyszczeń i wilgoci. Tylko wtedy można ocenić, czy młyn tnący jest kompletnym rozwiązaniem, etapem wstępnym dla rozdrabniacza, czy też jest zbędny.
Następnie poproś producenta o wykonanie szlifu próbnego z wykorzystaniem własnego materiału. Tabela katalogowa nie jest w stanie przewidzieć zachowania określonego związku. Podczas testu poproś o pełny rozkład wielkości cząstek, a nie tylko o średnią; temperatura wychodzącego materiału; oraz energię zużytą na tonę. Porównaj dostawców pod względem całkowitego kosztu na tonę, który obejmuje cenę zakupu, części zużywalne, energię i szacowany czas przestojów. W praktyce części zużywalne i energia dominują w kosztach eksploatacji zarówno młynów tnących, jak i młynów mielących.
W naszej fabryce badamy próbki klientów przed podjęciem decyzji o zakupie, a także nasze pełen asortyment maszyn jest dostępny do porównania, dzięki czemu można zobaczyć, jak poszczególne etapy mielenia pasują do siebie.